
Capacitate de producție fără numărul lunar inventat
„100.000 de unități pe lună” este cea mai răspândită și cea mai inutilă afirmație din prezentările comerciale pentru electronica de consum — este adevărată pentru anumite combinații în anumite tipuri de ture și nu are sens pentru situația dumneavoastră. Această pagină explică cum este alcătuită de fapt capacitatea pentru ochelari inteligenți — SMT, forța de muncă pentru asamblare, îmbătrânire, blocaje la testare și termenele de livrare ale componentelor — cum comunică CYNRIN capacitatea pentru o configurație specifică și cum programele de volum rezervă și își protejează intervalele de producție.
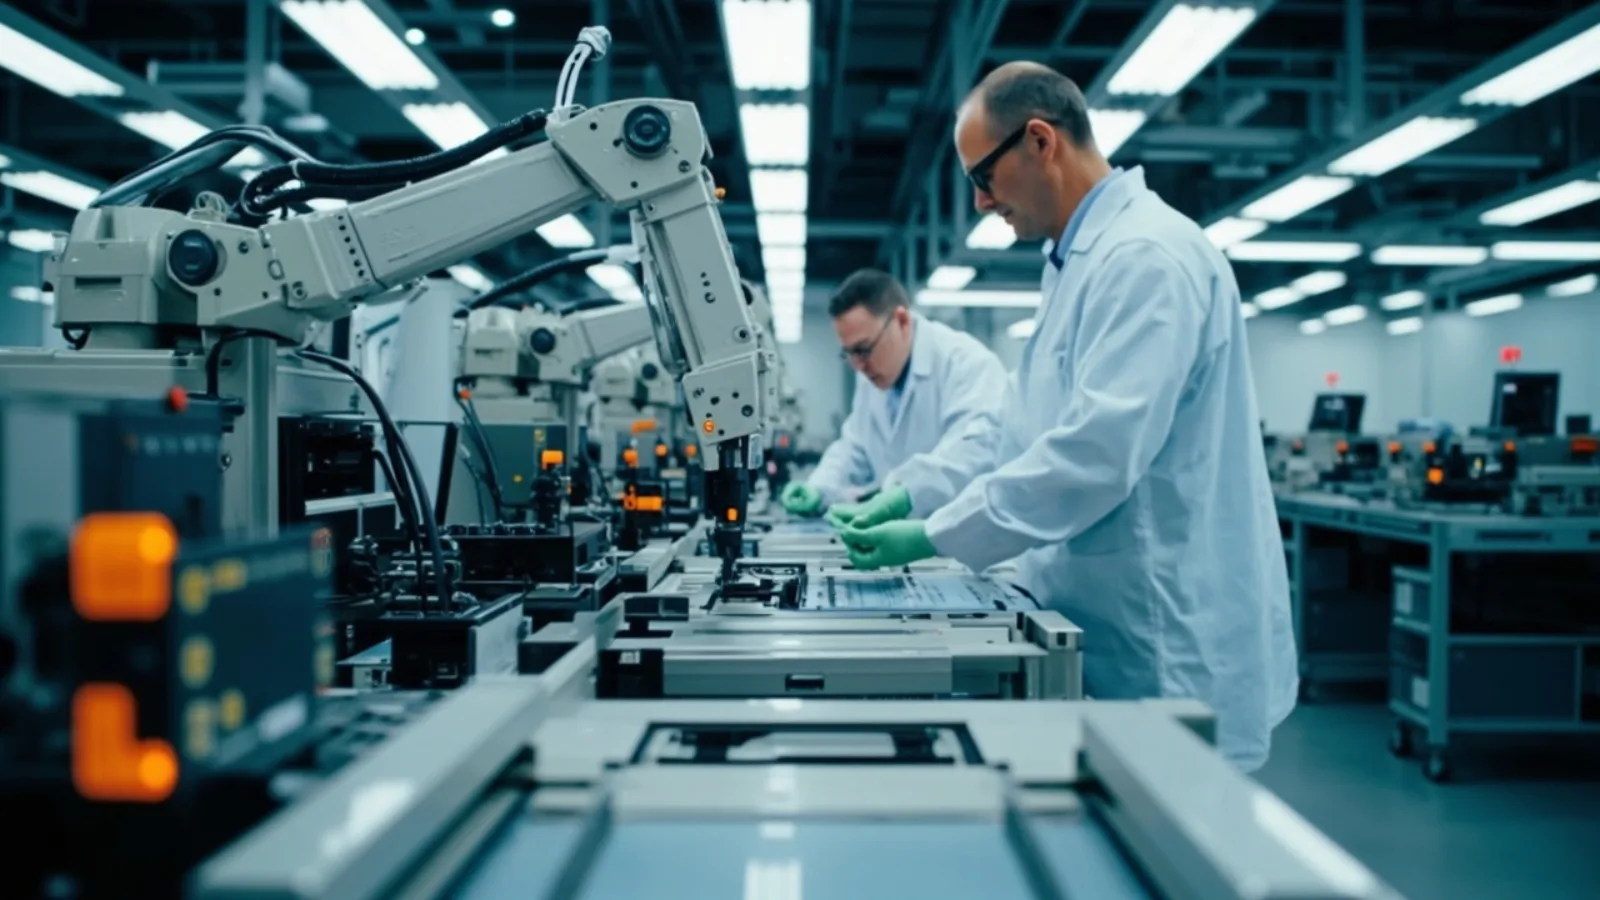
Patru componente care conduc la o valoare credibilă a producției
O fabrică nu are o singură viteză; are restricții. Un răspuns serios privind capacitatea identifică restricția care limitează builds-ul dumneavoastră și planifică în jurul acesteia — în loc să citeze cel mai mare număr la care a ajuns vreodată o linie.
Debitul de amplasare SMT
Capacitatea PCBA este determinată de numărul de linii, configurația alimentatoarelor, timpul ciclului de amplasare și schimbarea programului. Plăcile pentru ochelari inteligenți sunt mici și dense, deci debitul este bun — însă o placă bogată în cameră și audio utilizează mai multe componente decât o ramă audio de bază.
Capacitatea posturilor de asamblare
Asamblarea finală este determinată de ritmul muncii: montarea balamalelor, rutarea cablurilor, etanșeizarea, montarea lentilelor și elementelor decorative, posturile de înșurubare și efectuarea ajustărilor estetice. Producția crește odată cu liniile instruite și turele, iar configurațiile noi necesită o perioadă de învățare înainte de atingerea unui ritm constant.
Ocuparea rafturilor de îmbătrânire și a posturilor de testare
Rafturile de îmbătrânire, posturile de testare funcțională și pozițiile de verificare RF rețin unitățile pentru un timp de staționare definit. Rafturile și posturile reprezintă un plafon strict, indiferent cât de repede se desfășoară asamblarea — aceasta este restricția pe care cumpărătorii o uită și care cel mai frecvent determină viteza reală de ramp-up.
Disponibilitatea componentelor și a celulelor
Celulele, driverele, afișajele și elementele decorative personalizate au propriii termeni de livrare și cicluri de alocare. Hale poate fi pregătită și totuși să aștepte o componentă cu termen lung de livrare; disponibilitatea materialelor, nu viteza liniei, determină data de începere.
Capacitatea angajată este minimul celor patru componente pentru configurația livrată, ajustat în funcție de punctele de control ale calității convenite. De aceea, o fotografie a unei linii nu răspunde niciodată la întrebarea despre capacitate și de aceea răspunsul CYNRIN la o RFQ precizează ipotezele (combinație, ture, calendar de lucru) alături de număr. Pagina fabricii prezintă facilitatea; această pagină arată modul în care se calculează producția acesteia.
Ce înseamnă cu adevărat „vă putem include”
Capacitatea se vinde pe intervale. Un interval rezervă timp de linie, forță de muncă instruită, capacitate de îmbătrânire și — element esențial — declanșează comandarea materialelor cu termen lung de livrare. Secvența este simplă și inflexibilă: PI confirmat și avans → eliberarea materialelor → rezervarea intervalului. O afirmație verbală „T3 este suficient” nu rezervă nimic; celulele alocate unui program fără avans sunt vândute următorului cumpărător care plătește.
Sezonalitatea contează. Fereastra de producție dinaintea sărbătorilor concentrează comenzile din întreaga industrie a hardware-ului, presând atât intervalele fabricii, cât și capacitatea de transport; programele care finalizează comanda devreme evită riscul dublu al unei linii întârziate și al unui transport aerian costisitor. Programele de reaprovizionare primesc planificare prospectivă: cu o prognoză rulantă, materialul pentru comenzile repetate poate fi prepoziționat, iar ritmul constant poate fi menținut pe tot parcursul anului.
Producția din prima zi și producția în regim stabil sunt valori diferite
De ce o comandă de 5 SKU-uri nu înseamnă o singură rundă mare
Varietatea consumă o capacitate pe care numărul lunar din titlu nu o scade niciodată. Fiecare schimbare de culoare, trecere la un alt program SMT, variantă de etichetă și schimbare a setului de accesorii reprezintă timp de producție nerăsplătit — iar fiecare variantă de piață are propriile etichete și manuale.
Timpul de schimbare
Oprirea liniei, schimbarea alimentatoarelor/sc toolelor și confirmarea primului articol între variante; mai multe SKU-uri înseamnă mai multe schimbări în același interval.
Fragmentarea materialelor
Cinci variante decorative de culoare înseamnă cinci loturi mai mici de ornamente, mai multe tranzacții de recepție/IQC și un risc mai mare de resturi pentru fiecare variantă.
Complexitatea ambalării
Etichetele și inserturile specifice piețelor (UE/UK/Golf/Coreea) fragmentează rundele de ambalare; matricea de conformitate multiplică variantele înainte de prima vânzare.
Răspunsul de planificare
Consolidați variantele, realizați loturi mai mari cu un singur SKU și lăsați nivelurile MOQ să ghideze gama pentru prima sezon — aritmetica din spatele nivelurilor MOQ.
Întrebări pe care să le puneți în loc de „care este capacitatea lunară?”
Ce producție lunară puteți angaja pentru configurația noastră specifică?
Cum se raportează MOQ la capacitate și la economia intervalelor de producție?
Poțiți accelera o comandă mare și să o încadrați într-un interval anterior?
Cum modifică comenzile repetate și comenzile globale situația capacității?
Ce se întâmplă cu intervalul nostru dacă apar probleme de calitate în timpul ramp-up?
Putem audita liniile și afirmațiile privind capacitatea personal sau prin video?
Termene de livrare
Duratele etapelor, de la PO la marfă pregătită.
Citiți 02Procesul de dezvoltare
Evoluția programului săptănal și datele dumneavoastră de decizie.
Citiți 03Angajament de capacitate
Primiți producția în regim stabil, curba de ramp-up și restricția limitativă pentru build-ul dumneavoastră.
ÎncepețiRezervați intervalul înainte să se epuizeze materialele.
Trimiteți configurația, combinația, piețele și luna țintă. Răspunsul identifică restricția limitativă, curba de ramp-up și data depunerii avansului care eliberează componentele cu termen lung de livrare.