
फ़्रेम मटेरियल कुछ ऐसे अपग्रेड में से है जो प्रोडक्ट के इलेक्ट्रिकल डिज़ाइन को भी प्रभावित करते हैं, और यही कारण है कि इसे केवल पसंद के आधार पर नहीं बदलना चाहिए। मटेरियल बदलना टूलिंग और इंजीनियरिंग का निर्णय है, जिसके साथ समयसीमा भी जुड़ी होती है। इस गलती का सबसे सामान्य रूप यह है कि ऐसी समस्या को ठीक करने के लिए टूलिंग पर पैसा खर्च किया जाता है, जिसे आसानी से पैकेजिंग से हल किया जा सकता था।
सही शुरुआत मटेरियल का सैंपल नहीं, बल्कि रिटर्न का ढेर है।
स्मार्ट चश्मों के फ़्रेम मटेरियल: क्या आपको इसकी आवश्यकता है इसलिए यह पसंद नहीं, बल्कि एक निदान है। शाखाओं पर आने से पहले निदान की विधि बताना उचित है: छह सप्ताह के रिटर्न, जिन्हें दोष के बजाय लक्षण के आधार पर वर्गीकृत किया गया हो, ऐसे क्रम में रखा गया हो कि सबसे प्रमुख विफलता स्पष्ट दिखे। सबसे प्रमुख विफलता लगभग हमेशा नीचे दी गई छह में से एक होती है, और आमतौर पर वह नहीं होती जिसे खरीदार ने माना था।
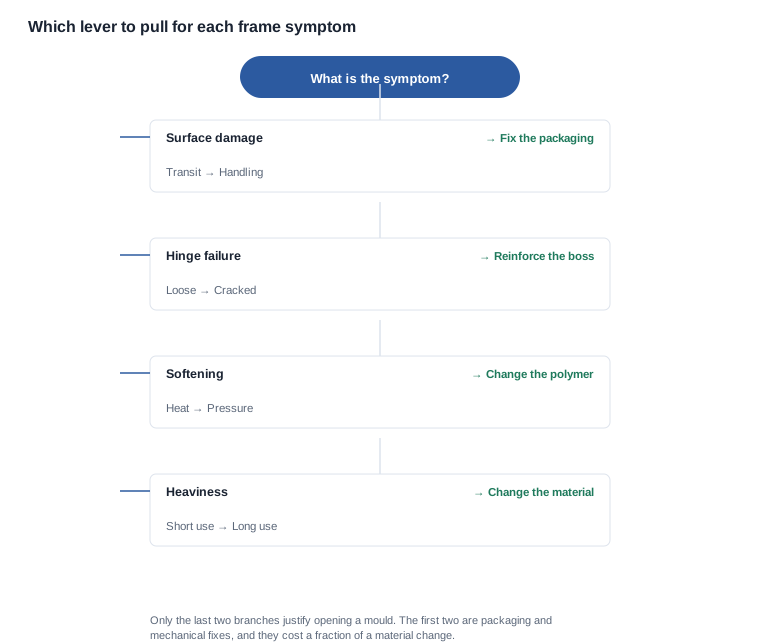
स्मार्ट चश्मों के फ़्रेम मटेरियल: पहली शाखा, सतह को लेकर शिकायत
खरोंच, फ़िनिश में कमी, पहुँचने पर निशान। फ़्रेम मटेरियल गल नियंत्रण है, क्योंकि ग्राहक जो दिखाई दे रहा है उसका वर्णन कर रहा है और संरचनात्मक मज़बूती उसकी नज़र से अदृश्य है।
इसे पैकेजिंग और फ़िनिश की गुणवत्ता से ठीक किया जाता है। इस श्रेणी की अधिकांश सौंदर्यात्मक शिकायतें परिवहन से हुई क्षति होती हैं — खरोंचा हुआ फ़्रेम कार्टन में ही खरोंचा गया था, ग्राहक की जेब में नहीं। कॉर्नर ब्लॉक और मज़बूत इनर ट्रे की लागत मटेरियल अपग्रेड का एक अंश होती है और अधिकांश समस्याओं को हल करती है।
पैसा पैकेजिंग पर खर्च करें और फ़्रेम को वैसा ही रहने दें।
यहाँ एक दूसरी उप-शाखा भी है जिसे अलग करना उचित है, क्योंकि दोनों को अक्सर गलत मिला दिया जाता है। पहुँचने पर खरोंच के साथ आया फ़्रेम परिवहन की समस्या है। कुछ महीनों की उपयोग के बाद जिस फ़्रेम का फ़िनिश खराब होता है, वह मटेरियल या प्रक्रिया की समस्या है। निदान यह है कि खराबी उस स्थान पर है जहाँ फ़्रेम चीज़ों से टकराता है — हिंज, टेम्पल टिप, ब्रिज — या आगे ऐसे हिस्से में फैली है जहाँ कुछ नहीं टकराता। पहला पैटर्न कोटिंग या कठोरता की समस्या है और कभी-कभी केवल फ़िनिश बदलकर इसे हल किया जा सकता है। दूसरा पैटर्न मटेरियल की समस्या है और नए पॉलीमर की आवश्यकता होती है।
हमारी कैटलॉग फ़िनिश की स्थायित्व के बारे में कोई जानकारी नहीं देता, क्योंकि रेंज के किसी भी मॉडल के लिए गिरावट, टक्कर, कंपन या घिसावट का कोई आँकड़ा प्रकाशित नहीं किया गया है। इसका अर्थ है कि यह शाखा स्पेसिफ़िकेशन के बजाय सैंपल और आपके अपने रिटर्न डेटा के आधार पर तय होती है।
कोटिंग की समस्या और मटेरियल की समस्या में अंतर कैसे पहचानें
रिटर्न डेटाबेस में दोनों शाखाएँ एक जैसी दिखती हैं — ग्राहक फ़्रेम वापस भेजता है और कहता है कि फ़िनिश खराब हो गया है। इन्हें अलग करने में सैंपल पर पाँच मिनट लगते हैं और सही निदान होने पर मोल्ड की पूरी लागत बच जाती है।
सैंपल का नियंत्रित तुलना में परखें। एक ही निर्माण के तीन यूनिट लें और उन्हें तीन अलग-अलग परिस्थितियों से गुज़रें: एक बक्से में, एक को रोज़ जेब में लेकर घूमने वाला, और एक पूरे दिन कार के डैशबोर्ड पर रखा हुआ। एक सप्ताह बाद, तीनों की तुलना उसी बैच के नए यूनिट से करें।
यदि जेब वाला और डैशबोर्ड वाला यूनिट खराब हो चुका है, जबकि बक्से वाला नहीं, तो फ़िनिश परिवहन के बजाय उपयोग में विफल हो रहा है। यह घिसावट और पर्यावरण की समस्या है, और अब यह तय करना है कि समस्या कोटिंग में है या सब्स्ट्रेट में। खराब हिस्से पर पहले कपड़े से, फिर कठोरे किनारे से ज़ोर से रगड़ें। जो कोटिंग उठती या स्थानांतरित होती है, वह कोटिंग की समस्या है और इसे फ़िनिश बदलकर या निरीक्षण मानक बदलकर हल किया जा सकता है। जो सतह बिना स्थानांतरण के सुस्त पड़ गई या घिस गई है, वह सब्स्ट्रेट की समस्या है, अर्थात मटेरियल की समस्या है।
यदि बक्से वाला यूनिट भी खराब हो गया है, तो फ़्रेम के कारखाने से निकलते समय ही फ़िनिश कमज़ोर था। यह मटेरियल के बजाय प्रक्रिया की समस्या है, और सुधार पॉलीमर के बजाय फ़िनिशिंग और निरीक्षण में है। यह तीनों परिणामों में सबसे सामान्य भी है और इसे सबसे अधिक बार गलत तरीके से मटेरियल की विफलता माना जाता है।
यदि तीनों में कोई अंतर नहीं पहचाना जा सकता, तो फ़िनिश की खराबी वह नहीं है जिसके बारे में आपके ग्राहक शिकायत कर रहे हैं, चाहे रिटर्न नोट्स में उन्हें कुछ भी लिखा हो। असली कारण इस शाखा में कहीं और है।
यह एक छोटा परीक्षण है जिसका प्रभाव बड़ा है, क्योंकि तीनों परिणाम तीन पूरी तरह अलग हस्तक्षेपों की ओर इशारा करते हैं: फ़िनिश में बदलाव, प्रक्रिया में बदलाव, या कुछ और। जिस खरीदार ने यह परीक्षण छोड़कर नया पॉलीमर खरीदा, उसने मोल्ड के लिए पैसा दिया और फिर भी वही शिकायत बनी रहेगी।
दूसरी शाखा: विफलता संरचनात्मक है
टूटे हुए हिंज, फटे टेम्पल, हिंज पर ढीले होते फ़्रेम। यहाँ मटेरियल वास्तव में मायने रखता है, और पहला हस्तक्षेप मटेरियल बदलना नहीं है।
प्रबलित हिंज बॉस में स्टील की थ्रेडेड इंसर्ट इस उत्पाद श्रेणी में उपलब्ध सबसे सस्ता मज़बूती सुधार है। यह उस टॉर्क को सहन कर सकता है जिसे बिना प्रबलीकरण वाले प्लास्टिक में लगाया गया स्क्रू नहीं सहन कर सकता। इसके लिए फ़्रेम के सिल्हूट में कोई बदलाव, नया टूलिंग प्रोफ़ाइल या ध्वनि पुनः समायोजन आवश्यक नहीं है, और यह सामग्री बदलने की लागत का बहुत छोटा हिस्सा है।
मोल्ड खोलने से पहले इसका पूरा लाभ लें। अधिकांश खरीदार ऐसा नहीं करते, इसीलिए वे टूलिंग पर खर्च करते हैं और अलग समस्याओं का सामना करते हैं।
दोनों में अंतर बताने वाला निदान यह है कि विफलता जोड़ पर है या घटक में। हिंज बॉस से शुरू होकर टेम्पल तक फैलने वाली दरार जोड़ की समस्या है: जोड़ की ज्यामिति और उसके आसपास का प्रबलीकरण। टेम्पल के बीच में शुरू होने वाली दरार घटक की समस्या है: क्रॉस-सेक्शन और सामग्री। पहली हार्डवेयर बदलकर ठीक की जा सकती है, जबकि दूसरी में सामग्री बदलना सही उत्तर है।
दूसरा निदान यह है कि विफलता तापमान पर निर्भर है या नहीं। गर्म वातावरण में टेम्पल के टूटने और ठंडे वातावरण में बने रहने वाला टेम्पल सामग्री के बारे में कुछ विशिष्ट बात बताता है, और यह शाखा दो और शाखा चार के बीच का अंतर है।
शाखा तीन से छह और हर एक के पीछे की सीमा
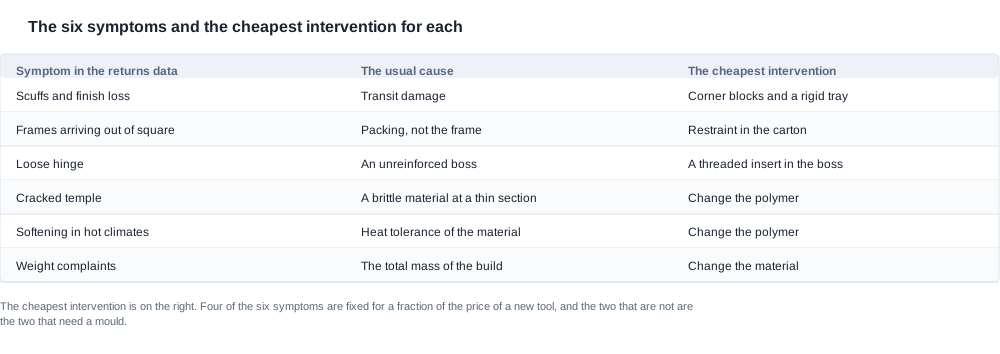
शाखा तीन: विकृत आकार में पहुँचने वाले फ़्रेम। टेढ़े आकार में पहुँचने वाले फ़्रेम सामग्री की विफलता नहीं, पैकिंग की विफलता है। कोने के ब्लॉक या कठोर ट्रे वाले फ़्लैट-पैक फ़्रेम transport में टेढ़े हो जाते हैं, और खरीदार फ़्रेम को दोष देता है क्योंकि वह भेजे जाते समय ठीक था। कार्टन में बाधा जोड़ना इसका समाधान है। सामग्री बदलना नहीं।
शाखा चार: गर्मी से नरम होना। गर्म जलवायु में या ऊष्मा स्रोत के पास के वातावरण में बेचे जाने वाले उत्पाद। यह वह मामला है जहाँ सामग्री बदलना स्पष्ट रूप से सही है: नायलॉन-आधारित थर्मोप्लास्टिक एलास्टोमेर की गर्मी सहनशीलता सेटेट की तुलना में कहीं अधिक होती है, और हमारी श्रृंखला के V06 और S7 प्लेटफ़ॉर्म इसी सिद्धांत पर बनाए गए हैं, जिनमें हटाने योग्य इनर फ़्रेम होते हैं।
ध्यान दें कि नायलॉन-आधारित थर्मोप्लास्टिक डिज़ाइन की गलतियों के प्रति अधिक सहनशील भी होते हैं — सेटेट में टूटने वाला टेम्पल बस मुड़ जाता है और टेढ़े आकार से बाहर निकल जाता है। इसलिए गर्मी से निपटने के लिए सामग्री बदलने से ज्यामिति की समस्या उत्पन्न हो सकती है, और दोनों पर एक साथ नज़र रखनी होती है। यह एक वास्तविक समझौता है, कोई फ़ुटनोट नहीं।
शाखा पाँच: वज़न की शिकायतें। सामग्री बदलने पर विचार करने का एक वैध कारण, और वही मामला जहाँ हमारा प्रकाशित डेटा सबसे कम उपयोगी है। पूरी श्रृंखला में हम ठीक एक मॉडल के लिए वज़न आँकड़ा प्रकाशित करते हैं, और उस आँकड़े के लिए उसकी सटीक शर्तें आवश्यक हैं: 158 g वज़न वाला MT6 चश्मा यूनिट, जिसमें 265mAh बैटरी और कैमरा शामिल है, लेकिन फोल्डेबल चार्जिंग केस शामिल नहीं है; केस की क्षमता 1200mAh है और उसका वज़न प्रकाशित नहीं किया गया है। किसी भी मॉडल के खाली फ़्रेम का वज़न प्रकाशित नहीं किया गया है।
इसलिए इसे स्वयं मापें। मौजूदा मॉडल के पाँच यूनिट तोलें और विकल्प के नमूने तोलें। फ़्रेम का द्रव्यमान वह पैरामीटर है जो सबसे अधिक प्रभावित करता है कि ग्राहक उत्पाद का उपयोग जारी रखेगा या नहीं, और यह हमारे प्रकाशित डेटा में पूरी तरह अनुपस्थित है।
यदि अंतर छोटा है, तो इसके लिए सामग्री न बदलें। यदि अंतर बड़ा है और बैटरी कॉन्फ़िगरेशन के लिए विकल्प यांत्रिक रूप से उपयुक्त है, तो इस मामले में बदलाव justified है।
शाखा छह: कोई स्पष्ट पैटर्न नहीं। यदि आप प्रमुख विफलता का नाम नहीं बता सकते, तो कुछ भी न बदलें। इस धारणा पर अपग्रेड करना कि अधिक मज़बूत सामग्री से रिटर्न कम होंगे, यही वह तरीका है जिससे कोई कार्यक्रम टूलिंग पैसे खर्च करता है और वही रिटर्न दर पाता है।
छह सप्ताह के रिटर्न लक्षण के अनुसार, नहीं बल्कि दोष के अनुसार वर्गीकृत करें और देखें कि प्रमुख क्या है। उत्तर आमतौर पर ऊपर दी गई पाँच शाखाओं में से एक होता है, और अक्सर यह पैकिंग होती है।
वह लागत गणना जो आमतौर पर नहीं की जाती
टूलिंग पर बातचीत से पहले वह गणना करें जो तय करती है कि बदलाव होना भी चाहिए या नहीं। इसमें दस मिनट लगते हैं और यह अधिकांश मामलों का निर्णय कर देती है।
तीन आँकड़े चाहिए: अवधि में भेजे गए यूनिट की संख्या, प्रमुख विफलता के कारण होने वाले रिटर्न की संख्या, और पैकिंग बदलाव या उसे ठीक करने वाले हार्डवेयर बदलाव सहित एक यूनिट की पूरी लैंडेड लागत।
अवशोषण का मामला। यदि भेजी गई मात्रा में विफलता के अवशोषण की लागत सबसे सस्ते हस्तक्षेप की लागत से कम है, तो रुक जाएँ। यह बुरा परिणाम नहीं है। एक सजावटी लक्षण पर केंद्रित 0.8% रिटर्न दर का अवशोषण अक्सर इसे डिज़ाइन करके हटाने से सस्ता होता है, और इसे डिज़ाइन करके हटाना एक तीन-महीने का प्रोजेक्ट है।
सीमांत मामला। यदि विफलता दर स्थिर नहीं बल्कि बढ़ रही है, तो हर अवधि में अवशोषण कठिन होता जाता है, क्योंकि लागत बढ़ती रहती है जबकि हस्तक्षेप की लागत नहीं बदलती। बढ़ती दर कार्रवाई का सबसे मज़बूत तर्क है, और यह सबसे आसानी से दिखने वाला, लेकिन स्वीकार करने में सबसे कठिन तर्क भी है।
स्ट्रक्चरल केस। यदि असफलता संतुष्टि का मुद्दा नहीं, बल्कि सुरक्षा या अनुपालन से जुड़ी है, तो ऊपर दी गई कोई भी बात लागू नहीं होती और निर्णय लिया जाता है। बड़े पैमाने पर खेल के उत्पाद में टूटा हुआ टेम्पल रिटर्न का मुद्दा नहीं, उत्पाद का मुद्दा है, और मोल्ड की लागत प्रासंगिक तुलना नहीं है।
इस गणना के दौरान तीन बातों पर नज़र रखनी चाहिए। ऐसी विफलता दर जिसे गिने के बजाय “कुछ” बताया जाए। ऐसी प्रमुख विफलता जो महीने से महीने बदलती रहे, जिसका अर्थ है कि कार्यक्रम में मटेरियल की नहीं, बल्कि वितरण की समस्या है। और ऐसा प्रस्तावित हस्तक्षेप जो लक्षण को संबोधित करे, उससे संबंधित शाखा को नहीं — यही इस गलती का सबसे ख़र्चीला रूप है, क्योंकि इससे नया मोल्ड, नई योग्यता और वही रिटर्न होते हैं।
मोल्ड से पहले आने वाले सबसे सस्ते दो हस्तक्षेप
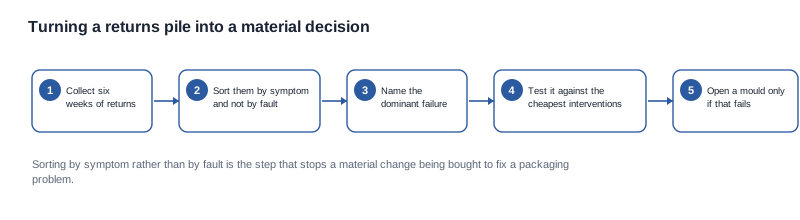
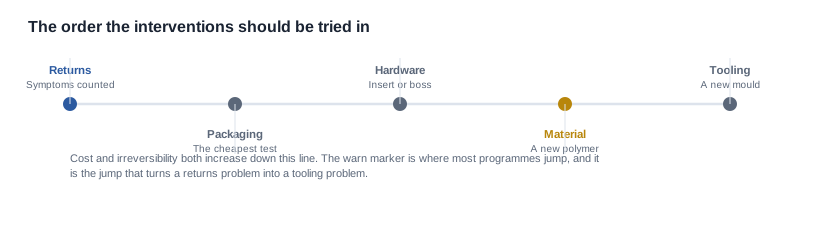
नीचे दी गई क्रम कोई पसंद नहीं है। यह लागत का क्रम है, और चरणों के बीच लागत का अंतर इतना बड़ा है कि किसी चरण को छोड़ना आमतौर पर जोखिम के साथ-साथ कीमत की दृष्टि से भी गलती होती है।
पहला चरण: पैकेजिंग। कॉर्नर ब्लॉक, कठोर आंतरिक ट्रे और टेम्पल पर नियंत्रण। यह पूरी सूची का सबसे सस्ता हस्तक्षेप है और इस श्रेणी में फ़्रेम संबंधी शिकायतों के सबसे बड़े समूह को संबोधित करता है। यदि आपके रिटर्न मुख्य रूप से सौंदर्यात्मक क्षति के कारण हैं, तो ख़र्च यहीं जाएगा।
दूसरा चरण: हार्डवेयर। मज़बूत बॉस में थ्रेडेड इंसर्ट, अधिक मज़बूत स्प्रिंग या अलग फ़ास्टनर। यह टूलिंग को छुए बिना, मटेरियल बदलने की तुलना में बहुत कम लागत में स्ट्रक्चरल शाखा को संबोधित करता है।
तीसरा चरण: फ़िनिश। अलग कोटिंग, अलग निरीक्षण मानक या पहले आर्टिकल पर अधिक वास्तविक स्वीकृति मानदंड। यह वह शाखा है जहाँ लागत अक्सर कार्यक्रम में पहले से शामिल होती है, लेकिन उसका प्रबंधन नहीं किया जाता — पहले आर्टिकल पर सौंदर्यात्मक अस्वीकृति का अर्थ है दोबारा निर्माण और समय-सीमा में विस्थार।
चौथा चरण: मटेरियल। नया पॉलीमर, नया टूल, नई योग्यता। यह केवल वही चरण है जो उत्पाद की अनुपालन स्थिति और सेवा संरचना को बदलता है, और यही एकमात्र चरण है जिसमें कार्यक्रम का अपना दस्तावेज़ दोबारा खोलना पड़ता है।
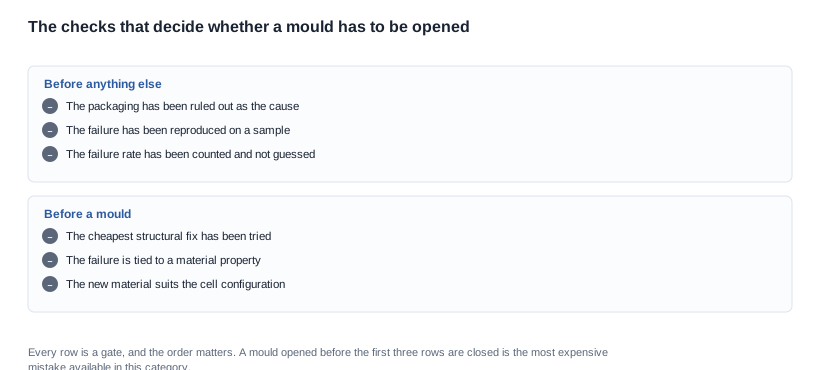
ऊपर दी गई चेकलिस्ट चौथे चरण का प्रवेश-द्वार है, और इसकी हर पंक्ति एक ऐसा प्रश्न है जिसका उत्तर टूलिंग बजट प्रतिबद्ध करने से पहले, बाद में नहीं दिया जाता। पहली तीन पंक्तियाँ ही पैकेजिंग की समस्या को मोल्ड से हल करने से रोकती हैं। अगली तीन पंक्तियाँ यह सुनिश्चित करती हैं कि खोला गया मोल्ड सही मोल्ड है।
यहाँ एक और लागत संबंधी विचार भी शामिल है, जिसे अधिकांश ख़रीदार भूल जाते हैं: मटेरियल बदलना दोबारा ऑर्डर करना नहीं, बल्कि दोबारा योग्यता प्राप्त करना है। मटेरियल घोषणा, ट्रेसबिलिटी मार्ग और — जहाँ उत्पाद सीलबंद हो — अंतर्ग्रहण चिह्न से आच्छादित कॉन्फ़िगरेशन, इन सभी पर दोबारा विचार करना पड़ता है। हमारी कैटलॉग में प्रकाशित IP54 चिह्न केवल V06 और S7 पर है। पॉलीमर बदलने वाले सीलबंद निर्माण वाले कार्यक्रम को इस चिह्न की दोबारा जाँच करनी होती है, क्योंकि सील और फ़्रेम एक ही चीज़ हैं।
टूलिंग के अतिरिक्त मटेरियल बदलने की लागत
जो ख़रीदार केवल टूल का बजट रखता है, वह परिवर्तन के सबसे छोटे हिस्से का बजट रखता है। इसके पीछे चार अतिरिक्त लागतें हैं, और यही कारण है कि रिटर्न चरण पर लिया गया मटेरियल निर्णय अक्सर अपने बजट से अधिक हो जाता है।
पहला आर्टिकल और योग्यता। नए पॉलीमर का अर्थ है नई मोल्डिंग पैरामीटर, नए साइकल समय और प्रक्रिया स्थितियों का एक नया सेट। पहला आर्टिकल पुष्टि नहीं, बल्कि एक परीक्षण होता है, और विफल परीक्षण की लागत दूसरा परीक्षण है। यहीं समय-सीमा का जोखिम होता है, और इसीलिए टूलिंग का निर्णय ऐसी समय-सीमा के साथ लिया जाना चाहिए जिसमें दूसरे प्रयास के लिए जगह हो।
दस्तावेज़। नई ग्रेड के लिए मटेरियल घोषणा दोबारा जारी करनी होती है, ट्रेसबिलिटी मार्ग दोबारा स्थापित करना होता है और बैच रिकॉर्ड फिर से शुरू करने होते हैं। इनमें से किसी की भी धन-लागत अधिक नहीं होती, लेकिन सभी सप्ताहों में महँगी होती हैं, और ये सप्ताह ख़रीदार की समय-सीमा में होते हैं, कारखाने की नहीं।
पुर्ज़े और सेवा की स्थिति। नया पॉलीमर बदलता है कि प्रतिस्थापन टेम्पल किससे बनता है, जिससे पूर्व निर्माण के संस्थापित आधार के लिए स्पेयर-पार्ट्स की स्थिति बदल जाती है। जिस कार्यक्रम में पहले ही शिपमेंट हो चुके हैं, उसका एक संस्थापित आधार होता है जिसे पुराने मटेरियल के पुर्ज़ों की आवश्यकता होती है, और उन पुर्ज़ों के लिए भी टूलिंग चाहिए — कभी-कभी कम आयतन पर दूसरा टूल भी।
अनुवाद अनुपालन की स्थिति। पुराने सेक्शन के आधार पर डिज़ाइन किया गया कोई भी लेंस माउंट, एक्सेसरी सिस्टम या केस इंटरफ़ेस हो, उसे नए के अनुसार फिर से जाँचना होगा। अधिक मोटा सेक्शन केवल अधिक खर्च नहीं करता; वह आसपास के उत्पादों को भी बदल देता है।
इसलिए सामग्री में बदलाव की कुल लागत एक खरीद नहीं, बल्कि एक परियोजना है। जो खरीदार इसे खरीद के रूप में आँकता है, उसके लिए वास्तविक से कम आँकड़ा निकलता है और अंतर दूसरी तिमाही में पता चलता है, जब कार्यक्रम पहले ही प्रतिबद्ध हो चुका होता है। आपूर्तिकर्ता से पूछने योग्य प्रश्न यह नहीं है कि “टूल की लागत कितनी है”, बल्कि “इस बदलाव से और क्या प्रभावित होता है”; इसी प्रश्न का उत्तर व्यावसायिक मामले में शामिल किया जाना चाहिए।
बिल्कुल खर्च न करने के पक्ष में तर्क
निर्णय वृक्ष की पाँचवीं शाखा — कोई स्पष्ट पैटर्न नहीं — अपने अलग अंत को योग्य है, क्योंकि “सामग्री न बदलें” एक वास्तविक उत्तर है जिसमें वास्तविक व्यावसायिक मूल्य है, और यही वह उत्तर है जिसे सबसे अधिक छोड़ दिया जाता है।
खर्च न करने का तर्क तब सबसे मजबूत होता है जब रिटर्न दर वास्तव में असामान्य नहीं है। यदि आपके रिटर्न उस श्रेणी में अपेक्षित सीमा के भीतर हैं और शिकायतें किसी एक कारण तक सीमित न होकर कई कारणों में फैली हुई हैं, तो सामग्री में बदलाव एक वितरण समस्या को हल करने के लिए प्रस्तावित किया जा रहा है, और वितरण समस्या का कोई सामग्री-आधारित समाधान नहीं होता। इसका समाधान प्रक्रिया से होता है।
यह तर्क तब भी मजबूत होता है जब विफलता दर इतनी कम हो कि उसे सहने लायक माना जाए। किसी एक सजावटी लक्षण पर केंद्रित 1.5% रिटर्न दर को ठीक करने की तुलना में सहन करने की लागत कम हो सकती है; और यह गणना टूल पर चर्च शुरू करने से पहले, न कि उसके बाद करनी चाहिए।
और यह तर्क तब सबसे अधिक मजबूत होता है जब कार्यक्रम में वैसे भी बदलाव आने वाला हो। यदि एक वर्ष के भीतर नया मॉडल नियोजित है, तो फ़्रेम को वैसे ही फिर से डिज़ाइन करना होगा, और रिटर्न के आँकड़े उस पुनर्निर्माण के लिए एक विनिर्देश इनपुट होंगे, न कि मौजूदा टूल पर काम शुरू करने का कारण।
एक चौथा मामला भी है, और यही सबसे कठिन तर्क वाला है, क्योंकि कोई भी “कुछ न कहने वाला” बनना नहीं चाहता। यदि आपूर्तिकर्ता का अपना दस्तावेज़ फ़्रेम से संबंधित पंक्तियों में कमज़ोर है, तो सामग्री में बदलाव इसे भी ठीक नहीं करेगा। हमारी कैटलॉग किसी भी मॉडल की सामग्री संरचना प्रकाशित नहीं करती, केवल एक मॉडल का चश्मा यूनिट द्रव्यमान प्रकाशित करती है और किसी मॉडल की टेम्पल विमाएँ नहीं। ऐसे आपूर्तिकर्ताओं से खरीद करने वाले कार्यक्रम को नए पॉलीमर से भी वही कमी मिलेगी, और ईमानदार निष्कर्ष यह है कि अगली चीज़ जो खरीदनी है, नई सामग्री नहीं बल्कि माप की क्षमता है।
सीधे शब्दों में: किसी उन्नयन को गिने गए विफलता दर से उचित ठहराना चाहिए, और नया मोल्ड खोलने से पहले सबसे सस्ते संरचनात्मक सुधार को आज़मा लेना चाहिए। हम यह तब भी कहेंगे जब उत्तर का अर्थ होगा कि आपको पैसा खर्च नहीं करना है। हमारी श्रृंखला के लिए फ़्रेम सामग्री की संरचना प्रकाशित नहीं है, चश्मा यूनिट का द्रव्यमान केवल एक मॉडल के लिए प्रकाशित है, और किसी मॉडल की टेम्पल विमाएँ प्रकाशित नहीं हैं, इसलिए यह निर्णय हमारी कैटलॉग से नहीं लिया जा सकता — इसे आपके रिटर्न, तौले गए नमूने और आपूर्तिकर्ता से जो बदलाव माँगा जा रहा है, उसकी लिखित विनिर्देश से लेना होगा।
अधिक संदर्भ चश्मे के फ़्रेम की सामग्री की समस्याएँ और समाधान के अंतर्गत हैं, तुलना की पंक्तियाँ तुलना के लिए फ़्रेम सामग्री की विनिर्देशों के अंतर्गत हैं, और प्रतिक्रियात्मक नहीं बल्कि सोच-समझकर बदलाव के पक्ष में तर्क चश्मे के फ़्रेम की सामग्री के उन्नयन पर विचार के अंतर्गत है।
हमें बताएँ कि आप कौन-सी विफलता ठीक करने का प्रयास कर रहे हैं और हम आपके रिटर्न से शुरुआत करेंगे, न कि हमारी कैटलॉग से।
संबंधित लेख
- चश्मे के फ़्रेम की सामग्री की समस्याएँ और समाधान
- तुलना के लिए फ़्रेम सामग्री की विनिर्देशों
- चश्मे के फ़्रेम की सामग्री के उन्नयन पर विचार
हमें बताएँ कि आप कौन-सी विफलता ठीक करने का प्रयास कर रहे हैं और हम आपके रिटर्न से शुरुआत करेंगे।


