
Las expectativas de calidad acordadas después de que el primer envío de un fabricante de gafas inteligentes por encargo ha llegado no son expectativas de calidad: son control de daños con una factura adjunta. Cada criterio que rija la aceptación —qué defecto se considera crítico, cómo se observa una unidad, quién puede declarar rechazado un lote, qué pruebas zanjan la discrepancia— debe constar por escrito antes de emitir la orden de compra. A partir de ese momento, cada criterio se convierte en una negociación que el comprador mantiene en solitario, según el calendario de la fábrica y con las mercancías ya en tránsito. Este artículo trata de elaborar ese documento para un programa de OEM de gafas inteligentes, así como de las filas concretas que un catálogo publicado puede aportar y las que no.
El razonamiento se desarrolla en cuatro etapas: por qué el momento previo al pedido es el único barato, cómo una categoría de producto cambia el significado de «aceptable», qué filas de especificaciones publicadas pueden servir de base para una regla de aceptación y en qué secuencia los términos de aceptación se vuelven decidibles. Es deliberadamente un marco de trabajo, no un conjunto de umbrales, porque los umbrales que determinan si una unidad es aceptable te corresponden establecerlos, y las filas que permiten fijarlos son precisamente lo que puede aportar un catálogo.
Por qué las expectativas de calidad establecidas después del pedido son control de daños
El pedido es el único momento en el que ambas partes aún tienen algo que perder por ambigüedad. Antes de este, la fábrica ha cotizado una configuración y el comprador tiene una expectativa clara de lo que está comprando. Una vez iniciada la producción, esa simetría desaparece: la exposición de la fábrica es un coste ya incurrido, mientras que la del comprador todavía no se hace visible. Una regla de aceptación introducida en ese momento se negocia por la parte con menos poder de negociación, frente a una fecha que ya no depende del comprador.
Lo que debe especificar una expectativa de calidad
Una regla de aceptación solo es exigible cuando especifica tres elementos, y el tercero es el que más se suele omitir.
-
La condición. Un estado concreto y observable de la unidad concreta que se evalúa. «La batería» no es una condición; «la celda instalada en la unidad presentada» sí lo es.
-
El método. Cómo se observa la condición: frente a qué referencia, en qué condiciones indicadas y con qué instrumento o qué persona capacitada. Un método que cambia entre la primera muestra y la serie de producción no es un método.
-
La consecuencia. Qué ocurre cuando la observación no cumple lo esperado: si la unidad se rechaza, el lote queda retenido, las mercancías se reprocesan o la desviación se acepta y se documenta con un responsable designado. Una regla sin consecuencia es una preferencia.
Compara esto con una cláusula que dice «las mercancías serán de buena calidad y estarán libres de defectos». No especifica ninguna condición, ningún método ni ninguna consecuencia, por lo que ningún equipo de recepción puede actuar al respecto ni se puede medir al proveedor con ella. Esa cláusula no representa un estándar más estricto; representa la ausencia de un estándar.
Por qué el momento previo al pedido es el único barato
El coste de modificar un término de aceptación aumenta en cada etapa, y aumenta más rápido de lo que sugiere el calendario. Antes de la orden de compra, un término revisado es una corrección en un documento sobre el que nadie ha actuado todavía. Después del pedido, es una negociación comercial con la fábrica, que para entonces ya ha comprometido materiales y mano de obra. Después de la primera muestra, es una conversación sobre la programación, porque la línea de producción ya se ha configurado para cumplir el término acordado. Después del envío, es una discrepancia sobre mercancías que ya han cruzado una frontera, para la que el remedio práctico del comprador es una nota de crédito o una devolución.
Un efecto secundario útil de documentar el término pronto es que la resistencia se convierte en una señal diagnóstica. Un proveedor que se opone a una regla de aceptación escrita normalmente se opone a la medición que implica, no al papeleo. Cuando el proveedor no puede demostrar actualmente la condición —un informe por modelo, una unidad de referencia, una prueba repetible—, eso constituye un hallazgo de diligencia debida sobre su proceso, y es mucho más barato descubrirlo en la etapa de especificaciones que en la de la primera muestra. Trata la objeción como información sobre lo que la fábrica puede medir y pide el método antes de pedir la conformidad.
Qué puede resolver un catálogo sobre la calidad y qué no
Nuestro catálogo publica filas de especificaciones. No publica métricas de calidad, y la distinción importa más de lo que puede parecer: una especificación publicada es un dato sobre el diseño, mientras que una métrica de calidad es una declaración sobre una población de unidades fabricadas mediante un método determinado. Lo primero se puede en un acuerdo. Lo segundo se debe ganar, medir y certificar.
Por tanto, el papel práctico del catálogo en un plan de calidad es más limitado de lo que a veces esperan los compradores y más útil de lo que puede parecer. No puede indicar si la producción de una fábrica es buena. Sí puede indicar exactamente sobre qué producto se redacta el plan de calidad, que es precisamente lo que suele faltar en las disputas sobre la aceptación.
Clasificación del producto antes de establecer cualquier tolerancia
Una tolerancia no significa nada hasta que se conoce el objeto al que se aplica. Por ello, el primer paso al redactar un plan de aceptación no consiste en establecer un umbral, sino en decidir qué tipo de producto se va a aceptar, ya que la respuesta determina qué defectos son incluso posibles, cuáles son importantes y quién tiene la autoridad para evaluarlos.
Cuatro clases de defectos y quién los evalúa
En esta categoría, los defectos se dividen en cuatro clases, y cada clase tiene un evaluador natural diferente. Conviene hacer explícita esta clasificación porque el mismo suceso físico puede corresponder a una clase u otra según el producto, y la clase determina las pruebas necesarias y la autoridad requerida para actuar.
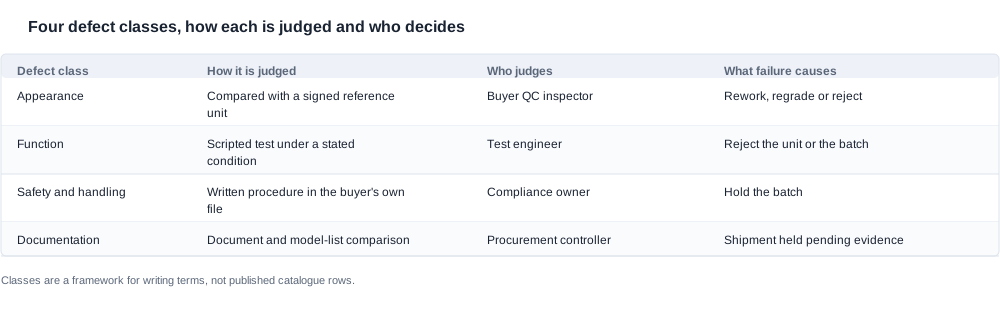
La cuestión de la autoridad es la que los compradores suelen infradefinir. Los defectos de apariencia se evalúan mediante la comparación con una unidad de referencia firmada por una persona, lo que significa que la unidad de referencia debe existir y estar en poder de ambas partes; una clase de defectos evaluada sin ella se convierte en una cuestión de gusto. Los defectos funcionales se evalúan mediante un procedimiento de prueba, por lo que este y sus condiciones declaradas deben formar parte del expediente. Los defectos de seguridad y manipulación se evalúan con respecto al procedimiento escrito del comprador, lo que significa que el procedimiento debe existir antes del primer envío y no después del incidente. Los defectos de documentación se evalúan comparando un documento con el pedido, por lo que la lista de modelos impresa en ese documento forma parte del criterio de aceptación.
Las tres estructuras que cambian el perfil de riesgo
En los 28 modelos publicados en siete categorías, tres diferencias estructurales son las que más condicionan qué debe abarcar el expediente de aceptación.
El grupo de cámaras cambia lo que se inspecciona. Once modelos con cámara incorporan simultáneamente un conjunto óptico y otro electrónico, y la resolución publicada los divide en ocho modelos de 8 MP y tres de 13 MP: el S7, el L2 Utral y el L1 Pro. La función de captura constituye una clase de defectos; la superficie de la lente y el acabado de las varillas, otra; y la interfaz de carga añade una tercera, porque la interfaz se publica como magnética en cinco de los once modelos con cámara, como Type-C en el V03 Pro y el L2 Utral, y no se publica en absoluto para el CY03, el L1 Pro, el CY05 ni el MT6. Los cuatro modelos sin una fila publicada para la interfaz no pueden enviarse a un banco de pruebas sin obtener antes una respuesta del proveedor.
El grupo de audio cambia lo que se puede inspeccionar. Los ocho modelos de audio publican una interfaz Type-C —solo en el D11 y el D12— o carga magnética, y, como grupo, no publican ni una fila para el estuche de carga ni una fila de protección contra la entrada de líquidos. Esto no es un detalle menor; significa que dos categorías completas de preguntas sobre la aceptación no tienen un punto de referencia publicado para este grupo, y el comprador que no las resuelva las descubrirá durante la recepción de la mercancía.
Los grupos sporting e infantil cambian el tipo de criterio. Los tres modelos sporting incluyen el D17 y el ZH12, que son los únicos dos modelos del catálogo que publican un tiempo de carga de aproximadamente una hora y los únicos dos que cuentan con disparador remoto, lo que convierte al disparador en un elemento de inspección distinto y no en una simple característica. Los tres modelos infantiles publican filas relativas al comportamiento en lugar de a la mecánica: el catálogo incluye una unidad de detección de empañamiento, indicaciones correctas e incorrectas sobre la postura y la distancia, y claridad de la lente y empañamiento de la lente para el A05 y el A06. Los criterios para esas filas son conductuales y están sujetos a un límite de tiempo, por lo que requieren una ventana de observación documentada y no un instrumento de medición.
Dos entradas del catálogo se publican sin código de modelo: una entrada de electrosensibilidad y otra de conducción ósea, esta última con una ganancia de amplificación de 35 dB. Para una unidad de conducción ósea, la cifra de ganancia constituye una fila publicada, lo que significa que la regla de aceptación en torno a ella debe redactarse de modo que no pueda considerarse que una unidad funcional haya realizado una declaración de audífono. Se trata de un límite de cumplimiento y no de ingeniería, y debe incluirse en el expediente como una restricción de redacción.
Dónde termina la clasificación y comienza el cumplimiento
Una unidad que funciona correctamente, pero hace una declaración que la documentación de apoyo no cubre, no es una unidad aceptable. En ese caso, el defecto está en la declaración, no en el funcionamiento, y no se puede corregir mediante retrabajo. Este es el punto en el que la clasificación de defectos pasa a ser una clasificación de cumplimiento, y por eso un archivo de aceptación debe hacer referencia a los documentos de los que dependen las declaraciones del producto.
Nuestro catálogo incluye una página de certificación de exportación a nivel de empresa cuyo contenido son imágenes en lugar de texto, y el texto del catálogo no contiene ninguna referencia a CE, FCC o RoHS. No existe ninguna fila de certificación por modelo en todo el catálogo. Lo que puede citarse como marco de referencia es la Directiva de Equipos de Radio (UE) 2014/53/EU para equipos de radio y la Directiva de CEM 2014/32/EU sobre compatibilidad electromagnética; lo que no puede citarse es la situación de ningún modelo concreto en virtud de ninguna de las dos, porque el catálogo no la publica. La página de certificación muestra diez certificados de patente: ocho patentes de diseño de apariencia y dos patentes de modelo de utilidad, lo cual constituye un dato de propiedad industrial a nivel de empresa y no una declaración de conformidad por modelo.
La consecuencia práctica para un plan de calidad es precisa: la lista de modelos impresa en cada documento de conformidad es el criterio de aceptación. Un documento que existe, pero que no menciona su configuración, es una cobertura que todavía no es una cobertura, y la comprobación que lo detecta es una comparación de documentos realizada antes de emitir la orden de compra, no después de que las aduanas la soliciten.
Las filas publicadas que pueden servir de base para un plan de calidad
Una regla de aceptación necesita una base: una fila ya established, de modo que cualquier desacuerdo se refere a la regla y no al hecho subyacente. Nuestro catálogo publica suficientes filas para basar buena parte de un plan, y la estructura de lo publicado es, en sí misma, información útil.
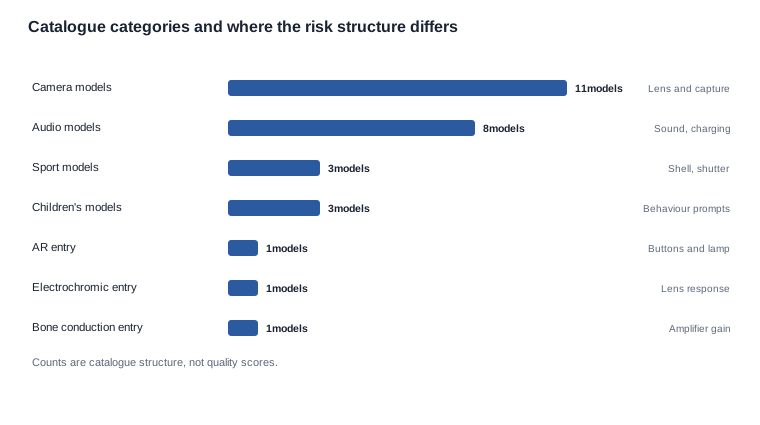
La agrupación es importante porque las categorías no tienen un riesgo equivalente. Los once modelos con cámara presentan la superficie de inspección más amplia: un conjunto óptico, un conjunto electrónico, una interfaz de carga y, en varios casos, un estuche separado. Los ocho modelos con Audio presentan la superficie publicada más estrecha, lo cual explica exactamente por qué sus filas no publicadas son más importantes. Los tres modelos deportivos incorporan el disparador remoto y el tiempo de carga publicado más rápido. Los tres modelos infantiles incluyen filas de comportamiento. Y las tres entradas sin código de modelo quedan fuera de todo eso, por lo que un plan de aceptación no debería tratarlas como filas ordinarias del catálogo.
Las filas que permiten emitir un juicio
La tabla siguiente detalla las filas publicadas que pueden servir de base para una regla de aceptación, lo que cada una puede respaldar legítimamente, lo que no puede respaldar por sí sola y de dónde debe procederse la parte ausente.
| Fila publicada del catálogo | Lo que puede fundamentar | Lo que no puede fundamentar | De dónde debe procederse la parte ausente |
|---|---|---|---|
| Tiempo de carga: publicado para los 28 modelos; 26 en dos horas o menos, y el D17 y el ZH12 en aproximadamente una hora | La duración de una prueba de ciclo de carga en banco | El momento en que se considera completada una carga, ya que no se publica ningún estado inicial ni criterio de finalización | El procedimiento de prueba escrito del proveedor |
| Autonomía nominal: publicada para los 11 modelos con cámara | La condición de carga que una prueba de autonomía debe reproducir | El entorno de radio, la temperatura y el estado inicial de carga | El procedimiento de prueba escrito del proveedor |
| Clase de resolución: 8 MP en ocho modelos con cámara, 13 MP en el L1 Pro, el L2 Utral y el S7 | A qué unidad de captura pertenece la muestra de aprobación | El modelo del sensor, el campo de visión, la frecuencia de fotogramas y el formato de vídeo | Una ficha técnica del proveedor y una prueba en banco |
| Interfaz de carga: magnética en cinco modelos con cámara, Type-C en el V03 Pro y el L2 Utral, sin fila publicada para el CY05 y el L1 Pro, ni para el MT6 y el CY03 | Qué conector o conjunto de contactos utiliza el banco de aceptación | La interfaz de los cuatro modelos para los que no se publica ninguna fila | Confirmación del proveedor y posterior comprobación en banco |
| Capacidad del estuche de carga: 1400 mAh en el CY05, el CY03 y el L1 Pro; 900 o 1400 mAh en el L2 Utral; y un estuche plegable de 1200 mAh en el MT6 | Qué estuche se incluye en la caja y qué abarca su prueba de resistencia | Cuál de los dos nombres de variante publicados en la página del L2 Utral corresponde a cada capacidad | Correspondencia con el proveedor y posterior comprobación de la etiqueta en la primera unidad de producción |
| Marcado de protección: IP54 aparece únicamente en el V06 y el S7 | Que existe un marcado concreto para dos modelos específica | Cualquier informe de pruebas de un tercero que respalde ese marcado | Un documento del proveedor que indique el modelo |
| Opciones de color publicadas: tres en el V03 Pro y cuatro en el V06 | La gama de colores de una unidad de referencia aprobada | Si una serie de producción se mantiene dentro de esa gama | Una comprobación del color del lote comparada con la unidad de referencia firmada |
Si se lee como un conjunto, el patrón es coherente: las filas publicadas identifican los objetos de forma fiable, pero describen mal su comportamiento. La capacidad de las celdas, la clase de resolución, el tipo de interfaz, la capacidad del estuche y el color son datos fijos que pueden incluirse en un acuerdo. Todo lo que describe cómo se comporta una unidad bajo carga —cuánto tiempo funciona realmente, qué significa «completamente cargada», si el módulo de captura mantiene el rendimiento o cómo se comporta el estuche durante un turno— falta en el catálogo y debe definirse mediante un método.
Las cuatro capas de evidencia de calidad
Cada pregunta de aceptación pertenece a una de cuatro capas, y confundirlas es la causa más habitual de que un plan de calidad no sea ejecutable.
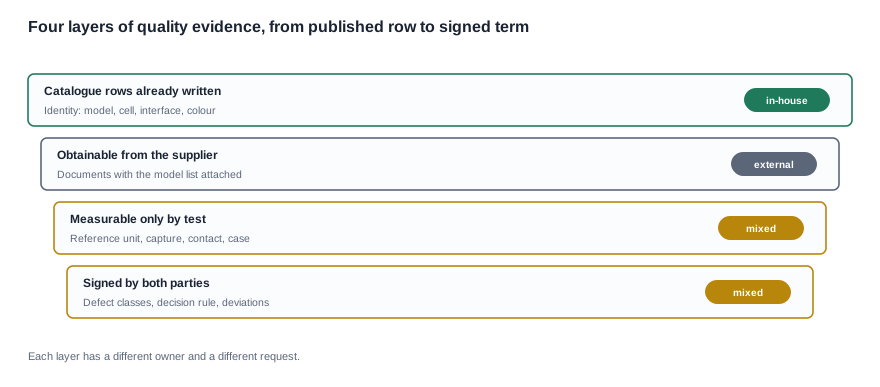
La primera capa ya está redactada: designaciones de modelos, capacidades de celdas, clases de resolución, interfaces de carga, capacidades de estuches, opciones de color, indicaciones de protección contra ingresos, duraciones declaradas y tiempos de carga. No es necesario solicitar nada, porque está publicado. La segunda capa puede obtenerse del proveedor previa solicitud, y es la capa que determina si su programa puede documentarse: documentos de conformidad por modelo con la lista de modelos adjunta, el informe de pruebas detrás de una indicación de protección contra ingresos, la revisión de fabricación de la muestra, la correspondencia entre los dos nombres publicados de variantes del L2 Ultral y sus dos capacidades de estuche publicadas. La tercera capa solo puede alcanzarse mediante pruebas, y es donde el plan de aceptación demuestra su utilidad: apariencia comparada con una unidad de referencia, rendimiento de captura y Audio bajo una condición establecida, continuidad de los contactos de carga, resistencia del estuche y duración de funcionamiento bajo una carga establecida. La cuarta capa es la única que nadie puede obtener de un catálogo, porque es bilateral: las definiciones de clases de defectos, la unidad de referencia, la regla de decisión y el registro de desviaciones, firmados por ambas partes antes de realizar el pedido.
El valor de esta estratificación consiste en que indica dónde debe concentrar sus esfuerzos. Un comprador que considera la primera capa como la totalidad del plan descubre en la recepción de mercancía que no se midió nada. Un comprador que considera la cuarta capa como la totalidad del plan descubre en la muestra previa a la producción que la fábrica nunca aceptó nada. Las capas deben trabajarse en orden, y ese orden no admite cambios en ninguna dirección.
Las filas que el catálogo no publica
El catálogo no publica precios unitarios, niveles de precios, cantidades mínimas de pedido, plazos de entrega, capacidad de producción, períodos de garantía, números de certificado, rendimiento de producción, tasas de defectos, tolerancias, cobertura de pruebas ni estado de certificación de ningún modelo. Es una larga lista, y cada elemento debe obtenerse por escrito antes de realizar un pedido, porque ninguno puede deducirse de una página de especificaciones.
Dos de esas ausencias cambian la forma de redactar un plan de calidad. No hay ninguna tolerancia publicada en toda la gama, por lo que no puede copiarse una banda de tolerancia del catálogo y, en su lugar, debe expresarse como una referencia a una unidad firmada junto con un procedimiento de evaluación establecido. Tampoco se publica ninguna cifra de cobertura de pruebas, por lo que el plan no puede tomar un porcentaje de cobertura prestado para justificar un nivel de muestreo; la cobertura debe redactarse como una lista de funciones, y esa lista pasa a ser el estándar.
Tampoco se publica el estado de certificación por modelo, que es la fila que más veces se da por existente y cuya ausencia más cambia el orden de las operaciones. La recuperación de documentos debe comenzar antes de la orden de compra, no después.
El orden para establecer los términos de aceptación
Los términos de aceptación no son intercambiables y no todos tienen que establecerse al mismo tiempo, pero sí siguen una secuencia, y esta secuencia responde a una pregunta: ¿este término puede decidirse a partir de un documento o requiere una unidad física delante de alguien?
Tres preguntas que determinan quién evalúa
Para cada término de aceptación, tres preguntas determinan cómo se gestionará. Respondarlas en orden evita el fallo más habitual en esta categoría: un término redactado sobre el que nadie tiene autoridad para actuar.
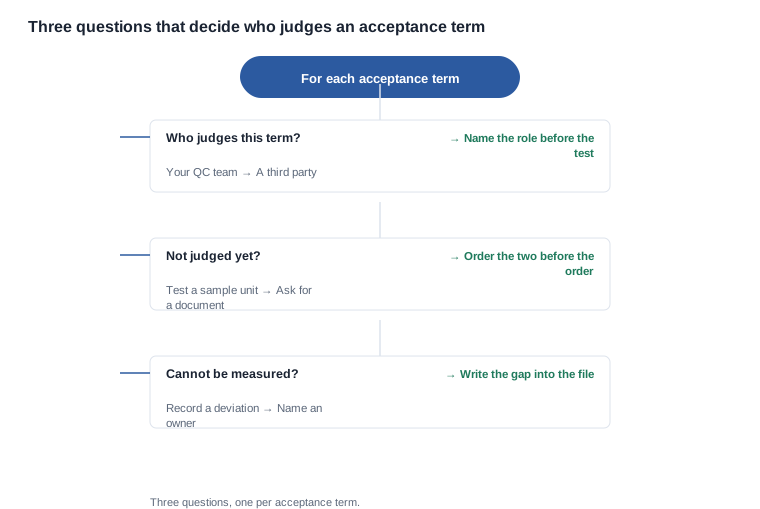
La primera pregunta es quién evalúa. Si la respuesta es su propia función de calidad, el término está bajo su control y puede redactar el método como desee. Si la respuesta es un organismo de inspección independiente, el método debe redactarse de modo que un tercero pueda ejecutarlo sin necesidad de recibir instrucciones, lo que normalmente significa indicar las condiciones en lugar de los resultados. Si la respuesta resulta ser la propia función de calidad del proveedor, conviene saberlo antes de la primera entrega, porque indica que la aceptación del primer envío depende de la entidad que lo fabricó. La segunda pregunta es qué debe medirse primero cuando todavía nadie puede evaluarlo, y la respuesta casi siempre es una unidad de muestra en lugar de un documento, porque un documento describe un diseño, mientras que una muestra describe una fabricación. La tercera pregunta es qué debe incluirse en el acuerdo cuando un término no puede medirse de ninguna manera, y la respuesta honesta es registrar una desviación con un responsable asignado, en lugar de omitirla en silencio: un término imposible de medir redactado como «no aplicable» es indistinguible de un término que nunca se。
Los términos de aceptación, establecidos en el orden en que pueden decidirse
Con esta lógica, los términos quedan organizados en un orden viable, desde los más definidos hasta los menos definidos.
-
La identidad de la unidad. Qué modelo, qué configuración, qué variante publicada, qué color y qué carcasa. Se determina a partir de las filas del catálogo y de una confirmación del proveedor, y debe ocupar el primer lugar porque todos los términos posteriores se miden con respecto a él.
-
Las clases de defectos. Las cuatro clases, cada una con una definición escrita y una consecuencia indicada. Se determinan durante la negociación, no cuestan más que una reunión y no pueden tomarse prestadas de un catálogo.
-
La unidad de referencia. Una unidad firmada y conservada que permita distinguir lo aceptable de lo no aceptable, con un período de conservación acordado y un procedimiento acordado para gestionar los daños que sufra. Para los términos relativos al aspecto, este es todo el mecanismo.
-
Las condiciones de observación. Para cada prueba funcional, el estado inicial, el entorno, la carga y la duración. Los tiempos de carga y de autonomía del catálogo solo pueden reproducirse si se indican estas condiciones, porque ninguna de esas cifras incluye sus condiciones.
-
La etapa de inspección. Si la inspección se realiza en la fábrica, mediante un organismo independiente, al recibir el producto o mediante una combinación de estas opciones. Cada etapa detecta problemas distintos y tiene un coste y un plazo associated que el comprador debería decidir deliberadamente en lugar de heredarlos por defecto.
-
Las pruebas documentales. Qué documentos respaldan las declaraciones, qué debe mencionar cada uno y quién verifica la lista de modelos de cada documento. Para este catálogo, la lista comienza con los documentos de conformidad de cada modelo, el informe que respalda la marca de ingress protection y la correspondencia entre los nombres de las variantes publicadas y las capacidades publicadas.
-
La regla de decisión. Quién registra la decisión de aceptación, con respecto a qué referencia, dónde se archiva el registro y qué ocurre con una unidad cuya clasificación se cuestiona. Este es el término que convierte el resto del expediente en un proceso.
Los términos que no pueden establecerse verbalmente
Tres elementos en particular nunca deben dejarse como un acuerdo tácito, porque cada uno es barato de documentar y caro de reconstruir de memoria después de un rechazo.
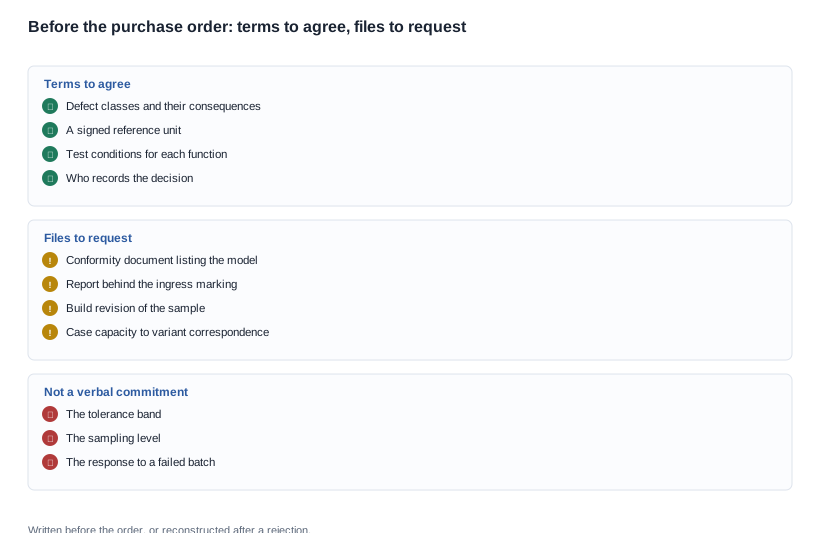
La banda de tolerancia debe constar por escrito porque la tolerancia se expresa respecto a una unidad de referencia y a un procedimiento de evaluación, y ambos desaparecen cuando nadie recuerda cuál era la unidad de referencia. El nivel de muestreo debe constar por escrito, junto con la etapa en la que se aplica, porque un nivel de inspección citado sin su etapa ni su muestra es un número sin denominador detrás. La respuesta ante un lote fallido debe constar por escrito porque es el término que decide si un problema es una molestia o una crisis, y normalmente la decisión hace falta un día en que nadie está en condiciones de ser generoso.
La decisión en sí también debe dejar un registro. Una evaluación escrita en una hoja de inspección, con fecha, firma, referencia de la unidad y una referencia al criterio aplicado, constituye una prueba. La misma evaluación recordada dos años después, en una conversación sobre un lote vendido hace tiempo, es una discusión. La diferencia entre ambas depende únicamente de que alguien la documentara en su momento.
Calidad de las gafas inteligentes
El resumen honesto de lo que aporta un catálogo publicado a un plan de calidad es más limitado de lo que esperan los compradores y más útil de lo que en. Fija la identidad del objeto que se acepta: 28 modelos repartidos en siete categorías, 11 modelos de cámara divididos entre 8 MP y 13 MP, 8 modelos de audio, 3 modelos deportivos, 3 modelos infantiles y tres entradas publicadas sin código de modelo. Señala los puntos estructurales donde cambia el perfil de riesgo: las marcas IP54 que solo existen en el V06 y el S7, el peso publicado de 158 g del cuerpo de las gafas MT6 sin incluir su estuche plegable, el disparador remoto que solo aparece en el D17 y el ZH12, los monturas interiores desmontables del V06 y el S7 y la patilla desmontable del G07.
Lo que no puede hacer es aportar la capa de criterio. El catálogo no publica ningún rendimiento, tasa de defectos, tolerancia, tasa de aprobación ni cifra de cobertura de pruebas de ningún modelo, y tampoco publica el estado de certificación por modelo. Esas filas no se ocultan por motivos comerciales; son propiedades de una lote de producción bajo un método concreto, y la única parte que puede facilitarlas con honestidad es la que dirige la producción y la inspección.
En ese sentido, nuestra posición es limitada y deliberada. Publicamos las filas de especificación que tenemos y, cuando una métrica de calidad no está publicada, preferimos indicarlo y decirle qué solicitar antes que entregarle una cifra cuyo método no le hemos mostrado. Le ayudaremos a redactar las condiciones de aceptación a partir de las filas existentes y, cuando una condición no pueda elaborarse a partir de una fila del catálogo, le diremos que el proveedor debe facilitarla por escrito antes del pedido, porque una condición descubierta a la recepción de la mercancía no es una condición, sino una reclamación.
La secuencia práctica es breve. Defina primero las clases de defectos, porque no cuestan nada y determinan todo lo demás. Relacíñelas con las filas publicadas cuando exista una fila correspondiente y marque el resto como datos que debe facilitar el proveedor. Solicite los documentos mientras todavía exista un programa al que influir, es decir, antes de la orden de compra. Y conserve el registro de decisiones, porque es el único documento que decide las controversias en lugar de originarlas. El alcance de todo lo que hay debajo se explica en la página de servicios OEM y ODM.
Lecturas relacionadas
- Dónde se suele negociar cada uno de estos términos durante el desarrollo: el proceso de desarrollo de gafas inteligentes.
- El lado de ingeniería de la fijación de una especificación: evaluación de riesgos de la personalización de ingeniería.
- Qué ocurre con un lote después de haberlo aceptado: canales de soporte posventa.
- Cómo gestionar los documentos confidenciales de un expediente de aceptación: confidencialidad del fabricante de gafas inteligentes por encargo.
- Garantía de calidad para una marca que posee la especificación: garantía de calidad de las gafas inteligentes para marcas de gafas.
El expediente de aceptación es el documento más barato de un programa OEM y, al mismo tiempo, el que con más frecuencia se deja sin redactar.


