
以下は、監査の実施方法、発見事項、その後購入者が行った変更的具体的な例です。ここで掲載した仕様数値はすべて、社内のカタログにある項目に対応しています。
このような事例の価値は、ストーリーそのものにはありません。監査の各手順を方法に照らして検証できることにあります。
購入者が持っていたものと、持っていなかったもの
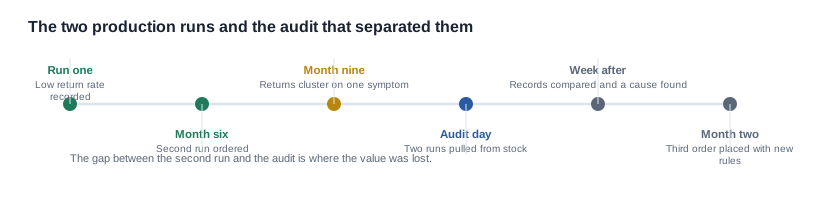
欧州のの成為購入者は、同じサプライヤーからオーディオグラスの構成で2つの生産ロットを受け取って。1つめのロットの返品率は低かった一方、6か月後に届いた2つめのロットでは、1日中ケースから取り出した後にスマートフォンに接続できない製品に集中して返品が発生しました。設計図上ではハードウェアの変更はなく、注文内容も変わっておらず、サプライヤーの説明は、接続時の挙動がスマートフォンによって異なるというものでした。
この説明は不合理なものではありませんが反面、検証 であり、恰度そこが議論を前に進まなくした原因でした。購入者には受け入れ基準も、どちらのロットにも屬する検査記録もありませんでした。方法がなければ測定はなく、測定がなければ議論的対象は2つの記憶しかありませんでした。2回目の注文もすでに納期が迫っていました。
そもそも監査が予定された理由
監査が予定されたのは、劇的な 起きたからではありません。購入者には説明できない症状と、延期できない締め切りがあったからです。
品質上の疑問をきっかけに実施する監査は、サプライヤー選定をきっかけに実施する監査とは形が異なります。今回の監査は前者のケースであり、それに合わせて監査計画を編成しました。
購入者が持ってきたものと、持ってこ もの
購入者が持ってきたのは、返品の明確な一覧です。症状を平易な言葉で記載し、返品が届いた日付も添えていました。持っていなかったのは分母です。
そのため、監査計画は症状ではなく、分母を算出することを軸に組み立てました。これは本事例の実践的な教訓です。監査の価値が最も高いのは、失敗した事象を特定したときではなく、実際には何が測定されていたかを明確にしたときにあります。
最初の2つの生産ロットに共通していた点
書面上の注文は同一だった
購入者の書類には1つめのロットと2つめのロットを区別する記載がありませんでした。購入者の書類には、その必要がなかったからです。
ここに少し立ち止まる価値があります。これは通常の状態で、失敗が6か月間見えなかった理由でもあります。仕様書は製品を説明します。どのセルサプライヤーを使うか、どのバッチから生産を始めるか、どのファームウェア_ firmwareをロードするか、どのケースとどの製品を組み合わせるかといった判断は、どこかに記録されています。記録が存在しない です。
カタログに掲載された項目では疑問に回答できなかった
仕様書を工程説明として読む strong.
オーディオグラスの構成について、当 では、ほとんどのモデルでBluetoothのバージョン、セル容量とセル数、充電時間、定格持続時間、充電方法を公開しています。オーディオ層の公開されているBluetoothバージョンは、K01とK02がV5.3、それ以外の公開オーディオ行がV5.4です。セル容量は、公開されている形式では902、100、115となります。また、持続時間は層内で異なり、552モデルのほとんどは約8時間、G07とYK12は約6時間、100 モデルと115モデルは約7~8時間です。
ただし、その情報から、特定の生産バッチがどのセルを使用したかは分かりません。示されているのは構成に使用するよう指定された仕様であり、実際に使用された製品については別の問題です。同じ容量のセルへの交換は仕様書上では気づけません。仕様書には容量が記録され、交換されたセルも同じ容量だからです。
記載されなかった2つのこと
記録が2つ完全に欠落しており、いずれも重要であることが判明しました。
1つ目は、セルに対する入荷検査記録です。この記録がなければ、2回目の生産で使用されたセルがそもそも何らかの基準に基づいて検査されたことを、買い手は立証できませんでした。基準リストも、入荷したものの記録も存在しなかったからです。
2つ目は、部品承認ルールでした。サプライヤーがセルその他の部品を交換する前に承認を求めるという文書化された要件がなく 、セルが交換されたかどうかこれ個問題は、何が許可されていたかではなく、実際に何が起きたかに関するもの特性的ました。
買い手が一度も尋ねなかった2つの質問
この事例には、部品に注目しているとなで見落としやすい詳細があります。
有人従未質疑過。必要だったのは仕様書と、それを参照する Purchase Orderの2つの文書ですが、実際には仕様書しか存在しませんでした。
2つ目の質問は、些細に聞こえるため、一度も尋ねられませんでした。部品を変更する前に、書面で何を満たさなければならないか、という質問です。多くのカテゴリでは、これは買い手自身の調達方針によって決、而これ個方針を注文に書き寫すことはありません。ここでは決定すらされていなかったため、誰も署名しないまま、同じ容量のセルが納品されました。
どちらの質問も特differentなものではありません。いずれも条項によって答えられる種類のものです。そして、条項は必要な瞬間が来るまで無料です。
公開仕様と実際の挙動の乖離
この事例で買い手にとって厄介な点は、最終的な時点でも公開されていたすべての行が依然として正しかったことです。セル容量は変わりませんでした。充電時間は変わりませんでした。定格持続時間は変わりませんでした。Bluetoothのバージョンも変わりませんでした。構成は依然として注文された構成のままです。それでいて、挙動は依然として異なっていました。
これが仕様主導調達の一般的な教訓であり、委婉化せずに述べる価値があります。仕様は製品を何であるかに固定しますが、同じ方法で2回製造されているかについては何も語りません。安定した行は互換性について安心_ 、一貫性については沈黙しています。そして、一貫性こそが反復プログラムが実際に依拠している性質です。
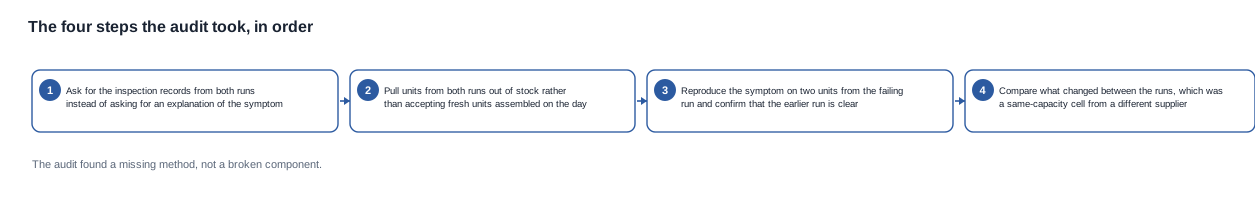
ステップ1:説明ではなく記録を求める
両回の生産で記入された検査シートは存在し、1つのフォルダに入っていました。比較には約1時間かかり、2回目の生産ではペアリングテストが 、箱ごとではなくバッチごとに1回行われていたことが分かりました。つまり、変更があったのは製品ではなく検査方法の方でした。
これは本事例から倣う価値のある最初の点です。直感に反するからです。しかし監査は測定を調査しました。同じ製品の2回の生産 黙って変更された検査方法では、何でも隠せる可能性があるという判断によるものです。買い手がサプライヤーに何が問題だったかを尋ねても、このことは発見できませんでした。サプライヤー側から見れば、何( 問題も起きていなかったのです。検査の頻度が下がっただけでした。
ステップ2:両回の生産分から pulled出す。
初回生産分の4台と、2回目生産分の4台を在庫から抜き出しました。2回目生産分のうち2台は1日以内に同じ症状を再現しましたが、初回生産分には1台も発生しませんでした。
ステップ3:生産ロット間で何が変化したかを特定する
2つの生産ロットの間に、セルサプライヤーが変更されていました。同じ公称容量の別のセルメーカーです。このカテゴリーの構成品について公開されている仕様は、セル容量とセル数、充電時間、定格動作時間です。セルメーカーは記載されておらず、容量が同じ替代品を使用しても、公開されている各項目の値は一切変わりません。
この違いは、動作上_ではありません。同じ公称容量のセルでも電源管理は異なり、一日中ケースに収めておき、その後再接続する必要がある端末は、その下の充電曲線が変われば異なる挙動をします。これは偶然ではなく明確なメカニズムであり、監査が where correspondence had notで見つかった理由です。
ステップ4:3回目の注文の前に記録する
次の注文を出す前に、3つの事項が文書化されました。
- ペアリング試験について、明確な方法を定めた合否基準。説明ではなく方法です。「端末は確実に接続されなければならない」という説明は試験できませんが、方法なら試験できます。
- 代替品の採用について、書面による承認を要求する部品承認ルール。公開されている項目を一切変えない同一容量の代替品も対象となります。
- 検査記録をロット単位ではなく、梱包箱ごとに保管する。数時間ではなく数分で変更でき、原因を絞り込める記録を作成できます。
症状、根本原因、そしてそれに代わった管理方法
この事例の背景にあるパターン
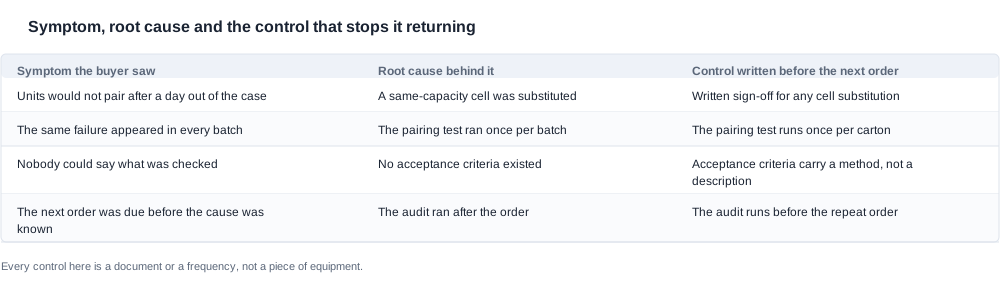
この事例は、単一 インシデントとしてではなく、一般的なパターン一式として読む価値があります。部品が変わっても、同じパターンは繰り返し発生します。
症状は、注文内容に変更がないにもかかわらず、ある1つの生産ロットで.
根本原因は、書面 禁止 also no inspection record capturedで許可された代替品の採用でした。
管理方法は、3台の設備ではなく3つの文書でした。方法を定めた合否基準、代替品承認ルール、検査頻度の変更です。いずれも費用はほとんどかかりませんが、監査がなければ記載されることはありませんでした。
監査で実際に見つかったこと
監査報告書で最も有用だった記述は、セルに関するものではありませんでした。
この区別には実務上の_。失敗した工程は是正でき、工程を理解していれば是正は安価です。存在しない工程は新たに構築する必要があり、それを築くには、Audit発現了 itの監査自体より時間がかかります。この事例では、バイヤーがサプライヤーとペアリング方法について合意する所要時間は監査そのものより長くかかりましたが、それが正しい結果でした。監査によって、バイヤーがその存在に気づかないまま回避していたギャップが明らかになったからです。
完全に防止できた要因
現地調査を必要としなかった3つの事項です。
- 望ましい結果の説明ではなく、各試験について方法を定めること。
- 発注書に記載した代替品承認ルール。部品変更には書面による承認を要し、同一容量の代替品も明示的に含めること。
- 故障を某個ロットに絞り込める頻度の検査記録。梱包箱単位の影響であれば、梱包箱ごとに記録すること。
いずれも文書です。ただし、監査は、一般的ではなくこの構成品に即した内容にできたため、実施する価値がありました。
失敗した試験は、製品ではなく試験そのものだった
。ロットの異なる生産で繰り返され、注文内容に変更がない症状に対しては、製品ではなく測定条件が変化したシグナルとして扱うべきです。確認方法は安価です。2つの生産ロットの検査記録を項目ごとに比較し、同じ試験を同じ頻度で実施したかを確認します。
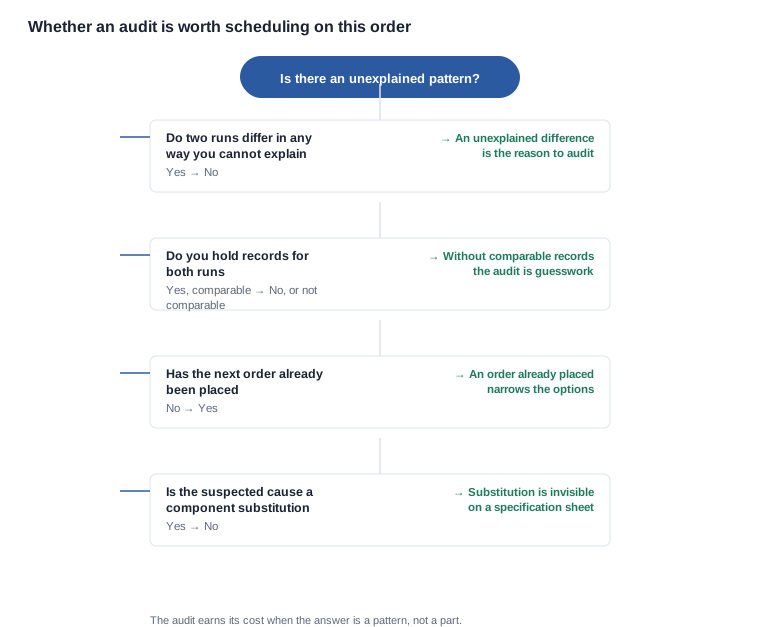
合否基準を実用的にする要素
この事例で機能した基準には3つの性質があり、実用的な基準にはいずれも同じ3つが必要です。
- 成果ではなく方法を示すこと。「基準デバイスの一覧にある端末について、30分間ケースから取り出した後30秒以内に接続する」は方法である。「確実に接続する」は説明にすぎず、観測可能な形で失敗するものではない。
- 基準リスト。.
- 頻度。1バッチにつき1回しか検証しない基準では、箱ごとの違いを検出できない。頻度は運用上の細部ではなく、基準そのものである。
この事例は、公開している他の事例_との比較
公開及び検証可能なもの:オーディオ製品群全体で使われているセル容量と個数の形式;同製品群内で異なる定格持続時間;オーディオモデルについて公開されているBluetoothのバージョン;全28モデルのうち24モデルについて公開されている充電方式と、4つのカメラモデル(CY03とMT6、CY05とL1 Pro)では記載されていない充電方式。
未公開であり、したがって上記のどこでも証拠として使用していないもの:セルサプライヤーの名称、不良率、歩留まり、サイクル寿命評価、音響測定、カメラの視野角と動画仕様、およびMT6の本体フレームが158 gである点を除くすべてのモデルの重量(158 gには265 セルとカメラが含まれ、1200 の折りたたみ式充電ケースは含まれない)。
最初に依頼すべき書類については最初に依頼すべき書類の記事が、最初の3つの管理項目を紙面で説明している。また、品質一貫性チェックリストは、仕様が動かなくてもバッチが移動しうる変更点を扱っている。同じ調査の2回目訪問版については、高度な監査ガイドを参照のこと。1回目の訪問では確認できなかった項目を、2回目の訪問でどのようにサンプリングする必要があるかを扱っている。
出荷前に測定項目を明示し、次の出荷の前にそれを読み直すこと。誰も読み返さなくなった基準は、いつの間にか適用されなくなる。監査は、その基準を読み返すよう促すためのものである。この習慣に10分かかるだけだが、再注文と2度目の驚きとの差になる。
この複合事例は、公開している他の事例_との比較
このような事例に対する当社の姿勢
明確に言えば、書類や工程に関する質問は、初回取引の通常の組成部分であり、告発ではない。当社はモデルごとにセル容量、充電時間、定格持続時間を公開しており、行にBluetoothバージョンや充電方式が記載されているモデルについてはそれらも公開している。ただしカメラモデルは除外であり、これらのモデルにはBluetoothバージョンの行がない。当社はセルサプライヤー、不良率、品質一貫性の数値を公開していない。これらの値は当社の文書では公開されていないものであり、当社が提示した数値は、測定値として-された推定値にすぎなくなるためである。
これは、記載内容が同じでも実際の挙動が異なる仕様書よりも有用である。
また、サプライヤーの確認は書類ではなく関係そのものであり、いずれもサンプルを代替しないことを強調する。サンプルで確定するのは、明示した条件における性能である。監査で確定するのは、体制、能力、トレーサビリティである。どの質問がどの手段に、還、由於何、より少なく購入し、より少なく待ち、より少なく議論できる。


