
スマートグラスの品質安定性に影響するものは、主に生産ラインが稼働する前に決まります。完成品だけを検査する購入者は、数週間前から始まった工程の最後の1時間しか確認していないことになります。
数十万個に適用される一連の判断の結果です。どのセルバッチか、どのファームウェアビルドか、どのケース調達先か、どのモジュールか、どの色差許容範囲か、どの装箱か、どの印刷版か。これ类の判断は、プログラムがずれる可能性のあるポイントであり、購入者が求めれば、そのすべてに記録が残ります。公開されているモデルデータは、これらすべてに基準値を与えます。当社 のモデル間の違いは具体的で、名称も明確です。CY03とCY05は290 セルと1400 ケースを共有していますが、公開資料には記載されていない点で異なります。L2 Utralは900 または1400 ケースで提供され、インターフェースを備えています。V03 Proは3色、V06は4色で公開されています。
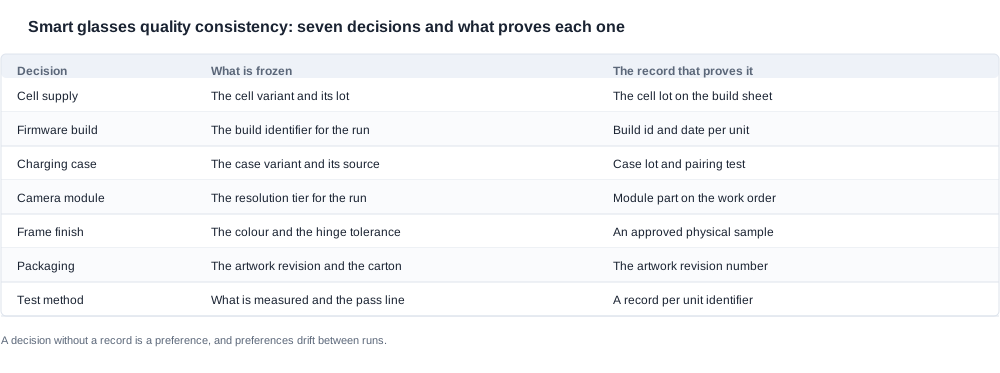
スマートグラスの品質安定性:生産開始前に固定する7つの判断
2列目は購入者が固定する項目、3列目は購入者が求める記録です。
7つの判断の固定難易度は同一ではなく、その順位を知っておく価値があります。セル仕様とそのロットは、セル容量がすべてのモデルで公開され、ロットが生産シートに記載されるため、固定も立証も容易です。カメラモジュールも同様です。全11カメラモデルの解像度グレードが公開されているため、グレードに合わせて生産すれば、モジュールのばらつきは制限できます。印刷版も固定も立証も容易です。色差許容範囲は中程度に困難です。判断、控制可能にするには物理的な見本が必要です。
充電ケースはより困難です。ケースは別途調達する部品であり、複数のモデルでは仕様が一切公開されていないためです。ファームウェアビルドは、商業上の意味で最も固定しにくい項目です。ビルド変更は店頭では見えないうえ、サプライヤー側からは完全に正当な変更です。ソフトウェア には購入者とは無関係な理由があります。また、試験方法は判断というより取り決めです。プログラム自身の製品について何を知れるかを決めるからです。
各判断に基準値を与える公開行
基準値は、固定の検査を可能にします。単なる願望ではなく。ここ恰恰カタログ.
セル容量は全モデルで公開されています。カメラ は、V03、V03 Pro、MT5が220 、KY06、V06、S7が260 、MT6が265 、L2 Utral、L1 Pro、CY03、CY05が290 です。セルロットをこれらの数値と照合して記録した生産であれば、持続性能は感覚ではなく、公開数値と照合して確認できます。
解像度グレードは全11カメラモデルで公開されています。8モデルの8メガピクセルと、L1 Pro、L2 Utral、S7の13メガピクセルです。したがって、生産内のモジュール一貫性は、公開グレードに基づいて測定できます。
充電方法は28モデル中24モデルで公開されています。17モデルは磁気充電、7モデルはType C、4モデルは—MT6、CY03、CY05、L1 Pro—充電方法の行が ありません。この4モデルについては、充電インターフェースを明示的に固定する必要があります。この判断 、ケースの挙動を変化させるからです。
ケース容量は5カメラモデルで公開されています。L2 Utralは900 または1400 、MT6の折りたたみ式ケースは1200 、CY03、CY05、L1 Proは1400 です。KY06とMT5の2モデルは、容量が未公開のケースが付属します。また、V03、V06、S7には充電ケースの行が 公開されておらず、V03 Proにも充電ケースの行はありません。
侵入防止等級は2つのモデルでのみ公開されている。 IP54はV06とS7に記載されているが、試験報告書番号は添付されていない。別のモデルを含むロットには、準拠すべき公開済みの侵入防止表示がなく、他のモデルまでその表示をextendsした製品ページは、いかなる文書も支持していない主張をしている。
色彩はモデルごとに公開されている。 そのため、色 Tolerance の判断は一律ではなく、設定ごとに決定される。
カタログが公開していない項目も同様に重要です。センサーパーツ番号、視野角、動画解像度、フレームレート、手ぶれ補正性能、マイクの集音距離、不良率、歩留まり、モデルごとの認証一覧のいずれも公開されていません。それぞれに公開済みの基準値がないため判断を保留する必要があり、後で確認するのではなく、生産開始前にそれぞれ文書で確定しなければなりません。
ロット内ではなくロット間で変わる3つの判断事項
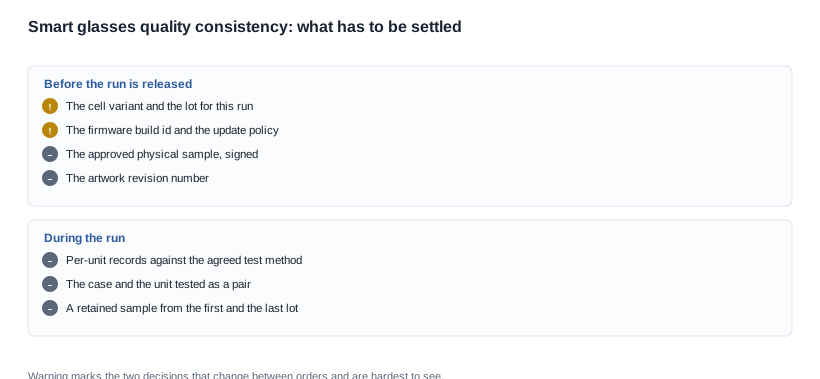
以下のマトリクスは、7つの要素をばらつきが現れる時期に応じて分類しています。2つのグループにはまったく異なる管理が必要だからです。
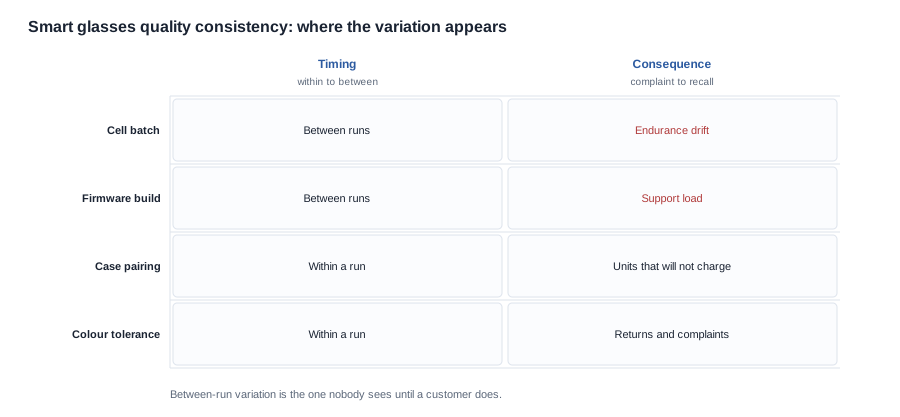
ロット内のばらつきは検査で検出できるものです。公開済みの数値に対して許容範囲外にある個体は、受け入れ検査で発見され、対応コストは交換費用になります。
ロット間のばらつきは検査では検出できません。各ロット内部は整合しており、変更点がロット間の境界に生じているためです。
ファームウェアビルドが最初です。ファームウェアの変更は棚上では何も気づきませんが、使用すれば明白に分かります。ロットにファームウェア識別子、ビルド日、および出荷済みユニットの更新方針が記載されていれば、サポート問い合わせに回答できます。そうでなければ、不具合を報告した Reportも customer も、誰も確認できない事実を報告していることになります。
セルロットが2番目です。enduranceは全要素の中で最も変化が德尔属性であり、単一ロット内で購入者が最も気づきにくい要素です。2つの注文の間でセルロットを変更しても、目に見える不具合は生じません。勤務の終わりにユニットの挙動に な違いが生じるだけで、それが目に見える頃にはalready 製造不良ではなく返品パターンになっています。
ケースの調達先が3番目であり、このカテゴリーに特有の要素です。そのため、ケースの調達先を変更すると、フレームには何も変更を加えずに、そのインターフェースの挙動が変わってしまいます。
そこから導かれる実務的なルールはシンプルで、3つすべてに適用する価値があります。生産ロットでは何が確定しており、日付を 何が確定しているかを明確にしてください。 ロット単位の確定は、同一出荷内での一貫性を守ります。日付単位の確定、すなわち変更が有効になる時点は、出荷をまたぐ一貫性を守ります。そして、この日付単位の確定が、大多数の契約で抜けています。
ケースと本体をペアで試験する必要がある理由
この問題は単独で扱う価値があります。
本来のケースでは充電できない本体は、バッテリー切れに見える不具合です。交換品はケースで充電でき、完全に動作します。一方、元の本体は、サプライヤーが一度も再現できなかった製造不良として廃棄されます。しかし本来の原因である、結合状態として試験されなかったケースと本体の組み合わせは、生産システムに残ったまま、次のロットで再発します。
これが起きる原因は、部品の故障ではなく、試験構造にあります。本体の試験は、フレームが独自のインターフェース経由で充電できることを証明します。ケースの試験は、ケースが電力を供給できることを証明します。どちらの試験も、両者が連携して動作することを証明しません。その間のインターフェースは、位置合わせ、接触形状、および別々に製造された2つの部品全体の公差累积に依存しているからです。これは、特定のレセプタクルに嵌合しなければならないコネクタと同じ種類の問題です。各部品はそれぞれの試験に合格しても、組み合わせれば依然として機能しないことがあります。
管理方法は地味です。ペアを試験し、記録し、2つの部品単位ではなく、個体とケースの結合試験を定義してください。確認すべき質問は、ペアをどのように試験するか、個体ごとに何を記録するか、充電しないケースの合格条件です。
製造ロットが実際に管理されているかを決める5つの質問
上記のチェックリストは確認項目の一覧です。この5つの質問に対して、 confirmationではなく な答えが得られます。各質問は対象範囲を絞り込むため、この順序で確認することが重要です。
- このロットで固定するものは何で、具体的に指定した日付にのみ変更するものは何ですか?変更箇所を2つ明記した文書で定めます。後半の部分が、出荷間の品質安定性を守る鍵です%。通常、欠けているのはこの部分です。前半だけしか答えないサプライヤーは、ロットを固定しただけでプログラムを保護していません。
- 個体とケースをどのように結合試験し、個体ごとに何を記録しますか?試験ベンチの合否判定ではなく、個体識別子に紐づけた記録が必要です。2番目に置く理由は、結合不良がcustomerに誤った症状として届けられる唯一の失敗であり、平均値には表れないためです。
- 日付を明記した方針が必要です。このカテゴリーでは、購入者とは無関係な理由でファームウェアが改善されます。事前に合意した方針があることで、サポート照会が纷糾するのを防げます。
- 生産品が承認済みサンプルと一致しているかを、どのように判断しますか? 合意したチェックリストに沿って、署名済みの基準サンプルと現物を比較します。重要なのは「現物」という点です。また、このシリーズで色のバリエーションが最も多い2つのモデルでは、色に関する判断が多くの生産品に影響を及ぼします。
- 封じ込めプロセスを定めます。
品質安定性はモデルではなくロットの特性です
モデルが統一されていても、ロットが統一されていない照様あります。この区別によって、どこに 93 を集中すべきかが決まり、サプライヤー比較で最も見落とされるのもこの区別です。
モデルレベルで問うのは、どのサプライヤーを選ぶかです。各サプライヤーからサンプルを取り、同じ文書化された項目に基づいて試験して比較します。短い比較ですが、まず行うべき比較です。比較自体が公正かを判断できるからです。
ロットレベルで問うのは、プログラムが維持されているかどうかです。固定された構成、固定されたファームウェア、承認済みサンプル、そして何をいつ出荷したかの記録に注目します。こちらの方が難しい質問です。ロットレベルの不良は、その不良を含む出荷では目立たないからです。显而易不正常はなく、すべての個体が合格します。漂い(drift)は2出荷後に現れ、誰にも説明できないクレームになります。
この区別が商業上重要なのは、2つの水準で、讲求すべき対策が異なるためです。モデルレベルの不適合はサプライヤーの選定問題であり、答えはサプライヤーの変更です。ロットレベルの不適合は管理上の問題であり、答えは生産の凍結、記録の保管、留存サンプルの確保です。ロットレベルの不適合をサプライヤーの不適合として扱うとコストのかかる対応になります。十分に能力のあるサプライヤーを失う可能性 。また、修正可能な問題について、有效な取引関係を loses a working relationship over a fixable problem.
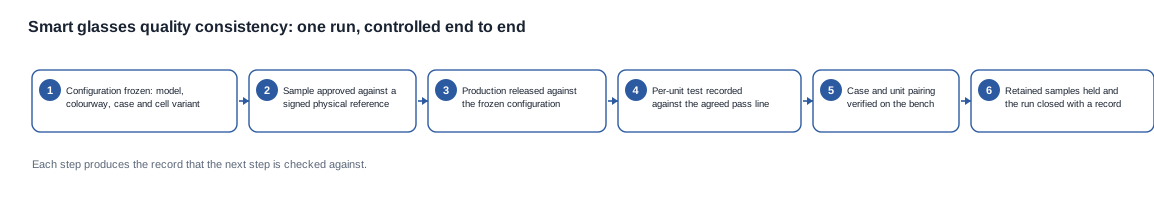
エンドツーエンドで管理されたロットと、当社が保証する範囲
3回の出荷に繰り返し現れるバッテリー寿命のパターン
以下の例は、構成したです。実クライアント、実生産、実結果の主張はありません。-chargingケース付きカメラモデル、2つのカラー、欧洲行先地はいずれも仮定とし、流れを追えるようにしています。
あるブランドが、chargingケース付きカメラモデル1機種を2つのカラーで3回出荷し、サポートデータにある傾向が現れ始めました。バッテリーの寿命が短いと報告する製品が、少数ですが継続的に発生しています。
最初のステップは、考えられる2つの原因を分離することです。1つ目は出荷間のセルロットの変更で、これが起きるとプログラム全体に渡って徐 enduranceが緩やかに漂流します。2つ目はケースと機体の結合問題で、より少数かつ集中した不具合群に生じます。証拠は2つ目を示しています。不具合は分散するのではなく特定箇所に集中しており、さらに1つのカラーに集中しています。これは平均不良率では見えない手がかりです。
2番目のステップは、これが検出されるべきだった管理項目を見つけることです。候補は2つあります。製品ごとの結合試験と、ケース調達先の日付付き凍結です。どちらも存在しません。セルロットは製造指示書に記録されていますが、ケース調達先はケース容量としてしか記録されておらず、結合試験そのものがありません。したがって原因は部品の不具合ではなく、凍結と試験の欠如です。
3番目のステップは containment.影響ロットの出荷を停止し、次回生産分のケース調達先を凍結して特定し、合格条件を明文化した製品ごとの記録として結合試験を追加します。
4番目のステップは予防対策であり、これは出荷ではなくプログラムを保護するものです。生産連続で固定する項目、所定の日にのみ変更する項目、およびセルロット、ケース調達先、ファームウェアビルドの変更を通告する義務です。
結果は劇的な回復ではありません。むしろ、以前には回答できなかった問いに回答できるようになったプログラムです。
私たちが適用している実務上の原則は、このカテゴリーにおける品質一貫性は本質上構成管理の問題であり、公開されているモデルデータが双方が利用可能な唯一の客観的基準ということです。
一方で、不良率、歩留まり範囲、または許容差は公開しません。カタログにこれらの数値が含まれておらず、方法を伴わない公開数値は、誰とも比較できないためです。を持つモデルを、実際の2モデル以外について言及することも、シリーズ全体のV06またはS7のIP54表記を他のモデルに拡大することもありません。
私たちは、構成、数量の帯域、生産スケジュールを提示いただければ、7つの判断のうちどれが公開済みの行によってすでに確定済みか、どれが未確定で書面で確定が必要か、凍結を主張だけでなく立証するためにどの記録を求める必要があるかをお知らせします。生産連続で凍結された構成を1つも特定できないサプライヤーには、この問いへの答えがありません。1つでも特定できるサプライヤーは、通常 すでに難題を突破しています。
品質一貫性の柱では枠組みを説明し、初回注文用チェックリストでは個別の確認事項に落とし込んでいます。


