
Bateria najczęściej jest elementem decydującym o terminie dostawy, a jej przyczyna nie leży tak bardzo w wiedzy produkcyjnej, jak w procesie zakupowym. Ogniwo kupuje się w fabryce innej firmy, według minimalnego zamówienia innej firmy, w kolejce innej firmy, a niemal wszystkie pozostałe elementy produktu można wytwarzać równolegle z nim — ogniwa nie. Program, który ma dobrze zaplanowany harmonogram elektroniki, lecz niepotwierdzony harmonogram dostawy ogniw, w praktyce ma harmonogram baterii.
Ta strona wyjaśnia, jak zobaczyć ten harmonogram przed podjęciem zobowiązania, a nie jakie jest konkretne liczby. Nie publikujemy własnych terminów realizacji, zdolności produkcyjnych, minimalnych wielkości zamówień, terminów dostawy ogniw ani terminów realizacji oprzyrządowania, ponieważ ogólna liczba w witrynie to obietnica, której nikt nie jest w stanie dotrzymać, na której kupujący nie może oprzeć swoich działań. Możemy natomiast przedstawić zależności, które w tej kategorii rzeczywiście znajdują się na ścieżce krytycznej, oraz podać kupującemu pytania ujawniające je w ofercie.
Uzasadnienie biznesowe dla wczesnego działania jest proste. Termin, który ostatecznie okaże się błędny, to nie problem administracyjny. Przesuwa premierę, przesuwa zobowiązanie marketingowe, przesuwa punkt płatności i przesuwa moment, w którym trzeba rozpocząć prace nad opakowaniem i dystrybucją. Kupujący, który dowiaduje się o ograniczeniu w pierwszym tygodniu, może zmienić plan; kupujący, który dowiaduje się o nim w szóstym tygodniu, musi go przyjąć.
Czas pracy baterii okularów AR: termin realizacji to łańcuch zależności
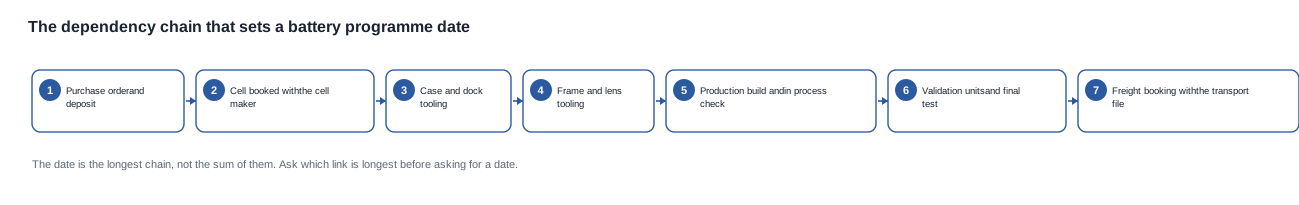
Najczęstszą przyczyną błędu w podanym terminie jest to, że jest on sumą, a nie najdłuższym czasem realizacji. Wszystkie elementy przedstawione na powyższym schemacie mają wystąpić, większość przebiega równolegle, a program kończy się wraz z zakończeniem najdłuższego łańcucha. Dostawca, który dodaje ogniwo, oprzyrządowanie, walidację i transport, aby obliczyć łączny czas, opisuje program, w którym nic nie przebiega równolegle. Taki sposób pracy nie odpowiada funkcjonowaniu żadnej fabryki, więc uzyskana liczba nie ma podstaw w żadnym z tych aspektów.
Drugą przyczyną błędu w podanym terminie jest zmiana podstawy wyliczenia. Terminy EXW i dostawy różnią się o okres wysyłki oraz ryzyko powstające pomiędzy nimi. Program zaplanowany według jednej podstawy, a następnie objęty umową według innej, przynosi tę różnicę jako niespodziankę. Termin, który nie wskazuje podstawy wyliczenia, nie jest terminem, lecz zamiarem.
Trzecią przyczyną jest nieuznanie założenia dotyczącego tego, co już istnieje. Program będący pierwszą produkcją na istniejącej platformie różni się od programu obejmującego nowe oprzyrządowanie, nową soczewkę i nową stację dokującą. Termin podany w ofercie, który po cichu zakłada istnienie oprzyrządowania, nie jest optymistyczny — jest po prostu błędny. Założenie musi zostać wskazane w ofercie, ponieważ właśnie okaże się ono nieprawdziwe.
Czwartą przyczyną jest ta, która najczęściej zaskakuje przy pierwszych zamówieniach. Fabryka prowadzi kilka modeli na tej samej linii, a model z długą kolejką przed nim nie zostanie przesunięty do przodu z powodu małego zamówienia. Kupujący, który zapytał o termin realizacji jednego modelu, zapytał o model, a nie o linię. Otrzymana odpowiedź była zatem deklaracją dotyczącą kolejki, w której kupujący stoi, a nie obietnicą dotyczącą jego własnych egzemplarzy.
Cztery warunki, które muszą być spełnione, aby jakikolwiek podany termin był wiążący
- Ogniwo ma zarezerwowany termin, a nie obiecany termin. Zarezerwowany termin oznacza pozycję w kolejce producenta ogniw. Obiecany termin jest jedynie przewidywaniem dotyczącym tej kolejki. Tylko jeden z nich można zweryfikować.
- Oprzyrządowanie istnieje albo przewidziano na nie budżet na próbę. Formę trzeba wyciąć, wyszlifować, zamontować i przetestować, a próba ma charakter iteracyjny. Liczby iteracji nie można przewidzieć z wyprzedzeniem, dlatego program oprzyrządowania obejmuje rezerwę, której oferty rzadko ujawniają.
- Uwzględniono egzemplarze przeznaczone na walidację. Każdy egzemplarz zużyty na pomiar to egzemplarz niedostępny do sprzedaży, a pierwsza wysyłka jest zwykle wysyłką, na której ten problem jest najbardziej odczuwalny.
- Dokumentacja transportowa jest gotowa przed zakończeniem produkcji towaru. Dokumenty, które muszą istnienieć przed możliwością wysłania przesyłki, są elementem planowania produkcji, a nie kwestią administracyjną.
Ogniwo, obudowa i soczewka to trzy kolejki, których kupujący nie widzi
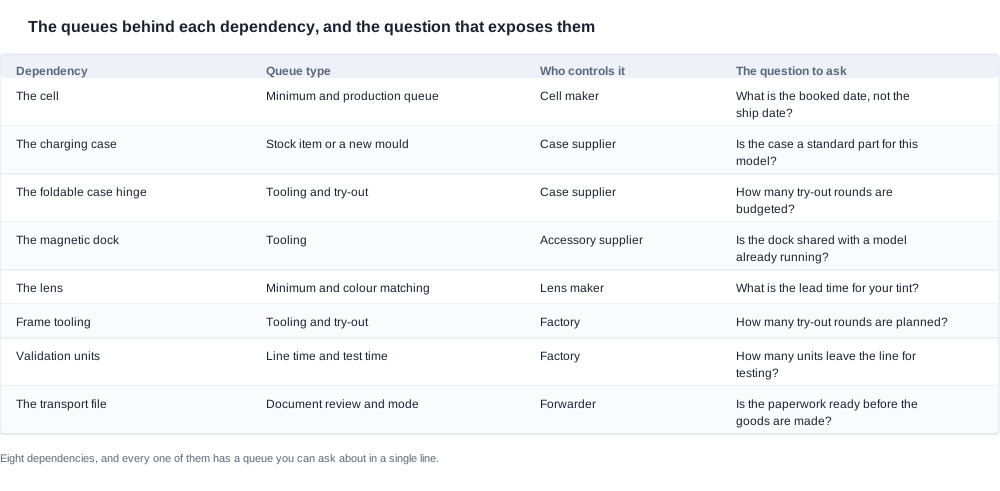
Trzy zależności pozostają poza kontrolą samej fabryki i wszystkie trzy są kolejami, a nie pracą.
Ogniwo jest zwykle najdłuższą pozycją. Producenci ogniw planują produkcję zgodnie z własnym harmonogramem, pracują do własnych minimalnych wielkości zamówień i prowadzą kolejkę dla każdego modelu i oceny. Produkt z powszechnie stosowanym ogniwem o powszechnie występującej ocenie zostanie obsłużony szybciej niż produkt z ogniwem o nieco nietypowych parametrach, a różnica między nimi to więcej niż ułamek tygodnia. Dlatego ogniwo trzeba ustalić wcześniej niż pozostałą część projektu elektrycznego. Program, który podejmuje decyzję o ogniwie na etapie projektowania obudowy, stracił już miesiąc, niezależnie od treści oferty.
Opublikowane pojemności w naszej ofercie dobrze to ilustrują, ponieważ każda z nich oznacza odrębną rozmowę zakupową. Czterdzieści miliamperogodzin w A05 i A06, pięćdziesiąt pięć w każdym z dwóch ogniw w LC-105-2 i LC-105-1 oraz w G07 i YK12, siedemdziesiąt w A07 i w każdym z dwóch ogniw w YKC02, dziewięćdziesiąt w każdym z dwóch ogniw w K01 i K02, sto w D11, D12, ZH12, modelu AR i modelu elektrochromowym, sto piętnaście w D17, dwieście w modelu z przewodnictwem kostnym oraz od dwustu dwudziestu do dwustu dziewięćdziesięciu w modelach z kamerą.
Obudowa to drugi komponent, który ma własne oprzyrządowanie i własne ogniwo, a jednocześnie jest to element najczęściej uznawany za darmowy tylko dlatego, że jest już dostępny w zestawie. CY05, L1 Pro i CY03 mają obudowę o pojemności 1400 mAh, L2 Utral — obudowę o pojemności 900 mAh lub 1400 mAh, a MT6 — składaną obudowę o pojemności 1200 mAh, która dodaje do harmonogramu zawias i łańcuch tolerancji. Obudowa stanowiąca standardowy element istniejącego modelu to zupełnie inna kwestia niż nowa forma wtryskowa. Składana obudowa MT6 jest dobrym przykładem tej różnicy: mechanizm składania jest mechanizmem, a mechanizmy wymagają prób.
Soczewka jest najmniej widoczną pozycją w harmonogramie, a często najdłuższą. Niestandardowa soczewka zmieniająca kolor wymaga uwzględnienia minimalnej wielkości zamówienia producenta soczewek oraz etapu dopasowania koloru. W przypadku modelu AR i modelu elektrochromowego z naszej oferty kupujący powinien je zaplanować. Program, który dodaje konfigurację z barwionką lub fotochromową do istniejącej platformy, dodaje dostawcę, a dostawca dysponujący własnym minimum — do terminu, który prawdopodobnie podano bez uwzględnienia tej kwestii.
Praktyczną konsekwencją jest konieczność wskazania ogniwa, obudowy i soczewki jako odrębnych zależności z osobnymi osobami odpowiedzialnymi oraz osobnego pytania o kolejki oczekujące w każdym z przypadków. Kupujący, który otrzymuje jeden termin dla całego programu, nie otrzymuje informacji potrzebnych do jego zarządzania.
Oprzyrządowanie, egzemplarze walidacyjne i obliczenia dotyczące pierwszej wysyłki
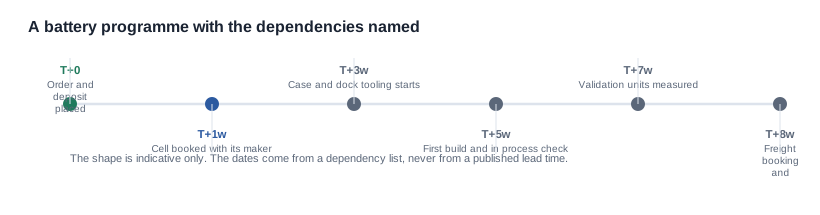
Powyższy harmonogram ma charakter orientacyjny, a nie jest obietnicą. Przedstawiono go w sposób, w jaki powinien go sporządzić kupujący: jako zestaw nazwanych zależności określających kolejność, dzięki czemu po przesunięciu jednej z nich można zobaczyć, którą część planu zabsorbuje to opóźnienie.
Oprzyrządowanie to element, o który kupujący najczęściej zapominają zapytać, i jednocześnie ten o najmniej przewidywalnym czasie realizacji. Formę trzeba wyciąć, wypolerować, zamontować i poddać próbom, a właśnie podczas prób powstają kolejne iteracje. Dostawca, który wcześniej używał tego oprzyrządowania, wykona je szybciej, natomiast dostawca wykonujący je po raz pierwszy nie będzie w stanie tego przyspieszyć. Różnica między tymi przypadkami oznacza różnicę między pozycją realizowaną dwa tygodnie a pozycją realizowaną dwa miesiące. Pytanie, które pozwala je rozróżnić, jest proste: ile rund prób przewidziano w budżecie i czy wcześniej używano tego oprzyrządowania.
Stacja ładowania również wymaga oprzyrządowania i często jest współdzielona. Magnetyczna stacja ładowania, która już istnieje dla modelu będącego w produkcji, jest pozycją zakupową. Nowa stacja to program oprzyrządowania poprzedzony etapem obudowy i zatwierdzenia projektu. Kluczowe jest pytanie, czy interfejs jest współdzielony z modelem, który już go posiada, ponieważ od tego zależy różnica między tygodniem a miesiącem.
Egzemplarze walidacyjne to niepozorny element, który zmienia obliczenia dotyczące pierwszej wysyłki. Czas ładowania i czas pracy należy zmierzyć na egzemplarzach odpowiadających produkcji masowej, a każdy egzemplarz wykorzystany do pomiarów jest egzemplarzem niedostępnym do sprzedaży. W przypadku pierwszego zamówienia ma to większe znaczenie niż w przypadku jakiegokolwiek innego, ponieważ pierwsze zamówienie jest zwykle najmniejsze, a liczba egzemplarzy walidacyjnych stanowi jego określony procent. Kupujący, który pyta, ile egzemplarzy zużywa walidacja, zadał jedno pytanie, które zmienia obliczenia dotyczące wysyłki.
Oceny zgodności z przepisami to element, w którym istniejąca platforma ma rzeczywistą przewagę komercyjną. Jeśli dla danego kodu modelu posiadana jest już ocena, prace te nie stanowią wąskiego gardła, a program oparty na istniejącej platformie rozpoczyna się wcześniej niż program oparty na nowej platformie z powodów niezwiązanych z baterią. Należy sprawdzić, które oceny są już posiadane dla tego modelu, a odpowiedź musi być przygotowana dla każdego modelu i rynku.
Sama wysyłka jest ograniczona przez ogniwo zastosowane w produkcie. Ograniczony stan naładowania wpływa na tryb wysyłki, dokumentację i koszt, a program, który pozostawia tryb wysyłki nieustalonym do czasu ukończenia towaru, wiąże się z opóźnieniem transportowym. Dokumentację transportową i instrukcję pakowania przedstawiono w sekcji transport baterii, a szerszą strukturę logistyki opisano w sekcji wysyłka i logistyka.
Jak żądać harmonogramu będącego listą zależności, a nie pojedynczą liczbą
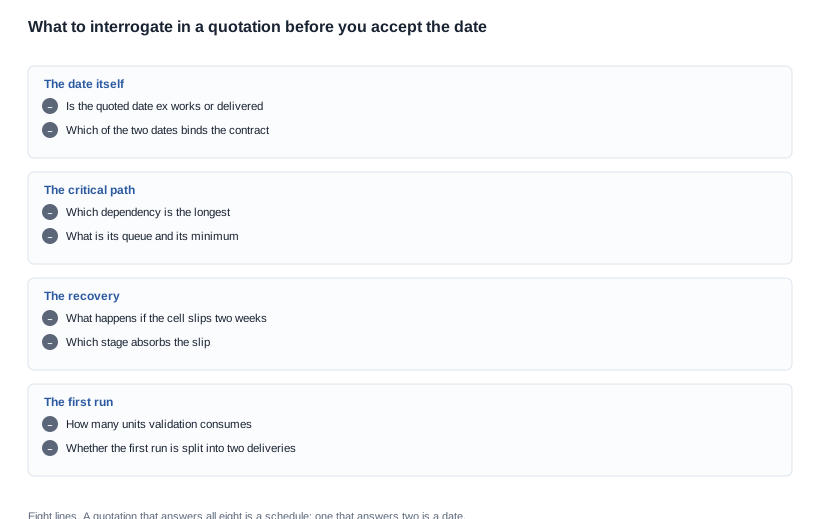
Największą poprawę, jaką kupujący może wprowadzić w programie dotyczącym baterii, jest zaprzestanie żądania terminu realizacji na rzecz żądania listy zależności. Zadanie obejmuje osiem punktów, a każdy z nich ma weryfikowalną odpowiedź.
W odniesieniu do samego terminu. Czy podany termin oznacza odbiór z zakładu, czy dostarczenie, i która z tych opcji wiąże umowę. Program zaplanowany według jednej opcji, lecz zakontraktowany według drugiej przenosi różnicę jako niespodziankę, która ujawnia się w porcie.
W odniesieniu do wąskiego gardła. Która zależność jest najdłuższa i jaki jest jej czas oczekiwania oraz minimalny termin realizacji. Odpowiedź na to pytanie jest odpowiedzią na wszystkie pozostałe pytania kupującego dotyczące harmonogramu.
W odniesieniu do działań naprawczych. Co się stanie, jeśli dostawa ogniwa opóźni się o dwa tygodnie i który etap absorbuje to opóźnienie. Dostawca, który rozważył działania naprawcze, rozważył cały program; dostawca, który tego nie zrobił, zakłada, że opóźnienie nie nastąpi, a to założenie zostanie poddane próbie.
W odniesieniu do pierwszej partii. Ile sztuk zużywa walidacja i czy pierwsza partia zostanie podzielona na dwie dostawy. Obie odpowiedzi zmieniają charakter pierwszej kolejności, a nie tylko jej termin.
Warto wskazać tu dwie czerwone flagi. Pierwszą jest termin bez dołączonej listy zależności, co zwykle oznacza, że jest to średni czas produkcji w zakładzie, a nie zobowiązanie dotyczące danego zamówienia. Drugą jest data wysyłki ogniwa przedstawiona w miejsce wymaganej daty rezerwacji ogniwa, ponieważ data wysyłki pozostawia cały czas oczekiwania niezbadany.
Istnieje jeszcze trzecia, mniej oczywista flaga: harmonogram zakładający, że prace dotyczące zgodności z przepisami są już zakończone. W przypadku programu realizowanego na istniejącej platformie z posiadanymi dokumentami takie założenie jest uzasadnione. W przypadku nowego modelu, nowego rynku lub nowej konfiguracji założenie to przenosi prace na zespół kupującego bez zmiany żadnego terminu, a także przekazuje je zespołowi dysponującemu najmniejszą władzą nad harmonogramem.
Jak ocenić przekazany harmonogram
Na osiem pytań należy udzielić odpowiedzi, a ta odpowiedź wymaga zestawu kryteriów, względem których można ją ocenić. W przeciwnym razie kupujący porównuje optymizm jednego dostawcy z optymizmem innego dostawcy.
Trzy cechy odróżniają harmonogram zbudowany na podstawie zależności od harmonogramu opartego na szablonie. Harmonogram zbudowany na podstawie zależności wskazuje element warunkujący zakończenie produkcji, którym jest zwykle coś spoza zakładu, najczęściej ogniwo lub obudowa. Harmonogram oparty na szablonie przedstawia wszystkie działania z podobnymi czasami trwania i nie zawiera elementu, który wyraźnie przewyższa pozostałe. Harmonogram zbudowany na podstawie zależności podaje zarezerwowaną datę ogniwa oraz odrębną datę wysyłki ogniwa; harmonogram oparty na szablonie zawiera jedną datę i nazywa ją datą ogniwa. Harmonogram zbudowany na podstawie zależności określa, co się stanie, jeśli najdłuższy element ulegnie przesunięciu; harmonogram oparty na szablonie zakłada, że wszystko pozostanie bez zmian.
Przejście od żądania do negocjacji również wymaga prostej oceny. Odpowiedzią jest lista zależności wraz z planem działań naprawczych: jeśli dostawca potrafi wskazać wąskie gardło, czas oczekiwania za nim oraz to, co ulegnie przesunięciu w razie zmiany wąskiego gardła, harmonogram jest rzeczywisty i kupujący może planować wokół niego. Jeśli dostawca może zaproponować wyłącznie termin, kupujący nie zarządza ryzykiem, lecz akceptuje liczbę, a całkowitym kosztem tej akceptacji jest opóźnione uruchomienie i uruchomienie płatności przed ukończeniem towaru.
Kompromisy te warto wyraźnie wskazać, ponieważ i tak one są podejmwane. Krótszy program realizowany przy mniejszej próbie walidacyjnej pozwala zamienić możliwą do obrony liczbę na szybszy termin, a właśnie liczba będzie potrzebna w rozmowie o gwarancji w drugi rok. Szybszy program realizowany przy zastosowaniu standardowego ogniwa zamienia specyfikację produktu na pozycję w kolejce — kupujący powinien dokonać tego świadomie, a nie odkrywać tego w ofercie. Szybszy program realizowany przy wykorzystaniu wspólnego istniejącego narzędzia zamienia dostosowanie na harmonogram i jest to jedyny z trzech kompromisów, który naprawdę niczego nie kosztuje.
Co rzeczywiście skraca program dotyczący baterii, a co jedynie przenosi problem
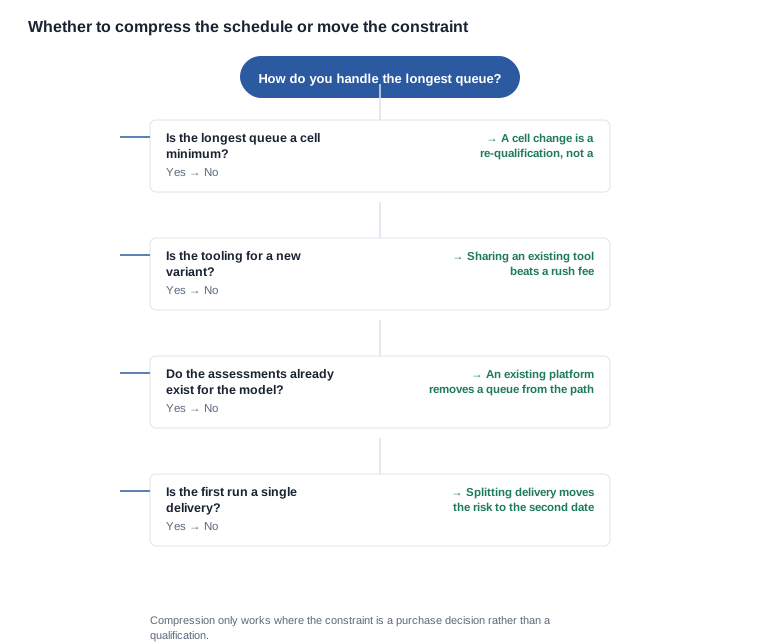
Skrócenie terminu oznacza przesunięcie daty zakończenia na wcześniej, bez przenoszenia ryzyka w miejsce mniej widoczne. Poniższe cztery mechanizmy działają, a lista tego, co nie działa, jest równie ważna.
Co działa: wykorzystanie istniejącego zasobu. Istniejąca forma, istniejąca stacja dokująca, istniejące etui, istniejąca pozycja zgodności z przepisami. To jedyny mechanizm, który eliminuje pracę, zamiast zwiększać pilność. Dlatego zakup istniejącej platformy jest zwykle szybszy niż zamówienie nowej, nawet jeśli cena jednostkowa jest wyższa.
Co działa: wybór ogniwa z dostępnej na stanie serii. Ogniwo, które producent ma w magazynie, nie jest tym samym co ogniwo, które producent wyprodukowałby na potrzeby tego programu. Kupujący płaci za to nieco mniej atrakcyjną specyfikacją, a otrzymuje dostawę w krótszej kolejce.
Co działa: podział pierwszej serii produkcyjnej. Dwa terminy dostaw przy dwóch płatnościach przenoszą ekspozycję z drugiego terminu na pierwszy i umożliwiają marce zweryfikowanie pierwszej dostawę w warunkach rzeczywistego użytkowania, zanim podejmie decyzję o pozostałej wielkości zamówienia.
Co działa: ustalenie w umowie daty zamrożenia projektu. Zmiana po wykonaniu oprzyrządowania kosztuje znacznie więcej niż zmiana przed nim, a umowny okres na wprowadzenie zmian przekształca ryzyko harmonogramu w ryzyko handlowe.
Co nie działa: dopłata za pilność. Przesuwa ona wewnętrzną kolejność zakładów i zwykle wyprzedza inne zamówienie. Jest to koszt, który ponosi dostawca, oraz koszt relacji, którego kupujący nie widzi.
Co nie działa: mniejsza próba walidacyjna. Daje ona wynik, którego nie można później obronić, a wynik, którego nie można obronić, nie jest wart zaoszczędzonych dni.
Co nie działa: wysłanie konfiguracji zgodnej z przepisami i uzupełnienie dokumentacji później. To dokumentacja jest pierwszą rzeczą, którą odkrywa kupujący, a odkrywa ją osoba nieuprawniona do jej naprawienia.
Miejsce, w którym warunki handlowe i harmonogram są wymieniane wzajemnie
Wprost: termin realizacji to harmonogram konkretnego zamówienia w konkretnej konfiguracji, a ogólna wartość publikowana w witrynie internetowej jest obietnicą, której nikt nie jest w stanie dotrzymać. Nie publikujemy naszych terminów realizacji, zdolności produkcyjnych, minimalnych wielkości zamówień, terminów dostaw ogniw ani terminów wykonania oprzyrządowania. Publikujemy natomiast pojemność baterii, czas ładowania, deklarowany czas pracy oraz pojemność etui dla każdego modelu, a także interfejs ładowania dla dwudziestu czterech modeli, które go mają. Są to dane, których kupujący potrzebuje, aby ocenić, czy produkt w ogóle nadaje się do danego zastosowania.
Możemy natomiast przedstawić harmonogram dla konkretnej konfiguracji wraz z nazwaniem zależności, dzięki czemu będzie widać, która część stanowi ograniczenie, a która jedynie na nie oczekuje.
Warunki handlowe dają kupującemu największą swobodę, a kilka z nich stanowi mechanizmy wpływające na harmonogram, a nie na cenę. Udział jednostek realizowanych na poziomie próbnym zamiast serii produkcyjnej zmienia termin pierwszej wysyłki. Podział pierwszej serii na dwie dostawy przy płatnościach etapowych zmienia ekspozycję. Poproszenie dostawcy o sfinansowanie pomiaru bazowego dla partii produkcyjnej zmienia dokument, który w drugi rok stanowi odpowiedź na każdą reklamację. Liczba zobowiązanych konfiguracji wpływa zarówno na minimalną wielkość zamówienia, jak i na liczbę rund projektowych, a konfiguracja dla każdego koloru oznacza konfigurację dla etui i stacji dokującej, a także dla oprawki.
Poniższa lista zawiera elementy, o które kupujący powinien negocjować, gdy problemem jest harmonogram. Celowo nie jest to lista cenowa. Przed złożeniem zamówienia należy zadać powyższe pytania, a następujące po nich negocjacje powinny dotyczyć zależności o najdłuższej kolejce.
- Pierwsze uruchomienie dzielone na dwie części, z płatnością w pierwszym etapie i kontrolą po dostawie, a nie jedna dostawa z jednym punktem odbioru. Zamienia to ryzyko harmonogramu w ryzyko handlowe i niczego nie kosztuje w cenie jednostkowej.
- Podstawowy pomiar finansowany przez dostawcę na serii produkcyjnej. To dokument, który pozwala odpowiedzieć na reklamację w drugim roku, a dla dostawcy, który zna już wynik, jest tani.
- Data zamrożenia projektu wpisana do umowy, z oknem na zmiany wycenionym. Zmiana przed zamrożeniem to rozmowa; zmiana po nim wiąże się z kosztami.
- Udział egzemplarzy na poziomie wdrożenia pilotażowego, który ogranicza ekspozycję pierwszej wysyłki bez zmniejszenia docelowej wolumenu.
- Wielkość partii walidacyjnej wskazana w zamówieniu, aby obliczenia dotyczące pierwszej wysyłki opierały się na liczbie uzgodnionej z kupującym, a nie odkrytej na liście pakunkowej.
Dwa warunki handlowe są ustalone, a nie negocjowalne, dlatego lepiej powiedzieć to od razu. Koszt i czas certyfikacji stanowią stały koszt dla każdej konfiguracji oraz czas oczekiwania w laboratorium, a upływający czas zależy od laboratorium, a nie od wielkości zamówienia. Opłata za narzędzia jest zwykle jednorazowym kosztem amortyzowanym na pierwsze zamówienie, dlatego warto zapytać, na jakim wolumenie jest amortyzowana i co się stanie z narzędziem, jeśli program zostanie zakończony.
Pozostaje pytanie, gdzie powinna spoczywać presja. Jeśli od programu wymaga się szybszego działania bez usunięcia czegokolwiek z łańcucha dostaw, przesunie się harmonogram, a wraz z nim ryzyko — zwykle do podmiany ogniw lub skrócenia walidacji. Oba rozwiązania trafią później do własnej dokumentacji jakościowej kupującego. Jeśli kupujący wskaże zależność stanowiącą rzeczywiste ograniczenie, dostawca zwykle może coś w tym zakresie zrobić, ponieważ odpowiedź jest często decyzją handlową, a nie produkcyjną.
Prześlijcie model, konfigurację, wolumen i rynek docelowy, a my przygotujemy harmonogram ze wskazanymi zależnościami, informacją o tym, która z nich jest ograniczeniem, oraz dostępnymi dla danej konfiguracji dźwigniami handlowymi. Opublikowane dane znajdą Państwo w sekcji dotyczącej czasu pracy baterii, decyzje dotyczące ładowania wpływające na harmonogram — w sekcji dotyczącej rozwiązań ładowania, a szersze czynniki wpływające na termin dostawy — w sekcji dotyczącej czasu realizacji dostawy.
Powiązane lektury
- Opublikowane dane dotyczące baterii — specyfikacje czasu pracy baterii
- Decyzje dotyczące ładowania wpływające na harmonogram — rozwiązania ładowania
- Strona wysyłkowa produktu bateryjnego — transport baterii
- Czynniki wpływające na termin dostawy — uwagi dotyczące czasu realizacji dostawy
Prześlijcie model, konfigurację i wolumen, a my przygotujemy harmonogram ze wskazanymi zależnościami.


