
Sześć błędów odpowiada za większość rozbieżności, którą kupujący odkrywa między pierwszym a drugim zamówieniem w tej kategorii. Żaden z nich nie wynika z braku starań dostawcy ani z dostarczenia przez niego produktu o innej jakości. Każdy jest skutkiem procesu, którego nigdy nie udokumentowano, a przydatna właściwość wszystkich sześciu polega na tym, że są widoczne w chwili ich popełnienia — i właśnie dlatego warto je opisać przed złożeniem zamówienia, a nie po otrzymaniu skargi.
Spójność jakości smart glasses: sześć błędów, którym należy zapobiec, zanim się pojawią
Czytelnikiem jest menedżer ds. zakupów po stronie marki, kupujący w kanale lub importer, który zauważył coś podczas ostatniej dostawy albo usłyszał pytanie od partnera kanałowego i chce sprawdzić, czy przyczyna jest powodem do niepokoju. Krótka odpowiedź udzielona w tym artykule brzmi: w tej kategorii przyczyną niemal nigdy nie jest sprzęt. To sprzęt publikuje katalog, a katalog jest spójny dla danego modelu i konfiguracji. Rozbieżności występują w elementach łańcucha, dla których nikt nie określił kryterium.
Wszystkie sześć błędów łączy jedna cecha, a jej nazwanie jest najszybszym sposobem rozpoznania ich we własnym programie: każdy z nich nie pozostawia śladu. Błąd, który pozostawia ślad, można naprawić, ponieważ dowody istnieją i można je znaleźć. Błędu, który nie pozostawia śladu, nie można naprawić, ponieważ gdy rozbieżność pojawia się w dziewiątym miesiącu, nie ma niczego, co można wskazać poza samym upływem czasu. Dlatego wszystkie poniższe rozwiązania polegają na zachowaniu określonych materiałów, a nie na dokładniejszych kontrolach.
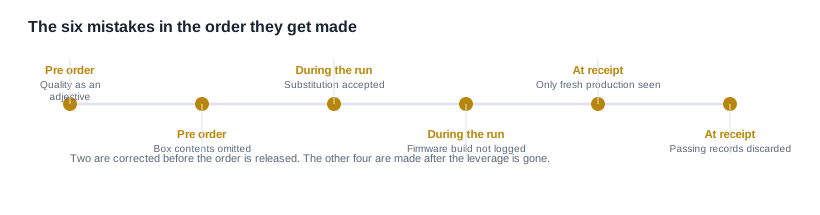
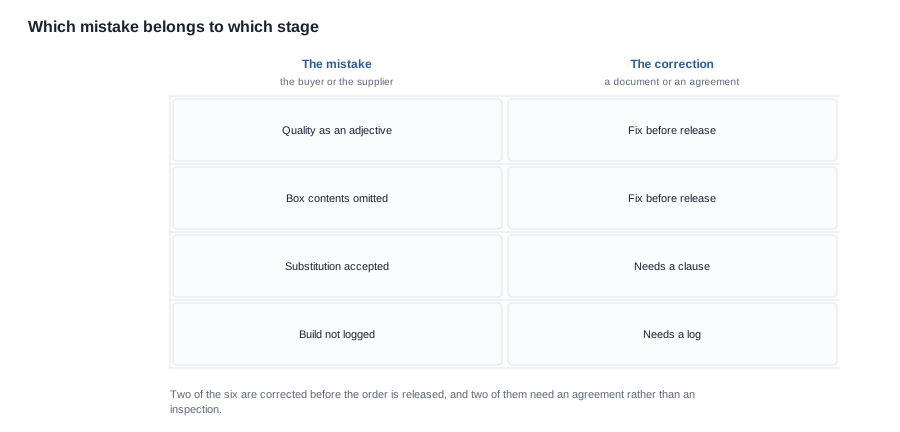
Sześć błędów pojawia się również w charakterystycznej kolejności. Pierwsze dwa powstają na etapie dokumentacji, przed zatwierdzeniem zamówienia, i są najdroższe w dłuższej perspektywie, ponieważ wszystkie kolejne etapy je dziedziczą. Następne dwa powstają podczas produkcji i pozostają niewidoczne znacznie dłużej. Ostatnie dwa powstają w momencie odbioru, kiedy można je jeszcze skorygować, ale niemal nigdy tego się nie robi.
Co sześć błędów ma wspólnego w wymiarze handlowym
Żadnego z sześciu błędów nie jest drogo zapobiegać, a po ich wystąpieniu nie można już ich naprawić. Ta asymetria stanowi całą argumentację.
Działaniem zapobiegawczym w przypadku pierwszych dwóch błędów jest strona z kryteriami akceptacji wraz z metodami, napisana raz i wykorzystywana wielokrotnie. Działaniem zapobiegawczym w przypadku następnych dwóch są dwa wiersze w arkuszu kalkulacyjnym: lista numerów części z wymaganiem zatwierdzenia oraz identyfikator produkcyjny zapisany dla każdej serii. Działaniem zapobiegawczym w przypadku ostatnich dwóch są zasada przechowywania dokumentów oraz instrukcja rysunkowa dla zespołu kontroli.
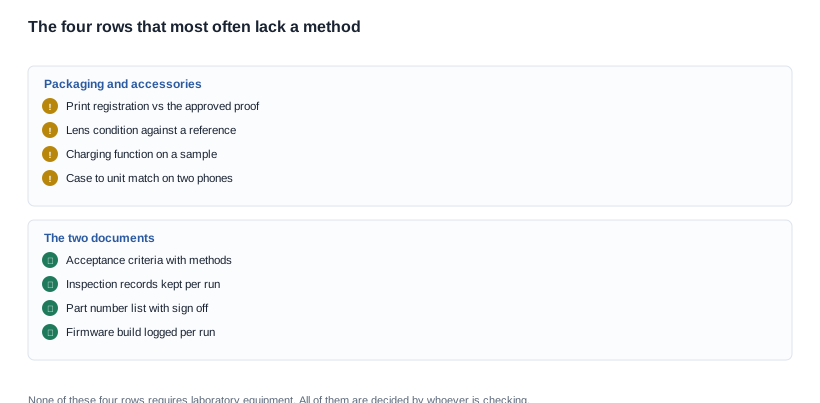
Łącznie sześć działań zapobiegawczych tworzy dwa dokumenty, których potrzebuje każdy program zapewniający spójność — arkusz kryteriów akceptacji z metodami oraz zapisy kontroli przechowywane dla każdej serii. Oba można przygotować w ciągu popołudnia, żaden nie wymaga sprzętu laboratoryjnego i żadnego nie można odtworzyć w dziewiątym miesiącu.
Koszt błędu również nie rośnie liniowo. Błąd popełniony przed zatwierdzeniem zamówienia można zwykle skorygować bez kosztów. Błąd popełniony podczas produkcji kosztuje slot produkcyjny, opóźnienie wysyłki i rozmowę z kanałem. Błąd popełniony przy odbiorze kosztuje egzemplarze, logistykę zwrotną oraz relację z partnerem kanałowym, który go zgłosił.
Sześć błędów w jednym zestawieniu
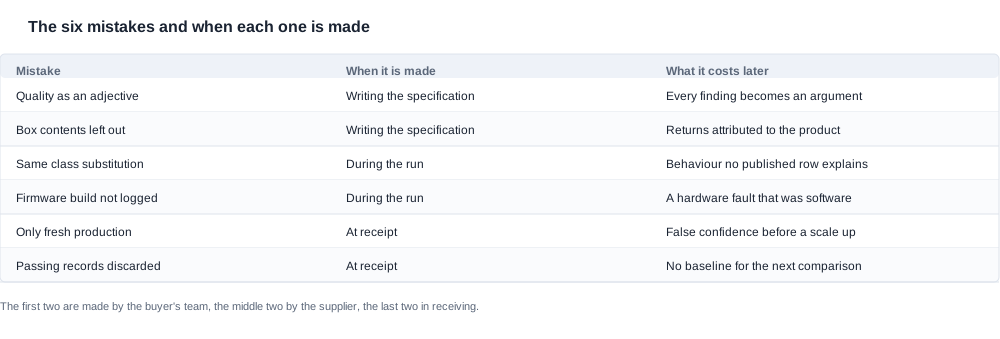
Poniższa tabela przedstawia zestaw roboczy, a najważniejsza jest jej trzecia kolumna. Pierwsza określa błąd, druga wskazuje moment jego popełnienia, a trzecia opisuje koszt, gdy zostanie wykryty później, zamiast zapobiegnięty mu wcześniej.
| Błąd | Moment popełnienia | Koszt wykryty później |
|---|---|---|
| Jakość określona jako przymiotnik | Tworzenie specyfikacji | Każde ustalenie staje się przedmiotem sporu |
| Zawartość opakowania pominięta w kryteriach | Tworzenie specyfikacji | Zwroty przypisywane produktowi |
| Zaakceptowanie zamiennika z tej samej klasy | Podczas produkcji | Działanie niewyjaśnione przez żaden opublikowany wiersz |
| Brak zapisu wersji oprogramowania sprzętowego dla każdej serii | Podczas produkcji | Usterka sprzętowa, która była usterką oprogramowania |
| Kontrola wyłącznie świeżej produkcji | Podczas odbioru | Fałszywe poczucie bezpieczeństwa przed skalowaniem |
| Odrzucenie zapisów z kontroli zaliczonych egzemplarzy | Podczas odbioru | Brak punktu odniesienia dla kolejnego porównania |
Czytane jako ciąg, tabela mówi coś, czego nie przekazuje lista sześciu pozycji. Pierwsze dwa błędy popełnia zespół kupującego i są widoczne w jego własnej dokumentacji, dlatego są też najłatwiejsze do skorygowania przed zatwierdzeniem zamówienia. Dwa środkowe popełnia dostawca i są niewidoczne dla kupującego, dlatego wymagają umowy, a nie inspekcji. Ostatnie dwa powstają w procesie odbioru towaru przez kupującego i są dla niego widoczne, dlatego najczęściej pozostają nieskorygowane wyłącznie dlatego, że wysyłka ma zostać wydana dzisiaj po południu.
Błąd pierwszy: definiowanie jakości jako przymiotnika zamiast metody
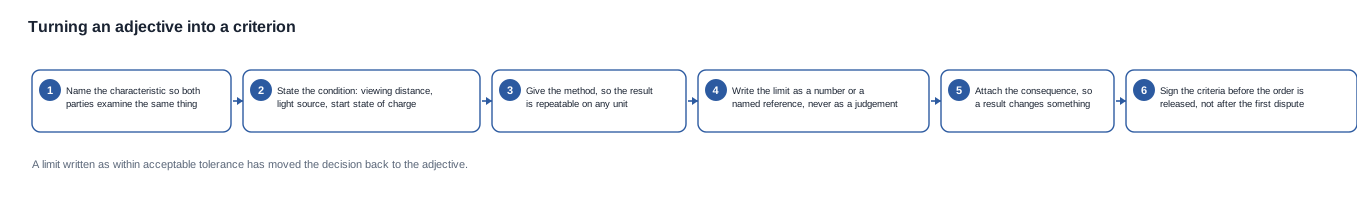
Przymiotnika nie można zastosować przez dwie strony, które się nie zgadzają, co oznacza, że każda rozmowa o jakości staje się sporem dotyczącym interpretacji, a nie decyzji o produkcie. „Akceptowalna”, „dobra”, „spójna” i „zgodna ze specyfikacją” to nie kryteria; są jedynie zastępnikami rozmowy, która jeszcze się nie odbyła. Kryterium z dołączoną metodą prowadzi do decyzji, a kryterium bez metody prowadzi do dyskusji.
Test jest prosty. Weź słowo, którym zarówno dostawca, jak i kupujący opisaliby dobry egzemplarz, i zapytaj, co trzeba zmierzyć, aby stwierdzić, czy dany egzemplarz jest dobry, czy zły. Jeśli odpowiedzią jest drugi przymiotnik, kryterium nie jest gotowe. Jeśli odpowiedzią są metoda, wielkość próby i limit, jest gotowe.
Wiersze w tej kategorii, którym najczęściej brakuje metody, to rejestracja nadruku na opakowaniu, stan soczewki, funkcja ładowania sprawdzona na próbce egzemplarzy oraz zgodność etui z urządzeniem w przypadku co najmniej dwóch modeli telefonów. Żaden z tych elementów nie wymaga sprzętu laboratoryjnego. Rejestrację nadruku porównuje się z zatwierdzonym wzorem referencyjnym z określonej odległości i w określonym świetle. Funkcję ładowania sprawdza się na stanowisku, określając stan początkowy i punkt końcowy. Zgodność etui z urządzeniem to dwuminutowa kontrola każdego egzemplarza.
Częstotliwość występowania tych czterech wierszy wynika z tego, że wszystkie są widoczne dla kogoś, ale niewidoczne w specyfikacji. Decyzję podejmuje osoba, która akurat wykonuje sprawdzenie, dlatego wyniki różnią się między partiami, a odpowiedź dostawcy na pytanie o jakość często brzmi, że egzemplarze są akceptowalne.
Napisanie kryterium, które przetrwa spór
Kryterium stosowane w dobrej wierze nie jest tym samym co kryterium stosowane podczas sporu, a ta różnica kosztuje kupującego realne pieniądze w kwartale, w którym ma to znaczenie.
Pięć elementów odróżnia te dwie sytuacje. Należy nazwać cechę, aby obie strony badały to samo. Trzeba określić stan, ponieważ „rejestracja nadruku” niczego nie znaczy bez odległości oglądania i źródła światła. Trzeba podać metodę, aby wynik można było powtórzyć. Trzeba zapisać limit jako liczbę lub nazwane odniesienie, a nie jako ocenę. I trzeba dołączyć konsekwencję, aby wynik coś zmieniał.
Czwarty element to miejsce, w którym większość kryteriów zawodzi. Limit zapisany jako „w akceptowalnej tolerancji” przenosi decyzję z powrotem na przymiotnik, a kupujący odkryje to podczas pierwszego sporu, w którym cały zestaw kryteriów utraci wiarygodność. Limit zapisany jako porównanie z nazwanym odniesieniem — zatwierdzonym wzorem referencyjnym, zatwierdzoną próbką lub egzemplarzem odniesienia z poprzedniej serii — można sprawdzić przez każdą ze stron bez kłótni. Działa to nawet wtedy, gdy w katalogu nie określono dla danej cechy żadnej liczbowej tolerancji, co w tej kategorii jest typowe.
Błąd drugi: pozostawienie zawartości opakowania poza kryteriami akceptacji
Akcesoria to podzespoły, których nikt nie sprawdza dokładnie, i właśnie dlatego są zastępowane. Kabel, etui, instrukcja i wkładka językowa różniące się między seriami produkcyjnymi powodują zwroty przypisywane produktowi, a nie partii, i powodują je w punkcie sprzedaży, w magazynie partnera kanałowego, gdzie kupujący nie ma żadnej kontroli.
Komercyjny koszt tego błędu jest większy, niż wynika z zamówienia zakupowego. Zastąpiony kabel oznacza zwrócony egzemplarz, transport zwrotny, rozmowę z klientem i pytanie partnera kanałowego, dlaczego produkt wciąż zawodzi w sposób nieopisany w specyfikacji. Żaden z tych kosztów nie widnieje w pozycji akcesoriów w wykazie materiałowym, a wszystkie pojawiają się jednocześnie ze skargą na produkt.
Rozwiązanie nie jest efektowne. Należy jawnie uwzględnić listę akcesoriów w kryteriach akceptacji, stosując tę samą metodę i tę samą strukturę limitów co w wierszach dotyczących urządzeń, oraz sprawdzać je podczas tego samego przebiegu kontroli, a nie jako odrębną operację. W kategorii, w której wariant etui do ładowania różni się zależnie od modelu — CY05 i L1 Pro oraz CY03 są publikowane z etui o pojemności 1400 mAh, L2 Utral z etui o pojemności 900 mAh lub 1400 mAh, a MT6 ze składanym etui o pojemności 1200 mAh — zestaw akcesoriów nie jest drobnym szczegółem, ponieważ etui z niewłaściwego wariantu stanowi usterkę funkcjonalną, a nie opakowaniową.
Opakowanie to miejsce, w którym spotykają się trzy odrębne elementy
Powód, dla którego zawartość opakowania zasługuje na osobny punkt w kryteriach akceptacji, a nie jedynie na ogólną instrukcję, jest taki, że na kartonie spotykają się trzy różne elementy, każdy z własnym właścicielem i własnym trybem awarii.
Projekt graficzny jest jednym z nich i stanowi część objętą kontrolą wersji. Treści związane z dostępem na rynek to drugi element, a w przypadku destynacji europejskiej obejmują one informacje o producencie oraz dane odpowiedzialnego operatora gospodarczego wymagane na podstawie Rozporządzenia (UE) 2023/988, obowiązującego od 13 grudnia 2024 r., które przenikają tę samą wersję druku co rejestracja i kolor. Zestaw akcesoriów jest trzecim elementem i częścią, która nie jest drukowana na żadnym nośniku, więc nie istnieje wersja projektu, która pozwoliłaby wychwycić zmianę.
Niespójność w pierwszym z tych elementów prowadzi do problemów z zwrotami. Niespójność w drugim jest problemem z dostępem na rynek i nie wymaga zgłoszenia przez klienta. Niespójność w trzecim prowadzi do problemów z zwrotami, które przychodzą z opisem wskazującym na urządzenie, a nie na opakowanie, dlatego tak długo trwa prawidłowe rozpoznanie przyczyny. Jeden punkt kryteriów akceptacji obejmujący zawartość opakowania i wersję drukowanego projektu graficznego zamyka wszystkie trzy kwestie i jest najtańszym punktem w całym dokumencie.
Błędy trzeci i czwarty: zamiana podzespołu oraz wersja oprogramowania, której nikt nie zapisał
Trzecim błędem jest akceptowanie zamiany komponentu o tej samej pojemności. Wymiana komponentu w ramach tej samej klasy pojemności jest niewidoczna w karcie technicznej, ponieważ opublikowane dane — pojemność ogniwa, czas ładowania, znamionowy czas działania, wersja Bluetooth, metoda ładowania i pojemność etui — nie zmieniają. Jest ona widoczna w działaniu. To błąd, który najczęściej próbuje się racjonalizować, ponieważ zamieniony podzespół rzeczywiście jest równoważny na papierze, a specyfikacja kupującego sama sprawiła, że różnica pozostała niewidoczna.
Rozwiązaniem nie jest odrzucanie każdej zamiany; taka instrukcja jest ignorowana, a jednocześnie uczy dostawcę, że punkt ten ma charakter ozdobny. Rozwiązaniem jest wymaganie pisemnej zgody przed zmianą jakiegokolwiek krytycznego komponentu, przy czym zgoda powinna zawierać numer katalogowy części, powód zmiany oraz objętą nią konfigurację. Kupujący, który poprosi o to raz, a następnie będzie korzystać z odpowiedzi, wdraża mechanizm kontroli; kupujący, który odmówi i otrzyma milczenie, prowadzi spór bez jego rozstrzygnięcia.
Czwartym błędem jest niezapisywanie wersji oprogramowania dla każdego przebiegu produkcji. Niekontrolowane oprogramowanie pozostaje niewidoczne, dopóki partner kanałowy nie zgłosi zachowania, które już się nie powtarza, a wówczas nikt nie potrafi ustalić, z którego przebiegu pochodziło. Rejestr wersji dla każdego przebiegu to jeden wiersz w arkuszu kalkulacyjnym i jedyne źródło, które pozwala odróżnić usterkę sprzętową od usterki oprogramowania podczas rozmowy z klientem.
Błędy piąty i szósty: próbka, która pochlebia fabryce, oraz dokumenty, które są wyrzucane
Piątym błędem jest sprawdzanie wyłącznie świeżej produkcji. Fabryka chętnie pokaże linię produkcyjną działającą w konfiguracji kupującego, a linia ta będzie działać prawidłowo. Informacyjna próbka powinna obejmować gotowe wyroby pobrane z magazynu, pochodzące z co najmniej dwóch partii, a powód jest strukturalny: wizyta na linii sprawdza proces pod kątem jego własnego opisu, więc dobrze zarządzana linia za każdym razem spełni to porównanie. Wyroby pobrane z co najmniej dwóch partii sprawdzają, czy proces pozostawał stabilny, i tylko takie porównanie może zakończyć się niepowodzeniem.
Komercyjna wersja tego błędu jest bardziej subtelna i kosztowniejsza. Kupujący, który przeprowadzi audyt tylko raz, na wczesnym etapie, wobec świeżej produkcji, otrzyma wynik przemawiający za decyzją o skalowaniu programu, a właśnie podczas skalowania niespójność staje się widoczna w kanale. Audyt dał zatem pewność, a nie dowody, i to pewność zostaje później przedstawiona jako uzasadnienie.
Błędem szóstym jest odrzucanie zapisów po zakończeniu produkcji partii, która spełnia wymagania. To właśnie przebiegi zakończone wynikiem pozytywnym są potrzebne. Bez zapisów z pierwszego przebiegu nie można porównać drugiego z żadnym punktem odniesienia, a rozmowa o odchyleniach zamienia się w konkurs pamięci, w którym zazwyczaj to dostawca dysponuje zapisami, a nie kupujący. To również błąd, który najczęściej popełnia się przypadkowo, ponieważ motywacja do archiwizowania przebiegu zakończonego wynikiem pozytywnym jest negatywna: przebieg spełnił wymagania, dokument nie zawiera żadnego ustaleń, a zawsze istnieje coś innego do zrobienia.
Rozwiązanie kosztuje niemal nic i musi zostać spisane: przechowywać zapis każdego przebiegu, niezależnie od tego, czy zakończył się wynikiem pozytywnym, czy negatywnym, przez określony okres, w określonym miejscu i pod odpowiedzialnością wskazanej osoby. Okres powinien obejmować cały czas trwania relacji z kanałem dystrybucji, ponieważ najstarszym użytecznym punktem odniesienia jest zwykle pierwszy przebieg.
Zasada drugiej partii i dlaczego jedna partia nigdy nie wystarcza
Pokusa stojąca za błędem szóstym jest uzasadniona: przebieg zakończony wynikiem pozytywnym nie generuje ustaleń, a koszt administracyjny związany z archiwizowaniem pustego zapisu ponosi w całości kupujący. Kontrargument jest jednak arytmetyczny, a nie filozoficzny, dlatego warto przedstawić go w języku kupującego.
Pojedynczy przebieg zakończony wynikiem pozytywnym to tylko jeden punkt na linii. Twierdzenie o spójności wymaga co najmniej dwóch punktów, ponieważ twierdzenie o spójności dotyczy relacji między dwiema rzeczami, a jedna rzecz nie może pozostawać w relacji sama ze sobą. Najtańszym możliwym dowodem stabilności procesu są dwa przebiegi w tej samej konfiguracji, wykonane w różnych oknach produkcyjnych i porównane ze sobą. Dostawca, który wyprodukował dla ciebie jedną partię, wykazał, że proces może zadziałać raz; dostawca, który wyprodukował dwie partie, może wykazać, że zadziałał dwukrotnie, a drugi przebieg nadaje wiarygodność pierwszemu.
Istnieje także uzasadnienie handlowe, aby wymagać drugiego przebiegu, zamiast czekać na ponowne zamówienie. Pierwszy przebieg, po którym natychmiast następuje drugi przebieg w tej samej konfiguracji, jest działaniem walidacyjnym i jest traktowany jako jedno działanie; pierwszy przebieg, po którym następuje ponowne zamówienie, jest zakupem, a odchylenie wykryte podczas tego zakupu obciąża kanał dystrybucji, a nie program. Dwa przebiegi kosztują wysyłkę i inspekcję. Odchylenie kosztuje relację.
Dwa dokumenty, które zapobiegają wszystkim sześciu błędom, oraz działania Cynrin
Każdy błąd z tej listy pozostawia ślad w dokumentacji, dlatego wszystkie rozwiązania polegają na zachowywaniu danych, a nie na bardziej rygorystycznych inspekcjach. Nasza wskaźnik wadliwości, wartość spójności ani lista dostawców komponentów nie są publikowane w naszej dokumentacji, dlatego nie będziemy oferować procentowej wartości jako źródła uspokojenia; udostępnimy dokumenty i wyjaśnimy, które z nich powstaną przy określonej wielkości zamówienia, a które nie.
Uzgodnimy z tobą kryteria akceptacji na piśmie przed rozpoczęciem produkcji, będziemy przechowywać zapisy z inspekcji każdego przebiegu i powiadamiać cię na piśmie o każdej zmianie komponentu lub wersji oprogramowania. Nie będziemy definiować jakości jako „akceptowalnej” bez dołączonej metody, ponieważ takiej definicji nie można zastosować przez żadną inną osobę, ani podpisywać klauzuli zależnej od specyfikacji, której nie zawiera materiał źródłowy dostawcy.
Nasze opublikowane stanowisko dotyczące danych konfiguracyjnych jest takie samo jak w innych miejscach w tej kategorii. Katalog podaje pojemność ogniwa, czas ładowania, znamionowy czas użytkowania, interfejs ładowania, opcję etui ładującego, klasę rozdzielczości i dostępność kolorów dla każdego modelu; podaje je dla modelu, a nie dla konkretnej wersji wykonania. Dla jednego modelu publikuje masę jednostki, mianowicie oprawy okularów MT6 o masie 158 g, uwzględniając ogniwo 265 mAh i kamerę, ale bez składanego etui ładującego 1200 mAh, którego własna masa nie jest publikowana. Dla V06 i S7 publikuje oznaczenie IP54 jako adnotację katalogową. Nie publikuje wskaźnika wadliwości, tolerancji ani numeru certyfikatu dla żadnego modelu, dlatego klauzulę zależną od któregokolwiek z tych parametrów należy sformułować inaczej albo zrezygnować z niej.
Ramowy opis znajduje się w sekcji spójności jakości. Szczegółowy opis pięciu punktów kontrolnych znajduje się w liście kontrolnej spójności jakości, wyjaśnienie znaczenia spójności w tej kategorii znajduje się w przewodniku dla początkujących, a opis metodyowania gotowego produktu po stronie fabryki znajduje się w zaawansowanym przewodniku po audycie fabryki.
Działanie, które należy podjąć teraz. Prześlij nam modele, konfiguracje oraz liczbę ukończonych przebiegów, a my wskażemy, których z sześciu błędów nie jest w stanie wykryć twoja obecna dokumentacja oraz jaki pojedynczy dokument zamknąłby największą lukę. Sześć błędów, dwa dokumenty i jedno popołudnie — cały program, a jego kosztowną częścią jest wykonanie go dwukrotnie.
Powiązane lektury
- Pięć punktów kontroli w szczegółach — lista kontrolna spójności jakości
- Co oznacza spójność w tej kategorii — przewodnik dla początkujących na temat spójności jakości
- Próbkowanie gotowego magazynu podczas wizyty w fabryce — zaawansowany przewodnik dotyczący audytu fabryki


