
Kağıt ve tablet sorunu
Talimatlar hâlâ operatörün bakmadığı bir yerde
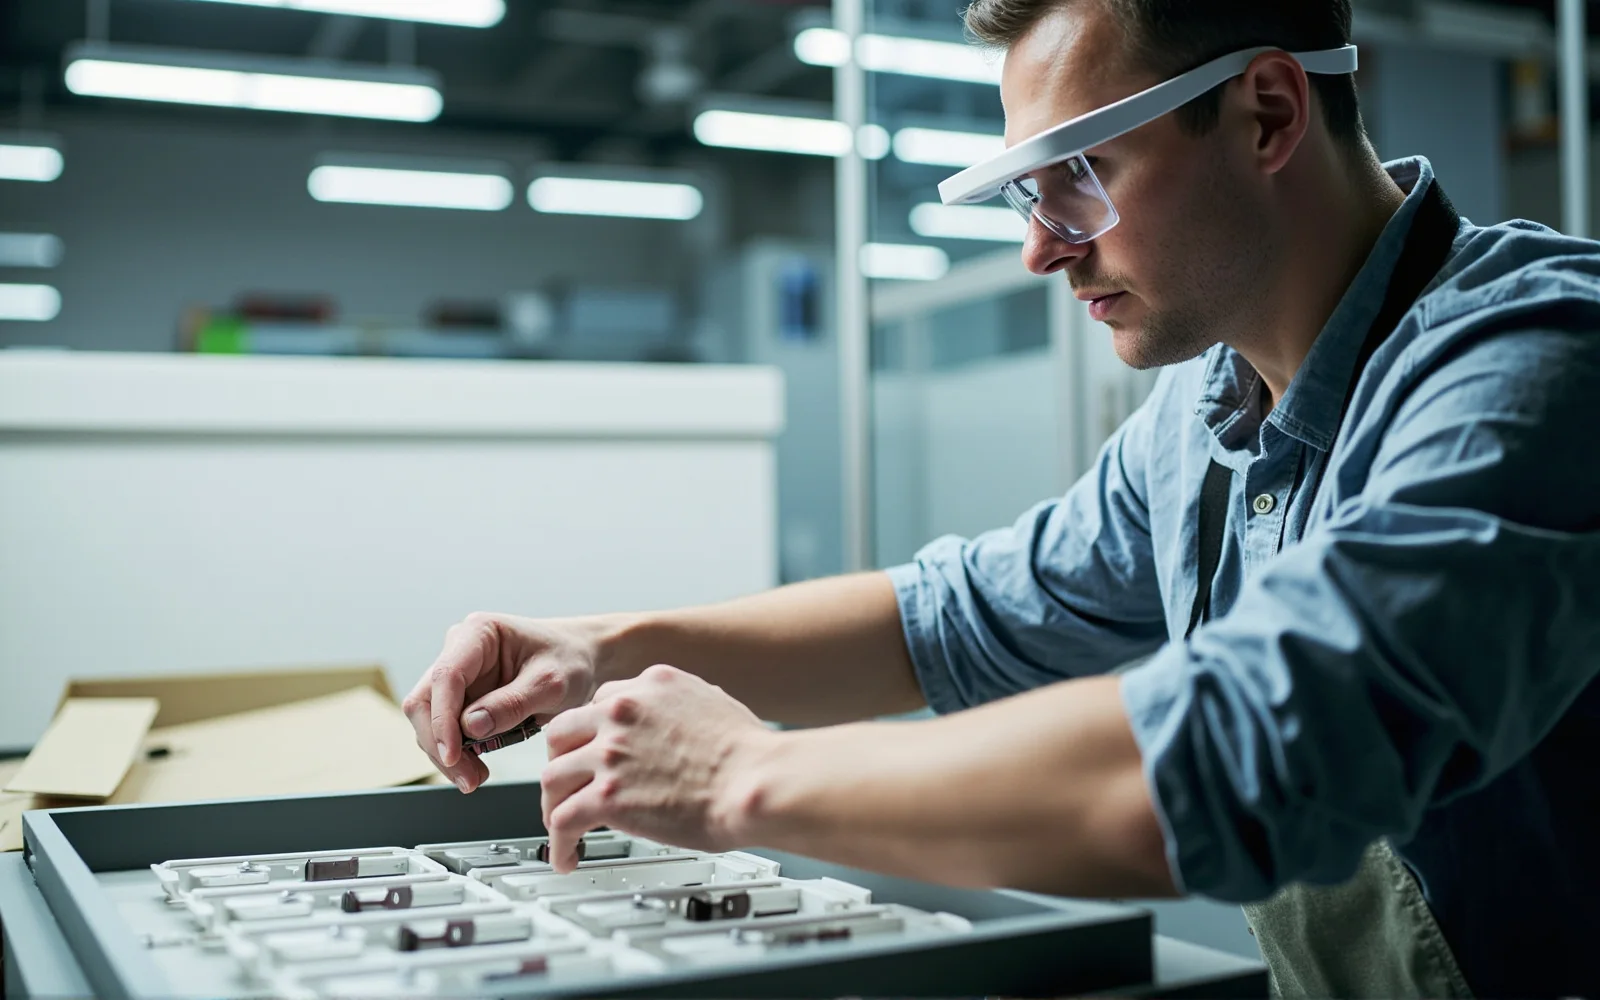
Standart işletme prosedürü kağıt üzerinde kusursuzdur; sorun da tam olarak budur: kağıt, çalışma noktasından iki feet uzaktaki bir tezgâh kancasında durur. Operatör her birkaç adımda aşağı bakar, işin temposunu bozar, takip ettiği yeri kaybeder ve montaja kısmen belleğine dayanarak geri döner. Yüksek karma üretim hattında — çok sayıda varyant, sık model değişimleri, herhangi bir ürünün üretim araları arasında uzun süreler — hatalar tam da bellekte belirir.
Tabletler sürüm kontrolünü iyileştirir ancak aynı fiziksel kesintiyi yeniden yaratır: parçayı bırakın, tableti alın, kaydedilmeyen eldivenli parmağınızla kaydırın, ekranı silin, bırakın ve parçayı tekrar alın. Sabit terminaller operatörün istasyondan ayrılıp talimatı okumasını gerektirir. Kağıt, resmi revizyon ile üretim sahasındaki revizyon sessizce ayrışana kadar üzerine not alınır. Her format, çalışanın talimat ile iş arasında sürekli dikkatini bölmesini varsayar.
Bu bölünmüş dikkatin maliyeti daha ileri aşamalarda ortaya çıkar: atlanan tork adımı, yanlış yönde takılan parça veya önceki modelin parçasıyla yapılandırılmış bir varyant. Düşük frekanslı, karmaşık istasyonlardaki hatalar, yeni operatörler için yeterince yabancı oldukları ve her yeni operatörde tekrar edecek kadar sistematik oldukları için orantısız biçimde pahalıya mal olur. Yeni personel eğitimi de aynı sorunu taşır — deneyimli operatör günlerce gözlem altında çalışır ve SOP yalnızca ilk hatalar yapılarak gerçekten öğrenilir.
Gözlük üzerindeki dijital çalışma talimatları, ipucunu zaten dikkatin bulunduğu yere taşır. Yönlendirme, operatörün üst görüş alanında görünür veya gerektiği anda açık kulak sesiyle aktarılır; onaylama ses, bakış veya tek bir kumandayla gerçekleşirken eller montaja devam eder. Prosedür hatırlanarak değil, sırayla uygulanır. CYNRIN diğer alanlarda olduğu gibi bağlantılı gözlük donanım platformunu sağlar; içerik oluşturma, sürüm yönetimi, onay iş akışları ve MES entegrasyonu talimat yazılımı ortağına aittir.
Yönlendirilmiş montaj nasıl yürür?
İstasyonda ipuçları, onaylamalar ve dürüst katmanlar
Yönlendirilmiş bir iş, operatörün veya hat sisteminin iş emrini belirlemesiyle başlar — iş yolcu formu taranarak veya istasyon terminalinden seçilerek. Ortak uygulama, prosedürün güncel ve yayımlanmış sürümünü yükler ve bunu aranacak bir sayfa olarak değil, adım adım sunar. Operatör adımı gerçekleştirir, onaylar ve yazılım onayı kabul ettiğinde yalnızca sonraki ipucu açılır.
- Gözler yukarıda adım ipuçları. Güncel adım için kısa metin, simge veya sabit görsel referansı periferik görüş alanında bulunur; iş parçasından uzaklaşmadan okunabilir.
- Al ve yerleştirme yönlendirmeleri.Kutu konumu, yön ve parça kimliği, ilgili varyant için özellikle belirtilir; yüksek karma montajda en büyük kazancı burası sağlar.
- El serbest onaylama. Ses, baş hareketi veya tek bir kumanda tamamlamayı bildirir; istasyon tarama ya da tork aletleri kilitlerini kullanıyorsa yazılım, gerçek sinyal gelene kadar sırayı bekletir.
- Hata önleme dalları. Başarısız veya belirsiz bir adım, birimin devam etmesine izin vermek yerine yeniden işleme ipucuna, supervisor çağrısına veya uzmana aktarım yönlendirir.
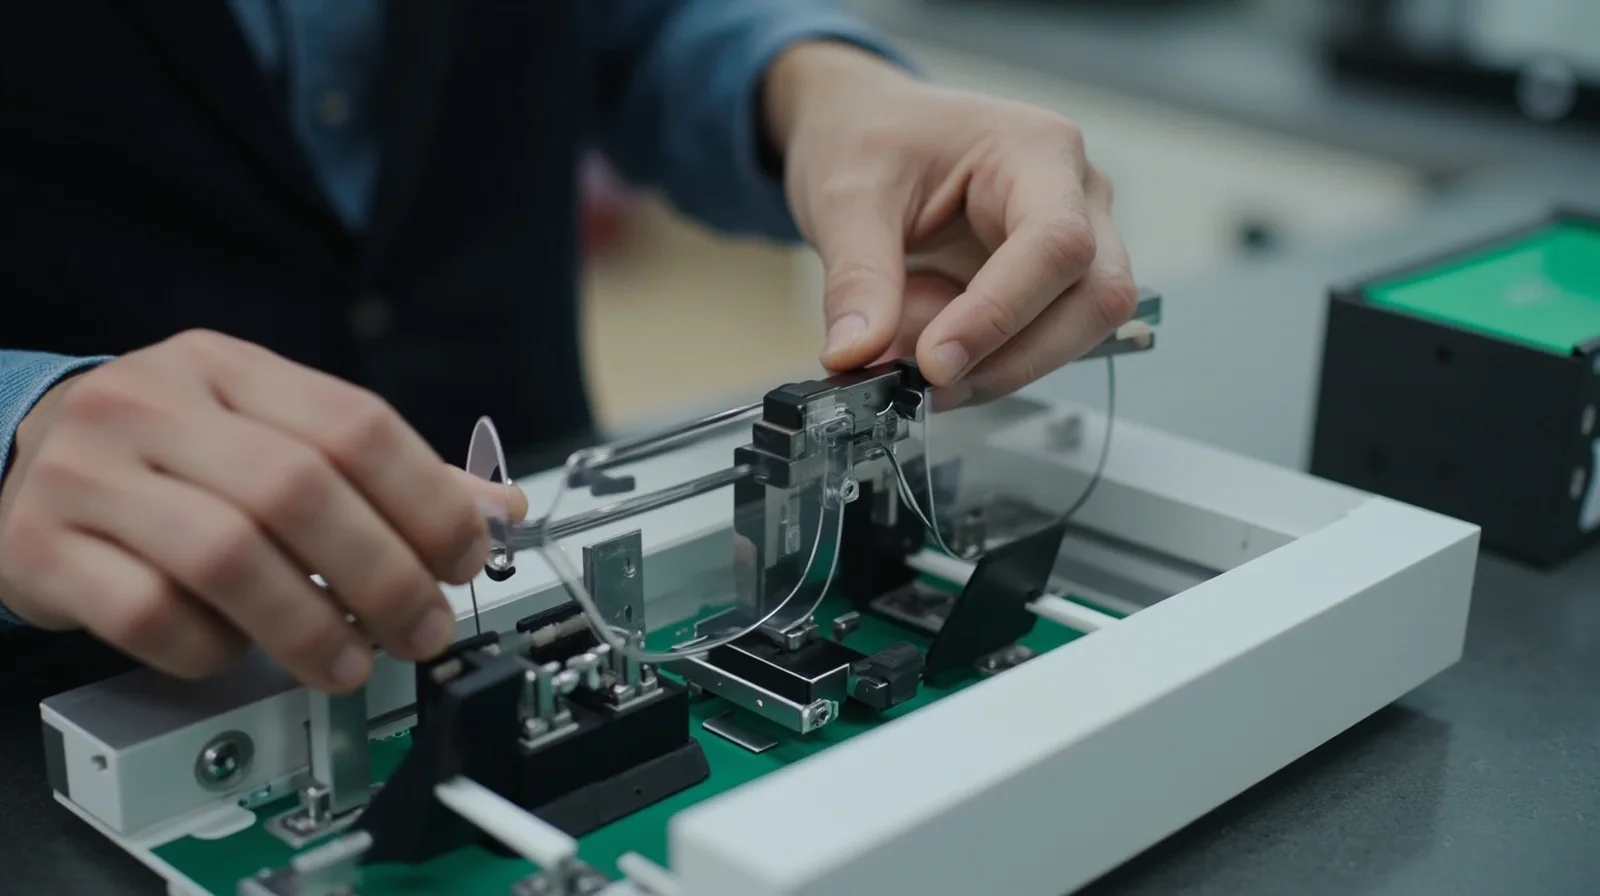
Dürüstlük konusunda bir not: üretim amaçlı gözlükler ipuçlarını, yönlendirmeleri ve referans görselleri gösterir; makine üzerine holografik katmanlar yansıtmaz. Her adımı “AR” olarak tanımlayan programlar donanımın sunduğundan fazlasını vaat eder. Değerli davranış, zorunlu onaylama ile sıralı ve gözler yukarıda rehberliktir; ister bakışla görülen bir yönlendirme ister sesli bir talimat olsun, hataları azaltan budur.
Nerede karşılığını bulur?
Yönlendirilmiş talimatların sonuçları değiştirdiği istasyonlar
Yönlendirilmiş montaj her çalışma istasyonu için önerilmez. Bir operatörün günde binlerce kez tek bir saniyelik hareketi tekrarladığı tempo hızına dayalı istasyonlar adım ipuçlarından az fayda sağlar; talimatlar kas hafızasında yaşar. Getiri, çeşitlilik, yabancılık veya sonucun yüksek olduğu noktalarda yoğunlaşır.
Yüksek karma montaj ve model değişimleri
Sık model değişimlerinin olduğu, çok sayıda varyantı küçük partiler hâlinde üreten hatlar tipik vakadır. Varyanta özel alma ipuçları ve sıra onayı, dünkü yapılandırmanın bugünkü siparişte kullanılmasını engeller.
Kitting ve iç yerleştirme
Ön montaj kitting mantığını lojistik toplama ile paylaşır: gözler yukarıda konum ve miktar yönlendirmeleri, her toplama için onay ve kaçırılan bir bileşeni yeniden almak için daha az geri dönüş. Depo sürümü depo toplama ve lojistik bölümünde ele alınmaktadır.
Yeni operatör eğitimi ve üretime geçiş
Yeni başlayan bir personel, tempo ve dal mantığı yönlendirme akışına gömülü şekilde yayımlanmış prosedürü doğrudan izler. Gözlemleme süresi kısalır ve ilk bağımsız üretimler komşunun kısayolunu değil, resmî yöntemi izler.
Bakım SOP'ları ve yeniden işleme
Nadiren gerçekleştirilen prosedürler — kalibrasyon, yedek parça değişimi, belgelenmiş yeniden işleme — hiç kimsenin doğru hatırlamadığı işlerdir. Yönlendirilmiş adımlar ve birinci şahıs tamamlama kanıtları denetim ve kalite belgeleri ile örtüşür.
İçerik ve entegrasyon
Talimat sistemi ortak ürünüdür
Donanım, çalışma talimatları programının daha küçük yarısıdır; içerik daha büyük yarısıdır. Prosedürler hazırlanmalı, gözden geçirilmeli, yayımlanmalı ve sürümlenmeli; ürün varyantları ile mühendislik değişikliklerine bağlanmalı ve eskidiğinde kullanımdan kaldırılmalıdır. Bu içerik yaşam döngüsü talimat platformuna aittir — CYNRIN MES sağlamaz ve müşterinin SOP'larını hazırlamaz.
Olgun uygulamalar talimat katmanını hattı yöneten mevcut sistemlere bağlar: iş emri prosedürü belirler; barkod veya RFID doğru parçayı onaylar; akıllı takım doğru torku doğrular; tamamlama ve istisna olayları MES'ye veya kalite kaydına geri döner. Bu entegrasyonların derinliği tesise göre büyük farklılıklar gösterir; alıcılar yazılım ortağından her bağlantı için hangi işlevlerin ürünleştiğini, hangilerinin özel olarak geliştirildiğini açıkça sormalıdır. Gözlüğun yükümlülüğü daha dar ancak gerçektir: kararlı eşlik davranışı, yönetilebilir kimlik ve saha cihaz politikasına uyan firmware.
Değişim yönetimi entegrasyon kadar önemlidir. Her seferinde bir adım olarak sunulan prosedürler, mühendislerin gerçekte yürüttüğü işle eşleşmiyorsa işe yaramaz; hiç güncellenmemiş bir SOP, operatörün ellerinin üzerinde gösterildiği anda görünür biçimde yanlış hâle gelir. Başarılı programlar küçük ve iyi bakımı yapılan bir prosedür ailesiyle başlar, içerik sahipliğini net biçimde tanımlar ve içerik oluşturma disiplinini sürdürülmesi gereken maliyet olarak kabul eder.
Personel yaklaşımı da aynı dürüstlükten doğar: cihaz işi yönlendirir ve tamamlama olaylarını kaydeder; tuş vuruşu gözetimi olarak konumlandırılmaz. Görünür yakalama durumu, işle sınırlı çalışma ve çalışan temsilcileriyle görüşme uygulama planının parçası olmalıdır.
Gözlüğün belirlenmesi
Bakışla okunabilen ipuçları, açık kulaklı yönlendirmeler ve vardiya boyunca konfor
Yönlendirilmiş montaj, donanımdan belirli bir gereksinim seti bekler. Ekran gereksinimi, gerçek iş parçasını karartmadan veya periferik görüşü daraltmadan, istasyon aydınlatması — parlak denetim alanları dâhil — altında okunabilir bir ipucu sunar; optik düzen ve saydam davranış program veri sayfasında doğrulanır. Açık kulak sesi, operatör hattı ve meslektaşlarını duymaya devam ederken adım yönlendirmelerini taşır; kapalı kulaklıklar aktif bir hücrede bunu güvenle başaramaz.
Gözlük tam bir istasyon rotasyonu boyunca takılı kaldığından ağırlık, denge ve sıcaklık benimsemeyi belirleyen unsurlardır. Çerçeveler uzun süreli kullanım için ayarlanır, reçeteli gözlüklerin üzerine oturur ve istasyonun gerektirdiği baret, file maskesi veya diğer başlık ekipmanlarıyla uyum sağlar. Kulak ve burun teması seçenekleri farklı yüz yapılarını ve ortak istasyonlarda kullanıcılar arasında temizlik ihtiyacını dikkate alır. Güç profili, rotasyonlar arasında şarj edilen yönlendirilmiş vardiya düzenine göre belirlenir; her program için ayrı tanımlanır ve evrensel çalışma süresi olarak belirtilmez.
Dayanıklılık dürüst biçimde kapsamlandırılır: kaplamalar ve conta seçenekleri, gerçek kirleticiler ile tesisin temizlik rutinine göre belirlenir; koruyucu cam veya conta seviyesi program bazında doğrulanır; referans platform genel olarak sertifikalı PPE olarak pazarlanmaz. V03-T5 kamera gözlükleri gibi kamera odaklı donanımlar, tamamlama kanıtının alınmasını da gerektiren adımları destekler; ses yönlendirmeli platformlar ise sesli istasyonlara uygundur. Özel çerçeve geometrisi, aksesuar takımları ve istasyon paketlemesi ODM ve kişiselleştirme seçenekleriyle sunulur.
Programın oluşturulması
Tek bir prosedür ailesinden markalı uygulamaya
Alıcılar genellikle talimat platformu satıcıları, sistem entegratörleri ve belirli hatları modernize eden üreticilerdir — özellikle elektronik, otomotiv yan tedarikçileri, makine ve karmaşık beyaz eşya montajı. Pratik programlar ilk kapsamı daraltır; her SOP'yi ilk gün dönüştürmez.
- İstasyonları seçin. Hata maliyetinin ölçülebildiği ve prosedürün iyi bakımı yapıldığı yüksek karma, düşük frekanslı veya eğitim ağırlıklı hücreleri seçin.
- Platformun kapsamını belirleyin. Bakışla okunabilen ekran ile ses yönlendirmelerini, tamamlama kanıtı ihtiyaçlarını, kullanım süresini, başlık ekipmanlarını ve PPE bağlamını tanımlayın.
- Yazılım mimarisini doğrulayın. İçerik oluşturma, sürüm kontrolü, MES/takim bağlantıları ve cihaz politikası, donanım kararları verilmeden önce çözüm ortağıyla birlikte belirlenir.
- Sınırlı bir aileyle pilot uygulayın. Bir varyant ailesinde değerlendirme birimleri çalıştırın, yeniden işleme ve eğitim rampası değişimini ölçün ve içerik güncelleme disiplinini doğrulayın.
- Markalı bir filo olarak ölçeklendirin. Uygulamayı kullanan markanın kimliği, istasyon paketlemesi ve şarj modeliyle hayata geçirin; hacimler, teslim süresi, kademeli MOQ rehberi ve belgeler program bazında numune süreci ve MOQ rehberi aracılığıyla doğrulanır.
Bu şekilde sunulan dijital çalışma talimatları, yanında bir referans olarak kalmak yerine sürecin parçası hâline gelir — sırayla yönlendirilir, dürüst biçimde onaylanır ve kaliteyi zaten yöneten sistemler tarafından denetlenir. Teklif isteyerek başlayın veya kalite kontrolünü inceleyin.
Satın alma değerlendirmeleri
Yönlendirilmiş montaj programı özeti
Hedef istasyonlar
Ölçülebilir hata veya üretime geçiş maliyetine sahip yüksek karma, düşük frekanslı veya eğitim ağırlıklı hücreler.
İpucu yöntemi
Bakışla okunabilen ekran, sesli yönlendirmeler veya ikisi; her adımın gerektirdiği onay.
Kilitler
Sıranın ilerlemesini engelleyen tarama, RFID veya akıllı takım sinyalleri.
İçerik sahipliği
Prosedürleri kimin hazırlayacağı, yayımlayacağı ve kullanımdan kaldıracağı ile MES bağlantı yol haritası.
Takma ve PPE
Vardiya süresi, reçeteli gözlük uyumu, başlık ekipmanları ve koruyucu cam veya conta ihtiyacı.
Pilot ölçütleri
Karşılaştırılacak yeniden işleme, kaçırılan hata ve eğitim rampası temel değerleri.
Uygulamaya göz atın
Daha fazla endüstriyel & üretim rehberi
Keşfetmeye devam edin
İlgili okumalar
SSS
Sıkça sorulan sorular
Gözlükler makine üzerine holografik AR katmanları yansıtıyor mu?
Adımlar yalnızca fotoğraf veya barkod taramasından sonra ilerleyebilir mi?
Sesli yönlendirmeler gürültülü bir montaj tesisinde çalışır mı?
Talimatları kim hazırlar ve MES'imize bağlar?
Filo kararı vermeden önce pilot uygulayabilir ve birimleri markalayabilir miyiz?
Bu kullanım senaryosunu özel marka programına dönüştürün
İş akışını, ortamı ve hacmi bize bildirin. Mühendislik, platformu, optiği, gücü ve belgeleri program bazında tanımlar.