
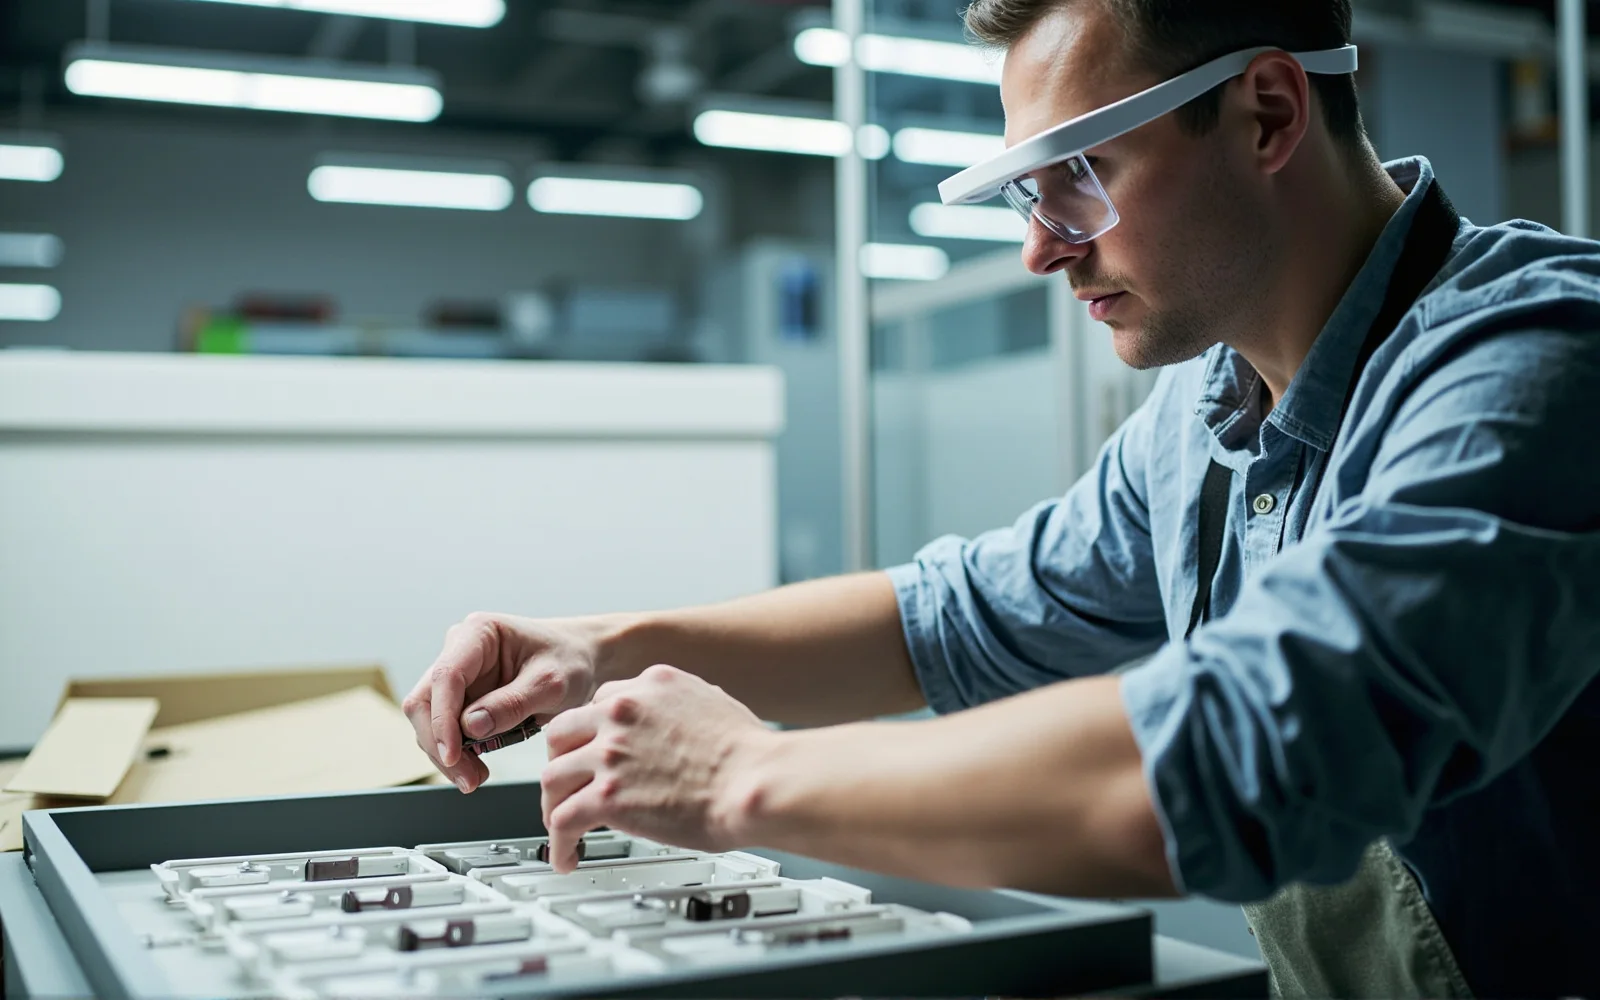
Le problème du papier et de la tablette
Les instructions restent toujours là où l’opérateur ne regarde pas
La procédure opératoire standard est parfaite sur le papier, ce qui constitue précisément le problème : le papier est posé sur une établi à environ soixante centimètres du poste de travail. Toutes les quelques étapes, l’opérateur baisse les yeux, rompt le rythme de la tâche, perd sa place et reprend l’assemblage en s’appuyant en partie sur sa mémoire. Sur une ligne à forte variabilité — nombreuses variantes, changements fréquents, longs intervalles entre deux séries d’un même produit — cette mémoire est précisément le terreau des erreurs.
Les tablettes améliorent la gestion des versions mais reproduisent la même interruption physique : poser la pièce, prendre la tablette, faire défiler l’écran avec un doigt ganté qui ne répond pas, essuyer l’écran, la reposer, reprendre la pièce. Les terminaux fixes obligent l’opérateur à quitter son poste pour lire. Le papier est annoté jusqu’à ce que la version officielle et la version utilisée sur le terrain divergent silencieusement. Chaque format suppose que le travailleur continuera à partager son attention entre les instructions et le travail.
Le coût de cette attention divisée se répercute en aval : un couple de serrage oublié, une pièce montée dans le mauvais sens, une variante équipée avec une pièce du modèle précédent. Les erreurs sur les postes complexes à faible cadence sont particulièrement coûteuses car elles sont suffisamment rares pour être inhabituelles, mais suffisamment systématiques pour se répéter chez chaque nouvel opérateur. La formation des nouveaux employés suit le même schéma : un opérateur expérimenté encadre pendant plusieurs jours, et la POS n’est véritablement acquise qu’en commettant les premières erreurs.
Les instructions de travail numériques sur lunettes placent l’indication là où l’attention est déjà concentrée. Une invite apparaît dans le champ visuel supérieur de l’opérateur ou est prononcée via un audio à écouteurs ouverts au moment opportun ; la confirmation se fait par la voix, un regard ou une simple commande, tandis que les mains poursuivent l’assemblage. La procédure est suivie dans l’ordre, plutôt que rappelée après coup. Comme ailleurs, CYNRIN fournit la plateforme matérielle des lunettes connectées ; la création, la gestion des versions, les workflows d’approbation et l’intégration au MES sont assurés par le partenaire logiciel des instructions.
Comment fonctionne l’assemblage guidé
Indications, confirmations et superpositions honnêtes au poste
Un travail guidé commence lorsque l’opérateur ou le système de ligne identifie la commande — en scannant le bon de suivi ou en la sélectionnant sur le terminal du poste. L’application partenaire charge la version actuelle et validée de la procédure et la présente étape par étape, plutôt que sous forme de page à parcourir. L’opérateur effectue l’étape, confirme, et la prochaine indication ne se déverrouille que lorsque le logiciel valide la confirmation.
- Indications d’étape à hauteur des yeux. Un court texte, une icône ou une image de référence pour l’étape en cours apparaît dans le champ périphérique, lisible sans quitter la pièce en cours de montage.
- Invites de prélèvement et de placement. L’emplacement du bac, l’orientation et l’identité de la pièce sont indiqués pour la variante exacte, ce qui apporte le plus de bénéfices en assemblage à forte variabilité.
- Confirmation mains libres. La voix, un geste de la tête ou une simple commande confirme l’achèvement ; lorsque le poste utilise des verrous de lecture ou de couple, le logiciel retient la séquence jusqu’à l’arrivée du signal réel.
- Branchements anti-erreur. Une étape ratée ou ambiguë redirige vers une indication de reprise, un appel au superviseur ou une escalade vers un expert, plutôt que de laisser l’unité avancer.
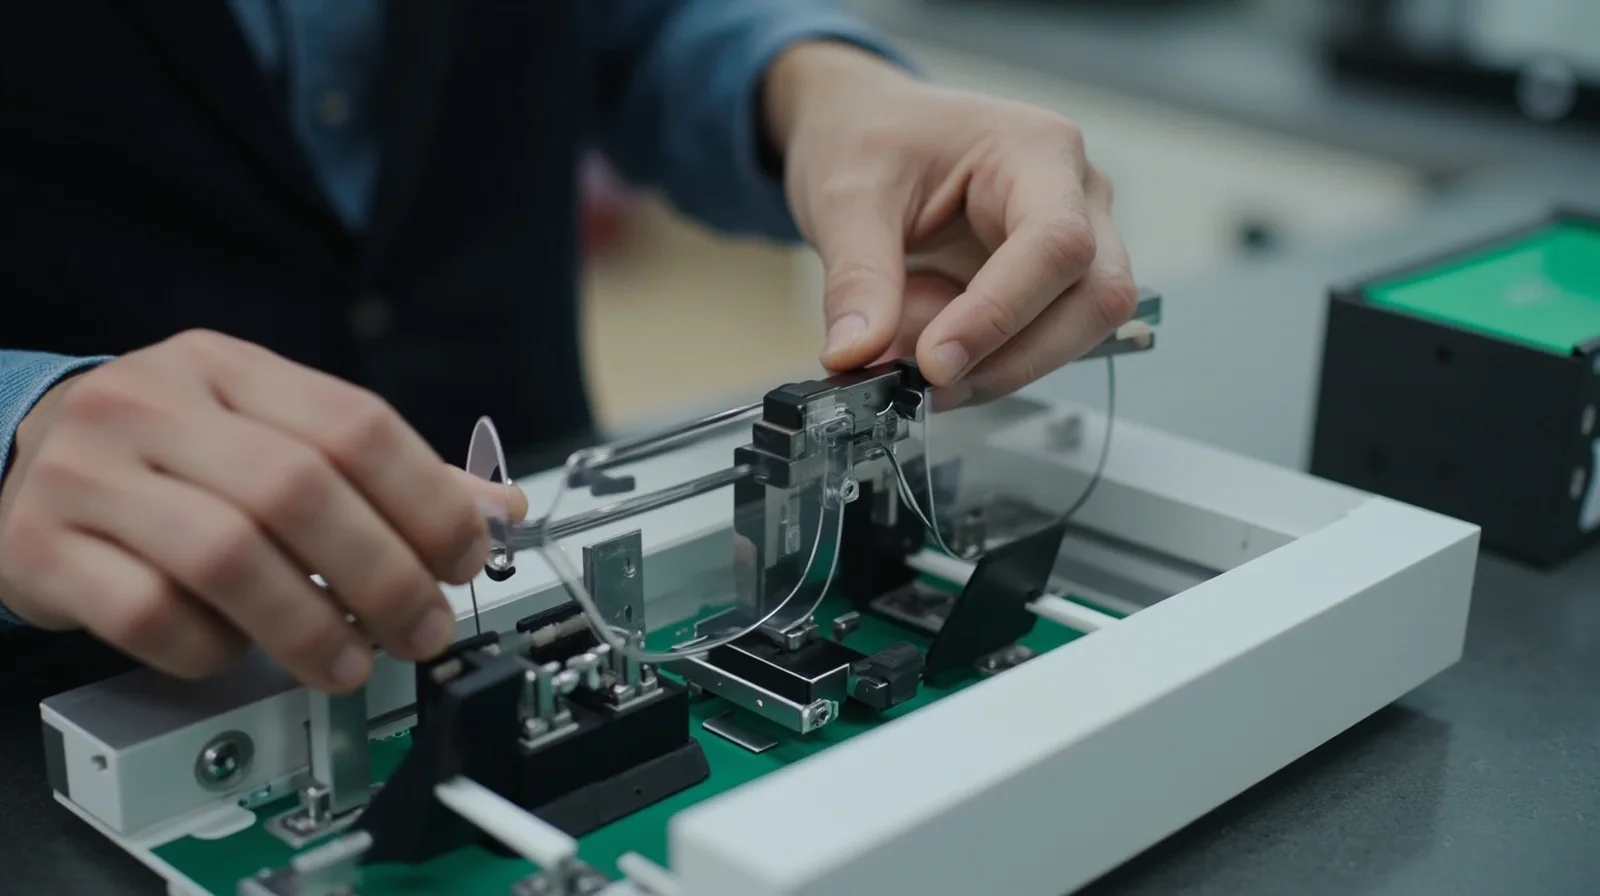
Un mot sur l’honnêteté : les lunettes de production affichent les indications, les invites et les images de référence — elles ne projettent pas de superpositions holographiques sur la machine. Les programmes qui présentent chaque étape comme de « l’AR » promettent plus que ce que le matériel peut réellement afficher. Le comportement vraiment utile est un guidage séquentiel, les yeux levés, avec confirmation obligatoire, et c’est cela qui réduit les erreurs, que l’indication soit une invite visible ou une instruction vocale.
Où cela porte ses fruits
Les postes où les instructions guidées modifient les résultats
L’assemblage guidé n’est pas prescrit pour chaque poste de travail. Les postes cadencés où l’opérateur répète une seconde de mouvement des milliers de fois par jour tirent peu d’avantages des indications étape par étape ; les instructions y sont ancrées dans la mémoire musculaire. Le retour se concentre là où la variété, l’inconnu ou les conséquences sont importantes.
Assemblage à forte variabilité et changements de série
Les lignes produisant de nombreuses variantes en petites séries, avec des changements fréquents, constituent le cas d’école. Des invites de prélèvement spécifiques à chaque variante et la confirmation séquentielle empêchent que la configuration d’hier soit intégrée à la commande d’aujourd’hui.
Kitting et prélèvement interne
Le kitting pré-assemblage partage la même logique que le picking logistique : indications de localisation et de quantité à hauteur des yeux, confirmation à chaque prélèvement, moins de retours en arrière pour récupérer une pièce manquante. La version pour l’entrepôt est abordée dans le picking en entrepôt et la logistique.
Formation des nouveaux opérateurs et mise en service progressive
Un nouveau venu suit directement la procédure publiée, avec le rythme et la logique de branchement intégrés au flux d’indications. Le temps d’accompagnement se réduit et les premières unités réalisées sans assistance suivent la méthode officielle plutôt que le raccourci du collègue.
SOP de maintenance et reprise
Les procédures exécutées rarement — étalonnage, remplacement de pièces, reprise documentée — sont précisément celles que personne ne mémorise correctement. Les étapes guidées associées aux preuves d’achèvement en première personne se recoupent avec l’inspection et la documentation qualité.
Contenu et intégration
Le système d’instructions est le produit du partenaire
Le matériel représente la moitié du programme d’instructions de travail ; le contenu en constitue l’autre moitié. Les procédures doivent être créées, revues, publiées et versionnées, liées aux variantes produits et aux modifications techniques, puis retirées lorsqu’elles deviennent obsolètes. Ce cycle de vie du contenu appartient à la plateforme d’instructions — CYNRIN ne fournit pas de MES et ne rédige pas les SOP du client.
Dans les déploiements matures, la couche d’instructions est connectée aux systèmes qui régissent déjà la ligne : la commande identifie la procédure ; le code-barres ou la RFID confirme la bonne pièce ; l’outillage intelligent atteste du bon couple ; les événements d’achèvement et d’exception sont renvoyés au MES ou au registre qualité. La profondeur de ces intégrations varie considérablement selon les sites, et les acheteurs doivent demander précisément au partenaire logiciel ce qui est prêt à l’emploi et ce qui est développé sur mesure pour chaque interface. L’obligation des lunettes est plus limitée mais bien réelle : un comportement stable en accompagnement, une gestion aisée de l’identité et un micrologiciel conforme à la politique d’appareils du site.
La gestion du changement compte autant que l’intégration. Les procédures présentées étape par étape ne sont utiles que si elles correspondent au travail réellement effectué par les ingénieurs ; une SOP jamais mise à jour devient manifestement erronée dès qu’elle s’affiche au-dessus des mains de l’opérateur. Les programmes réussis débutent avec une petite famille de procédures bien entretenue, attribuent clairement la responsabilité du contenu et traitent la discipline rédactionnelle comme le coût permanent qu’elle est.
Le cadre relatif à la main-d’œuvre découle de la même honnêteté : l’appareil guide le travail et enregistre les événements d’achèvement ; il n’est pas présenté comme un outil de surveillance des frappes. L’état de capture visible, le fonctionnement limité à la tâche et la consultation des représentants des travailleurs doivent figurer dans le plan de déploiement.
Spécifier les lunettes
Indications lisibles d’un coup d’œil, invites à écouteurs ouverts et confort durable sur toute la durée du poste
Le montage guidé impose des exigences matérielles spécifiques. L’écran doit afficher un repère lisible sous l’éclairage de poste, y compris dans les baies d’inspection très lumineuses, sans atténuer la visibilité du véritable pièce à travailler ni entraver la vision périphérique ; la disposition optique et le comportement transparent sont confirmés sur la fiche technique du programme. L’audio à écouteurs ouverts transmet les instructions étape par étape tandis que l’opérateur reste en contact avec la ligne et ses collègues, ce qu’un casque fermé ne permet pas en toute sécurité dans une cellule active. .Comme les lunettes restent portées pendant toute la rotation du poste, le poids, l’équilibre et la dissipation thermique sont des facteurs déterminants pour leur adoption. Les montures sont conçues pour un port prolongé, s’adaptent aux lunettes correctrices et fonctionnent avec des casquettes, charlottes ou autres couvre-chefs selon les besoins du poste ; les options de branches et d’appui nasal tiennent compte des différentes morphologies et facilitent le nettoyage entre utilisateurs sur des postes partagés. Le profil énergétique est adapté à un cycle de travail guidé avec recharge entre les rotations, spécifié pour chaque programme plutôt que présenté comme une autonomie universelle.
Parce que les lunettes restent sur le visage pendant une rotation complète de la station, le poids, l'équilibre et la chaleur sont des facteurs déterminants pour leur adoption. Les montures sont conçues pour un port prolongé, s'adaptent aux lunettes correctrices et peuvent être utilisées avec des casquettes, des charlottes ou d'autres couvre-chefs lorsque la station l'exige ; les options de branches et de contact nasal tiennent compte des différentes morphologies et permettent le nettoyage entre les utilisateurs sur les stations partagées. Le profil énergétique est adapté à un schéma de changement guidé avec Recharge entre les rotations, spécifié par programme plutôt que présenté comme une autonomie universelle.
La durabilité est définie de manière réaliste : les finitions et l’étanchéité sont choisies en fonction des contaminants réels et de la routine de nettoyage de l’usine, tout niveau de protection des verres ou d’étanchéité étant validé pour chaque programme ; la plateforme de référence n’est pas commercialisée de manière générique comme équipement de protection individuelle certifié. Le matériel équipé d’une caméra, tel que les Lunettes avec caméra V03-T5, prend en charge les étapes qui capturent également les preuves d’achèvement, tandis que les plateformes audio conviennent aux postes pilotés par la voix ; une géométrie de monture personnalisée, des outillages accessoires et un conditionnement de poste sont disponibles via ODM et personnalisation.
Construire le programme
D’une famille de procédures au déploiement sous marque
Les acheteurs sont généralement des fournisseurs de plateformes d’instructions, des intégrateurs de systèmes et des fabricants modernisant des lignes spécifiques — notamment l’électronique, les équipementiers automobiles, la fabrication de machines et l’assemblage d’appareils complexes. Les programmes pragmatiques limitent le premier périmètre au lieu de convertir chaque SOP dès le premier jour.
- Sélectionnez les postes. Choisissez des cellules à forte variabilité, faible fréquence ou fortement axées sur la formation, où le coût des erreurs est mesurable et la procédure bien maintenue.
- Définissez les contours de la plateforme. Précisez si l’affichage sera consultable d’un coup d’œil ou si les indications seront vocales, les besoins en preuves d’achèvement, la durée de port, ainsi que le contexte en matière de couvre-chefs et d’EPI.
- Confirmez l’architecture logicielle. La création, la gestion des versions, les connecteurs MES/outillage et la politique relative aux appareils sont convenus avec le partenaire solution avant toute commande matérielle.
- Pilotez une famille ciblée. Testez des unités d’évaluation sur une seule famille de variantes, mesurez les reprises et l’évolution de la courbe d’apprentissage, et validez la discipline de mise à jour des contenus.
- Étendez à une flotte sous marque. Déployez le système avec l’identité de la marque, le conditionnement de poste et le modèle de recharge ; les volumes, les délais, les recommandations MOQ par paliers et la documentation sont confirmés pour chaque programme via le processus d’échantillonnage et les directives MOQ.
Ainsi déployées, les instructions de travail numériques deviennent partie intégrante du processus plutôt que simple référence à côté — guidées dans l’ordre, validées de manière fiable et régies par les systèmes qui gèrent déjà la qualité. Commencez par demander un devis ou consultez le contrôle qualité.
Considérations d’achat
Brief du programme de montage guidé
Stations cibles
Cellules à forte variabilité, faible fréquence ou fortement axées sur la formation, avec un coût d’erreur ou de montée en cadence mesurable.
Modalité des indications
Affichage consultable d’un coup d’œil, indications orales, ou les deux ; précisez quelle confirmation chaque étape requiert.
Verrous
Séquences contrôlées par scan, RFID ou signaux d’outils intelligents.
Propriété des contenus
Précisez qui crée, publie et retire les procédures, ainsi que la feuille de route des connecteurs vers le MES.
Port et EPI
Durée du poste, adaptation aux lunettes correctrices, couvre-chefs et tout besoin de protection des verres ou d’étanchéité.
Métriques de pilotage
Baselines de reprise, d’échappement de défauts et de courbe d’apprentissage à utiliser comme références.
Parcourir l’application
Plus de guides pour l’industrie et la fabrication
Continuer à explorer
Lectures connexes
FAQ
Questions fréquentes
Les lunettes projettent-elles des superpositions AR holographiques sur la machine ?
Les étapes ne peuvent-elles avancer qu’après une photo ou un scan de code-barres ?
Les instructions vocales fonctionneront-elles dans une usine d’assemblage bruyante ?
Qui crée les instructions et les intègre à notre MES ?
Pouvons-nous effectuer un pilote avant de nous engager pour une flotte, et personnaliser les unités avec notre marque ?
Incluez ce cas d’usage dans un programme de marque privée
Indiquez-nous le flux de travail, l’environnement et le volume. L’ingénierie définit la plateforme, l’optique, l’alimentation et la documentation pour chaque programme.