
Todos los proveedores de esta categoría le dirán que tienen una línea de producción. Casi todos la tienen, de alguna forma. La afirmación por sí sola carece casi de sentido, porque una línea de producción no es una sala llena de máquinas: es una secuencia definida de operaciones, que se ejecuta según un ciclo definido, con personal asignado conforme a un turno definido y un responsable definido que firma la producción. Tanto una empresa con una línea de producción como una empresa con un banco de trabajo y cuatro personas son, en el sentido más amplio, personas que fabrican cosas.
Las preguntas siguientes están diseñadas para distinguir entre ambos casos. Están agrupadas en cuatro bloques y, dentro de cada bloque, el orden es intencionado: las primeras preguntas son aquellas que un proveedor puede responder sin preparación, mientras que las últimas requieren que consulte algo para contestarlas. Este gradiente es importante porque le indica si la respuesta se recupera de una fuente o se compone; una respuesta compuesta es la que merece confianza.
La razón por la que este aspecto ocupa el centro de una evaluación de fábrica frente a empresa comercial es sencilla. Todo lo demás en la relación constituye un acuerdo: el precio, las especificaciones, la fecha de entrega y la solución por incumplimiento. La línea de producción es la única parte de la transacción que existe o no existe.
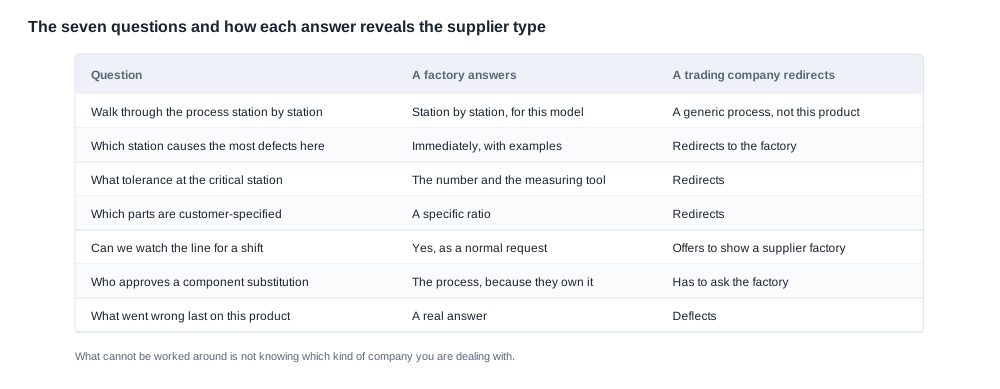
Una aclaración sobre lo que no hace este artículo. No le indica qué proveedor debe elegir ni le informa sobre nuestra propia capacidad, porque nuestra capacidad de producción no se publica y en nuestro catálogo no aparece ningún detalle sobre líneas de producción. El catálogo describe el producto: 28 modelos distribuidos entre una gama de Audio de ocho, una gama deportiva de tres, una gama de cámaras de once y una infantil de tres, además de gafas AR y productos electrocrómicos y de conducción ósea sin número de modelo. Si existe una línea de producción, dónde está y qué se fabrica en ella es una pregunta que debe formular, no una cifra que pueda leer.
Fábrica frente a empresa comercial: preguntas sobre la línea de producción, por orden
Bloque uno: ¿existe la línea y pertenece a la parte con la que está contratando?
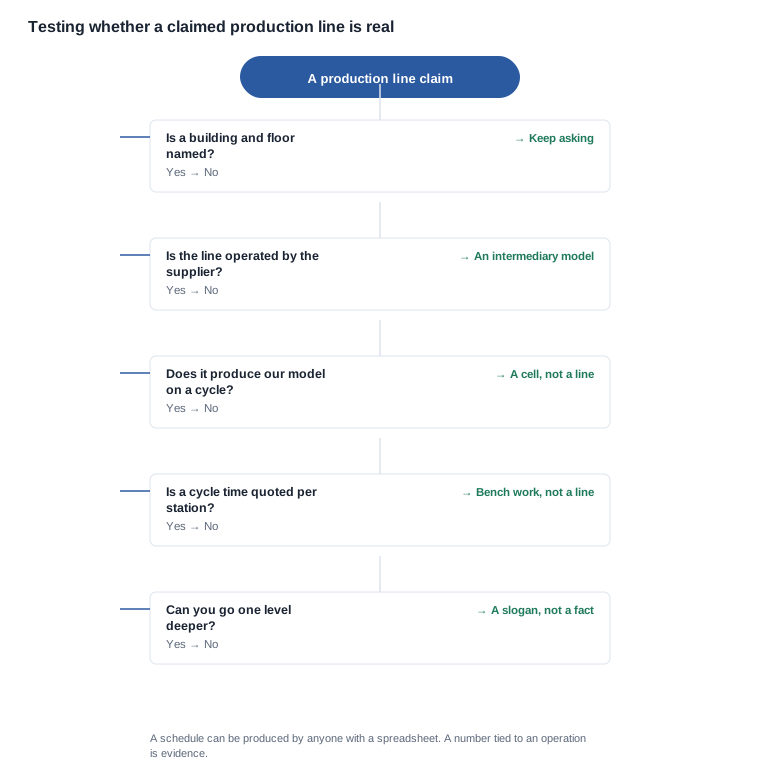
- «¿Tiene una línea de producción y dónde estálocated?» La respuesta debería indicar un edificio, una planta y un centro. Una respuesta que nombre el edificio de un socio no constituye un fracaso: es un modelo comercial diferente, por lo que ahora debe formular la siguiente pregunta en lugar de la primera.
- «¿La línea la opera su empresa o un socio?» Esta es la pregunta más importante de la lista y es más precisa que preguntar si subcontratan. Una línea operada por un socio en la que figura el nombre de su empresa en el calendario de producción sigue siendo una relación de intermediario.
- «¿Quién es el propietario del equipo de esa línea?» La propiedad de las máquinas es una prueba más exigente que la de los utillajes, porque el equipo de producción es un activo de capital importante que una planta o posee de forma inequívoca o claramente no le pertenece.
- «¿Cuántas líneas de producción opera y cuántas hay en este centro?» La respuesta le indica si está tratando con un grupo con varios centros de producción, con un único fabricante o con una empresa que cuenta con una sola línea.
Bloque dos: ¿qué se fabrica realmente en ella?
- «¿Qué modelos comparten la misma línea que los nuestros?» Esta es la pregunta que distingue una verdadera operación de producción de una simple declaración. Una línea que fabrica un solo modelo de forma exclusiva plantea una situación distinta de una que fabrica el suyo en semanas alternas junto con otros tres productos.
- «¿Nuestro modelo se fabrica en la misma línea que el producto de algún otro cliente?» Si la respuesta es afirmativa, pregunte qué controls el cambio entre uno y otro y cuánto tiempo tarda. Ambas respuestas deben figurar en su calendario.
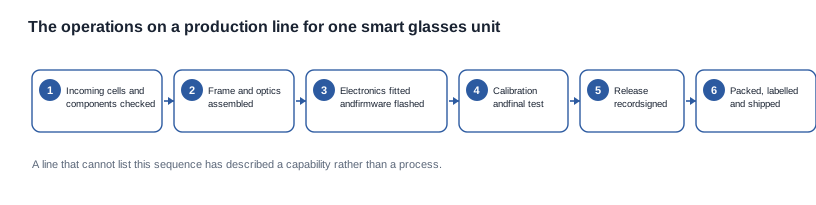
- «¿Cuál es la secuencia de operaciones de nuestras unidades, desde la recepción hasta la prueba final?» Un proveedor que puede enumerar las operaciones tiene un proceso. Uno que se limita a describir «montaje, pruebas y embalaje» tiene un folleto.
- «¿Adónde va la unidad si suspende una prueba?» Una zona de retención, una estación de retrabajo y una ruta de desecho son tres respuestas distintas, y cada una implica un coste diferente para usted.
Bloque tres: ¿cómo se mide y cómo se modifica la línea?
- "¿Cuál es el tiempo de ciclo de nuestro modelo y en qué estación?" La respuesta identifica el cuello de botella, que es la única parte de la línea que determina el calendario.
- "¿Cuántas unidades por día completa esa estación con el tiempo de ciclo publicado y cuántos días al mes funciona la línea?" Esta es la pregunta que convierte una afirmación de capacidad en aritmética, y la que más se omite.
- "Cuando cambia la especificación, ¿qué ocurre en la línea: una reconfiguración de herramientas, una reprogramación, un cambio de utillaje o una línea nueva?" La respuesta determina si su próximo pedido es una cuestión de calendario o de utillaje.
- "¿Quién aprueba un cambio en las instrucciones de trabajo y dónde están las instrucciones actuales para nuestro modelo?" Una instrucción de trabajo controlada para su modelo es uno de los documentos más baratos e informativos que puede solicitar.
Bloque cuatro: ¿quién lo firma?
- "¿Quién firma la autorización de salida de un envío de nuestras unidades?" Un nombre junto a una línea en la fábrica significa que la planta es responsable de la producción. Un nombre de empresa en un documento con otra dirección significa que la producción tiene un trayecto antes de llegar hasta usted.
- "Si la línea se detiene, ¿quién nos avisa y con qué rapidez?" Esta es una pregunta sobre la obligación de notificación, no sobre el equipo, y la respuesta le indica si el proveedor supervisa su propia línea.
- "¿Quién responde si una unidad de esa línea falla en campo?" La respuesta cierra el ciclo y debería ser la misma parte que firmó la autorización de salida.
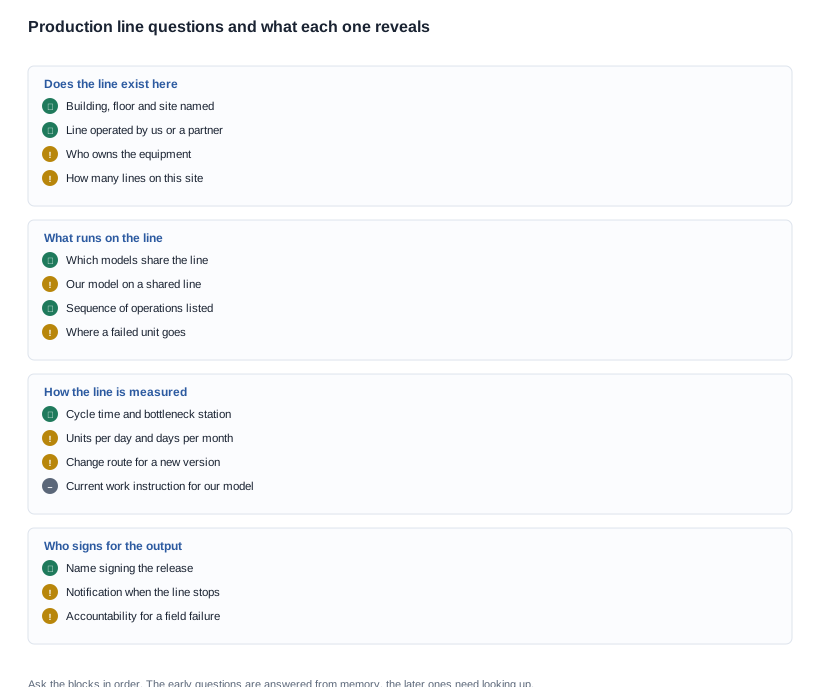
Hacer quince preguntas en un solo mensaje es demasiado, y no debería hacerlo. Pregunte los bloques uno y dos en el intercambio de cualificación, el bloque tres cuando esté listo para hablar de volumen y el bloque cuatro cuando redacte las condiciones comerciales, porque las respuestas al bloque cuatro son compromisos, y un compromiso solicitado demasiado pronto es un compromiso negociado bajo presión.
Por qué es difícil verificar la afirmación de una línea de producción de una fábrica frente a una empresa comercial
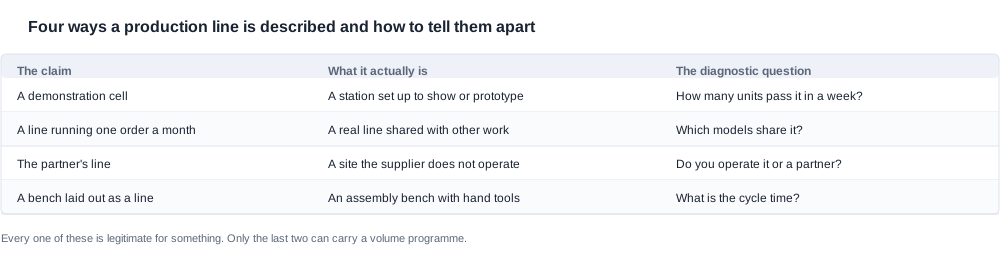
Hay cuatro maneras de describir una línea de producción de forma que suene convincente y signifique muy poco, y cada una tiene su prueba diagnóstica.
La celda de demostración. Una única estación instalada para ensamblar o reparar unidades, utilizada a menudo para mostrar a visitantes o para fabricar prototipos. Es una operación real, pero no es una línea de producción. La prueba: pregunte cuántas unidades pasan por ella en una semana y si el tiempo de ciclo de la línea lo determina esa estación.
La línea de un pedido al mes. Una línea que existe y cuenta con personal, pero que rara vez fabrica su producto porque su volumen es pequeño. Es una línea real y se comparte con otros trabajos. La prueba: pregunte qué modelos la comparten y con qué frecuencia cambia la línea de un producto a otro.
La línea del socio. Una línea de producción operada por una empresa que el proveedor no posee, descrita como "nuestra línea de producción" en una propuesta. La prueba: formule directamente la cuarta pregunta anterior, sin sugerir respuestas.
El banco de montaje disfrazado de línea. Una fila de escritorios con soldadores y un portátil de pruebas. Así comienza una operación pequeña, y es adecuado para un prototipo, pero no para un programa de volumen. La prueba: pregunta nueve. Un banco no tiene tiempo de ciclo.
La regla general que engloba las cuatro: una descripción se puede copiar de cualquier propuesta, y un calendario puede elaborarlo cualquiera con una hoja de cálculo. Lo que no se puede copiar es una cifra vinculada a una operación concreta en una línea concreta, con un patrón de turnos concreto, para un modelo concreto. Dirija cada respuesta hacia esa forma. «Tenemos una línea de producción profesional» es una descripción. «Cuatro operarios en el turno, cuarenta unidades al día en la estación de pruebas, nuestro modelo en esa línea de martes a jueves cada mes» es un hecho, y los hechos son comparables entre proveedores.
Aquí también queda visible el compromiso de la evaluación remota. Si no puede visitar las instalaciones, la alternativa es un recorrido en vídeo, que tiene su propia limitación: se puede grabar en cualquier lugar, incluidas las instalaciones de un socio. Para que el vídeo sea útil, solicite grabaciones continuas en las que se vea la fecha en un documento dentro del encuadre, una pregunta sobre la línea respondida a cámara y no mediante voz en off, y una respuesta escrita posterior a las preguntas siete y nueve.
Preguntas de fábrica frente a empresa comercial sobre lo que se fabrica en la línea
Más allá de la mecánica, la cuestión sustantiva sobre una línea de producción es qué más la comparte y qué ocurre cuando cambia su especificación.
Línea exclusiva frente a compartida. Una línea dedicada exclusivamente a su producto supone una ventaja en la planificación, una ventaja en cuanto a calidad y una desventaja en, ya que una línea exclusiva tiene un coste fijo que una línea compartida no tiene. Si está comprando un modelo que ya existe y fabricándolo en volumen, lo más razonable desde el punto de vista comercial suele ser una línea compartida, y los dos proveedores que la ofrecen probablemente cotizan precios similares por motivos similares.
Mezcla de versiones. Este es el riesgo que los compradores de un modelo maduro suelen subestimar. Si en la misma línea se fabrica su modelo y una variante que solo difiere en el firmware, el color o un inserto de embalaje, existe el riesgo de que llegue a la caja la variante equivocada. Los controles que lo evitan son una instrucción de trabajo que indique la configuración, un escaneo o control en la operación final y un registro de versiones que se pueda consultar. Los tres son baratos de solicitar y caros de descubrir después.
Subproveedores en las instalaciones. Algunas operaciones las realizan en su línea personas que no pertenecen a las instalaciones: inspectores del propio cliente, técnicos de un socio o una operación de moldeo realizada por un socio en la misma planta. El diagnóstico es operativo: quién reserva el tiempo en esa estación y qué instrucción de trabajo se utiliza allí.
Cambio de lote y segunda orden. La pregunta que determina si volver a pedir es fácil: qué tiene que ocurrir entre la última unidad de una tanda y la primera de la siguiente, y a quién corresponde ese tiempo. Si la respuesta implica a un socio, añádalo al calendario de producción.
Preguntas sobre capacidad de producción que un comprador de fábrica o empresa comercial debería esperar que se omitan
La capacidad es el dato que todo comprador quiere y casi nadie obtiene. Se omite porque es difícil, porque la respuesta suele llevar matices y porque formulate bien la pregunta requiere varias preguntas más pequeñas en lugar de una grande.
La única pregunta grande —"¿cuál es su capacidad mensual?"— no tiene una respuesta útil, porque depende del modelo, la línea, el régimen de turnos y la combinación de productos. Cinco preguntas más pequeñas permiten acercarse a una respuesta:
- "¿Cuántas unidades por día completa la estación de prueba final para nuestro modelo?"
- "¿Cuál es el tiempo de ciclo y cuántos operarios hay por turno?"
- "¿Cuántos días al mes funciona la línea para nuestro modelo?"
- "¿Qué otros modelos comparten la línea y cuántos días al mes ocupan?"
- "¿Qué horizonte de planificación dejan libre para nuevos pedidos?"
Al multiplicarlas, obtiene una cifra con sus supuestos a la vista, que es la única forma válida de una declaración de capacidad para incorporarla a un calendario de producción. Cuando un proveedor se resiste a esta secuencia, la propia resistencia constituye el hallazgo: o la línea no está lo bastante dedicada como para producir una cifra estable, o el proveedor no gestiona la producción con ese nivel de detalle.
Para ser exhaustivos, nuestra posición al respecto es la siguiente: no publicamos nuestra capacidad de producción y en nuestro catálogo no aparece ninguna cifra de capacidad. Tampoco es una cifra que querríamos publicar sin indicar el modelo, la línea, el régimen de turnos y la combinación de productos, porque una cifra de capacidad sin esos cuatro elementos no es una cifra de capacidad. Si la capacidad es relevante para su programa, solicite las cinco respuestas anteriores y le indicaremos cuáles podemos poner por escrito.
El mismo razonamiento se aplica al plazo de entrega que le cotizan. Un plazo de entrega es un calendario que depende de la línea, y una descripción de línea que no resiste el tercer bloque de las preguntas anteriores no respaldará un calendario que pueda planificar. La página sobre capacidad de producción explica el marco comercial, y la página sobre auditoría de fábricas explica qué debería aportar una visita a las instalaciones.
Fábrica frente a empresa comercial: cómo se comporta un programa con varios SKU en una sola línea
Una línea de producción no ve un producto. Ve tandas de producción, y cada color, variante de lente u opción de capacidad adicional constituye una tanda independiente en el mismo equipo. El catálogo es generoso precisamente en esta dimensión, y esa generosidad es al mismo tiempo una ventaja para el cliente y un coste de fabricación.
Conviene tener presentes los ejemplos publicados. V06 ofrece cuatro opciones de color. V03 Pro es el único modelo con cámara de la gama que incluye lentes fotocromáticas, y ofrece tres opciones de color. La capacidad del estuche de carga del L2 Utral puede ser de 900 mAh o de 1400 mAh, lo que supone dos variantes de estuche para un mismo modelo. Un comprador que quiera V06 en cuatro colores, V03 Pro en tres y L2 Utral en ambas configuraciones de estuche no está pidiendo tres productos. Está pidiendo nueve tandas de producción, y cada una debe programarse,|kmpletarse, fabricarse e inspeccionarse por separado.
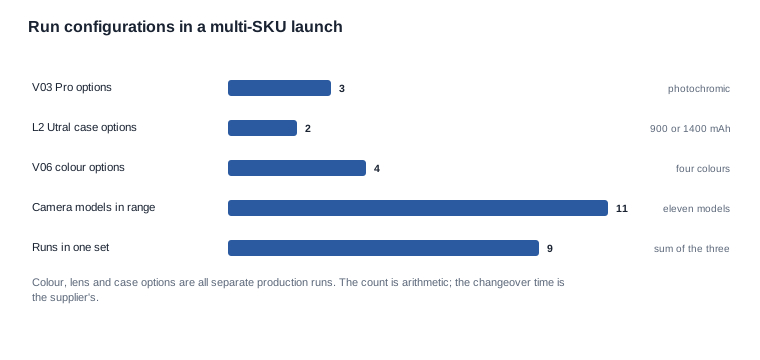
Las cuentas las hacéis vosotros; el tiempo de cambio, el proveedor. Multiplicad el número de series por el tiempo de cambio y por el número de meses en los que el programa debe completarse, y obtendréis el coste de programación de vuestra propia estrategia de SKU. Un programa de cinco colores con un cambio de seis horas es un programa distinto de otro de dos colores con un cambio de seis horas, y la diferencia no aparecerá en el precio unitario.
Aquí es donde los modelos comerciales divergen más bruscamente en un pedido pequeño. Una fábrica controla la línea y puede agrupar varias de sus propias series en una sola ventana de producción, o programarlas en días consecutivos. Un intermediario negocia la asignación de espacio en una línea que no controla, con un centro que tiene sus propias prioridades, y las series pequeñas y dispersas son precisamente las solicitudes que se aplazan. La consecuencia práctica es que un lanzamiento de varios SKU a través de un intermediario tiene un plazo de entrega superior a la suma de sus partes, y la brecha aumenta a medida que crece el número de series.
Cuatro preguntas resuelven la mayor parte de estas cuestiones, y las cuatro deben abordarse al hablar del volumen, no durante el intercambio de requisitos:
- «¿Cuál es el volumen mínimo por configuración y quién asume el coste por debajo de ese volumen?»
- «¿Cuál es el tiempo de cambio entre dos de nuestras configuraciones?»
- «¿Se pueden agrupar nuestras series en una sola ventana de producción y quién programa esa ventana?»
- «¿Los componentes compartidos son comunes para todas nuestras variantes o están dedicados a una?»
La tercera pregunta es la importante desde el punto de vista comercial, porque la agrupación es lo que convierte un programa de varios SKU en un único evento de programación en lugar de una serie de interrupciones.
La decisión que suele seguir es consolidar en el lanzamiento y ampliar después. Lanzad con las configuraciones que concentran el volumen, retened las demás hasta la segunda ventana de producción y tratad la incorporación de un color adicional como un evento de producción independiente con su propio plazo de entrega, no como una variación del anterior. Es una decisión comercial, no técnica, y corresponde a la persona responsable del plan de canales: no a la fábrica ni al intermediario.
Cómo interpretar la respuesta sobre la línea de producción de una fábrica frente a una empresa comercial
El último paso consiste en emitir un juicio, y conviene explicitar los criterios, porque aquí es donde los compradores más)a menudo se convencen de contratar a un proveedor sin bases suficientes.
¿La respuesta indica un lugar? Una línea sin dirección es una línea sin responsabilidad. Toda respuesta sobre una línea de producción debería acabar concretaba en un edificio.
¿La respuesta describe una operación? «Montamos y probamos» son dos verbos y ningún proceso. El número de operaciones de la secuencia y su orden constituye el mejor indicador disponible de la seriedad con la que se gestiona la operación.
¿La respuesta se vincula con nuestro modelo? Una fábrica con una línea excelente que nunca ha producido vuestro producto es una fábrica con capacidad, pero sin pruebas. Esta distinción importa especialmente en el primer programa y constituye el argumento más sólido para pagar más a un proveedor que ya haya fabricar vuestra configuración exacta.
¿La respuesta supera una pregunta de seguimiento concreta? Si el proveedor respondió «cuarenta unidades al día en la estación de pruebas», la pregunta de seguimiento es: «¿En qué turno y cuál es el tiempo de ciclo de las pruebas?». Un proveedor que no puede profundizar un nivel más ha formulado una consigna publicitaria.
La conclusión de la debida diligencia suele ser esta: las preguntas no descalifican tanto a los proveedores como los clasifican en tres grupos. quienes gestionan la línea, quienes gestionan una línea para otra persona y quienes describen una capacidad que aún no han utilizado. Una lista corta construida sobre esta clasificación es una lista sobre la que se puede programar, porque se sabe qué tipo de relación mantiene cada candidato. La posición de negociación se deriva entonces directamente de la clasificación: compromisos de programación y condiciones de protección para el primer grupo; condiciones de información y escalado para el segundo; y una referencia o muestra para el tercero.
El artículo sobre cómo distinguir la diferencia cubre los seis intercambios que establecen el modelo comercial antes de formular estas preguntas, y el eje Factory vs Trading Company recoge la comparación completa.
Lecturas relacionadas
- Factory vs Trading Company: el eje que sustenta este conjunto de preguntas
- Preguntas para auditar fábricas: la misma disciplina aplicada in situ
- Cómo se diferencian realmente las fábricas: mapa de etapas en torno a la línea
- Implicaciones del plazo de entrega: lo que la línea hace con vuestra programación
Envíadnos vuestra configuración y vuestro volumen anual, y os diremos cuáles de estas quince preguntas podemos responder directamente.


