
Ogni fornitore di questa categoria vi dirà di avere una linea di produzione. Quasi tutti ne hanno una, in qualche forma. L’affermazione, di per sé, è quasi priva di significato, perché una linea di produzione non è una stanza piena di macchine: è una sequenza definita di operazioni, che segue un ciclo definito, è presidiata da turni definitivi e fa capo a un responsabile definito che firma la produzione. Un’azienda con una linea di produzione e un’azienda con un banco di lavoro e quattro persone sono entrambe, nel senso più ampio, realtà che producono oggetti.
Le domande qui di seguito servono a distinguerle. Sono raggruppate in quattro blocchi e, all’interno di ciascun blocco, l’ordine è voluto: le prime domande sono quelle a cui un fornitore può rispondere senza preparazione, mentre quelle successive richiedono la consultazione di documenti o dati. Questa progressione è importante perché indica se la risposta viene recuperata oppure elaborata, ed è proprio una risposta elaborata a meritare fiducia.
Il motivo per cui questi elementi sono al centro di una valutazione tra fabbrica e società commerciale è semplice. Tutto il resto del rapporto è regolato da un accordo: il prezzo, le specifiche, la data di consegna, il rimedio. La linea di produzione è l’unica parte della transazione che esiste oppure no.
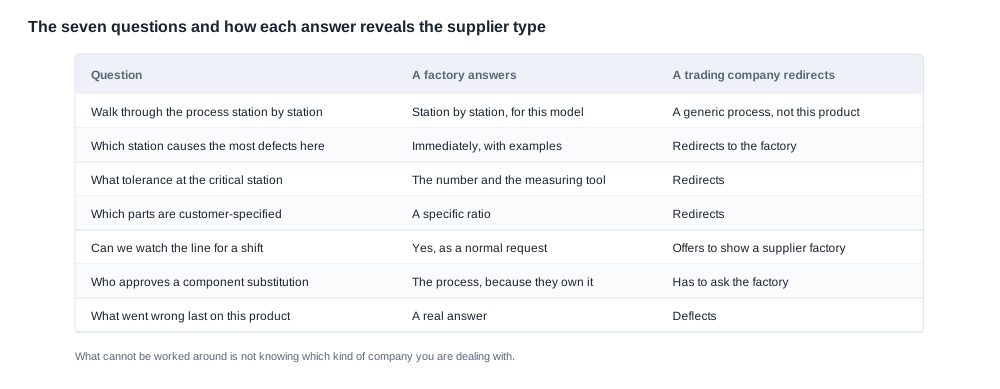
Una precisazione su ciò che questo articolo non fa. Non indica quale fornitore scegliere e non comunica la nostra capacità produttiva, perché la nostra capacità di produzione non è pubblicata e nel nostro catalogo non compare alcun dettaglio sulle linee di produzione. Il catalogo descrive i prodotti: 28 modelli, di cui 8 nella gamma audio, 3 nella gamma sport, 11 nella gamma fotocamere e 3 nella gamma bambini, oltre a occhiali AR e voci di prodotto elettrocromiche e a conduzione ossea senza stringa di modello. L’esistenza di una linea di produzione, la sua collocazione e i prodotti che vi vengono realizzati sono informazioni da richiedere, non dati da leggere.
Fabbrica vs società commerciale: le domande sulla linea di produzione, in ordine
Blocco uno: la linea esiste ed è di proprietà della parte con cui stipulate il contratto?
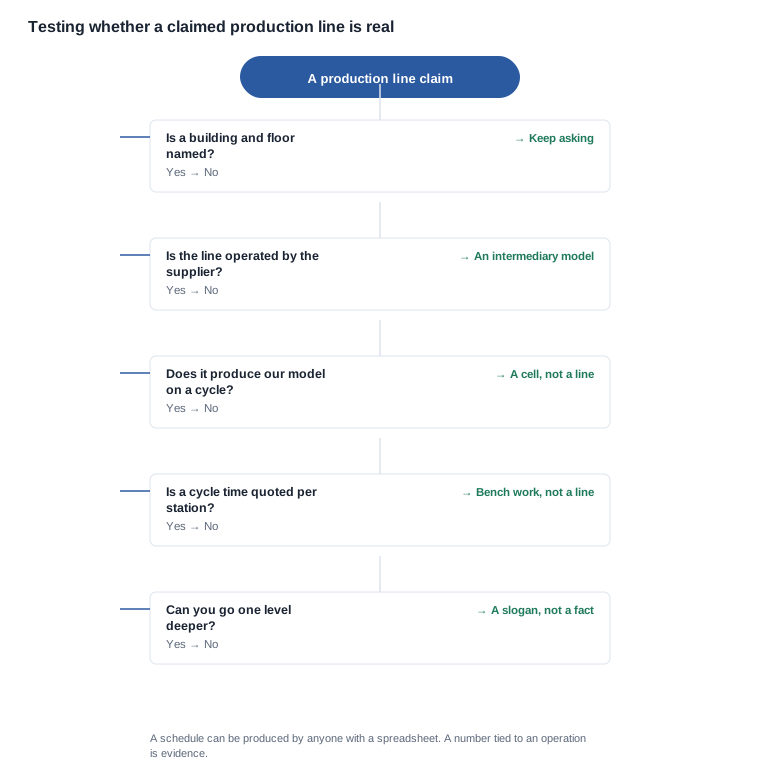
- "Avete una linea di produzione e dove si trova?" La risposta dovrebbe indicare un edificio, un piano e uno stabilimento. Una risposta che cita l’edificio di un partner non è un fallimento: indica un diverso modello commerciale, e a quel punto dovete fare la domanda successiva anziché la prima.
- "La linea è gestita dalla vostra azienda o da un partner?" È la domanda più importante dell’elenco ed è più precisa di chiedere se ricorrono a subappalti. Una linea gestita da un partner, sulla quale compare il nome della vostra azienda nel piano di produzione, rappresenta comunque un rapporto con un intermediario.
- "Di chi sono le macchine presenti su quella linea?" La proprietà dei macchinari è un test più severo di quella degli stampi, perché le apparecchiature per la produzione sono un importante bene di capitale che uno stabilimento possiede oppure chiaramente non possiede.
- "Quante linee di produzione gestite e quante sono site in questo stabilimento?" La risposta vi dice se avete a che fare con un gruppo multi-stabilimento, un produttore con un solo stabilimento o un’azienda con un’unica linea.
Blocco due: cosa viene effettivamente prodotto sulla linea?
- "Quali modelli condividono la stessa linea della nostra?" È la domanda che distingue una vera operazione di produzione da una semplice dichiarazione. Una linea che produce un unico modello in esclusiva è una situazione diversa rispetto a una linea che realizza il vostro modello a settimane alterne insieme ad altri tre prodotti.
- "Il nostro modello viene prodotto sulla stessa linea di qualche altro prodotto di un cliente?" Se sì, chiedete come viene gestito il passaggio da un prodotto all’altro e quanto tempo richiede. Entrambe le risposte devono comparire nel vostro piano di produzione.
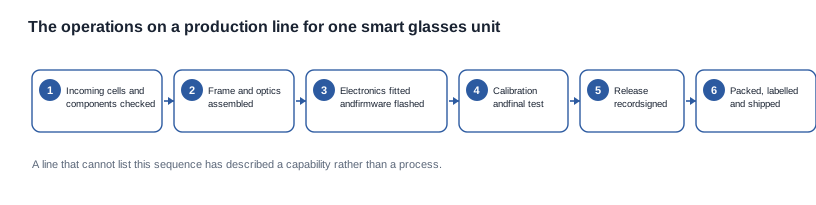
- "Qual è la sequenza delle operazioni sulle nostre unità, dal ricevimento dei componenti fino al collaudo finale?" Un fornitore in grado di elencare le operazioni ha un processo. Un fornitore che descrive "assemblaggio, collaudo e imballaggio" ha una brochure.
- "Dove va l’unità se non supera il collaudo?" Un’area di quarantena, una postazione di rilavorazione e un flusso di materiale di scarto sono tre risposte diverse, ognuna delle quali implica un costo diverso per voi.
Blocco tre: come viene misurata e modificata la linea?
- "Qual è il tempo di ciclo del nosto modello e in quale postazione?" La risposta identifica il collo di bottiglia, l’unica parte della linea che determina il programma.
- "Quante unità al giorno quella postazione completa al tempo di ciclo dichiarato e quanti giorni al mese la linea è operativa?" Questa è la domanda che trasforma un’affermazione sulla capacità in un calcolo ed è quella più spesso tralasciata.
- "Quando la specifica cambia, cosa succede sulla linea: una riorganizzazione degli utensili, una riprogrammazione, la sostituzione di un fixture o una nuova linea?" La risposta determina se il prossimo ordine sia una questione di programma o di attrezzature.
- "Chi approva una modifica alle istruzioni di lavoro e dove si trovano le istruzioni attuali per il nostro modello?" Le istruzioni di lavoro controllate per il vostro modello sono uno dei documenti più economici e informativi che possiate richiedere.
Blocco quattro — chi firma?
- "Chi firma il rilascio per una spedizione delle nostre unità?" Un nome accanto a una riga nello stabilimento significa che il sito è responsabile della produzione. Il nome di un’azienda su un documento presso un altro indirizzo significa che la produzione deve percorrere un tragitto prima di raggiungervi.
- "Se la linea si ferma, chi ci avvisa e con quale rapidità?" Questa è una domanda sull’obbligo di segnalazione, non sull’apparecchiatura, e la risposta vi dice se il fornitore monitora la propria linea.
- "Chi risponde se un’unità di quella linea si guasta sul campo?" La risposta chiude il cerchio e dovrebbe essere la stessa parte che ha firmato il rilascio.
Quindici domande sono molte da porre in un unico messaggio, e non dovreste farlo. Fate le domande dei blocchi uno e due durante lo scambio di qualificazione, quelle del blocco tre quando sarete pronti a parlare del volume e quelle del blocco quattro quando redigerete i termini commerciali, perché le risposte del blocco quattro sono impegni, e un impegno richiesto troppo presto è un impegno negoziato sotto pressione.
Perché è difficile verificare l’affermazione sulla linea di produzione di una fabbrica rispetto a una società commerciale
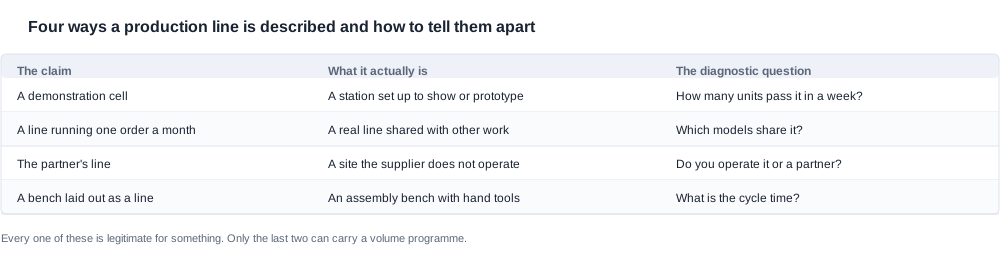
Esistono quattro modi di descrivere una linea di produzione in modo che suoni convincente ma significhi ben poco, e ciascuno ha un metodo di diagnosi.
La cella dimostrativa. Una singola postazione allestita per montare o riparare unità, spesso utilizzata per mostrare visitatori o realizzare prototipi. È un’operazione reale, ma non è una linea di produzione. Metodo di diagnosi: chiedete quante unità la attraversano in una settimana e se il tempo di ciclo della linea è determinato da quella postazione.
La linea che produce un ordine al mese. Una linea che esiste ed è dotata di personale, ma che realizza il vostro prodotto di rado perché il vostro volume è ridotto. È una linea reale e condivisa con altri lavori. Metodo di diagnosi: chiedete quali modelli la condividono e con quale frequenza la linea cambia configurazione.
La linea del partner. Una linea di produzione gestita da un’azienda di cui il fornitore non è proprietario, descritta come "la nostra linea di produzione" in una proposta. Metodo di diagnosi: fate direttamente la quarta domanda, senza guidare il rispondente.
Il banco di assemblaggio travestito da linea. Una fila di scrivanie con saldatrici e un portatile per i collaudi. È così che iniziano le piccole attività, ed è una soluzione adeguata per un prototipo ma sbagliata per un programma di produzione in serie. Metodo di diagnosi: domanda nove. Un banco non ha un tempo di ciclo.
La regola generale che copre tutti e quattro i casi è questa: una descrizione può essere copiata da qualsiasi proposta, e un programma può essere preparato da chiunque abbia un foglio di calcolo. Ciò che non può essere copiato è un numero legato a un’operazione specifica su una linea specifica, con un turno specifico, per un modello specifico. Spingete ogni risposta verso questa forma. "Abbiamo una linea di produzione professionale" è una descrizione. "Quattro operatori per turno, quaranta unità al giorno alla postazione di collaudo, il nostro modello su quella linea dal martedì al giovedì ogni mese" è un fatto, e i fatti sono confrontabili tra fornitori.
È qui che emerge anche il compromesso della valutazione a distanza. Se non potete visitare il sito, l’alternativa è una visita video, che ha una propria debolezza: può essere girata ovunque, compresa la struttura di un partner. Rendete utile il video chiedendo una ripresa continua con la data visibile su un documento inquadrato, una domanda sulla linea a cui si risponda in video anziché in voce fuori e, successivamente, una risposta scritta alle domande sette e nove.
Le domande sul confronto tra fabbrica e società commerciale relative a ciò che viene prodotto sulla linea
Oltre agli aspetti meccanici, la domanda sostanziale su una linea di produzione riguarda che cosa altro la condivide e che cosa accade quando la vostra specifica cambia.
Linea dedicata versus condivisa. Una linea dedicata al vostro prodotto offre un vantaggio in termini di pianificazione e qualità, ma comporta un costo svantaggioso, perché una linea dedicata genera un costo fisso che una linea condivisa non ha. Se acquistate un modello già esistente e lo producete in grandi quantità, una linea condivisa è di solito la soluzione commercialmente più sensata, e i due fornitori che la offrono probabilmente quotano prezzi simili per motivi simili.
Mixing di versioni. È il rischio che gli acquirenti di un modello maturo tendono a sottovalutare. Se la stessa linea produce il vostro modello e una variante che differisce soltanto per firmware, colore o inserto di confezionamento, il rischio è che la variante sbagliata arrivi nella scatola. I controlli per evitarlo sono: un’istruzione operativa che indichi la configurazione, una scansione o un controllo durante l’operazione finale e un registro delle versioni consultabile. Tutti e tre sono economici da richiedere, ma costosi da scoprire in seguito.
Subfornitori in loco. Alcune operazioni vengono svolte sulla vostra linea da persone che non appartengono allo stabilimento: ispettori del cliente, tecnici di un partner o un’operazione di stampaggio eseguita da un partner sullo stesso piano. La verifica è di carattere operativo: chi prenota il tempo su quella stazione e di chi è l’istruzione operativa in uso.
Cambio linea e secondo ordine. La domanda che determina se un reordine sarà facile: che cosa deve accadere tra l’ultima unità di un lotto e la prima del successivo, e a chi appartiene quel tempo. Se la risposta coinvolge un partner, includete quel tempo nel piano.
Domande sulla capacità produttiva che un acquirente dovrebbe aspettarsi di evitare quando confronta una fabbrica con una trading company
La capacità produttiva è il dato che ogni acquirente desidera e che quasi nessuno ottiene. Viene evitata perché è difficile, perché la risposta è di solito qualificata e perché per formularla bene è necessario porre più domande specifiche anziché una sola ampia.
L’unica domanda ampia — «qual è la vostra capacità mensile?» — non ammette una risposta utile, perché il risultato dipende dal modello, dalla linea, dal turno e dal mix di prodotto. Cinque domande più specifiche portano a una risposta utile:
- «Quante unità al giorno la stazione di collaudo finale completa per il nostro modello?»
- «Qual è il tempo di ciclo e quanti operatori sono presenti per turno?»
- «Quanti giorni al mese la linea viene utilizzata per il nostro modello?»
- «Quali altri modelli condividono la linea e quanti giorni al mese richiedono?»
- «Qual è l’orizzonte di pianificazione che tenete disponibile per i nuovi ordini?»
Moltiplicando i dati, si ottiene un numero con assumptions esplicite, che è l’unica forma di dichiarazione sulla capacità produttiva che vale la pena riportare in un piano di produzione. Quando un fornitore oppone resistenza a questa sequenza di domande, è proprio la resistenza a costituire il risultato della verifica: o la linea non è abbastanza dedicata da garantire un numero stabile, oppure il fornitore non gestisce questo livello di dettaglio.
Per completezza, la nostra posizione al riguardo è la seguente: la nostra capacità produttiva non è pubblicata e nel nostro catalogo non compare alcun dato relativo. Non è nemmeno un valore che vorremmo pubblicare senza indicare contestualmente il modello, la linea, il turno e il mix di prodotto, perché un dato sulla capacità produttiva privo di queste quattro informazioni non è un dato sulla capacità produttiva. Se la capacità produttiva è rilevante per il vostro programma, richiedete le cinque risposte di cui sopra e vi diremo quali possiamo fornire per iscritto.
Lo stesso ragionamento si applica al lead time indicatovi. Il lead time è un piano che dipende dalla linea e una descrizione della linea che non regge il terzo blocco delle domande di cui sopra non può supportare un piano su cui sia possibile fare affidamento. La pagina sulla capacità produttiva illustra il quadro commerciale, mentre la pagina sull’audit della fabbrica spiega che cosa dovrebbe aggiungere una visita in stabilimento.
Fabbrica versus trading company: come si comporta un programma multi-SKU su una sola linea
Una linea di produzione non ragiona in termini di prodotto, ma di lotti di produzione; ogni colore, variante di lente o opzione di capacità aggiuntiva costituisce un lotto distinto sulla stessa apparecchiatura. Il catalogo è generoso proprio in questa dimensione, e tale generosità rappresenta contemporaneamente un vantaggio per il cliente e un costo di produzione.
Vale la pena tenere presenti gli esempi pubblicati. V06 offre quattro opzioni di colore. V03 Pro è l’unico modello con fotocamera della gamma dotato di lenti fotocromatiche e offre tre opzioni di colore. La capacità della custodia di ricarica di L2 Utral può essere di 900 mAh o 1400 mAh, ossia due varianti di custodia per un solo modello. Un acquirente che desidera V06 in quattro colori, V03 Pro in tre e L2 Utral in entrambe le configurazioni della custodia non sta ordinando tre prodotti, ma nove lotti di produzione, ciascuno dei quali deve essere pianificato, preparato, assemblato e ispezionato separatamente.
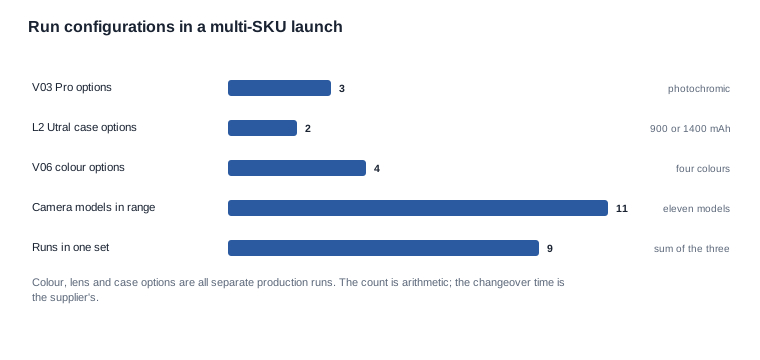
I calcoli sono vostri; il tempo di cambio stampo è del fornitore. Moltiplicate il numero di lotti per il tempo di cambio stampo e per il numero di mesi entro i quali il programma deve essere completato: otterrete il costo di pianificazione della vostra strategia per SKU. Un programma a cinque colori con un cambio stampo di sei ore è un programma diverso da uno a due colori con un cambio stampo di sei ore, e la differenza non si rifletterà nel prezzo unitario.
È qui che i modelli commerciali divergono più nettamente per un ordine di piccolo volume. Una fabbrica controlla la linea di produzione e può raggruppare più propri lotti in un’unica finestra produttiva, oppure pianificarli in giorni consecutivi. Un intermediario, invece, negozia l’assegnazione degli slot su una linea che non controlla, presso uno stabilimento che ha priorità proprie: i piccoli lotti frammentati sono esattamente le richieste che vengono rinviate. La conseguenza pratica è che un lancio multi-SKU tramite un intermediario richiede un lead time superiore alla somma dei singoli tempi, e lo scostamento aumenta con il numero di lotti.
Quattro domande risolvono gran parte della questione, e tutte e quattro vanno affrontate nella conversazione sui volumi anziché nello scambio di qualificazione:
- "Qual è il lotto minimo per configurazione e chi sostiene il costo al di sotto di tale soglia?"
- "Qual è il tempo di cambio stampo tra due nostre configurazioni?"
- "I nostri lotti possono essere raggruppati in un’unica finestra produttiva e chi stabilisce la pianificazione?"
- "I componenti condivisi sono comuni a tutte le nostre varianti o sono dedicati a una sola?"
La terza domanda è quella commercialmente più importante, perché il raggruppamento trasforma un programma multi-SKU da una serie di interruzioni in un unico evento di pianificazione.
La decisione che ne segue è soltanto consolidare in fase di lancio ed espandere in seguito. Lanciate con le configurazioni che portano il volume, attendete per le altre la seconda finestra produttiva e considerate il rilascio di un colore aggiuntivo come un evento produttivo separato, con un proprio lead time, anziché come una variazione dell’ultimo. È una decisione commerciale, non tecnica, e spetta all’acquirente responsabile del piano per i canali, non alla fabbrica né all’intermediario.
Come interpretare la risposta sulla linea di produzione di una fabbrica rispetto a una trading company
L’ultimo passaggio richiede valutazione, ed è importante esplicitare i criteri, perché è qui che gli acquirenti più spesso si lasciano convincere da un fornitore.
La risposta indica un luogo? Una linea di produzione senza un indirizzo è una linea senza responsabilità. Ogni risposta sulla linea di produzione dovrebbe prima o poi essere collegata a un edificio.
La risposta indica un’operazione? "Assembliamo ed eseguiamo i test" è un enunciato con due verbi e nessun processo. Il numero di operazioni nella sequenza e il loro ordine costituiscono il proxy più economico disponibile per valutare quanto seriousness sia gestita l’operazione.
La risposta fa riferimento al nostro modello? Una fabbrica con una linea eccellente che non ha mai prodotto il vostro prodotto è una fabbrica dotata di capacità, ma priva di prove. Questa distinzione conta soprattutto per un primo programma ed è l’argomento più forte a favore di un prezzo più elevato per un fornitore che ha già realizzato la vostra configurazione esatta.
La risposta regge una domanda di approfondimento specifica? Se il fornitore ha risposto "quaranta unità al giorno presso la stazione di test", la domanda di approfondimento è "su quale turno e qual è il tempo del ciclo di test". Un fornitore che non è in grado di scendere di un livello ha prodotto soltanto uno slogan.
La conclusione della due diligence è di solito questa: le domande non squalificano i fornitori, quanto piuttosto li classificano in tre gruppi. Coloro che gestiscono direttamente la linea, coloro che ne gestiscono una per conto di terzi e coloro che descrivono una capacità che non hanno ancora utilizzato. Una shortlist costruita con questa classificazione è una shortlist su cui è possibile costruire una pianificazione, perché per ogni candidato sapete qual è la natura del rapporto che avrete. La posizione negoziale discende direttamente da questa distinzione: impegni di pianificazione e clausole di rimedio per il primo gruppo, obblighi di trasparenza e clausole di escalation per il secondo, un riferimento o un campione per il terzo.
L’articolo su come distinguere la differenza illustra i sei scambi che definiscono il modello commerciale prima che queste domande vengano poste, mentre il pilastro Factory vs Trading Company contiene il confronto completo.
Letture correlate
- Factory vs Trading Company — il pilastro alla base di questo insieme di domande
- Domande per l’audit di fabbrica — la stessa disciplina applicata in stabilimento
- Come differiscono davvero le fabbriche — la mappa delle fasi attorno alla linea di produzione
- Implicazioni per il lead time — l’effetto della linea di produzione sulla vostra pianificazione
Inviateci la vostra configurazione e il vostro volume annuale: vi diremo quali di queste quindici domande possiamo rispondere direttamente.


