
Tecnología de las gafas de protección ocular para niños: control de calidad infantil
La tasa de roturas es un factor de diseño, no una tasa de defectos
Las gafas de adultos se caen de vez en cuando. Un par entregado a un niño de siete años se cae, se lanza, alguien se sienta encima y se mastica. Si un plan de calidad asume las tasas de caída de los adultos, la tasa de fallos sorprenderá al comprador durante la fase piloto, y esa sorpresa se atribuirá a la fabricación y no al hecho de que las condiciones de prueba no se parecían a las condiciones de uso.
Por tanto, la pregunta no es «cuál es su tasa de defectos», sino «se ha realizado una prueba de caída del modelo en la configuración específica que está comprando»: el color, el acabado, el lote de plástico y la antigüedad del material. Un informe de caída elaborado con una muestra de referencia en un laboratorio informa al comprador sobre esa muestra de referencia. Para una línea infantil, apenas le dice algo sobre la unidad que realmente se entregará al niño, por lo que el informe debe especificar la configuración.
Contacto con la piel y los materiales que tocan a un niño
Los niños llevan gafas durante más tiempo y más cerca de los tejidos en desarrollo que los adultos, y una montura que un adulto toleraría durante una década puede provocar problemas de contacto en apenas un curso escolar. El comprador debe conservar una declaración de materiales para todo lo que toque la piel y una declaración sobre la liberación de níquel de quien haya realizado el recubrimiento, así como conservar la declaración del recubrimiento como documento y no como simple garantía.
No podemos facilitar estos documentos para nuestros propios modelos porque no nos los han proporcionado, y no sustituiremos una declaración general sobre materiales por una declaración específica. No se trata de una cautela gratuita: el comprador que recibe una garantía en lugar de una declaración no puede archivarla, y un expediente que no puede contener una declaración no puede mostrarse al equipo técnico de un minorista ni al responsable de adquisiciones de un centro escolar.
Los seis puntos de control que concentran el riesgo en esta categoría
Los modelos infantiles de nuestro catálogo son el A05, el A06 y el A07. El A05 y el A06 cuentan con una batería de 40 mAh, una carga de dos horas o menos, aproximadamente veinte horas de uso nominal, carga magnética, tres opciones de lentes, un dispositivo antivaho electrónico tipo lente y detección de postura y distancia de visualización. El A07 cuenta con Bluetooth V5.4, una batería de 70 mAh, una carga de dos horas o menos, aproximadamente veinte horas de uso nominal y carga magnética. No se nos ha facilitado el estado de certificación de los tres, y esa carencia debe resolverse antes de iniciar el desarrollo del producto.
Dadas estas características, el riesgo en esta categoría se concentra en seis aspectos, ninguno de ellos relacionado con la electrónica.
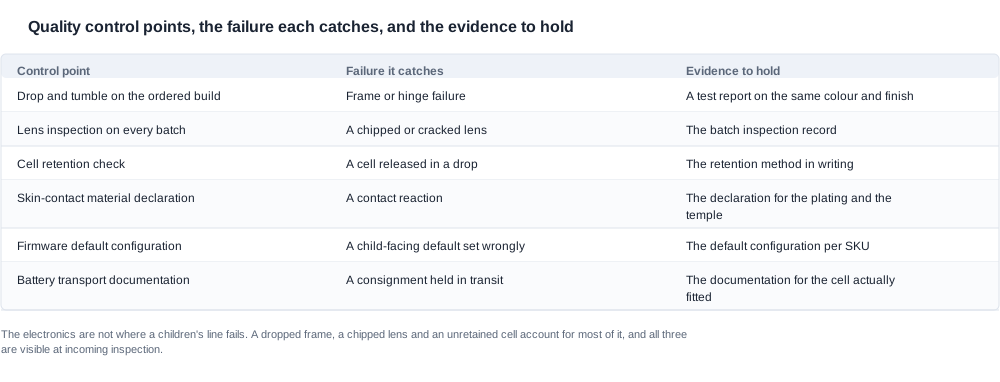
| Punto de control | Fallo que detecta | Evidencia que el comprador debe conservar |
|---|---|---|
| Caídas y vuelcos de la configuración pedida | Fallo de la montura, la bisagra o la varilla | Un informe de pruebas que especifique el color y el acabado |
| Inspección de lentes en cada lote | Una lente astillada o agrietada | El registro de inspección del lote |
| Comprobación de la retención de la batería | Una batería liberada tras una caída | El método de retención por escrito |
| Declaración de materiales en contacto con la piel | Una reacción por contacto durante un curso escolar | La declaración del recubrimiento y de la varilla |
| Configuración predeterminada del firmware | Una configuración predeterminada infantil mal establecida | La configuración predeterminada de cada SKU |
| Documentación de transporte de la batería | Un envío retenido durante el transporte | La documentación de la batería realmente instalada |
La integridad de las lentes es una cuestión de seguridad, no estética
Una lente astillada o agrietada en unas gafas infantiles no es un motivo de devolución, sino una exposición, y es el único punto de control de esta lista que el comprador puede verificar sin necesidad de un laboratorio. La inspección por lotes es el mínimo, y la norma de inspección debe documentarse en lugar de dejarse en manos del operario de la línea de producción, porque una norma que depende del criterio del operario se aplicará de forma distinta un viernes por la tarde que un lunes por la mañana.
Lo mismo se aplica a la varilla y la bisagra. Son las dos piezas que un niño utiliza como palanca y las dos piezas sobre las que un informe de caída probablemente se haya elaborado con una configuración diferente.
El compartimento de la batería y qué significa la retención
Las baterías de litio pequeñas, instaladas en un producto que un niño puede manipular, requieren retención mecánica, y el adhesivo no cuenta como retención. La pregunta que hace el comprador es cómo se mantiene sujeta la batería y qué ocurre en caso de caída. La respuesta es una decisión de diseño que el catálogo no documenta para el A05, el A06 ni el A07.
Este es un punto de control y no un punto de especificación, porque debe verificarse en la unidad, no leerse en una ficha. También plantea una segunda cuestión que resulta fácil pasar por alto: el sistema de carga incluido en la caja forma parte del argumento de seguridad y no es una mera comodidad. En las filas publicadas se mencionan la carga magnética y unas veinte horas de uso nominal, pero no se publica nada sobre el cargador, la base de carga ni el comportamiento durante una carga prolongada sin supervisión.
Inspección de recepción: lo que un almacén puede detectar sin un laboratorio
La secuencia de inspección de recepción
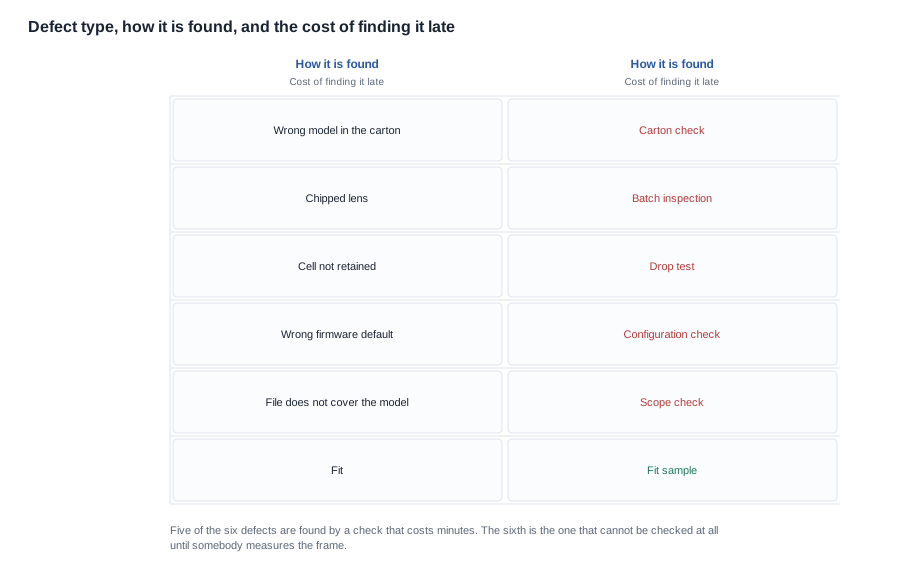
La secuencia es importante y el orden siguiente es deliberado. La revisión documental va primero, porque una caja que no coincide con el expediente no vale la pena abrir, y las comprobaciones físicas vienen después porque son las que consumen mano de obra.
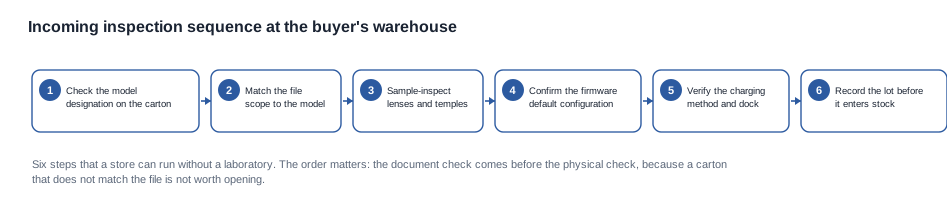
El primer paso contrasta la denominación del modelo de la caja con la orden de compra. Que la caja contenga un modelo incorrecto es el motivo más habitual de que la documentación del comprador no coincida con lo recibido, y pasa inadvertido hasta que alguien lee la caja.
El segundo paso contrasta el alcance del expediente con el modelo. El comprador pregunta qué denominaciones figuran en el expediente de certificación y comprueba la cadena de caracteres de la caja con esa lista. Un expediente a nivel de familia no cubre una unidad de marca, y la diferencia entre ambas cosas es un envío retenido en una aduana, no un hallazgo realizado en el almacén.
El tercer paso toma muestras de las lentes y las varillas. Las mellas, las grietas, las bisagras y las varillas son visibles bajo una luz. El estándar de inspección debe redactarse con las condiciones de aprobación y rechazo, no describirse con palabras.
El cuarto paso confirma que la configuración predeterminada del firmware coincide con la versión aprobada. Los valores predeterminados son los ajustes orientados al niño, y una unidad enviada con un valor predeterminado distinto es una unidad cuyo comportamiento ya no cumple los criterios de aceptación.
El quinto paso verifica el método de carga y la base de carga. Una base de carga ausente o sustituida supone un coste de soporte desde la primera entrega, más que un incidente de calidad, pero aquí se detecta de forma econòmica.
El sexto paso registra el lote antes de que entre en existencias. El registro del lote es lo que hace posible presentar una reclamación posterior, y es el único documento sobre el que se articula el expediente de calidad del comprador.
Lo que una revisión de la caja puede y no puede establecer
Una revisión de la caja establece la identidad y demuestra que la documentación y las mercancía coinciden entre sí. No establece nada sobre el rendimiento. La distinción importa porque un comprador que considere la inspección de recepción un sustituto de la prueba de aceptación de muestras descubrirá los problemas de rendimiento en el canal de distribución, no en el almacén.
La cuestión más profunda es dónde se sitúan los costes. Una discrepancia en la caja supone una devolución y una corrección documental. Una discrepancia de rendimiento supone una tasa de devoluciones, una relación con el canal y una revisión de precios, y resulta invisible en la zona de carga porque la unidad supera todas las comprobaciones que pueden realizarse allí.
Lo que la fábrica debería comprobar y lo que usted debería volver a comprobar
Todos los planes de calidad se dividen en dos niveles, y en esa división se pierde la mayor parte del valor. El nivel de la fábrica es el control de procesos: se aplica a cada unidad, es responsabilidad propia del proveedor y su resultado es un registro, no un juicio. El nivel del comprador es la inspección de recepción: se aplica a una muestra, existe para detectar lo que el nivel del proveedor omitió o aceptó y es el único nivel que se interpone entre un lote y el canal de distribución.
El modo de fallo consiste en que el comprador redacte un plan que solo cubre el segundo nivel y después discuta con el proveedor sobre el primero. Esa discusión no se puede resolver porque el control de procesos del proveedor es invisible y el muestreo del comprador tiene una solidez estadística limitada. La división viable es estrecha: la fábrica comprueba todo lo que puede en cada unidad y lo documenta, mientras que el comprador vuelve a comprobar aquello que sería catastrófico si estuviera mal —la identidad, la integridad de las lentes, la retención de carga de la batería y el firmware predeterminado— en lugar de volver a comprobarlo todo.
De ello se derivan dos consecuencias para una línea infantil. La primera es que la muestra del comprador debe ser pequeña y específica, porque los elementos que merece la pena volver a comprobar son pocos y cada uno admite una respuesta binaria. La segunda es que los límites de aceptación deben plasmarse en el acuerdo, no dejarse al criterio del comprador en el momento, y que un plan de muestreo con límites de aceptación definidos forma parte del entregable. Un plan sin límites de aceptación es un plan que genera una conversación cada vez que llega un lote y, en un canal donde las entregas son frecuentes, esa conversación se convierte en un coste.
El registro que debe acompañar al lote
Tres registros deberían viajar con cada lote, y son baratos de exigir e imposibles de reconstruir más adelante. El primero es el identificador del lote y la identidad de fabricación, de modo que cualquier unidad encontrada en el canal pueda rastrearse hasta el color, el acabado y el lote de materiales. El segundo es el registro de inspección del lote de lentes, con el estándar de inspección adjunto. El tercero es la versión del firmware y su configuración predeterminada, para que cualquier pregunta sobre el comportamiento pueda responderse sin una unidad física.
Los tres valen más que un punto porcentual en el precio unitario, y los tres son negociables del mismo modo: le cuestan al proveedor un pequeño esfuerzo de disciplina de procesos y al comprador casi nada pedirlos. La cláusula que los hace exigibles es sencilla: el paquete de documentación de un lote se entrega junto con el lote, no después.
El control de configuración como función de control de calidad
Control de cambios entre la muestra y el envío
La forma más habitual en que un programa infantil pierde sus criterios de aceptación no es una unidad defectuosa. Es una unidad buena que ya no coincide con la muestra sobre la que se redactaron los criterios. Una actualización de firmware que cambia un valor predeterminado, un nuevo material de montura, un nuevo origen de lentes, una célula distinta o un proveedor distinto para un componente relevante para la seguridad modificará lo que el comprador ha aprobado sin modificar lo que dice su expediente.
El control consiste en una obligación de notificación: el proveedor informa al comprador antes de realizar cualquiera de esos cambios, y el comprador dispone de un período definido para volver a probar el producto. Sin ella, los criterios de la orden de compra se refieren a un producto que ya no existe, y cualquier disputa posterior consistirá en determinar qué versión se aprobó.
Hay un segundo elemento de configuración que pertenece a la misma lista y que los compradores el que olvidan: la redacción del marketing y de las etiquetas. Un cambio en el texto puede hacer que un producto deje de cumplir la normativa sin modificar un solo componente; por eso, el mapa de declaraciones y documentos debería subjected a control de versiones junto con el firmware.
La puerta de cumplimiento que debe preceder al control de calidad
El control de calidad presupone que existe un producto que está permitido vender. En una línea infantil, esa presuposición no es segura, porque no se nos ha publicado el estado de certificación del A05, el A06 y el A07, y los marcos normativos aplicables a los productos destinados a niños —EN 71 en la Unión Europea, ASTM F963 y la Consumer Product Safety Improvement Act en Estados Unidos— son distintos de una aprobación de radio y, a su vez, de una declaración general de conformidad.
El orden es, por tanto, fijo: primero debe establecerse la situación de cumplimiento, después el plan de calidad y, en tercer lugar, los criterios de aceptación de la muestra. Un plan de calidad redactado para un producto que no puede venderse es un plan de calidad para un producto que no se venderá.
El límite de las declaraciones forma parte de la misma puerta y no constituye un tema aparte. Las funciones de postura y distancia publicadas en el A05 y el A06 son funciones de recordatorio: el dispositivo avisa cuando cambia la postura o la distancia de trabajo de quien lo utiliza. No es un dispositivo médico, no es un tratamiento de la miopía y no es una declaración de protección visual; un expediente de calidad que describa el dispositivo con precisión es aquel en el que esa distinción nunca queda en duda.
Acordar el plan de calidad antes del primer pedido
Las cláusulas de calidad que conviene incluir en la orden de compra
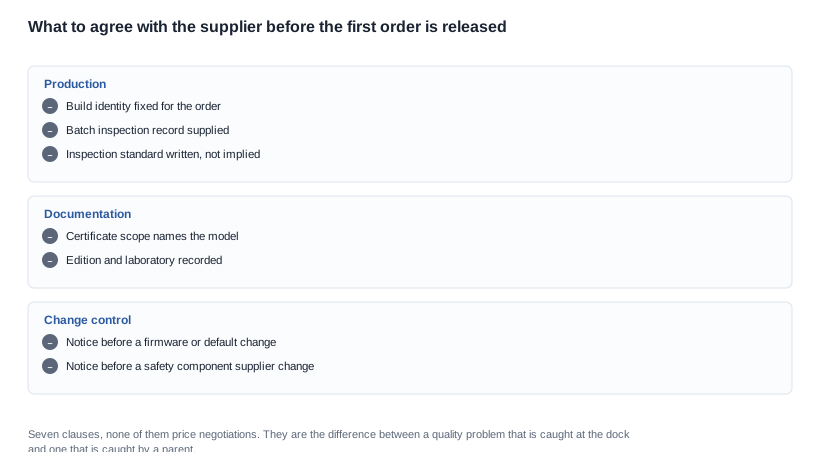
Siete cláusulas soportan la mayor parte del peso, y ninguna es una negociación de precio. La identidad de fabricación queda fijada para el pedido. Se suministra un registro de inspección de lote con cada lote. El estándar de inspección se documenta en lugar de darse por supuesto. El alcance del certificado identifica el modelo. Quedan registrados la edición y el laboratorio. Se exige notificación antes de cualquier cambio de firmware o de configuración predeterminada, así como antes de cambiar al proveedor de un componente relevante para la seguridad.
En el aspecto comercial, las cifras negociables son las mismas que aparecen en todos los programas infantiles: cantidad mínima de pedido, número de modelos y colores comprometidos, número de rondas de arte, alcance del etiquetado por mercado, alcance del programa de ajuste y lista de mercados. La división de entregas respecto de un hito de aprobación de la muestra suele concederse con mayor facilidad que una rebaja de precio, y la retención sobre el paquete de documentación protege al comprador frente al fallo más costoso: un lote que llega con documentación que no lo cubre. El coste de cumplimiento y el tiempo transcurrido de pruebas se calculan por modelo y por mercado y no constituyen una palanca comercial. La Sixth? tooling es un coste único que normalmente se amortiza durante el primer pedido, de modo que las preguntas útiles son sobre qué volumen se amortiza y qué ocurre con él si se discontinúa el programa.
Un aspecto comercial debe recoger aquí, y no en las condiciones generales, porque es específico de la calidad: el coste de un lote que no cumple los criterios de aceptación. Un comprador que no haya incluido esa cláusula descubrirá la posición predeterminada en el peor momento posible, cuando un contenedor ya esté en el puerto y se haya anunciado la fecha de salida del barco. Indicar quién asume el coste y qué ocurre con el lote mientras se resuelve la discrepancia convierte un conflicto abierto en un procedimiento con una duración conocida.
Un escenario: un defecto de calidad detectado en el muelle
Este es un caso práctico, no un proyecto de cliente. Sirve para mostrar el orden.
Supongamos que un distribuidor recibe un primer envío de productos para niños y comprueba, durante la inspección de entrada, que una parte de las cajas lleva una designación de modelo que no aparece en el expediente. Las unidades no son defectuosas. Funcionan según lo especificado, superan todas las comprobaciones físicas y el problema es exclusivamente de identidad entre los productos y la documentación.
Si la comprobación de las cajas no se hubiera realizado como primer paso, el distribuidor habría almacenado las unidades y habría descubierto la discrepancia más tarde, al procesar un pedido escolar, cuando un minorista pidiera el expediente de un modelo que no menciona. En ese punto, las opciones serían retirar las unidades del almacén, entregar un envío que no puede entregarse o publicar un anuncio que no puede justificarse.
Si la comprobación de las cajas se realiza en primer lugar, el resultado será un palé retenido y una pregunta por escrito. La pregunta se remite al proveedor con el registro del lote, el alcance del expediente y la orden de compra adjuntos, y la respuesta o bien identifica el expediente correcto o confirma que el lote se fabricó según una variante distinta de la encomendada. En ese momento, cualquier respuesta resulta económica.
Lo segundo que muestra el escenario es la finalidad del registro del lote. Cuando el mismo envío se comprobó con una norma de inspección escrita en la que se registró el estado de las lentes, el distribuidor pudo indicar con precisión qué había recibido, en lugar de lo que debería haber llegado. Esa es la diferencia entre una discrepancia y una negociación.
Los datos publicados que respaldan el argumento de calidad
Lo que respalda un argumento de calidad en este nivel es el mismo conjunto de datos que respalda un argumento de especificación: las pilas de 40 mAh y 70 mAh, el tiempo de carga de dos horas o menos, unas veinte horas de uso nominal, la carga magnética, las tres opciones de lentes en los dos modelos de protección, el dispositivo antivaho electrónico tipo lente, la detección de la postura y la distancia de visión, y Bluetooth V5.4 en el A07. Lo que no podemos facilitar es el peso, las dimensiones, un rango de tallas, una marca de protección contra la entrada de agua y polvo, una certificación, un umbral de detección o una tasa de falsos positivos para ninguno de estos elementos, y no los estimaremos para un plan de calidad más de lo que lo hacemos para un anuncio.
El plan de calidad que debe enviarse con la RFQ
Envíe los seis puntos de control junto con la RFQ en forma de tabla y pregunte cuáles puede documentar el proveedor en la producción que se encomendará, en lugar de en una muestra de referencia. Solicite la norma de inspección por escrito, la configuración predeterminada por SKU y el método de conservación de la documentación. Después, formule la única pregunta que determina cuánto de esto resulta gestionable: ¿cuáles de estos seis puntos puede documentar y cuáles únicamente puede acreditar mediante un resultado de pruebas?
Esa distinción —un documento frente a un resultado de pruebas— es la importante al redactar el plan, porque indica al comprador dónde quedará un vacío en el expediente. La lista de comprobación de certificaciones y el método de validación de un documento se abordan en la lista de comprobación de certificaciones y cobertura de modelos, laQUESTION posterior a la venta de un lote que llega incorrectamente se trata en lo que debe indicar un certificado, y el contexto se encuentra en la tecnología de cuidado visual infantil.
Lecturas relacionadas
- tecnología de cuidado visual infantil y límites de las declaraciones
- lista de comprobación de certificaciones y cobertura de modelos
- lo que debe indicar un certificado
Indíquenos el mercado en el que vende y le diremos qué exige el alcance del cumplimiento antes de hablar de muestras.


