
Technologia okularów ochronnych dla dzieci: kontrola jakości
Współczynnik uszkodzeń jest parametrem projektowym, a nie wskaźnikiem wad
Okulary dla dorosłych od czasu do czasu są upuszczane. Para przekazana siedmiolatniemu dziecku zostanie upuszczona, rzucona, przysadzona i przeżuta. Jeśli plan jakości zakłada współczynnik upuszczeń dla dorosłych, na etapie testów pilotażowych poziom awaryjności zaskoczy kupującego, a zaskoczenie zostanie przypisane produkcji, a nie temu, że warunki testów nie odpowiadały warunkom użytkowania.
Pytanie nie brzmi więc „jaki jest Państwa współczynnik wad”, lecz „czy model został przetestowany pod kątem upuszczeń w konkretnej wersji, którą Państwo kupują” — w odniesieniu do koloru, wykończenia, partii tworzywa i wieku materiału. Raport z testów upuszczeń sporządzony na próbce referencyjnej w laboratorium mówi kupującemu o próbce referencyjnej. W przypadku linii dla dzieci mówi mu niemal nic o egzemplarzu, który faktycznie trafi do rąk dziecka, dlatego raport musi wskazywać wersję.
Kontakt ze skórą i materiały, które stykają się z dzieckiem
Dzieci noszą okulary dłużej i bliżej rozwijających się tkanek niż dorośli, a oprawka, którą dorosły zaakceptowałby na dekadę, może stać się problemem w kontakcie już w ciągu roku szkolnego. Kupujący powinien dysponować deklaracją materiałową dotyczącą wszystkiego, co styka się ze skórą, oraz oświadczeniem o uwalnianiu niklu od podmiotu wykonującego powłokę, a także otrzymać deklarację dotyczącą powłoki w formie dokumentu, a nie zapewnienia.
Nie możemy dostarczyć tych dokumentów dla naszych modeli, ponieważ nie zostały nam przekazane, a ogólnego oświadczenia o materiałach nie zastąpimy deklaracją. Nie jest to przesadna ostrożność: kupujący, który otrzymuje zapewnienie zamiast deklaracji, nie może umieścić go w dokumentacji, a dokumentacji niemożącej zawierać deklaracji nie można przedstawić technicznemu zespołowi sprzedawcy ani osobie odpowiedzialnej za zakupy w szkole.
Sześć punktów kontrolnych, w których w tej kategorii koncentruje się ryzyko
Modele dla dzieci w naszym katalogu to A05, A06 i A07. W przypadku A05 i A06 podajemy pojemność ogniwa 40 mAh, ładowanie w ciągu dwóch godzin lub krócej, około dwudziestu godzin znamionowego czasu użytkowania, ładowanie magnetyczne, trzy opcje soczewek, urządzenie do elektronicznego przeciwparowania w typie soczewkowym oraz wykrywanie postawy i odległości oglądania. W przypadku A07 podajemy Bluetooth V5.4, ogniwo o pojemności 70 mAh, ładowanie w ciągu dwóch godzin lub krócej, około dwudziestu godzin znamionowego czasu użytkowania oraz ładowanie magnetyczne. Status certyfikacji wszystkich trzech modeli nie został nam udostępniony, a tę lukę należy usunąć przed rozpoczęciem prac nad produktem.
Biorąc pod uwagę te dane, ryzyko w tej kategorii koncentruje się w sześciu miejscach, a żadne z nich nie dotyczy elektroniki.
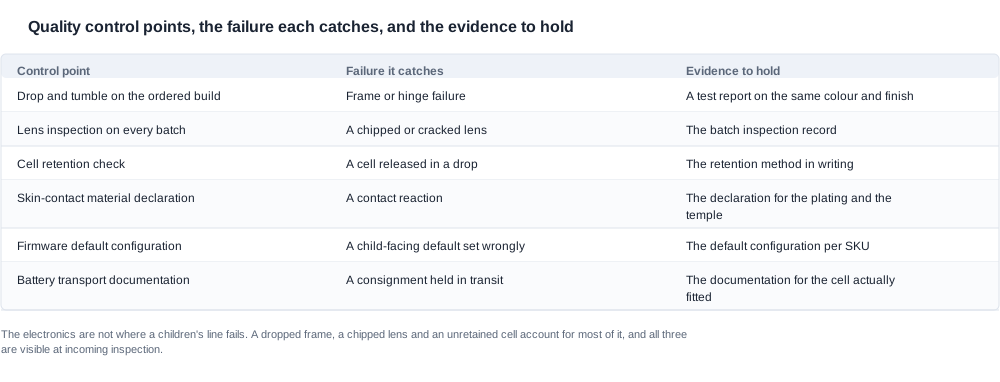
| Punkt kontrolny | Wykrywane uszkodzenie | Dowód, który powinien mieć kupujący |
|---|---|---|
| Upuszczanie i przewracanie zamówionej wersji | Uszkodzenie oprawki, zawiasu lub ramienia | Raport z testów wskazujący kolor i wykończenie |
| Inspekcja soczewek w każdej partii | Odpryski lub pęknięta soczewka | Rejestr inspekcji partii |
| Kontrola retencji ogniwa | Wypadnięcie ogniwa w wyniku upuszczenia | Opis metody retencji |
| Deklaracja materiałowa dotycząca kontaktu ze skórą | Reakcja kontaktowa w ciągu roku szkolnego | Deklaracja dotycząca powłoki i ramienia |
| Domyślna konfiguracja oprogramowania sprzętowego | Nieprawidłowo ustawione wartości domyślne dla dziecka | Konfiguracja domyślna dla każdego SKU |
| Dokumentacja transportowa dotycząca baterii | Przesyłka zatrzymana w tranzycie | Dokumentacja dotycząca faktycznie zamontowanego ogniwa |
Integralność soczewek to kwestia bezpieczeństwa, a nie estetyki
Odpryszczona lub pęknięta soczewka w okularach dla dziecka to nie powód do zwrotu, lecz zagrożenie, a także jedyny punkt kontrolny na tej liście, który kupujący może przeprowadzić bez żadnego laboratorium. Inspekcja partii jest wymaganym minimum, a standard kontroli powinien być spisany, a nie pozostawiony operatorowi na linii produkcyjnej, ponieważ standard oparty wyłącznie na ocenie operatora będzie stosowany inaczej w piątkowe popołudnie niż w poniedziałek rano.
To samo dotyczy ramienia i zawiasu. To dwie części, które dziecko wykorzystuje jako dźwignię, a zarazem dwie części, o których raport z testów upuszczeń najprawdopodobniej sporządzono dla innej wersji.
W komorze baterii i znaczeniu retencji
Małe ogniwa litowe w produkcie, którym dziecko może manipulować, wymagają mechanicznego zabezpieczenia, a klej nie stanowi retencji. Kupujący pyta, jak ogniwo jest mocowane i co się z nim dzieje podczas upuszczenia, a odpowiedź jest decyzją projektową, której katalog nie odnotowuje dla modeli A05, A06 ani A07.
Jest to punkt kontrolny, a nie specyfikacyjny, ponieważ musi zostać zweryfikowany na egzemplarzu, a nie odczytany z arkusza. Niesie też ze sobą drugie pytanie, które łatwo przeoczyć: układ ładowania dostarczany w opakowaniu jest częścią argumentu bezpieczeństwa, a nie udogodnieniem, a opublikowane wiersze wskazują ładowanie magnetyczne i około dwudziestu godzin znamionowego użytkowania, nie publikując żadnych informacji o ładowarce, podstawce ani o zachowaniu podczas długiego ładowania bez nadzoru.
Inspekcja przychodząca: co magazyn może wykryć bez laboratorium
Kolejność inspekcji przychodzącej
Kolejność ma znaczenie, a poniższa kolejność jest celowa. Weryfikacja dokumentów odbywa się jako pierwsza, ponieważ karton niezgodny z dokumentacją nie jest wart otwierania, natomiast kontrole fizyczne wykonuje się później, ponieważ to one wymagają nakładu pracy.
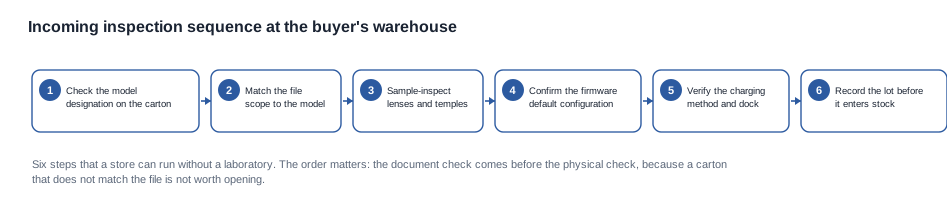
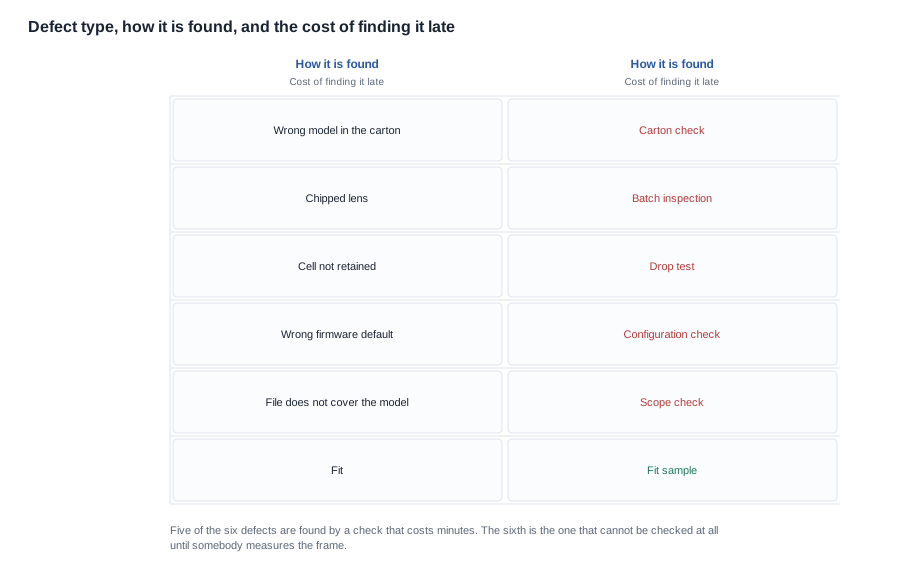
Pierwszy krok polega na porównaniu oznaczenia modelu na kartonie z zamówieniem zakupowym. Niewłaściwy model w kartonie to najczęstsza przyczyna niezgodności dokumentacji kupującego z przesłanym towarem, której nie można wykryć, dopóki ktoś nie przeczyta opakowania.
Drugi krok polega na dopasowaniu zakresu dokumentacji do modelu. Kupujący pyta, które oznaczenia wymienia dokument certyfikacji, i porównuje ciąg znaków na kartonie z tą listą. Dokumentacja obejmująca całą rodzinę produktów nie stanowi pokrycia dla egzemplarza markowego, a różnica między nimi oznacza przesyłkę zatrzymaną na granicy celnej, a nie odkrycie dokonane w magazynie.
Trzeci krok polega na sprawdzeniu próbki soczewek i ramion. Odpryski, pęknięcia, zawiasy i ramiona są widoczne pod światłem, a standard kontroli należy zapisać wraz z warunkami zdania i niezdania, zamiast opisywać go słownie.
Czwarty krok polega na potwierdzeniu zgodności domyślnej konfiguracji oprogramowania sprzętowego z zatwierdzoną wersją. Ustawienia domyślne są przeznaczone dla dziecka, a egzemplarz wysłany z innymi ustawieniami domyślnymi to egzemplarz, którego zachowanie nie odpowiada już kryteriom akceptacji.
Piąty krok polega na weryfikacji metody ładowania i podstawki. Brak podstawki lub jej podmiana to koszt wsparcia od pierwszej dostawy, a nie incydent jakościowy, jednak tutaj można go wykryć tanio.
Szósty krok polega na zapisaniu partii przed przyjęciem jej do zapasów. Rejestr partii jest warunkiem możliwości zgłoszenia reklamacji, a ponadto stanowi jedyny dokument, wokół którego buduje się teczkę jakości kupującego.
Co kontrola kartonu może, a czego nie może ustalić
Kontrola kartonu potwierdza tożsamość oraz zgodność dokumentacji i towaru ze sobą. Nie pozwala ustalić niczego na temat działania. To rozróżnienie ma znaczenie, ponieważ kupujący, który traktuje inspekcję przychodzącą jako zamiennik próbnego testu akceptacji, wykryje problemy z działaniem w kanale dystrybucji, a nie w magazynie.
Głębsza kwestia dotyczy tego, gdzie ponoszone są koszty. Niezgodność kartonu oznacza koszt zwrotu i poprawki w dokumentacji. Niezgodność w zakresie działania oznacza wskaźnik zwrotów, relację z kanałem dystrybucji i zmianę ceny, a jednocześnie pozostaje niewidoczna w dokach, ponieważ egzemplarz przechodzi każdą kontrolę, jaką można tam przeprowadzić.
Co fabryka powinna kontrolować i co należy skontrolować ponownie
Każdy plan jakości dzieli się na dwie warstwy, i właśnie w tym podziale traci się większość wartości. Warstwa fabryki to kontrola procesu: obejmuje każdy egzemplarz, stanowi odpowiedzialność samego dostawcy, a jej wynikiem jest zapis, a nie ocena. Warstwa kupującego to inspekcja przychodząca: obejmuje próbkę, służy do wykrywania tego, czego warstwa dostawcy nie wykryła lub zaakceptowała, i jest jedyną warstwą stojącą między partią a kanałem dystrybucji.
Tryb awarii polega na sytuacji, w której kupujący tworzy plan obejmujący wyłącznie drugą warstwę, a następnie spiera się z dostawcą o pierwszą. Spór ten jest nierozwiązywalny, ponieważ kontrola procesu dostawcy jest niewidoczna, a próbka kupującego jest zbyt mała, by zapewnić istotność statystyczną. Wykonalny podział jest wąski: fabryka sprawdza wszystko, co może sprawdzić na każdym egzemplarzu, i dokumentuje to, a kupujący ponownie weryfikuje elementy, których błąd byłby katastrofalny — tożsamość, integralność soczewek, retencję ogniwa i ustawienia domyślne oprogramowania sprzętowego — zamiast ponownie sprawdzać wszystko.
Z tego wynikają dwa następstwa w przypadku linii produktów dla dzieci. Po pierwsze, próbka kupującego powinna być mała i celowo dobrana, ponieważ pozycji wartych ponownej kontroli jest niewiele, a każda z nich daje wynik binarny. Po drugie, limity akceptacji muszą zostać zapisane w umowie, a nie pozostawione do oceny kupującego w dniu dostawy; ponadto plan próbkowania z określonymi limitami akceptacji stanowi część rezultatu prac. Plan bez limitów akceptacji to plan, który przy każdym przyjęciu partii wywołuje dyskusję, a w kanale, w którym dostawy są częste, dyskusja ta staje się kosztem.
Dokument, który musi towarzyszyć partii
Do każdej partii powinny travel trzy dokumenty, których wymaganie jest tanie, a później nie da się już odtworzyć. Pierwszym jest identyfikator partii i tożsamość wykonania, dzięki czemu znalezione w kanale urządzenie można powiązać z kolorem, wykończeniem i partią materiału. Drugim jest dokument kontroli partii soczewek wraz z dołączonym standardem odbioru. Trzecim jest wersja oprogramowania sprzętowego i jej domyślna konfiguracja, aby można było odpowiedzieć na pytanie o zachowanie urządzenia bez posiadania egzemplarza fizycznego.
Wszystkie trzy są warte więcej niż jeden punkt procentowy ceny jednostkowej, a wszystkie można negocjować w ten sam sposób: kosztują dostawcy niewielki wysiłek organizacyjny, a kupującemu prawie nic nie kosztuje ich zażądanie. Klauzulą zapewniającą ich egzekwowalność jest prosta — pakiet dokumentacji dla partii jest przekazywany wraz z partią, a nie dopiero później.
Kontrola konfiguracji jako funkcja kontroli jakości
Zarządzanie zmianami między próbką a wysyłką
Najczęstszą przyczyną utraty kryteriów akceptacji w programie dla dzieci nie jest wadliwa jednostka. Jest nią dobra jednostka, która nie odpowiada już próbce, na podstawie której sformułowano kryteria. Aktualizacja oprogramowania sprzętowego zmieniająca ustawienie domyślne, nowy materiał oprawki, nowe źródło soczewek, inny akumulator lub inny dostawca komponentu istotnego dla bezpieczeństwa — każda z tych zmian modyfikuje produkt zatwierdzony przez kupującego, nie zmieniając tego, co zapisano w jego dokumentacji.
Kontrola polega na obowiązku zgłoszenia: dostawca informuje kupującego przed każdą taką zmianą, a kupujący ma określony termin na ponowne testy. Bez tego kryteria w zamówieniu zakupowym odnoszą się do produktu, który już nie istnieje, a każdy późniejszy spór sprowadza się do kwestii, która wersja została zatwierdzona.
Istnieje jeszcze jeden element konfiguracji, który należy ująć w tej samej liście, a który kupujący często pomija: treści marketingowe i etykiet. Zmiana tekstu może sprawić, że produkt przestanie spełniać wymogi, nawet jeśli żaden komponent się nie zmieni, dlatego mapę deklaracji i dokumentów należy wersjonować razem z oprogramowaniem sprzętowym.
Brama zgodności z przepisami, która musi poprzedzać kontrolę jakości
Kontrola jakości zakłada, że istnieje produkt, który wolno sprzedawać. W przypadku linii produktów dla dzieci to założenie nie jest bezpieczne, ponieważ status certyfikacji modeli A05, A06 i A07 nie jest nam udostępniany, a ramy obowiązujące produkty przeznaczone dla dzieci — EN 71 w Unii Europejskiej, ASTM F963 oraz Consumer Product Safety Improvement Act w Stanach Zjednoczonych — są odrębne od homologacji radiowej, a także odrębne od ogólnej deklaracji zgodności.
Kolejność jest więc stała: najpierw trzeba ustalić stan zgodności z przepisami, następnie opracować plan jakości, a na końcu określić kryteria akceptacji próbki. Plan jakości opracowany dla produktu, którego nie wolno sprzedawać, jest planem jakości dla produktu, który nie zostanie sprzedany.
Granica obejmowanych deklaracji jest częścią tej samej bramy, a nie odrębnym zagadnieniem. Funkcje monitorowania postawy i odległości opublikowane dla modeli A05 i A06 są funkcjami przypominającymi: urządzenie ostrzega, gdy zmienia się postawa użytkownika lub odległość pracy. Nie jest to wyrób medyczny, metoda leczenia krótkowzroczności ani deklaracja o ochronie wzroku, a prawidłowo opisana dokumentacja jakości to taka, w której rozróżnienie to nigdy nie budzi wątpliwości.
Uzgodnienie planu jakości przed pierwszym zamówieniem
Klauzule jakościowe warte wpisania do zamówienia zakupowego
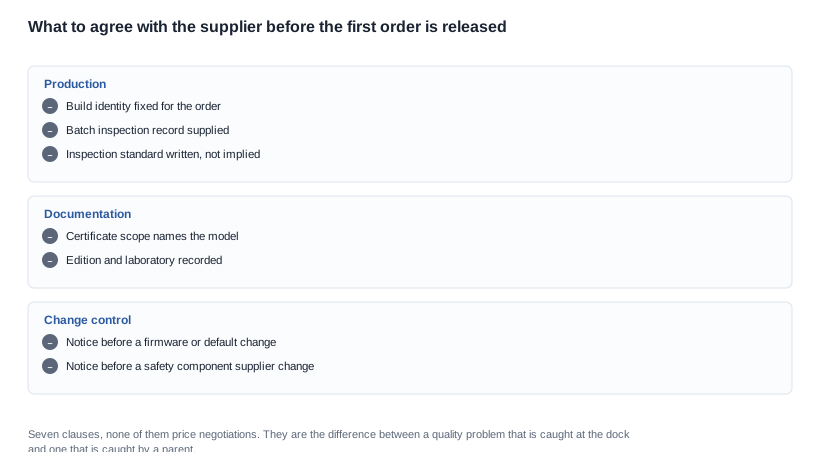
Siedem klauzul odpowiada za większość wymagań i żadna z nich nie dotyczy negocjacji ceny. Tożsamość wykonania jest ustalona dla zamówienia. Dokument kontroli partii jest dostarczany wraz z każdą partią. Standard odbioru jest spisany, a nie domyślny. Zakres certyfikatu wskazuje model. Wersja i laboratorium są udokumentowane. Przed zmianą oprogramowania sprzętowego lub ustawień domyślnych oraz przed zmianą dostawcy komponentu istotnego dla bezpieczeństwa wymagane jest zgłoszenie.
Od strony handlowej negocjowalne liczby są takie same jak w każdym programie dla dzieci: minimalna wielkość zamówienia, liczba zobowiązanych modeli i kolorów, liczba rund projektowych, zakres oznaczeń rynkowych dla poszczególnych rynków, zakres programu dopasowania oraz lista rynków. Dzielenie dostaw na etapy względem kamicy milnika zatwierdzenia próbki jest zwykle łatwiejsze do uzyskania niż obniżka ceny, a zatrzymanie środków do czasu przekazania pakietu dokumentacji chroni kupującego w razie najbardziej kosztownej awarii, czyli dostarczenia partii wraz z dokumentacją, która jej nie obejmuje. Koszt zgodności z przepisami i czas trwania testów przypadają na każdy model i każdy rynek i nie stanowią narzędzia negocjacji handlowych. Oprzyrządowanie jest jednorazowym kosztem, zwykle amortyzowanym w ramach pierwszego zamówienia, dlatego istotne pytania dotyczą tego, na jakiej wielkości produkcji zostanie zamortyzowane oraz co się z nim stanie w razie zakończenia programu.
Pierwszy punkt dotyczący handlu powinien znaleźć się tutaj, a nie w ogólnych warunkach, ponieważ jest specyficzny dla jakości: koszt partii, która nie spełnia kryteriów akceptacji. Kupujący, który nie zapisał tej klauzuli, odkryje domyślne rozwiązanie w najgorszym możliwym momencie, czyli gdy kontener jest już w porcie, a termin transportu został ogłoszony. Określenie, kto ponosi koszty, oraz tego, co dzieje się z partią w trakcie rozstrzygania sporu, zamienia nieograniczony konflikt w procedurę o znanym czasie trwania.
Scenariusz: wada jakości wykryta na nabrzeżu
To opracowany przypadek, a nie projekt klienta. Ma zilustrować kolejność działań.
Załóżmy, że dystrybutor otrzymuje pierwszą przesyłkę z produktami dla dzieci i podczas kontroli przyjęcia stwierdza, że część kartonów zawiera oznaczenie modelu, którego nie ma w dokumentacji. Egzemplarze nie są wadliwe. Działają zgodnie ze specyfikacją, przechodzą wszystkie kontrole fizyczne, a problem dotyczy wyłącznie identyfikacji między towarem a dokumentami.
Gdyby kontrola kartonów nie była pierwszym krokiem, dystrybutor umieściłby egzemplarze w magazynie i odkrył rozbieżność później, przy zamówieniu dla szkoły, gdy sprzedawca poprosiłby o dokumentację modelu, którego nie wymienił. W tym momencie dostępne byłyby trzy opcje: wycofanie produktu z magazynu, przesyłka, której nie można dostarczyć, albo oferta, której nie można udokumentować.
Jeżeli kontrolę kartonów przeprowadzi się jako pierwszy krok, wynikiem będzie zatrzymana paleta i pisemne pytanie. Pytanie wraz z dokumentacją partii, zakresem dokumentacji i zamówieniem zakupowym zostanie odesłane do dostawcy, a odpowiedź będzie zawierała nazwę właściwej dokumentacji albo potwierdzenie, że partię wyprodukowano zgodnie z innym wariantem niż zamówiony. W tym momencie każda z tych odpowiedzi jest kosztowna jedynie w niewielkim stopniu.
Drugą rzecz, którą pokazuje ten scenariusz, jest przeznaczenie dokumentacji partii. Gdy tę samą przesyłkę sprawdzono względem pisemnej normy kontroli z odnotowanym stanem soczewek, dystrybutor mógł precyzyjnie opisać to, co otrzymał, zamiast tego, co miało przybyć. To właśnie stanowi różnicę między sporem a negocjacjami.
Opublikowane dane stanowiące podstawę argumentacji jakościowej
Argumentację jakościową na tym poziomie wspierają te same dane, które wspierają argumentację dotyczącą specyfikacji: ogniwa 40 mAh i 70 mAh, czas ładowania nie dłuższy niż dwie godziny, około dwudziestu godzin znamionowego czasu pracy, ładowanie magnetyczne, trzy opcje soczewek w dwóch modelach ochronnych, urządzenie do elektronicznego przeciwparowania w typie soczewkowym, wykrywanie postawy i odległości oglądania oraz Bluetooth V5.4 w modelu A07. Nie możemy natomiast podać masy, wymiarów, zakresu rozmiarów, oznaczenia odporności na przenikanie, statusu certyfikacji, progu wykrywania ani wskaźnika fałszywych alarmów dla żadnego z tych trzech parametrów. Nie będziemy ich również szacować na potrzeby planu zapewnienia jakości, tak jak nie robimy tego na potrzeby oferty produktowej.
Plan zapewnienia jakości, który należy dołączyć do RFQ
Dołącz do RFQ sześć punktów kontroli w formie tabeli i zapytaj, które z nich dostawca może udokumentować dla produkcji, która zostanie zamówiona, a nie dla próbki referencyjnej. Poproś o pisemną normę kontroli, domyślną konfigurację dla każdego SKU oraz metodę przechowywania. Następnie zadaj jedno pytanie, które decyduje o tym, ile z tych kwestii można zarządzać: które z sześciu punktów udokumentujecie za pomocą dokumentu, a które wyłącznie na podstawie wyniku testu?
To rozróżnienie — dokument wobec wyniku testu — ma znaczenie podczas opracowywania planu, ponieważ pokazuje kupującemu, gdzie w dokumentacji będzie luka. Listę kontrolną certyfikacji oraz sposób weryfikacji dokumentów opisano w liście kontrolnej certyfikacji i zakresie modeli, kwestie posprzedażowe związane z błędnie dostarczoną partią opisano w artykule „Co musi zawierać certyfikat”, a tło tematu znajduje się w sekcji technologia ochrony wzroku dzieci.
Powiązane lektury
- technologia ochrony wzroku dzieci i granice możliwych twierdzeń
- lista kontrolna certyfikacji i zakres modeli
- co musi zawierać certyfikat
Podajcie rynek, na który sprzedajecie, a powiemy, czego wymaga zakres zgodności z przepisami, zanim porozmawiamy o próbkach.


