
Una porta di qualità non è un traguardo, una riunione o un aggiornamento sullo stato. Una porta di qualità è un punto di controllo in cui qualcuno dotato di autorità deve decidere, per iscritto, se il programma può passare alla fase successiva — e cosa accade in caso contrario. È la parola «porta» a fare il lavoro. Una porta si apre oppure no, e a aprirla è un elemento di evidenza, non la sensazione che le cose stiano andando bene.
Questo aspetto è particolarmente importante per le smart glasses, perché questa categoria di prodotti premia i fornitori capaci di descrivere un processo e penalizza quelli che si limitano a possederne. Un paio di occhiali identico dall’esterno può contenere una struttura ottica completamente diversa, un modulo radio diverso e un ramo di firmware diverso; due unità dello stesso ordine di produzione possono inoltre comportarsi in modo differente per quanto riguarda il controllo della fotocamera, l’abbinamento e la ricarica. Senza porte di qualità, la differenza tra queste unità viene scoperta dai clienti anziché dal sistema di qualità.
Di seguito presentiamo la struttura delle porte di qualità che utilizziamo, espressa in termini di evidenze anziché di attività. Per ogni porta indichiamo ciò che deve dimostrare, il documento che la dimostra e ciò che un acquirente dovrebbe chiedere di vedere. Il framework è la stessa catena di sei fasi adottata nel nostro lavoro OEM e ODM: requisiti congelati, fattibilità verificata, ingegneria e stampi, campioni costruiti e verificati, fascicolo di conformità chiuso e una produzione pilota prima della produzione di massa.
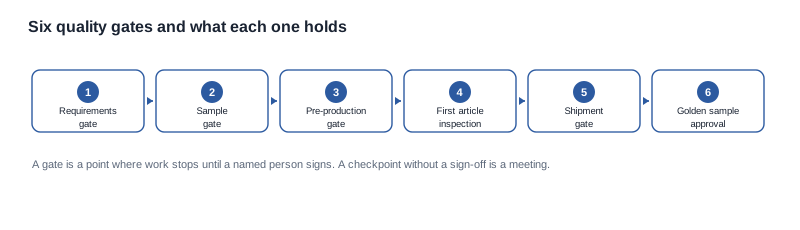
Porte di qualità del processo di sviluppo: cosa verifica ciascuna porta
Una porta verifica una sola cosa: se una specifica affermazione sul prodotto è ora supportata da evidenze che resistono a un esame rigoroso. Se l’affermazione non può essere formulata in una frase, la porta non è definita in modo sufficientemente preciso da poter essere applicata.
Prendiamo come esempio la porta dedicata ai campioni. L’affermazione che verifica non è «i campioni sono buoni». L’affermazione è: «un’unità costruita secondo il requisito congelato, utilizzando i componenti previsti e il firmware rilasciato, presenta il comportamento definito in materia di abbinamento, Audio, Ricarica e di qualsiasi funzione della fotocamera e input di controllo, entro le tolleranze indicate nel verbale di verifica». La frase è lunga, il che è un buon segno. Una porta la cui affermazione rientra in cinque parole di solito non ha nulla dietro di sé.
Tre proprietà distinguono una vera porta di qualità da un punto di controllo travestito da porta.
- Ha un responsabile designato. Qualcuno ha l’autorità di fermare il programma. Una porta che qualsiasi stakeholder può far superare è una riunione di stato con un diagramma.
- Ha un artefatto probatorio definito. Un documento, un’unità di riferimento firmata o un rapporto. Se l’evidenza è «il giudizio dell’ingegnere», la porta verrà superata sulla base dell’ottimismo, e l’ottimismo non è un processo.
- Ha un percorso di gestione del fallimento definito. Cosa accade quando la porta non si apre. Una porta priva di un percorso di gestione del fallimento è una porta che si apre sempre, il che significa che non è mai stata una porta.
La terza proprietà è quella che più spesso manca nei processi dei fornitori ed è anche quella che comporta i costi più elevati per gli acquirenti. Se il mancato superamento di una porta non comporta conseguenze definite, la porta verrà chiusa in base al calendario anziché alle evidenze; inoltre, la pressione esercitata dal calendario proverrà da una parte che non risponde del difetto. Definiremo il percorso di gestione del fallimento nel piano del programma, perché un programma in cui nessuno ha considerato cosa accade quando una porta non viene superata è un programma in cui il fallimento viene scoperto dal cliente.
Vale la pena distinguere fin dall’inizio un ulteriore aspetto, perché è alla base della maggior parte della confusione nella valutazione dei fornitori. Una porta di qualità non è la stessa cosa di un’ispezione e non è la stessa cosa di un test. Un’ispezione chiede se questa unità è conforme. Un test chiede se una procedura definita produce un risultato definito. Una porta chiede se il programma può proseguire, e questa è una decisione relativa al rischio, non a una singola unità o a una singola misurazione.
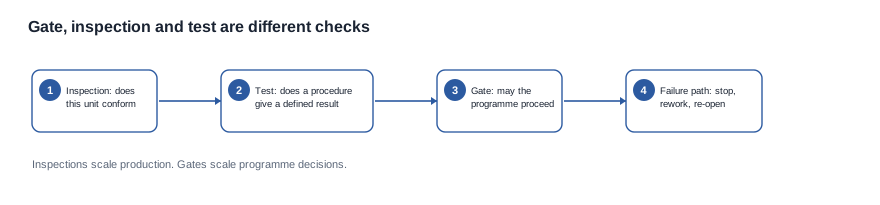
La conseguenza pratica è che un fornitore può avere un eccellente sistema di ispezione e applicare comunque una struttura debole delle porte di qualità. Le ispezioni scalano la produzione. Le porte scalano le decisioni relative al programma, che vengono prese soltanto un numero ridotto di volte. Un acquirente che valuta un fornitore dovrebbe richiedere l’elenco delle porte di qualità separatamente dal piano di ispezione e dovrebbe aspettarsi che siano documenti diversi, con responsabili diversi.
Una quarta proprietà pratica merita di essere menzionata, anche se non è visibile nella maggior parte dei diagrammi di processo: un gate deve poter essere riaperto. I requisiti cambiano. Un componente diventa non disponibile. Un requisito di certificazione cambia per un mercato. Se la struttura dei gate supporta soltanto il movimento in avanti, la prima modifica reale impone una scelta tra la modifica e il processo, e il processo quasi sempre vince, perché è ciò che le persone comprendono. Consentiremo di riaprire un gate, mantenendo gli stessi requisiti di evidenza di prima e considerando il gate riaperto una nuova decisione anziché una nota amministrativa.
I sei gate e le relative evidenze
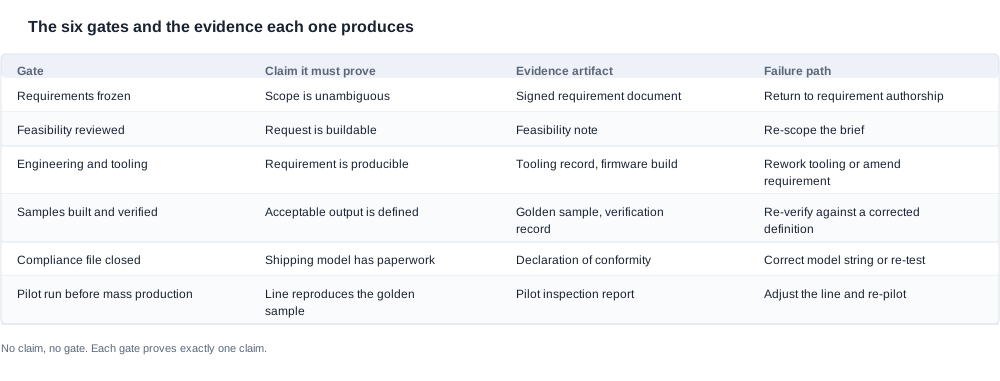
Sei gate, in ordine. Ciascuno deve dimostrare un'affermazione specifica, supportata da un documento o un oggetto specifico.
| Gate | Affermazione che il gate deve dimostrare | Artefatto di evidenza | Percorso in caso di fallimento |
|---|---|---|---|
| Requisiti congelati | L'ambito è inequivocabile e l'elenco delle affermazioni è concordato | Documento dei requisiti firmato e versionato | Ritorno alla stesura dei requisiti |
| Fattibilità esaminata | La richiesta è realizzabile e il limite di costo è noto | Nota di fattibilità che identifica gli aspetti commerciali e di ingegneria | Rideterminazione dell'ambito del brief |
| Ingegneria e strumenti | Il requisito congelato è fisicamente producibile | Registro di verifica degli strumenti, build del firmware rilasciato | Revisione degli strumenti o modifica del requisito |
| Campioni realizzati e verificati | Il risultato accettabile ha un'unica definizione concordata | Campione di riferimento firmato più registro di verifica | Nuova verifica rispetto a una definizione corretta |
| Dossier di conformità chiuso | Il modello destinato alla spedizione ha una documentazione di mercato valida | Dichiarazione di conformità per l'esatta stringa identificativa del modello | Correzione della stringa identificativa del modello o nuova prova |
| Prove pilota prima della produzione di massa | Gli strumenti di produzione riproducono il campione di riferimento | Rapporto di ispezione della prova pilota rispetto al campione di riferimento | Regolazione della linea e nuova prova pilota |
La prima riga è il punto in cui la maggior parte dei programmi fallisce silenziosamente, in un modo invisibile dall'interno. Un requisito non congelato non si annuncia. Emerge in seguito come una divergenza sul fatto che una funzionalità rientrasse nell'ambito, che di solito si manifesta nella forma di «supponevo sempre che includessimo anche quello». L'artefatto di evidenza di questo gate riguarda quindi tanto ciò che viene scritto quanto chi lo firma. Un documento dei requisiti internamente coerente, ma privo di un elenco delle affermazioni, lascia infatti aperta l'ambiguità più costosa sul piano commerciale, perché l'elenco delle affermazioni è ciò che vincola marketing, packaging e dossier di conformità allo stesso prodotto.
La seconda riga è il gate che gli acquirenti più spesso si aspettano essere una formalità, ma è quello che svolge il lavoro maggiore quando viene svolto correttamente. La nota di fattibilità deve distinguere ciò che riguarda ilcommerciale da ciò che richiede ingegneria e deve indicare la prima data in cui è possibile ottenere una risposta reale, anziché la data in cui si prevede una risposta. La differenza tra queste due date è la differenza tra una risposta e una semplice ricevuta, e un acquirente che non riesce a distinguerle non può pianificare in base a nessuna delle due. Nel caso in cui la risposta sia che la richiesta non è realizzabile nella forma presentata, la nota lo dichiara e il programma ridefinisce l'ambito anziché assorbire silenziosamente la modifica.
La terza riga richiede una precisazione sul termine «riproducibile». Il superamento del gate di ingegneria e strumenti significa che gli strumenti sono stati verificati e che la build del firmware corrisponde al requisito congelato. Non significa che il prodotto sia finito, né che un ordine pilota supererà i controlli. Significa che i singoli componenti esistono e sono corretti. La distinzione tra questo gate e l'ultimo è la differenza tra un programma di prototipazione e un programma di produzione, e confonderli è una scorciatoia comune.
La quarta riga è il punto in cui il campione di riferimento si guadagna il suo nome. Un campione di riferimento è un'unità di paragone che definisce ciò che è accettabile e ciò che non lo è. Non è un campione di marketing, non è un'unità prelevata dal primo lotto e non è qualcosa che il fornitore consegna per gentilezza. È firmato da entrambe le parti e ogni unità successiva — campione, ordine pilota, produzione — viene ispezionata rispetto a esso. Quando una configurazione include una funzione della fotocamera, il campione di riferimento definisce anche il comportamento dei comandi, perché il comportamento dei comandi è esattamente il tipo di requisito che in un brief appare ovvio e rivela la propria ambiguità quando due ingegneri lo interpretano in modo diverso.
Le evidenze presentano anche una dimensione di custodia, che è la parte più facile da trascurare. Il campione di riferimento non resta in un cassetto del fornitore; è custodito con un numero di riferimento e il registro di verifica lo accompagna. Quando un'unità successiva deve essere valutata, la domanda è se il confronto avvenga rispetto al riferimento firmato originale o rispetto a qualcosa che è stato soltanto chiamato campione di riferimento. I programmi che perdono qui la catena di custodia perdono la possibilità di discutere di difetti, perché la discussione si riduce a due opinioni su due oggetti diversi.
La quinta riga riveste il peso legale maggiore. Una dichiarazione di conformità relativa a una famiglia di prodotti non equivale a una dichiarazione per il tuo specifico SKU. La dichiarazione deve indicare l’esatta stringa del modello che verrà spedito, che deve corrispondere a quella riportata sull’elaborato grafico della confezione, sull’inserzione e sulle unità che escono dalla linea di produzione. Se i nomi dei prodotti cambiano tra l’elaborato grafico della confezione e il file di conformità, uno dei due è sbagliato, e non scoprirai quale fino a quando le unità non saranno nel tuo magazzino. Per questo motivo preciso tratteremo la stringa del modello come identificatore tracciabile in tutti i documenti del programma, e le prove di certificazione a essa collegate saranno conservate a livello di modello anziché di famiglia.
L’ultima riga è il controllo che tutela l’azienda, non il prodotto. Un ordine pilota realizzato con stampi di produzione e al volume di produzione è l’unica attività che espone sostituzioni, derive della linea di produzione e variazioni di assemblaggio a una scala in cui esse contano. I campioni di engineering e persino le pre-produzioni vengono realizzati con un’attenzione che una linea di produzione non può riprodurre. Le prove pilota rilevano ciò che emerge soltanto quando la linea funziona ad alta velocità: un componente arrivato da un lotto diverso, un’istruzione per gli operatori ambigua, un fornitore che ha modificato un sub-fornitore senza informare nessuno.
Un’ulteriore osservazione strutturale: i sei controlli formano una catena, quindi un errore tardivo nella catena costa più dello stesso errore iniziale. È questo l’intero ragionamento alla base dei controlli anziché delle revisioni. Una modifica dei requisiti dopo il loro congelamento comporta la revisione di un documento. La stessa modifica dopo la verifica degli stampi comporta il rifacimento degli stampi. La stessa modifica dopo l’ispezione dell’ordine pilota comporta la perdita dell’ordine pilota. Valuteremo di conseguenza una modifica tardiva, non come un favore, e lo comunicheremo al momento in cui viene richiesta, non dopo la sua approvazione.
Dove un programma di solito slitta
I programmi non slittano perché nessuno sta prestando attenzione. Slittano perché è stato consentito di chiudere un controllo con prove incomplete, e la lacuna ricompare più avanti nella catena, dove è più costosa. Questi sono gli schemi che riscontriamo più spesso, nell’ordine in cui tendono a manifestarsi.
- Il controllo dei requisiti viene chiuso senza un elenco delle dichiarazioni. Tutto il resto procede quindi sulla base di due interpretazioni diverse della stessa funzionalità, e il disaccordo emerge durante la verifica del campione anziché durante la definizione dei requisiti, quando non avrebbe comportato alcun costo.
- Il controllo di fattibilità riceve una risposta soltanto verbale. La risposta esiste, ma solo come conversazione, quindi non può essere verificata in un secondo momento rispetto a ciò che è stato effettivamente realizzato. Se il prodotto realizzato differisce da quanto discusso, entrambe le parti ritengono che l’altra abbia modificato l’accordo.
- Gli stampi vengono avviati prima che si concluda la discussione sul loro costo. Questa è la singola svista più costosa dell’elenco. Gli stampi costituiscono il passaggio meno reversibile della catena, e il trattamento del loro costo in caso di arresto del programma deve essere concordato per iscritto prima dell’avvio, non negoziato in un secondo momento, quando la posizione del fornitore si è già irrigidita.
- Il golden sample viene accettato in modo informale. Se non è firmato e se il verbale di verifica non definisce le condizioni di superamento per ciascuna funzionalità, non esiste un riferimento successivo con cui effettuare il confronto: l’ordine pilota non ha nulla con cui essere confrontato e l’ispezione diventa una questione di opinioni.
- Il file di conformità viene chiuso a livello di famiglia anziché di stringa del modello. La documentazione sembra completa, ma lo SKU specifico non è effettivamente coperto.
- L’ordine pilota viene trattato come una formalità. Se si tratta di una piccola produzione sulla linea dei campioni anziché di una produzione con gli stampi di produzione e al volume di produzione, le uniche sostituzioni che rileva sono quelle che falliscono immediatamente, mentre quelle che contano passano inosservate.
Il compromesso dietro la maggior parte di questi casi è sempre lo stesso: rigore dei controlli contro pressione sul calendario. Qualcuno vuole avviare gli stampi, firmare un ordine di acquisto o annunciare una data di lancio, e le prove mancanti non sono in realtà necessarie per ciò che si vuole che accada. Le prove sono necessarie per ciò che accadrà in seguito.
Manterremo il controllo aperto quando mancano le prove e indicheremo con chiarezza ciò che manca e come può essere prodotto. Ciò che non faremo è chiudere un controllo segnalando informalmente la lacuna, perché una lacuna informale diventa sempre una contestazione formale in un secondo momento, e chi dovrà risolverla sarà chi detiene la documentazione.
Due mitigazioni sono più efficaci di qualsiasi singola ispezione. La prima consiste nel mantenere il documento dei requisiti sotto controllo di versione, con un processo scritto di gestione delle modifiche, in modo che «abbiamo deciso di aggiungere quello» diventi una voce datata anziché un ricordo. La seconda è concordare, prima dell’avvio della produzione di stampi, quali componenti sono bloccati dal codice articolo e quali possono essere sostituiti, prevedendo un periodo di preavviso e una fase di riverifica. Questa singola pagina di accordo elimina la maggior parte delle sostituzioni che un ordine pilota dovrebbe altrimenti intercettare.
Una precisazione sul significato di «subire ritardi». Non significa che il fornitore sia lento o incompetente, né che il programma sia fallito. Un gate che non si apre è il processo che funziona esattamente come previsto: è il meccanismo che impedisce a un’ipotesi non verificata di trasformarsi in un impegno produttivo. La differenza misurabile risiede nel punto in cui viene apportata la correzione: all’interno del programma, in un documento oppure al di fuori del programma, nel mercato, a un costo che nessun gate può recuperare.
Domande da porre su un gate del fornitore
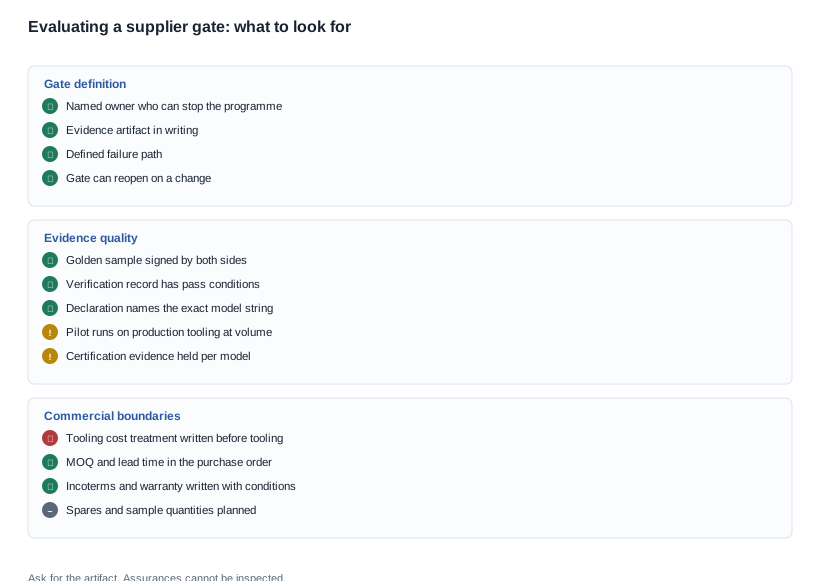
Queste domande possono essere poste a qualsiasi fornitore, che dovrebbe rispondere con documenti anziché assicurazioni. Il valore dell’elenco risiede nel fatto che si tratta di una checklist pronta all’uso su cosa chiedere al fornitore, ed è efficace anche quando il fornitore non è noi.
- Potete inviarmi l’elenco dei gate, indicando per ciascun gate il documento probatorio previsto? Un elenco di fasi privo di documenti probatori è un piano di progetto, non una struttura di gate.
- Chi può aprire ciascun gate e chi può interromperlo? Se a svolgere entrambe le funzioni è la stessa persona, il gate non esiste.
- Cosa accade a un gate che non si apre: qual è il percorso di fallimento definito? Se la risposta è «ne parleremmo», non esiste un percorso di fallimento.
- Quali sono le prove per la fase dei campioni e dove viene custodito il golden sample? Serve un’unità di riferimento firmata, accompagnata da un verbale di verifica con condizioni di superamento, non una foto di un prototipo.
- La vostra dichiarazione di conformità indica le stringhe dei singoli modelli? Un documento riferito alla famiglia di prodotti non copre il vostro SKU, ed è proprio in questo punto che gli acquirenti accettano più spesso un documento che si rivela non riguardare il loro prodotto.
- Qual è il vostro ordine pilota in termini di tipo di stampi e volume? Chiedete se viene prodotto con stampi di produzione e a volume di produzione, perché è l’unica versione dell’attività che consente di intercettare le sostituzioni.
- Quali componenti sono bloccati dal codice articolo e quali possono essere sostituiti? Chiedete informazioni sul periodo di preavviso e sulla riverifica successiva a una sostituzione.
- Cosa accade al costo degli stampi se interrompiamo il programma al gate di ingegneria? Deve essere definito per iscritto prima dell’avvio della produzione di stampi. È la domanda commerciale più importante dell’intera struttura, nonché quella che viene più spesso rimandata.
- Dove sono riportate le condizioni commerciali? Prezzi, MOQ, tempi di consegna, incoterms e condizioni di garanzia devono comparire nel preventivo e nell’ordine di acquisto, con le relative condizioni allegate, non in una pagina web. Se un fornitore rifiuta di inserirle in un documento, tale rifiuto è più eloquente delle condizioni stesse.
Lo schema comune a queste domande è che richiedono documenti anziché assicurazioni. Un fornitore con un processo maturo può rispondere a tutte in una frase, mentre un fornitore privo di un processo maturo non può rispondere a nessuna. Risponderemo a tutte e nove con documenti tratti dai registri del nostro programma, perché l’alternativa — descrivere i nostri gate senza mostrarli — non offre nulla di utilizzabile.
Per una visione più ampia di come i gate si inseriscano in un rapporto OEM e ODM completo, la pagina sul processo OEM e ODM descrive la struttura circostante. Più in dettaglio, per quanto riguarda specificamente la fase dei campioni, la validazione dei campioni nel processo di sviluppo approfondisce il contenuto che un verbale di verifica dovrebbe avere e le modalità di istituzione del golden sample. Per il quadro commerciale relativo alle quantità di campioni, ai pezzi di ricambio e agli ordini di acquisto, consultare la pagina su approvvigionamento e campioni. Per sapere che cosa un sistema di qualità aziendale dovrebbe coprire indipendentemente dai gate del programma, consultare le aspettative di qualità per OEM di smart glasses.
L’ultima domanda dell’elenco è quella che determina se tutte le altre possano essere considerate attendibili. Un fornitore che non è disposto a inserire MOQ, tempi di consegna, incoterms e condizioni di garanzia nel preventivo e nell’ordine di acquisto, con le condizioni allegate, sta comunicando che tali condizioni sono provvisorie. Un fornitore che li include, collegandoli a una configurazione e a una quantità specifiche, sta comunicando che la struttura dei gate è legata a una transazione commerciale reale anziché alla sua descrizione.
Il limite onesto è che nessuna struttura di controllo elimina il compromesso tra rigore e velocità. Lo rende soltanto visibile e permette di negoziarlo in modo consapevole anziché per caso. Laddove siete disposti a negoziare — sulla profondità della documentazione di verifica, sull'ampiezza di un ordine pilota, sugli aspetti coperti da un campione di riferimento — lo faremo in modo trasparente e definiremo per iscritto l'ambito risultante. Laddove un controllo tutela un dato che non può essere recuperato in seguito, come la stringa del modello riportata nella dichiarazione di conformità, non lo negozieremo e spiegheremo il motivo invece di limitarci a rifiutare.
Pubblicheremo la struttura, le prove e le domande. Non pubblicheremo i numeri che hanno senso soltanto all'interno di un programma specifico: li trasformeremo invece in elementi che potrete presentare a qualsiasi fornitore, incluso questo.


