
Una puerta de calidad no es un hito, una reunión ni una actualización de estado. Una puerta de calidad es un punto de control en el que alguien con autoridad debe decidir, por escrito, si se permite que el programa pase a la siguiente etapa —y qué ocurre si no se permite—. La palabra «puerta» hace el trabajo. Una puerta se abre o no se abre, y lo que la abre es una prueba, no la sensación de que las cosas van bien.
Esto importa especialmente en el caso de las gafas inteligentes, porque esta categoría de productos recompensa a los proveedores que saben describir un proceso y penaliza a los que solo tienen uno. Un par de gafas que parece idéntico por fuera puede contener una pila óptica completamente distinta, un módulo de radio diferente y otra rama de firmware; además, dos unidades del mismo pedido de producción pueden comportarse de forma diferente en el control de la cámara, el emparejamiento y la carga. Sin puertas de calidad, la diferencia entre esas unidades la descubren sus clientes en lugar de su sistema de calidad.
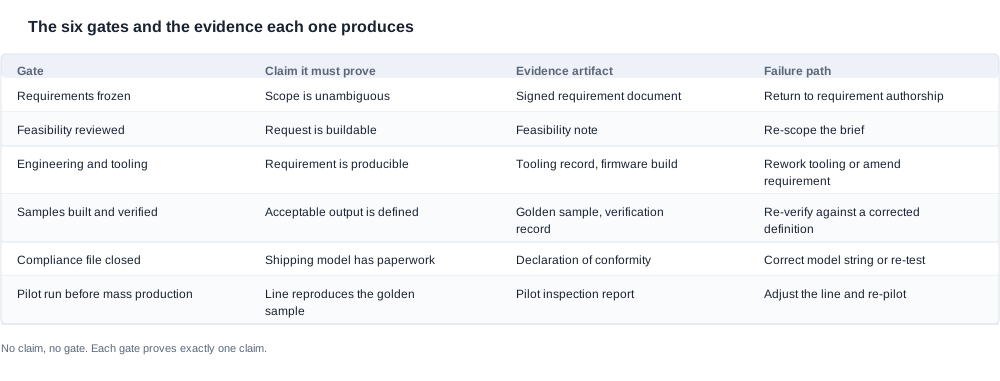
A continuación se presenta la estructura de puertas que aplicamos, expresada en forma de pruebas y no de actividades. Para cada puerta establecemos qué debe demostrar, qué documento lo demuestra y qué debería pedir ver un comprador. El marco es la misma cadena de seis pasos utilizada en nuestros trabajo de OEM y ODM: requisitos congelados, viabilidad revisada, ingeniería y utillaje, muestras construidas y verificadas, expediente de cumplimiento cerrado y una ejecución piloto antes de la producción en masa.
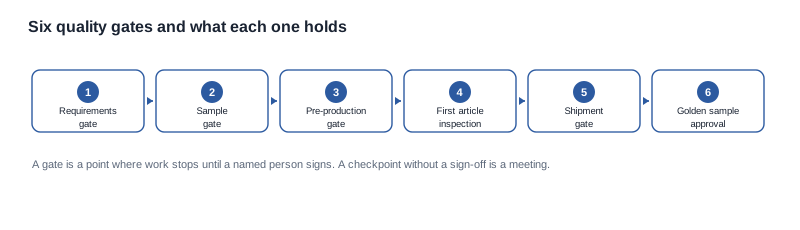
Puertas de calidad del proceso de desarrollo: qué comprueba cada puerta
Una puerta comprueba una cosa: si una afirmación concreta sobre el producto está respaldada ahora por pruebas que resistan un examen riguroso. Si la afirmación no puede expresarse en una frase, la puerta no está bien definida para aplicarse.
Tomemos como ejemplo la puerta de muestras. La afirmación que comprueba no es «las muestras son buenas». La afirmación es «una unidad construida conforme a los requisitos congelados, utilizando los componentes previstos y el firmware liberado, presenta el comportamiento definido en el emparejamiento, el audio, la carga y cualquier función de cámara y entrada de control, dentro de las tolerancias indicadas en el registro de verificación». Esa frase es larga, lo cual es buena señal. Una puerta cuya afirmación cabe en cinco palabras suele no tener nada detrás.
Tres propiedades distinguen una verdadera puerta de calidad de un punto de control disfrazado de puerta.
- Tiene un responsable designado. Alguien tiene la autoridad para detener el programa. Una puerta que cualquier interesado pueda superar es una reunión de estado con un diagrama.
- Tiene un artefacto de prueba definido. Un documento, una unidad de referencia firmada o un informe. Si la prueba es «el criterio del ingeniero», la puerta se superará sobre la base del optimismo, y el optimismo no es un proceso.
- Tiene una vía de fallo definida. Qué ocurre cuando la puerta no se abre. Una puerta sin vía de fallo es una puerta que siempre se abre, lo que significa que nunca fue una puerta.
Esa tercera propiedad es la que suele faltar en los procesos de los proveedores y la que más les cuesta a los compradores. Si no hay una consecuencia definida por no superar una puerta, esta se cerrará en función del calendario y no de las pruebas, y la presión del calendario procederá de una parte que no responde por el defecto. Definiremos la vía de fallo en el plan del programa, porque un programa en el que nadie ha considerado qué ocurre cuando falla una puerta es un programa en el que el cliente descubre el fallo.
Hay otra distinción que conviene establecer pronto, porque es la fuente de gran parte de la confusión en la evaluación de proveedores. Una puerta de calidad no es lo mismo que una inspección, ni que una prueba. Una inspección pregunta si esta unidad cumple las especificaciones. Una prueba pregunta si un procedimiento definido produce un resultado definido. Una puerta pregunta si el programa puede continuar, lo que constituye una decisión sobre el riesgo y no sobre una unidad o una medición.
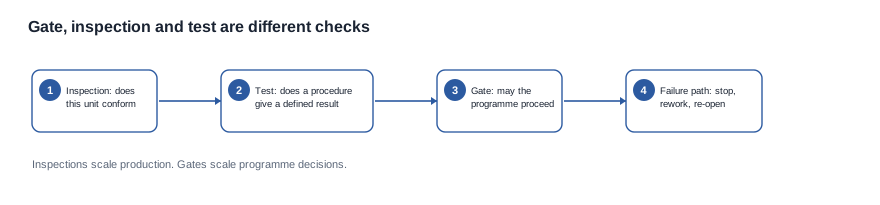
La consecuencia práctica es que un proveedor puede tener un excelente régimen de inspección y, aun así, aplicar una estructura de puertas débil. Las inspecciones escalan la producción. Las puertas escalan las decisiones del programa, y estas se toman un número reducido de veces. Al evaluar a un proveedor, el comprador debe solicitar la lista de puertas por separado del plan de inspección y esperar que sean documentos distintos, con responsables distintos.
Una cuarta propiedad, práctica, merece mencionarse, aunque no sea visible en la mayoría de los diagramas de proceso: una puerta debe poder reabrirse. Los requisitos cambian. Un componente deja de estar disponible. Un requisito de certificación varía según el mercado. Si la estructura de puertas solo permite avanzar, el primer cambio real obliga a elegir entre el cambio y el proceso, y el proceso casi siempre gana porque es lo que la gente comprende. Permitiremos que una puerta se reabra, manteniendo el mismo requisito de evidencia que antes y tratando la puerta reabierta como una nueva decisión, no como una nota administrativa.
Las seis puertas y sus evidencias
Seis puertas, en orden. Cada una debe demostrar una afirmación concreta, y cada afirmación se respalda con un documento u objeto específico.
| Puerta | Afirmación que la puerta debe demostrar | Elemento de evidencia | Ruta en caso de fallo |
|---|---|---|---|
| Requisitos congelados | El alcance no es ambiguo y la lista de afirmaciones está acordada | Documento de requisitos firmado y versionado | Retorno a la elaboración de requisitos |
| Viabilidad revisada | La solicitud es realizable y se conoce el límite de coste | Nota de viabilidad que nombre las partes comercial y de ingeniería | Redefinir el alcance del encargo |
| Ingeniería yUtillaje | El requisito congelado es físicamente producible | Registro de verificación del utillaje y compilación de firmware liberada | Modificar el utillaje o enmendar el requisito |
| Muestras fabricadas y verificadas | La salida aceptable tiene una definición única y acordada | Muestra de referencia firmada y registro de verificación | Volver a verificar con una definición corregida |
| Expediente de cumplimiento cerrado | El modelo de envío tiene documentación de mercado válida | Declaración de conformidad para la cadena exacta del modelo | Corregir la cadena del modelo o repetir las pruebas |
| Producción piloto antes de la producción en masa | El utillaje de producción reproduce la muestra de referencia | Informe de inspección piloto frente a la muestra de referencia | Ajustar la línea y realizar otra prueba piloto |
La primera fila es donde la mayoría de los programas fracasa en silencio, y lo hace de una forma invisible desde dentro. Un requisito sin congelar no se anuncia. Aparece más tarde como una discrepancia sobre si una función estaba dentro del alcance, que suele llegar con la forma de «Siempre asumí que lo incluyéramos». Por tanto, el elemento de evidencia de esta puerta tiene que ver tanto con lo que está escrito como con quién lo firma. Un documento de requisitos internamente coherente, pero sin lista de afirmaciones, deja abierta la ambigüedad comercial más costosa, porque la lista de afirmaciones es lo que vincula el marketing, el embalaje y el expediente de cumplimiento con el mismo producto.
La segunda fila es la puerta que los compradores suelen esperar que sea un formality, y es la que hace el mayor trabajo cuando se realiza correctamente. La nota de viabilidad debe separar lo comercial de lo que requiere ingeniería, y debe indicar la fecha más temprana en la que será posible obtener una respuesta real, en lugar de una fecha en la que se espera una contestación. La diferencia entre esas dos fechas es la diferencia entre una respuesta y un acuse de recibo, y un comprador que no pueda distinguirlas no podrá planificar en torno a ninguna de las dos. Cuando la respuesta es que la solicitud no puede realizarse en la forma presentada, la nota lo indica y el programa redefin su alcance en lugar de absorber el cambio en silencio.
La tercera fila merece una nota sobre la palabra «reproducible». Aprobar la ingeniería y el utillaje significa que se ha verificado el utillaje y que la compilación de firmware coincide con el requisito congelado. No significa que el producto esté terminado, ni que un pedido piloto vaya a aprobarse. Significa que las piezas existen y que son correctas por separado. La distinción entre esta puerta y la última es la diferencia entre un programa de prototipos y un programa de fabricación, y confundirlas constituye un atajo habitual.
La cuarta fila es donde la muestra de referencia se gana su nombre. Una muestra de referencia es una unidad que define qué es aceptable y qué no. No es una muestra de marketing, no es una unidad extraída del primer lote y no es algo que el proveedor entregue como cortesía. La firman ambas partes, y todas las unidades posteriores —muestras, pedidos piloto y producción— se inspeccionan con respecto a ella. Cuando una configuración incluye una función de cámara, la muestra de referencia también sirve de referencia para el comportamiento del control, porque el comportamiento del control es exactamente el tipo de requisito que parece obvio en un briefing y resulta ambiguo cuando dos ingenieros lo interpretan de forma diferente.
La evidencia también tiene una dimensión de custodia, y es la parte más fácil de pasar por alto. La muestra de referencia no permanece en un cajón del proveedor; se custodia asignada a un número de referencia, y el registro de verificación la acompaña. Cuando hay que juzgar una unidad posterior, la pregunta es si la comparación se está haciendo con la referencia original firmada o con algo que simplemente se ha llamado muestra de referencia. Los programas que pierden aquí la cadena de custodia pierden la capacidad de argumentar sobre defectos, porque la argumentación se convierte en dos opiniones sobre dos objetos diferentes.
La quinta fila tiene la mayor relevancia legal. Una declaración de conformidad que cubre una familia de productos no es una declaración para tu SKU específico. La declaración debe indicar la cadena exacta del modelo que se enviará, y esta debe coincidir con lo que aparece en la maqueta del embalaje, en la ficha del producto y en las unidades que salen de la línea de producción. Si los nombres de tu producto cambian entre la maqueta del embalaje y el archivo de cumplimiento, uno de ellos es incorrecto, y no sabrás cuál hasta que las unidades estén en tu almacén. Por este motivo exacto, trataremos la cadena del modelo como un identificador rastreado en todos los documentos del programa, y la evidencia de certificación asociada se conservará a nivel de modelo, no de familia.
La última fila es la barrera que protege el negocio, no el producto. Un pedido piloto con herramientas de producción y a volumen de producción es la única actividad que expone sustituciones, desviaciones de la línea y variaciones de montaje a una escala en la que realmente importan. Las muestras de ingeniería e incluso las construcciones previos a la producción se realizan con una atención que una línea de producción no puede reproducir. Las pruebas piloto detectan lo que solo aparece cuando la línea funciona a velocidad: un componente que llegó de un lote diferente, una instrucción de operador ambigua o un proveedor que cambió un subproveedor sin avisar a nadie.
Una precisión estructural más: las seis barreras forman una cadena, por lo que un fallo al final de la cadena cuesta más que el mismo fallo al principio. Este es el argumento central a favor de establecer barreras en lugar de realizar revisiones. Modificar un requisito después de congelarlo supone la revisión de un documento. La misma modificación, después de verificar las herramientas, exige reelaborarlas. La misma modificación, después de inspeccionar el pedido piloto, supone perder el pedido piloto. Por tanto, cobraremos en consonancia el coste de una modificación tardía, no como un favor, y lo indicaremos en el momento en que se solicite, no después de aprobarla.
Dónde suelen retrasarse los programas
Los programas no se retrasan porque nadie esté prestando atención. Se retrasan porque se permitió cerrar una barrera con pruebas incompletas, y la brecha reaparece más adelante en la cadena, donde su coste es mayor. Estos son los patrones que observamos con mayor frecuencia, según el orden en que suelen aparecer.
- La barrera de requisitos se cierra sin una lista deIU. A partir de entonces, todo lo demás avanza sobre dos interpretaciones distintas de la misma función, y la discrepancia se descubre durante la verificación de las muestras, en lugar de durante la definición de los requisitos, donde no habría costado nada.
- La barrera de viabilidad se responde verbalmente. La respuesta existe, pero solo como una conversación, por lo que no puede comprobarse más adelante frente a lo que realmente se construyó. Cuando el producto construido difiere de lo acordado, ambas partes creen que la otra cambió las condiciones.
- La fabricación de las herramientas comienza antes de que termine la conversación sobre su coste. Este es el retraso más caro de la lista. Las herramientas son el paso menos reversible de la cadena, y el tratamiento del coste de las herramientas si el programa se detiene en ese punto debe acordarse por escrito antes de iniciar su fabricación, no negociarse después, cuando la postura del proveedor ya se haya endurecido.
- La muestra de referencia se acepta de forma informal. Si no está firmada y el registro de verificación no define las condiciones de aprobación de cada función, no existe una referencia que inspeccionar posteriormente. Esto significa que el pedido piloto no tiene nada con lo que compararse y que la inspección se convierte en una cuestión de opinión.
- El archivo de cumplimiento se cierra para una familia, en lugar de para una cadena de modelo. La documentación parece completa, pero el SKU específico no está realmente cubierto.
- El pedido piloto se trata como un formality. Si se trata de una construcción pequeña en la línea de muestras, en lugar de una producción con herramientas de producción y a volumen, las únicas sustituciones que detectará serán las que fallen de inmediato, y las desapercibidas.
El equilibrio detrás de la mayoría de estos casos es siempre el mismo: la rigurosidad de las barreras frente a la presión del calendario. Alguien quiere comenzar a fabricar las herramientas, o firmar una orden de compra, o anunciar una fecha de lanzamiento, y la evidencia que falta no es realmente necesaria para lo que desea que ocurra. La evidencia es necesaria para lo que ocurrirá a continuación.
Mantendremos la barrera abierta cuando falte la evidencia e indicaremos claramente qué falta y cómo puede obtenerse. Lo que no haremos es cerrar una barrera y dejar constancia informalmente de la brecha, porque toda brecha informal acabaamentiårdigo en una discrepancia formal, y quien debe resolverla es quien posee la documentación.
Dos medidasUZ mitigate más que cualquier inspección individual. La primera consiste en mantener el documento de requisitos bajo control de versiones, con un proceso documentado de cambios, de modo que «acordamos añadir aquello» sea una entrada con fecha y no un recuerdo. La segunda es acordar, antes de iniciar el herramental, exactamente qué componentes están bloqueados por número de pieza y cuáles pueden sustituirse, junto con un periodo de aviso y una fase de reverificación. Esa única página de acuerdo elimina la mayoría de las sustituciones que, de otro modo, un pedido piloto tendría que detectar.
Una aclaración sobre lo que significa «retrasarse». No significa que el proveedor sea lento o incompetente, ni que el programa haya fracasado. Una puerta que no se abre es el proceso funcionando exactamente como se diseñó: el mecanismo que impide que un supuesto no verificado se convierta en un compromiso de producción. La diferencia medible está en dónde recae la corrección: dentro del programa, en un documento o fuera del programa, en su mercado, con un coste que ninguna puerta puede recuperar.
Preguntas que debe hacer sobre una puerta de proveedor
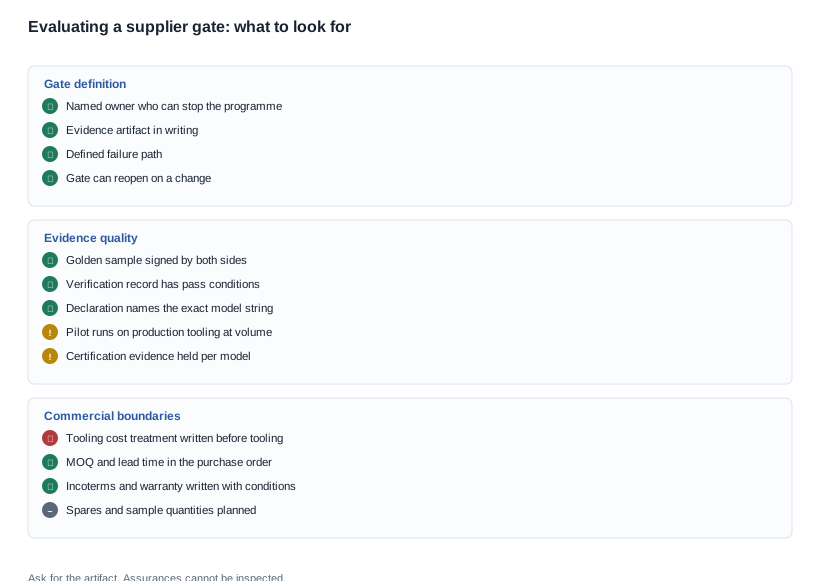
Hágalas a cualquier proveedor y espere documentos, no promesas. El valor de esta lista reside en que constituye una lista de preguntas lista para usar con el proveedor, y funciona incluso cuando el proveedor no es nosotros.
- ¿Puede enviarme la lista de puertas, con el artefacto de evidencia indicado para cada puerta? Una lista de etapas sin artefactos identificados es un plan de proyecto, no una estructura de puertas.
- ¿Quién puede abrir cada puerta y quién puede detenerla? Si la misma persona hace ambas cosas, no hay ninguna puerta.
- ¿Qué ocurre con una puerta que no se abre? ¿Cuál es la ruta de fallo definida? Si la respuesta es «loudeberíamos», no hay ninguna ruta de fallo.
- ¿Cuál es la evidencia para la etapa de muestras y dónde se conserva la muestra de referencia? Lo que necesita es una unidad de referencia firmada, con un registro de verificación que contenga las condiciones de aprobación, no una fotografía de un prototipo.
- ¿Su declaración de conformidad incluye las cadenas de modelo específicas? Un documento a nivel de familia no cubre su SKU, y este es el punto en el que los compradores más a menudo aceptan un documento que luego resulta no corresponder a su producto.
- ¿En qué consiste su pedido piloto, en cuanto al tipo de herramental y el volumen? Pregunte si se ejecuta con herramental de producción y a volumen de producción, porque esa es la única versión de la actividad capable de detectar sustituciones.
- ¿Qué piezas están bloqueadas por número de pieza y cuáles pueden sustituirse? Pregunte por el periodo de aviso y la reverificación posterior a una sustitución.
- ¿Qué ocurre con el coste del herramental si detenemos el programa en la puerta de ingeniería? Esto debe constar por escrito antes de iniciar el herramental. Es la pregunta comercial más importante de toda la estructura y, a la vez, la que más a menudo se pospone.
- ¿Dónde se recogen las condiciones comerciales? Los precios, el MOQ, el plazo de entrega, los incoterms y las condiciones de garantía deben constar en la cotización y en la orden de compra, con sus condiciones adjuntas, no en una página web. Si un proveedor se niega a incluirlas en un documento, esa negativa resulta más informativa que las propias condiciones.
El patrón que conviene observar en todas estas preguntas es que exigen artefactos, no promesas. Un proveedor con un proceso maduro puede responder a todas ellas en una frase, mientras que un proveedor sin ese proceso no puede responder a ninguna. Responderemos a las nueve con documentos de nuestros propios registros del programa, porque la alternativa —describir nuestras puertas sin mostrarlas— no le aportaría nada que pueda utilizar.
Si desea una visión más completa de cómo se integran estas puertas en un proyecto OEM y ODM completo, la página Proceso OEM y ODM explica la estructura que las rodea. En lo que respecta específicamente a la etapa de muestras, validación de muestras en el proceso de desarrollo profundiza en lo que debe contener un registro de verificación y en cómo se establece la muestra de referencia. Para conocer el marco comercial relativo a las cantidades de muestras, las repuestos y las órdenes de compra, consulte adquisiciones y muestras. Para saber qué debe cubrir un sistema de calidad de fábrica con independencia de las puertas del programa, consulte expectativas de calidad del OEM de gafas inteligentes.
La última pregunta de la lista es la que determina si puede confiarse en alguna de las demás. Un proveedor que no incluya el MOQ, el plazo de entrega, los incoterms y las condiciones de garantía en la cotización y en la orden de compra, con las condiciones adjuntas, le está comunicando que esas condiciones son provisionales. Un proveedor que sí los incluya, vinculados a una configuración y una cantidad concretas, le está comunicando que la estructura de puertas está asociada a una transacción comercial real y no a una descripción de ella.
La limitación honesta es que ninguna estructura de etapas elimina el equilibrio entre rigor y velocidad. Solo lo hace visible y permite negociarlo de forma deliberada en lugar de por accidente. Donde esté dispuesto a negociar —sobre la profundidad de un registro de verificación, la magnitud de un pedido de prueba o el alcance de una muestra de referencia—, lo haremos de forma abierta y dejaremos por escrito el alcance resultante. Donde una etapa proteja un dato que no pueda recuperarse más adelante, como la cadena de modelo de una declaración de conformidad, no lo negociaremos y explicaremos por qué, en lugar de limitarnos a rechazarlo.
Publicaremos la estructura, las pruebas y las preguntas. No publicaremos las cifras que solo tengan sentido dentro de un programa concreto, y convertiremos cada una de ellas en algo que pueda presentar a cualquier proveedor, incluido este.


