
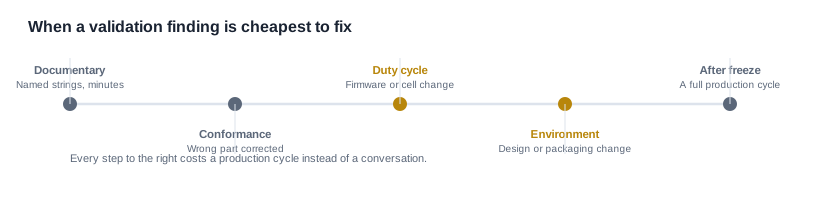
La validazione è la fase in cui un progetto diventa un ordine di produzione oppure una lezione costosa. È anche la fase che più spesso viene compressa, perché la pressione per consegnare è massima immediatamente prima dell’ordine e i test stessi iniziano a sembrare una formalità quando un campione sembra funzionare. Eseguita correttamente, una fase di validazione dello sviluppo ODM non è affatto una formalità. È l’ultimo punto in cui è ancora possibile modificare economicamente qualcosa, perché dopo la validazione ogni rilievo costa un ciclo di produzione anziché una conversazione.
Il principio alla base di tutto è abbastanza breve da poter essere scritto su una parete: validate rispetto alla vostra specifica, non rispetto alla valutazione della fabbrica. La distinzione può sembrare pedante, ma vale moltissimo denaro, perché una fabbrica che ha testato un’unità rispetto ai propri criteri ha dimostrato che l’unità soddisfa i criteri scelti dalla fabbrica, il che è diverso dall’affermazione che l’acquirente sta per sottoscrivere con un ordine di acquisto.
Fase di validazione dello sviluppo ODM: il principio e la sequenza
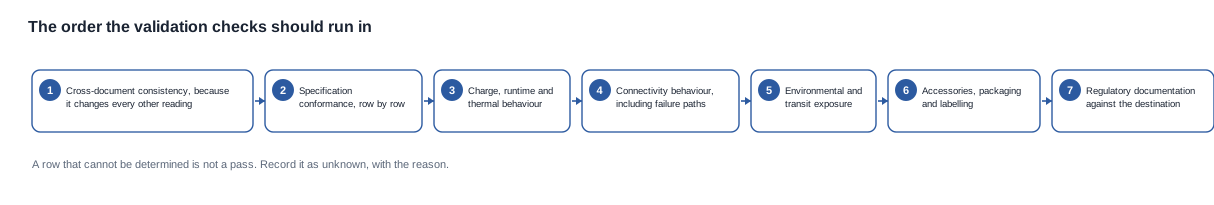
La validazione vale la pena di essere eseguita in un ordine fisso, perché l’ordine determina quanto costa ciascun rilievo. Per primi si eseguono i controlli economici e documentali, perché i loro risultati modificano l’interpretazione di tutto ciò che segue. Seguono le misurazioni fisiche, su unità prelevate da più punti della produzione. Infine si eseguono i controlli comportamentali e ambientali, perché sono i più lenti e perché sono quelli che hanno maggiori probabilità di dover essere ripetuti dopo la correzione di un problema emerso in precedenza.
La sequenza seguente è quella che proporremmo per un primo programma ed è volutamente priva di allure:
- Coerenza tra i documenti, perché una discrepanza qui cambia il significato di ogni altro risultato.
- Conformità alla specifica, riga per riga, rispetto ai criteri scritti.
- Comportamento di ricarica, autonomia e gestione termica, misurato nella configurazione acquistata.
- Comportamento della connettività, inclusi i percorsi di errore e non solo quello riuscito.
- Esposizione ambientale e durante il trasporto, nelle condizioni che il prodotto dovrà realmente incontrare.
- Accessori, confezionamento ed etichettatura, verificati rispetto a ciò che verrà effettivamente consegnato.
- Documentazione regolamentare, verificata rispetto al mercato e al modello esatto.
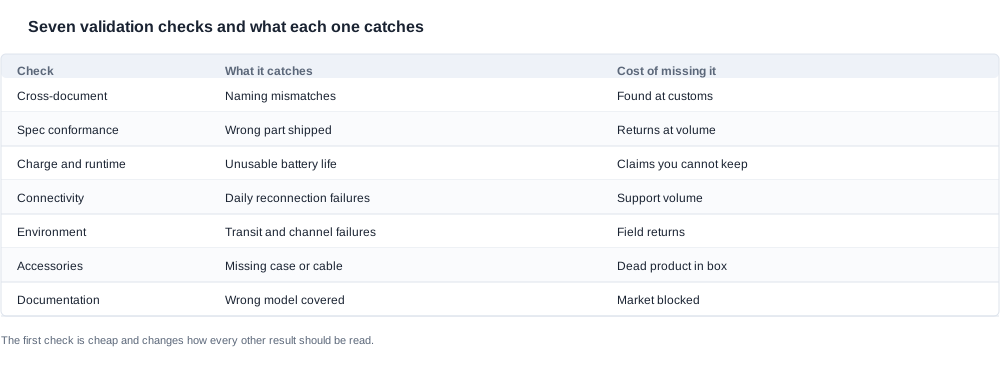
Vale la pena spiegare il motivo per cui si privilegia la sequenza documentale, perché risulta controintuitivo per chi presume che la validazione equivalga ai test. Una discrepanza nei nomi individuata l’ultimo giorno non si limita a far fallire il controllo: invalida silenziosamente l’interpretazione di tutto il resto, perché una relazione sul modello sbagliato riguarda un prodotto che non esiste. Correggere prima questo problema costa un pomeriggio e rende significativi tutti i risultati restanti. Scoprirlo in seguito significa rieseguire l’intero programma, non merely rileggerlo.
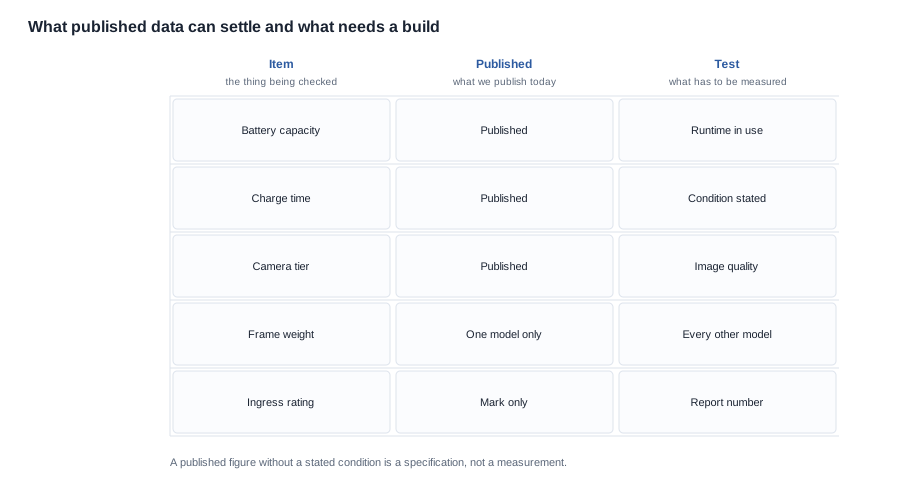
Esiste inoltre una questione di campionamento che determina se tutta questa attività valga la pena essere svolta. Una singola unità dimostra che il prodotto può funzionare. Un campione distribuito tra più unità stabilisce ciò che si può affermare. Quando un dato comparirà in una scheda prodotto, in una scheda tecnica o in una risposta a gara, deve reggere il confronto con un cliente che lo misura autonomamente, e l’unico modo per saperlo in anticipo è misurare un campione ed esaminarne la distribuzione anziché la media. Nel nostro catalogo questo aspetto conta più della media, perché diverse cifre principali non indicano alcuna condizione di prova: i tempi di ricarica pubblicati per l’intera gamma sono inferiori a due ore, circa un’ora per D17 e ZH12, senza indicare alcuna condizione per nessuno dei due modelli. L’acquirente non dispone quindi di un riferimento pubblico con cui confrontare la propria misurazione e deve generarne uno.
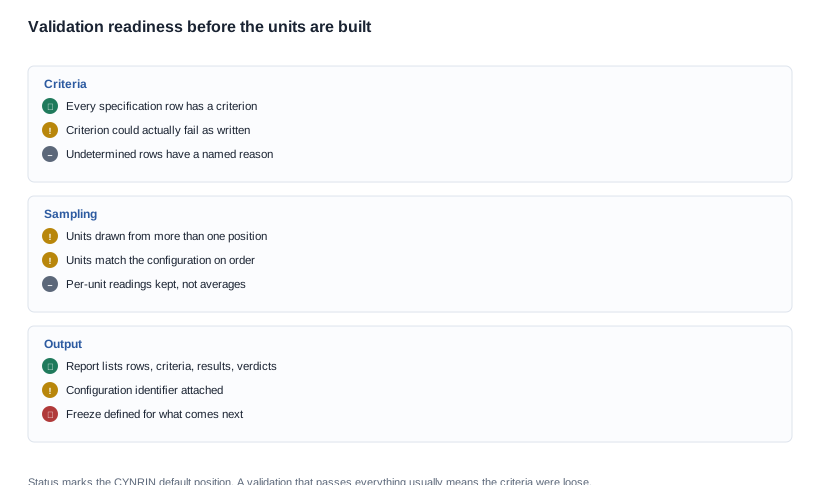
Ciascuno di questi controlli produce un risultato che può essere superato, fallito o non determinabile. La terza categoria è quella che i programmi gestiscono peggio e merita una regola specifica: una riga non determinabile non equivale a un risultato superato. Registrarlo come sconosciuto, indicando il motivo, è la differenza tra una relazione di validazione sulla quale si può contare in futuro e una che diventa silenziosamente una sequenza di presupposizioni.
Conformità e coerenza tra i documenti
La conformità alla specifica inizia dalle righe, non dalle funzionalità. Prendete la specifica scritta e controllate ogni riga: capacità della batteria, tempo di ricarica, versione Bluetooth, autonomia nominale, interfaccia di ricarica, risoluzione della fotocamera, oltre a ogni elemento personalizzato: posizione del logo, colore confrontato con il campione approvato, grafica della confezione, versione del firmware, nome del dispositivo Bluetooth. Il criterio di superamento deve essere formulato come deve essere applicato: conformità totale, senza eccezioni e senza medie. Un tasso di conformità parziale può sembrare ragionevole, ma produce un prodotto diverso da quello approvato.
C’è una distinzione che all’interno di questo contesto colpisce regolarmente gli acquirenti: una riga può essere verificata rispetto a un criterio oppure rispetto a un’aspettativa. La capacità della batteria, il tempo di ricarica e la risoluzione della fotocamera hanno nel nostro catalogo dei valori pubblicati che ne consentono la misurazione e il confronto. Il peso della montatura, il materiale della montatura, le prestazioni acustiche e le prestazioni dell’obiettivo non sono pubblicati per questa gamma, oltre all’unico dato pubblicato relativo al peso della montatura, 158 g per l’MT6; per queste righe, quindi, non vi è nulla con cui effettuare il confronto: diventa il criterio dell’acquirente a fungere da punto di riferimento anziché costituire una verifica incrociata di un singolo elemento. Entrambi gli approcci sono legittimi; non è legittimo invece considerare superata una riga priva di prove solo perché lo stabilimento non ha segnalato alcuna criticità: è così che un’incompletezza delle specifiche sopravvive fino al cliente.
La seconda distinzione riguarda un valore che è corretto e un valore che si trova nella posizione corretta. Un logo con il artwork e le dimensioni corretti, ma nella posizione sbagliata sulla scocca, costituisce una mancata conformità alle specifiche, anche se tutti i valori misurati risultano conformi; per questo motivo, gli articoli personalizzati nell’elenco sopra vengono tutti verificati in termini di posizione e aspetto, anziché di semplice presenza.
Il controllo tra documenti è particolarmente importante in questo caso. Il nome del dispositivo Bluetooth, la designazione del modello sulla confezione, quella nella Dichiarazione di Conformità e quella utilizzata dallo stabilimento per la produzione devono essere la stessa stringa. Tali discrepanze si possono evitare facilmente durante la validazione, ma scoprirle in seguito comporta costi sproporzionatamente elevati, perché ciascuna emerge in un luogo diverso — durante un controllo doganale, durante un’indagine su un reso o in una richiesta di conformità da parte di un’autorità di regolamentazione del mercato — e nessuna emerge nella stessa conversazione.
Ci sono tre elementi da verificare ogni volta tra i documenti perché cambiano indipendentemente l’uno dall’altro: la designazione del modello, la versione del firmware e la configurazione regionale. Una versione del firmware modificata dopo la validazione non invalida necessariamente una misurazione, ma cambia il software a cui la misurazione fa riferimento; inoltre, una differenza nella configurazione regionale può modificare sia il comportamento radio sia l’etichettatura in modi che nessun’altra misurazione altrove sarebbe in grado di rivelare.
Esiste un quarto elemento che è facile dimenticare perché riguarda il prodotto stesso anziché il prodotto: la versione della specifica. Un rapporto di validazione che non indica la revisione della specifica rispetto a cui è stato effettuato il controllo non può essere utilizzato in seguito, poiché si presume naturalmente che si riferisca alla revisione corrente. L’aggiunta di un numero di revisione al rapporto non comporta alcun costo e distingue un documento che chiude una questione da uno che la apre.
Due ulteriori controlli appartengono alla stessa categoria perché sono documentali e quindi comportano un costo quasi nulla. Il fatto che le unità campione siano state prodotte con stampi per la produzione o con uno stampo separato per i campioni determina il peso che i risultati possono rivestire; è una domanda che va posta prima dell’arrivo dei risultati, perché successivamente diventa una presunzione. Analogamente, va stabilito se i criteri di accettazione siano stati definiti prima dell’esistenza dei campioni o dopo il loro arrivo in buone condizioni: si tratta di una questione relativa all’integrità della verifica, non al prodotto, che determina come l’acquirente deve interpretare un esito positivo.
Durata, connettività, ricarica e autonomia
La durata nel ciclo di utilizzo non è un test di laboratorio. Il prodotto deve essere sottoposto al ciclo di utilizzo che il cliente adotterà realmente — registrazione per un prodotto con fotocamera, chiamate abbinate alla riproduzione per un prodotto Audio — per l’intera durata coperta dalla dichiarazione. I valori pubblicati nel nostro catalogo non riportano condizioni di test specificate; pertanto, l’unico valore significativo di durata disponibile per un acquirente è quello misurato autonomamente. Registrare quando il prodotto si è arrestato, se l’arresto è stato brusco o graduale e ripetere il test su più unità. La variazione tra unità dello stesso lotto è normale e conviene conoscerla, perché determina ciò che può essere dichiarato nelle attività di marketing e ciò che deve essere formulato in modo più cauto.
Anche il comportamento termico appartiene a questo gruppo. La temperatura della superficie nel punto di contatto con la pelle sotto un carico di lavoro completo è la misurazione che indica se una decisione progettuale era realistica, mentre una misurazione effettuata a riposo fornisce quasi nessuna informazione. È inoltre uno dei valori più spesso assenti dal materiale pubblicato, il che lo rende una delle righe più preziose che un acquirente può generare autonomamente. Se il risultato è poco soddisfacente, la risposta più utile è avviare una discussione progettuale mentre gli stampi sono ancora modificabili, anziché formulare in seguito un’assertione commerciale.
La connettività deve essere verificata lungo l'intero ciclo, non solo nel percorso positivo. Prima connessione, connessione a un secondo dispositivo, superamento del raggio d'azione, tempo di riconnessione, comportamento dopo un ripristino e possibilità o meno di mantenere un nome personalizzato del dispositivo dopo il reset. Il test di riconnessione è quello che prevede la soddisfazione quotidiana meglio di qualsiasi altra singola misurazione dell'elenco, perché rappresenta il comportamento riscontrato più spesso da chi indossa il prodotto. Un'unità che impiega trenta secondi a riconnettersi dopo che il telefono è stato posato genera un flusso costante di richieste di assistenza che nessuna conformità alle specifiche può compensare.
La ricarica e l'autonomia devono essere misurate nella configurazione acquistata. I tempi di ricarica pubblicati per la nostra gamma sono inferiori a due ore, pari a circa un'ora per D17 e ZH12, senza indicare la condizione applicata a nessuna delle due cifre. La misurazione va eseguita a partire dallo stato rilevante, nella configurazione indicata nell'ordine di acquisto, su più di un'unità, annotando la condizione ambientale. Per i modelli dotati di custodia, la custodia deve essere verificata separatamente: se consente di ripristinare una sessione completa e, per la custodia pieghevole del MT6, se mantiene la carica durante l'archiviazione anziché soltanto subito dopo la ricarica.
Esiste un ulteriore aspetto riguardante le condizioni di misurazione che costa quasi nulla da correggere e vale la pena dichiarare esplicitamente, perché è il punto in cui divergono due misurazioni oneste della stessa unità. Il tempo di ricarica dipende dallo stato iniziale, dalla temperatura ambiente e dalla presenza o meno della custodia. L'autonomia dipende dal carico di lavoro, dallo stato della radio e dalla temperatura dell'unità. Una cifra misurata su un'unità calda dopo una mattinata di test non è sbagliata; semplicemente non è confrontabile con una cifra misurata su un'unità fredda, e una relazione che non indica la condizione applicata non può essere confrontata con nulla. Indicare la condizione nella relazione è l'unica soluzione necessaria.
Quando un'affermazione sarà resa pubblica, la condizione misurata e la dispersione rilevata dovranno costituire la base dell'affermazione anziché la migliore lettura singola. Un acquirente che riferisce il risultato migliore ottenuto su un campione di dieci unità avrà prodotto una cifra destinata a fallire di fronte al primo cliente che confronta i dati, e il costo di questa correzione è nettamente superiore a quello di dichiarare fin dall'inizio la dispersione in modo onesto.
Controlli ambientali, degli accessori e della documentazione
La provenienza dei campioni deve essere chiarita prima di effettuare qualsiasi misurazione. Da dove proviene ciascuna unità, in quale posizione della linea di produzione e in quale configurazione. Un risultato privo di provenienza non può essere estrapolato, ma soltanto ripetuto, e la ripetizione è il modo costoso di acquistare confidenza. La provenienza è gratuita, e una relazione che la include può normalmente essere riutilizzata per una seconda revisione senza che nessuno debba ricostruire le prove.
L'esposizione ambientale deve essere testata nell'ambiente di destinazione anziché in quello della fabbrica. Estremi termici, se il prodotto viene spedito in mercati dove si verificano. Gestione delle cadute, perché è il guasto più comune durante il trasporto e perché l'imballaggio fa parte del risultato. Esposizione a polvere e umidità rilevante per il canale, con un punto che vale la pena affermare chiaramente: V06 e S7 riportano la marcatura IP54 senza alcun numero di relazione di terze parti a supporto; la marcatura è quindi una specifica pubblicata anziché il risultato documentato di un test, e un acquirente con un requisito reale di esposizione deve disporre di prove proprie.
Gli accessori e l'imballaggio devono essere verificati rispetto a ciò che viene effettivamente spedito. Numero di accessori, grafica, conteggio stampato all'interno del cartone ed etichettatura del cartone master. Questa è la fase in cui una custodia mancante viene intercettata anziché scoperta nei resi, e un prodotto dotato di custodia, ma consegnato senza, non è un ordine incompleto: è un prodotto non funzionante.
L'imballaggio merita più attenzione di quanta ne riceva di solito, perché è l'unico componente validato per ultimo, il più difficile da modificare dopo la stampa e quello che influisce su ogni unità anziché su una sola. Tre controlli specifici si dimostrano utili. Se l'etichettatura del cartone master corrisponda a quanto descritto nella documentazione e nell'ordine di acquisto, poiché una discrepanza viene scoperta dallo spedizioniere anziché da chiunque lavori nel programma. Se l'elenco stampato degli accessori all'interno del cartone corrisponda al contenuto fisico, poiché un conteggio corretto sulla carta ma sbagliato nella scatola genera un cliente convinto che manchi qualcosa. E se l'imballaggio sia stato testato con l'unità reale anziché con un mock-up dimensionale, perché un cartone che contiene un disegno non contiene necessariamente un'unità con gli accessori al proprio posto.
Che la documentazione sia stata prodotta per questo programma o ereditata da uno precedente è una questione distinta dalla sua validità. Un documento che riguarda il prodotto perché il prodotto è rimasto invariato è accettabile e rappresenta il risultato efficiente. Un documento che riguarda il prodotto perché qualcuno ha presupposto che la valutazione precedente fosse ancora valida non è accettabile, e la distinzione emerge soltanto se qualcuno chiede da quale valutazione proviene il documento, per quale modello e in che data. Il catalogo riporta una pagina aziendale dedicata all'export e nulla a livello di modello, quindi la domanda va posta anziché essere dedotta, perché la risposta determina se l'acquirente abbia bisogno di un laboratorio o soltanto di una conferma scritta da parte della fabbrica.
La documentazione regolamentare deve essere verificata in relazione al mercato e al modello esatto. Numero del report, laboratorio, data, elenco dei modelli nell'intestazione. Dichiarazione di conformità per l'UE. Omologazione radio per regione. Riepilogo del trasporto della batteria. Nel catalogo nessun documento è collegato a un modello, quindi la situazione di conformità per un mercato specifico deve essere accertata per iscritto anziché dedotta da un'affermazione generale sull'azienda: l'acquirente che necessita di un documento specifico per un mercato specifico deve quindi definire il percorso anziché presumere una risposta sulla base di una dichiarazione generale.
Che cosa deve contenere il risultato della validazione
Il risultato della fase di validazione dello sviluppo ODM è un report firmato, e la sua struttura conta più della lunghezza. Cinque parti, in quest'ordine:
- Ogni riga della specifica, così come formulata, senza unire nulla né omettere sintesi.
- Il criterio per ciascuna riga, formulato in modo che altri possano applicarlo.
- Il risultato misurato, con letture per singola unità anziché una sola media, ovunque la dispersione sia rilevante.
- Un esito di superamento, mancato superamento o indeterminatezza, con la motivazione registrata per ogni risultato indeterminato.
- L'identificatore della configurazione descritta dai risultati, affinché il report resti collegato a un prodotto specifico.
C'è un'ulteriore domanda che vale la pena rispondere direttamente nel report ed è quella che determina se qualcuno lo consulterà di nuovo: che cosa non è stato verificato? Una validazione che dichiara i propri limiti può essere utilizzata da un team di acquisti anche sei mesi dopo, quando un componente è stato sostituito e qualcuno deve sapere quali risultati descrivono ancora il prodotto. Una validazione che rivendica una copertura completa non lo è, perché il primo componente sostitutivo la renderà errata e il lettore non avrà modo di sapere quali parti siano state interessate. Registrare i limiti richiede un paragrafo e preserva il valore di tutto ciò che il report contiene.
I mancati superamenti sono almeno preziosi quanto i superamenti. Una validazione che non ha rilevato nulla indica solitamente che i criteri erano troppo permissivi, non che il prodotto sia eccellente; le due circostanze si distinguono soltanto chiedendosi se ciascun criterio avrebbe potuto in qualche modo non essere soddisfatto.
Lo stesso vale per i campioni stessi. Registrare da dove proviene ciascuna unità, in quale posizione della produzione e in quale configurazione, perché un risultato privo di questa tracciabilità non può essere esteso e può soltanto essere ripetuto. La ripetizione è il modo costoso per acquisire confidenza; la tracciabilità è gratuita, e un report che la contiene può essere generalmente riutilizzato per la due diligence di un secondo acquirente senza dover ricostruire le prove. Congelare la configurazione al momento del superamento della validazione e trattare ogni modifica successiva come una riapertura della parte interessata: un report che descrive un prodotto che nessuno acquista costituisce una prova su un prodotto, e nulla di più.
Al di sotto dell'intera fase c'è una considerazione commerciale che vale la pena formulare una volta sola. Un rilievo emerso durante la validazione costa una settimana se arriva tempestivamente e un ciclo di produzione se arriva tardivamente, ma lo stesso rilievo costa spesso più di entrambi, perché viene individuato dal cliente anziché dal programma. Il programma che tratta la validazione come una formalità non sta risparmiando tempo; sta spostando il lavoro a un momento in cui costa diverse volte tanto e in cui il danno reputazionale ricade sul brand anziché sulla fabbrica.
Una validazione che si conclude con un rilievo specifico e correggibile vale più di una che viene superata con criteri vaghi, perché la prima comporta circa una settimana di lavoro e la seconda un anno di resi. Se ci invii la tua specifica e i criteri di accettazione, ti diremo quali righe possiamo validare rispetto al tuo standard e quali dipendono da informazioni che non abbiamo pubblicato: materiale della montatura, peso oltre l'unico dato pubblicato, prestazioni acustiche, prestazioni delle lenti e numeri dei certificati sono le voci principali.
Letture correlate
- Sviluppo e validazione ODM
- Documentazione del processo di sviluppo
- Che cosa controllare all'arrivo dei campioni
- Prove pilota e come specificarle
Inviaci la tua specifica e i criteri di accettazione e ti diremo quali righe possiamo validare.


