
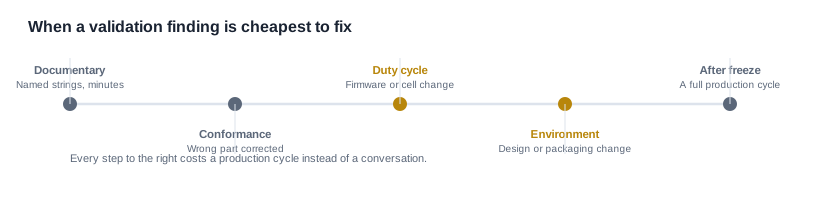
La validation est la phase durant laquelle un projet devient soit un ordre de production, soit une leçon coûteuse. C’est aussi la phase que l’on raccourcit le plus souvent, car la pression de livraison est à son maximum juste avant la commande et que les tests eux-mêmes commencent à ressembler à une formalité dès qu’un échantillon semble fonctionner. Bien menée, une phase de validation du développement ODM n’est absolument pas une formalité. C’est le dernier point où tout peut encore être modifié à moindre coût, car après la validation, chaque constat coûte un cycle de production plutôt qu’une simple conversation.
Le principe qui sous-tend l’ensemble est assez court pour être écrit sur un mur : validez par rapport à votre propre spécification, et non par rapport à l’évaluation de l’usine. Cette distinction peut sembler pédantesque, mais elle vaut une somme considérable, car une usine qui a testé un appareil selon ses propres critères a établi que celui-ci respecte les critères qu’elle a choisis, ce qui ne correspond pas aux termes de l’achat sur lequel l’acheteur s’apprête à signer un bon de commande.
Phase de validation du développement ODM : le principe et la séquence
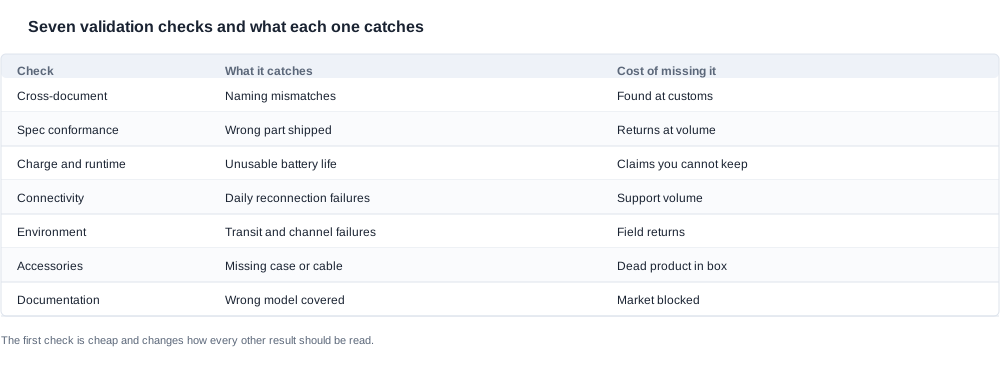
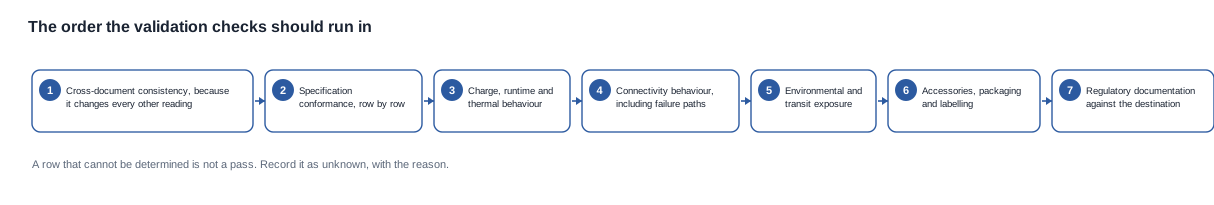
La validation mérite d’être menée dans un ordre fixe, car cet ordre détermine le coût de chaque constat. Les contrôles peu coûteux fondés sur la documentation viennent en premier, car leurs résultats modifient l’interprétation de tout ce qui suit. Les mesures physiques viennent ensuite, sur des unités prélevées à plusieurs étapes de la production. Les contrôles comportementaux et environnementaux arrivent en dernier, car ils sont les plus lents et ceux qui sont les plus susceptibles de devoir être répétés lorsqu’un problème antérieur a été corrigé.
La séquence ci-dessous est celle que nous proposerions pour un premier programme, et elle est volontairement dépourvue de tout effet spectaculaire :
- Cohérence entre les documents, car une divergence à ce niveau modifie le sens de tous les autres résultats.
- Conformité à la spécification, ligne par ligne, au regard des critères écrits.
- Comportement de charge, d’autonomie et thermique, mesuré dans la configuration achetée.
- Comportement de connectivité, y compris les chemins d’échec et pas uniquement le chemin réussi.
- Exposition à l’environnement et au transport, dans les conditions auxquelles le produit sera réellement soumis.
- Accessoires, emballage et étiquetage, vérifiés par rapport à ce qui sera effectivement livré.
- Documentation réglementaire, contrôlée par rapport au marché et au modèle exact.
La raison pour laquelle la documentation passe en premier mérite d’être expliquée, car cette approche contre-intuitif toute personne qui suppose que la validation signifie « tester ». Une divergence de dénomination découverte le dernier jour ne fait pas qu’entraîner l’échec du contrôle ; elle invalide silencieusement l’interprétation de tous les autres résultats, car un rapport portant sur le mauvais modèle est un rapport sur un produit qui n’existe pas. Corriger ce point en premier coûte un après-midi et rend significatifs tous les résultats restants. Le découvrir par la suite signifie relancer l’ensemble du programme, et pas simplement le relire.
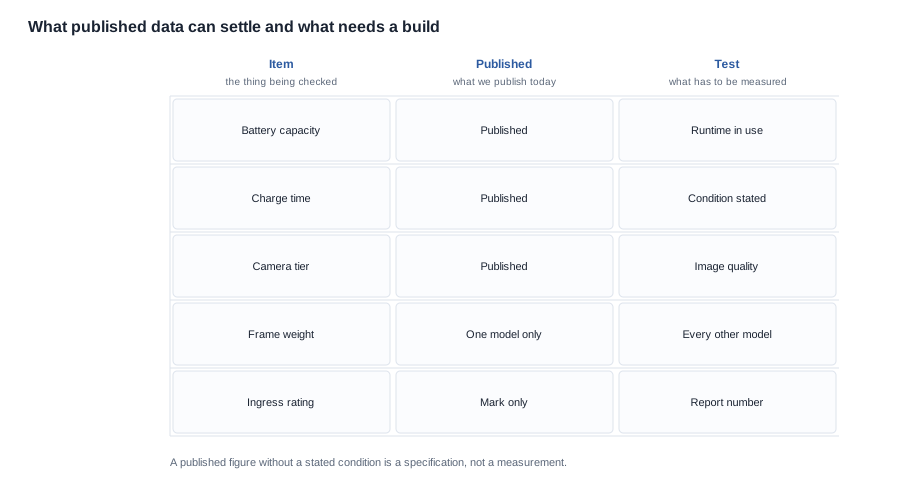
Il existe également une question d’échantillonnage qui détermine si tout cela vaut la peine d’être fait. Une seule unité établit que le produit peut fonctionner. Un échantillonnage réparti entre plusieurs unités établit ce que l’on peut affirmer. Lorsqu’un chiffre figurera dans une fiche produit, une fiche technique ou une réponse à un appel d’offres, il doit résister au contrôle d’un client qui le mesure lui-même, et le seul moyen de le savoir à l’avance consiste à mesurer un échantillon et à examiner la distribution plutôt que la moyenne. Dans notre propre catalogue, cet aspect compte davantage que la moyenne, car plusieurs chiffres.undefined n’indiquent aucune condition de test — les temps de charge publiés sont inférieurs à deux heures sur toute la gamme, avec environ une heure pour les D17 et ZH12, sans condition précisée pour l’un ou l’autre — ; l’acheteur ne dispose donc d’aucune référence publiée pour comparer ses mesures et doit établir lui-même son propre point de comparaison.
Chacun de ces contrôles produit un résultat qui est soit conforme, soit non conforme, soit indéterminable. C’est la troisième catégorie que les programmes gèrent le plus mal, et elle mérite sa propre règle : une ligne dont le résultat ne peut être déterminé n’est pas conforme. L’indiquer comme inconnue, avec le motif, fait la différence entre un rapport de validation auquel on pourra se fier plus tard et un document qui se transforme discrètement en une succession d’hypothèses.
Conformité et cohérence entre les documents
La conformité à la spécification commence par les lignes, pas par les fonctionnalités. Prenez la spécification écrite et vérifiez chaque ligne : capacité de la batterie, temps de charge, version Bluetooth, autonomie nominale, interface de charge, résolution de la caméra, ainsi que chaque élément personnalisé — position du logo, couleur par rapport à l’échantillon approuvé, visuel de l’emballage, version du micrologiciel, nom de l’appareil Bluetooth. Le critère de conformité doit être formulé tel qu’il est censé s’appliquer : conformité totale, sans exception ni moyenne. Un taux de conformité partiel paraît raisonnable, mais il produit un produit qui n’est pas celui qui a été approuvé.
Il existe une distinction à faire à ce niveau, que les acheteurs)》empoignent régulièrement : une ligne peut être vérifiée par rapport à un critère, ou par rapport à une attente. La capacité de la batterie, le temps de charge et la résolution de la caméra s’appuient sur des chiffres publiés dans notre catalogue ; ils peuvent donc être mesurés et comparés. Le poids du châssis, le matériau du châssis, les performances acoustiques et les performances optiques ne sont pas publiés pour cette gamme, hormis la seule donnée publiée concernant le poids du châssis, soit 158 g pour le MT6. Il n’y a donc rien à comparer pour ces lignes : le critère de l’acheteur lui-même devient le point de référence, plutôt qu’une vérification croisée. Les deux approaches sont légitimes ; en revanche, il n’est pas légitime de considérer une ligne sans éléments probants comme conforme au motif que l’usine n’a signalé aucune réserve. C’est ainsi qu’un manque de spécifications peut survivre jusqu’au client.
La deuxième distinction concerne une valeur correcte et une valeur placée au bon endroit. Un logo réalisé avec le visuel et aux dimensions corrects, mais positioned au mauvais endroit sur le boîtier, constitue un non-respect de la spécification, même si toutes les valeurs mesurées sont conformes. C’est pourquoi les éléments personnalisés de la liste ci-dessus sont tous vérifiés en termes de position et d’apparence, et non de simple présence.
La vérification entre documents est ici plus importante qu’ailleurs. Le nom de l’appareil Bluetooth, la désignation du modèle sur l’emballage, la désignation du modèle dans la Déclaration de conformité et celle utilisée par l’usine lors de la fabrication doivent toutes correspondre à une chaîne identique. Ces incohérences sont faciles à éviter lors de la validation, mais extrêmement coûteuses à détecter ultérieurement, car chacune apparaît dans un lieu différent — lors d’un contrôle douanier, dans le cadre d’une enquête sur un retour ou dans une question de conformité adressée par un régulateur de marché — et aucune n’apparaît dans le même échange.
Trois éléments font l’objet d’une vérification entre documents à chaque fois, car ils évoluent indépendamment les uns des autres : la désignation du modèle, la version du firmware et la configuration régionale. Une version de firmware modifiée après la validation n’invalide pas nécessairement une mesure, mais elle change le logiciel auquel cette mesure se rapporte. De même, une différence de configuration régionale peut modifier à la fois le comportement radio et l’étiquetage, de manière qu’aucune mesure effectuée ailleurs ne pourrait le révéler.
Un quatrième élément est trop souvent oublié, car il se situe hors du produit : la version de la spécification elle-même. Un rapport de validation qui n’indique pas la révision de la spécification sur laquelle la mesure a été effectuée ne peut pas être utilisé ultérieurement, car l’hypothèse naturelle sera qu’il s’agit de la révision en vigueur. L’indication d’un numéro de révision sur le rapport ne coûte rien et fait toute la différence entre un document qui tranche une question et un document qui en fait naître une.
Deux autres vérifications appartiennent à la même catégorie, car elles sont documentaires et coûtent donc presque rien. Le fait que les unités d’échantillon aient été fabriquées avec l’outillage de production ou avec un outillage d’échantillon distinct modifie le poids que peuventrevêtir les résultats. Il s’agit d’une question à poser avant l’arrivée des résultats, car elle devient ensuite une simple hypothèse. La question de savoir si les critères d’acceptation ont été rédigés avant l’existence des échantillons ou après leur arrivée en bon état concerne l’intégrité de l’exercice plutôt que le produit et détermine la manière dont l’acheteur doit interpréter une validation réussie.
Endurance, connectivité, charge et durée de fonctionnement
L’endurance en cycle d’utilisation ne se mesure pas sur banc. Faites fonctionner le produit selon le cycle que le client utilisera réellement — pour un produit à caméra, l’enregistrement ; pour un produit audio, des appels mêlés à la lecture — pendant la durée couverte par l’affirmation. Les chiffres publiés dans notre catalogue ne mentionnent aucune condition de test ; la seule mesure d’endurance significative dont dispose l’acheteur est donc celle qu’il réalise lui-même. Notez le moment de l’arrêt, si celui-ci a été brutal ou progressif, et répétition le test sur plusieurs unités. Une dispersion entre les unités d’un même lot est normale et mérite d’être connue, car elle détermine ce qui peut être affirmé dans le marketing et ce qui doit être formulé avec prudence.
Le comportement thermique appartient également à ce groupe. La température de surface au point de contact avec la peau sous une charge complète est la mesure qui indique si une décision de conception était réaliste, tandis qu’une mesure effectuée au repos ne révèle presque rien. C’est aussi l’une des données les plus souvent absentes des documents publiés, ce qui en fait l’une des lignes les plus utiles à produire soi-même pour un acheteur. Si le résultat est peu satisfaisant, la réaction utile consiste à ouvrir une discussion sur la conception tant que l’outillage peut encore être modifié, plutôt que de formuler plus tard une allégation commerciale.
La connectivité doit être validée sur l’ensemble du cycle, et pas uniquement dans le cas où la connexion réussit. Première connexion, connexion à un second appareil, dépassement de portée, délai de reconnexion, comportement après une réinitialisation et persistance ou non d’un nom d’appareil personnalisé après une réinitialisation. Le test de reconnexion est celui qui prédit le mieux la satisfaction au quotidien, davantage que toute autre mesure prise isolément dans cette liste, car c’est le comportement auquel l’utilisateur du produit est le plus souvent confronté. Un appareil qui met une trentaine de secondes à se reconnecter après avoir posé son téléphone génère un flux continu de demandes d’assistance qu’aucune conformité aux spécifications ne peut compenser.
La recharge et l’autonomie doivent être mesurées dans la configuration achetée. Les temps de recharge publiés pour notre gamme sont inférieurs à deux heures, soit environ une heure pour le D17 et le ZH12, sans condition de mesure indiquée pour l’un ou l’autre de ces chiffres. Mesurez à partir de l’état qui compte, dans la configuration figurant sur le bon de commande, sur plusieurs appareils, et notez la température ambiante. Pour les modèles livrés avec un étui, vérifiez celui-ci séparément — qu’il restaure une session complète et, pour l’étui pliable du MT6, qu’il conserve sa charge pendant le stockage plutôt que seulement immédiatement après la recharge.
Un autre point concerning les conditions de mesure coûte presque rien à corriger et mérite d’être explicitement formulé, car c’est là que deux mesures honnêtes du même appareil peuvent diverger. Le temps de recharge dépend de l’état initial, de la température ambiante et de la présence ou non de l’étui. L’autonomie dépend de la charge de travail, de l’état de la radio et de la température de l’appareil. Une valeur mesurée sur un appareil chaud après une matinée de tests n’est pas fausse ; elle n’est simplement pas comparable à une valeur mesurée sur un appareil froid. Un rapport qui n’indique pas la condition applicable ne peut être comparé à rien. L’indiquer dans le rapport constitue à lui seul toute la solution.
Lorsqu’une revendication sera publiée publiquement, la condition de mesure et l’amplitude des résultats mesurés doivent en constituer la base, plutôt que la meilleure valeur isolée. Un acheteur qui rapporte le meilleur appareil d’un échantillon de dix crée un chiffre qui échouera face au premier client qui compare ses observations, et le coût de cette correction est nettement supérieur à celui d’annoncer honnêtement l’amplitude des résultats dès le départ.
Contrôles environnementaux, des accessoires et de la documentation
L’origine des échantillons doit être établie avant toute autre mesure. L’endroit d’où provient chaque appareil, sa position dans la production et sa configuration. Un résultat sans traçabilité ne peut être extrapolé ; il peut seulement être répété, et la répétition est la manière coûteuse d’acquérir de la confiance. La traçabilité ne coûte rien, et un rapport qui l’inclut peut généralement être réutilisé pour une seconde revue sans que personne ait à reconstituer les preuves.
L’exposition à l’environnement doit être testée dans l’environnement de destination plutôt que dans celui de l’usine. Les températures extrêmes si le produit est expédié vers des marchés où elles existent. La tenue aux chutes, car il s’agit du défaillance de transport la plus courante et que l’emballage fait partie du résultat. L’exposition à la poussière et à l’humidité en fonction du canal de distribution — en précisant sans détour que le V06 et le S7 portent la mention IP54 sans numéro de rapport de tiers à l’appui. Cette mention constitue donc une spécification publiée, et non un résultat de test étayé par des preuves. Un acheteur ayant une véritable exigence d’exposition doit disposer de ses propres preuves.
Les accessoires et l’emballage doivent être vérifiés par rapport à ce qui est physiquement expédié. Nombre d’accessoires, visuels, nombre imprimé à l’intérieur du carton et étiquetage du carton maître. C’est à cette étape qu’un étui manquant est détecté, plutôt que constaté lors des retours ; un produit livré avec un étui, mais sans celui-ci, ne correspond pas à une commande incomplète, mais à un produit non fonctionnel.
L’emballage mérite plus d’attention qu’il n’en reçoit habituellement, car c’est le seul composant validé en dernier, le plus difficile à modifier une fois imprimé et celui qui affecte chaque appareil plutôt qu’un seul. Trois contrôles précis sont justifiés. La vérification que l’étiquetage du carton maître correspond à ce que décrivent la documentation et le bon de commande, car toute divergence à ce niveau est détectée par un transitaire plutôt que par les responsables du programme. La vérification que la liste des accessoires imprimée à l’intérieur du carton correspond au contenu physique, car un nombre correct sur le papier mais erroné dans la boîte donne au client l’impression qu’il manque quelque chose. Enfin, la vérification que l’emballage a été testé avec l’appareil réel plutôt qu’avec une maquette aux dimensions nominales, car un carton qui convient à un dessin ne convient pas nécessairement à un appareil equipped de ses accessoires.
Le fait que la documentation ait été produite pour ce programme ou reprise d’un programme antérieur est une question distincte de celle de sa validité. Un document couvrant le produit parce que celui-ci n’a pas changé convient et constitue le résultat le plus efficace. En revanche, un document couvrant le produit parce que quelqu’un a supposé que l’évaluation antérieure restait applicable ne convient pas, et cette distinction n’apparaît que si l’on demande de quel évaluation le document est issu, pour quel modèle et à quelle date. Le catalogue présente une page d’export au niveau de l’entreprise et rien au niveau des modèles : cette question doit donc être posée plutôt que déduite, car la réponse détermine si l’acheteur a besoin d’un laboratoire ou simplement d’une confirmation écrite de l’usine.
La documentation réglementaire doit être vérifiée par rapport au marché et au modèle exact. Numéro de rapport, laboratoire, date et liste des modèles dans l’en-tête. Déclaration de Conformité pour l’UE. Homologation radio par région. Synthèse du transport des batteries. Rien dans le catalogue ne rattache un document à un modèle ; la situation de conformité pour un marché donné doit donc être établie par écrit plutôt que déduite d’une déclaration générale à l’échelle de l’entreprise. Par conséquent, un acheteur qui a besoin d’un document précis pour un marché donné doit déterminer la procédure à suivre plutôt que la déduire d’une allégation générale.
Ce que le résultat de la validation doit contenir
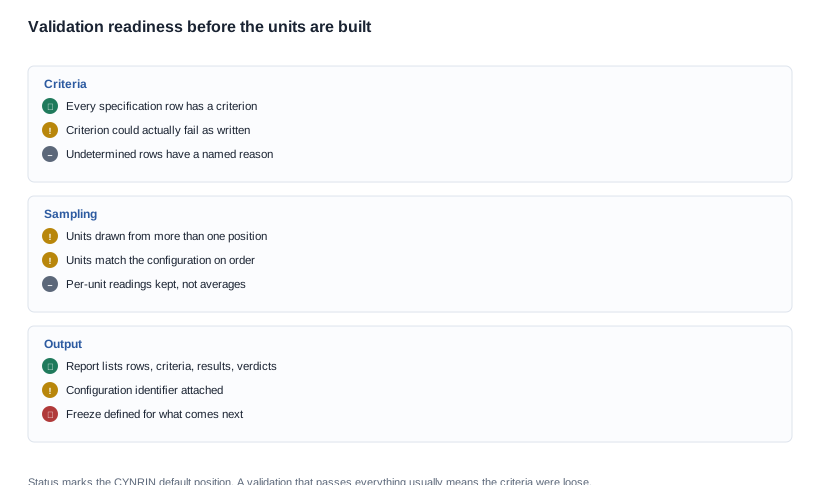
Le résultat de la phase de validation du développement ODM est un rapport signé, et sa structure importe davantage que sa longueur. Cinq parties, dans cet ordre :
- Chaque ligne de la spécification, telle qu’elle est rédigée, sans fusion ni résumé suppressif.
- Le critère applicable à chaque ligne, formulé de manière à ce qu’un tiers puisse l’appliquer.
- Le résultat mesuré, avec des relevés par unité plutôt qu’une moyenne unique chaque fois que la dispersion est importante.
- Un verdict de conformité, de non-conformité ou d’indétermination, avec le motif consigné pour chaque cas indéterminé.
- L’identifiant de la configuration décrite par les résultats, afin que le rapport reste rattaché à un produit précis.
Une autre question mérite d’être répondue dans le rapport lui-même, et c’est celle qui détermine si quelqu’un le relira : qu’est-ce qui n’a pas été vérifié ? Une validation qui énonce ses propres limites reste utilisable par une équipe achats six mois plus tard, lorsqu’un composant a été remplacé et que quelqu’un doit déterminer quels résultats décrivent encore le produit. Une validation qui revendique une couverture complète ne l’est pas, car le premier composant remplacé la rendra obsolète et le lecteur ne disposera d’aucun moyen de savoir quelles parties ont été affectées. Consigner les limites coûte un paragraphe et préserve la valeur de l’ensemble du rapport.
Les échecs sont au moins aussi Precious que les réussites. Une validation qui ne trouve rien signifie généralement que les critères étaient trop permissifs, et non que le produit est excellent ; ces deux situations ne peuvent être distinguées qu’en demandant si chaque critère aurait pu échouer.
Il en va de même pour les échantillons eux-mêmes. Consignez l’origine de chaque unité, sa position dans la série de production et sa configuration, car un résultat sans cette traçabilité ne peut pas être extrapolé et peut seulement être répété. La répétition est la manière coûteuse d’acquérir de la confiance ; la traçabilité est gratuite, et un rapport qui la porte peut généralement être réutilisé pour la diligence raisonnable d’un second acheteur, sans que personne ait à reconstituer les preuves. Figez la configuration lorsque la validation est concluante et considérez chaque modification ultérieure comme rouvrant la partie concernée — car un rapport décrivant un produit que personne n’achète constitue une preuve sur ce produit, et rien de plus.
Il existe un aspect commercial sous-jacent à l’ensemble de cette phase qu’il convient de signaler une fois. Une constatation de validation coûte une semaine lorsqu’elle arrive tôt et un cycle de production lorsqu’elle arrive tard, mais elle coûte généralement davantage que l’une ou l’autre, car elle est découverte par le client plutôt que par le programme. Un programme qui traite la validation comme une formalité ne fait pas gagner de temps ; il déplace le travail à un moment où il coûte plusieurs fois plus cher et où l’atteinte à la réputation pèse sur la marque plutôt que sur l’usine.
Une validation qui échoue sur une constatation précise et corrigeable vaut davantage qu’une validation qui réussit selon des critères vagues, car la première représente environ une semaine de travail et la seconde, une année de retours. Si vous nous transmettez votre spécification et vos critères d’acceptation, nous vous indiquerons quelles lignes nous pouvons valider au regard de votre norme et lesquelles dépendent d’informations que nous n’avons pas publiées — le matériau du châssis, le poids au-delà du seul chiffre publié, les performances acoustiques, les performances optiques et les numéros de certificat étant les principaux exemples.
Lectures complémentaires
- Développement et validation ODM
- Documentation du processus de développement
- Ce qu’il faut vérifier à la réception des échantillons
- Production pilote et spécification d’une série pilote
Envoyez-nous votre spécification et vos critères d’acceptation et nous vous indiquerons les lignes que nous pouvons valider.


