
Un intervallo tipico non è un numero. È un numero più un insieme di condizioni da cui dipende e un intervallo che arriva senza queste condizioni è soltanto due numeri con un vuoto tra loro, non un piano. La conclusione pratica per un acquirente è breve: pianificare sul limite inferiore dell’intervallo, chiedere la base di calcolo, il periodo e il carico impegnato su cui si fonda e considerare qualsiasi intervallo la cui ampiezza copra più di un mese come un’informazione sulla fabbrica anziché sull’ordine. Questo articolo è rivolto al responsabile degli acquisti per il marchio, all’acquirente di canale e all’importatore che ha ricevuto o che gli è stato offerto un intervallo e deve capire come utilizzarlo. Viene analizzato ciò che un intervallo contiene realmente, perché gli intervalli di due fornitori non coincidono, come convertire un intervallo in un valore su cui ordinare, il test per stabilire se un intervallo è troppo ampio da utilizzare e le condizioni commerciali in cui rientra l’intervallo. La sezione sulla valutazione della capacità produttiva affronta lo stesso argomento dal punto di vista della fornitura.
Cosa significa realmente un intervallo tipico della capacità produttiva di smart glasses
La conclusione e perché un intervallo non è un numero
Quando un fornitore indica un intervallo, si è verificata una delle tre cose e l’acquirente deve sapere quale prima di utilizzare l’intervallo in un piano.
La prima possibilità è che il fornitore conosca la risposta e l’abbia espressa sotto forma di intervallo perché dipende da un elemento non ancora definito dall’acquirente. Questo è il caso migliore ed è comune in questa categoria, poiché lo spazio delle configurazioni all’interno di un singolo prodotto è ampio. La seconda possibilità è che il fornitore abbia misurato un punto dell’intervallo e abbia generalizzato il resto: è il caso ordinario ed è risolvibile con due domande. La terza possibilità è che il fornitore stia descrivendo ciò che la fabbrica potrebbe fare in condizioni ideali, omettendo proprio le condizioni: è il caso che causa danni.
Un intervallo del secondo tipo è una sintesi ed è legittimo, così come un valore riportato in un catalogo è una sintesi. Un intervallo del terzo tipo è invece un tetto massimo, e i tetti massimi sono i numeri più pericolosi negli acquisti, perché un calendario basato su uno di essi non dispone di alcun margine. La distinzione è visibile nell’intervallo stesso: un intervallo i cui limiti riportano le condizioni è una sintesi, mentre un intervallo i cui limiti non riportano nulla è un tetto massimo.
Le quattro condizioni che un intervallo deve indicare
Affinché un intervallo sia utilizzabile, deve indicare quattro elementi, ciascuno dei quali è una condizione e non un numero.
L’unità e il periodo. Un intervallo senza un periodo non è un intervallo, ma un’impressione. Una fabbrica che indica «da otto a dodici mila unità al mese» ha già comunicato all’acquirente il periodo, che dovrebbe a sua volta poter indicare il mese. Il mese è importante quanto il periodo, perché un intervallo riferito a un mese di picco e uno riferito a un mese tranquillo sono lo stesso intervallo applicato a due realtà diverse.
La base di calcolo. L’intervallo deve essere costruito su qualcosa: un numero di linee, un regime di turni, un tempo ciclo o una frequenza di collaudo. Senza la base di calcolo, i due limiti dell’intervallo sono due affermazioni anziché due misurazioni e l’acquirente non può stabilire quale limite sia stato misurato e quale sia stato stimato.
Il carico impegnato. Ciò che è già programmato sulle linee interessate nel mese di riferimento. Un intervallo indicato rispetto a un portafoglio ordini vuoto descrive una fabbrica che non esiste nel mese dell’acquirente.
La configurazione. Ciò che è stato realizzato per produrre l’intervallo. È la condizione più spesso lasciata implicita e, in questa categoria, cambia la risposta più di qualsiasi altra. L’intervallo pubblicato arriva a ventotto modelli, undici dei quali dotati di telecamera e, tra questi undici, la sola opzione della custodia di ricarica varia tra una custodia da novecento milliampere-ora, una da millequattrocento milliampere-ora, una pieghevole da milleduecento milliampere-ora, una custodia di capacità non pubblicata e l’assenza della custodia. Quattro degli undici non indicano il metodo di ricarica. Un intervallo prodotto per una configurazione senza custodia e un intervallo prodotto per una configurazione con custodia da millequattrocento milliampere-ora non sono lo stesso intervallo.
Un valore pubblicato è lo stesso tipo di elemento
Nel nostro stesso catalogo c’è un parallelismo utile, vale la penaerirne perché mostra come si presenta nella pratica una cifra accompagnata dalle relative condizioni. Tra le ventotto voci pubblicate, i tempi di autonomia non sono un unico valore. Dieci voci indicano circa sette ore, sette circa otto ore, quattro da cinque a otto ore, tre circa venti ore, due da sei a otto ore e due circa sei ore. Non si tratta di incongruenze, ma di ventotto prodotti diversi con altrettante condizioni diverse. Ogni valore è associato a un modello, a una batteria e a un metodo di ricarica, ed è significativo solo se queste condizioni lo accompagnano.
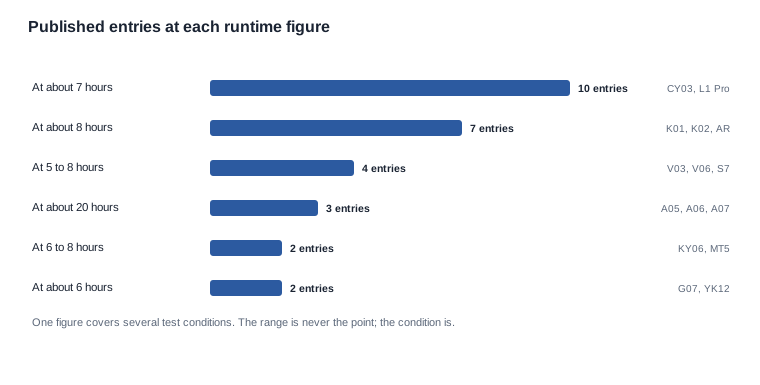
Un intervallo di capacità è esattamente un elemento di questo tipo. È significativo quando il modello, il periodo, la base di calcolo e il carico lo accompagnano, e diventa un numero privo di significato nel momento in cui viene separato da questi elementi e riportato da solo in un piano.
Perché gli intervalli di due fornitori divergono
Base di calcolo, periodo e carico diversi
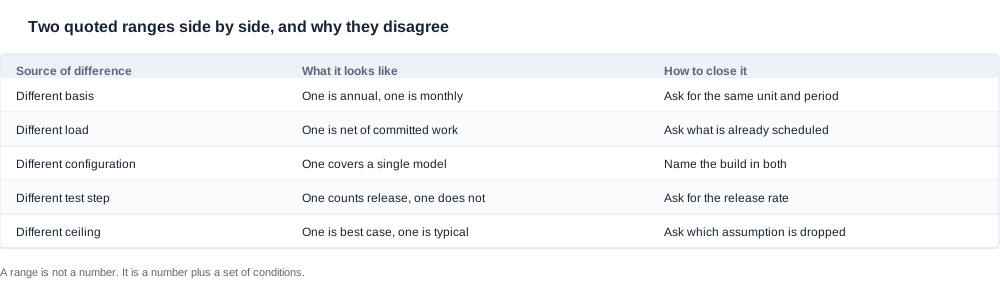
Due intervalli divergenti non indicano automaticamente un segnale d’allarme. Spesso sono due risposte corrette a due domande diverse, e il primo compito dell’acquirente è capire a quale domanda ha risposto ciascuno. Esistono cinque fonti tipiche di divergenza, illustrate nella tabella insieme alla domanda che chiude ciascuna.
La prima è una base di calcolo diversa. Un intervallo è costruito sulla base di un numero di pezzi e di un tempo di ciclo; l’altro si basa su una spedizione recente. La seconda è un periodo diverso. Uno riguarda un mese, l’altro un trimestre. La terza è un carico diverso. Uno tiene conto del lavoro già impegnato; l’altro no. La quarta è una configurazione diversa e la quinta è una fase di test diversa: in un caso si contano i pezzi rilasciati, nell’altro i pezzi assemblati.
Quale divergenza è più importante
Le divergenze non hanno tutte la stessa gravità, e ordinarle in base alle conseguenze consente di risparmiare moltissimo tempo nelle trattative. Una differenza di periodo è facile da colmare, perché l’acquirente può semplicemente chiedere l’intervallo relativo al proprio periodo, che la maggior parte dei fornitori è in grado di fornire. Una differenza di configurazione si colma allo stesso modo, purché l’acquirente abbia definito la propria configurazione. Una differenza nella fase di test è importante, perché cambia il numero a cui l’intervallo si riferisce, e può essere colmata chiedendo il tasso di rilascio all’interno dell’intervallo.
La differenza nel carico impegnato è quella più importante e anche la più difficile da colmare, perché spesso un fornitore non è disposto a divulgare in dettaglio il proprio portafoglio ordini. Esiste però una soluzione alternativa che funziona più spesso di una richiesta diretta: chiedere un semplice sì o no sullo slot specifico desiderato dall’acquirente. Un fornitore che non pubblica il proprio carico di lavoro spesso risponderà comunque se il mese richiesto è disponibile, perché in questo modo fornisce un impegno anziché un’informazione riservata.
Quando la discordanza non dipende dalla base di calcolo
Esiste una divergenza che nessuna quantità di domande può colmare: una differenza nel modo in cui i due stabilimenti concepiscono un mese normale. Uno stabilimento ha un portafoglio ordini stabile, con un andamento stagionale prevedibile; l’altro realizza lavorazioni su progetto, quindi la sua produzione in un qualsiasi mese dipende da ciò che si trova contemporaneamente in fabbrica. Entrambi gli intervalli sono internamente coerenti e l’acquirente deve scegliere quale tipo di stabilimento farà da base al proprio programma. Si tratta di una valutazione strategica, non analitica, e il modo onesto di gestirla è pianificare in base all’intervallo più conservativo dei due anziché in base alla loro media.
Convertire un intervallo citato in un piano
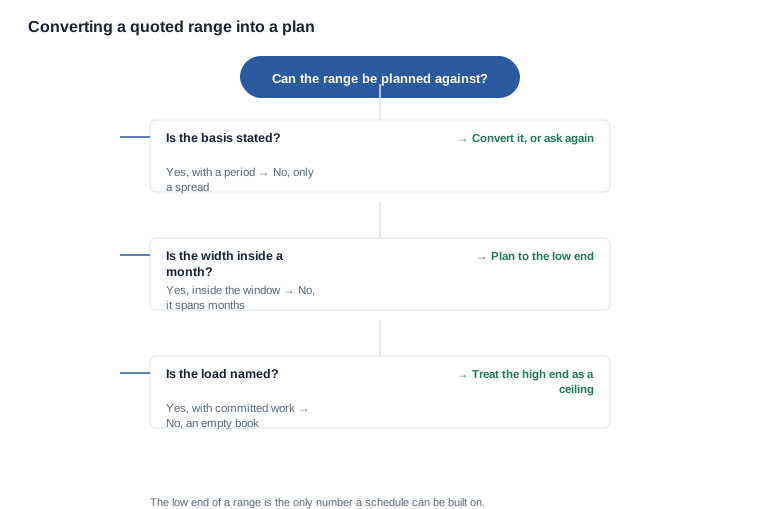
Pianificare sul limite inferiore
La regola che risolve la maggior parte dei problemi relativi agli intervalli è semplice e in una certa misura controintuitiva: il valore su cui costruire un piano è il limite inferiore dell’intervallo, mentre il limite superiore va considerato una soglia che potrebbe non essere raggiunta. L’acquirente che pianifica sulla base del punto medio sta pianificando su un valore che non è mai stato misurato, mentre chi pianifica sul limite superiore sta usando un valore probabilmente misurato in un mese diverso.
Il ragionamento riguarda chi assorbe la differenza. Se il programma è pianificato sul limite inferiore e lo stabilimento consegna il valore intermedio, il programma rispetterà i tempi previsti e il problema sarà costituito dai costi di giacenza. Se invece è pianificato sul limite superiore e lo stabilimento consegna il valore intermedio, il programma sarà in ritardo e il problema riguarderà la finestra di lancio. L’asimmetria è evidente ed è il motivo per cui il limite inferiore rappresenta il valore di pianificazione corretto, anche quando l’acquirente prevede che il risultato sarà intermedio.
C’è un’eccezione, ed è il caso in cui l’estremo inferiore è l’eccezione anziché la norma. Un intervallo ampio perché il fornitore sta descrivendo una serie di configurazioni anziché una serie di volumi di produzione ha un estremo inferiore che non rappresenta affatto una cifra di pianificazione realistica per la configurazione dell’acquirente. Si tratta di un oggetto diverso, e il modo per distinguerli è chiedere quale estremo sia stato misurato per la configurazione acquistata.
I passaggi che trasformano un intervallo in una cifra
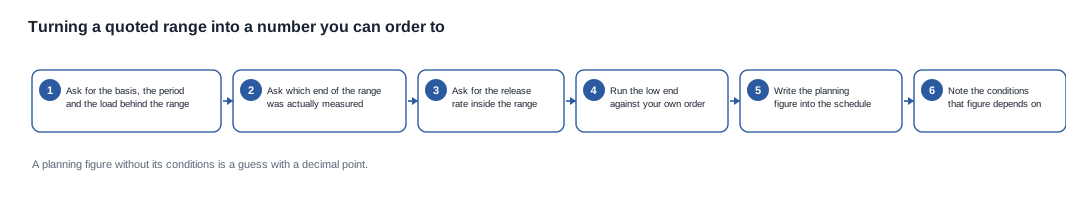
La conversione stessa è una breve sequenza, e ogni passaggio ha un risultato definito.
- Chiedere in un unico messaggio la base di calcolo, il periodo e il carico impegnato a cui si riferisce l’intervallo.
- Chiedere quale estremo dell’intervallo sia stato effettivamente misurato e per quale configurazione.
- Chiedere il ritmo di rilascio all’interno dell’intervallo, perché un intervallo riferito a unità assemblate non è il numero da cui dipende una data di spedizione.
- Verificare l’estremo inferiore rispetto all’ordine dell’acquirente, utilizzando la quantità reale e la configurazione reale dell’acquirente.
- Riportare la cifra di pianificazione nel calendario, allegandone le condizioni.
- Annotare gli eventi che invaliderebbero la cifra, affinché il file registri le basi su cui essa si fondava.
Il quarto passaggio è quello che più spesso cambia la risposta, perché è la prima volta in cui l’intervallo del fornitore incontra una quantità reale. Un intervallo che sulla carta copre comodamente l’ordine dell’acquirente, ma che non si chiude quando si applicano l’onere di preparazione e la fase di test, è un intervallo prodotto per una configurazione diversa.
Un intervallo ipotetico, convertito
Consideriamo un intervallo quotato anziché una cifra quotata e analizziamolo. Un fornitore quota «tra otto e dodici mila unità al mese per la serie di telecamere» rispetto a una finestra di produzione di ventisei giorni lavorativi, senza indicare la base di calcolo, il carico né la configurazione.
Il primo passaggio della conversione riguarda il periodo e la base di calcolo. Ventisei giorni lavorativi costituiscono la finestra di produzione, ma l’intervallo è un ritmo mensile; le due misure non sono quindi equivalenti e occorre chiedere al fornitore a quale delle due si riferisca l’intervallo. La base di calcolo manca, e richiederla fornisce un’informazione più utile: quante linee, quanti turni e quale ritmo di test si applica a una produzione di telecamere con custodia di ricarica.
Il secondo passaggio riguarda il carico. Il fornitore conferma che una linea è impegnata per un altro cliente nella seconda metà del mese, il che riduce l’intervallo per la finestra dell’acquirente. Il terzo passaggio riguarda la configurazione, e qui l’intervallo si divide, perché le voci relative alle telecamere non corrispondono a un’unica configurazione: le voci con custodia pieghevole e quelle senza custodia sono distinte proposte di test, e l’intervallo si applica a una sola di esse.
Il quarto passaggio riguarda l’ordine dell’acquirente. L’estremo inferiore dell’intervallo applicabile, verificato rispetto alla quantità e al numero reale di cambi di configurazione dell’acquirente, si chiude con un deficit nell’ultima settimana della finestra. Tale deficit è il risultato della verifica ed è più utile dell’intervallo originale, perché rappresenta una cifra specifica attorno alla quale è possibile pianificare: la finestra deve iniziare prima, l’insieme delle configurazioni deve essere ridotto oppure la quantità deve essere divisa tra due mesi. Ciascuna di queste opzioni costituisce una decisione che l’acquirente può assumere. L’intervallo ampio non era una decisione.
Ciò che la cifra di pianificazione deve portare con sé
Una cifra di pianificazione che entra in un calendario senza le relative condizioni diventa un numero che in seguito nessuno può contestare, e le condizioni sono l’unica parte che tutela l’acquirente. Il set minimo comprende la configurazione per cui è stata prodotta, il mese a cui si applica, la base di calcolo da cui deriva, il carico rispetto al quale è stata misurata e la data successiva alla quale deve essere aggiornata. Una voce di calendario che riporta questi cinque elementi può essere ricontrollata da un collega tra un anno. Una voce di calendario che riporta soltanto il numero non può essere verificata in alcun modo, e ciò la rende indistinguibile da una supposizione.
La sezione dedicata al tempo di consegna per l’acquisto illustra lo stesso principio applicato a un impegno di calendario, e la disciplina è identica: una data priva delle relative condizioni è una speranza con il formato di una data.
L’intervallo troppo ampio per essere oggetto di pianificazione
La verifica
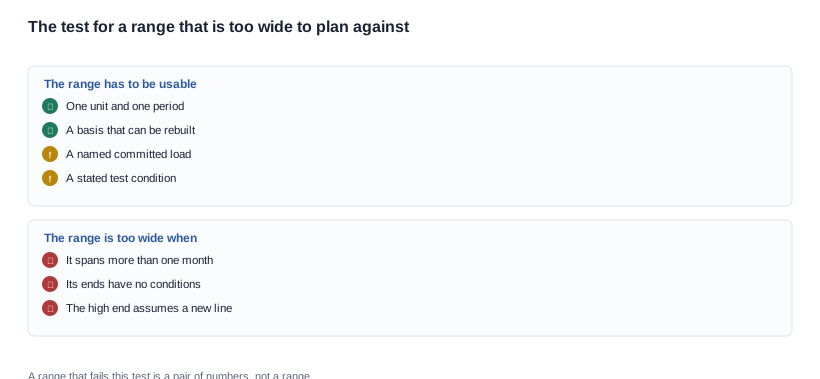
Una gamma è utilizzabile quando presenta un'unità, un periodo, una base ricostruibile, un carico impegnato identificato e una condizione di test dichiarata. Quando dispone di tutti e cinque gli elementi, può essere convertita in un valore di pianificazione mediante il metodo sopra indicato. Quando ne manca uno, la conversione produce un numero con un vuoto, e il vuoto deve essere colmato con una domanda anziché con un'assunzione.
Esiste un secondo test, che riguarda l'ampiezza anziché il contenuto. Una gamma la cui ampiezza rientra in un'unica finestra di produzione è una misurazione. Una gamma la cui ampiezza si estende per più di un mese è solitamente un'indicazione sulla distribuzione dell'attività della fabbrica anziché sulla produzione dell'acquirente, e non può essere ridotta senza una configurazione e un mese. L'approccio pragmatico consiste nel pianificare sul limite inferiore, richiedere una gamma più ristretta per il mese e la configurazione specifici dell'acquirente e considerare l'ampiezza complessiva come il limite esterno di ciò che il fornitore ritiene possibile.
Come gestire una gamma che non supera il test
Una gamma che non supera il test non è un motivo per rifiutare il fornitore, né per accettare il valore medio. È un motivo per riformulare la domanda. La soluzione più utile è richiedere un singolo valore per una singola configurazione in un singolo mese, allegando la base di calcolo, e verificare se il fornitore sarà in grado di fornirlo. La maggior parte dei fornitori può farlo, perché conosce la propria produzione per una linea già realizzata in precedenza; ciò che non può fare è generalizzarla, ed è proprio la generalizzazione a non superare il test.
Se il fornitore non è in grado di fornire un valore più ristretto, la gamma deve essere gestita come un rischio con un responsabile assegnato e deve comparire nel contratto. Le clausole che la riducono sono quelle che vincolano il fornitore a una configurazione e a un mese specifici, con un ritmo di rilascio e un periodo di preavviso. Una gamma ridotta tramite contratto è una gamma convertita nel único modo realmente vincolante.
Le condizioni commerciali e la nostra pubblicazione delle gamme
Quanto costa negoziare rispetto a una gamma
Una gamma offre all'acquirente meno elementi di negoziazione rispetto a un singolo valore, perché lascia tutto aperto. L'acquirente non può trattare in funzione di un limite superiore, quindi il potere negoziale deve derivare da un altro elemento, e la fonte più affidabile è la configurazione e l'impegno. Un acquirente che blocca una configurazione entro una data rimuove l'incertezza che rende ampia la gamma in primo luogo, e il fornitore può convertirla in una gamma più ristretta, in uno slot produttivo migliore o in un prezzo. Un acquirente in grado di impegnarsi per una quantità mensile dispone della stessa leva dal lato opposto, perché un ordine fermo elimina la ragione stessa dell'esistenza della gamma.
I compromessi sono gli stessi da entrambi i lati. Una gamma più ristretta costa al fornitore flessibilità e acquista all'acquirente una data. Un impegno più fermo offre al fornitore prevedibilità e costa all'acquirente la possibilità di reagire quando il mercato si muove. Il costo complessivo dell'accordo è il prezzo unitario più la riserva per i resi più l'iter documentale più il magazzino mantenuto a fronte di un programma che l'acquirente non controlla, ed è proprio la gamma a rendere generalmente più elevate gli ultimi due importi. La sezione sulla gestione del rischio negli acquisti spiega come questi quattro elementi si combinino in un modello del costo complessivo.
Una gamma viene citata con la base di calcolo, il carico e le assunzioni
Citeremo una gamma per una configurazione, un mese e una quantità specifici, indicando accanto la base di calcolo, il carico impegnato e le assunzioni, e specificheremo quale estremo è stato misurato. Indicheremo inoltre quando la gamma è ampia perché l'insieme delle configurazioni è ampio, anziché presentarla come se fosse una misurazione della produzione dell'acquirente.
Non pubblicheremo un valore indicativo costante della produzione giornaliera, un numero di linee, un turno di lavoro, un tasso di difetti, un tasso di rilavorazione o un valore di capacità per la gamma complessiva, e non citeremo una gamma tipica a un acquirente che non abbia fissato una configurazione e un mese. Tutti questi elementi dipendono dal mix produttivo e dal portafoglio ordini attuale, quindi un valore pubblicato sarebbe valido per una configurazione inesistente e fuorviante per quella esistente. Non citeremo una gamma le cui condizioni non siamo in grado di indicare, perché una gamma priva di condizioni è un tetto massimo, e un tetto massimo non è un'offerta.
Quello che faremo è prendere un caso d'uso, una configurazione, una quantità, un mese e un mercato di riferimento, e comunicare all'acquirente quali parti del piano sono confermate, quali sono ancora aperte e quali devono provenire da un subfornitore.
Letture correlate
- valutazione della capacità produttiva
- tempi di approvvigionamento
- gestione del rischio di approvvigionamento
Inviateci la configurazione, la quantità e il mese, e vi diremo quale estremo dell'intervallo è stato misurato.


