
En typisk kapacitetsintervall är inte ett tal. Det är ett tal plus en uppsättning villkor som talet beror på, och ett intervall som kommer utan dessa villkor är två tal med ett mellanrum, inte en plan. Den praktiska slutsatsen för en köpare är kort: planera efter intervallets lägsta värde, be om underlaget, perioden och den åtagande lasten bakom det, och behandla varje intervall vars bredd spanner mer än en månad som ett uttalande om fabriken snarare än om din order. Den här artikeln är skriven för inköpsansvariga på brandsidan, återförsäljare och importörer som har fått eller erbjudits ett intervall och behöver veta vad de ska göra med det. Artikeln går igenom vad ett intervall faktiskt innehåller, varför två leverantörers intervall skiljer sig åt, hur ett intervall kan omvandlas till ett siffervärde som går att beställa mot, testet för ett intervall som är för brett att använda och de affärsvillkor som intervallet ligger till grund för. Avsnittet om bedömning av produktionskapacitet behandlar samma ämne utifrån leveranssidan.
Vad ett typiskt produktionskapacitetsintervall för smartglasögon faktiskt innebär
Slutsatsen och varför ett intervall inte är ett tal
När en leverantör lämnar ett intervall har en av tre saker hänt, och köparen behöver veta vilken innan intervallet används i en plan.
Det första är att leverantören känner till svaret men har formulerat det som ett intervall eftersom svaret beror på något som köparen inte har fastställt. Det är det goda fallet, och det är vanligt i den här kategorin eftersom konfigurationsutrymmet inom en enda produktvariant är stort. Det andra är att leverantören har uppmätt en punkt i intervallet och generaliserat resten, vilket är det vanliga fallet och som går att åtgärda med två frågor. Det tredje är att leverantören beskriver vad fabriken skulle kunna göra under ideala förhållanden, utan att ange förhållandena, och det är fallet som orsakar skada.
Den andra typen av intervall är en sammanfattning och den är berättigad, på samma sätt som en kataloguppgift är en sammanfattning. Den tredje typen är ett tak, och tak är de farligaste siffrorna inom inköp, eftersom en produktionsplan som bygger på ett sådant saknar all marginal. Skillnaden syns i intervallet självt: ett intervall vars ändpunkter innehåller villkor är en sammanfattning, medan ett intervall vars ändpunkter inte innehåller något är ett tak.
De fyra villkor som ett intervall måste innehålla
För att ett intervall ska vara användbart måste det ange fyra saker, och varje och en av dem är ett villkor snarare än ett tal.
Enheten och perioden. Ett intervall utan period är inte ett intervall, det är ett intryck. En fabrik som anger ”åtta till tolv tusen enheter per månad” har redan berättat vilken period det gäller, och köparen ska kunna ange vilken månad. Månaden spelar lika stor roll som perioden, eftersom ett intervall under en högsäsongsmånad och ett intervall under en lågsäsongsmånad är samma intervall kopplat till två olika verkligheter.
Underlaget. Intervallet måste byggas på något: antal produktionslinjer, skiftschema, cykeltid eller testhastighet. Utan underlaget är intervallets båda ändpunkter två påståenden snarare än två mätningar, och köparen kan inte avgöra vilken ändpunkt som hade mätts upp och vilken som hade uppskattats.
Den åtagande lasten. Det som redan är planerat på de aktuella linjerna under den aktuella månaden. Ett intervall som anges i förhållande till en tom orderbok beskriver en fabrik som inte finns i köparens månad.
Konfigurationen. Vad som tillverkades för att uppnå intervallet. Det här är det villkor som oftast lämnas outtalat, och i den här kategorin påverkar det svaret mer än något annat. Det publicerade intervallet omfattar tjugoåtta produktvarianter, varav elva har kamera, och bland dessa elva varierar redan alternativet med laddningsfodral allt från ett laddningsfodral med niohundra milliampetimmar till ett med fjortonhundra milliampetimmar, ett vikbart laddningsfodral med tolvhundra milliampetimmar, ett laddningsfodral vars kapacitet inte publiceras och helt utan laddningsfodral. Fyra av de elva anger ingen laddningsmetod. Ett intervall som tagits fram för en tillverkning utan laddningsfodral och ett intervall som tagits fram för en tillverkning med ett laddningsfodral på fjortonhundra milliampetimmar är inte samma intervall.
En publicerad siffra är samma typ av objekt
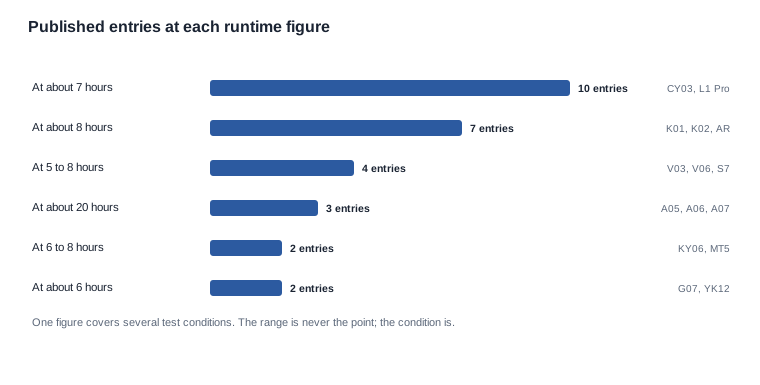
Det finns en användbar parallell i vår egen katalog, och den är värd att lyfta fram eftersom den visar hur en siffra med förutsättningar ser ut i praktiken. Bland de tjugoåtta publicerade posterna är körtiderna inte en enda siffra. Tio poster publiceras med cirka sju timmar, sju med cirka åtta timmar, fyra med fem till åtta timmar, tre med cirka tjugo timmar, två med sex till åtta timmar och två med cirka sex timmar. Det är inte motsägelser; det är tjugoåtta olika produkter med tjugoåtta olika förutsättningar. Varje siffra är kopplad till en modell, ett batteri och en laddmetod, och den är endast meningsfull när dessa förutsättningar följer med.
En kapacitetsintervall är precis ett sådant objekt. Det är meningsfullt när modellen, perioden, beräkningsgrunden och belastningen följer med, och det blir en betydelselös siffra så snart den separeras från dem och skrivs in i ett schema på egen hand.
Varför två leverantörers intervall skiljer sig åt
Olika beräkningsgrund, period och belastning
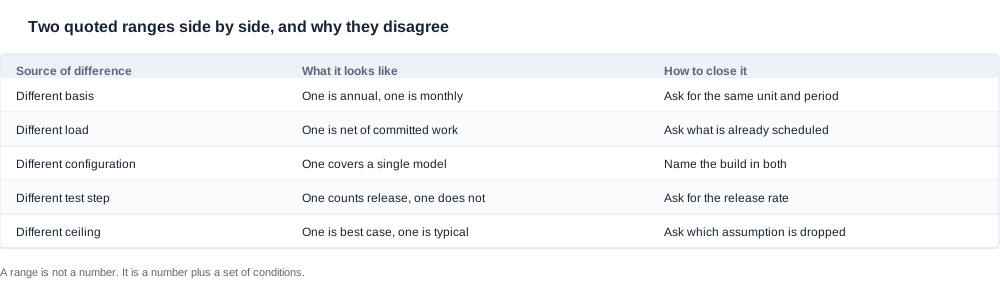
Intervall som skiljer sig åt är inte automatiskt ett varningstecken. De är ofta två korrekta svar på två olika frågor, och köparens första uppgift är att ta reda på vilken fråga varje svar avser. Det finns fem vanliga källor till avvikelser, och tabellen redovisar dem tillsammans med den fråga som avslutar respektive punkt.
Den första är en annan beräkningsgrund. Det ena intervallet bygger på en linjekapacitet och encykeltid; det andra bygger på en nyligen genomförd leverans. Den andra är en annan period. Den ena avser en månad, den andra ett kvartal. Den tredje är en annan belastning. Den ena är nettopå det arbete som redan är åtaget; den andra är inte det. Den fjärde är en annan konfiguration, och den femte är ett annat teststeg, där det ena intervallet räknar frigjorda enheter och det andra räknar monterade enheter.
Vilken avvikelse som spelar störst roll
Avvikelserna är inte lika allvarliga, och att sortera dem efter konsekvens kan spara mycket förhandlingstid. En skillnad i period är lätt att åtgärda, eftersom köparen helt enkelt ber om intervallet för sin egen period och de flesta leverantörer kan ta fram det. En skillnad i konfiguration är lätt att åtgärda på samma sätt, så länge köparen har fastställt sin konfiguration. En skillnad i teststeget är viktig, eftersom den förändrar vilken siffra intervallet avser, och den kan åtgärdas genom att be om frigörningsfrekvensen inom intervallet.
En skillnad i den åtagande belastningen är den som spelar störst roll och den svåraste att åtgärda, eftersom leverantören ofta inte vill lämna ut sin orderbok i detalj. Det finns en lösning som fungerar bättre än en direkt förfrågan: be leverantören att svara ja eller nej för den specifika period köparen är intresserad av. En leverantör som inte vill redovisa sin belastning kan ofta fortfarande svara på om köparens månad är tillgänglig, eftersom svaret är ett åtagande och inte en redovisning.
När oenigheten inte beror på olika beräkningsgrunder
Det finns en avvikelse som inte kan åtgärdas med hur många frågor som helst, och den beror på vad de två fabrikerna anser vara en normal månad. Den ena fabriken har en stabil orderbok med en förutsägbar säsongsvariation; den andra bedriver projektarbete, så dess produktion under en viss månad beror på vad annat som pågår i byggnaden. Båda intervallen är internt konsekventa, och köparen måste välja vilken typ av fabrik programmet ska byggas kring. Detta är en strategisk bedömning snarare än en analytisk, och det ärliga sättet att hantera den är att planera mot den mer konservativa av de två intervallen, inte mot deras genomsnitt.
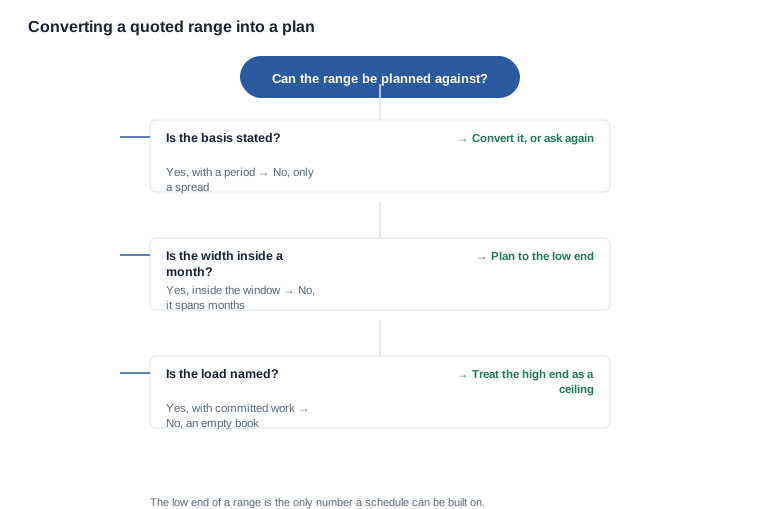
Omvandla ett angivet intervall till en plan
Planera mot den nedre gränsen
Regeln som löser de flesta intervallproblemen är enkel och lite counterintuitive: scheman byggs på den nedre gränsen av intervallet, medan den övre gränsen behandlas som ett tak som eventuellt kan nås. En köpare som planerar mot mitten av ett intervall planerar mot en siffra som aldrig har mätts, och en köpare som planerar mot den övre gränsen planerar mot en siffra som förmodligen har mätts under en annan månad.
Resonemanget handlar om vem som bär skillnaden. Om programmet planerar mot den nedre gränsen och fabriken levererar mitten blir programmet klart i förtid, och problemet är en kostnad för att bära uppstarten. Om programmet planerar mot den övre gränsen och fabriken levererar mitten blir programmet försenat, och problemet är ett lanseringsfönster. Asymmetrin är uppenbar, och det är därför den nedre gränsen är rätt planeringssiffra även när köparen förväntar sig mitten.
Det finns ett undantag, och det är fallet när den lägre änden är det exceptionella fallet snarare än det normala. Ett intervall som är brett därför att leverantören beskriver ett intervall av konfigurationer snarare än ett intervall av output har en lägre ände som alls inte är en realistisk planeringssiffra för köparens konfiguration. Det är ett annat objekt, och sättet att skilja dem åt är att fråga vilken ände som mätts för köparens tillverkning.
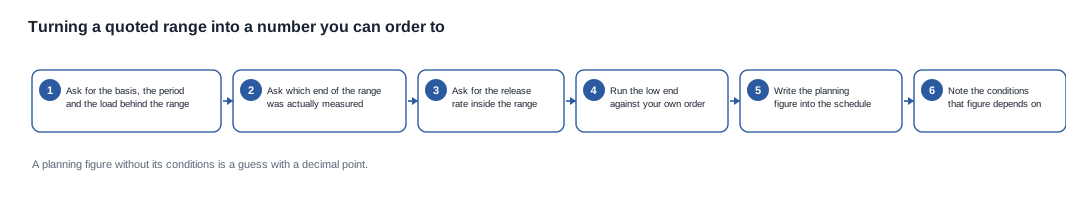
Stegen som omvandlar ett intervall till en siffra
Omvandlingen i sig är en kort sekvens, och varje steg har ett definierat resultat.
- Fråga efter grunden, perioden och den åtagande belastningen bakom intervallet, i ett enda meddelande.
- Fråga vilken ände av intervallet som faktiskt mätts, och för vilken konfiguration.
- Fråga efter produktionstakten inom intervallet, eftersom ett intervall som räknar monterade enheter inte är den siffra som ett leveransdatum beror på.
- Kör den lägre änden mot köparens egen order, med köparens verkliga antal och köparens verkliga konfiguration.
- Skriv in planeringssiffran i tidplanen, med förutsättningarna bifogade.
- Notera de händelser som skulle ogiltigförklara siffran, så att filen registrerar vad siffran vilade på.
Steg fyra är det som oftast ändrar svaret, eftersom det är första gången leverantörens intervall möter en verklig kvantitet. Ett intervall som på papperet rymmer köparens order bekvämt men inte går ihop när belastningen av bytet och testmomentet tillämpas är ett intervall som skapades för en annan tillverkning.
Ett hypotetiskt intervall, omvandlat
Ta ett offererat intervall i stället för en offererad siffra och gå igenom det. En leverantör erbjuder "mellan åtta och tolv tusen enheter per månad för kameraintervallet" utifrån ett tillverkningsfönster på tjugo sex arbetsdagar, utan grund, utan belastningsuppgift och utan angiven konfiguration.
Det första omvandlingssteget är perioden och grunden. Tjugosex arbetsdagar är tillverkningsfönstret, men intervallet är en månadstakt, så de två är inte samma mått och leverantören måste tillfrågas vilket av dem intervallet avser. Grunden saknas, och frågan om den ger mer användbar information: hur många linjer, hur många skift och vilken testtakt som gäller för en kameratillverkning med laddningsfodral.
Det andra steget är belastningen. Leverantören bekräftar att en linje är åtagen en annan kund under månadens andra halva, vilket sänker intervallet för köparens fönster. Det tredje steget är konfigurationen, och här delas intervallet, eftersom kamerauppgifterna i intervallet inte utgör en enda tillverkning: uppgifterna med ett vikbart fodral och uppgifterna utan fodral är olika testalternativ, och intervallet gäller det ena av dem.
Det fyra steget är köparens egen order. Den lägre änden av det tillämpliga intervallet, testad mot köparens antal och köparens verkliga antal konfigurationsändringar, ger ett underskott under periodens sista vecka. Det underskottet är resultatet, och det är värdefullare än det ursprungliga intervallet, eftersom det är en specifik siffra som man kan planera kring: perioden måste börja tidigare, konfigurationsuppsättningen måste begränsas eller antalet måste delas upp över två månader. Varje alternativ är ett beslut som köparen kan fatta. Det breda intervallet var inte alls ett beslut.
Vad planeringssiffran måste åtfölja
En planeringssiffra som förs in i en tidplan utan sina förutsättningar blir en siffra som ingen senare kan ifrågasätta, och förutsättningarna är den enda delen av den som skyddar köparen. Minimimängden är den konfiguration som den skapades för, den månad som den gäller, den grund som den byggdes från, den belastning som den mättes mot och det datum efter vilket den måste uppdateras. En post i tidplanen som innehåller dessa fem uppgifter kan kontrolleras om igen av en kollega ett år senare. En post i tidplanen som bara innehåller siffran kan inte kontrolleras alls, vilket gör den omöjlig att skilja från en gissning.
Avsnittet om ledtid för inköp täcker samma princip tillämpad på en tidplanåtagande, och disciplinen är densamma: ett datum utan sina förutsättningar är bara en förhoppning med datumformat.
Intervallet som är för brett för att planera mot
Testet
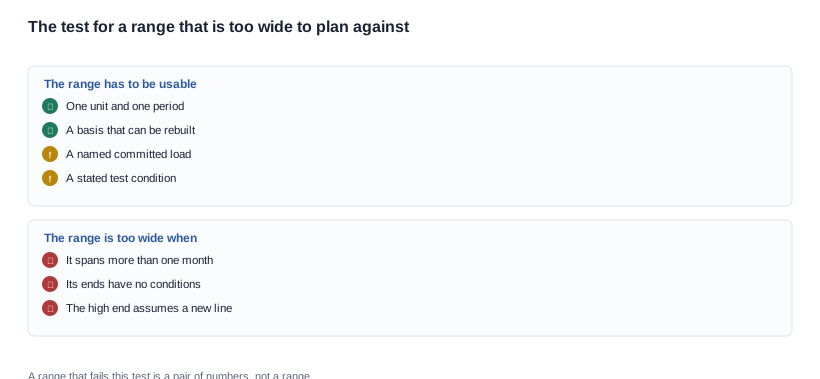
En intervall är användbart när det har en enhet, en period, en beräkningsgrund som kan återskapas, en namngiven åtagande last och en angiven testförutsättning. När alla fem finns med kan det omvandlas till en planeringssiffra enligt metoden ovan. När någon av dem saknas ger omvandlingen ett tal med ett hål i, och hålet måste täppas med en fråga, inte med ett antagande.
Det finns ett andra test, som handlar om intervallets bredd snarare än dess innehåll. Ett intervall vars bredd ryms inom ett enda byggfönster är en mätning. Ett intervall vars bredd spänner över mer än en månad uttrycker vanligen fabrikens spridning av aktivitet snarare än köparens byggplan, och det kan inte begränsas utan en konfiguration och en månad. Den praktiska hanteringen är att planera utifrån intervallets lägsta värde, be om ett smalare intervall för köparens specifika månad och konfiguration, och behandla det breda intervallet som den yttre gränsen för vad leverantören anser möjligt.
Vad du gör med ett intervall som inte klarar testet
Att ett intervall inte klarar testet är inte skäl att avfärda leverantören, och det är inte heller skäl att acceptera mittvärdet. Det är ett skäl att omforma frågan. Det användbara tillvägagåsättet är att be om en enda siffra för en enda konfiguration under en enda månad, med beräkningsgrunden bifogad, och se om leverantören kan ta fram den. De flesta leverantörer kan det, eftersom de flesta leverantörer känner till sin produktion för en byggplan som de har kört tidigare; det de inte kan göra är att generalisera, och det är generaliseringen som inte klarade testet.
Om leverantören inte kan ta fram en smalare siffra måste intervallet föras vidare som en risk med en ansvarig person, och risken måste framgå av avtalet. De villkor som minskar risken är de som binder leverantören till en specifik konfiguration och en specifik månad, med en planerad produktionsfrekvens och en uppsägningstid. Ett intervall som begränsas av avtalet är ett intervall som har omvandlats på det enda sätt som faktiskt innebär någon bindning.
De kommersiella villkoren och vad vi publicerar om intervall
Vad det kostar att förhandla om ett intervall
Ett intervall ger köparen mindre att förhandla om än en enskild siffra gör, eftersom ett intervall lämnar allt öppet. Köparen kan inte förhandla mot en övre gräns, så förhandlingskraften måste komma någon annanstans ifrån, och den mest tillförlitliga källan är konfigurationen och åtagandet. En köpare som låser en konfiguration på ett bestämt datum eliminerar den osäkerhet som gör intervallet brett från början, och en leverantör kan omvandla detta till ett smalare intervall, en bättre plats i produktionsplanen eller ett pris. En köpare som kan åta sig en månadskvantitet har samma förhandlingskraft från motsatt håll, eftersom en fast order tar bort skälet för att intervallet ska finnas alls.
Avvägningarna är desamma för båda parter. Ett smalare intervall kostar leverantören flexibilitet och ger köparen ett datum. Ett fastare åtagande ger leverantören förutsägbarhet och kostar köparen möjligheten att reagera när marknaden förändras. Arrangementets totala kostnad är enhetspriset plus returreserven plus dokumentationsrutten plus det lager som hålls mot en produktionsplan som köparen inte styr, och ett intervall är skälet till att de två sistnämnda vanligen utgör de större beloppen. Avsnittet om riskhantering i inköp beskriver hur de fyra faktorerna kombineras i en modell för landskostnad.
Ett intervall anges med sin beräkningsgrund, last och antaganden
Vi anger ett intervall för en namngiven konfiguration, månad och kvantitet, med beräkningsgrunden, den åtagande lasten och antagandena angivna intill, och vi anger vilken ände av intervallet som har mätts. Vi anger också när intervallet är brett på grund av att konfigurationsmängden är stor, i stället för att låtsas att det är en mätning av köparens byggplan.
Vi publicerar inte någon fast daglig produktionssiffra, antal produktionslinjer, skiftplan, defektfrekvens, omarbetningsfrekvens eller kapacitetssiffra för intervallet som helhet, och vi anger inte något typiskt intervall för en köpare som inte har fastställt en konfiguration och en månad. Alla dessa uppgifter beror på produktionsmixen och den aktuella orderboken, så en publicerad siffra skulle vara korrekt för en konfiguration som inte finns och missvisande för den som finns. Vi anger inte något intervall vars förutsättningar vi inte kan ange, eftersom ett intervall utan förutsättningar är ett tak, och ett tak är inte ett erbjudande.
Vi utgår från ett användningsfall, en konfiguration, en kvantitet, en månad och en målmarknad och berättar för köparen vilka delar av planen som är fastställda, vilka som är öppna och vilka som måste komma från en underleverantör.
Relaterad läsning
Skicka konfigurationen, kvantiteten och månaden, så berättar vi vilken ände av intervallet som har uppmätts.


