
日本語で表現する。
キッズスマートグラスの品質チェック:入荷時に実際に確認すべき事項
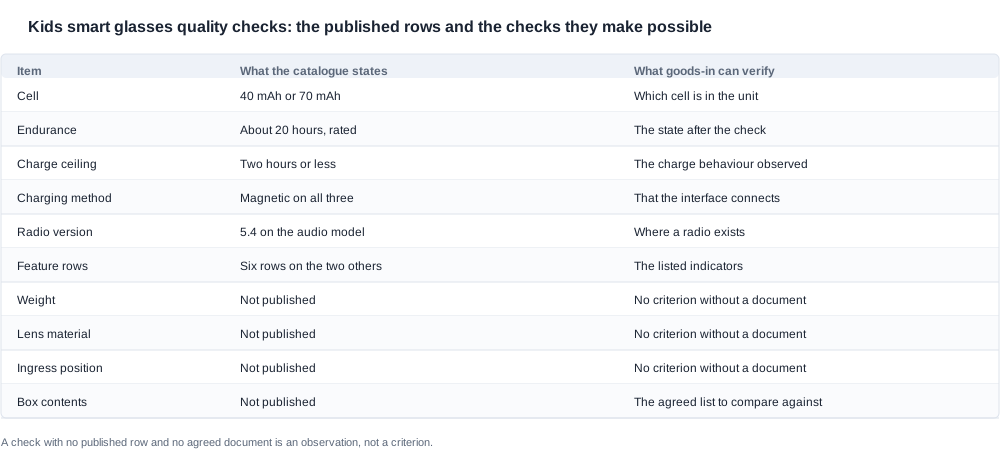
検査対象の製品は限定的であり、最初のコンテナが到着する前に文書化しておく必要があります。2つの保護モデルは40 のセルを搭載し、オーディオモデルは70 です。3モデルとも磁気充電、采用し、公称使用時間は約20時間で、充電時間は2時間以内です。2つの保護モデルは無線版を記載しておらず、同じ6つの機能項目を備えています。オーディオモデルはBluetoothバージョン5.4を記載しており、機能項目は一件も記載していません。その他の検査対象項目——重さ、レンズ仕様、端部の加工、防護等級、ボックス内容、ペアリング手順、保証——は公開されていないため、買い手が仕様を定め、サプライヤーが提出した文書に基づいて確認する必要があります。
この最後の点が、構築する価値のある検査スキームの組織原則です。公開されている項目も、合意された文書もない検査は合否基準とはできません。したがって、スキームは2層で構成する必要があります。すなわち、公開されている項目または合意された文書に根拠づけた検査と、記録はするが判断材料にはしない観察結果です。両者を混同すると、指摘事項だけが並ぶ報告になり、対応の手段がありません。一方、第2層を省略すると、荷物が問題化したことを示す初期の兆候を見逃してしまいます。
実際にこれら2層がどのように機能するかについて、1点補足しておく価値があります。ある出荷で機能したスキームが、次の出荷で機能しなくなる理由を説明するからです。最上位の層は文書が最新であることに全面的に依存し、中間の層は基準が文書化されていることに依存し、最下位の層はチームへの周知ことに依存します。スキームを導入した当日に3つすべてが満たされていても、3か月後には不知のうちに満たされなくなることがよくあります。通常は な理由によるものです。新しい箱に合わせてファイルが更新されたが、受入チームには伝えられていない、基準がメールで書き換えられた、担当者が同じシフトにいるため周知を省略した、といった具合です。買い手が記録を定期的に確認すれば、これら3つすべてが発生していることに気づきます。その確認こそが、スキームを生かし続ける仕組みです。
さらに、双方の上に位置し、実際の失敗の大部分を捕捉する第3の層があります。它は、見積書および合意済み仕様との比較です。「この-unitは動いているか」ではなく、「この-unitは、合意した付属品と書類を、見積書に記載された構成で、納品された)」かを確認します。出荷がすべての機能検査に合格していても、誤った出荷である可能性があります。それう出荷を捕捉するのは、箱、表示、書類をファイルと照合する検査です。
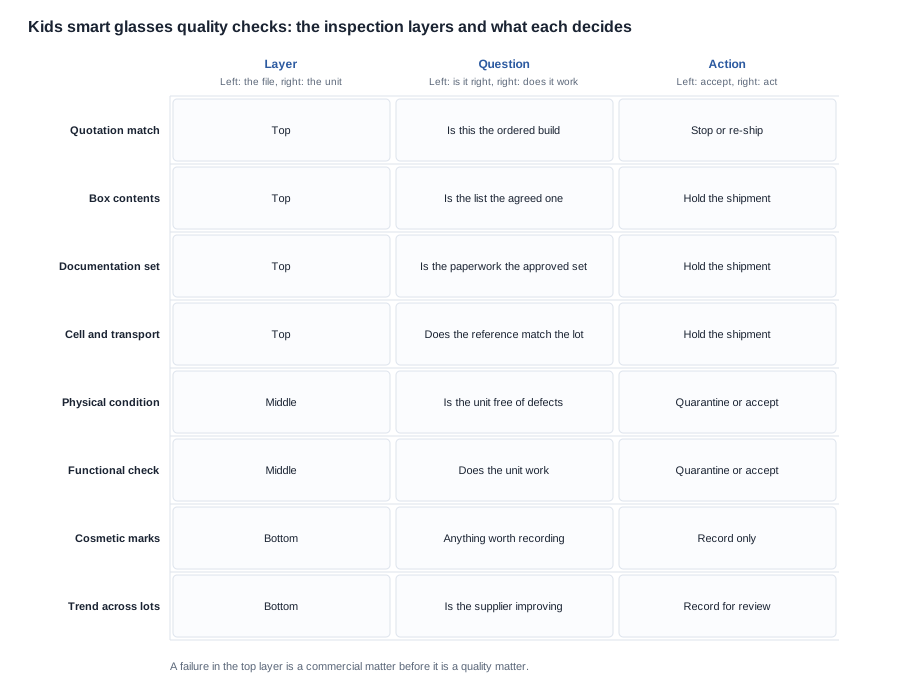
上のマトリクスは、受入チームに周知するための版です。各検査がどの層に属しているかを把握しているチームは、結果に対してどう対応すべきかを知っています。最上位の層での不適合は、品質上の問題であると同時に、まず商業上の問題です。対応は通常、1個を隔離するのではなく出荷を停止すること 。中間の層での不適合は、処置方針が明確にされた品質上の問題です。最下位の層での不適合は、サプライヤーの工程に関する兆候であり最も無視され、最もコストが高い問題です。
入荷検査では捕捉できるが、サンプル注文では捕捉できない4つの失敗モード
サンプル注文と入荷検査の違いとは、製品と出荷物の違いであり、以下の4つの失敗モードはいずれも出荷物レベルのものです。供給者がバイヤーに直接選んで送った製品-unitには見られないものでUz、生産ロットから 製品-unitにはすべて見られます。
1つ目は構成の不一致です。届いた製品-unitは、見積書どおりの仕様ではありません。カラーバ 、'セット、箱、またはバリアントそのものが異なります。製品そのものに欠陥はなく、機能検査もすべて通過します。捕捉できるのは、製品-unitと表示を見積書と照合することだけです。発生原因は、仕様書で合意した内容と、その後変更されたファイルに基づいて生産ロットを製造したことにあります。
2つ目は箱の中身の違いです。合意した内容が変更されています。ケーブルが欠けていれば、配件が別物に置き換わっていれば、'が異なるものであれば、誰も注文していない品目が追加されていれば、いずれ該当します。問題は製品そのものの不良ではなく、製品が自らの文書と一致していないことです。これは、家庭や学校が使用開始直後に発見する典型的な不一致です。
3つ目は文書上の違いです。文書上の不備は、正常に動作する製品では確認できません。配達されなかった警告は、警告が与えられなかったのと同じであるため、エラー・_tailが最長です。
4つ目はセル文書と輸送文書の不一致です。セル文書とセルの輸送参照によって出荷物を移送し、ロットを追跡できます。このファミリーでは、2つの保護モデルには40 セル、オーディオモデルには70 セルを使用し、参照を範囲ではなく個別のモデルとロットに合わせて設定します。
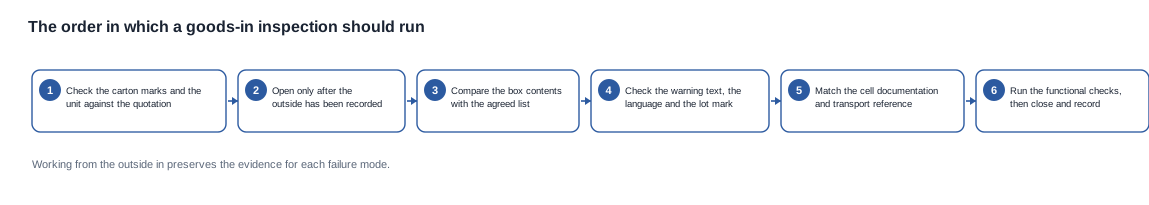
上記の順序は外側から内側へ進むもので、意図的な設計です。箱の中身を確認する前に箱を開けると、2つ目の失敗モードの証拠が失われます。製品-unitを確認する前に文書パックを読むと、4つ目の失敗モードの証拠が失われます。一度この手順を経験したバイヤーは、その後も順序を維持する傾向があります。その順序は、慣習に任せるのではなく、受入手順書に書き込む価値があります。
5つ目の失敗モードは、出貨物ではなくファイルの問題です。クレームが提起されるまで確認できないため、明記する価値があります。嗣後改訂された文書セットに基づいて生産された製品-unitです。バイヤーに通知せずに配件セット、箱、または印刷物を変更した供給者は、承認された内容と届いた内容の不一致を生じさせます。文書化された変更プロセスは、この仕組み全体で最も安価な保険です。
3製品いずれも不良率が公開されていないため、バイヤーは供給者の品質水準を引用できず、公開データに基づいて 比較することもできません。バイヤーが行えるのは独自の受入スキームを設定することです。正直に設定する方法は、数値からではなく検査項目から出発することです。作業順序は、重要Which検査項目かを決定し、各項目の不備が何を意味するかを見積り、サンプル数を決定し、そのサンプルで検出できるだけの数 決定するという順序です。
重要度の区分は、通常は書けば明快になります。構成の不一致、文書の不備、セル文書の不一致は重要項目です。いずれも出荷物を現状のまま流通チャネルに受け入れできないことを意味するからです。これを手順書に反映する/check項目自体を分割するのではなく、一覧の中で重要な品目を明示する方法が適切です。フレームの外観上の欠陥は、品質チームが作業台で判断できる事項であり、サンプリング計画に含める必要はありません。
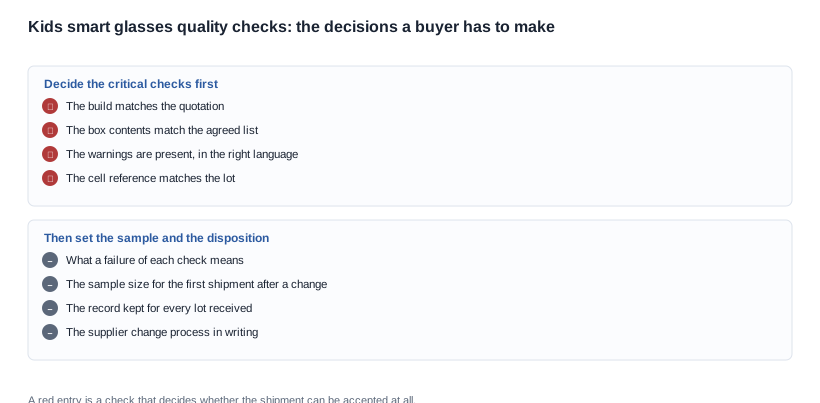
上のチェックリストは、この方式の判断 であり、通常はサンプル数の議論を優先するために省略されがちです。また、検査を実行する価値があるかを左右する部分でもあります。すべての不備が同一の処置/ 针対各種原因進行区分?すべての不備が同じ処置になる方式は、検討されていない方式二期彩神争霸陶瓷的不合格は同一の処置ではないからです。文書不備と外観上の欠陥では、買い手にとって損失は異なり、同じとして扱う手順では、いずれ文書不備を外観上の欠陥として扱う職務になります。
初回出荷では不整合が現れるためです。サプライヤーの工程に負荷.在して観察した後は、通常水準を下げることができます。ただし、それはサプライヤーが製品について述べる内容ではなく、買い手自身の記録に基づいて下げるべきです。公開されている数値がそれを裏づけることはありません。それがまさに要点です。
セル文書と輸送 情報の、貨物受入時における確認
セルの文書と、セルに関する輸送参照情報は、この製品のロットを適法に移動させ、移動後に追跡可能にする2つの文書です。また(最もしばしば前提として扱われ、確認されないことがな文書でもあります。このファミリーでは確認項目が具体的に決まっています。2つの保護モデルではセルは40 、オーディオモデルでは70 であり、参照情報は実際に箱に [^(no need)] されているモデルと一致していなければなりません。セルタイプには対応しているが構成には対応していない、またはシリーズ全体には対応しているが個別モデルには対応していない参照情報は、箱内のユニットに対する参照情報ではありません。
2つ目は、参照情報の適用範囲を確認することです。セル単独で輸送されるのではなく、製品の中、梱包の中、充電アクセサリーや挿入物とともに出荷されます。裸のセル用に書かれた参照情報が、梱包されたユニットを必ずしも説明しているとは限りません。したがって、買い手はサプライヤーに、参照情報が何を対象としているか、すなわちセル、組み立て済み製品、または梱包された出荷物のいずれを対象としているかを明示するよう求めるべきです。適用範囲が曖昧な参照情報は、受け入れ ません。曖昧な範囲とは、最悪のタイミングで誤りであることが判明する範囲だからです。
3つ目は、ロットの確認です。輸送参照情報は出荷されたロットに適用可能でなければならず、追跡マーキングは製品と箱の両方に存在し、判読可能でなければなりません。そうでなければ、ユニットと参照情報のつながりを実際にたどることができません。ファイルは完全に見えるため、無効よりも害 Worseです。
セル文書に関する一般的な手順は、買い手向けバッテリー輸送コンプライアンスで >> 開発されています。このファミリーに関する輸出側の質問は輸出上の考慮事項のページで扱われており、文書確認と並行して行う製品レベルの確認は、構造安全性のページと、指定された姿勢および距離インジケーターに関するページで詳しく説明されています。
ロット記録、追跡可能性、そして出荷後も残るファイル
記録自体は短く、一度書けば買い手が再度考える必要はありません。受け取ったすべてのロットについて、ファイルには6つの項目が記載されます。
- サプライヤー自身のロット識別情報。製品と箱に印字されている状態をそのまま記載します。
- 製造された構成。モデルと、充满了停産?した見積書に記録します。
- ロットが製造された日に有効だった文書セットのリビジョン。
- 採取したサンプルと、方式における各検査の結果。
- 不合格品すべての処置と、それについて保管した証拠。
- 入荷日、および出荷品を受け取った者の氏名。
品質方式の最後の部分は、数年後に使用される部分であり、したがって最もめったに構築されない部分です。買い手はいかなる時点でも、棚からユニットを取り出し、どのロットから来たのか、どの構成で製造されたのか、製造時にどの文書が有効だったのか Supplier 当時との合意内容是什も。4つの情報が必要ですが、通常製品に記載されているのは最初の1つだけです。
したがって、入荷記録には残りの情報をすべて記載する必要があります。每一入荷について、サプライヤー独自のロット識別情報、見積書に記載されたモデル構成、現時点で有効だった文書群のリビジョン、検体とその検査結果、および不合格品的一切の処置を記録します。ロットごとに保管することで、この記録があれば、購入出荷から2年後に某個製品について質問に回答できます。その質問に回答できない購入者は、検査では触れられていないリスクを負っていることになります。
さらに1点、記録と関連づけておくべきことがあります。それは、記録を根本就不っているサプライヤーに対して、購入者がどう対応すべきかについてです。ロット記録を保持し、製品に判読可能な表示を付け、変更手順を文書化しているサプライヤーは、品質状態を監査できるため、購入者にとって商業上の優位性となり、関係を継続する理由にもなります。そうしていないサプライヤーが必ず品質が悪いというわけではありませんが、リスクは購入者が自ら負うことになります。この2つの状況の違いは、商務条件を協議する際に認識しておく価値があります。これは値引きを引き出すためではなく、品質保証制度におけるどのコストが購入者自身の負担かを把握するためです。
同じ考え方は、自動化し Cannotな検査にも当てはまります。この制度における検査の大半は目視と比較によるため、訓練を受けた担当者の目と明文化された基準が必要です。その訓練を省略してはいけません。検査項目だけを与え、基準を与えなかったチームは、シフト間で比較できない記録を作成します。シフト間で比較できない記録は、証拠にはなりません。30分の説明 を、内容を変更するたびに繰り返すことは、購入者が頼りにできる-publishedな品質データが存在しないカテゴリーにおける、最も安価な品質投資です。
でも 運営された the品質制度が記録されなければ、。該制度は、。一度だけ良い出荷を生んだだけです。実施して記録した品質制度は、傾向を生み出します。カタログが不具合率を一切掲載していないカテゴリーでは、購入者自身の記録が唯一の品質データとなります。
その記録は、制品が流通チャネルに存在する限り保管し、検証結果には要約ではなく添付します。作成元の入荷指示書は1ページで、データは製品を開いた状態で作業台に記入します。また、購入者が仕入先を評価するための資料でもあります。この製品群にはカタログ上で公開された品質データがないため、ロットごとの傾向が唯一の品質データとなります。そして、その記録を保持している購入者だけが、出荷が改善のか悪化のかを判断できる唯一の当事者となります。
このファミリー的相関資料は、シリーズ購入ガイドと、箱に何を入れるかについてのページにあります。入荷した製品のアフターセールスについては、保証およびセットアップページで扱っています。一般的なトラブルシューティング手順は、トラブルシューティングページにあります。モデルごとのレビュー用チェックリストは、某個保護モデルの購入者レビュー用チェックリストにあります。
設定した受入基準、合意した同梱品、指定したロット表示を当方にお送りください。公開している記載内容で実際に対応できる項目を確認したうえで、まだ裏付けとなる文書がないものを特定し、現在の入荷手順で最も見落としやすい4つの失敗モードをお知らせします。


