
Nasz katalog nie publikuje wskaźnika wadliwości, procedury odbioru towaru ani zapisów testów fabrycznych dla żadnego z trzech produktów w tej rodzinie. Nie publikuje również masy, materiału soczewek, oznaczenia odporności na wnikanie, metody kontroli, procedury parowania, pojemności etui ładującego ani dokumentu potwierdzającego zgodność dla poszczególnych modeli. Tak powinien wyglądać katalog publikujący wiersze produktowe, a nie dane dotyczące jakości. To on przenosi całą odpowiedzialność za stan jakości na kupującego i dostawcę. Poniżej przedstawiamy system kontroli, który kupujący powinien opracować dla tej rodziny, cztery tryby awarii, które wykrywa, oraz powód, dla którego zamówienie próbne i kontrola przyjęcia towaru nie zastępują się nawzajem.
Kontrola jakości dziecięcych okularów inteligentnych: co powinna rzeczywiście sprawdzać kontrola przyjęcia towaru
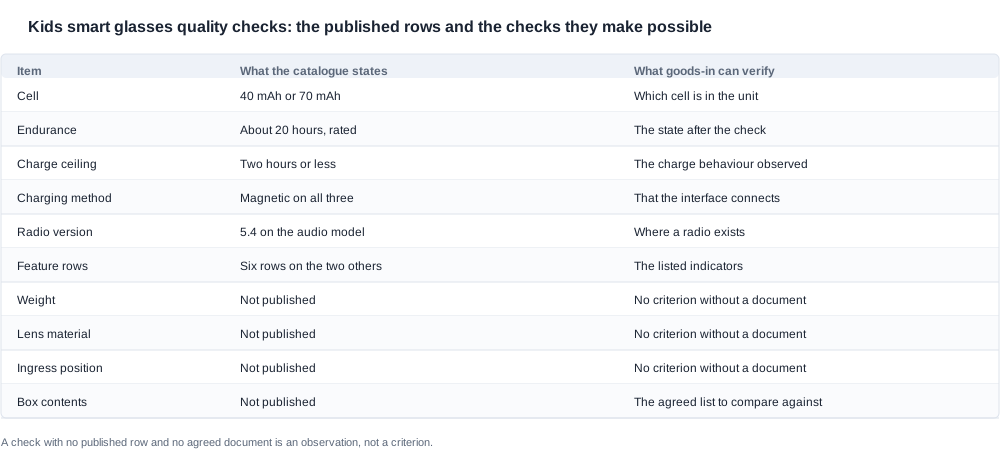
Zakres kontroli produktów kupującego jest wąski i powinien zostać spisany przed przybyciem pierwszego kontenera. Dwa modele ochronne mają ogniwo o pojemności 40 mAh, a model z funkcją dźwiękową — ogniwo o pojemności 70 mAh. Wszystkie trzy wykorzystują ładowanie magnetyczne, wszystkie trzy podają znamionowy czas pracy na poziomie około dwudziestu godzin, a w przypadku wszystkich trzech ładowanie jest ograniczone do dwóch godzin. Dwa modele ochronne nie mają opublikowanej wersji radiowej i zawierają te same sześć wierszy opisujących funkcje. Model z funkcją dźwiękową ma opublikowaną wersję Bluetooth 5.4 i nie zawiera żadnych wierszy opisujących funkcje. Wszystkie pozostałe informacje, których potrzebowałby kontroler — masa, specyfikacja soczewki, obróbka krawędzi, odporność na wnikanie, zawartość opakowania, procedura parowania, gwarancja — nie są publikowane, dlatego musi je określić kupujący i zweryfikować na podstawie dokumentu dostarczonego przez dostawcę.
Ten ostatni punkt stanowi zasadę organizującą każdy system kontroli warty opracowania. Kontrola nieoparta na opublikowanym wierszu ani uzgodnionym dokumencie nie może być kryterium jednoznacznego wyniku; może być jedynie obserwacją, a obserwacja zarchiwizowana przez zespół jakości ma mniejszą wartość niż godzina, którą kosztuje. System należy więc opracować w dwóch warstwach: kontrole oparte na opublikowanym wierszu lub uzgodnionym dokumencie oraz obserwacje rejestrowane, ale nierozstrzygające o wyniku. Kupujący, którzy mieszają te dwie warstwy, otrzymują raport pełen ustaleń, ale bez możliwości działania. Ci, którzy pomijają drugą warstwę, z kolei przegapiają wczesne sygnały, które wskazałyby, że wysyłka przebiega nieprawidłowo.
Warto dodać jedną obserwację dotyczącą sposobu, w jaki te warstwy działają w praktyce, ponieważ wyjaśnia ona, dlaczego system sprawdzający się podczas jednej wysyłki może zawieść podczas kolejnej. Górna warstwa zależy wyłącznie od aktualności dokumentacji, środkowa od spisania kryteriów, a dolna od przeszkolenia zespołu. Wszystkie trzy warunki mogą być spełnione w dniu wdrożenia systemu i po cichu przestać być spełnione trzy miesiące później, zwykle z niewinnych powodów: dokumentacja zostaje zaktualizowana z powodu nowego opakowania, nikt nie informuje zespołu przyjmującego towary, kryteria zostają zmienione sformułowane w wiadomości e-mail, a odprawa zostaje pominięta, ponieważ na zmianie pracują te same osoby. Kupujący, który okresowo przegląda zapisy, zobaczy wszystkie te zmiany, a przegląd ten jest mechanizmem pozwalającym utrzymać system w działaniu.
Istnieje jeszcze trzecia warstwa, położona ponad obiema pozostałymi, która wykrywa większość rzeczywistych awarii. Jest to porównanie z ofertą i uzgodnioną specyfikacją: nie chodzi o to, czy „to urządzenie działa”, lecz o to, czy jest to dokładnie zamówione urządzenie, z uzgodnionymi akcesoriami i dokumentacją, w skonfigurowanej wersji podanej w ofercie. Wysyłka może przejść wszystkie kontrole funkcjonalne, a mimo to być niewłaściwą wysyłką. Wykryje ją kontrola polegająca na porównaniu zawartości opakowania, oznaczeń i dokumentacji z dokumentacją referencyjną.
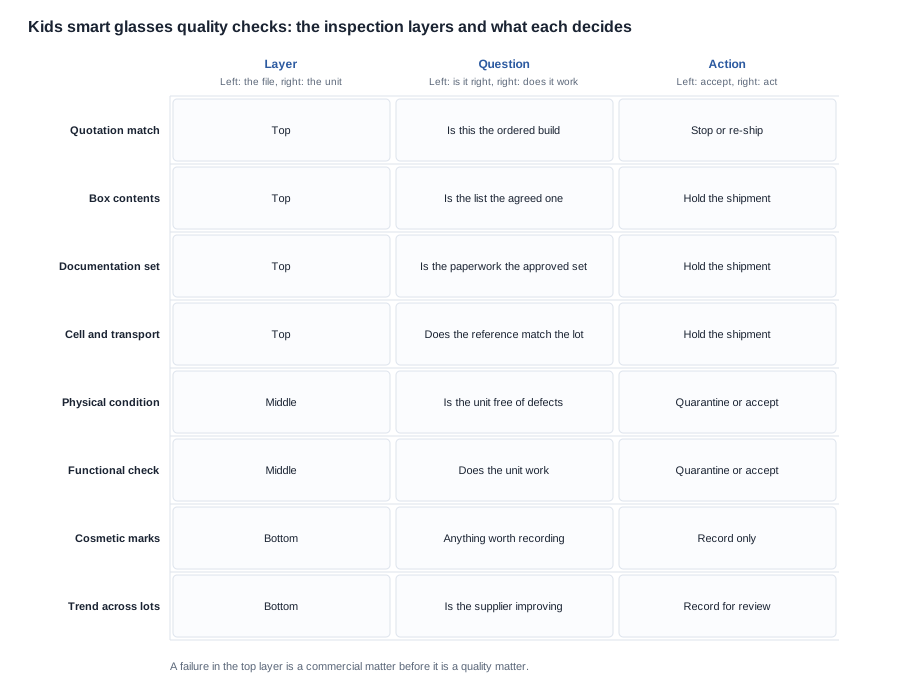
Powyższa macierz jest wersją, którą należy przedstawić zespołowi przyjmującemu towary, ponieważ zespół znający przynależność każdej kontroli do warstwy wie, jak postępować z wynikiem. Niezgodność w górnej warstwie jest przede wszystkim kwestią handlową, a dopiero później jakościową, ponieważ reakcją jest zwykle wstrzymanie wysyłki, a nie poddanie pojedynczego urządzenia kwarantannie. Niezgodność w środkowej warstwie jest kwestią jakościową o zdefiniowanym sposobie postępowania. Niezgodność w dolnej warstwie jest sygnałem dotyczącym procesu dostawcy i to ona jest najczęściej ignorowana, a zarazem najbardziej kosztowna.
Cztery tryby awarii wykrywane przez kontrolę przyjęcia towaru, których nie wykrywa zamówienie próbne
Różnica między zamówieniem próbnym a kontrolą przyjęciową polega na różnicy między produktem a przesyłką, a poniższe cztery tryby awarii dotyczą poziomu przesyłki: nie są widoczne w egzemplarzu, który dostawca wybrał i wysłał bezpośrednio kupującemu, lecz są widoczne w egzemplarzu pochodzącym z serii produkcyjnej.
Pierwszy to niezgodność konfiguracji. Dotrzymany egzemplarz nie jest wersją zgodną z ofertą — inny wariant kolorystyczny, inny zestaw akcesoriów, inne opakowanie lub całkowicie inna wersja. Nic w nim nie jest uszkodzone, a każda kontrola funkcjonalna przejdzie pomyślnie. Wykryje to wyłącznie porównanie egzemplarza i jego oznaczeń z ofertą. Przyczyną jest natomiast uzgodnienie specyfikacji w dokumencie, podczas gdy seria produkcyjna została wykonana na podstawie pliku, który od tego czasu uległ zmianie.
Druga to różnica w zawartości opakowania. Uzgodniona lista została zmieniona: brakuje przewodu, wymieniono akcesorium, wkładka jest inna lub dodano element, którego nikt nie zamawiał. Konsekwencją nie jest wadliwy produkt, lecz produkt niezgodny z własną dokumentacją — dokładnie taka rozbieżność, którą gospodarstwo domowe lub szkoła odkryje w pierwszej minucie użytkowania.
Trzecia to różnica w dokumentacji. Brakuje ostrzeżeń, są w niewłaściwym języku, dotyczą niewłaściwej wersji albo oznaczenie identyfikowalności jest nieobecne lub nieczytelne. Awaria dokumentacji jest niewidoczna w produkcie, który działa, i jest trybem awarii o najdłuższym ogonie, ponieważ ostrzeżenie, którego nie dostarczono, jest ostrzeżeniem, którego nie przekazano.
Czwarta to niezgodność dokumentacji ogniwa i dokumentacji transportowej. Dokumentacja ogniwa i numer transportowy ogniwa umożliwiają przemieszczenie przesyłki oraz identyfikację partii, a gdy nie są zgodne z egzemplarzem w kartonie, problem ujawnia się w niewłaściwym miejscu łańcucha — u przewoźnika, na granicy lub podczas wycofania. W przypadku tej rodziny oznacza to ogniwo 40 mAh w dwóch modelach ochronnych i ogniwo 70 mAh w modelu z Dźwięk, z numerem referencyjnym dopasowanym do konkretnego modelu i partii, a nie do całej gamy.
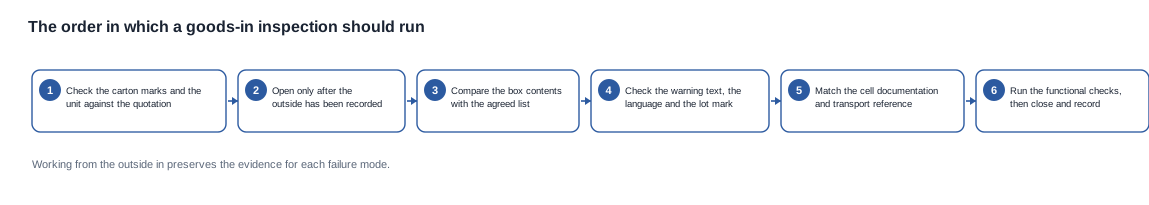
Powyższa kolejność przebiega od zewnątrz do środka i jest celowa. Otwarcie opakowania przed sprawdzeniem jego oczekiwanej zawartości niszczy dowody dotyczące drugiego trybu awarii; zapoznanie się z pakietem dokumentów przed sprawdzeniem egzemplarza niszczy dowody dotyczące czwartego. Kupujący, który raz przeszedł przez tę procedurę, zwykle zachowuje kolejność, dlatego warto wpisać ją do procedury odbioru towaru, zamiast pozostawiać ją zwyczajowi.
Istnieje piąty tryb awarii, który nie dotyczy przesyłki, lecz pliku, i warto go nazwać, ponieważ pozostaje niewidoczny do momentu zgłoszenia reklamacji: egzemplarz wyprodukano na podstawie zestawu dokumentacji, który od tego czasu został zastąpiony nową wersją. Dostawca, który zmienia zestaw akcesoriów, opakowanie lub grafikę, nie informując kupującego, tworzy rozbieżność między zatwierdzonym produktem a dostarczonym. Kupujący dowie się o niej dopiero, gdy klient zwróci egzemplarz wraz z instrukcjami niezgodnymi z instrukcjami w pliku. Pisemny proces zarządzania zmianami jest najtańszym ubezpieczeniem w całym systemie.
Ustalanie próbki akceptacyjnej, gdy katalog nie publikuje wskaźnika wad
Ponieważ dla żadnego z trzech produktów nie publikuje się wskaźnika wad, kupujący nie może powoływać się na deklarowany poziom jakości dostawcy ani porównywać dostawców na podstawie opublikowanych danych. Może natomiast ustanowić własny system akceptacji, a uczciwe ustanowienie go polega na rozpoczęciu od kontroli, a nie od liczby. Kolejność prac jest następująca: określić, które kontrole są krytyczne, ustalić, co oznacza awarię każdej z nich, ustalić próbkę, a dopiero potem określić liczebność wystarczającą do wykrycia danej wady.
Podział według krytyczności zwykle staje się oczywisty po zapisaniu go. Niezgodność konfiguracji, awaria dokumentacji i niezgodność dokumentacji ogniwa są krytyczne, ponieważ każda z nich oznacza, że przesyłki nie można przyjąć do dystrybucji w obecnej postaci. Różnica w zawartości opakowania jest krytyczna, gdy brakujący element ma znaczenie dla bezpieczeństwa, a w pozostałych przypadkach nie. Sposobem odzwierciedlenia tego w procedurze jest wskazanie krytycznych elementów na liście, zamiast dzielenia samej kontroli. Wadę estetyczną oprawy zespół jakości może ocenić bezpośrednio w pracowni, dlatego w ogóle nie musi ona być uwzględniona w planieowania.
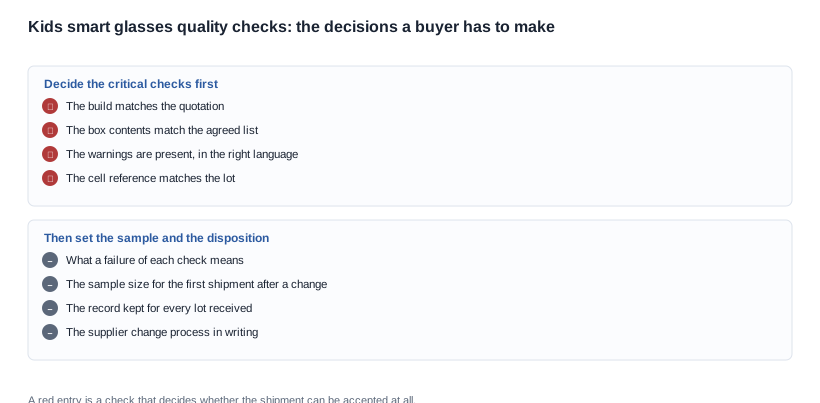
Lista kontrolna powyżej stanowi część programu dotyczącą decyzji i zwykle się ją pomija na rzecz dyskusji o wielkości prób. To ona również decyduje, czy warto przeprowadzać inspekcję: program, w którym każda niezgodność ma taki sam tryb postępowania, nie został przemyślany, ponieważ tryby te nie są takie same. Brak dokumentacji i wada kosmetyczna nie generują dla kupującego tych samych kosztów, a procedura, która traktuje je jednakowo, z czasem zacznie traktować brak dokumentacji jak wadę kosmetyczną.
Jeśli chodzi o samą wielkość próby, praktyczna rada dla tak niewielkiej kategorii brzmi: utrzymać program proporcjonalny do ryzyka i przeprowadzić pierwsze inspekcje na wyższym poziomie niż rutynowy plan, ponieważ właśnie pierwsza przesyłka po zmianie konfiguracji jest miejscem, w którym występują niezgodności. Po obserwacji procesu dostawcy pod obciążeniem poziom rutynowy można obniżyć — ale na podstawie własnych zapisów kupującego, a nie jakichkolwiek deklaracji dostawcy dotyczących produktu. Żadna opublikowana wartość tego nie potwierdza, i właśnie na tym polega sedno.
Dokumentacja ogniwa i referencja transportowa — kontrola przy przyjęciu towaru
Dokumentacja ogniwa i referencja transportowa dla ogniwa to dwa dokumenty, dzięki którym przesyłka tych produktów może być legalnie przemieszczana, a partia możliwa do prześledzenia już po przemieszczeniu. To zarazem dokumenty, których istnienie najczęściej się zakłada, zamiast je sprawdzać. W przypadku tej rodziny kontrola jest konkretna: ogniwo ma pojemność 40 mAh w dwóch modelach z zabezpieczeniami oraz 70 mAh w modelu z dźwiękiem, a referencja musi odpowiadać modelowi faktycznie znajdującemu się w opakowaniu. Referencja obejmująca typ ogniwa, ale nie konfigurację, albo obejmująca cały asortyment, a nie konkretny model, nie jest referencją dla egzemplarza w pudle.
Drugą rzeczą do sprawdzenia jest zakres referencji. Ogniwo nie podróżuje samo — znajduje się wewnątrz produktu, wewnątrz opakowania, razem z akcesorium do ładowania i wkładką, a referencja napisana dla samego ogniwa nie musi opisywać egzemplarza w opakowaniu. Kupujący powinien zatem poprosić dostawcę o wskazanie, co obejmuje referencja — ogniwo, złożony produkt czy zapakowaną przesyłkę — i nie powinien akceptować referencji o niejednoznacznym zakresie, ponieważ niejednoznaczny zakres to zakres, który może okazać się błędny w najmniej odpowiednim momencie.
Trzecia kontrola dotyczy partii. Referencja transportowa musi być możliwa do wykorzystania dla wysłanej partii, a oznaczenie identyfikowalności musi być obecne i czytelne zarówno na produkcie, jak i na pudle, aby można było faktycznie powiązać egzemplarz z referencją. Kupujący, który dysponuje referencją i oznaczeniem partii, które nie są ze sobą zgodne, nie ma żadnego z tych elementów, a dokumentacja jest gorsza niż bezużyteczna, ponieważ wygląda na kompletną.
Ogólna procedura dotycząca dokumentacji ogniwa została opisana w artykule zgodności transportu baterii wskazówkach dla kupujących. Pytania dotyczące eksportu dla tej rodziny produktów są przedstawione na stronie uwzględniającej kwestie eksportowe, a kontrole na poziomie produktu, stanowiące uzupełnienie kontroli dokumentacyjnych, omówiono na stronie dotyczącej bezpieczeństwa konstrukcji oraz na stronie poświęconej wskaźnikom pozycji i odległości.
Zapisy partii, identyfikowalność i dokumentacja, która przetrwa wysyłkę
Sam rejestr jest krótki, a kupujący, który sporządzi go raz, nie będzie musiał do niego wracać. Dla każdej otrzymanej partii dokumentacja zawiera sześć pól.
- Własną identyfikację partii nadaną przez dostawcę, dokładnie tak, jak jest oznaczona na produkcie i opakowaniu.
- Zbudowaną konfigurację, zapisaną w odniesieniu do modelu i oferty, którą wypełniono.
- Wersję zestawu dokumentacji obowiązującą w dniu wyprodukowania partii.
- Pobraną próbkę oraz wynik każdej kontroli w programie.
- Tryb postępowania w przypadku każdej niezgodności oraz zachowane dla niej dowody.
- Datę odbioru oraz imię i nazwisko osoby, która podpisała odbiór przesyłki.
Ostatnia część programu jakościowego jest wykorzystywana kilka lat później, a jednocześnie rzadko się ją tworzy. Kupujący musi być w stanie w dowolnym momencie wziąć egzemplarz z półki i ustalić, z której partii pochodzi, w jakiej konfiguracji został wyprodukowany, które dokumenty obowiązywały w chwili jego wykonania oraz co wówczas uzgodniono z dostawcą. To cztery informacje, a jedynie pierwsza zwykle znajduje się na produkcie.
Zatem dokumentacja odbiorcza musi zawierać pozostałe informacje. Dla każdego przyjęcia należy odnotować: własną identyfikację partii dostawcy, konfigurację modelu zgodnie z ofertą, obowiązującą wersję zestawu dokumentów, próbkę i wyniki badań oraz losowanie wszystkich egzemplarzy niespełniających wymagań. Przechowywana dla każdej partii dokumentacja pozwala kupującemu odpowiedzieć na pytanie o dany egzemplarz nawet dwa lata po wysyłce, a kupujący, który nie jest w stanie udzielić takiej odpowiedzi, sam ponosi ryzyko, którego kontrola odbiorcza nie obejmowała.
Kolejny aspekt, który należy uwzględnić w dokumentacji, dotyczy postępowania kupującego z dostawcą, który prowadzi rzetelną dokumentację. Dostawca, który przechowuje zapisy dotyczące partii, czytelnie oznacza egzemplarze i udostępnia pisemny proces zarządzania zmianami, oferuje możliwość audytu swojej sytuacji w zakresie jakości, co stanowi przewagę handlową dla kupującego i powód do utrzymania relacji. Dostawca, który nie robi nic z tych rzeczy, nie musi być gorszy, ale to kupujący osobiście ponosi ryzyko, a różnicę między tymi dwiema sytuacjami warto rozpoznać podczas negocjowania warunków handlowych — nie jako sposób wymuszania rabatu, lecz jako sposób ustalenia, które koszty wdrożonego systemu jakości ponosi sam kupujący.
Ta sama logika dotyczy kontroli, których nie można zautomatyzować. Większość kontroli w tym systemie ma charakter wizualny i porównawczy, dlatego wymaga przeszkolonego oka oraz pisemnego kryterium, a szkolenie jest elementem, którego kupujący nie powinien pomijać. Zespół, który otrzymał listę kontroli bez kryteriów, będzie tworzył zapisy niemożliwe do porównania między zmianami, a dokumentacja, której nie można porównać między zmianami, nie stanowi dowodu. Pół godziny odprawy, powtarzane po każdej zmianie systemu, to najtańsza inwestycja w jakość dostępna w kategorii, w której nie istnieją opublikowane dane jakościowe, na których kupujący mógłby się oprzeć.
Warto wyjaśnić argument handlowy, ponieważ właśnie o niego zapyta panel zakupowy. Dobrze prowadzony, lecz nieudokumentowany system jakości oznacza, że po raz pierwszy udało się zrealizować dobrą dostawę. Prowadzony i dokumentowany system jakości pozwala natomiast wygenerować trend, a trend umożliwia kupującemu negocjowanie pozycji dotyczącej wad, prognozowanie kosztów wymiany oraz wykazanie wyników dostawcy w momencie odnowienia umowy. W kategorii, w której nasz katalog w ogóle nie publikuje wskaźnika wadliwości, własna dokumentacja kupującego będzie jedynymi danymi jakościowymi, jakie kiedykolwiek dla niej powstaną.
Praktyczna dyscyplina jest niewielka: jeden dokument na partię, przechowywany przez cały okres obecności produktu w kanał dystrybucji, z dołączonymi wynikami kontroli, a nie jedynie ich podsumowaniem. Instrukcja odbiorcza, która go tworzy, mieści się na jednej stronie, dane wpisuje się przy stanowisku kontrolnym, gdy egzemplarz jest otwarty, a powstały plik kupujący może przedstawić klientowi, szkole lub audytorowi pytającemu, skąd pochodzi dany egzemplarz. Jest to również dokument umożliwiający kupującemu ocenę własnego dostawcy: trend w poszczególnych partiach będzie jedynymi danymi jakościowymi dostępnymi dla tej rodziny produktów, ponieważ nasz katalog nie publikuje żadnych, a kupujący prowadzący dokumentację będzie jedyną stroną w tej rozmowie, która może stwierdzić, czy jakość dostaw ulega poprawie, czy pogorszeniu.
Powiązane materiały dotyczące tej rodziny produktów znajdują się w przewodniku zakupowym dla asortymentu oraz na stronie opisującej zawartość opakowania; obsługę posprzedażową odebranego egzemplarza opisuje strona dotycząca gwarancji i konfiguracji; ogólny proces diagnozowania usterek znajduje się na stronie rozwiązywania problemów; a listę kontroli dla konkretnego modelu zawiera lista kontroli kupującego dotycząca jednego z modeli ochrony.
Prześlijcie nam przyjęte kryteria akceptacji, uzgodnioną zawartość opakowania oraz określone oznaczenie partii, a my oznaczimy je względem możliwości faktycznie wspieranych przez opublikowane wiersze, wskażemy te, które nie mają jeszcze dokumentacji, i powiemy, który z czterech trybów awarii obecna procedura odbiorcza najprawdopodobniej pominie.


