
Błędy, które kosztują kupującego pieniądze w tej kategorii, rzadko występują w momencie zakupu. Pojawiają się w tygodnie po dostawie — w sklepach, magazynach i lokalizacjach, gdzie urządzenia są faktycznie ładowane, przenoszone i pozostawiane na noc. Urządzenie prawidłowo dobrane, prawidłowo zbudowane i prawidłowo wysłane po miesiącu może nadal zapewniać zaledwie połowę deklarowanego czasu pracy, a winny będzie pierwszy fabrykant. Ten artykuł dotyczy błędów popełnianych po dostawie: sześciu najczęściej powtarzających się błędów, śladów, które każdy z nich pozostawia, oraz instrukcji operacyjnej, która im zapobiega. Nie dotyczy błędów związanych z wyborem — wybrania niewłaściwego modelu, odczytania niewłaściwego wiersza lub podpisania niewłaściwego zamówienia — ponieważ są popełniane raz, zanim jeszcze istnieją towary, i są omówione w odrębnych wskazówkach zakupowych dotyczących tej serii.
Czas pracy baterii okularów AR: sześć błędów, które pojawiają się po wysyłce
Różnica między usterką techniczną a usterką wynikającą z obsługi jest prosta i warto ją wyjaśnić na początku: usterka techniczna występuje w produkcie w momencie jego opuszczenia fabryki, natomiast usterka związana z obsługą pojawia się później. Pierwszą rozstrzyga dokumentacja produkcyjna i dane testowe. Drugą rozstrzyga procedura operacyjna, warunki przechowywania i sposób ładowania. Pomylenie tych dwóch przyczyn to najdroższy błąd w tej liście, ponieważ prowadzi do złożenia reklamacji do niewłaściwej strony i pozostawia rzeczywistą przyczynę bez zmian.
Istnieje strukturalny powód, dla którego błędy te kumulują się po dostawie. Urządzenie jest projektowane, montowane, kalibrowane i testowane w obrębie jednej organizacji, w kontrolowanych warunkach, przez ludzi, których całym zadaniem jest robić to prawidłowo. Po zaplombowaniu opakowania urządzenie przechodzi do sieci dystrybucji, łańcucha detalicznego, magazynu, a ostatecznie do lokalizacji użytkownika — a w każdym z tych etapów obchodzenie z nim jest jedynie dodatkowym obowiązkiem w stosunku do głównej pracy danej osoby. Nikt w tym łańcuchu nie otrzymuje instrukcji ochrony ogniwa. Ktoś musi ich udzielić, a w większości programów nikt tego nie robi.
Dlatego poniższe błędy są opisane w taki sposób. Każdy z nich wskazuje nawyk operacyjny, który go powoduje, mechanizm fizyczny, który za nim stoi, sposób ujawnienia się w danych, które ostatecznie trafiają do użytkownika, oraz konkretny zapis, który mu zapobiega. Zapisy te są celowo na tyle krótkie, aby można je było bezpośrednio przenieść do instrukcji operacyjnej, umowy dystrybucyjnej lub załącznika jakościowego dostawcy.
Trzy z sześciu błędów dotyczą obsługi podczas ładowania, a pozostałe trzy — przechowywania i transportu. Dwa dalsze przypadki błędnego odczytania danych są omówione osobno na końcu, ponieważ wynikają z błędnej interpretacji, a nie z obsługi — urządzenia działają prawidłowo, ale dane zostały odczytane nieprawidłowo, a koszt takiego błędu to reklamacja do dostawcy, który nie popełnił żadnego wykroczenia.
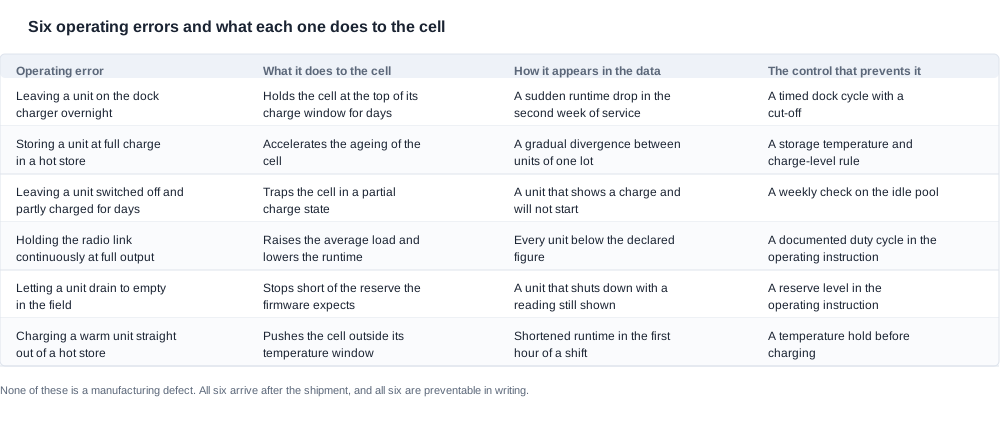
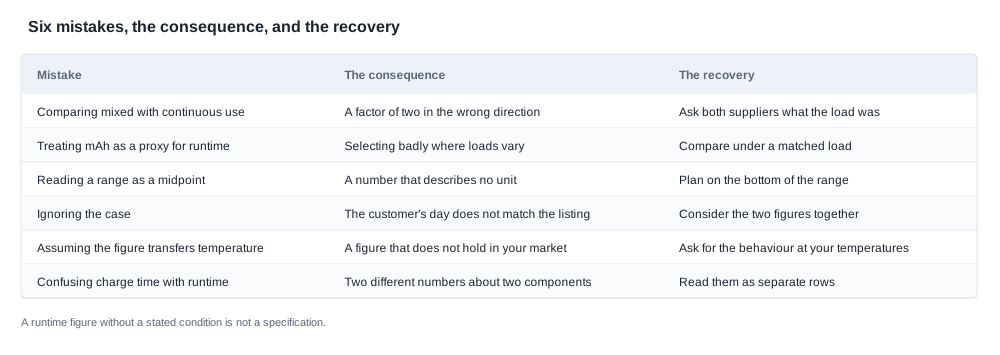
Tabela stanowi podsumowanie. W poniższych sekcjach przedstawiono mechanizm i sposób kontroli każdego błędu, ponieważ kontrola jest częścią, która trafia do instrukcji operacyjnej, natomiast tabela — do rozmowy z dostawcą.
Obsługa podczas ładowania: trzy błędy, które najszybciej skracają żywotność ogniwa
Ogniwo litowe w urządzeniu noszonym na głowie jest elementem o określonym zakresie roboczym, a trzy poniższe błędy to sposoby, w jakie eksploatacja floty wyprowadza urządzenie poza ten zakres bez czyjejkolwiek uwagi w dniu, w którym to następuje. Żaden z nich nie powoduje widocznej usterki. Wszystkie trzy prowadzą do stopniowego niedoboru, który ujawnia się dopiero kilka tygodni później — i właśnie dlatego tak trudno przypisać im odpowiedzialność.
Pozostawienie urządzenia na rampie przez cały weekend
Stacja ładowania bez odcięcia napięcia utrzymuje ogniwo nieograniczenie długo na górnym końcu zakresu ładowania. W przypadku weekendu oznacza to trzy dni przy wysokim stanie naładowania; w przypadku urządzenia w zapleczu sklepu detalicznego może to trwać nawet miesiąc. Ogniwo nie ulega uszkodzeniu w sposób charakterystyczny dla głębokiego rozładowania, ale pozostaje w stanie, który przyspiesza starzenie najbardziej, a uszkodzenie narasta przez cały okres użytkowania urządzenia, zamiast ujawnić się natychmiast.
W danych objawia się to jako gwałtowny spadek zamiast stopniowego trendu. Urządzenia cyklowane przez stację w pracownym tygodniu i urządzenia pozostawione na stacji przez weekend zaczną różnić się od siebie w ciągu dwóch tygodni, a jeśli nikt nie wyjaśnił, co działo się na rampie, taka rozbieżność będzie wyglądać jak problem partii. Fabryka badająca tę partię nie znajdzie żadnych nieprawidłowości w produkcji, ponieważ w produkcji nie ma żadnych nieprawidłowości.
Sterowanie jest nieefektowne, ale skuteczne: cykl ładowania w stacji z ustawionym czasem i automatycznym odcięciem oraz zasada, że żadne urządzenie nie pozostaje podłączone przez weekend. Oba wymogi powinny znaleźć się w instrukcji obsługi i zostać zweryfikowane na miejscu, ponieważ stacja, którą wysyłano z timarem, o którym personel obiektu nie wie, jest dokładnie taką samą stacją jak urządzenie bez timera.
Ładowanie ciepłego urządzenia prosto z gorącego magazynu
Temperatura to druga część zakresu pracy ogniwa, a zarazem ta część, której zespoły operacyjne często nie zajmują się, ponieważ temperatura w magazynie wydaje się normalna osobom tam pracującym. Urządzenie zdjęte z ciepłej półki i podłączone bezpośrednio do ładowarki jest ładowane przy temperaturze ogniwa wykraczającej poza zakres, w którym ogniwa zostały zakwalifikowane, przez co akceptacja ładunku zostaje ograniczona. Urządzenie osiąga niższy poziom naładowania, niż wskazuje wskaźnik, a pierwsza zmiana dnia rozpoczyna się z niedoborem energii.
Sygnalem w danych jest pora dnia. Jeśli niedobory koncentrują się wśród urządzeń wydawanych na początku zmiany, a nie wśród urządzeń pracujących już od godziny, przyczyną jest temperatura ładowania, a nie problem z pojemnością. Warto to zapisać, ponieważ jest to wzorzec łatwy do zauważenia i łatwy do błędnie przypisać.
Rozwiązaniem jest wstrzymanie temperatury przed ładowaniem: urządzenia powinny aklimatyzować się w punkcie ładowania przez określony czas, zamiast być przenoszone z magazynu i podłączane natychmiast. Tam, gdzie temperatura obiektu jest wystarczająco wysoka, aby miało to znaczenie, okres wstrzymania należy wpisać do instrukcji jako konkretną liczbę, a nie ogólną zasadę.
Pozostawienie częściowo naładowanego urządzenia bezczynnego na kilka dni
Trzeci błąd dotyczący ładowania jest najmniej zauważalny. Urządzenie wyłączone przy częściowym naładowaniu i pozostawione na kilka dni w szufladzie lub na półce nie po prostu stoi bez zmian; w zależności od ogniwa i temperatury jego poziom naładowania stopniowo spada, a w niektórych konstrukcjach spada na tyle, że sterownik ładowania nie pozwoli uruchomić urządzenia po jego ponownym włączeniu. Widoczny objaw to urządzenie, które zgłasza obecność ładunku, ale nie chce się włączyć, a typową reakcją jest uznanie go za uszkodzone.
Taki błąd jest również najłatwiejszy do wykrycia, ponieważ powoduje jednorazową awarię, a nie stopniowe pogarszanie się działania. Rozwiązaniem jest cotygodniowa kontrola puli urządzeń nieużywanych: każde urządzenie, które nie jest w eksploatacji, należy sprawdzić, a każde, które nie chce się uruchomić, poddać ładowaniu, zamiast je spisywać. Cotygodniowa kontrola zajmuje kilka minut. Urządzenie spisane ze względów eksploatacyjnych kosztuje samo urządzenie, a także oznacza spór z fabryką, gdy fabryka prosi o dane.
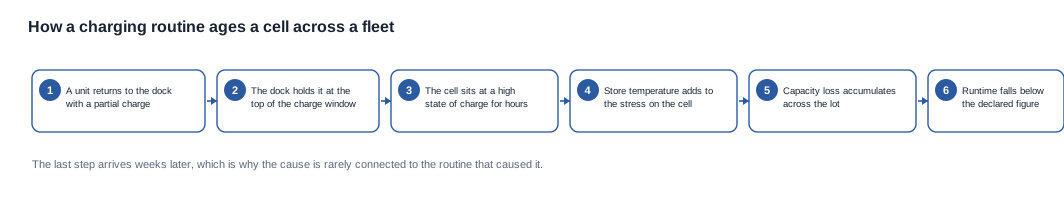
Powyższy schemat pokazuje, jak pojedyncza rutyna przekształca się we wzorzec obejmujący całą flotę. Najważniejszą obserwacją jest ta na dole: zanim czas pracy spadnie poniżej deklarowanej wartości, przyczyna jest już tygodnie w przeszłości, a rutyna, która ją spowodowała, nie wiąże się z roszczeniem w czyjejkolwiek myślach. Dlatego rozwiązanie ma charakter prewencyjny i jest spisane, a nie sprowadza się do rozmowy na koniec roku.
Przechowywanie i transport: błędy, które uszkadzają całą partię baterii, zanim ktokolwiek ją otworzy
Błędy w przechowywaniu uszkadzają naraz całą przesyłkę, dlatego są zarówno droższe, jak i bardziej widoczne. Pojedyncze urządzenie, które zostanie niewłaściwie obsłużone, to izolowany problem. Paleta z dwoma tysiącami urządzeń, która spędza tydzień przy wysokim poziomie naładowania w ciepłym magazynie, stanowi problem dotyczący całej partii, a jedyną stroną, która może go wyjaśnić, jest fabryka — z wyjątkiem tego, że fabryka nie może, ponieważ ten stan powstał już po opuszczeniu magazynu przez urządzenia.
Pełne naładowanie i wysoka temperatura utrzymywane przez tydzień
Kluczowe jest połączenie obu czynników. ogniwo przechowywane przy wysokim stanie naładowania starzeje się szybciej niż ogniwo przechowywane przy niższym stanie naładowania, a w ciepłym środowisku starzeje się szybciej niż w chłodnym. Oba efekty się mnożą. Przesyłka, która zostanie naładowana, zapakowana, a następnie przetrzymana przez tydzień w ciepłym magazynie, ulega jednoczesnemu działaniu obu czynników, dlatego urządzenia po niej odbierane będą mierzalnie słabsze niż urządzenia z tego samego okresu produkcyjnego sprzed dwóch tygodni.
W tym przedziale opublikowano dane, które ilustrują tę kwestię w sposób często pomijany przez kupujących. Modele dla dzieci w katalogu podają czas pracy na poziomie około dwudziestu godzin przy ogniwach o pojemności 40–70 mAh, co oznacza bardzo wysoki stosunek czasu pracy do pojemności, a tym samym platformę szczególnie wrażliwą. Ogniwo długo pracujące ma niewielki margines tolerancji na błędy w przechowywaniu, dlatego modele, które w katalogu wydają się najbardziej wyrozumiałe, często okazują się najmniej wyrozumiałe w magazynie.
Kontrolę stanowi zasada przechowywania opisana za pomocą dwóch liczb: zakresu temperatur i poziomu naładowania. Nie „przechowuj w chłodnym miejscu”, lecz konkretny zakres, który magazyn może utrzymać, oraz poziom, który zespół przyjmujący dostawę może zweryfikować. Jeśli obiekt nie jest w stanie utrzymać wymaganego zakresu, rozwiązaniem jest krótszy okres przechowywania zapasów, a nie lepiej intencjonalna instrukcja.
Stan przy przyjęciu dostawy to nie stan przy sprzedaży
Drugim błędem w przechowywaniu jest brak dokumentacji, a nie problem fizyczny, i to właśnie on najczęściej prowadzi do sporu. Cykl życia, tolerancja czasu pracy względem wartości znamionowej oraz dokładność wskazania nie są publikowane dla żadnego modelu z naszej oferty. Pojemność ogniwa, czas ładowania i znamionowy czas pracy są publikowane dla każdego modelu, podobnie jak interfejs ładowania w dwudziestu czterech wierszach, które go podają — czas ładowania wynosi ≤ 2h w większości wierszy i ~1h w dwóch sportowych modelach Type-C — jednak bez informacji o stanie początkowym lub końcowym, które nadawałyby mu znaczenie. Kupujący otrzymuje więc dane o tym, jak ogniwo powinno działać, ale nie otrzymuje danych o tym, w jakim stanie ma przybyć.
W rezultacie przesyłka dociera w nieokreślonym stanie i jest sprzedawana przy założeniu stanu idealnego. Urządzenia na spodzie palety albo w kartonie, który przez cały dzień stał w słońcu na rampie, nie są już produktem opisanym w specyfikacji. Jeżeli nikt nie udokumentował stanu przy przyjęciu dostawy, nie można ustalić, których to dotyczyło urządzeń.
Kontrolę należy stosować jednocześnie w dwóch miejscach. Zamówienie zakupu powinno określać stan, w jakim oczekiwane jest przybycie urządzeń, a protokół przyjęcia dostawy powinien określać stan, w jakim faktycznie przybyły. Prowadzenie tego zapisu jest po utrwaleniu nawyku bezpłatne, a jednocześnie pozwala rozróżnić problem z partią produktów od problemu transportowego, gdy ostatecznie wpłynie reklamacja.
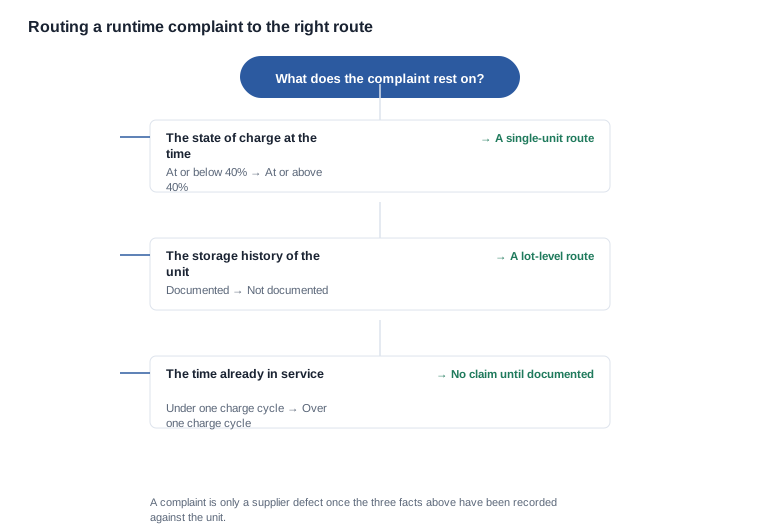
Powyższe drzewo decyzyjne pokazuje sposób kierowania reklamacji, który pozwala ustalić, czy źródłem problemu jest wada dostawcy, czy nieprawidłowe postępowanie. Każda gałąź zależy od faktu, który musiał zostać zarejestrowany w momencie wystąpienia zdarzenia. Reklamacji badanej trzy miesiące później, bez udokumentowanego stanu naładowania ani historii przechowywania, nie można skierować do właściwej ścieżki. W takim przypadku rozstrzyga ją wytrwalsza ze stron, a nie fakty.
Dwa błędne odczyty baterii, które zamieniają normalną krzywą rozładowania w incydent
Nie każdy problem z czasem pracy wynika z nieprawidłowego postępowania. Dwa z najdroższych błędów w tej kategorii polegają na błędnym odczytaniu prawidłowej wartości, a każdy z nich kosztuje relację z dostawcą, który nie popełnił żadnego uchybienia.
Interpretowanie odczytu częściowo naładowanej baterii jako całkowicie rozładowanej
Urządzenie, które przez godzinę stało na rampie z częściowo rozładowanym ogniwem, zgłosi niższy stan naładowania niż urządzenie zdjęte z tej samej rampy na początku zmiany. Różnica bywa na tyle duża, że można ją uznać za usterkę, a odruchem jest zgłoszenie jej jako wady. W rzeczywistości odczyt wykonano w innym punkcie cyklu ładowania niż punkt przyjęty w porównaniu.
Aby tego uniknąć, nie trzeba dokładniej analizować odczytów, lecz ustalić stały punkt pomiaru. Każdą wartość czasu pracy w raporcie floty należy pobierać z urządzenia będącego w zdefiniowanym stanie, a ten stan musi zostać zapisany w szablonie raportu. Jeżeli odczyt pochodzi z urządzenia użytkowanego w warunkach eksploatacyjnych, porównanie należy przeprowadzać z innymi odczytami wykonanymi w tych samych warunkach, dzięki czemu różnica między obiema grupami zanika.
Interpretowanie spadku w pierwszej godzinie jako usterki ogniwa
Drugi błędny odczyt dotyczy kształtu krzywej rozładowania. Ogniwo, które właśnie zdjęto z ładowarki, nie zapewnia płaskiego sygnału wyjściowego. Wczesna część rozładowania jest bardziej stroma niż późniejsza, a w niektórych projektach oprogramowanie w układzie pobiera dodatkowo krótki impuls prądu podczas uruchamiania, co uwidacznia się jako pozorny spadek. Osoba odczytująca czas pracy w jednogodzinnych odstępach, która nie uwzględnia zachowania podczas uruchamiania, widzi krzywą wyglądającą na gwałtownie opadającą i dochodzi do wniosku, że ogniwo jest słabe.
Korektą jest korzystanie z punktu końcowego, a nie z krzywej. Istotny czas działania to czas do osiągnięcia momentu, w którym urządzenie przestaje wykonywać swoją funkcję, a ten moment musi zostać zdefiniowany przed rozpoczęciem testu. Test z punktem końcowym „gdy urządzenie się wyłączy” i test z punktem końcowym „gdy wskazanie osiągnie dziesięć procent” dają dla tego samego urządzenia dwie różne wartości, a tylko jedna z nich jest czasem działania.
Istnieje jeszcze trzecia wersja tego błędnego rozumowania, która znajduje się między błędem w obsłudze a błędem interpretacji: przypadek jednego urządzenia w próbie. Jedno urządzenie o krótkim czasie działania w obrębie dobrej partii jest wadą i powinno zostać odnotowane jako jedna wada. Jedno urządzenie o krótkim czasie działania w próbie kilku urządzeń jest pojedynczym punktem danych. Różnica między tymi dwoma stwierdzeniami oznacza różnicę między działaniem jakościowym a deklaracją dotyczącą partii, a zależy od wielkości próby oraz od sposobu jej pobrania.
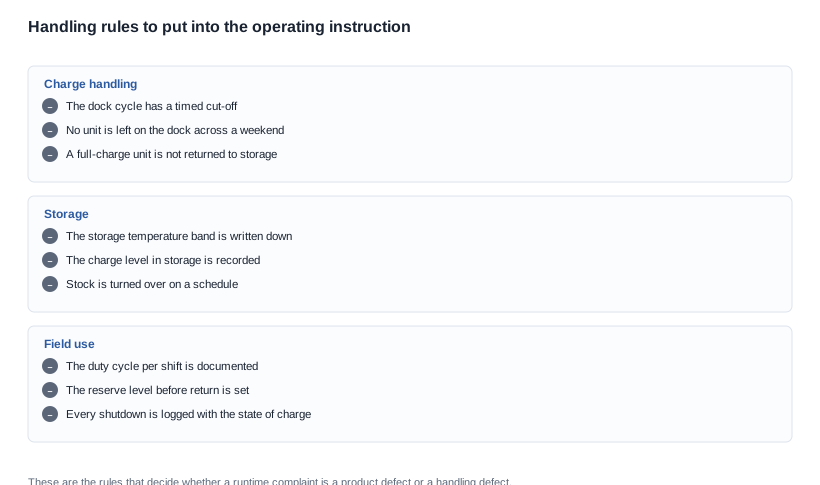
Zasady z listy kontrolnej to zasady eliminujące sześć błędów. Są krótkie, można je sprawdzić na miejscu i każda z nich bezpośrednio odpowiada jednemu z powyższych błędów. Zasada, której kierownik obiektu nie może sprawdzić bez laboratorium, nie jest zasadą, lecz aspiracją, a pierwszych sześć niepowodzeń wynika właśnie z aspiracji.
Wprowadzenie sześciu błędów dotyczących baterii do instrukcji obsługi
Instrukcja obsługi jest efektem, który zamienia ten artykuł w coś użytecznego. Jest krótka, należy do marki, a nie do fabryki, i jest jedynym dokumentem, który dociera do osób faktycznie powodujących większość tych błędów. Prawidłowo napisana składa się z trzech części.
Pierwszą częścią są same zasady, czyli dziewięć kryteriów, które kierownik obiektu może przeprowadzić bez laboratorium. Każde z nich jest liczbą, a nie zasadą ogólną, ponieważ zasady ogólnej nie można sprawdzić, natomiast liczbę można:
- Cykl ładowania w stacji o określonym czasie, z automatycznym odcięciem zasilania, zweryfikowany na miejscu.
- Żadne urządzenie nie pozostaje podłączone przez weekend lub okres wyłączenia.
- Utrzymanie temperatury w punkcie ładowania przed podłączeniem.
- Tygodniowa kontrola urządzeń pozostających bezczynnych, z uwzględnieniem awarii do ładowania, a nie do odpisu.
- Zakres temperatury przechowywania i poziom naładowania podczas przechowywania, oba zapisane jako liczby.
- Harmonogram rotacji zapasów, który ogranicza czas przechowywania na paletach.
- Udokumentowany cykl pracy dla każdego wzorca zmian w działalności.
- Minimalny poziom naładowania przed zwróceniem urządzenia do puli.
- Rejestr wyłączeń zawierający stan naładowania w momencie zatrzymania urządzenia.
Druga część określa role. Wskazuje, kto odpowiada za stację ładowania, kto za magazyn, kto za dane dotyczące floty i kto otrzymuje zgłoszenie z terenu. Ta część ma znaczenie handlowe, a nie techniczne: zgłoszenia usterki, które wpływa bez informacji o stanie naładowania, historii przechowywania i czasie użytkowania, nie można skierować do odpowiedniej osoby, dlatego zgłoszenie staje się odliczeniem, a nie roszczeniem. Uczynienie ze zgłoszenia zdefiniowanego dokumentu z określonymi polami zapobiega odliczeniu.
Trzecia część określa zasady współpracy z dostawcą. Wskazuje, jakie informacje otrzymuje dostawca po wykryciu usterki, jakie dane jej towarzyszą oraz jakie zobowiązania ma dostawca po jej otrzymaniu. Określa również zobowiązania dostawcy wobec Was, dzięki czym kwestie te można negocjować, a nie tylko stosować proceduralnie. Zanim na tej podstawie zdecydujecie się na dostawcę, sygnały ostrzegawcze warte sprawdzenia są wymienione w wytycznych zakupowych dla tej serii, a pytania, które należy zadać, powinny znaleźć się w kwestionariuszu dla dostawców, a nie w rozmowie. Dostawca, który widzi dane o czasie działania według partii i zna zasady obsługi, które do nich prowadzą, jest dostawcą, z którym można prowadzić rozmowę techniczną. Dostawca widzący wyłącznie wskaźnik zwrotów jest dostawcą, który zaproponuje wymianę, a nie przyczynę usterki.
Krótka odpowiedź: wąska, ale warto ją jasno przedstawić. Publikujemy dane elektryczne dla każdego modelu w ofercie: pojemność ogniwa, deklarowany czas pracy oraz pojemność etui w przypadku modeli z etui, a także interfejs ładowania w przypadku dwudziestu czterech modeli, które mają takie etui. Dla każdego modelu publikujemy czas ładowania — ≤ 2h w większości pozycji i ~1h w dwóch sportowych modelach Type-C — jednak nie podajemy przy tym stanu początkowego ani końcowego. Dla żadnego modelu nie publikujemy liczby cykli, dokładności wskaźnika ani warunków testu, na podstawie których ustalono deklarowany czas pracy. Wolimy powiedzieć to wprost, niż przytaczać wartość, której nie można zweryfikować. Jeśli opublikowano masę, oznacza ona masę oprawy okularów, w tym ogniwa i kamery, ale bez etui do ładowania; w całej ofercie tylko jeden model ma opublikowaną masę. Przed zamówieniem floty najważniejsze są kryteria, które można zmierzyć w ramach pilotażu, a nie te, które deklaruje ulotka. Kompromisy między nimi warto ustalić na piśmie przed wpłatą zaliczki.
Natomiast w zakresie użytkowania możemy współpracować z Państwem. Prześlijcie nam cykl pracy, długość zmiany, warunki przechowywania oraz sposób obsługi doków, a wskażemy, który z sześciu opisanych poniżej błędów jest najbardziej prawdopodobny w danej operacji i jakie metody kontroli pozwalają mu zapobiec. Metodę pomiaru stosowaną do publikowanych danych przedstawiamy w sekcji czas pracy baterii okularów AR i zasilanie, sposób uzyskiwania deklarowanego czasu pracy opisujemy w artykule jak obliczamy deklarowany czas pracy, a kwestie kontroli jakości po stronie odbioru — w artykule kontrola jakości czasu pracy baterii w praktyce. Sygnatury awarii, na które warto zwracać uwagę, wymieniamy osobno w artykule czerwone flagi w zakresie czasu pracy baterii.


