
Kontrola jakości baterii okularów inteligentnych zawodzi w sposób specyficzny i przewidywalny: zestaw przechodzi wszystkie testy na stanowisku, a klient nadal zgłasza problem. Powodem jest to, że opublikowany czas pracy opisuje określone warunki, natomiast warunki, w których klient korzysta z produktu, nie są tymi samymi, w których przeprowadzono pomiar. Plan testów oparty na niezdefiniowanej specyfikacji daje wynik pozytywny i nierozwiązane skargę, a w dokumentacji kontroli jakości fabryki odnotowano, że zestaw był w porządku.
Dlatego kontrola jakości baterii jest najpierw kwestią zdefiniowania specyfikacji, a dopiero potem kwestią testów, dlatego też kolejność tych dwóch kroków ma większe znaczenie niż zaawansowanie każdego z nich. Najpierw należy zdefiniować warunki, a następnie można opracować plan testów. Pominięcie tego kroku oznacza, że plan testów mierzy to, co najwygodniejsze, a klient odkrywa lukę.
Opublikowane przez nas czasy pracy w tej kategorii wahają się od około sześciu do ośmiu godzin w klasie urządzeń audio, od około pięciu do ośmiu godzin w modelach z kamerą, dla których podajemy wartość, około siedmiu godzin w podstawowym modelu z przewodnictwem kostnym i około dwudziestu godzin w modelach dla dzieci. Żadna z tych wartości nie została jednak podana wraz z warunkami testu. Pytanie o kontrolę jakości należy więc rozpatrzyć jako kwestię protokołu, a nie testu na wynik pozytywny lub negatywny. Rola kupującego polega na napisaniu warunków, względem których fabryka będzie prowadzić pomiary.
Czas pracy baterii okularów AR: gdzie leży kontrola i co wykrywa każdy etap
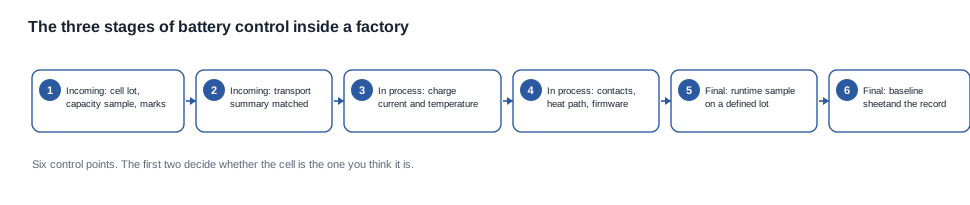
Kontrola jakości baterii w tej kategorii obejmuje trzy etapy, a każdy z nich wykrywa inną klasę wad. Najczęstszym błędem w planowaniu jest umieszczenie wszystkich kontroli na ostatnim etapie, gdy zestaw jest już gotowy, a każda usterka jest kosztowna.
Kontrola wejściowa odbywa się przed wprowadzeniem ogniwa do produktu i jest jedynym etapem, na którym można wykryć niewłaściwe ogniwo. Ogniwo z niezamierzonej partii, ogniwo o parametrach niższych niż wymagane, ogniwo, którego oznaczenie nie odpowiada rysunkowi technicznemu, oraz ogniwo bez dokumentacji transportowej można wykryć w tym miejscu, a po montażu stają się niewidoczne. Żaden etap następujący po kontroli wejściowej nie pozwoli wykryć podmiany, ponieważ w momencie złożenia zestawu podstawione ogniwo wygląda dokładnie tak jak określone w specyfikacji.
Kontrola w trakcie produkcji odbywa się na linii produkcyjnej i wykrywa wady montażowe. Obwód ładowania pobierający zbyt dużo prądu, źle wyrównany styk, ścieżka termiczna bez właściwego kontaktu, kalibracja zastosowana do niewłaściwej wersji oprogramowania sprzętowego, nieszczelne połączenie. To wady, które przechodzą kontrolę wizualną, ale powodują problemy w użytkowaniu.
Kontrola końcowa odbywa się na gotowych zestawach i dostarcza dowodów, z których faktycznie skorzystają kupujący i dział obsługi posprzedażowej. Pomiar czasu pracy na określonej partii, pomiar czasu ładowania od wskazanego poziomu początkowego, liczba cykli ładowania przez etui, sprawdzenie wskaźnika, kontrola opakowania pod kątem zgodności z listą materiałową (BOM). Na tym etapie tworzy się arkusz bazowy, który jest jedynym dokumentem umożliwiającym udzielenie odpowiedzi na skargę sprzed roku.
Czwarty etap odbywa się całkowicie poza fabryką, a programy, które go pomijają, to zwykle te, których dane dotyczące skarg mają charakter anegdotyczny. Informacje z użytkowania, zebrane dzięki ustrukturyzowanemu pytaniu podczas kontaktu z obsługą wsparcia, stanowią jedyne źródło danych o rzeczywistym użytkowaniu. Bez nich opublikowany zakres czasu pracy pozostaje niesprawdzony w warunkach rzeczywistych, a dokumentacja kontroli jakości fabryki jest wewnętrznym dokumentem, którego nikt spoza fabryki nigdy nie czyta.
Następująca zasada kolejności jest warta podkreślenia, ponieważ jest sprzeczna z intuicją w negocjacjach zakupowych. Kupujący, który prosi fabrykę o większy zakres kontroli, prosi o zwiększenie poboru próbek, co wiąże się z kosztami. Kupujący, który prosi fabrykę o zdefiniowany zestaw warunków pomiaru, prosi o specyfikację, czyli dokument. Druga prośba jest tańsza, bardziej przydatna i to ona faktycznie wpływa na wskaźnik wadliwości.
Kontrola wejściowa: partia ogniw, obwód zabezpieczający i łańcuch identyfikowalności
Ogniwo jest jedynym komponentem produktu, w przypadku którego podmiana przez poddostawcę jest niewidoczna w gotowym zestawie i ujawnia się dopiero w czasie pracy. Dlatego kontrola wejściowa jest etapem, na którym spoczywa całe ryzyko związane z baterią. Jest to również etap najłatwiejszy do niedostatecznego zdefiniowania, ponieważ poszczególne kontrole brzmią jak procedury, choć ich konsekwencje takie nie są.
Ryzyko to obejmują cztery kontrole, a każda z nich musi wskazywać określony obiekt.
Identyfikacja partii. Numer partii ogniw należy odnotować dla każdego urządzenia, którego użyto, ponieważ partia stanowi jednostkę ryzyka. Partia oznacza tutaj konkretną partię ogniw od konkretnego producenta, a produkt wyprodukowany w lipcu z zastosowaniem partii ogniw z marca nie tworzy jednorodnej populacji. To najbardziej przydatny element identyfikowalności w tej kategorii i jednocześnie najczęściej brakujący.
Próbka pojemnościowa. Naładowana i zmierzona próbka z przyjmowanej partii, porównana z deklarowaną wartością znamionową. Jest to kontrola zmienna, a nie atrybutowa, ponieważ pojemność jest wielkością mierzoną podlegającą tolerancji, a nie wynikiem testu na „przeszedł/nie przeszedł”. Komercjalnie istotne jest kryterium akceptacji, a kryterium określające jedynie „zgodność ze specyfikacją”, bez podania liczby, nie jest kryterium akceptacji.
Oznaczenie i rysunek techniczny. Kontrola wizualna zgodności oznaczenia ogniwa, jego biegunowości i wymiarów z rysunkiem, odnotowywana dla każdej partii. To kontrola, która wykrywa najczęściej występujący błąd, czyli podstawienie podobnego pod względem elektrycznym, ale nie identycznego ogniwa.
Dokumentacja transportowa. Kontrola dokumentów potwierdzająca, że przechowywane podsumowanie testów transportowych obejmuje otrzymywaną partię i jest zgodne z nią na podstawie numeru części. To kontrola, która łączy kontrolę przyjmowania z dokumentacją zgodności z przepisami i sprawia, że podstawienie ogniwa staje się widoczne na stanowisku testowym, a nie dopiero w porcie.
Układ zabezpieczający jest piątym elementem i najczęściej pozostaje udokumentowany. Układ, wartości graniczne prądu oraz zachowanie przy odcięciu zasilania decydują o trybie uszkodzenia ogniwa wykorzystywanego poza zakresem roboczym, a żadne z tych parametrów nie są publikowane dla żadnego modelu z naszej oferty. Nabywca, który chce sformułować w umowie sensowną klauzulę dotyczącą trybu uszkodzenia, potrzebuje tego opisu, a dostawca, który nie może go udostępnić, sygnalizuje nabywcy coś na temat głębokości własnych prac inżynierskich.
Kontrola procesowa: miejsca, w których uszkodzenie baterii staje się niewidoczne w dalszych etapach
Kontrola procesowa to etap, na którym dobre ogniwo zamienia się w wadliwy produkt. Jej definingową cechą jest to, że powstałe w jej wyniku uszkodzenia są niewidoczne dla kontroli końcowej, która nie wie, czego szukać.
Ścieżka ładowania. Prąd ładowania, czas ładowania od określonego punktu początkowego oraz wzrost temperatury podczas ładowania. Układ ładowania, który działa, ale się nagrzewa, powoduje uszkodzenie objawiające się w terenie jako urządzenie ciepłe w dłoni, i w ogóle nie jest wykrywane podczas testu czasu pracy. Opublikowane czasy ładowania dla tej serii stanowią punkt odniesienia: dwie godziny lub mniej w większości modeli oraz około jednej godziny dla D17 i ZH12, przy czym dla żadnego z tych modeli nie podano punktu początkowego ani źródła zasilania. Plan kontroli, który sprawdza czas ładowania, ale nie ustala punktu początkowego i źródła, kontroluje wielkość nieokreśloną.
Zgodność styków. W stacji dokującej z magnetycznym złączem geometria styków tworzy tolerancję łańcuchową, a kontrola obejmuje sprawdzenie pierwszej sztuki, po którym następują kontrole patrolowe. To zwykle miejsce powstawania uszkodzeń związanych z obudową, ponieważ obudowa dodaje drugi zestaw styków z własnym ustawieniem i własną tolerancją łańcuchową.
Ścieżka termiczna. Sprawdzenie, czy ciepło z układu ładowania jest rzeczywiście odprowadzane. Nieprawidłowo umieszczony interfejs termiczny powoduje powstanie urządzenia, które na stanowisku testowym ładuje się prawidłowo, ale zachowuje się inaczej w ciepłym otoczeniu. Jest to uszkodzenie zależne od warunków, dlatego niewidoczne podczas testu fabrycznego w temperaturze pokojowej.
Oprogramowanie sprzętowe i wersja kalibracji. Wersja sterująca wskaźnikiem stanu baterii i zakończeniem ładowania musi być wersją określoną w specyfikacji, odczytaną z urządzenia, a nie założoną na podstawie partii produkcyjnej. Mieszanie wersji oprogramowania sprzętowego to nawracający i kosztowny tryb uszkodzenia, ponieważ prowadzi do powstania dwóch populacji urządzeń o dwóch różnych zachowaniach, bez widocznej między nimi różnicy.
Połączenie z ogniwem. Połączenie między ogniwem a płytką oraz własny układ zabezpieczający ogniwa. To kontrola, która wykrywa uszkodzenie lutowania lub połączenia, a zarazem punkt, w którym defekt ogniwa na stałe staje się defektem produktu, a nie wadliwym komponentem, który można jeszcze wymienić.
Wzorzec obejmujący wszystkie pięć elementów jest taki sam. Każde uszkodzenie jest niewidoczne dla końcowego testu czasu pracy, ponieważ test ten mierzy skutek uszkodzenia, a nie samo uszkodzenie. Jedyną obroną jest stosowanie kontroli procesowej ukierunkowanej na każde z nich oraz wpisanie kryteriów akceptacji tych kontroli do planu kontroli, zamiast pozostawiania ich uznaniem zakładu produkcyjnego.
Kontrola końcowa i logika doboru próby w teście czasu pracy
Ostatni etap to moment, w którym kupujący otrzymuje dowody, a także etap, w którym musi być prawidłowa logika doboru prób, ponieważ test czasu pracy na próbie jest najdroższym sprawdzeniem w planie i tym, które jest najczęściej niezrozumiane.
Wiele rzeczy trzeba określić, zanim próba będzie miała jakiekolwiek znaczenie. Partia w tym kontekście oznacza partię ogniw wraz z oknem produkcyjnym, a nie samo okno produkcyjne ani samą partię ogniw. Powód jest prosty: dwie zmienne wpływające na wynik — jaki to ogniwo i kiedy je wyprodukowano — to dokładnie te dwie zmienne, które próba ma reprezentować. Próba pobrana z trzech różnych partii ogniw wyprodukowanych w ciągu dwóch tygodni nie jest próbą populacji, lecz próbą zmienności, dlatego wyniku nie można przypisać do żadnego konkretnego czynnika.
Próba testu czasu pracy ogranicza ryzyko; nie gwarantuje zgodności całej partii. To właśnie tę różnicę kupujący najczęściej rozumieją niewłaśnie, gdy dostawca oferuje poziom akceptacji. Poziom akceptacji jest progiem dla partii, a nie stwierdzeniem, że każda jednostka w partii go spełnia, a partia, która go przechodzi, nadal ma resztkowe prawdopodobieństwo zawierania jednostek niespełniających tego wymogu. Prawidłowe użycie tego parametru polega na ustaleniu progu, określeniu wielkości próby i metody oraz zaakceptowaniu, że jednostka, która zawodzi w warunkach użytkownika, jest rzadkim wynikiem dla partii spełniającej wymagania, a nie zaprzeczeniem skuteczności systemu jakości.
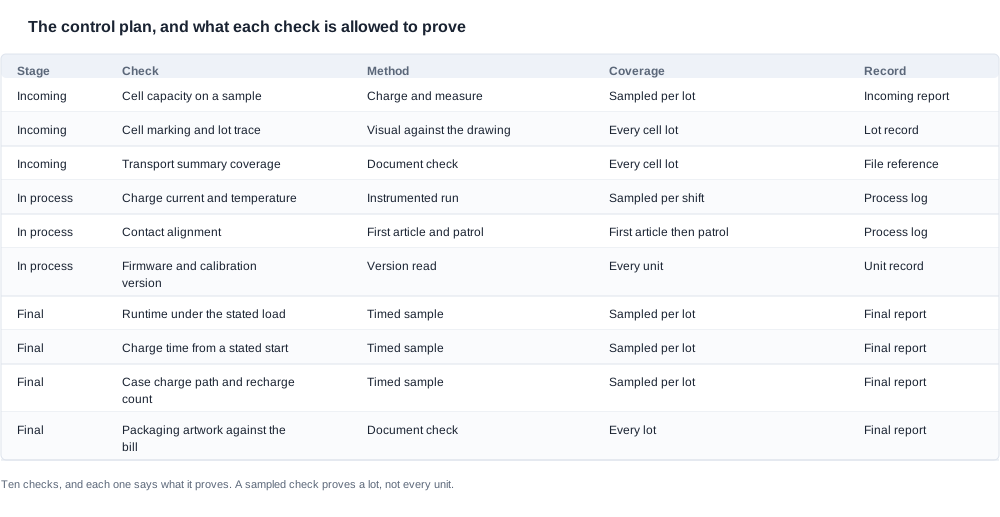
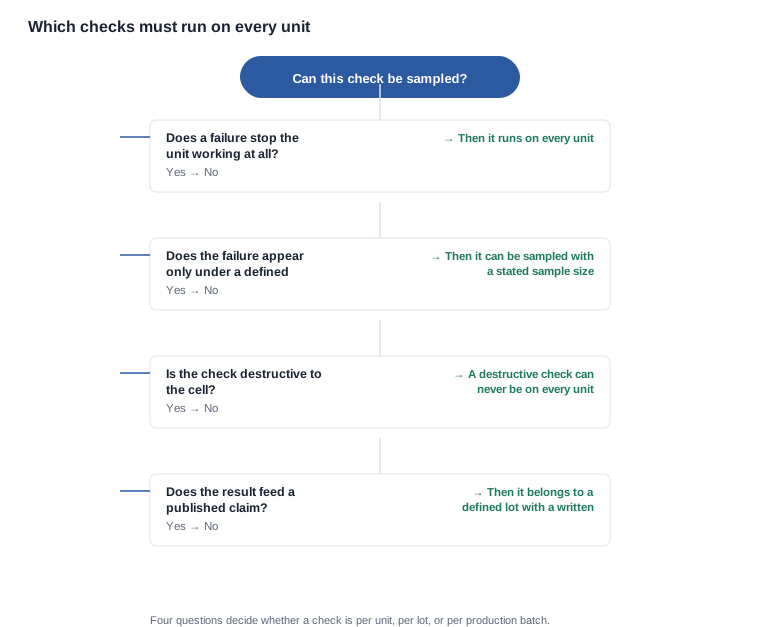
Niektórych sprawdzeń nie można w ogóle wykonywać na próbach. Sprawdzenie, którego niespełnienie uniemożliwia działanie jednostki, musi zostać przeprowadzone na każdej jednostce, ponieważ nie ma drugiej szansy na jego wykrycie. Sprawdzenie, które niszczy ogniwo, nigdy nie może być wykonywane na każdej jednostce i musi mieć charakter badania próbowego na reprezentatywnym ogniwie, a nie na jednostce produkcyjnej. Sprawdzenie, którego wynik stanowi podstawę opublikowanego twierdzenia, musi dotyczyć zdefiniowanej partii i mieć opisaną metodę, ponieważ twierdzenie odnosi się do całej populacji.
Poniższy schemat decyzji jest zwięsłą wersją tego zestawu zasad i stanowi punkt odniesienia, o który należy poprosić fabrykę do potwierdzenia: dla każdego sprawdzenia w planie kontroli określić, czy jest wykonywane na jednostkę, partię czy partię produkcyjną.
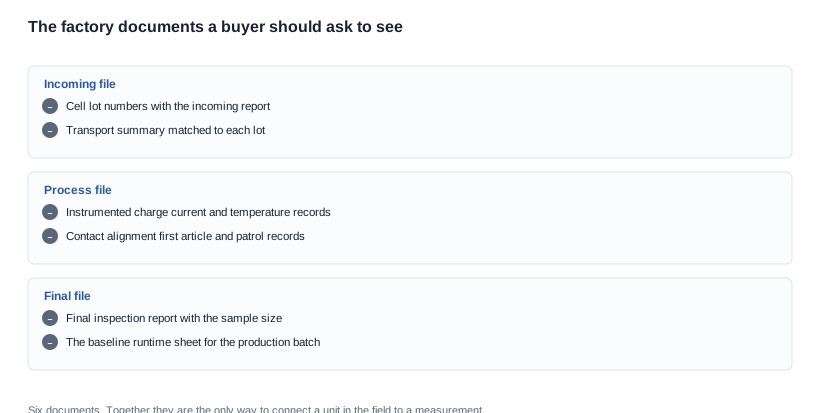
Wartość tkwi w dokumentacji. Sześć dokumentów łączy jednostkę użytkownika z pomiarem: raport przyjęcia materiału wraz z numerami partii, zestawienie transportu dopasowane do każdej partii, zapisy prądu ładowania i temperatury zarejestrowane przez aparaturę, zapisy kontroli wyrównania styków dla pierwszej sztuki i kontroli patrolowej, raport odbioru końcowego wraz z wielkością próby oraz arkusz bazowego czasu pracy dla partii produkcyjnej. Fabryka przechowująca wszystkie sześć dokumentów może odpowiedzieć na pytanie o jednostkę dziewięć miesięcy po jej wysyłce. Fabryka przechowująca tylko jeden lub dwa dokumenty może odpowiedzieć na pytanie o jednostkę wyłącznie w trakcie jej produkcji.
Plan kontroli, który kupujący może poprosić do wglądu, oraz dokumenty, które powinien generować
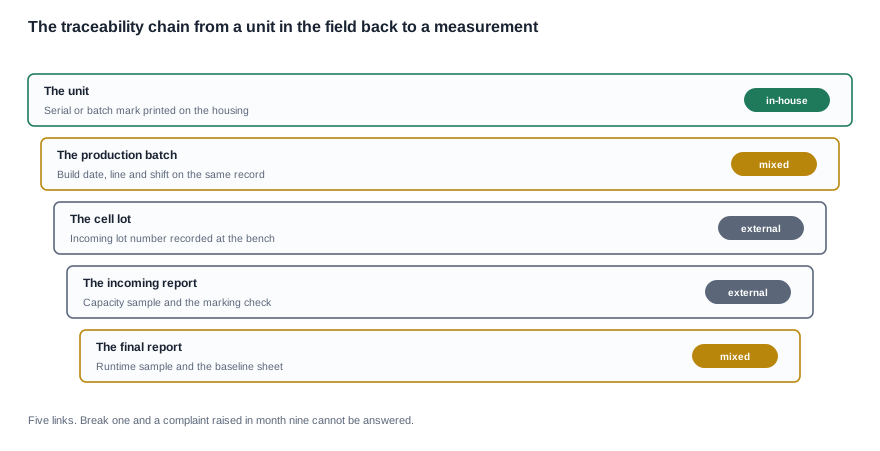
Powyższy łańcuch identyfikowalności stanowi kręgosłup systemu, a kupujący jest zwykle jedyną stroną, która może zażądać jego istnienia, ponieważ fabryka traktuje prośbę o dokumenty jako żądanie administracyjne, natomiast kupujący postrzega ją jako różnicę między możliwą do obrony pozycją w zakresie gwarancji a pozycją bez ograniczeń.
Łańcuch obejmuje pięć ogniw. Jednostka nosi numer seryjny lub oznaczenie partii. Rejestr produkcji wiąże tę jednostkę z datą produkcji, linią i zmianą. Partia ogniw wiąże produkcję z partią przyjmowanego materiału. Raport przyjęcia materiału wiąże partię z próbą pojemności i kontrolą oznaczeń. Raport końcowy wiąże partię produkcyjną z próbą czasu pracy i arkuszem wartości bazowej. Przerwanie któregokolwiek z tych ogniw uniemożliwia powiązanie reklamacji zgłoszonej w dziewiątym miesiącu z pomiarem, a jedyną pozostałą reakcją jest wymiana goodwill.
Warto wyróżnić trzy elementy tego łańcucha, ponieważ to właśnie je kupujący powinien sprawdzić w sposób szczególny. Regułę rozdzielania partii, ponieważ mieszane partie są najczęstszą przyczyną reklamacji dotyczących partii produkcyjnych. Rejestr zmiany i linii, ponieważ umożliwia przypisanie skupiska reklamacji określonej przyczynie, zamiast pozostawienia go na poziomie anegdotycznym. Arkusz wartości bazowej, ponieważ bez niego porównanie nie ma punktu odniesienia.
W tym łańcuchu występuje luka specyfikacyjna, którą nabywcy powinni znać — i dotyczy ona naszego własnego katalogu nie mniej niż katalogów innych podmiotów. Nasz katalog publikuje wersję Bluetooth dla czternastu z 28 modeli, konfiguracje ogniw, czasy ładowania, zakresy czasu pracy oraz metody ładowania, a także stwierdza, że warunki testu będące podstawą jakiegokolwiek czasu pracy nie są publikowane. Dla dokładnie jednego modelu publikujemy masę — zestawu okularów MT6 o masie 158 g — która obejmuje baterię 265 mAh i kamerę, ale nie składane etui do ładowania; masa etui również nie jest publikowana. Żaden inny model z tej serii nie publikuje masy, a dla żadnego modelu nie opublikowano masy oprawki.
Konsekwencja dla planu kontroli jest konkretna. Kontrolę można przeprowadzić wyłącznie poprzez porównanie ze specyfikacją, dlatego każda kontrola masy, pojemności lub czasu pracy nie ma czego porównać, chyba że nabywca dostarczy specyfikację. Nie można poprosić fabryki o weryfikację tolerancji wartości, której nikt nie opublikował, ani oczekiwać, że taka kontrola zostanie zaliczona.
Kryteria akceptacji, postępowanie w przypadku przekroczenia tolerancji i prawa nabywcy do audytu
Kryterium akceptacji bez określonego postępowania stanowi połowę specyfikacji — i tu kończy się większość planów kontroli. Gdy partia nie spełnia wymagań, trzeba z nią coś zrobić, a sposób postępowania musi zostać ustalony przed podjęciem działań, a nie wynegocjowany po fakcie. Dostępne opcje to przekwalifikowanie, obniżenie do innej klasy lub konfiguracji, zastosowanie do produkcji z odnotowanym ustępstwem, poddanie kwarantannie oraz zwrot. Każda z nich ma inne konsekwencje handlowe, a decyzja ma charakter handlowy, a nie jakościowy — dlatego powinna należeć do umowy, a nie do wewnętrznej procedury fabryki.
Klauzule, których powinien wymagać nabywca, są zatem konkretne, a nie ogólne. Definicja partii, aby próbka i próg akceptacji miały dla obu stron to samo znaczenie. Kryteria akceptacji dla każdej kontroli dotyczącej baterii wraz z zapisaną metodą pomiaru i wielkością próbki. Klauzula wymagająca zgłoszenia przed jakąkolwiek zmianą ogniwa, układu zabezpieczenia, obwodu ładowania lub kalibracji, ponieważ każda z nich unieważnia konfigurację, względem której opracowano kryteria. Okres przechowywania dokumentacji wystarczający do pokrycia okresu gwarancji, który jest określonym czasem, a nie obietnicą. Prawo do audytu, będące jedynym mechanizmem umożliwiającym sprawdzenie wszystkich pozostałych klauzul.
Żadne z tych wymagań nie oznacza żądania poufnych informacji dostawcy. Oznacza natomiast żądanie sześciu wymienionych wyżej dokumentów, definicji partii oraz zgłoszenia zmian. Dostawca, który odmawia wszystkiego, sygnalizuje nabywcy, że w jego procesie nie istnieje związek między urządzeniem użytkowanym w terenie a pomiarem — a nabywca potrzebuje tej informacji przed złożeniem zamówienia, a nie po rozpatrzeniu reklamacji gwarancyjnej.
Krótka odpowiedź: nie opublikujemy czasu pracy dla warunków, których nie zmierzyliśmy, ani nie przedstawimy wyniku dla użytkowania mieszanego tak, jakby był wynikiem dla ciągłego użytkowania, ponieważ właśnie takie podstawienie sprawia, że opublikowana liczba jest niewiarygodna. Publikujemy to, co podaje katalog, i jasno stwierdzamy, że warunki testu dla każdego czasu pracy nie są publikowane. Nie publikujemy wyników kontroli wejściowej, zapisów procesu, danych z kontroli końcowej, wskaźników wadliwości, wydajności ani zdolności produkcyjnych, ponieważ firma ich nie potwierdziła, a my nie będziemy ich szacować na podstawie typowych wartości. Jeśli dostawca podaje czas pracy bez określenia warunków, należy zadać mu właśnie takie pytanie.
Możemy natomiast przyjąć określony obciążenie, określone środowisko i określoną wielkość próbki, a następnie wskazać, które opublikowane wiersze mają zastosowanie do tego protokołu, co plan kontroli fabryki musiałby sprawdzić, aby uzyskać porównywalny wynik, oraz gdzie w naszej dokumentacji otwarte wiersze wymagałyby pisemnego potwierdzenia przez firmę. Test przeprowadzony przez nabywcę według ustalonego protokołu na próbce pochodzącej z rzeczywistej partii produkcyjnej jest cenniejszy niż wartość z katalogu, ponieważ stanowi pomiar Państwa urządzeń w Państwa warunkach — i jest cenniejszy niż wartość z katalogu nawet wtedy, gdy jest mniej korzystny. Proszę udokumentować protokół, ponieważ bez tego wyniku nie można porównać z niczym.
Opublikowane wiersze znajdują się w sekcji czas pracy baterii i zasilanie, wiersze pominięte w arkuszu specyfikacji — w sekcji czego arkusz specyfikacji nie ujawnia na temat czasu pracy, decyzje dotyczące ładowania stojące za kontrolami w procesie — w sekcji rozwiązania dotyczące ładowania, a zakres obowiązujący plan kontroli — w sekcji okulary z kamerą AI.
Powiązane lektury
- Czas pracy baterii i zasilanie
- Czego karta specyfikacji nie mówi o czasie pracy
- Rozwiązania do ładowania i interfejsy
- Seria okularów z kamerą AI
Opisz profil obciążenia tworzony przez Twoich użytkowników, a wskażemy, które warunki trzeba ustalić, aby można było porównać czas pracy.


