
Termin dostawy smart glasses przesuwa sześć czynników, ale nie wszystkie mają na niego równie duży wpływ. Najczęstszym błędem podczas negocjacji harmonogramu jest spieranie się o czynnik, który zwykle ma najmniejsze znaczenie — dostępną moc produkcyjną fabryki — podczas gdy czynnik, który faktycznie wpływa na termin, leży na biurku kupującego, bez właściciela i daty.
Ten wzorzec utrzymuje się w całej kategorii, ponieważ opublikowana specyfikacja usuwa już większość niepewności produkcyjnych, którymi kupujący normalnie by się martwił. Dane opublikowane dla dwudziestu ośmiu modeli w katalogu — pojemność baterii i znamionowy czas użytkowania, czas ładowania każdego modelu, metoda ładowania dla dwudziestu czterech modeli, w których jest podana, wersja Bluetooth dla czternastu modeli, w których występuje, pojemność etui dla pięciu opisanych modeli oraz poziom rozdzielczości kamery dla ośmiu modeli 8 MP i trzech modeli 13 MP — opisują produkt, a nie termin. Termin zmieniają bowiem informacje, których nie opublikowano: gotowość części, stan decyzji, otwarcie dokumentacji oraz warunki rezerwacji.
Wniosek jest praktyczny i trochę niewygodny: dwa z sześciu czynników zależą wyłącznie od kupującego i mogą przesunąć termin o tygodnie, nie generując żadnych kosztów. Kolejność działania ma większe znaczenie niż intensywność negocjacji. Zanim zaczniesz negocjować moc produkcyjną, przejdź listę — konfiguracja, projekt graficzny, części, dokumentacja, termin produkcyjny, wysyłka — i znajdź pierwszy element, który nie jest gotowy.
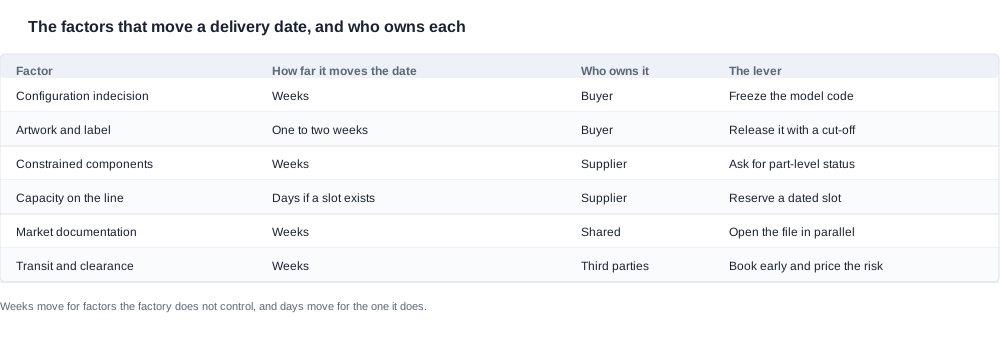
Czas realizacji zamówień smart glasses: sześć czynników, które przesuwają termin
Oto sześć czynników opisanych według tego, czym są, a nie według tego, do kogo ludzie je zwykle przypisują.
Brak zdecydowania co do konfiguracji. Kod modelu, wariant kolorystyczny, zestaw funkcji i wariant opakowania. Dopóki wszystkie cztery elementy nie zostaną ustalone, fabryka nie może zamówić części, zarezerwować konfiguracji linii ani przygotować dokumentu, a program produkcyjny czeka na decyzję, a nie na maszynę. To czynnik, którego kupujący najczęściej nie zauważają, ponieważ oczekiwanie sprawia wrażenie opóźnienia po stronie dostawcy, podczas gdy kolejka znajduje się w kalendarzu spotkań samego kupującego.
Projekt graficzny i zatwierdzenie etykiety. Finalny projekt graficzny, proof opakowania, treść etykiety zawierająca dane i adres importera oraz zatwierdzenie każdego z tych elementów. Etykieta jest szczególnie ważna w przypadku każdego rynku, na którym na produkcie musi appearować identyfikacja producenta lub importera.
Gotowość komponentów. Które kupowane części są fizycznie dostępne, które są zamówione oraz jaki jest czas realizacji zamówień u poszczególnych poddostawców. To czynnik, który zwykle wydłuża nominalny okres produkcji, ponieważ podany termin dotyczy linii produkcyjnej, a ta czeka na materiały.
Moc produkcyjna linii i termin produkcji. Czy istnieje wolny termin i czy został potwierdzony na piśmie wraz z datą. To czynnik, o którym wszyscy się spierają, i jest rzeczywisty — ale zaczyna mieć znaczenie dopiero, gdy wszystkie pozostałe elementy są gotowe, a termin w zatłoczonym zakładzie nie skraca oczekiwania na brakującą część.
Dokumentacja. Dokumentacja zgodności dla rynku docelowego, deklaracja, podsumowanie dotyczące transportu baterii, raporty z badań. Proces może przebiegać równolegle z produkcją albo po niej, a wybór między tymi dwoma kolejnościami może zmienić termin o kilka tygodni.
Transport, odprawy celne i konsolidacja. Rezerwacja, środek transportu, okres konsolidacji, odprawa celna w miejscu docelowym oraz bezpłatny czas na postoju w porcie. Ten czynnik przesuwa termin dotarcia, a nie produkcji, i pozostaje niewidoczny dla fabryki, której zobowiązanie kończy się na rampie załadunkowej.
Ranking czynników według tego, jak bardzo przesuwają termin
Uszeregowano według odległości, o jaką dany czynnik zwykle przesuwa termin dostawy, oraz według tego, czy kupujący może na niego wpływać:
| Miejsce | Czynnik | Typowy wpływ | Właściciel | Czy kupujący może go przesunąć? |
|---|---|---|---|---|
| 1 | Brak zdecydowania co do konfiguracji | Tygodnie | Kupujący | Tak, natychmiast |
| 2 | Gotowość komponentów | Tygodnie | Dostawca i poddostawcy | Częściowo, przez zamianę |
| 3 | Przebieg procesu dokumentacyjnego | Tygodnie | Wspólna odpowiedzialność | Tak, przez wcześniejsze otwarcie |
| 4 | Projekt graficzny i etykieta | Jeden do dwóch tygodni | Kupujący | Tak, przez wyznaczenie terminu granicznego |
| 5 | Transport i odprawy celne | Jeden do trzech tygodni | Podmioty trzecie | Częściowo, przez wczesną rezerwację |
| 6 | Moc produkcyjna linii | Dni, jeśli dostępny jest termin produkcji | Dostawca | Nie, ale można go zarezerwować |
Warto zachować ten ranking, ponieważ odwraca typową logikę negocjacji. Moc produkcyjna znajduje się na końcu listy nie dlatego, że jest nieistotna, lecz dlatego, że zaczyna mieć znaczenie dopiero po przygotowaniu pierwszych pięciu elementów, a spieranie się o nią przy niezamkniętej konfiguracji oznacza negocjacje dotyczące czegoś, co jeszcze nie rozpoczęło się.
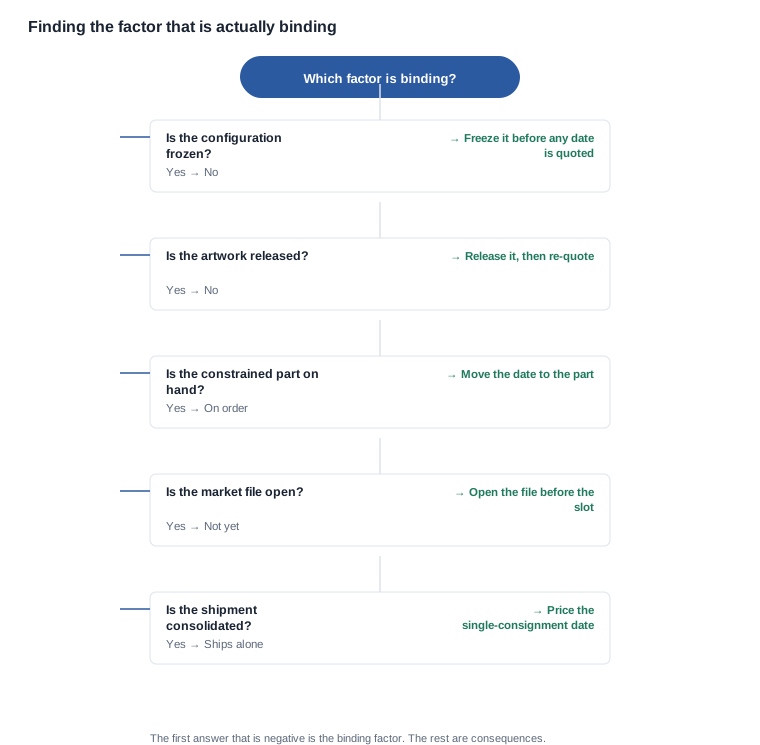
Jak uszeregować nieznany wcześniej czynnik
Kupujący zmierzy się z czynnikami, których nie ma na powyższej liście, ponieważ każda fabryka ma własny sposób pracy, a każdy program własny kształt. Istnieje powtarzalna metoda rankowania nieznanego czynnika, która wykorzystuje po kolei trzy pytania.
Jak daleko przesuwa termin? Oszacuj zakres, a nie konkretną wartość. Czynnik przesuwający termin o dwa do trzech dni należy umieścić w pobliżu dołu listy; czynnik, który może go przesunąć o trzy tygodnie, należy umieścić na górze, niezależnie od tego, jak technicznie brzmi. Szacunek nie musi być dokładny. Musi oddzielać dni od tygodni.
Kto może go przesunąć? Czynnik, który może przesunąć tylko jedna strona, jest albo dźwignią, albo punktem stałym, a to rozróżnienie warto wyraźnie wskazać. Decyzja dotycząca konfiguracji, którą kupujący może podjąć dzisiaj, jest dźwignią. Harmonogram dostaw materiałów przez poddostawcę jest punktem stałym, a jedyną dostępną metodą zarządzania jest wcześniejsze rozpoczęcie prac i monitorowanie.
Czy kupujący zauważy, że się to dzieje? To pytanie oddziela czynniki widoczne od niebezpiecznych. Czynnik, na podstawie którego powstaje codzienna aktualizacja statusu, jest łatwy do zarządzania. Czynnik, który ujawnia się dopiero w dniu dostawy — brak dokumentu, zamienny podzespół, opóźniona konsolidacja — jest niebezpieczny właśnie dlatego, że pozostaje milczący, dlatego powinien zostać zakwalifikowany wyżej, niż sugerowałaby jego waga.
Zastosowanie tych trzech pytań po kolei zamienia nieznany czynnik w decyzję: czy przesunąć termin, monitorować go czy uwzględnić w cenie. Trzecia odpowiedź jest tą, o której kupujący zapominają, a jednocześnie tą, która zapobiega przekształceniu niespodzianki w zdarzenie handlowe.
Dlaczego wydajność produkcyjna zwykle nie jest czynnikiem ograniczającym
Fabryka dysponująca wolną wydajnością produkcyjną, ale niemającą brakującego komponentu, dostarczy produkty później niż fabryka pracująca na pełną wydajność, która ma komponent na półce. Brzmi to oczywiste, a mimo to jest to argument najczęściej przegrywany, ponieważ kupujący ma wpływ na wydajność produkcyjną — zamówienie jest warte realizacji — ale prawie żadnego wpływu na harmonogram dostaw materiałów przez poddostawcę.
Nie chodzi o pytanie o szczytową wydajność. Chodzi o ustalenie, jaka jest ścieżka krytyczna dla tego konkretnego zamówienia, i wymaganie, aby odpowiedź wskazywała ograniczenie. Dostawca, który odpowiada „linia produkcyjna”, opowiedział o niewłaściwej części harmonogramu. Dostawca, który odpowiada „moduł kamery, cztery tygodnie od terminu dostawcy”, wskazał właściwą część harmonogramu i poinformował kupującego, który termin należy monitorować.
Dwa czynniki, które przesuwają termin bez dodatkowych kosztów
Konfiguracja i materiały graficzne to dwa czynniki, które kupujący kontroluje w pełni i za które nie ponosi żadnych kosztów. Zatwierdzenie kodu modelu jest decyzją. Wyznaczenie ostatecznego terminu przekazania materiałów graficznych jest decyzją. Publikowanie wewnętrznych terminów zatwierdzeń, aby fabryka mogła je zobaczyć, jest decyzją.
Razem odpowiadają za większe przesunięcia harmonogramu niż jakakolwiek ustępka handlowa, którą kupujący jest w stanie uzyskać, a ich kosztem jest jedno spotkanie i jedna notatka w dokumentacji zamówienia. Powodem ich zaniedbywania jest niewidoczność w ofercie cenowej: żaden dostawca nie uwzględni ich w wycenie, ponieważ nie są jego czynnikiem.
Przypisanie każdego czynnika stronie, która za niego odpowiada
Każdy czynnik ma właściciela, a tożsamość właściciela decyduje o tym, co kupujący może w jego sprawie zrobić. Czynnik będący własnością kupującego można ustabilizować decyzją. Czynnik będący własnością fabryki można ustabilizować rezerwacją. Czynnik będący własnością strony trzeciej można ustabilizować wcześniejszym rozpoczęciem prac i planem reagowania na jego przesunięcie.
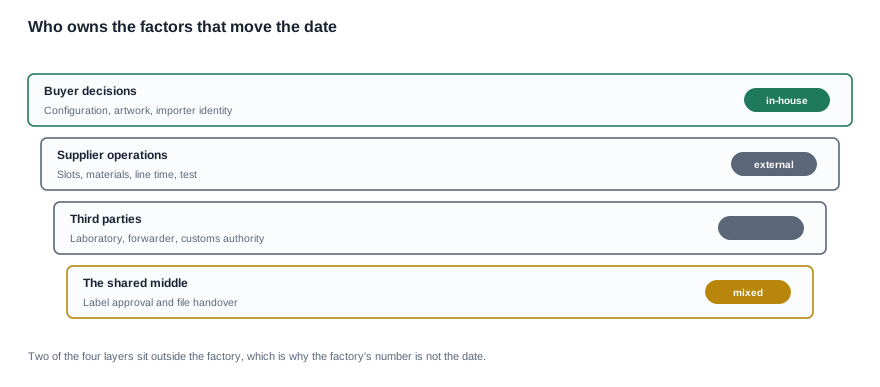
Trzy warstwy i mieszana warstwa pośrednia
Warstwa kupującego obejmuje decyzję dotyczącą konfiguracji, przekazanie materiałów graficznych, tożsamość importera oraz kalendarz wewnętrznych zatwierdzeń. Warstwa dostawcy obejmuje gotowość materiałów, termin produkcji, czas pracy linii produkcyjnej i plan testów. Warstwa strony trzeciej obejmuje laboratorium, agenta wysyłkowego i organ celny, z których żaden nie nadaje pierwszeństwa pojedynczemu zamówieniu.
Mieszana warstwa pośrednia to miejsce, w którym traci się większość harmonogramów: zatwierdzenie etykiety, przekazanie plików, przekazanie materiałów graficznych. Każdy z tych elementów jest wspólnie zarządzany, a element wspólnie zarządzany nie ma terminu, ponieważ nikt nie odpowiada za przekazanie go między stronami. Rozwiązaniem jest procedura o niskim koszcie — jedna osoba odpowiedzialna, jeden termin i jedna konsekwencja — zapisana w zamówieniu, aby istniała w obu zestawach dokumentów.
Przypisanie czynnika do niewłaściwej strony jest kosztowne
Najczęstszym błędem w przypisywaniu odpowiedzialności jest ujęcie materiałów graficznych w harmonogramie fabryki. Fabryka poproszona o monitorowanie materiałów graficznych będzie je śledzić, ale nie może przyspieszyć decyzji oczekującej na przegląd projektu, a każdy dzień tego przeglądu oznacza dzień, w którym fabryka stoi bez pracy, a nie dzień opóźnienia po jej stronie.
Test jest prosty i warto stosować go do każdego punktu harmonogramu: który może sprawić, że nastąpi to szybciej, nie prosząc nikogo innego o cokolwiek? Jeśli odpowiedź brzmi: nikt, dany punkt powinien znaleźć się w rejestrze ryzyk, a nie na liście działań.
Kolejność działań, gdy termin jest zbyt odległy
Gdy podany termin nie spełnia wymagań dotyczących premiery, poniższa kolejność pozwala uzyskać największą zmianę przy najmniejszym nakładzie pracy. Jest celowo uporządkowana od najtańszego i najszybszego narzędzia do najdroższego i najwolniejszego.
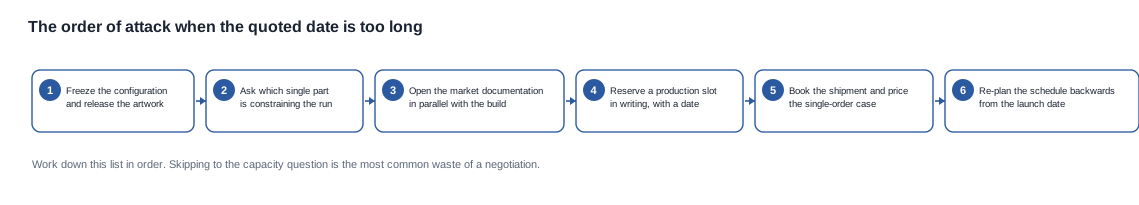
Zamroź konfigurację i zatwierdź projekt graficzny. Zajmuje to jeden dzień pracy, a oszczędza tygodnie. Jednocześnie ustala zakres każdego kolejnego kroku, ponieważ plik, etykieta i komponenty mogą wreszcie zostać opracowane dla konkretnego modelu.
Sprawdź, który pojedynczy komponent ogranicza realizację. Odpowiedź na poziomie komponentu zamienia ogólny harmonogram w monitorowany. To również moment, w którym należy zadać pytanie o możliwość zastąpienia komponentu oraz sprawdzić, jakie będą jego konsekwencje dla jakości. Omawiamy to osobno, ale samo pytanie powinno znaleźć się tutaj.
Równolegle z produkcją otwórz dokumentację rynkową. Otwarcie dokumentacji na etapie zamrożenia konfiguracji kosztuje niemal nic. Jej otwarcie po wyprodukowaniu towaru zabiera harmonogramowi slot, którego nie da się odzyskać.
Zarezerwuj termin produkcji na piśmie, wraz z datą. Ustna rezerwacja jest jedynie nadzieją. Rezerwacja pisemna jest planem i pozwala sprawdzić, czy zakład rzeczywiście zaplanował pracę, a nie jedynie potwierdził zapytanie.
Zarezerwuj transport i oblicz cenę dla pojedynczego zamówienia. O łączeniu przesyłek decyduje gotowość, dlatego rezerwację należy złożyć wcześnie, a kupujący potrzebuje stawki dla przesyłki wysyłanej samodzielnie.
Zaplanuj proces wstecz od daty premiery. Każdą datę należy sprawdzić względem jedynej daty, której nie można przesunąć. O tym, że terminu nie uda się dotrzymać, lepiej dowiedzieć się w poniedziałek niż w miesiącu wysyłki.
Dlaczego przejście po liście jest skuteczniejsze niż negocjowanie mocy produkcyjnych
Negocjacje sprawdzają się w przypadku zasobów, które należą do drugiej strony. Moc produkcyjna jest właśnie takim zasobem, a jej przeniesienie jest zarazem najdroższe i najmniej prawdopodobne do uzyskania ograniczenia. Przejście po liście jest szybsze, ponieważ pierwsze dwa kroki są bezpłatne, a każdy kolejny albo usuwa czynnik, albo potwierdza, że go nie ma.
W praktyce kupujący, który przeszedł całą listę, zwykle potrafi wskazać czynnik stanowiący ograniczenie i osobę, która za nim stoi. To zdanie zmienia negocjacje, ponieważ przenosi rozmowę z liczby, którą kontroluje zakład, na datę, za którą można kogoś rozliczyć.
Analiza rzeczywistego harmonogramu punkt po punkcie
Poniższy przykład to fikcyjny scenariusz wykorzystany do przeanalizowania poszczególnych czynników. Nie opisuje żadnego klienta, zamówienia ani przesyłki; model, ilość, okresy realizacji i miejsce przeznaczenia są założone, aby można było prześledzić wpływ czynników.
Scenariusz. Marka zamawia model kamery na rynek europejski. Wycena wskazuje osiem tygodni od daty zamówienia, przy czym trasa dokumentacyjna jest opisana jako wliczona w cenę, a transport jest rzekomo łączony. Wymaganie dotyczące premiery to dostępność produktu w magazynie dziewięć tygodni po złożeniu zamówienia.
Pierwszym sprawdzonym czynnikiem jest konfiguracja. Marka nie ustaliła wariantu kolorystycznego, a wybór wariantu opakowania pozostaje otwarty. Żadna z tych decyzji nie jest kosztowna, ale dopóki pozostają otwarte, nie można zatwierdzić projektu graficznego ani sfinalizować treści etykiety, więc nie można rozpocząć trasy dokumentacyjnej. Ośmiotygodniowy termin zakłada rozpoczęcie trasy dokumentacyjnej, które nie może się rozpocząć.
Drugim sprawdzonym czynnikiem są projekt graficzny i etykieta. Dane importera nie zostały ustalone, a na tym rynku etykieta musi je zawierać. To praca należąca do kupującego i powód, dla którego trasa jest realizowana sekwencyjnie, a nie równolegle.
Trzecim sprawdzonym czynnikiem jest gotowość komponentów. Dostawcy zadaje się pytanie o ścieżkę krytyczną tego zamówienia, a w odpowiedzi wskazuje on moduł kamery i termin jego poddostawcy, cztery tygodnie od daty zamówienia złożonego przez samego dostawcę. Poziom rozdzielczości kamery jest ustalony przez kod modelu, dlatego modułu nie można zastąpić innym w ramach tego samego poziomu bez decyzji, której kupujący nie podjął.
Czwartym sprawdzonym czynnikiem jest slot produkcyjny. Zakład dysponuje mocą produkcyjną w odpowiednim tygodniu, co potwierdza, że w tym przypadku moc produkcyjna nie stanowi ograniczenia. Brakuje natomiast pisemnej rezerwacji z datą.
Piątym sprawdzonym czynnikiem jest transport. Zamówienie jest małe i zostanie wysłane samodzielnie, więc założenie o łączonym transporcie zawarte w wycenie jest błędne, a data dotarcia przesyłki przypada później niż data wysyłki o dłuższy okres, niż zakładał kupujący.
Wynik. Harmonogram nie obejmował ośmiu tygodni. Był to dziewięciotygodniowy proces, do którego decyzje kupującego dodały pięciotygodniowemu etapowi produkcji i dokumentacji założenie dotyczące transportu, którego nigdy nie zweryfikowano. Czynnikiem ograniczającym było przekazanie projektu graficznego, za co odpowiadał kupujący.
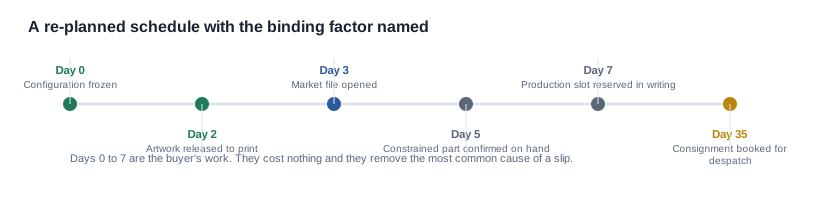
Dwie liczby, które należy wpisać w zaktualizowany harmonogram
Po prześledzeniu czynników warto wpisać w zaktualizowanym harmonogramie dwie liczby i przenieść je dalej do zamówienia.
Pierwsza to data możliwego rozpoczęcia: dzień, w którym dotarły wszystkie wymagane przez fabrykę dane wejściowe. Jest ona niemal zawsze wcześniejsza niż data zamówienia, ponieważ kupujący składają zamówienia, aby uruchomić prace, a nie po to, by zarejestrować już podjętą decyzję. Harmonogram, który trwa od daty zamówienia, podczas gdy data możliwego rozpoczęcia przypada dwa tygodnie później, nie jest harmonogramem — lukę między tymi datami należy zamknąć w pierwszej kolejności.
Druga to najdłuższe ogniwo w łańcuchu, określone jako zakres, a nie konkretna data. To wartość, którą należy monitorować co tydzień, ponieważ może się zmienić bez ostrzeżenia i powinna uwzględniać zapas czasu w planie. Jeśli najdłuższym ogniwem jest harmonogram dostaw materiałów przez poddostawcę, zapas czasu należy do niego; jeśli jest nim projekt graficzny kupującego, zapas czasu należy do terminu produkcyjnego fabryki.
Te dwie liczby razem zamieniają listę czynników w zarządzany plan. Pierwsza wskazuje, kiedy program może rzeczywiście się rozpocząć, a druga — co należy obserwować. Kupujący dysponujący obiema wartościami może wyjaśnić termin współpracownikowi, co stanowi praktyczny test rzetelności harmonogramu.
Co zmieniło przeliczenie harmonogramu
Dwa dni pracy po stronie kupującego — zamrożenie konfiguracji, ustalenie tożsamości importera i wyznaczenie terminu przekazania projektu graficznego — przesunęły termin o dwa tygodnie, a kosztem była wyłącznie jedna rozmowa. Otwarcie ścieżki dokumentacji w momencie zamrożenia konfiguracji, a nie po zatwierdzeniu, usunęło zależność sekwencyjną. Wpisanie rezerwacji terminu produkcyjnego i ponowna weryfikacja założenia dotyczącego transportu usunęły dwie niepewności, które w przeciwnym razie ujawniłyby się dopiero przy wysyłce.
Żadna z tych czynności nie była negocjacjami z fabryką. Wszystkie były negocjacjami z własnym kalendarzem kupującego.
Co możemy, a czego nie możemy powiedzieć o własnych czynnikach
Wprost: opublikowany katalog jest częścią tej dyskusji, za którą możemy stanąć, a czynnik, którego nie publikujemy, należy traktować jako pytanie, a nie jako wartość, którą należy przyjąć.
Publikujemy specyfikację: dwadzieścia osiem modeli i odpowiadające im pozycje — pojemność baterii i znamionowy czas użytkowania każdego z nich, czas ładowania każdego modelu, metodę ładowania dla dwudziestu czterech modeli, dla których jest podana, wersję Bluetooth dla czternastu modeli, dla których jest wskazana, pojemność etui dla pięciu opisanych modeli, klasę odporności na przenikanie wody dla dwóch modeli, które ją posiadają, oraz klasy kamer o rozdzielczości 8 MP w ośmiu modelach i 13 MP w trzech modelach. Zakres kamer wraz z tworzącymi go modelami znajdziesz na naszej stronie okularów z kamerą AI.
Nie publikujemy: czasów realizacji produkcji, zdolności produkcyjnych, dziennej wydajności, liczby linii produkcyjnych ani czasów trwania poszczególnych etapów. Nie będziemy podawać wartości dotyczącej zdolności fabryki wyłącznie po to, by zakończyć rozmowę, ponieważ deklaracja zdolności produkcyjnej bez konfiguracji i liczności nie jest twierdzeniem, które kupujący może zweryfikować.
Możemy natomiast przyjąć model, liczność, miejsce przeznaczenia i wymagany termin, a następnie wskazać dostępne konfiguracje, opublikowane pozycje, wokół których należy zbudować harmonogram, który z sześciu czynników obecnie ogranicza daną konfigurację, oraz który czynnik kupujący powinien zaatakować jako pierwszy. Poinformujemy również wprost, gdy terminu nie można dotrzymać.
Materiały uzupełniające znajdziesz w sekcji dotyczącej czasu realizacji, pytanie porównawcze — w artykule benchmarkach branżowych, czynnik zdolności produkcyjnej — w artykule jak zdolność produkcyjna wpływa na czas realizacji, a sygnały ostrzegawcze — w artykule czerwone flagi dotyczące zdolności produkcyjnych.
Działanie, które należy podjąć teraz. Przyporządkuj sześć czynników do ostatniego otrzymanego harmonogramu, kolejno, i znajdź pierwszy, który nie jest gotowy. Następnie zapytaj dostawcę, który czynnik ogranicza to zamówienie. Jeśli obie odpowiedzi są zgodne, masz program. Jeśli nie, rozbieżność będzie tematem kolejnej rozmowy.
Powiązane lektury
- Sekcja dotycząca czasu realizacji — harmonogram, na który wpływają te czynniki
- Benchmarki branżowe — jak porównywać oferty
- Jak zdolność produkcyjna wpływa na czas realizacji — czynnik, o który kupujący spierają się najczęściej
- Czerwone flagi dotyczące zdolności produkcyjnych — sygnały ostrzegawcze w deklaracjach o zdolności produkcyjnej
- Okulary z kamerą AI — modele z zakresu kamer


