
Moc produkcyjna smart glasses wpływa na czas realizacji zamówienia w sposób zaskakujący kupujących, którzy zakładają istnienie jednej zależności między tymi dwoma parametrami. Zdolność produkcyjną zwykle podaje się jako wskaźnik, a wskaźnik nie jest harmonogramem. O tym, jaki będzie termin dostawy, decyduje faktycznie etap ograniczający — ten jeden krok w procesie, przez który musi przejść każda sztuka z zamówienia i którego nie można pominąć — a często nie jest nim linia montażowa. Fabryka o ogromnej zdolności produkcyjnej linii, ale o ograniczonej podaży modułów kamer, dostarczy produkt z opóźnieniem, i to zgodnie z harmonogramem, który na etapie oferty wyglądał na bezpieczny. Ta strona wyjaśnia, jak obie wartości są ze sobą powiązane, względem czego należy mierzyć czas realizacji zamówienia oraz jak przeliczyć podany czas trwania na zarezerwowany termin realizacji przed wpłaceniem zaliczki.
O czasie realizacji zamówienia decyduje moc produkcyjna smart glasses, a nie sama fabryka
Wnioski na początku
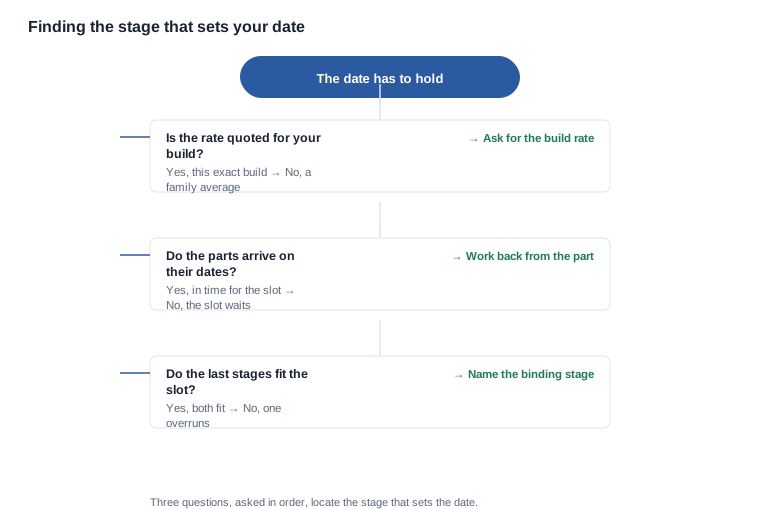
Czas realizacji zamówienia jest sumą, a zazwyczaj tylko jeden jej składnik stanowi ograniczenie. Gdy znajdziemy ten składnik, termin staje się przedmiotem negocjacji; jeśli go nie zidentyfikujemy, każda rozmowa o zdolności produkcyjnej będzie w istocie rozmową o niewłaściwym etapie. Trzy pytania pozwalają ustalić, o który etap chodzi, i są tanie — jaki wskaźnik podano dla mojej konfiguracji produkcyjnej, które części dotrą w swoich własnych terminach oraz czy dwa ostatnie etapy mieszczą się w zarezerwowanym terminie — a każda fabryka, która przemyślała własny harmonogram, zadaje je już w pierwszej rundzie zapytań.
Zależność, która nie jest zależnością
Nie istnieje żaden wzór arytmetyczny, który pozwala przeliczyć zdolność produkcyjną na czas realizacji zamówienia, a dostawca, który sprawia wrażenie, taki wzór oferuje, robi jedną z dwóch rzeczy. Albo podaje czas trwania etapu, który kontroluje, czyli odpowiedź częściową, albo podaje standardowy czas realizacji zamówienia, który zakłada określoną konfigurację, wielkość zamówienia i stan początkowy, które mogą nie odpowiadać Twoim. W tej kategorii częstszy jest drugi przypadek, ponieważ asortyment obejmuje konfiguracje różniące się w sposób zmieniający kolejność etapów, a nie tylko ich tempo: 11 modeli ma moduł kamery, 8 to modele z dźwiękiem, a 3 to modele sportowe. Każda z tych grup ma własny etap kontroli przychodzącej, własny etap wgrywania oprogramowania układowego oraz własną ścieżkę pakowania.
Praktyczna konsekwencja dla kupującego jest taka, że czas realizacji zamówienia podany jako jedna liczba dotyczy najłatwiejszej konfiguracji z listy. Warto zadać pytanie, które ujawni ten fakt, nie brzmiąc przy tym agresywnie: jaki jest czas realizacji zamówienia dla tej konfiguracji, licząc od dostawy części o ograniczonej podaży, a nie od otrzymania mojego zamówienia? Dostawca, który odpowiada przedstawieniem podziału na etapy, daje Ci plan. Dostawca, który ponownie podaje tę samą liczbę, daje Ci szablon.
Kto analizuje harmonogram
Czytelnikiem jest kupujący po stronie marki, kupujący w kanale dystrybucji lub importer, który ma termin związany z programem i ofertę związaną z tym terminem. Nie wybiera między produktami. Wybiera między harmonogramami i musi wiedzieć, który z nich jest realny, zanim postawi za nim pieniądze. Zarządza nie opóźnieniem dostawy — opóźnienie jest konsekwencją — lecz faktem, że termin jest zwykle obietnicą dotyczącą kolejki, a nie obietnicą dotyczącą fabryki.
Etapy składające się na czas realizacji zamówienia
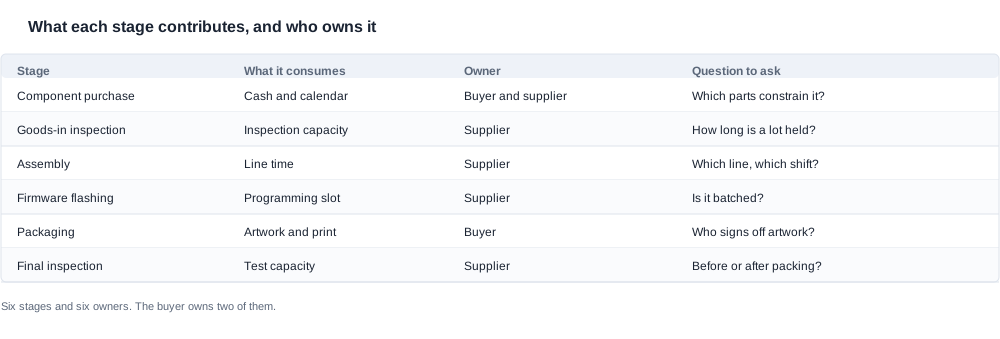
Sześć etapów i osoby odpowiedzialne za każdy z nich
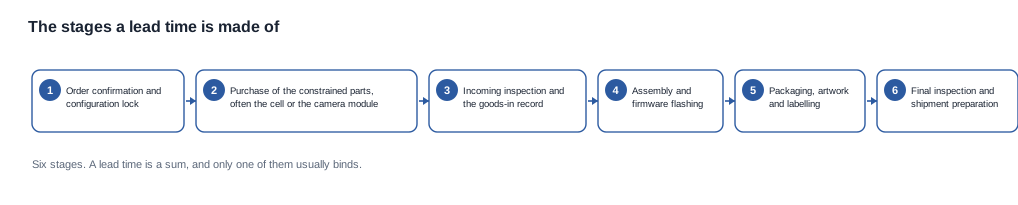
Powyższy przepływ przedstawia kolejność etapów produkcji partii smart glasses. Każdy etap zużywa inne zasoby, a — co ma znaczenie dla kupującego — każdy etap ma innego właściciela. Dwa z sześciu etapów pozostają w gestii kupującego i to właśnie one najczęściej się zmieniają.
- Potwierdzenie zamówienia i zatwierdzenie konfiguracji. Tutaj konfiguracja produkcyjna zostaje zamrożona: model, kolor, interfejs ładowania, konfiguracja etui w przypadku modeli, które go wymagają, oraz wersja oprogramowania układowego. Wszystko, co następuje po tym etapie, jest konsekwencją tej decyzji.
- Zakup części o ograniczonej podaży. Akumulatory, moduły kamer, obudowy i zawiasy. Ten etap zwykle pozostaje poza bezpośrednią kontrolą fabryki i bardzo często stanowi etap ograniczający.
- Kontrola przychodząca i rejestrowanie przyjętych towarów. partie są rejestrowane i zatrzymywane, a czas ich wstrzymania rzadko uwzględnia się w podanym harmonogramie.
- Montaż i wgrywanie oprogramowania układowego. Czas pracy linii plus terminy programowania, które stanowią odrębne zasoby w stosunku do czasu pracy linii.
- Pakowanie, projekt graficzny i etykietowanie. Ten etap pozostaje w gestii kupującego w tym sensie, że zatwierdzanie projektu graficznego leży po jego stronie linii produkcyjnej, a liczba osób zatwierdzających jest większa, niż ktokolwiek zakłada.
- Kontrola końcowa i przygotowanie do wysyłki. Zdolność testowa, położenie próbek oraz przejście do dokumentacji transportowej.
Trzy z tych sześciu etapów są częściowo w gestii kupującego, a kupujący, który traktuje wszystkie sześć jako domenę fabryki, pomija dźwignie, które można uruchomić już w tym tygodniu. Zakup komponentów rozpoczyna się od prognozy, którą kontroluje kupujący: siła zobowiązania prognozy określa, ile ogniw i modułów fabryka zachowa na Twoje potrzeby. Opakowanie rozpoczyna się od projektu graficznego, a jego zatwierdzenie leży po stronie kupującego i wiąże się z większą liczbą osób zatwierdzających, niż ktokolwiek się spodziewa — etap, który można skrócić bez trudu, ustalając z wyprzedzeniem termin przeglądu. Trzeci to kompletowanie etui, którego kupujący rzadko biorą pod uwagę. Jeżeli etui jest wysyłane w tej samej serii produkcyjnej co okulary lub jest dostarczane osobno, zmienia to listę materiałów bilansowych (BOM), kolejność pakowania i liczbę sztuk, które linia produkcyjna musi obsłużyć. Nasz katalog ukazuje skalę tego zjawiska: CY05, L1 Pro i CY03 są publikowane z etui o pojemności 1400 mAh, L2 Utral — z etui o pojemności 900 lub 1400 mAh, MT6 — ze składanym etui o pojemności 1200 mAh, KY06 i MT5 — z etui o niepodanej pojemności, a V03 Pro — bez etui. Program łączący produkcję wariantu z etui i wariantu bez etui ma dwie ścieżki materiałowe zamiast jednej oraz dwa ustawienia.
Dlaczego etap ograniczający zwykle nie jest tym, o którym rozmawiasz
Kupujący poświęcają większość rozmów zdolności montażowej, ponieważ jest ona najłatwiejsza do opisania i podania w ofercie. Etap, który faktycznie wyznacza termin, to jednak często zakup części, i jest to częste z przyczyny strukturalnej: części wyróżniające produkt mają najmniej alternatywnych źródeł dostaw. Widać to w katalogu nawet bez wewnętrznych danych fabrycznych. Moduł kamery wymaga innej procedury kontroli materiału przychodzącego, innego etapu integracji oprogramowania układowego i innego profilu wad niż produkt z funkcjami audio Bluetooth, dlatego model z kamerą dziedziczy ryzyko harmonogramu dostaw swojego modułu. Drugim elementem jest ogniwo, a zakres pojemności obejmuje od 40 mAh w modelach A05 i A06 do 290 mAh w modelach CY03, CY05, L2 Utral i L1 Pro, z wartościami pośrednimi: 55 mAh dwukrotnie, 70 mAh, 90 mAh dwukrotnie, 100 mAh, 115 mAh, 200 mAh, 220 mAh, 260 mAh i 265 mAh — czyli zróżnicowana gama konfiguracji ogniw, wokół której fabryka korzystająca z jednego źródła ogniw musi planować.
Aby sprawdzić, który etap stanowi ograniczenie, nie należy pytać dostawcy, który to jest, lecz poprosić o termin dostawy Twojej konfiguracji z uwzględnieniem zakupu komponentów i bez niego. Jeśli obie wartości są identyczne, etap zakupu nie jest uwzględniony w podanym harmonogramie, a podany czas obejmuje wyłącznie procesy realizowane wewnątrz fabryki. Jeśli druga wartość jest wyraźnie dłuższa, znalazłeś ograniczenie i możesz zadać teraz przydatne pytanie: co musiałoby się wydarzyć, aby ta część dotarła w wyznaczonym terminie? Pytanie to ma praktyczną odpowiedź — zobowiązanie dotyczące prognozy, zapas magazynowy, alternatywne źródło dostaw lub inna data — i właśnie ono zamienia nieprecyzyjne opóźnienie w decyzję, za którą odpowiadasz.
Względem czego należy mierzyć termin dostawy
Trzy punkty odniesienia i wybór właściwego
Termin dostawy bez punktu odniesienia nie ma znaczenia, a istnieją trzy możliwe punkty odniesienia: zamówienie, przyjazd części stanowiących ograniczenie oraz rozpoczęcie produkcji. Wyliczanie terminu od zamówienia obejmuje etap zakupu i jest najczęstsze; wyliczanie go od przyjazdu części stanowiących ograniczenie najuczciwiej oddaje ryzyko; wyliczanie go od rozpoczęcia produkcji całkowicie je ukrywa. Zapytaj, który punkt odniesienia jest stosowany, a następnie czy obiecowany Ci termin mierzony jest względem tego samego punktu. W praktyce data przekazywana kupującemu często jest datą rozpoczęcia produkcji, natomiast data w umowie — datą odbioru, a cały problem stanowi właśnie różnica między nimi.
Drugim punktem odniesienia jest wielkość zamówienia. Termin dostawy dla próbki nie jest terminem dostawy dla serii produkcyjnej, ponieważ próbka przechodzi przez proces tylko raz, a seria — partiami, przy amortyzacji kosztów przygotowania produkcji. Poproś o termin dostawy dla swojej wielkości zamówienia, zamiast korzystać z terminu podanego w ogólnych warunkach. Fabryka, która ponownie oblicza termin dla wskazanej wielkości, dysponuje harmonogramem; fabryka, która powtarza standardową wartość, posiada jedynie katalog.
Opublikowane dane i informacje, których nie dostarczają
Nasz katalog podaje czas ładowania każdego modelu: dwadzieścia sześć z nich ładuje się w dwie godziny lub krócej, a D17 i ZH12 — w około godzinę. To rzeczywista wartość, którą warto zachować w dokumentacji, ale nie wiąże się z nią początkowy stan naładowania ani kryterium uznania ładowania za zakończone. Cykl ładowania bez początkowego stanu naładowania nie jest cyklem, który można zaplanować, dlatego nie można go przeliczyć na przerwę w pracy ani porównać z opublikowaną wartością konkurenta. Kupujący, którzy zaplanowali zmianę pracy wokół czasu ładowania, planują coś, czego dane źródłowe nie potwierdzają.
Ta sama ostrożność dotyczy metody ładowania, którą opisano dla dwudziestu czterech z dwudziestu ośmiu modeli: siedemnaście z interfejsem magnetycznym i siedem z interfejsem Type C. Cztery modele z kamerą, dla których metody nie podano — CY03 i CY05 oraz MT6 i L1 Pro — dobrze ilustrują, dlaczego brak informacji w katalogu wpływa na harmonogram, a nie tylko na dokumentację. Interfejs magnetyczny i interfejs Type C to różne decyzje dotyczące wyposażenia stanowiska produkcyjnego.
Potwierdzanie terminu, zanim stanie się zobowiązaniem
Różnica między datą a terminem produkcyjnym
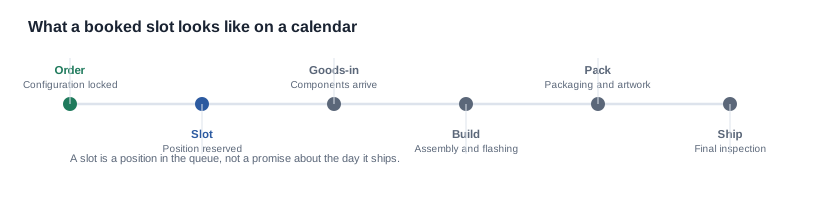
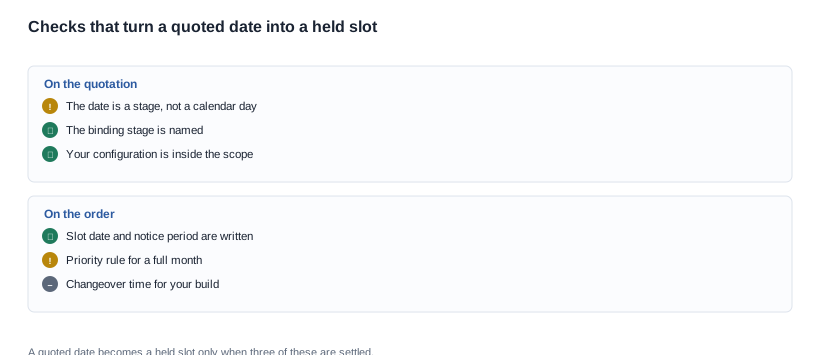
Data jest stwierdzeniem dotyczącym kalendarza. Termin produkcyjny określa natomiast pozycję w kolejce. Przed wpłatą zaliczki potrzebujesz tego drugiego, a składa się on z trzech elementów: pozycji, obejmowanego okresu oraz okresu uprzedzenia potrzebnego do jej zwolnienia. Poproś o wszystkie trzy na piśmie i w odniesieniu do ostatecznie ustalonej konfiguracji. Termin zarezerwowany dla innej konfiguracji nie jest Twoim terminem, a termin zarezerwowany bez okresu uprzedzenia to taki, o którego przesunięciu dowiadujesz się dopiero po zobowiązaniu planu magazynowego do wcześniejszej daty.
Najważniejsze w praktyce są trzy kontrole z powyższej listy. Etap ograniczający należy wskazać, ponieważ daty bez określonego etapu nie można poprawić — nie da się renegocjować warunków z abstrakcyjną kolejką. Konfiguracja musi mieścić się w zakresie oferty, ponieważ termin podany na podstawie średniej dla danej rodziny nie jest zarezerwowany dla Twojej produkcji. Musi również istnieć okres uprzedzenia, ponieważ jest to jedyny mechanizm, który daje Ci czas na reakcję, gdy coś się zmieni.
Budowanie harmonogramu wstecz od własnej daty
Odmowne podejście warto wypracować przed zapytaniem, a nie po otrzymaniu oferty. Przyjmij potrzebną datę, przejdź wstecz przez etapy przedstawionego powyżej procesu i zastanów się, gdzie znajduje się zapas czasu. Jeśli elementy ograniczające mają długi czas dostawy, zamówienie trzeba albo złożyć wcześniej, niż wolałaby fabryka, albo przesunąć datę. W obu przypadkach są to decyzje, które podejmujesz Ty, a nie dostawca. Kupujący, który przychodzi z harmonogramem wyznaczonym wstecz i konkretną konfiguracją, otrzymuje znacznie bardziej użyteczną odpowiedź niż osoba, która prosi jedynie o datę i ją akceptuje.
Ta sama fabryka, dwa rynki, dwa harmonogramy
Gdy marka sprzedaje produkty w więcej niż jednym kraju, pojawia się komplikacja: oba rynki mają różne wymagania w zakresie dopuszczenia do sprzedaży, a te wymagania wpływają zarówno na harmonogram, jak i na dokumentację. Wymagania techniczne to odrębna kwestia, ustalana przez producenta dla każdego modelu, ale skutki handlowe już takie nie są: rynek wymagający własnego zestawu dokumentów to rynek, na którym nie można zarejestrować zamówienia, dopóki ten zestaw nie będzie kompletny. Zestaw dokumentów często stanowi najwolniejszy, a nie najszybszy element harmonogramu.
Przydatna zasada polega na rozdzieleniu dwóch zegarów i sprawdzeniu, który właśnie działa. Istnieje zegar produkcyjny wyznaczony przez kolejność etapów w opisanym wyżej procesie oraz zegar dokumentacyjny, liczony od momentu zatwierdzenia konfiguracji do momentu ukończenia dokumentacji dla tej konfiguracji. Oba zaczynają się w tym samym czasie, ale rzadko kończą jednocześnie, ponieważ prace dokumentacyjne zwykle przebiegają równolegle, a nie sekwencyjnie. Kupujący, który pyta, kiedy kończy się każdy z tych procesów i co uruchamia zegar dokumentacyjny, eliminuje najczęstszą przyczynę nieoczekiwanych opóźnień w programie realizowanym na wielu rynkach. Nie chodzi o zbyt wolną pracę fabryki, lecz o to, że nikt nie zauważył, iż nie rozpoczęto prac nad dokumentacją.
Jak skrócenie harmonogramu zmienia kryteria akceptacji
W którym miejscu skrócenie harmonogramu jest widoczne w produkcie
Skrócony harmonogram zmienia nie tylko termin dostawy towarów; zmienia również same towary, i robi to po cichu. W pierwszej kolejności skraca się czas przygotowania produkcji, czego skutkiem jest to, że egzemplarze z początku serii zachowują się inaczej niż egzemplarze z jej środkowej części. Następnie kontrolę zwykle przenosi się z linii produkcyjnej na koniec partii, co oznacza, że próbki, które wcześniej pozwalały wykryć odchylenia na wczesnym etapie, wykrywają je dopiero po zapakowaniu partii. Po trzecie, aby utrzymać termin, można zastąpić kupowany podzespół. Zastępnik jest funkcjonalnie równoważny, ale nie jest to podzespół, na podstawie którego zatwierdzono próbkę.
Żadne z tych działań nie jest nieprawidłowe i wszystkie stanowią typowe reakcje na presję. Właśnie dlatego trzeba je kontrolować na podstawie umowy, a nie zaufania: kupujący nie jest w stanie na podstawie informacji zewnętrznych ustalić, czy dany egzemplarz pochodzi z pośpiesznie przygotowanej produkcji, czy ze standardowej. Kontrola jest ustalana przed pojawieniem się presji, co oznacza, że kryteria akceptacji trzeba określić przed rozpoczęciem produkcji, a nie po wykryciu pierwszego defektu.
Trzy kwestie, które należy ustalić z góry
Należy ustalić próbkę jako wiążące punkt odniesienia, aby wyrażenie „identycznie z próbką” miało precyzyjne znaczenie. Należy określić, które testy wykonuje się na każdym egzemplarzu, a które na próbce, aby jednoznacznie ustalić miejsce kontroli, zamiast pozostawiać je decyzji obsługi linii produkcyjnej. Należy również określić, czego wymaga zastąpienie podzespołu — pisemnej akceptacji, nowej próbki lub udokumentowanego odstępstwa od wymagań — aby decyzja zapadła z udziałem konkretnej osoby, a nie wyłącznie w wyniku harmonogramu. Przewodnik po gotowych platformach OEM opisuje, co fabryka powinna być w stanie wykazać na żądanie, a przewodnik dotyczący zamówień hurtowych obejmuje przejście od zatwierdzonej próbki do partii produkcyjnej.
Fakty dotyczące harmonogramu, które możemy i których nie możemy podać
Granica naszych informacji
Mówiąc wprost: termin podany kupującemu musi być terminem, który możemy udokumentować, a tam, gdzie nie sięgają nasze dokumenty, odpowiedź znajduje się w dokumentacji dostawcy. Publikujemy wartości wynikające z naszej dokumentacji, oznaczamy pozycje otwarte i nie uzupełniamy otwartej pozycji liczbą zaczerpaną z ogólnej strony produktu. Termin obliczony przy założonym czasie trwania etapu jest niewiarygodny w tygodniu, w którym towary miały dotrzeć, a nie na etapie oferty, a jego korekta kosztuje więcej niż samo pytanie.
Nie publikujemy następujących danych:
-
Nie publikujemy zdolności produkcyjnych, liczby linii, dziennej wydajności ani czasu trwania poszczególnych etapów. Stała wartość byłaby błędna w przypadku większości zamówień, z którymi czytelnik mógłby ją porównać, a tempo produkcji niepowiązane z konkretnym etapem nie pozwala wyznaczyć terminu.
-
Nie publikujemy terminów realizacji na poziomie fabryki. Jeden termin realizacji dla dwudziestu ośmiu modeli jest wynikiem działania arytmetycznego, a nie planowania, i byłby błędny w przypadku jedenastu wersji z kamerą, ośmiu wersji z dźwiękiem i trzech wersji sportowych.
-
Nie publikujemy minimalnych wielkości zamówień, ponieważ próg zależy od struktury zamówienia. Opublikowana wartość dla zmiennego progu oznaczałaby zobowiązanie, którego nikt nie zamierzał podejmować, dlatego obowiązujące minimum ustala się z uwzględnieniem konfiguracji będącej produkowana.
Co zamiast tego podamy
Podamy, czego wymaga Twoja konfiguracja, który etap jest wiążący, co trzeba spełnić, aby utrzymać termin oraz które części harmonogramu należą do nas, a które do Ciebie. Sekcja dotycząca zdolności produkcyjnej przedstawia ramy oceny, a oferta kamer i wersji z dźwiękiem pokazuje konfiguracje, których dotyczy ocena.
Jak interpretować publikowane dane
Powyższe dane publikujemy w stałej kolejności, która niesie określone znaczenie: wartość, następnie warunek, na podstawie którego ją zmierzono, a następnie granicę jej zastosowania. Najwyraźniejszym przykładem jest waga MT6. Katalog podaje wagę 158 gramów dla oprawy okularów, w tym akumulatora i kamery, ale bez składanego etui do ładowania; sama etui ma pojemność 1200 mAh, a jego wagi nie publikujemy. Jest to liczba użyteczna, ale o wąskim zastosowaniu. Pozwala porównać ten sam model z samym sobą na tej samej podstawie, ale nie pozwala porównać MT6 z modelem, którego wagi nigdy nie opublikowano. Dla żadnego modelu z tej serii nie publikujemy samej wagi oprawy, a odczytanie 158 gramów jako wagi oprawy jest najczęstszym błędnym odczytaniem naszego katalogu — oznaczałoby to przypisanie ramie wagi, której nigdy nie zmierzyliśmy.
Ta sama zasada dotyczy wiersza dotyczącego czasu ładowania, a obie informacje razem stanowią rzetelne podsumowanie naszego podejścia do własnych danych. Publikujemy to, co zostało zmierzone, informujemy, co jest uwzględnione i wykluczone, a pozostawiamy resztę otwartą. Prześlij modele, ilości i potrzebną datę, a my wskażemy dostępne konfiguracje, od których etapów każda z nich zależy oraz co należy wpisać w zamówieniu, aby podana data była datą realizacji dostawy.
Powiązane lektury


