
Prawie każda skarga dotycząca terminu realizacji w tej kategorii okazuje się wynikać z niezrozumienia zdolności produkcyjnych, a prawie każde takie niezrozumienie wynika z traktowania zdolności produkcyjnej jako liczby zamiast kolejki. Fabryka, która może wyprodukować dziesięć tysięcy sztuk tygodniowo, nie dostarczyła Ci niczego, jeśli Twoje zlecenie czeka za trzema zmianami produkcyjnymi, a projekt graficzny wciąż jest w drukarni.
Niniejszy tekst został napisany jako materiał diagnostyczny, a nie jako lista ostrzeżeń. Przeczytaj cztery poniższe ścieżki, znajdź tę, która odpowiada temu, co faktycznie się wydarzyło, i napraw mechanizm. Kupujący, który traktuje wszystkie cztery jako „fabryka działa wolno”, negocjuje niewłaściwą rzecz, a kupujący, który traktuje je jako „moja specyfikacja była niekompletna”, przy drugim zamówieniu znów zapłaci za ten sam błąd.
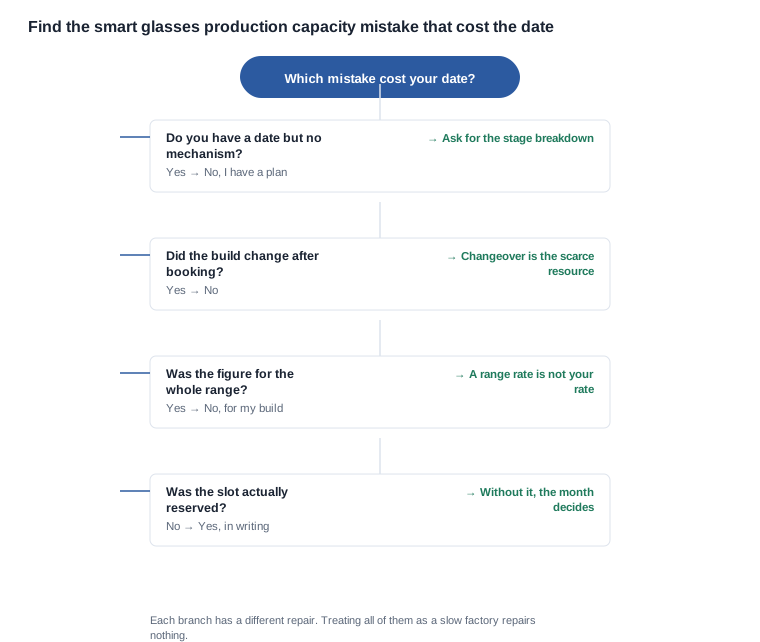
Zdolność produkcyjna smart glasses: znajdź błąd, który kosztował termin realizacji
Warto rozróżnić te cztery błędy, ponieważ każdy wymaga innego naprawienia, a naprawienie jest jedyną rzeczą wartą uzyskania. Termin podany jako plan naprawia się, prosząc o podział procesu na etapy. Konfigurację zmienioną po złożeniu zamówienia naprawia się, zatwierdzając ją na piśmie przed zarezerwowaniem terminu. Stawkę podaną dla całej gamy naprawia się, prosząc o stawkę dotyczącą konkretnej wersji produkcyjnej. Termin, którego nigdy nie zarezerwowano, naprawia się, wpisując rezerwację wraz z jej zasadami do zamówienia.
Zauważ, czego nie ma na tej liście. Żaden z czterech przypadków to „dostawca nie dostarczył zamówienia” ani „cena była zbyt niska, aby prawidłowo wyprodukować produkt”. Oba te stwierdzenia pojawiają się w rozmowie po opóźnieniu i zwykle są nieprawdziwe. Jeśli fabryka nie dotrzymała terminu z powodu, którego nie potrafi wyjaśnić, ma jeden z czterech problemów opisanych poniżej. Aby ustalić, który, zapytaj, co linia produkcyjna robiła w dniu, w którym towar powinien był być wychodzący.
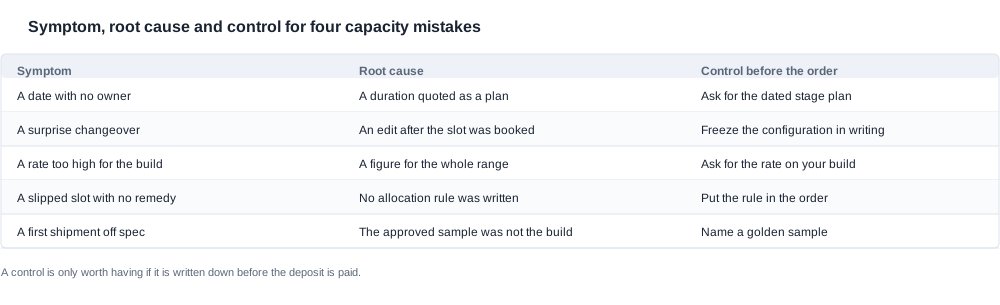
Tabela jest uporządkowana według objawu, przyczyny źródłowej i mechanizmu kontroli, czyli w kolejności, w której musi nastąpić naprawa. Analizowanie objawu wstecz pozwala odróżnić mechanizm zapobiegający powtórzeniu problemu od skargi, która niczego nie zmienia. Skarga nie wpływa na kolejne zamówienie. Mechanizm kontroli ma formę dokumentu, a dokument to coś, za co można rozliczyć dostawcę.
Jedno pytanie warto zadać przed rozpoczęciem: czy to samo zdarzyło się podczas któregoś wcześniejszych zamówień u tego dostawcy. Jeśli tak, problemem jest proces, a nie jednorazowe zdarzenie, dlatego naprawą jest stały mechanizm kontroli zapisany w umowie. Jeśli nie, problem dotyczy wyłącznie tego zamówienia, więc naprawa powinna znaleźć się w jego dokumentacji. Rozpoznanie, z którym przypadkiem masz do czynienia, wymaga jednego pytania i pozwala uniknąć wielu sporów.
Sześć pytań pozwalających ustalić, na której ścieżce się znajdujesz
Te sześć pytań wystarczy, aby przypisać każde opóźnione zamówienie do jednej z czterech ścieżek. Zostały skonstruowane tak, aby można było na nie odpowiedzieć na podstawie dokumentów, a nie pamięci, ponieważ ludzie przypisują opóźnienia niewłaściwym etapom.
- Czy zamówienie w swojej pierwotnej postaci zawiera datę rozpoczęcia oraz etapy prowadzące do niej? Data bez etapów, które do niej prowadzą, oznacza pierwszą ścieżkę.
- Czy konfiguracja uległa zmianie po potwierdzeniu zamówienia? Jakakolwiek zmiana obudowy, wariantu kolorystycznego, projektu graficznego, opakowania lub oprogramowania sprzętowego po potwierdzeniu oznacza drugą ścieżkę.
- Czy podana stawka określa konfigurację, której dotyczy? Stawka podana dla „modelu” lub „całej gamy” oznacza trzecią ścieżkę.
- Czy zamówienie zawiera rezerwację z numerem referencyjnym i terminem odtworzenia zdolności produkcyjnych? Zamówienie z szacowaną datą, ale bez rezerwacji, oznacza czwartą ścieżkę.
- Co linia produkcyjna robiła w dniu, w którym towar powinien był być wychodzący? To pytanie kończy spór, ponieważ zastępuje twierdzenie dotyczące fabryki faktem dotyczącym harmonogramu.
- Czy ten sam objaw wystąpił podczas wcześniejszego zamówienia? Odpowiedź „tak” przenosi naprawę z tego zamówienia do umowy.
Odpowiadanie na nie w tej kolejności działa, ponieważ każda odpowiedź eliminuje jedną ścieżkę, a po dotarciu do pytania piątego nie diagnozujesz już problemu, lecz go potwierdzasz. W większości przypadków odpowiedzią na pytanie piąte jest to, że linia produkcyjna wytwarzała inny produkt, a pozostałym zadaniem jest ustalenie, która z czterech napraw ma zastosowanie.
Data bez mechanizmu, który ją uzasadnia
To najczęstszy z czterech przypadków i najtrudniejszy do zauważenia w momencie, ponieważ otrzymaną wartością jest data, a data wygląda jak plan.
Objawem jest to, że podano czas trwania, a nic poza tym. Liczbę tygodni, liczbę dni i żadnej informacji o tym, co ma się wydarzyć w tym okresie. Gdy termin się przesunie, nie ma czego renegocjować, ponieważ czas trwania jest średnią, a średnia nie ma właściciela. Przyczyną jest to, że średnie powstają z przebiegów, które poszły dobrze, co oznacza, że podana wartość opisuje miesiąc, w którym nic skomplikowanego się nie wydarzyło — miesiąc bez zmiany produkcji, bez modyfikacji nadruku, bez opóźnienia komponentów i bez innego programu konkurującego o ten sam czas pracy linii.
Naprawą jest poproszenie o podział procesu na etapy, a nie o łączny czas. Sześć etapów obejmuje niemal wszystko: materiały, płytę drukowaną i montaż, oprogramowanie sprzętowe i aplikację, opakowanie, test końcowy oraz wysyłkę. Następnie należy zapytać, który z sześciu etapów stanowi ograniczenie dla danej konfiguracji i co pozwoliłoby go przyspieszyć. To drugie pytanie ma odpowiedź, a jest nią niemal zawsze czynnik, na który kupujący ma wpływ.
Zarezerwowany termin jest wart więcej niż szybka estymacja, i warto powiedzieć to wprost, ponieważ kupujący są oceniani za realizację harmonogramu i nagradzani za optymalizowanie widocznej liczby. Fabryka, która informuje, że produkcja rozpocznie się w konkretnym dniu, zobowiązała się do czegoś, czego fabryka informująca, że zajmie to sześć tygodni, nie zobowiązała się. Jeśli można mieć albo nieco późniejszy, lecz potwierdzony termin, albo szybszą, lecz niepewną estymację, należy wybrać potwierdzony termin i zarządzać kosztem dni pomiędzy nimi.
Warto wycenić koszt pozostawienia tej kwestii nierozwiązanej, ponieważ jest niewidoczny do momentu wystąpienia problemu. Czas podany jako plan staje się przedmiotem sporu w momencie niepowodzenia, a spór dotyczy tego, co zostało powiedziane na spotkaniu przez osobę, która od tamtej pory odeszła. Planem awaryjnym kupującego jest kolejne żądanie terminu, które zużywa tyle samo czasu co pierwsze, ale daje słabszą odpowiedź, ponieważ dostawca wie już, że pierwszego terminu nie uda się dotrzymać. Po dwóch takich rundach relacja wyciąga niekorzystną lekcję: terminy są tutaj jedynie orientacyjne.
Naprawa jest tania do wskazania, lecz kosztowna do pominięcia. Podanie sześciu nazw etapów w harmonogramie nic nie kosztuje, a później nie można ich usunąć bez wprowadzenia zmiany, dlatego stanowią najtrwalszą dostępną w tej kategorii formę ochrony. Kupujący, który ma je wpisane w zamówieniu, może zmienić plan, gdy któryś etap się opóźni; kupujący bez nich może jedynie zapytać ponownie.
Zmiana wprowadzona po rezerwacji terminu
Objawem drugiego błędu jest linia produkcyjna, która miała wytwarzać daną partię, ale tego nie zrobiła. Często fabryka nie ponosi winy w żadnym zwykłym rozumieniu — rzeczywiście zmieniła się konfiguracja produkcji, a zmiana ta zajęła zarezerwowany termin.
Przyczyną jest zmiana produkcji, a nie montaż, ponieważ na linii dysponującej wolnymi mozliwościami to właśnie zmiany produkcji stanowią zasób o ograniczonej dostępności. Każda modyfikacja konfiguracji oznacza zmianę produkcji: inne wykończenie logo, inny kolor, nową kompilację oprogramowania sprzętowego, inne etui ładujące lub zmienione opakowanie retailowe. Na linii realizującej krótkie serie z szerokiego katalogu takie zmiany zajmują okno czasowe, które zamówienie uznawało za wolne.
W tej kategorii etui ładujące najczęściej powoduje taką sytuację, a opublikowany asortyment wyjaśnia dlaczego. W katalogu dostępne są etui o pojemności 900 mAh, 1200 mAh i 1400 mAh, a w przypadku L2 Utral podano dwie pojemności: 900 i 1400 mAh. Model MT6 występuje ze składanym etui o pojemności 1200 mAh, które jest innym komponentem i innym procesem montażu niż etui stałe. Model V03 Pro w ogóle nie zawiera etui w opakowaniu. W przypadku KY06 i MT5 pojemności etui nie podano. Każda z tych konfiguracji oznacza inną wersję produkcyjną, a zmiana etui po rezerwacji terminu jest zmianą produkcji, której nikt nie wycenił.
Naprawą jest pisemne utrwalenie konfiguracji przed rezerwacją terminu oraz dołączenie okresu uprzedniego zgłaszania zmian wraz z ich wpływem na harmonogram. Okres uprzedniego zgłaszania zamienia niespodziankę w zaplanowane wydarzenie, a wpływ na harmonogram sprawia, że koszt zmiany jest widoczny przed jej wprowadzeniem, a nie po utracie terminu. Kupujący, który chce uzyskać bezpłatne okno na wprowadzenie zmian, negocjuje z zasobem, którego fabryce rzeczywiście brakuje.
Warto precyzyjnie wyjaśnić, co w umowie oznacza „zamrożenie”, ponieważ to określenie jest używane nieformalnie, a jego nieprecyzyjna wersja nie zapewnia żadnej ochrony. Oznacza to, że lista materiałów, wariant obudowy, pliki projektowe, pliki opakowań, oznaczenie wersji oprogramowania układowego i rynek docelowy są wymienione i wersjonowane, a każda ich zmiana stanowi zdarzenie zmiany z okresem wypowiedzenia i określonym wpływem na harmonogram. Klauzula umowy zamrażająca „specyfikację” bez wskazania dokumentów pozostawia kupującego chronionego przed zmianą specyfikacji, ale niechronionego przed zmianą opakowania, która w tej kategorii jest jedną z najczęstszych zmian.
Naprawa ta ma jeszcze drugą część, właśnie tę, która dotyka kupujących, którzy zostali już oszukani lub ponieśli straty. Koszt zmiany musi być widoczny przed jej wprowadzeniem, a nie po nim. Dostawca, który przed złożeniem zamówienia poda wpływ zmiany obudowy na harmonogram, mówi coś o sposobie zarządzania produkcją; dostawca, który wykrywa ten wpływ dopiero po wprowadzeniu zmiany, ujawnia, że produkcją zarządza w danym tygodniu osoba, która akurat znajduje się najbliżej.
Stawka podana dla przedziału, a nie dla konkretnej wersji
Objawem trzeciego błędu jest to, że stawka wyglądała dobrze na papierze, ale rzeczywista produkcja przebiegała wolniej niż zaplanowano. Często dostawca całkowicie trafnie podaje dane — stawka była prawidłowa, po prostu nie była to stawka dla Twojej wersji.
Przyczyną jest to, że wartość dla przedziału stanowi średnią z produkcji o różnym zakresie prac, a opublikowany przedział zawiera wystarczającą zmienność, aby ta średnia była bezużyteczna do planowania. Obejmuje on 28 modeli w czterech grupach: 11 ma kamerę, 8 to modele audio, dla których opublikowano po jednej wersji Bluetooth, 3 to modele sportowe, a pozostałe 6 linii obejmuje resztę — ramkę AR, trzy modele dla dzieci, model elektrochromowy i model z przewodnictwem kostnym. Same modele z kamerą dzielą się na pięć wariantów ze względu na etui do ładowania. Metoda ładowania dzieli cały przedział na trzy warianty: ładowanie magnetyczne w 17 modelach, złącze Type C w 7 modelach oraz brak opublikowanego wiersza dotyczącego metody ładowania w modelach MT6 i CY03 oraz CY05 i L1 Pro. Segment modeli z kamerą obejmuje dwie odrębne klasy, a nie ciągły zakres: 8 megapikseli w 8 modelach i 13 megapikseli w 3 modelach.
Naprawą jest pytanie, jaką stawkę dostawca zastosuje do Twojej konfiguracji i opakowania, oraz dlaczego kwota jest niższa od średniej. Pytanie o przyczynę jest ważniejsze niż sama kwota. Dostawca, który potrafi wyjaśnić różnicę, oszacował koszt produkcji; dostawca, który po prostu obniża kwotę bez wyjaśnienia, zastosował rabat, a rabat zastosowany do stawki oznacza stawkę, która ponownie się zmieni.
W tym miejscu należy wprowadzić jeszcze jedną korektę, tę, którą najczęściej się pomija. Złożony egzemplarz i egzemplarz gotowy do wysyłki to różne liczby, ponieważ opakowanie, wgrywanie oprogramowania układowego i test końcowy odbywają się po montażu i wykorzystują odrębną zdolność produkcyjną. Przed porównaniem jakichkolwiek stawek należy ustalić, która z tych dwóch wartości jest uwzględniana.
Termin, który nigdy nie został faktycznie zarezerwowany
Objawem czwartego błędu jest to, że miesiąc się zapełnił, a zamówienie zostało przesunięte. Nowy termin zależał od propozycji przedstawionej w danym tygodniu.
Przyczyną jest to, że szacunek potraktowano jak rezerwację. Zdolność produkcyjna staje się istotna dopiero w dniu, w którym miesiąc jest już pełny, a wtedy istnieją dokładnie dwa scenariusze: termin został zarezerwowany z wyprzedzeniem albo nie został. Fabryka, która przydziela moce produkcyjne według kolejności zgłoszeń, postępuje normalnie, a drugi scenariusz to właśnie obraz normalnej sytuacji, gdy nic nie spisano.
Naprawą jest wpisanie do zamówienia czterech elementów zamiast narzekania na wynik. Samej rezerwacji wraz z numerem referencyjnym. Zasady priorytetu obowiązującej w przypadku nadmiernego zgłoszeń na dany miesiąc. Nowego terminu, ustalonego z wyprzedzeniem na wypadek niewykorzystania terminu. Oraz okresu wypowiedzenia, który dostawca musi zachować, jeśli nie będzie w stanie dotrzymać terminu. Cztery punkty zamieniają wynik ustaleń dotyczących harmonogramu w zobowiązanie umowne.
Warto tutaj oprzeć się jednej pokusie, ponieważ w momencie wystąpienia problemu jest ona szczególnie silna. Pokusa ta polega na żądaniu wysokiej kary za przekroczenie terminu, powołując się na dużą skalę straty. Kara nie tworzy miejsca w harmonogramie. Miejsce w harmonogramie tworzy rezerwacja złożona wystarczająco wcześnie, aby przetrwać napięty miesiąc, a chroni ją reguła uzgodniona przed rozpoczęciem tego miesiąca. Klauzulę karową warto mieć, ale jest ona środkiem naprawczym, a nie mechanizmem, a kupujący, który wierzy, że kara zapobiegnie opóźnieniu, pomylił te dwie rzeczy.
Kolejność, w jakiej zapisano cztery punkty, również ma znaczenie i jest odwrotna do kolejności, w jakiej chcieliby je ludzie. Reguła priorytetów jest pierwsza, ponieważ to dzięki niej rezerwacja nabiera znaczenia — rezerwacja bez reguły określającej postępowanie w miesiącu o ograniczonej wydajności jest jedynie wyrażeniem nadziei. Termin realizacji zamówienia jest drugi, ponieważ daje kupującemu punkt odniesienia do planowania i można go uzgodnić dopiero wtedy, gdy obie strony zaakceptują możliwość opóźnienia. Okres uprzedzenia jest trzeci, ponieważ stanowi mechanizm operacyjny stojący za terminem realizacji i jest to punkt, z którego planista będzie korzystać najczęściej. Numer referencyjny jest ostatni, ponieważ ma charakter administracyjny, i warto umieścić go na końcu, ponieważ kupujący, który opracuje go jako pierwszy, zwykle kończy pracę po uzyskaniu numeru.
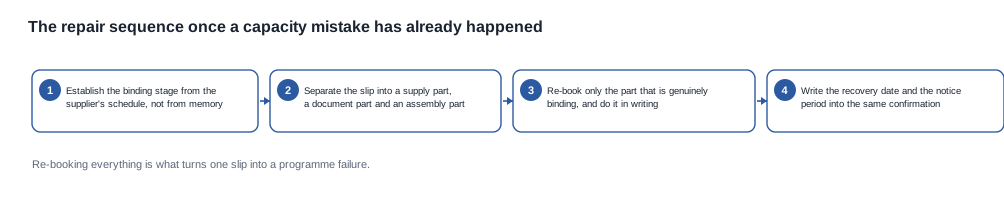
Powyższa sekwencja określa kolejność działań, gdy błąd już wystąpił, a towary nie zostały wysłane. Ustalenie etapu ograniczającego na podstawie własnego harmonogramu dostawcy, a nie pamięci, ma znaczenie, ponieważ pamięć niemal za każdym razem przypisuje opóźnienie niewłaściwemu etapowi. Rozdzielenie opóźnienia na część dotyczącą dostaw, część dotyczącą dokumentów i część dotyczącą montażu ma znaczenie, ponieważ każda z nich wymaga innego środka naprawczego, a ich połączenie daje jedynie bezużyteczną liczbę. Ponowne zarezerwowanie wyłącznie części, która faktycznie stanowi ograniczenie, ma znaczenie, ponieważ ponowne rezerwowanie wszystkiego sprawia, że jedno opóźnienie przerodzi się w niepowodzenie całego programu.
Co publikujemy i czego wymaga naprawa
Utrzymujemy wyraźną granicę: jest ona wąska i przedstawimy ją bez zastrzeżeń, ponieważ kupujący przeprowadzający analizę problemu musi wiedzieć, do której z czterech gałęzi się ono zalicza. Publikujemy zawartość katalogu: 28 modeli, wiersze dotyczące parametrów elektrycznych, czasy ładowania, pojemności etui, klasy rozdzielczości i metody ładowania. Nie publikujemy danych dotyczących wydajności, liczby linii produkcyjnych, dziennej wielkości produkcji, czasów trwania etapów ani terminów realizacji, ponieważ żadna z tych wartości nie ma znaczenia bez konfiguracji, ilości i zakresu dat, a wszystkie zmieniają się wraz z książą zamówień.
Natomiast odpowiemy na pytania, które pozwalają ustalić, do której gałęzi zalicza się dana sytuacja. Prześlij kody modeli, zestaw opcji, ilość, rynek docelowy oraz termin, do którego towary muszą dotrzeć, a my wskażemy, które konfiguracje są dostępne, które opublikowane wiersze mają do nich zastosowanie i który z czterech opisanych powyżej błędów Twój program najprawdopodobniej powtórzy.
Warto powiedzieć wprost, że naprawy opisane na tej stronie nie są tym, co dostawca zaproponuje samodzielnie. Każda z nich wymaga przeniesienia na fabrykę fragmentu ryzyka, które obecnie ponosi ono z mocy zasady — ryzyka przekroczenia terminu, ryzyka niewycenionej zmiany produkcji, ryzyka podania danych dla określonego zakresu lub ryzyka utraty miejsca w harmonogramie. Dlatego właściwym podejściem jest wybranie dwóch rozwiązań odpowiadających błędom, które faktycznie wystąpiły w tym programie, uporządkowanie ich we właściwej kolejności i pozostawienie pozostałych bez zmian. Kupujący, który podczas pierwszego zamówienia zażąda wszystkich czterech rozwiązań, otrzyma wolniejszą odpowiedź w każdym z tych przypadków niż kupujący, który poprosi o jedno i je uzasadni.
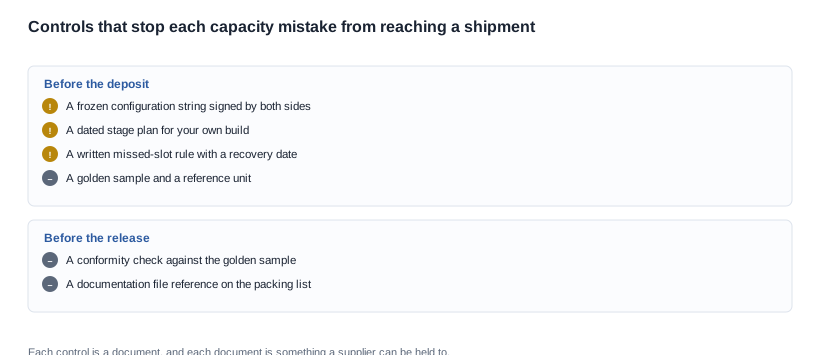
Mechanizmy kontroli z listy kontrolnej stanowią naprawy zapisane w postaci dokumentów. Żaden z nich nie jest trudny do uzyskania ani bezpłatny, ponieważ każdy przenosi niewielki fragment ryzyka z kupującego na dostawcę — i właśnie dlatego dostawca, któremu nigdy nie przedstawiono takich żądań, może stawiać opór. Skuteczną negocjacją jest poproszenie o dwa lub trzy z nich, zamiast o wszystkie, oraz jednoznaczne wskazanie, że żądane rozwiązania odpowiadają błędom, które faktycznie wystąpiły w tym programie.
W ramach metodologii tej oceny zobacz zdolność produkcyjną. Wskaźniki ostrzegawcze widoczne we własnych odpowiedziach dostawcy opisano w artykule czerwone flagi dotyczące terminu realizacji. W artykule wpływ ograniczeń produkcyjnych na termin realizacji znajdziesz informacje o tym, jak ograniczenie mocy produkcyjnych przekłada się na termin dostawy. W artykule składanie zamówień hurtowych po próbkach opisano, jak przejść od próbek do zamówienia hurtowego, nie powtarzając tego samego błędu. Natomiast konfiguracje kamer, w których opcja obudowy najczęściej zmienia sposób produkcji, przedstawiono w sekcji poświęconej okularom z kamerą AI.
Prześlij konfigurację, liczbę sztuk i wymagany termin, a my wskażemy, które aspects pytania o zdolność produkcyjną są rozstrzygnięte przez katalog, a które pozostają w Twojej gestii.


