
Realizamos nuestro propio montaje y la prueba final. También subcontratamos algunas etapas anteriores. Esa es la respuesta directa, y es la que daríamos si nos la hiciera por teléfono en lugar de por escrito, así que no tiene sentido adornarla.
Lo que sigue es la versión extendida, porque la pregunta en sí es un mal instrumento para averiguar lo que realmente tratan de saber los compradores. El número de líneas mide el rendimiento. Indica cuántas unidades puede hacer pasar una planta por semana. No dice nada sobre si la inspección de entrada comprueba las características importantes, si el firmware instalado en sus unidades es la versión que usted aprobó o si la fase de embalaje incluye el accesorio que su cliente reclamará que falta. Nada de eso lleva una línea asignada.
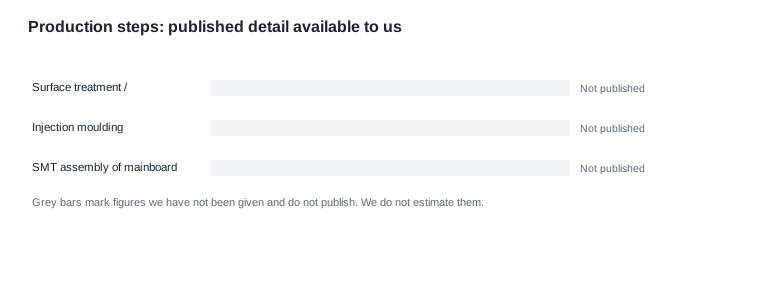
¿Quiere conocer el número de líneas o saber quién interviene en la unidad?
Merece la pena ser claro sobre lo que representa el número de líneas, porque los compradores lo interpretan sistemáticamente como indicador de otra cosa.
El número de líneas de producción es una medida del rendimiento. Veinte líneas y cuatro líneas pueden producir ambas mil unidades de calidad por semana; la diferencia está en la rapidez con la que puede absorber un pedido que se duplica y en cuántas rutas paralelas dispone para un modelo de gran demanda. Esa es información realmente útil para un comprador con un pico estacional o un plan de crecimiento hacia un segundo mercado. No es un indicador de la calidad, y es un indicador muy deficiente de la capacidad.
El error más frecuente que observamos es el de un comprador que visita la fábrica, cuenta las líneas, fotografía la planta y se marcha tranquilo. En la misma categoría hemos vistoque compradores recibían un lote en el que todas las unidades superaban la prueba de fin de línea, pero una proporción considerable seguía fallando en el uso real. Ambos resultados no son incompatibles, y la razón no es que la fábrica fuera negligente. Es que la prueba de fin de línea y el fallo en el uso real evalúan cosas distintas.
Por tanto, la pregunta que conviene hacer no es cuántas líneas hay, sino quién interviene en la unidad, en qué fase y con qué criterio documentado. Tres factores determinan el resultado de su pedido, y pueden tener tres respuestas distintas:
- Quién lo fabrica. Qué entidad, en qué planta y realizando qué fases.
- Quién lo prueba. Si la prueba está definida por usted, por la fábrica o por nadie.
- Quién responde cuando algo falla. La parte que asume la obligación cuando un lote falla en su prueba de fin de línea.
Tenga en cuenta que una fábrica puede cumplir los tres requisitos y, aun así, no ser propietaria de las líneas de producción; del mismo modo, puede ser propietaria de las líneas y no cumplir ninguno. Son preguntas independientes que merecen respuestas independientes. Hemos explicado cómo separarlas en nuestro material sobre fábrica frente a empresa comercial, porque esta distinción surge en casi todas las consultas que recibimos.
Hay además otra razón por la que la pregunta sobre el número de líneas induce a error. Plantea una disyuntiva: fábrica o empresa comercial; pero en esta categoría, la realidad es un espectro. Una empresa comercial sin capacidad de fabricación constituye un extremo, y un fabricante totalmente integrado verticalmente, el otro. La mayoría de los proveedores consolidados de esta categoría se sitúa en algún punto intermedio, con una combinación de fases internas y de socios que es específica de su gama de modelos. Lo útil que debe determinar un comprador es dónde se sitúa esa combinación para su modelo, no dónde se sitúa la empresa en el espectro en general.
El escenario que mejor lo ilustra es el de un comprador que organizó una visita a la fábrica, vio una planta impresionante, contó las líneas y se marchó satisfecho. El primer pedido fue correcto. El siguiente no lo fue, porque tenía una configuración diferente: un color nuevo, un paquete algo distinto. El primer pedido se había fabricado utilizando un hueco de producción reservado para una plataforma que la fábrica realmente produce en volumen. La nueva configuración se asignó a una línea de un socio, con un protocolo de pruebas diferente, y el comprador no tuvo visibilidad del cambio porque la relación no estaba diseñada para revelarlo. El número de líneas no habría evitado esa situación. Sí lo habrían evitado una declaración escrita de qué fases se realizan internamente para esta configuración y una regla de cambio que exigiera notificación cuando una fase se transfiriera.
Este es el argumento práctico para tratar la pregunta sobre las operaciones internas como específica de cada configuración. La respuesta para el modelo que compra hoy es la que importa, y puede cambiar entre configuraciones y entre trimestres.
¿Sabe qué fases se realizan internamente y cuáles están subcontratadas?
Para nuestra propia operación, podemos describir su forma. No citaremos un número de empleados ni de líneas, porque no se nos han facilitado esas cifras en una forma que estemos dispuestos a publicar, y una cifra sin verificar es una afirmación hecha en nombre de otro.
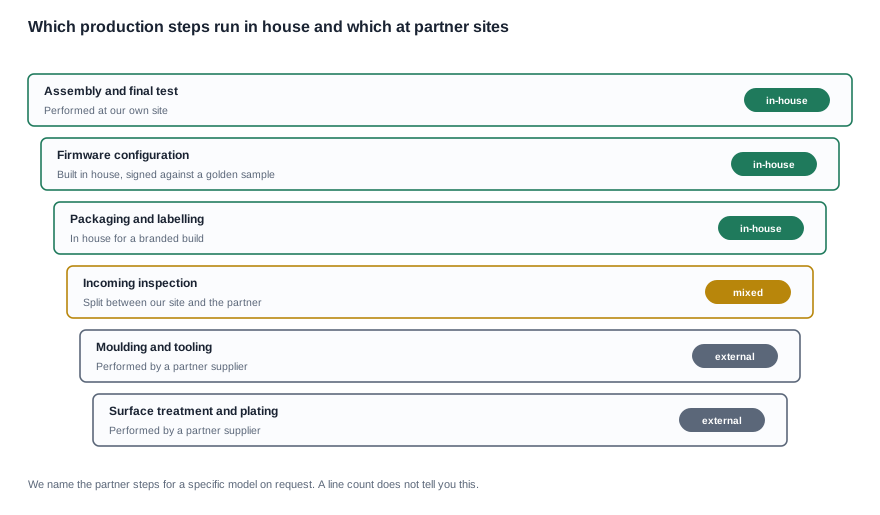
La descripción honesta es que las etapas más próximas al cliente —montaje, configuración del firmware, prueba final, embalaje y etiquetado para una unidad con marca— están a nuestro cargo, mientras que los procesos previos más especializados, como el moldeo, el tratamiento de superficies y el chapado, los realizan proveedores asociados. Nombraremos a esos socios si necesita auditarlos y le diremos qué etapas se subcontratan para el modelo concreto que va a comprar, en lugar de offering una descripción general de la empresa.
Lo otro que merece la pena decir es cómo se relacionan los datos de producto que publicamos con nuestra propia operación. Los datos de especificación de nuestro catálogo proceden del catálogo del fabricante y, cuando este no especifica algo, nuestro catálogo tampoco lo hace. Es una decisión deliberada y tiene una consecuencia para los compradores: hay filas en nuestra documentación que están sencillamente vacías, y rellenarlas con valores habituales habría sido más fácil para todos y habría sido deshonesto.
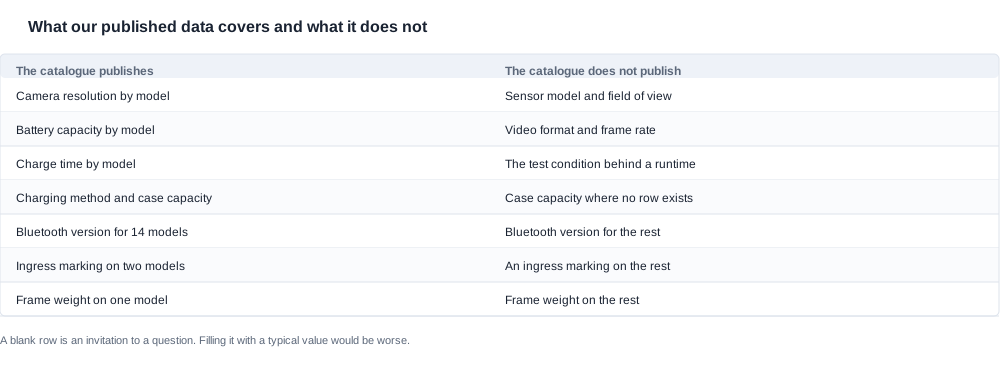
Mire un momento en la columna de la derecha. La cámara publica una resolución —ocho megapíxeles en la mayoría de los modelos, trece en el L2 Utral, el S7 y el L1 Pro—, pero no publica el modelo del sensor, el campo de visión ni el formato de vídeo. Las baterías de las cámaras se publican con una capacidad de 220 a 290 mAh y una autonomía nominal de aproximadamente cinco a ocho horas, pero no se publica la condición de prueba detrás de esas cifras de autonomía, por lo que el número no puede convertirse en una jornada de funcionamiento garantizada. El método de carga se publica en toda la gama —magnético en diecisiete modelos, Type-C en siete— y queda abierto en el CY05 y el MT6, y en el CY03 y el L1 Pro.
Un comprador que ha leído esas filas sabe más sobre nuestra operación que uno que ha contado líneas, porque los vacíos le indican dónde preguntar. Una fila en blanco es una invitación a formular una pregunta. Contar líneas no lo es.
El único punto en el que nuestra documentación es realmente escasa y donde lo más probable es que la respuesta sea un centro de un socio en lugar de nosotros son las pruebas deingress y ambientales. Solo dos modelos de todo el catálogo llevan una marca de ingress y, cuando un modelo la lleva, no se publica ningún número de informe de pruebas de terceros. Si la protección contra el ingress es un requisito y no una preferencia, esa es una pregunta que debe hacernos directamente sobre el modelo concreto, y es una pregunta que responderemos con el fabricante, no a partir de nuestras propias páginas.
¿Dispone de una puerta de control de pruebas que controle, o de una en la que tiene que confiar?
Esta es la cosa más útil que puede preguntar a un proveedor de gafas inteligentes, y cabe en una frase: ¿puedo enviarle una especificación de prueba y hacer que su equipo someta mis unidades a esa especificación, y me comunicará el resultado sea cual sea?
Un proveedor que acepta esa petición le ha proporcionado una puerta de control de calidad que usted controla. Un proveedor que la desvía —porque las unidades tardan demasiado, porque los criterios son inusuales, porque el equipo está ocupado este mes— le ha comunicado algo más útil que cualquier recuento de líneas. La prueba de final de línea de una fábrica está diseñada para proteger a la fábrica. Su prueba está diseñada para protegerle a usted, y rara vez ambas se refieren al mismo conjunto de características.
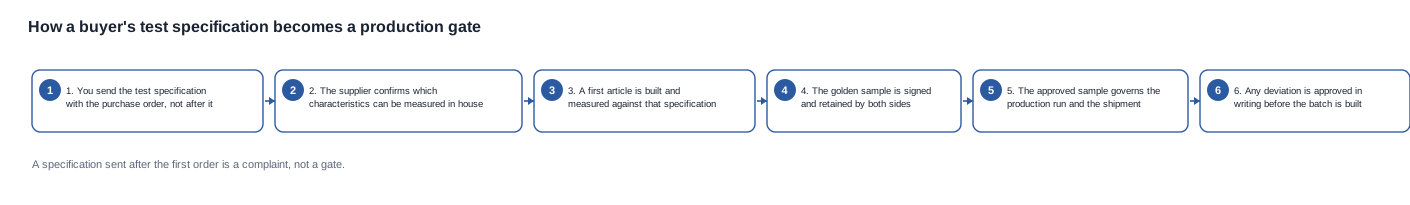
La secuencia importa tanto como la idea. Una especificación enviada después de que se haya fabricado el primer pedido es una reclamación. Una especificación enviada junto con la orden de compra es un requisito de diseño, y la serie de producción se fabrica conforme a ella desde la primera unidad hasta el final. Esa es la diferencia entre una puerta de control y un análisis posterior, y depende enteramente del comprador acertar.
Merece la pena ser claro sobre qué debe incluir una especificación de este tipo, porque el fallo más común es una especificación demasiado vaga para poder fallar. En esta categoría, las características que generan más fallos en campo son precisamente las más difíciles de definir:
- El comportamiento funcional del que depende — una grabación que se inicia con el disparador correcto, un audio que se empareja al primer intento, una carga que alcanza un nivel utilizable dentro del plazo indicado.
- Las tolerancias cosméticas — el color de una pieza moldeada frente a una muestra aprobada, el acabado, el ajuste de un estuche de carga.
- Los accesorios — lo que incluye la caja y si esta es el embalaje que usted aprobó.
- Los identificadores — la designación del modelo, el número de serie o de lote y el etiquetado que debe coincidir con su documentación.
- El etiquetado y el embalaje — el etiquetado de tránsito, las marcas de envío y la configuración de cajas y palés.
El quinto es el que concentra la mayoría de las sorpresas en fases avanzadas y, al mismo tiempo, el punto en el que la respuesta de una fábrica resulta reveladora. Un proveedor que solicita sus marcas en las cajas y sus etiquetas de tránsito antes de fabricar es un proveedor que ya ha enviado productos a un marketplace. Uno que no conoce el etiquetado de tránsito todavía puede ser excelente y, simplemente, no haber vendido a través de su canal.
Merece la pena detenerse en una fila concreta de los datos publicados, porque ilustra lo que realmente le cuesta al comprador la ausencia de una cifra. El nivel de cámara publica una autonomía nominal de aproximadamente cinco a ocho horas, pero no publica las condiciones de prueba detrás de esa cifra. Es perfectamente posible que dos proveedores citen cinco horas y se refieran a cosas completamente diferentes: uno mide una unidad poco utilizada en una sala silenciosa y otro mide una unidad que graba de forma continua hasta que se agota la batería. Ambas cifras son honestas. Ninguna puede compararse con la otra. Un comprador que escribe «autonomía: cinco horas» en su propio anuncio y en su propia página de producto asume un compromiso que no puede verificar, y la primera queja de un cliente se centrará precisamente en ello.
Lo mismo se aplica al tiempo de carga, donde el límite publicado en toda la gama es de dos horas o menos, y para el D17 y el ZH12 se publica aproximadamente una hora. El límite le indica cuánto tiempo podría esperar un cliente. No le indica en qué condiciones la unidad alcanzó la carga completa, si lo hizo con la corriente suministro o si una celda parcialmente usada se comporta igual que una nueva. No son distinciones puramente academicistas en un producto cuyo método de carga varía en toda la gama —magnético en diecisiete modelos y Type-C en siete— y en el que cuatro modelos no tienen ningún método de carga publicado.
El principio general merece enunciarse claramente porque se aplica a todas las categorías: una cifra publicada sin condiciones publicadas es un punto de partida para formular una pregunta, no una especificación. Si su criterio de aceptación depende de ella, las condiciones deben acordarse por escrito antes del pedido y deben constar como un punto concreto en la especificación de pruebas, no descubrirse más adelante durante una disputa sobre calidad.
Existe una disciplina relacionada que corresponde incluir aquí y que explica por qué funciona la puerta de pruebas: un resultado de prueba de línea final por unidad, registrado y con una acción definida para los casos de fallo. Una prueba que se realiza, pero no se registra, no puede utilizarse para investigar un lote seis meses después; y una prueba sin una acción definida ante fallos es un ritual, no un control.
¿Sabe qué es la muestra patrón y quién puede modificarla?
La muestra patrón es el artefacto más infravalorado en un programa OEM, y la razón de su infravaloración es que crearla no cuesta nada, mientras que recrearla cuesta todo.
Una muestra patrón es la unidad física que ha sido aprobada —por usted, conforme a su especificación, con su marca, su embalaje y su configuración— y que después determina elAgainst what the production line is measured against. Es la respuesta a «¿en qué exactamente acordamos?» cuando, en el octavo mes, la conversación trata sobre si una pieza es idéntica a la aprobada en el primer mes.
Tres atributos hacen que funcione, y los tres deben estar presentes:
- Se conserva físicamente. No es una fotografía, ni una descripción, ni un recuerdo. Es una unidad real, en poder de ambas partes o, al menos, de una de ellas con la otra informada.
- Tiene versiones. Una muestra patrón que cambia de forma silenciosa es peor que no tener ninguna. Cuando cambia una versión de firmware, un estándar de color, una revisión del embalaje o un componente sustituto, la muestra patrón cambia con ella y ambas partes saben que ha ocurrido y cuándo.
- Tiene una regla de cambios. Alguien puede autorizar una desviación y todos saben quién es esa persona. Sin esta regla, el cambio ocurre igualmente y la documentación lo alcanza más tarde, que es el peor orden posible.
La regla de cambio es la parte que suele faltar y en la que recae la exposición comercial. Una sustitución aprobada por un responsable de compras, porque un componente no estaba disponible y el calendario importaba más que las especificaciones, puede modificar un producto de forma que resulta invisible hasta que un cliente se queja. La pregunta que conviene hacer no es si se producen cambios —siempre se producen—, sino quién puede autorizarlos, con qué pruebas y cómo enterarte de ellos.
La misma lógica se aplica a la trazabilidad por lotes y conecta directamente con la conversación posventa. Si un cliente devuelve una unidad defectuosa y no hay forma de vincularla a una serie de producción, no se puede investigar la avería, encontrar la causa raíz ni aplicar la solución a los lotes posteriores. El identificador que lo hace posible debe existir en la unidad, en tus registros de recepción y en los registros de producción del proveedor, y los tres deben utilizar el mismo formato. La mayoría de los fabricantes tendrá un sistema de lotes o números de serie; la pregunta es si es el mismo sistema que estás registrando al recibir la mercancía.
La contrapartida que conviene nombrar es que un proceso riguroso de muestra de referencia y gestión de cambios añade algo de tiempo al inicio del programa y elimina mucha ambigüedad al final. Los compradores que consideran la etapa de aprobación un obstáculo que conviene comprimir suelen descubrir más adelante que esa compresión se ha pagado dos veces.
Aquí se esconde una cuestión de custodia que merece resolverse por escrito, porque es el punto en el que la muestra de referencia suele fallar. ¿Quién custodia físicamente la unidad aprobada? Si la tiene el proveedor, permanece en sus instalaciones y dependes de su registro. Si la tienes tú, se desplaza y debe regresar para una comparación cuando surge alguna duda, con el riesgo de que no lo haga. Algunos programas lo resuelven conservando una unidad a cada lado, que es la solución más sólida, ya que las dos unidades sirven además como control mutuo. Lo que no funciona es guardar una fotografía y una descripción y llamarlo muestra de referencia, porque el propósito del artefacto es que una unidad física pueda colocarse junto a otra unidad física.
El almacenamiento es la otra mitad. Una muestra de referencia guardada en un cajón no sirve como control si se degrada —las baterías envejecen, los plásticos fijan su forma, los recubrimientos se opacan y los adhesivos fallan—, y, cuando la necesites, puede que ya no represente cómo es una unidad nueva de producción. Un proveedor que conserva muestras de referencia en condiciones controladas y puede indicar cuándo se fabricate cada una y a qué corresponde está haciendo algo que la mayoría de los proveedores no hace, y merece la pena preguntar, porque la respuesta revela la seriedad con la que se aborda el resto del proceso de aprobación.
Por último, en el ámbito posventa, la muestra de referencia también es la referencia para reclamar. Cuando un cliente devuelve una unidad defectuosa y quieres saber si está dentro del intervalo de calidad acordado, la comparación que responde a la pregunta se hace con la unidad aprobada, no con una fotografía de catálogo. Esa es una razón más por la que el artefacto debe conservarse: se utiliza al final del programa, no solo al principio.
¿Observas cómo se prueba una unidad o te limitas a leer sobre ello?
Si puedes visitar las instalaciones, visits. Si no puedes, pide un vídeo sin editar que muestre las zonas de producción y de pruebas en un día de trabajo normal, y formula durante la visita preguntas que solo alguien de la operación podría responder. No preguntes «¿pueden mostrarme la línea?» —todo el mundo puede enseñarte una línea—. Pregunta qué modelo está en producción, cuál es el lote actual, dónde acabaró el último fallo y cuál fue la principal causa de rechazo el mes pasado.
Una visita o un recorrido no demuestra la capacidad, y teributediríamos si sugiriéramos lo contrario. Lo que sí hace es cerrar a muy bajo coste la distancia entre una descripción y una observación, y resulta Surprisingly eficaz para distinguir una operación real de una oficina con una buena fotografía en la pared. También es la comprobación que detecta esa zona intermedia incómoda que describimos antes: una empresa con unas instalaciones reales que realiza trabajo real, pero que no realiza tu trabajo.
Las preguntas que superan esa observación y en la primera reunión con cualquier proveedor de una lista corta son:
- ¿Qué sitio fabrica mi pedido y qué pasos se realizan aquí y cuáles en un socio?
- ¿Pueden ejecutar mi especificación de pruebas y comunicarme el resultado sea cual sea?
- ¿Cuál es la muestra de referencia de mi configuración, quién la custodian y quién puede autorizar un cambio?
- ¿Qué identificadores aparecen en la unidad y coinciden con el formato que registra mi equipo de recepción?
- ¿Cuál fue la causa de rechazo más común el mes pasado y qué cambiaron?
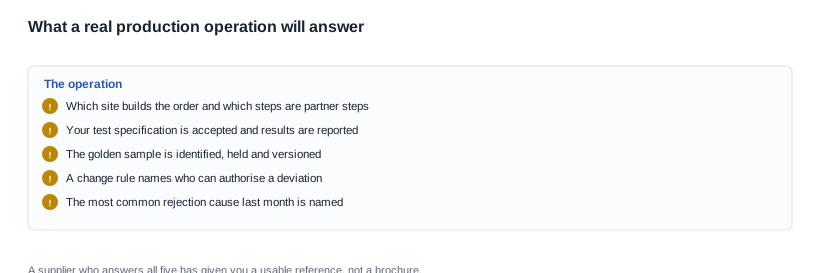
La lista de comprobación anterior es el formulario que enviaríamos a un proveedor que estuviéramos auditando, y los indicadores de estado nos servirían para interpretar su respuesta. Un proveedor que responde claramente a las cinco preguntas te ha dado una referencia utilizable. Un proveedor que responde a cuatro y explica la quinta te ha dado una referencia utilizable con un punto pendiente, lo cual es aceptable si sabes cuál es. Un proveedor que no responde a ninguna te ha dado un folleto, y la debida diligencia que puedes hacer sobre un folleto se limita a comprobar que la dirección es real.
La quinta pregunta es la que distingue de forma más fiable una operación de un folleto. Toda fábrica tiene una causa de rechazo más común y toda fábrica tiene una opinión al respecto. Un proveedor que dice «la calidad es nuestra prioridad» no te ha dicho nada. Un proveedor que dice «la tapa del estuche de carga se agrietó en aproximadamente el dos por ciento de las unidades y cambiamos el material» te ha hablado de su proceso, su medición y su honestidad, todo en una sola frase.
Los hábitos de medición presentes en los datos publicados constituyen una comprobación cruzada útil de todo esto. Nuestro catálogo publica lo que publica una operación competente: el nivel de resolución de cada modelo, la capacidad de la batería, el tiempo de carga, la capacidad del estuche, la interfaz de carga, la autonomía nominal, la versión de Bluetooth cuando está disponible, las opciones de color, la marca de protección contra la entrada de líquidos cuando existe y el peso de la montura en el único modelo del que disponemos. Los vacíos son reales, y también lo es el patrón que los caracteriza. Cuando una cifra se publica para algunos modelos y no para otros, normalmente se debe a que no es uniforme en toda la gama, y un proveedor que afirma que la calidad es uniforme en una gama heterogénea está describiendo una postura de marketing, no una realidad productiva.
Respecto a nuestra propia situación: nosotros mismos carried out el montaje y la prueba final, subcontratamos algunas etapas anteriores y las nombraremos, publicamos los datos de producto que nos proporciona el catálogo del fabricante y dejamos el resto abierto en lugar de completarlo, y no publicamos el número de líneas, el número de empleados ni la capacidad productiva. Si quieres saber si esto es suficiente para tu programa, el siguiente paso no es formularnos otra ronda de preguntas. Es visitar la operación y solicitar ver cómo se contrasta con una especificación tuya.
Lecturas relacionadas
- Implantación OEM estándar y precios: opciones OEM estándar
- Qué debe producir un proceso de desarrollo: proceso de desarrollo OEM
- Comprobar una fábrica en lugar de un intermediario: fábrica frente a empresa comercial
Indícanos la especificación que quieres que sometamos a prueba y te diremos si podemos ejecutarla y qué pruebas te mostraremos.


