
Nous réalisons nous-mêmes l’assemblage et les tests finaux. Nous sous-traitons également certaines étapes en amont. C’est là la réponse directe, et c’est aussi celle que nous donnerions si vous nous posiez la question au téléphone plutôt que par écrit; inutile donc de l’habiller.
Ce qui suit est une version plus détaillée, parce que la question elle-même est mal adaptée à ce que les acheteurs cherchent réellement à savoir. Un nombre de lignes mesure le débit de production. Il indique combien d’unités un site peut faire passer par semaine. Il ne dit rien du fait que le contrôle à réception vérifie les caractéristiques importantes, que le micrologiciel installé sur vos unités est bien la version que vous avez approuvée, ou que l’étape de conditionnement inclut l’accessoire dont votre client se plaignait de l’absence. Aucune de ces étapes n’est associée à une ligne de production.
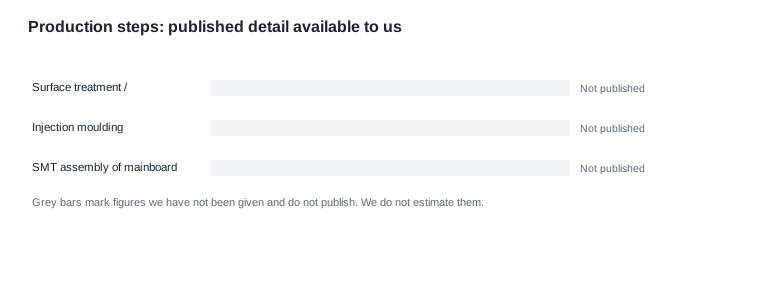
Souhaitez-vous connaître le nombre de lignes ou savoir qui intervient sur les unités?
Il vaut mieux être clair sur ce qu’un nombre de lignes sert à indirectement mesurer, car les acheteurs le prennent consistently pour un indicateur de tout autre chose.
Le nombre de lignes de production est une mesure du débit de production. Vingt lignes et quatre lignes peuvent chacune produire mille unités de qualité par semaine; la différence réside dans la capacité à absorber rapidement une commande qui double et dans le nombre de voies de production parallèles disponibles pour un modèle très demandé. Il s’agit d’une information réellement utile pour un acheteur confronté à un pic saisonnier ou wishing to expand into a second market. Ce n’est en revanche pas un indicateur de la qualité, et c’est un très mauvais indicateur des capacités.
Le scénario d’échec le plus fréquent est celui d’un acheteur qui se rend sur place, compte les lignes, photographie l’atelier et repart rassuré. Dans la même catégorie, nous avons vu des acheteurs recevoir un lot dont chaque unité avait réussi le test de fin de ligne, tandis qu’une part notable échouait encore sur le terrain. Ces deux résultats ne sont pas contradictoires, et la raison n’est pas que l’usine a fait preuve de négligence. C’est que le test de fin de ligne et la défaillance sur le terrain ne vérifient pas les mêmes éléments.
La question qui mérite d’être posée n’est donc pas combien de lignes, mais qui intervient sur l’unité, à quelle étape et selon quels critères écrits. Trois éléments déterminent le résultat de votre commande, et ils peuvent recevoir trois réponses différentes:
- Qui fabrique le produit. Quelle entité, sur quel site, en effectuant quelles étapes.
- Qui le teste. Que le test soit défini par vous, par l’usine ou par personne.
- Qui répond en cas de problème. La partie qui assume l’obligation lorsqu’un lot échoue à votre test de fin de ligne.
Une usine peut réussir sur ces trois points sans posséder les lignes de production, tout comme elle peut posséder les lignes de production et échouer sur ces trois points. Ce sont des questions indépendantes qui méritent des réponses indépendantes. Nous avons expliqué comment les distinguer dans nos ressources sur la différence entre usine et société de négoce, car cette distinction apparaît dans presque toutes les demandes que nous recevons.
Une autre raison explique pourquoi la question du nombre de lignes induit en erreur. Elle invite à choisir entre deux catégories — usine ou société de négoce —, alors que la réalité dans ce secteur est un continuum. Une société de négoce dépourvue de capacités de fabrication se situe à une extrémité. Un fabricant entièrement intégré verticalement se trouve à l’autre. La plupart des fournisseurs établis dans ce secteur se situent entre les deux, avec un mélange d’étapes réalisées en interne et confiées à des partenaires, propre à leur gamme de modèles. Ce qu’un acheteur doit déterminer, c’est la position de ce mélange pour son modèle, et non la place de l’entreprise sur le continuum en général.
Le scénario qui illustre le mieux ce point est celui d’un acheteur ayant organisé une visite d’usine. Il lui a montré un atelier impressive, a compté les lignes et est reparti satisfait. La commande qui a suivi était conforme. Celle d’après ne l’était pas, car la seconde commande correspondait à une configuration différente — une nouvelle couleur, un emballage légèrement différent — et la première avait été produite sur une ligne réservée à une plateforme que l’usine fabrication effectivement en volume. La nouvelle configuration a été confiée à une ligne partenaire, avec un protocole de test différent, et l’acheteur n’a pas eu visibilité sur ce changement, car rien dans la relation n’avait été conçu pour le révéler. Le nombre de lignes n’aurait pas permis d’éviter cela. Une déclaration écrite précisant les étapes réalisées en interne pour cette configuration, ainsi qu’une règle de modification imposant une notification en cas de transfert d’une étape, l’aurait permis.
C’est l’argument pratique en faveur d’une approche de la question de l’interne spécifique à chaque configuration. Pour le modèle que vous achetez aujourd’hui, c’est la réponse qui compte, et elle peut changer d’une configuration à l’autre et d’un trimestre à l’autre.
Savez-vous quelles étapes sont réalisées en interne et lesquelles sont sous-traitées?
Pour nos propres opérations, nous pouvons décrire sa forme. Nous ne citerons ni effectif ni numéro de ligne, car ces chiffres ne nous ont pas été communiqués sous une forme que nous sommes prêts à publier, et un chiffre non vérifié revient à faire une déclaration au nom d'autrui.
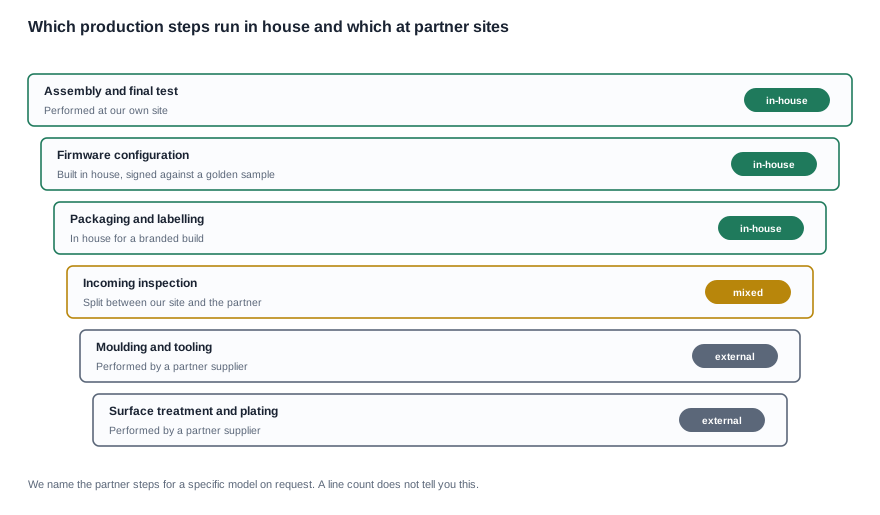
La description honnête est que les étapes les plus proches du client — assemblage, configuration du micrologiciel, essai final, emballage et étiquetage pour une version commercialisée sous notre marque — sont prises en charge par nos soins, tandis que les processus amont plus spécialisés, tels que le moulage, le traitement de surface et le placage, sont réalisés par des fournisseurs partenaires. Nous vous indiquerons leurs noms si vous devez les auditer, et nous vous préciserons quelles étapes sont sous-traitées pour le modèle précis que vous achetez, plutôt que de vous fournir une description générale de l’entreprise.
L’autre point qu’il convient dementionner est le lien entre les données produit que nous publions et nos propres opérations. Les caractéristiques techniques de notre catalogue proviennent du catalogue du fabricant et, lorsque celui-ci reste muet, le nôtre reste également muet. C’est un choix délibéré, et il a une conséquence pour les acheteurs: certaines lignes de notre documentation sont tout simplement vides. Les remplir avec des valeurs typiques aurait été plus simple pour tout le monde, mais cela aurait été malhonnête.
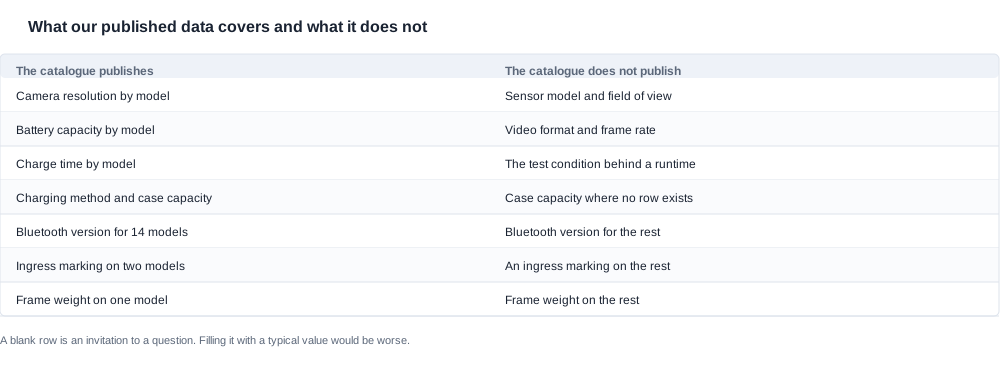
Regardez un instant la colonne de droite. Le niveau de caméra publie une résolution — huit mégapixels sur la plupart des modèles, treize pour les L2 Utral et S7, ainsi que pour le L1 Pro — mais ne publie ni le modèle de capteur, ni le champ de vision, ni le format vidéo. Les batteries de caméra sont annoncées à 220–290 mAh, avec une autonomie nominale d’environ cinq à huit heures, mais les conditions d’essai derrière ces chiffres d’autonomie ne sont pas publiées; le chiffre ne peut donc pas être converti en une journée de fonctionnement garantie. La méthode de recharge est publiée pour toute la gamme — magnétique sur dix-sept modèles, Type-C sur sept — et reste non précisée pour le CY05 et le MT6, ainsi que pour le CY03 et le L1 Pro.
Un acheteur qui a lu ces lignes en sait davantage sur nos opérations qu’un acheteur qui a compté les lignes de production, car les lacunes lui indiquent où poser des questions. Une ligne vide est une invitation à poser une question. Un nombre de lignes ne l’est pas.
Le seul domaine où notre documentation est réellement lacunaire, et pour lequel la réponse est très probablement un site partenaire plutôt que nous-mêmes, concerne les essais d’étanchéité et les essais environnementaux. Dans l’ensemble du catalogue, seuls deux modèles portent une indication d’étanchéité et, lorsqu’un modèle en porte une, aucun numéro de rapport d’essai d’un tiers n’est publié. Si la protection contre les infiltrations constitue une exigence plutôt qu’une préférence, vous devez nous poser la question directement au sujet du modèle concerné, et nous y répondrons avec le fabricant plutôt qu’en nous appuyant uniquement sur nos propres pages.
Disposez-vous d’une étape de contrôle que vous maîtrisez, ou devez-vous faire confiance à celle d’un tiers?
Voici la question la plus utile que vous puissiez poser à un fournisseur de lunettes connectées, et elle tient en une seule phrase: puis-je vous envoyer une spécification d’essai et demander à votre équipe de tester mes unités selon celle-ci, et me transmettrez-vous le résultat, quel qu’il soit?
Un fournisseur qui accepte vous offre une étape de contrôle qualité que vous maîtrisez. Un fournisseur qui esquive — parce que les articles prennent trop de temps, parce que les critères sont inhabituels, parce que l’équipe est occupée ce mois-ci — vous a communiqué quelque chose de plus utile que ne le fera jamais un nombre de lignes de production. L’essai de fin de ligne d’une usine est conçu pour protéger l’usine. Votre essai est conçu pour vous protéger, et les caractéristiques couvertes sont rarement les mêmes.
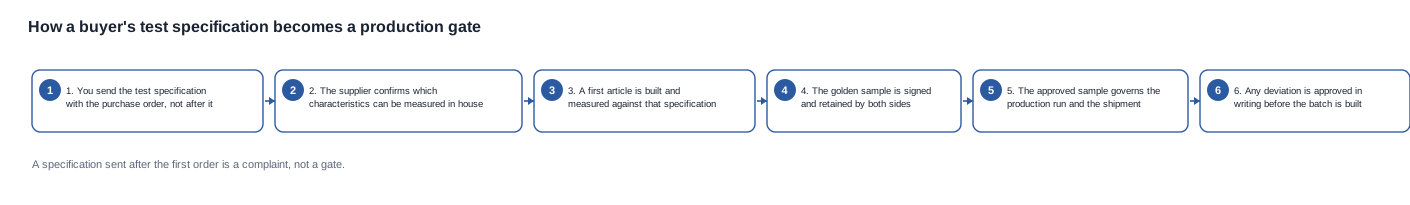
La séquence compte autant que le principe. Une spécification envoyée après la fabrication du premier ordre constitue une réclamation. Une spécification envoyée avec le bon de commande constitue une donnée de conception, et la série de production est fabriquée en fonction de celle-ci dès la première pièce. C’est la différence entre une étape de contrôle et une analyse post-mortem, et il relève entièrement de la responsabilité de l’acheteur de faire les choses correctement.
Il vaut mieux être précis sur ce qui doit figurer dans une telle spécification, car l’échec le plus courant est une spécification trop vague pour permettre à quoi que ce soit d’échouer. Dans cette catégorie, les caractéristiques qui provoquent le plus de défaillances sur le terrain sont aussi les plus difficiles à formuler:
- Le comportement fonctionnel dont vous dépendez — un enregistrement qui démarre sur le bon déclencheur, un appairage audio réussi dès la première tentative, une charge atteignant un niveau utilisable dans le délai indiqué.
- Les tolérances cosmétiques — la couleur d’une pièce moulée comparée à un échantillon approuvé, la finition, l’ajustement d’un étui de recharge.
- Les accessoires — le contenu de la boîte, et si la boîte correspond à l’emballage que vous avez approuvé.
- Les identifiants — la désignation du modèle, le numéro de série ou de lot, l’étiquetage devant correspondre à votre documentation.
- L’étiquetage et le conditionnement — l’étiquetage de transport, les marquages d’expédition, la configuration des cartons et des palettes.
Le cinquième point est celui qui/cache le plus de surprises en fin de processus, et c’est aussi celui où la réponse d’une usine est éclairante. Un fournisseur qui demande vos marquages de carton et vos étiquettes de transport avant de produire est un fournisseur qui a déjà expédié vers une place de marché. Celui qui n’a jamais entendu parler d’étiquetage de transport peut néanmoins être excellent, et n’a peut-être simplement pas vendu sur votre canal.
Il vaut mieux s’attarder sur une ligne particulière des données publiées, car elle illustre ce qu’un chiffre manquant peut réellement coûter à un acheteur. La gamme « caméra » publie une autonomie nominale d’environ cinq à huit heures, sans publier les conditions de test derrière ce chiffre. Il est tout à fait possible que deux fournisseurs annoncent cinq heures en entendant des choses complètement différentes — l’un mesurant un appareil peu utilisé dans une pièce calme, l’autre mesurant un appareil enregistrant en continu jusqu’à l’arrêt de la batterie. Les deux chiffres sont honnêtes. Aucun ne peut être comparé à l’autre. Un acheteur qui inscrit « autonomie: cinq heures » sur sa propre fiche et sa propre page produit prend un engagement qu’il ne peut pas vérifier, et la première réclamation client portera là-dessus.
La même logique s’applique au temps de charge, pour lequel la limite publiée sur l’ensemble de la gamme est de deux heures ou moins, avec environ une heure publiée pour les D17 et ZH12. La limite vous indique combien de temps un client pourrait attendre. Elle ne vous indique pas dans quelles conditions l’appareil a atteint sa charge complète, s’il était alimenté au courant fourni, ni si une cellule partiellement utilisée se comporte comme une cellule neuve. Ce ne sont pas des distinctions pedantes dans un produit où la méthode de recharge diffère selon la gamme — magnétique sur dix-sept modèles et Type-C sur sept — et où quatre modèles n’ont aucune méthode de recharge publiée.
Le principe général mérite d’être énoncé clairement, car il s’applique à toutes les catégories: un chiffre publié sans condition publiée constitue un point de départ pour une question, pas une spécification. Si votre critère d’acceptation en dépend, la condition doit être convenue par écrit avant la commande, et elle doit figurer comme poste dans la spécification de test plutôt que d’être découverte plus tard lors d’un litige qualité.
Une discipline connexe mérite également sa place ici, car c’est elle qui permet à l’étape de validation de fonctionner: un résultat de test en fin de ligne pour chaque appareil, enregistré, avec une action définie en cas d’échec. Un test effectué mais non enregistré ne peut pas servir à enquêter sur un lot six mois plus tard, et un test sans action définie en cas d’échec n’est qu’un rituel, pas un contrôle.
Savez-vous ce qu’est un échantillon de référence et qui peut le modifier?
L’échantillon de référence est l’artefact le plus sous-estimé dans un programme OEM, et il est sous-estimé parce qu’il ne coûte rien à créer et tout à reproduire.
Un échantillon de référence est l’appareil physique qui a été approuvé — par vous, par rapport à votre spécification, avec votre identité de marque, votre emballage et votre configuration — et qui sert ensuite de référence pour mesurer la ligne de production. C’est la réponse à « qu’avons-nous exactement convenu? » lorsque, au huitième mois, la discussion porte sur la question de savoir si une pièce est identique à celle qui a été approuvée au premier mois.
Trois attributs lui permettent de fonctionner, et les trois doivent être réunis:
- Il est physiquement conservé. Ce n’est ni une photographie, ni une description, ni un souvenir. C’est un véritable appareil détenu par les deux parties, ou par au moins l’une d’elles avec notification à l’autre.
- Il est versionné. Un échantillon de référence qui change sans être ostensiblement modifié est pire que l’absence d’échantillon. Lorsqu’une version de micrologiciel, une norme de couleur, une révision de l’emballage ou un composant de substitution change, l’échantillon de référence change avec lui, et les deux parties savent que cela s’est produit et quand.
- Il est assorti d’une règle de modification. Une personne peut autoriser une dérogation, et tout le monde sait de qui il s’agit. Sans cette règle, la modification se produit de toute façon et la paperasse rattrape le retard, ce qui constitue le pire ordre possible.
La règle de modification est la partie qui manque généralement, et c’est là que se situe l’exposition commerciale. Un substitut approuvé par un responsable des achats, parce qu’un composant était indisponible et que le calendrier mattered davantage que les spécifications, peut modifier un produit de manière invisible jusqu’à ce qu’un client se plaigne. La question à poser n’est pas de savoir si des modifications surviennent — elles surviennent toujours — mais qui peut en autoriser une, sur la base de quelles preuves, et comment vous l’apprenez.
La même logique s’applique à la traçabilité des lots et relie directement le service après-vente. Si un client renvoie un appareil défectueux et qu’il est impossible de l’associer à une série de production, alors le défaut ne peut pas être analysé, la cause racine ne peut pas être identifiée et la correction ne peut pas être appliquée aux lots suivants. L’identifiant qui rend cela possible doit exister sur l’appareil, dans vos enregistrements de réception et dans les dossiers de production du fournisseur, et les trois doivent utiliser le même format. La plupart des fabricants disposent d’un système de numérotation des lots ou des numéros de série; la question est de savoir s’il s’agit du même système que celui que vous enregistrez à la réception des marchandises.
L’arbitrage qu’il convient de nommer est qu’un processus rigoureux d’échantillon de référence et de gestion des modifications ajoute un peu de temps au début du programme, mais élimine une grande quantité d’ambiguïté à la fin. Les acheteurs qui traitent l’étape de validation comme un obstacle à compresser découvrent généralement plus tard que cette compression a été payée deux fois.
Une question de conservation se cache ici et mérite d’être réglée par écrit, car c’est le point où l’échantillon de référence échoue généralement. Qui détient physiquement l’appareil approuvé? Si c’est le fournisseur, l’appareil reste dans son bâtiment et vous dépendez de son registre. Si c’est vous, il voyage et doit revenir pour une comparaison lorsqu’une question se pose, avec le risque qu’il ne revienne pas. Certains programmes résolvent ce problème en conservant un exemplaire de chaque côté, ce qui constitue la meilleure solution, car les deux appareils servent alors de contrôle mutuel. En revanche, conserver une photographie et une description en les appelant « échantillon de référence » ne fonctionne pas, car l’objectif de cet artefact est de pouvoir placer un appareil physique à côté d’un autre appareil physique.
Le stockage constitue l’autre moitié. Un échantillon de référence conservé dans un tiroir ne sert pas de contrôle s’il se dégrade — les batteries vieillissent, les plastiques se déforment, les revêtements ternissent, les adhésifs lâchent — et, au moment où vous en avez besoin, il peut ne plus représenter ce à quoi ressemble un appareil fraîchement produit. Un fournisseur qui conserve des échantillons de référence dans des conditions contrôlées et qui peut indiquer quand chacun a été fabriqué et de quoi il est l’échantillon fait quelque chose que la plupart des fournisseurs ne font pas; il vaut donc la peine de le demander, car la réponse vous indique le degré de sérieux avec lequel le reste du processus de validation est pris.
Enfin, côté service après-vente, l’échantillon de référence sert également de référence pour traiter une réclamation. Lorsqu’un client renvoie un appareil défectueux et que vous souhaitez savoir s’il se situe dans la plage de qualité convenue, la comparaison qui permet de répondre est celle avec l’appareil approuvé, et non avec une photographie de catalogue. C’est une raison supplémentaire pour laquelle l’artefact doit être conservé: il est utilisé à la fin du programme, pas seulement au début.
Assistez-vous aux tests d’un appareil ou en lisez-vous le compte rendu?
Si vous pouvez vous rendre sur place, faites-le. Si vous ne le pouvez pas, demandez une visite vidéo non montée de la zone de production et de test, un jour d’activité, et posez pendant la visite des questions auxquelles seule une personne de l’exploitation pourrait répondre. Ne demandez pas « pouvez-vous me montrer la ligne de production » — tout le monde peut vous montrer une ligne. Demandez quel modèle est en cours de production, quel est le lot actuel, où a été expédié le dernier appareil défectueux et quelle était la principale cause de rejet le mois dernier.
Une visite ou une présentation vidéo ne prouve pas les capacités du fournisseur, et nous vous induirions en erreur en vous suggérant le contraire. En revanche, elle permet de réduire très facilement l’écart entre une description et une observation, et elle est remarquablement efficace pour distinguer une véritable exploitation d’un simple bureau d’accueil doté d’une bonne photographie accrochée au mur. C’est aussi le contrôle qui permet de déceler la zone intermédiaire inconfortable décrite plus tôt — une entreprise disposant d’un véritable site et effectuant un travail réel, mais ne travaillant pas à vos place.
Voici les questions qui résistent à cette observation et que nous poserions lors de la première réunion avec tout fournisseur shortlisted:
- Quel site assemble ma commande et quelles étapes sont réalisées ici, contrairement à celles confiées à un partenaire?
- Pouvez-vous effectuer les essais conformément à ma spécification et me transmettre le résultat, quel qu’il soit?
- Quel est l’échantillon de référence de ma configuration, qui le conserve et qui peut autoriser une modification?
- Quels identifiants figurent sur l’appareil et correspondent-ils au format enregistré par mon service de réception?
- Quelle a été la cause de rejet la plus fréquente le mois dernier et qu’avez-vous modifié?
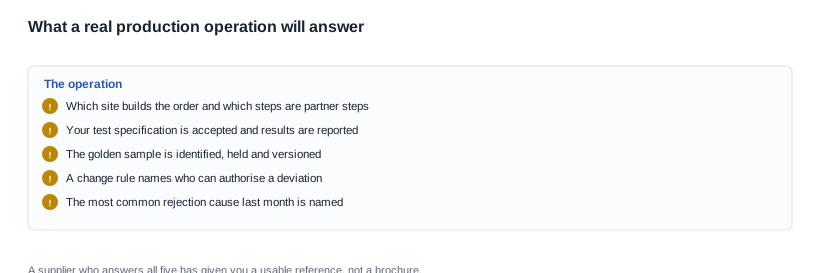
La liste de contrôle ci-dessus est celle que nous enverrions à un fournisseur que nous auditions, et les indicateurs de statut nous permettent d’interpréter sa réponse. Un fournisseur qui répond clairement aux cinq questions nous a fourni une référence exploitable. Un fournisseur qui répond aux quatre questions et explique la cinquième nous a fourni une référence exploitable assortie d’un point en suspens, ce qui est acceptable si vous savez lequel. Un fournisseur qui n’en répond à aucune ne nous a fourni qu’une brochure, et la Due diligence que vous pouvez effectuer sur une brochure se limite à vérifier que l’adresse est réelle.
La cinquième question est celle qui distingue le plus sûrement une unité de production d’une brochure. Chaque usine a une cause de rejet la plus fréquente et chaque usine a son propre avis à ce sujet. Un fournisseur qui affirme que « la qualité est notre priorité » ne vous apprend rien. Un fournisseur qui déclare que « le couvercle du boîtier de charge s’est fissuré sur environ deux pour cent des unités; nous avons changé le matériau » vous a parlé de son processus, de ses mesures et de son honnêteté, en une seule phrase.
Les habitudes de mesure que nous publions constituent un recoupement utile de l’ensemble de ces éléments. Notre catalogue publie ce que publie une unité de production compétente: le niveau de résolution par modèle, la capacité de la batterie, le temps de charge, la capacité du boîtier, l’interface de charge, l’autonomie nominale, la version Bluetooth lorsqu’elle est disponible, les options de couleur, l’indication de résistance à l’eau et aux poussières lorsqu’elle existe, ainsi que le poids de la monture pour l’unique modèle dont nous disposons de cette donnée. Les lacunes sont réelles, tout comme la tendance qu’elles révèlent. Lorsqu’une donnée est publiée pour certains modèles, mais pas pour d’autres, c’est généralement parce qu’elle n’est pas uniforme sur l’ensemble de la gamme. Un fournisseur qui revendique une qualité uniforme sur une gamme hétérogène décrit une position marketing plutôt qu’une réalité de production.
Concernant notre propre situation: nous réalisons nous-mêmes l’assemblage et les essais finaux, confions certaines étapes en amont à des sous-traitants et vous indiquerons lesquels. Nous publions les données produit fournies par le catalogue du fabricant, laissons le reste ouvert plutôt que de le compléter artificiellement et ne publions ni nombre de lignes de production, ni effectif, ni capacité. Si vous souhaitez savoir si cela suffit pour votre programme, la prochaine étape n’est pas de nous soumettre une deuxième série de questions, mais de visiter l’unité de production et de lui demander de se soumettre à des essais fondés sur votre propre spécification.
Lectures complémentaires
- Collaboration OEM standard et tarification — options OEM standard
- Ce qu’un processus de développement doit produire — processus de développement OEM
- Vérifier une usine plutôt qu’un négociant — usine ou société de négoce
Indiquez-nous la spécification selon laquelle vous souhaitez effectuer les essais et nous vous dirons si nous pouvons les réaliser ainsi que les éléments de preuve que nous vous présenterons.


