
Sami prowadzimy montaż i test końcowy. Część wcześniejszych etapów zlecamy podwykonawcom. To jest bezpośrednia odpowiedź i taka właśnie odpowiedzielibyśmy, gdyby zadano nam to pytanie podczas rozmowy, a nie w formie pisemnej, więc nie ma sensu jej ubierać w bardziej wyrafinowany język.
Poniżej znajdziesz dłuższą wersję, ponieważ samo pytanie jest słabym narzędziem do ustalenia tego, czego kupujący faktycznie chcą się dowiedzieć. Liczba linii produkcyjnych mierzy przepustowość. Mówi nam, ile sztuk dane zakładu jest w stanie wypuścić w ciągu tygodnia. Nie mówi nic o tym, czy kontrola przychodowa sprawdza istotne parametry, czy oprogramowanie wgranego do Twoich urządzeń jest wersją, którą zatwierdziłeś, ani czy na etapie pakowania znajdzie się akcesorium, którego brak zgłosi klient. Żadna z tych kwestii nie ma przypisanego miejsca na linii produkcyjnej.
Czy chcesz poznać liczbę linii, czy dowiedzieć się, kto pracuje na urządzeniu?
Warto, aby było jasne, czego właściwie jest wskaźnikiem liczba linii produkcyjnych, ponieważ kupujący konsekwentnie interpretują ją jako wskaźnik czegoś innego.
Liczba linii produkcyjnych jest wskaźnikiem przepustowości. Dwadzieścia linii i cztery linie mogą wytwarzać odpowiednio po tysiąc dobrych sztuk tygodniowo; różnica polega na tym, jak szybko możesz obsłużyć zamówienie dwukrotnie większe oraz ile równoległych ścieżek masz do dyspozycji w przypadku modelu cieszącym się dużym zainteresowaniem. To są naprawdę przydatne informacje dla kupującego z sezonowym szczytem sprzedaży lub planem wejścia na drugi rynek. Liczba linii nie jest jednak wskaźnikiem jakości ani dobrym wskaźnikiem zdolności produkcyjnych.
Najczęściej spotykamy scenariusz, w którym kupujący przyjeżdża, liczy linie, fotografuje halę i odchodzi uspokojony. Do tej samej kategorii należą przypadki, w których kupujący otrzymuje partię, w której każda sztuka przeszła test końcowy, a znaczna mniejszość i tak zawiodła w warunkach użytkowania. Te dwa wyniki nie są ze sobą sprzeczne, a powodem nie jest niedbalstwo fabryki. Test końcowy i uszkodzenie w warunkach użytkowania sprawdzają po prostu różne rzeczy.
Pytanie, które warto zadać, brzmi więc nie ile linii produkcyjnych, lecz kto pracuje na urządzeniu, na którym etapie i na podstawie jakiego pisemnego kryterium. Wynik Twojego zamówienia zależy od trzech rzeczy, a odpowiedzi na nie mogą być różne:
- Kto je produkuje. Który podmiot, w którym zakładzie i przy wykonywaniu których etapów.
- Kto je testuje. Czy test został zdefiniowany przez Ciebie, przez fabrykę, czy nikt go nie zdefiniował.
- Kto odpowiada, gdy coś jest nie tak. Strona, która ponosi odpowiedzialność w przypadku niezaliczenia partii podczas Twojego testu końcowego.
Fabryka może spełnić wszystkie trzy warunki i nadal nie mieć własnych linii produkcyjnych, a może mieć własne linie produkcyjne i nie spełnić żadnego z tych warunków. To niezależne kwestie, które zasługują na niezależne odpowiedzi. Opisaliśmy sposób ich rozdzielenia w materiałach dotyczących różnicy między fabryką a firmą handlową, ponieważ pojawia się ona niemal w każdym zapytaniu, które otrzymujemy.
Istnieje jeszcze jeden powód, dla którego pytanie o liczbę linii wprowadza w błąd. Sugeruje wybór binarny: fabryka albo firma handlowa, podczas gdy rzeczywistość w tej branży tworzy spektrum. Firma handlowa bez zdolności produkcyjnych znajduje się na jednym końcu, a w pełni zintegrowany pionowo producent — na drugim. Większość ugruntowanych dostawców w tej branży plasuje się gdzieś pomiędzy, łącząc etapy realizowane we własnym zakładzie i u partnerów w sposób właściwy dla danej gamy produktów. Kupujący powinien ustalić, gdzie na tym spektrum znajduje się jego model, a nie ogólna pozycja firmy.
Najlepiej ilustruje to przykład kupującego, który umówił wizytę w fabryce, został oprowadzony po imponującej hali, policzył linie i wyszedł zadowolony. Pierwsze zamówienie było w porządku. Następne już nie, ponieważ miało inną konfigurację — nowy kolor, nieznacznie inne opakowanie — a pierwsze zamówienie wyprodukowano w slotze produkcyjnym przeznaczonym dla platformy, którą fabryka rzeczywiście prowadzi na masową skalę. Nowa konfiguracja trafiła na linię partnera, z innym protokołem testowania, a kupujący nie miał wglądu w tę zmianę, ponieważ żadna część relacji nie została zaprojektowana w sposób, który by ją ujawnił. Liczba linii nie mogłaby temu zapobiec. Zapobiegłby temu pisemne wskazanie etapów realizowanych we własnym zakładzie w odniesieniu do tej konfiguracji oraz reguła zmian wymagająca zgłoszenia przeniesienia danego etapu.
To praktyczny argument za traktowaniem pytania o działania we własnym zakładzie jako zależnego od konfiguracji. Liczy się odpowiedź dotycząca modelu, który kupujesz obecnie, a może ona zmieniać się w zależności od konfiguracji i kwartału.
Czy wiesz, które etapy odbywają się we własnym zakładzie, a które są zlecane podwykonawcom?
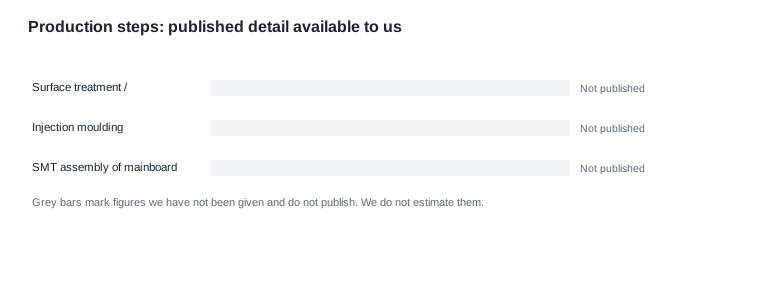
W odniesieniu do naszej działalności możemy opisać jej ogólny kształt. Nie podamy liczby pracowników ani liczby linii, ponieważ tych danych nie przekazano nam w formie, którą byliśmy gotowi opublikować, a niezweryfikowana liczba jest twierdzeniem wysuniętym w imieniu kogoś innego.
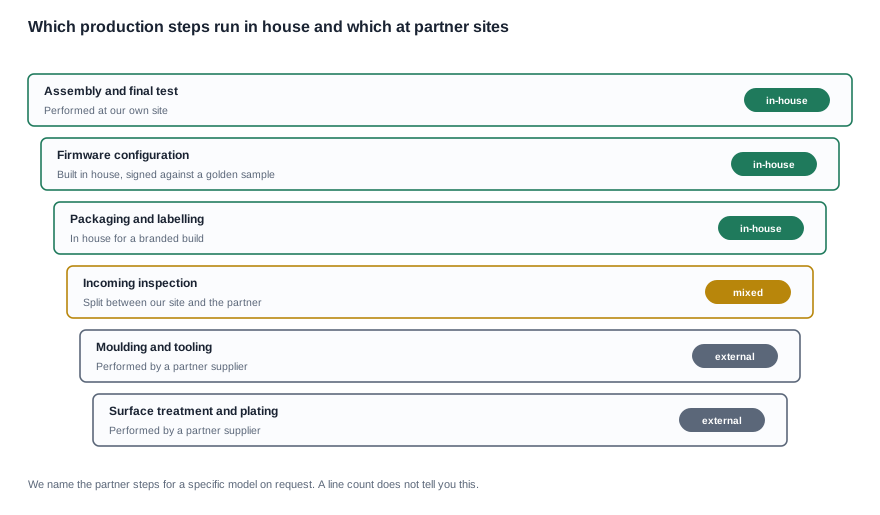
Szczera odpowiedź brzmi: etapy najbliższe klientowi — montaż, konfiguracja oprogramowania, test końcowy, pakowanie i etykietowanie wersji markowanej — realizujemy we własnym zakładzie, natomiast bardziej specjalistyczne procesy wcześniejsze, takie jak formowanie, obróbka powierzchni i powłoki, wykonują dostawcy partnerscy. Jeśli potrzebujesz przeprowadzić ich audyt, podamy ich nazwy, a w odniesieniu do konkretnego modelu, który kupujesz, wskażemy etapy zlecane podwykonawcom, zamiast przedstawiać ogólny opis firmy.
Warto również wyjaśnić, jak opublikowane dane produktowe odnoszą się do naszej działalności. Dane specyfikacyjne w naszym katalogu pochodzą z katalogu producenta, a tam, gdzie katalog nie zawiera informacji, nasz katalog również ich nie podaje. To celowy wybór, który ma określone konsekwencje dla kupujących: w naszej dokumentacji są wiersze zawierające luki, a wypełnienie ich typowymi wartościami byłoby łatwiejsze dla wszystkich, ale byłoby nieuczciwe.
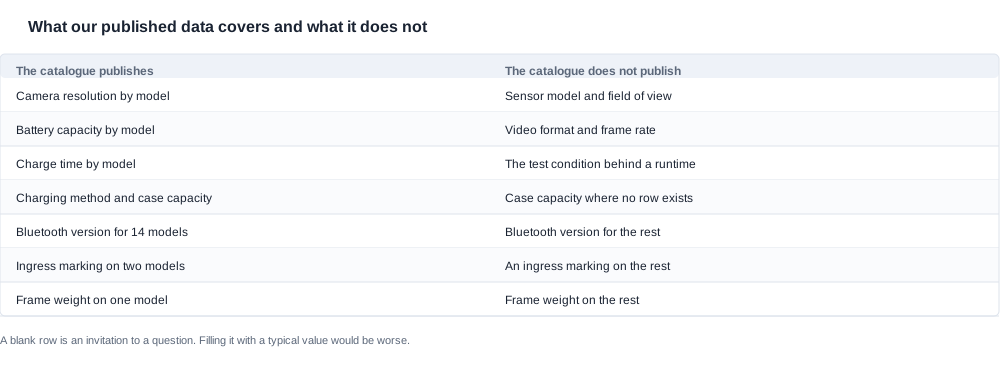
Przyjrzyj się przez chwilę prawej kolumnie. W przypadku aparatów opublikowano rozdzielczość — osiem megapikseli w większości modeli, trzynaście w modelach L2 Utral i S7 oraz L1 Pro — ale nie opublikowano modelu matrycy, kąta widzenia ani formatu wideo. Pojemności baterii aparatów podano jako 220–290 mAh, a znamionowy czas działania jako około pięciu do ośmiu godzin, jednak nie opublikowano warunków testu, na których opierają się te wartości, więc liczby nie można przeliczyć na zagwarantowany czas pracy. Metoda ładowania jest opublikowana dla całej gamy — magnetyczna w siedemnastu modelach, Type-C w siedmiu — a w przypadku CY05 i MT6 oraz CY03 i L1 Pro pozostaje nieokreślona.
Kupujący, który przeczytał te wiersze, wie więcej o naszej działalności niż kupujący, który policzył linie, ponieważ luki wskazują mu, o co należy zapytać. Pusty wiersz to zaproszenie do zadania pytania. Liczba linii nim nie jest.
Jedynym miejscem, w którym nasza dokumentacja jest naprawdę skromna, a odpowiedź najprawdopodobniej wskaże lokalizację partnera zamiast nas samych, są testy odporności na przenikanie i środowiskowe. Tylko dwa modele w całym katalogu mają oznaczenie odporności na przenikanie, a w przypadku modeli z takim oznaczeniem nie opublikowano numeru raportu z testu zewnętrznej strony. Jeżeli odporność na przenikanie jest wymogiem, a nie jedynie preferencją, należy zadać nam to pytanie bezpośrednio w odniesieniu do konkretnego modelu, a odpowiedzi uzyskamy wspólnie z producentem, a nie wyłącznie z naszych stron.
Czy dysponujesz bramką testową, którą kontrolujesz, czy musisz ufać cudzej?
Oto najbardziej przydatne pytanie, jakie możesz zadać dostawcy okularów smart, a zajmuje ono jedno zdanie: czy mogę przesłać wam specyfikację testową i zlecić swojemu zespołowi przebadanie moich urządzeń zgodnie z nią oraz poinformować mnie o wyniku niezależnie od tego, jaki on będzie?
Dostawca, który to akceptuje, udostępnia Ci bramkę jakościową, którą kontrolujesz. Dostawca, który unika odpowiedzi — ponieważ realizacja zajmuje zbyt dużo czasu, kryteria są nietypowe albo zespół w tym miesiącu jest zajęty — przekazał Ci coś bardziej przydatnego niż ktokolwiek liczba linii produkcyjnych. Własny test końcowy fabryki ma chronić fabrykę. Twoje testy mają chronić Ciebie, a zestawy badanych parametrów rzadko są identyczne.
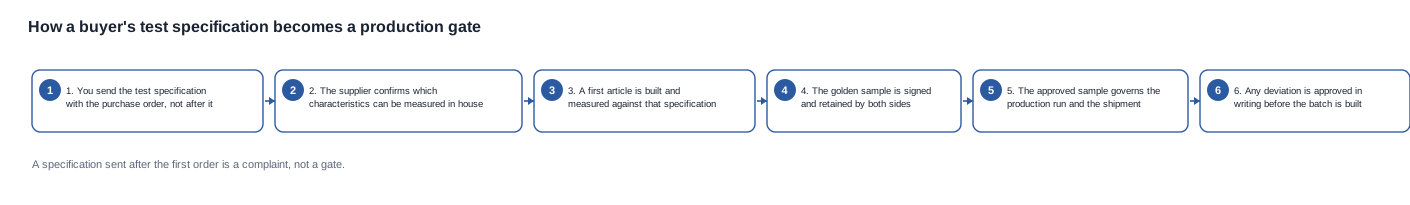
Kolejność ma nie mniejsze znaczenie niż sam pomysł. Specyfikacja przesłana po wyprodukowaniu pierwszego zamówienia jest reklamacją. Specyfikacja przesłana razem z zamówieniem jest danymi wejściowymi projektu, a produkcja jest realizowana zgodnie z nią od pierwszej próbnej sztuki. To różnica między bramką a analizą po fakcie, a dopilnowanie jej właściwie zależy wyłącznie od kupującego.
Warto, aby było jasne, co powinno znaleźć się w takiej specyfikacji, ponieważ najczęstszą przyczyną niepowodzenia jest specyfikacja zbyt ogólna, by ktokolwiek mógł ją spełnić. W tej branzy najwięcej uszkodzeń w warunkach użytkowania powodują parametry, które najtrudniej jednoznacznie określić:
- Funkcje, na których polegasz — nagrywanie uruchamiane właściwym sygnałem, dźwięk sparowany przy pierwszej próbie, naładowanie osiągające użytkowy poziom w określonym czasie.
- Tolerancje kosmetyczne — kolor elementu formowanego w porównaniu z zatwierdzoną próbką, wykończenie, dopasowanie etui do ładowania.
- Akcesoria — zawartość opakowania i zgodność opakowania z zatwierdzonym wzorem.
- Identyfikatory — oznaczenie modelu, numer seryjny lub numer partii, etykiety, które muszą odpowiadać Twojej dokumentacji.
- Etykietowanie i pakowanie — etykiety transportowe, znaki wysyłkowe, konfiguracja kartonów i palet.
Piąty punkt to miejsce, w którym pojawia się najwięcej późnych niespodzianek, a odpowiedź fabryki jest tu szczególnie wymowna. Dostawca, który prosi o oznaczenia kartonów i etykiety transportowe przed rozpoczęciem produkcji, dostawca, który już wysyłał produkty na marketplace. Dostawca, który nie słyszał o etykietach transportowych, może być doskonały i po prostu nie sprzedawał swoich produktów w Twoim kanale.
Warto dłużej przyjrzeć się jednemu konkretnemu wierszowi w opublikowanych danych, ponieważ pokazuje on, ile kosztuje kupującego brakująca liczba. W przypadku aparatów opublikowano znamionowy czas działania wynoszący około pięciu do ośmiu godzin, ale nie opublikowano warunków testu, na których opiera się ta wartość. Dwa różne zakłady mogą całkowicie sensownie podawać pięć godzin, rozumiejąc przez to zupełnie różne rzeczy — jedno mierząc rzadko używane urządzenie w cichym pomieszczeniu, a drugie urządzenie nagrywające bez przerwy do wyczerpania baterii. Obie liczby są uczciwe, ale nie można ich porównywać. Kupujący, który wpisze „czas działania: 5 godzin” we własnej ofercie i na stronie produktu, zaciąga zobowiązanie, którego nie może zweryfikować, a pierwsza skarga klienta będzie właśnie dotyczyła tej kwestii.
To samo dotyczy czasu ładowania, dla którego opublikowany górny limit w całej gamie wynosi dwie godziny lub mniej, a dla D17 i ZH12 podano około godziny. Limit informuje, jak długo klient może czekać. Nie mówi jednak, w jakich warunkach urządzenie osiągnęło pełne naładowanie, czy nastąpiło ono przy dostarczonym natężeniu prądu ani czy częściowo rozładowany akumulator zachowuje się tak samo jak nowy. Nie są to pedantyczne rozróżnienia w produkcie, w którym metoda ładowania różni się w zależności od modelu — magnetyczna w siedemnastu modelach i Type-C w siedmiu — oraz w którym w przypadku czterech modeli metoda ładowania w ogóle nie została opublikowana.
Ogólną zasadę warto wyraźnie stwierdzić, ponieważ dotyczy każdej branży: opublikowana liczba bez opublikowanego warunku jest punktem wyjścia do pytania, a nie specyfikacją. Jeżeli Twoje kryterium akceptacji od niej zależy, warunek należy uzgodnić na piśmie przed złożeniem zamówienia. Powinien on stanowić osobną pozycję w specyfikacji testowej, a nie kwestię, którą trzeba odkrywać podczas późniejszego sporu dotyczącego jakości.
Istnieje pokrewna dziedzina, która powinna znaleźć się tutaj i która wyjaśnia, dlaczego bramka testowa działa: wynik testu końcowego dla każdej sztuki, udokumentowany wraz z określoną procedurą postępowania w razie niepowodzenia. Testu, który został przeprowadzony, ale nieudokumentowany, nie można wykorzystać do zbadania partii sześć miesięcy później, a test bez zdefiniowanej procedury postępowania w razie niepowodzenia jest rytuałem, a nie mechanizmem kontroli.
Czy wiecie, czym jest próbka referencyjna i kto może ją zmienić?
Próbka referencyjna to najbardziej niedoceniany artefakt w programie OEM, a powodem jego niedoceniania jest to, że jej utworzenie nic nie kosztuje, natomiast odtworzenie kosztuje wszystko.
Próbka referencyjna to fizyczny egzemplarz zatwierdzony — przez was, zgodnie z waszą specyfikacją, z waszym oznakowaniem, opakowaniem i konfiguracją — który następnie stanowi punkt odniesienia dla pomiarów na linii produkcyjnej. To odpowiedź na pytanie „co dokładnie uzgodniliśmy” w rozmowie w ósmym miesiącu, gdy trwa dyskusja, czy dany komponent jest taki sam jak ten zatwierdzony w pierwszym miesiącu.
Skuteczność tego mechanizmu zapewniają trzy cechy, a wszystkie trzy muszą być obecne:
- Jest fizycznie przechowywana. To nie zdjęcie, nie opis i nie wspomnienie. Rzeczywisty egzemplarz przechowywany przez obie strony albo przynajmniej przez jedną z nich, przy zawiadomieniu drugiej.
- Jest wersjonowana. Próbka referencyjna, która zmienia się bez powiadomienia, jest gorsza niż jej brak. Gdy zmienia się wersja oprogramowania sprzętowego, standard koloru, rewizja opakowania lub zamiennik komponentu, próbka referencyjna zmienia się razem z nim, a obie strony wiedzą, że tak się stało i kiedy.
- Ma regułę zmian. Ktoś może zatwierdzić odstępstwo i wszyscy wiedzą, kim jest ta osoba. Bez tego zmiana i tak nastąpi, a dokumentacja nadąży później, co jest najgorszą możliwą kolejnością.
Reguła zmian to element, którego zwykle brakuje i w którym tkwi ekspozyycja handlowa. Zamiennik zatwierdzony przez kierownika zakupów, ponieważ komponent był niedostępny, a harmonogram miał większe znaczenie niż specyfikacja, może zmienić produkt w sposób niewidoczny do czasu, gdy skarga klienta to ujawni. Właściwe pytanie nie brzmi, czy zmiany się zdarzają — bo zawsze się zdarzają — lecz kto może je zatwierdzić, na podstawie jakich dowodów i w jaki sposób dowiecie się o zmianie.
Ta sama logika dotyczy identyfikowalności partii i bezpośrednio łączy się z rozmową dotyczącą obsługi posprzedażowej. Jeśli klient zwraca wadliwy egzemplarz, którego nie można powiązać z konkretną serią produkcyjną, nie da się zbadać usterki, ustalić przyczyny źródłowej ani wdrożyć naprawy w kolejnych partiach. Identyfikator umożliwiający takie działanie musi istnieć na egzemplarzu, w waszych dokumentach przyjęcia towaru i w dokumentach produkcyjnych dostawcy, a wszystkie te systemy muszą korzystać z tego samego formatu. Większość producentów stosuje system oznaczania partii lub numerów seryjnych; właściwe pytanie brzmi, czy jest to ten sam system, który rejestrujecie przy przyjęciu towaru.
Kompromis, o którym warto powiedzieć wprost, polega na tym, że rygorystyczny proces zarządzania próbką referencyjną i zmianami dodaje trochę czasu na początku programu, ale eliminuje dużą część niejasności na jego końcu. Kupujący, którzy traktują etap zatwierdzenia jako przeszkodę do przyspieszenia, zwykle później odkrywają, że za przyspieszenie zapłacili podwójnie.
Tutaj kryje się kwestia przechowywania, którą warto uregulować pisemnie, ponieważ to zwykle moment, w którym dochodzi do problemów z próbką referencyjną. Kto fizycznie przechowuje zatwierdzony egzemplarz? Jeśli robi to dostawca, próbka pozostaje w jego budynku, a wy polegacie na jego dokumentacji. Jeśli przechowujecie ją wy, podlega transportowi i musi wrócić do porównania, gdy pojawi się pytanie, przy czym istnieje ryzyko, że nie wróci. Niektóre programy rozwiązują to, przechowując po jednym egzemplarzu po każdej stronie, co jest najlepszym rozwiązaniem, ponieważ oba egzemplarze służą również wzajemnej kontroli. Nie działa natomiast przechowywanie zdjęcia i opisu, a następnie nazywanie tego próbką referencyjną, ponieważ celem tego artefaktu jest możliwość umieszczenia jednego fizycznego egzemplarza obok drugiego.
Przechowywanie to druga strona problemu. Próbka referencyjna w szufladzie nie stanowi mechanizmu kontroli, jeśli jej właściwości się pogarszają — baterie starzeją się, tworzywa tracą pierwotny kształt, powłoki matowieją, a kleje zawodzą — i w momencie, kiedy będzie potrzebna, może już nie odzwierciedlać wyglądu nowego egzemplarza z produkcji. Dostawca, który przechowuje próbki referencyjne w kontrolowanych warunkach i potrafi wskazać, kiedy wyprodukowano każdą z nich oraz czego dotyczy, robi coś, czego większość dostawców nie robi, dlatego warto o to zapytać, ponieważ odpowiedź pokazuje, jak poważnie traktowany jest cały proces zatwierdzania.
Na koniec, po stronie obsługi posprzedażowej, próbka referencyjna stanowi również punkt odniesienia dla reklamacji. Gdy klient zwraca wadliwy egzemplarz i chcecie sprawdzić, czy mieści się on w uzgodnionym zakresie jakości, porównanie, które daje odpowiedź, należy przeprowadzić z zatwierdzonym egzemplarzem, a nie z katalogowym zdjęciem. To kolejny powód, dla którego artefakt ten musi przetrwać: służy na końcu programu, a nie tylko na jego początku.
Czy obserwujecie test egzemplarza, czy dowiadujecie się o nim z opisu?
Jeśli możecie przyjechać, przyjedźcie. Jeśli nie możecie, poproście o nagranie wideo prezentujące produkcję i obszar testowy w dniu roboczym, bez montażu, i zadawajcie w trakcie pytania, na które mogłaby odpowiedzieć wyłącznie osoba pracująca w operacji. Nie pytajcie „czy możecie pokazać linię produkcyjną” — każdy może. Zapytajcie, jaki model jest aktualnie produkowany, jaka jest bieżąca partia, dokąd trafiło ostatnie zgłoszenie o usterce i jaka była najczęstsza przyczyna odrzutów w zeszłym miesiącu.
Wizyta lub nagranie nie są dowodem możliwości operacyjnych i wprowadzilibyśmy was w błąd, sugerując coś innego. Ich zadaniem jest zniwelować rozbieżność między opisem a obserwacją przy bardzo niskim koszcie. To wyjątkowo skuteczny sposób na odróżnienie rzeczywistej operacji od biura z dobrym zdjęciem na ścianie. To zarazem kontrola, która wychwytuje opisany wcześniej niewygodny przypadek pośredni — firmę z prawdziwym zakładem, która wykonuje rzeczywistą pracę, ale nie wykonuje waszej pracy.
Poniżej pytania, które przetrwają taką obserwację i które zadalibyśmy na pierwszym spotkaniu z każdym dostawcą z krótkiej listy:
- W którym zakładzie realizowane jest moje zamówienie i które etapy odbywają się tutaj, a które u partnera?
- Czy możecie przeprowadzić testy zgodnie z moją specyfikacją i niezależnie od wyniku przekażecie mi raport?
- Jak wygląda próbka referencyjna dla mojej konfiguracji, kto ją przechowuje i kto może zatwierdzić zmianę?
- Jakie identyfikatory znajdują się na egzemplarzu i czy odpowiadają formatowi rejestrowanemu przez mój zespół przyjęcia towaru?
- Jaka była najczęstsza przyczyna odrzutów w zeszłym miesiącu i co zmieniliście?
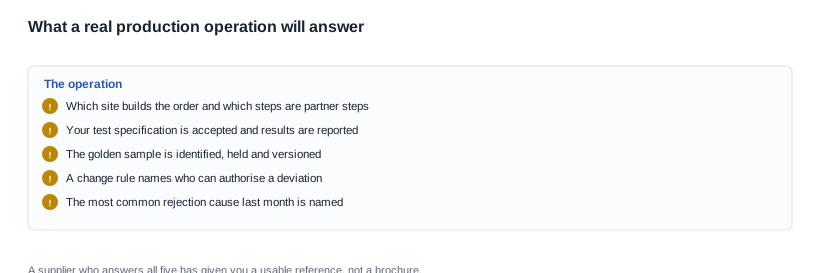
Powyższa lista kontrolna jest formularzem, który wysłalibyśmy dostawcy poddawanemu audytowi, a znaczniki statusu służą do odczytania jego odpowiedzi. Dostawca, który wyraźnie odpowie na wszystkie pięć pytań, dał wam użyteczne punkty odniesienia. Dostawca, który odpowie na cztery i wyjaśni piąte, dał wam użyteczne punkty odniesienia z jednym otwartym elementem, co jest w porządku, jeśli wiecie, który to element. Dostawca, który nie odpowie na żadne, przekazał wam broszurę, a due diligence możliwe w przypadku broszury ogranicza się do sprawdzenia, czy adres jest prawdziwy.
Piąte pytanie najbardziej wiarygodnie odróżnia rzeczywistą operację od broszury. Każda fabryka ma najczęstszą przyczynę odrzutów i każda fabryka ma na jej temat własną opinię. Dostawca, który mówi „jakość jest naszym priorytetem”, nie przekazał wam żadnych użytecznych informacji. Dostawca, który mówi „wieko pokrywy etui do ładowania pękało w około dwóch procentach egzemplarzy, dlatego zmieniliśmy materiał”, w jednym zdaniu powiedział wam o swoim procesie, pomiarach i uczciwości.
Zasady pomiarowe widoczne w opublikowanych danych stanowią użyteczne punkt odniesienia dla całości. Nasz katalog publikuje te same dane, które publikuje kompetentna operacja: klasę rozdzielczości dla każdego modelu, pojemność baterii, czas ładowania, pojemność etui, interfejs ładowania, deklarowany czas pracy, wersję Bluetooth, jeśli jest dostępna, opcje kolorystyczne, oznaczenie odporności na przenikanie, jeśli istnieje, oraz wagę oprawki w modelu, dla którego mamy te dane. Luki są rzeczywiste, tak jak i wynikający z nich wzorzec. Jeśli dana wartość jest publikowana dla niektórych modeli, a nie dla innych, wynika to zwykle z tego, że nie jest ona jednolita w całej gamie, a dostawca deklarujący jednolitą jakość w zróżnicowanej gamie opisuje stanowisko marketingowe, a nie produkcyjne.
Jeśli chodzi o nasze własne podejście: sami prowadzimy montaż i testy końcowe, zlecamy niektóre etapy procesu podwykonawcom i jawnie je wymieniamy, publikujemy dane produktowe przekazane nam przez katalog producenta, a pozostałe pozostawiamy otwarte zamiast je uzupełniać. Nie publikujemy liczby linii produkcyjnych, liczby pracowników ani wydajności. Jeśli chcecie ocenić, czy to wystarczy dla waszego programu, właściwym kolejnym krokiem nie jest kolejna runda pytań do nas, lecz obejrzenie operacji i prośba o sprawdzenie jej pod kątem specyfikacji, która należy do was.
Powiązane lektury
- Standardowa współpraca z OEM i cennik — standardowe opcje OEM
- Co powinien wygenerować proces rozwoju — proces rozwoju OEM
- Sprawdzanie fabryki zamiast firmy handlowej — fabryka a firma handlowa
Podajcie specyfikację, względem której ma zostać przeprowadzony test, a my powiemy, czy możemy go wykonać i jakie dowody przedstawimy.


