
La garantía de calidad de un producto personalizado no es la misma actividad que la garantía de calidad de un producto estándar, y la diferencia es fácil de subestimar. Una fábrica que fabrica un producto estándar bien controlado ya cuenta con inspecciones adaptadas a ese producto: una inspección de entrada de la batería, una prueba funcional de la radio, una revisión estética de la montura, una verificación del montaje y un control del embalaje. Al añadir una personalización, el producto cambia, pero las inspecciones no cambian automáticamente con él. La unidad puede superar todas las pruebas de la fábrica y, aun así, no cumplir los requisitos del comprador, porque estos se refieren a la configuración, precisamente aquello que las inspecciones no fueron diseñadas para evaluar.
Esa brecha es el tema central de este artículo. También es, según nuestra experiencia, la razón por la que el primer problema de calidad de un programa personalizado suele detectarlo alguien ajeno a la fábrica: un distribuidor que abre una caja y encuentra el nombre de dispositivo incorrecto, un revisor que no encuentra la función en las pantallas de configuración o un cliente final cuya unidad no se carga.
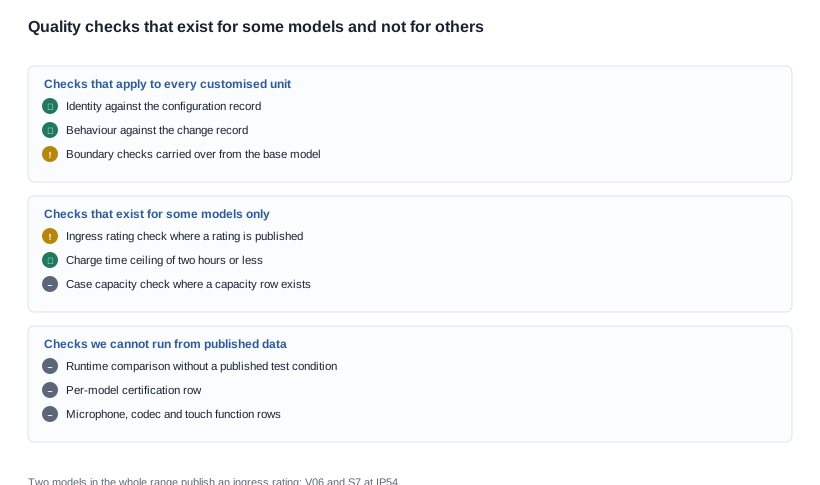
Lo otro que conviene reconocer con honestidad es hasta qué punto el catálogo publicado puede o no servir como referencia de calidad. CYNRIN no publica una fila de certificación por modelo, ni una fila sobre pantalla táctil capacitiva, traducción, funciones de IA, códecs o micrófono. La página de certificaciones para exportación es una página de imágenes que muestra diez certificados de patente, ocho patentes de diseño y dos modelos de utilidad, que constituyen un tipo de evidencia distinto de un informe de pruebas regulatorias. Por lo tanto, un comprador no puede auditar la calidad únicamente a partir del catálogo. Lo que sí puede hacer es exigir un conjunto específico de inspecciones, definir los criterios de aceptación para su propia configuración y solicitar la evidencia correspondiente.
Esto importa más de lo que parece a primera vista, porque las funciones que los compradores suelen querer verificar son exactamente las que el catálogo no describe. Un comprador que desea una pantalla táctil capacitiva, una función de traducción, una función de IA, un micrófono o un códec concreto no dispone de ninguna fila publicada con la que compararla, para ningún modelo. Esto no constituye un obstáculo para el programa; simplemente cambia quién define los requisitos. El comprador debe redactar el comportamiento esperado, la fábrica debe realizar las pruebas conforme a esa redacción y esta debe incorporarse a los criterios de aceptación. Cuando nadie lo redacta, el desacuerdo durante la aceptación no trata realmente sobre la calidad, sino sobre dos especificaciones diferentes.
La misma lógica se aplica a las mediciones. Los modelos con cámara de la gama incorporan baterías de entre 220 mAh y 290 mAh, con una autonomía nominal de aproximadamente cinco a ocho horas, y no se publica ninguna condición de prueba para esa autonomía. La resolución es de 8 MP en ocho modelos y de 13 MP en tres: L1 Pro, L2 Utral y S7. Por lo tanto, quien escribe una prueba de aceptación para un modelo con cámara debe especificar tanto la condición como el umbral, porque una autonomía medida conforme a un protocolo y otra medida conforme a un protocolo distinto no son cifras comparables. El requisito es fácil de redactar y elimina la causa más común del rechazo de un lote.
La tercera cuestión que conviene plantear antes de entrar en los detalles es que la garantía de calidad en esta categoría suele ser una función de inspección, y las inspecciones solo funcionan si seevalúan elementos específicos. Una unidad puede inspeccionarse para comprobar su conformidad, su funcionamiento y su apariencia, y cada uno de estos aspectos solo tiene sentido cuando existe una referencia acordada. La mayor parte de lo que sigue trata de establecer esas referencias para que la inspección disponga de algo medible.
Garantía de calidad en la personalización de ingeniería: las tres inspecciones que detectan problemas
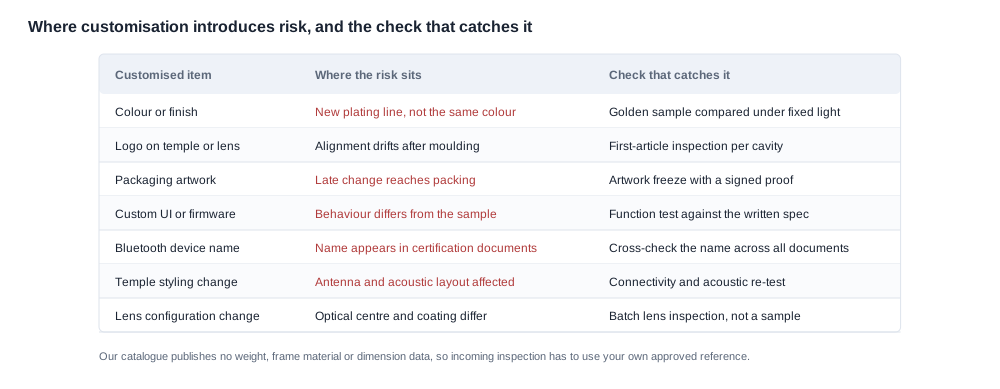
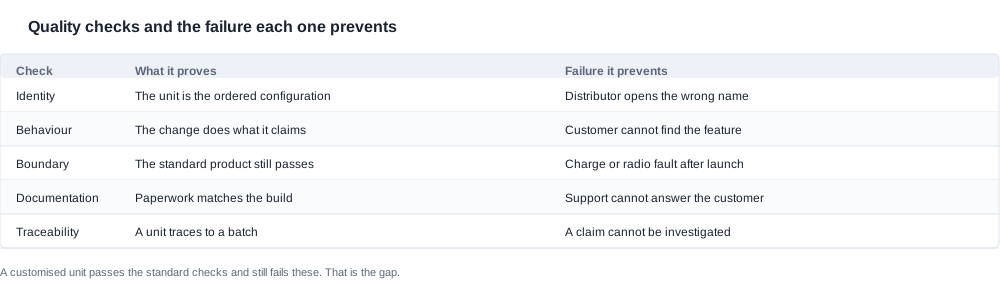
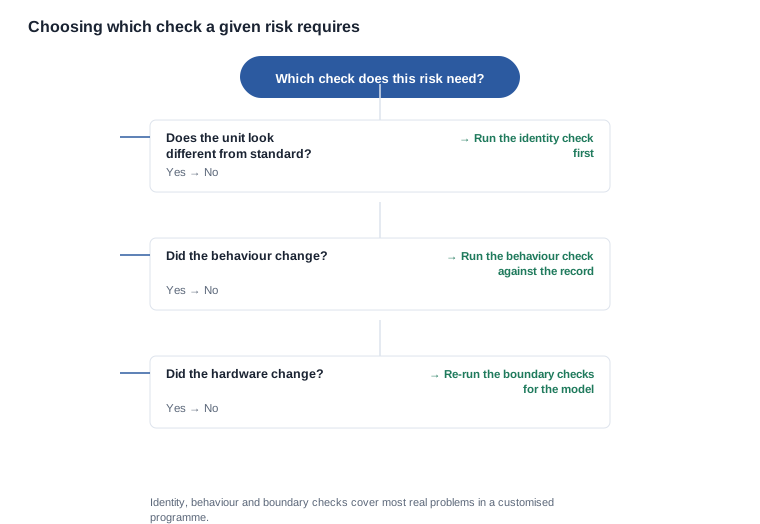
La mayoría de los problemas reales detectados en programas personalizados se detectan mediante una de tres inspecciones. Realizarlas de forma constante, frente a la configuración correcta y no frente a un producto genérico, permite detectar la gran mayoría de los fallos.
La verificación de identidad. ¿Coincide esta unidad con la configuración solicitada? Un nombre de dispositivo, la ubicación de un logotipo, un color frente a su referencia, un inserto en la caja o un número de compilación de firmware. Esta comprobación parece trivial y es la que con mayor frecuencia se deja implícita, porque una unidad estándar supera todas las verificaciones de identidad que ya realiza la fábrica. La personalización es precisamente aquello que dichas verificaciones no cubren. El modo de fallo no es dramático: llegan unidades que parecen correctas, superan la inspección estándar y llegan al distribuidor con el nombre equivocado o con el color del cliente anterior, lo que supone una devolución, un retrabajo o la pérdida del lote completo.
La comprobación del comportamiento. ¿El comportamiento modificado hace lo que indica el registro de cambios? Esto se aplica al firmware, a las pantallas de configuración, al comportamiento del emparejamiento y a todo lo que el cliente pueda observar. Una comprobación de comportamiento es una prueba, no una inspección, y requiere una expectativa por escrito: qué debería ocurrir, con qué entrada y con qué resultado observable. El fallo más habitual aquí es que una función funcione en la versión de fábrica, pero no en la versión comercializable, porque en fábrica se probó una revisión distinta de la que se embaló.
La comprobación de límites. ¿La unidad personalizada sigue superando las comprobaciones aplicables al producto estándar? Esta es la que protege al comprador frente a un cambio que degrada silenciosamente otro aspecto. Un nuevo lote de colores, una varilla lateral diferente, una celda de batería distinta, un estuche de carga revisado o un cambio de firmware se integraron en un producto que tenía una serie de comprobaciones superadas, y la unidad personalizada debe volver a superarlas. El catálogo muestra lo irregular que puede ser esta área. El método de carga es magnético en 17 modelos y Type-C en 7, y no se publica en absoluto para CY03 y MT6, ni para CY05 y L1 Pro, por lo que la comprobación de carga se aplica a un subconjunto concreto de modelos, no a toda la gama. La clasificación de protección contra la entrada de agua y polvo solo aparece en dos filas de todo el catálogo, V06 y S7 con IP54, por lo que un comprador que exija protección contra la entrada en otro modelo está solicitando algo que los datos publicados no abarcan y debe considerarse no verificado hasta que el proveedor aporte pruebas.
Una cuarta comprobación atraviesa las tres anteriores y es la que más se omite: la coherencia de la documentación. ¿El manual, las artes del embalaje, la tarjeta de inicio rápido, el inserto regulatorio y la ficha del producto coinciden con la unidad de la caja? Un producto personalizado tiene más documentación que uno estándar y más posibilidades de que esta sea incorrecta, porque se elaboró en un momento diferente del producto.
Las tres comprobaciones son baratas de especificar y caras de incorporar a posteriori. La comprobación de identidad necesita un registro de configuración con los elementos personalizados enumerados por nombre, y debe realizarse contra la unidad, no contra la documentación, porque la documentación es precisamente lo que está en duda. La comprobación del comportamiento necesita una expectativa por escrito, y la disciplina que impone consiste en que la expectativa nombre una entrada y un resultado observable, no una función, porque el nombre de una función es una etiqueta, mientras que un resultado observable es una prueba. La comprobación de límites necesita una lista de las comprobaciones aplicables al modelo base, y esa lista es más larga de lo que la mayoría de compradores espera: un cambio de color afecta al estándar de acabado; un cambio de varilla lateral o bisagra, a las comprobaciones mecánicas; un cambio de batería o estuche, a las comprobaciones de carga y autonomía; y un cambio de firmware, a las comprobaciones de radio y de energía a la vez.
Las tres comprobaciones también fallan de maneras distintas, por lo que deben notificarse por separado. Un fallo de identidad es una discrepancia y, por lo general, puede corregirse retrabajando o reembalando las unidades afectadas. Un fallo de comportamiento es un fallo de diseño o de fabricación, y no puede corregirse en el nivel de inspección. Un fallo de límites es un fallo del control de cambios y es el que debería desencadenar una revisión del registro de cambios, no de las unidades. Informarlos con un único número de defecto pierde esa distinción, y esa distinción determina la acción que debe seguirse.
Personalización de ingeniería y la unidad de referencia que define el producto correcto
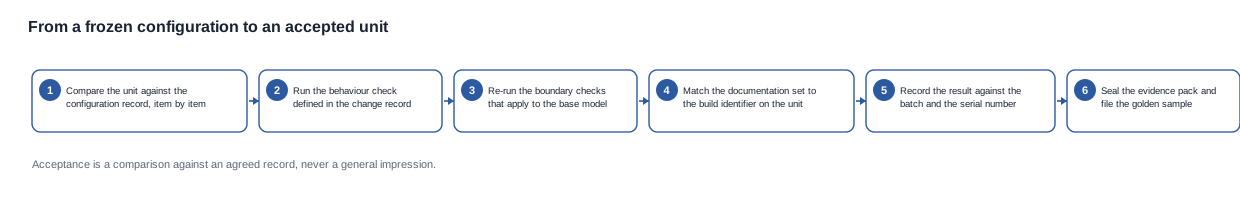
La calidad necesita un objeto con el que compararse, y en un programa de personalización ese objeto es una unidad concreta y acordada, no una descripción del producto. Si la referencia es una frase de una cotización, cada inspección se convierte en una discusión sobre la interpretación. Si la referencia es una unidad física con un número de serie que ambas partes han visto, cada inspección se convierte en una comparación.
La unidad de referencia suele denominarse golden sample, y el nombre es preciso. Es la instancia acordada de lo correcto. La fabrica la produce, el comprador la revisa, se aprueba y luego se conserva como el estándar con el que se comparan las unidades de producción. Hay tres propiedades importantes, y las tres deben acordarse, no presuponerse.
Está identificada. La muestra tiene un número de serie, un identificador de versión y una fecha, y esos identificadores la vinculan con la versión de la especificación y la versión de las artes con las que se fabricó. Sin esa vinculación, la muestra se convierte en una idea general del producto, no en un registro de una decisión y, tras dos series de producción, nadie puede decir a cuál representa.
Lo ve el comprador. Una muestra que la fábrica aprueba por su cuenta es una muestra que el comprador no ha verificado. En una personalización, la verificación por parte del comprador consiste en tener la unidad física en sus manos, comprobar el nombre en la lista de emparejamiento, observar el logotipo bajo la misma iluminación que en un entorno comercial, leer el manual de principio a fin y probar el comportamiento modificado.
Está congelada. La muestra representa una versión. Cuando algo cambia —un color, un nombre, una revisión de la ilustración, una compilación de firmware—, se fabrica una muestra nueva y se retira la anterior, conservando y marcando ambas. Un programa con una única muestra de referencia sin fecha ni historial de versiones no puede demostrar que todo esté bajo control, porque no hay nada con lo que comparar.
Hay una cuestión práctica sobre lo que una muestra puede y no puede determinar. Determina el aspecto, la identidad y el comportamiento. No determina la resistencia, porque una muestra no es un artículo de prueba, ni determina nada que el comprador no haya definido. Las filas del catálogo publicado son un buen ejemplo de ese límite: el tiempo de carga se publica como de dos horas o menos para 26 modelos, lo que representa un límite superior y no una medición, y solo D17 y ZH12 publican una cifra de aproximadamente una hora. Una muestra de referencia puede confirmar que una unidad se carga dentro del límite superior acordado; no puede generar una comparación fiable de duración de batería entre modelos, y el comprador que intente elaborarla a partir de muestras se decepcionará.
Una pregunta relacionada es qué ocurre cuando la muestra y la unidad de producción difieren.Eventually acabarán differing, y la respuesta honesta es que una diferencia no es automáticamente un defecto. Se convierte en un defecto cuando queda fuera de la tolerancia acordada en el momento de aprobar la muestra. La tolerancia es lo que protege a ambas partes: el comprador recibe un producto repetible en lugar de uno solo nominal, y la fábrica no queda sujeta a una norma que nunca se documentó. Por este motivo, la aprobación de una muestra de referencia debe ir acompañada de una breve nota de tolerancia que cubra los elementos que varían en la producción —tono, ajuste, registro de impresión, acabado superficial— y de una declaración explícita sobre los elementos que no deben variar en absoluto, como el nombre del dispositivo y el identificador de compilación.
El único elemento que nunca debería permitirse que varíe es la identidad del producto, y conviene ser directo al respecto. Una unidad que informa del nombre de dispositivo incorrecto en la lista de emparejamiento no presenta una desviación estética: desde el punto de vista del cliente final, es un producto diferente, y genera problemas de soporte y documentación que ninguna tolerancia de inspección puede absorber. Tratamos el nombre, el identificador de compilación del firmware y la versión de la ilustración como elementos que deben coincidir exactamente en todas las inspecciones de personalización.
Personalización de ingeniería y puntos de congelación que controlan el coste
Los problemas de calidad y de coste suelen ser el mismo problema visto en distintos momentos. Un cambio que llega después de un punto de congelación no está prohibido, sino que resulta caro, porque el trabajo que hay detrás debe repetirse, volver a verificarse y, en ocasiones,_requires nuevas herramientas. Nombrar los puntos de congelación por adelantado es el control de calidad más barato disponible para el comprador.
En la mayoría de los programas hay cuatro, y cada uno debería tener un detonante, un responsable y una consecuencia establecida.
- La congelación de la configuración. El punto en el que quedan fijados el conjunto de funciones, el comportamiento y las opciones del programa. Antes de este punto, ingeniería absorbe los cambios. Después, un cambio supone una nueva compilación con una nueva versión, un nuevo ciclo de verificación y una nueva línea base.
- La congelación de la ilustración. El punto en el que quedan definitivos el embalaje, el manual, los insertos y las imágenes del anuncio. Los plazos de impresión y traducción dependen de este punto, por lo que un cambio aquí tiene un coste de calendario, aunque el coste de ingeniería sea cero.
- La congelación del software. El punto en el que queda fijada e identificada la compilación de producción. Después de este punto, una corrección es una versión de mantenimiento, y una versión de mantenimiento implica decidir quién actualiza qué unidades ya desplegadas.
- La congelación del pedido. El punto en el que quedan fijados la cantidad, la configuración y la fecha objetivo de una tirada de producción; a partir de entonces, los cambios se tramitan como solicitudes de cambio y no como enmiendas.
La parte del comprador consiste en saber qué punto de congelación ya ha transcurrido cuando llega una solicitud y en haber acordado de antemano qué hacer cuando algo debe cambiar después. La alternativa es el patrón más costoso: un cambio solicitado a última hora, absorbido de forma informal, nunca documentado y descubierto en la siguiente auditoría, cuando la documentación describe un producto que nunca llegó a fabricarse.
Dos compensaciones merecen nombrarse explícitamente. Congelar pronto protege el calendario y el presupuesto, pero implica el riesgo de construir el producto equivocado, por lo que la congelación debería realizarse una vez que el requisito esté realmente definido y no después de una fecha límite. Congelar tarde preserva la flexibilidad, pero traslada el coste a las solicitudes de cambio, y una solicitud de cambio que sea barata por separado puede resultar cara en conjunto porque cada una reabre la verificación.
El mecanismo que hace efectiva una congelación es la solicitud de cambio, y conviene describir qué debe contener una solicitud utilizable: la petición en una frase, el motivo, los elementos de la configuración afectados, el trabajo que se reabre como consecuencia, la verificación revisada posterior y la fecha en que se formuló y decidió la solicitud. El objetivo de la solicitud no es ralentizar el programa. Es hacer visible la consecuencias mientras todavía hay tiempo para asimilarlo. Un cambio comunicado verbalmente el día del embalaje no es una solicitud de cambio; es una decisión tomada sin registro, que volverá a aparecer en la siguiente inspección o auditoría.
Los compradores suelen preguntar si es posible flexibilizar una congelación. A veces sí, y no hay problema, siempre que la flexibilización sea un evento registrado con una consecuencia asociada. La alternativa —tratar cada congelación como inviolable— genera otro tipo de fallo: el equipo deja de solicitar los cambios que realmente necesita y el requisito se vuelve incorrecto sin que nadie se dé cuenta, mientras la documentación sigue impecable.
Personalización de ingeniería y cláusulas de la orden de compra que protegen al comprador
Los acuerdos de calidad deben figurar en la orden de compra y no en un correo electrónico aparte, porque ese es el documento que prevalece tras un cambio de proveedor, un cambio de comercial o una disputa un año después. Las cláusulas siguientes son las más importantes en un programa personalizado, y cada una está redactada de modo que una fábrica pueda aplicarla realmente.
- Definición de la configuración. El pedido hace referencia a un registro de configuración por versión, no mediante una descripción, y el registro enumera todos los elementos personalizados. «Como seFifth discutido» no es una especificación.
- Criterios de aceptación. Las comprobaciones contra las que se evaluarán los bienes, la unidad de referencia con la que se compararán y quién aprobará la aceptación. Los criterios de aceptación que mencionan «sin defectos» son inservibles, porque en cualquier unidad hay algo que un inspector quisquilloso puede señalar.
- Paquete de evidencias. Lo que el proveedor entrega junto con el envío: resultados de inspección del lote, el identificador de compilación del firmware, la versión de las ilustraciones, una lista de embalaje, un rango de números de serie y fotografías de los bienes embalados. El paquete es lo que convierte una disputa en una revisión documental en lugar de una discusión.
- Definición de defecto y vía de reclamación. Qué se considera un defecto, qué debe aportar el comprador, quién paga el transporte, cómo se acredita una sustitución y en qué plazo debe formularse una reclamación. No publicamos condiciones de garantía, por lo que la vía de reclamación debe redactarla las partes y no heredarse de una plantilla.
- Asignación de repuestos y muestras. Si el envío incluye unidades de inspección y unidades de repuesto, y cuántas. En un producto personalizado, acordarlo es barato, pero añadirlo después resulta costoso, porque hay que reservar espacio de fabricación.
- Vínculo con una versión documental. La versión del manual, de las ilustraciones del embalaje y de los insertos que se envían con los bienes. Sin esta cláusula, la comprobación de coherencia de la documentación carece de un punto de referencia.
El comprador que prepare una lista corta observará que las cotizaciones que incluyen estas seis cláusulas son comparables entre sí, mientras que las que no las incluyen no lo son. Esto resulta útil durante una negociación, porque convierte una conversación sobre precios en una conversación sobre condiciones, y las condiciones suelen ser donde está el verdadero dinero.
Una cláusula merece más desarrollo porque genera el mayor número de disputas: la aceptación. Un envío no se inspecciona unidad por unidad conforme a cada criterio, ya que eso no es posible ni proporcionado a escala, por lo que las partes acuerdan de antemano un plan de muestreo. El plan indica cuántas unidades se extraen del lote, qué comprobaciones se aplican a cada unidad y cuáles a una muestra, quién extrae las unidades y qué significa el resultado de la muestra. Esta última parte es la que suele olvidarse: un plan que indica que se inspeccionarán las unidades, pero no qué ocurre cuando la muestra falla, deja a ambas partes en la incertidumbre en el momento más importante. Un plan que establece la consecuencia —retrabajo, nueva inspección, crédito o sustitución del lote afectado— convierte una conversación tensa en un procedimiento.
La misma lógica se aplica a lo que hace el comprador cuando llega un envío. Debe inspeccionarlo según el plan, registrar el resultado y no abrir una negociación con el proveedor antes de que el lote se haya evaluado con los criterios acordados. La gran mayoría de las disputas de calidad en esta categoría no son, en realidad, problemas de calidad, sino desacuerdos sobre lo acordado. La mejor forma de evitarlos es hacer que el acuerdo sea lo bastante específico para poder verificarlo.
Dos aspectos más cierran el rastro de trazabilidad. El primero es la conservación: un paquete de evidencias que se genera y luego se descarta al final del programa no tiene valor de auditoría, porque la pregunta que responde casi siempre llega más tarde, cuando las personas implicadas ya han cambiado de puesto o de organización. Conservar el registro de configuración, el registro de muestras, los registros de inspección y el registro de reclamaciones durante toda la vida útil del producto cuesta muy poco y marca la diferencia entre una pregunta que se puede responder y otra que no. El segundo es la relación entre el rastro de trazabilidad y las piezas que describe. Un registro de lote que no se puede vincular a una unidad de producción y a una versión de la decoración es un registro de un acontecimiento, no de un producto, y no permitirá resolver una reclamación sobre una unidad concreta que se encuentra en manos de un cliente determinado.
Personalización de ingeniería y el rastro de evidencias que el comprador puede auditar
El último paso es el que separa un proceso de calidad de un hábito de calidad. Un rastro auditable significa que cualquier unidad desplegada en el campo puede rastrearse hasta sus componentes de origen y que el registro sobrevive a las personas que lo elaboraron. En la práctica, seis artefactos lo cubren.
- El registro de configuración, con control de versiones e historial de aprobaciones que muestra quién aceptó cada aspecto y cuándo.
- La muestra de referencia, identificada y con control de versiones, conservando y marcando las versiones retiradas.
- El registro de inspección de cada lote, incluidas las comprobaciones superadas y las no aplicables, que suele aportar más información que las comprobaciones superadas.
- Los registros de pruebas del comportamiento modificado, con indicación de la unidad de producción, el método y el resultado.
- El registro de trazabilidad, que vincula los números de serie con un lote, una unidad de producción y una versión de la decoración.
- El registro de reclamaciones, que también constituye el mejor sistema de alerta temprana del comprador, porque un aumento de reclamaciones en un área concreta suele pointing a un problema de especificación más que a la mala suerte.
Nada de esto es exótico ni requiere un laboratorio. Requiere que la fábrica trate las evidencias como parte del producto y que el comprador las solicite como parte del pedido.
Respecto al control de calidad de productos personalizados, nuestra postura es clara. Preferimos que el comprador vea las comprobaciones, la muestra de referencia y el paquete de evidencias antes de la primera producción, en lugar de conocerlos después, y preferimos que el comprador establezca criterios de aceptación adaptés a la configuración en vez de aceptar una declaración genérica de calidad. Solicítenos la hoja de inspección, la muestra de referencia y el paquete de evidencias para la configuración que tienen previsto y les mostraremos qué genera nuestro proceso para esa unidad de producción concreta.
Lecturas relacionadas
- La solicitud de personalización a la que se aplican estas comprobaciones: personalización de ingeniería
- Qué ocurre con una unidad devuelta después: servicio posventa


