
L’assurance qualité d’un produit personnalisé n’est pas la même activité que celle d’un produit standard, et cette différence est facile à sous-estimer. Une usine qui fabrique un produit standard bien maîtrisé dispose de contrôles déjà adaptés à ce produit: une inspection à réception de la batterie, un test fonctionnel de la radio, un contrôle esthétique du châssis, une vérification de l’assemblage et un contrôle de l’emballage. dès qu’une personnalisation est ajoutée, le produit change, mais les contrôles ne changent pas automatiquement avec lui. L’unité peut réussir tous les contrôles de l’usine et néanmoins échouer aux exigences de l’acheteur, car ces exigences portent sur la configuration, précisément ce que les contrôles n’avaient pas été conçus pour examiner.
Cette lacune constitue l’essentiel du sujet de cet article. C’est aussi, selon notre expérience, la raison pour laquelle le premier problème de qualité dans un programme personnalisé est généralement détecté par quelqu’un d’autre que l’usine: un distributeur qui ouvre un carton et trouve le mauvais nom d’appareil, un testeur qui ne trouve pas la fonctionnalité dans les écrans de configuration, ou un client final dont l’unité ne se recharge pas.
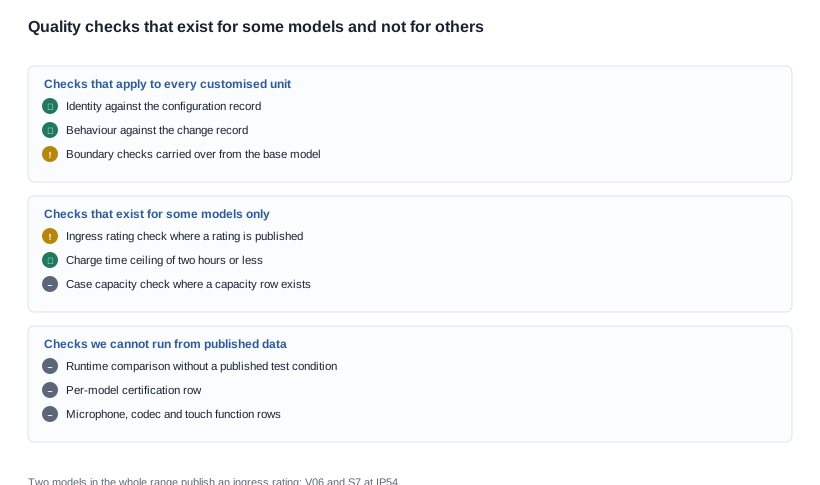
L’autre point à reconnaître honnêtement est ce que le catalogue publié peut et ne peut pas servir de référence qualité. CYNRIN ne publie aucune ligne de certification par modèle, aucune ligne relative à la commande capacitive, à la traduction, aux fonctionnalités d’IA, aux codecs ou aux microphones. La page consacrée aux certificats d’exportation présente dix certificats de brevets, huit brevets de dessin et deux modèles d’utilité, ce qui constitue un type de preuve différent d’un rapport d’essai réglementaire. Un acheteur ne peut donc pas auditer la qualité à partir du seul catalogue. En revanche, il peut exiger un ensemble précis de contrôles, définir les critères d’acceptation pour sa propre configuration et demander les justificatifs correspondants.
Cet aspect est plus important qu’il n’y paraît à première vue, car les fonctionnalités que les acheteurs souhaitent le plus souvent vérifier sont exactement celles que le catalogue ne décrit pas. Un acheteur qui souhaite un panneau tactile capacitif, une fonction de traduction, une fonctionnalité d’IA, un microphone ou un codec particulier ne dispose d’aucune ligne publiée à laquelle comparer sa demande, quel que soit le modèle. Ce n’est pas un obstacle au programme; cela signifie simplement que la définition de l’exigence incombe à une autre partie. L’acheteur doit consigner le comportement attendu, l’usine doit effectuer les essais en se fondant sur cette formulation, et celle-ci doit finir par figurer dans les critères d’acceptation. Lorsque personne ne consigne ces éléments, le désaccord lors de la réception ne porte pas sur la qualité. Il porte sur deux spécifications différentes.
La même logique s’applique aux mesures. Les modèles de caméra de la gamme sont équipés de batteries de 220 mAh à 290 mAh, avec une autonomie nominale d’environ cinq à huit heures, mais aucune condition d’essai n’est publiée pour cette autonomie. La résolution est de 8 MP sur huit modèles et de 13 MP sur trois, à savoir L1 Pro et L2 Utral, et S7. Un acheteur qui établit un essai d’acceptation pour un modèle de caméra doit donc préciser la condition de mesure ainsi que le seuil, car une autonomie mesurée selon un protocole et une autonomie mesurée selon un autre ne sont pas des valeurs comparables. Cette exigence est simple à formuler et permet d’éliminer la cause la plus fréquente de rejet d’un lot.
Un troisième point mérite d’être précisé avant d’aborder les détails: dans cette catégorie, l’assurance qualité relève généralement d’une fonction de contrôle, et les contrôles ne peuvent être efficaces que par rapport à des éléments spécifiques. Une unité peut être contrôlée pour sa conformité, son fonctionnement et son apparence, et chacun de ces aspects n’a de sens que s’il existe une référence convenue. La majeure partie de ce qui suit vise à établir ces références afin que le contrôle dispose de valeurs mesurables.
Assurance qualité de la personnalisation technique: les trois contrôles qui détectent les problèmes
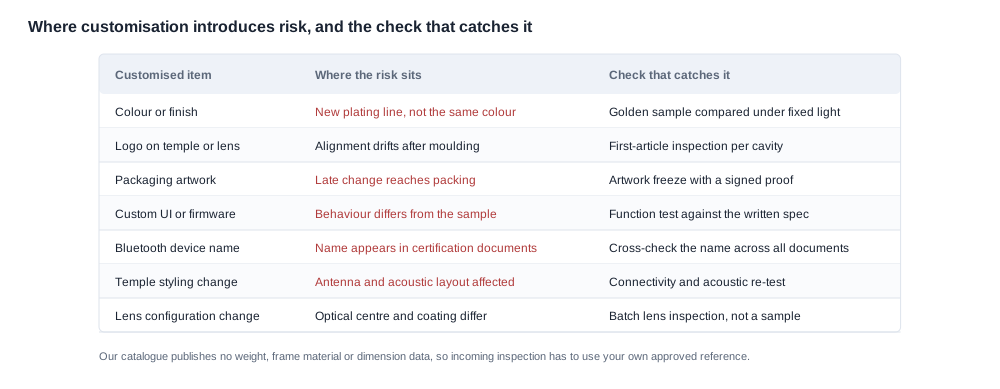
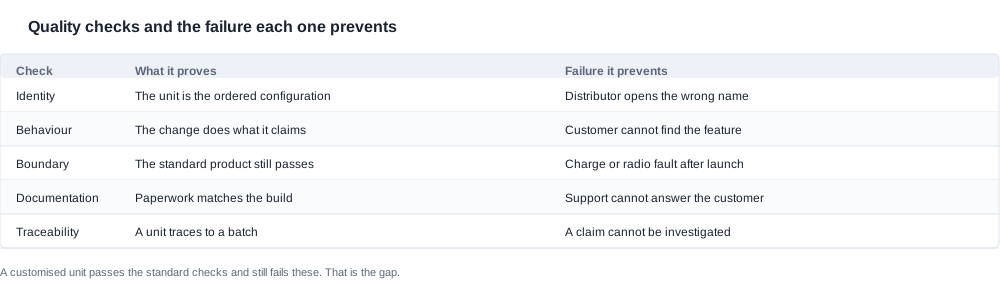
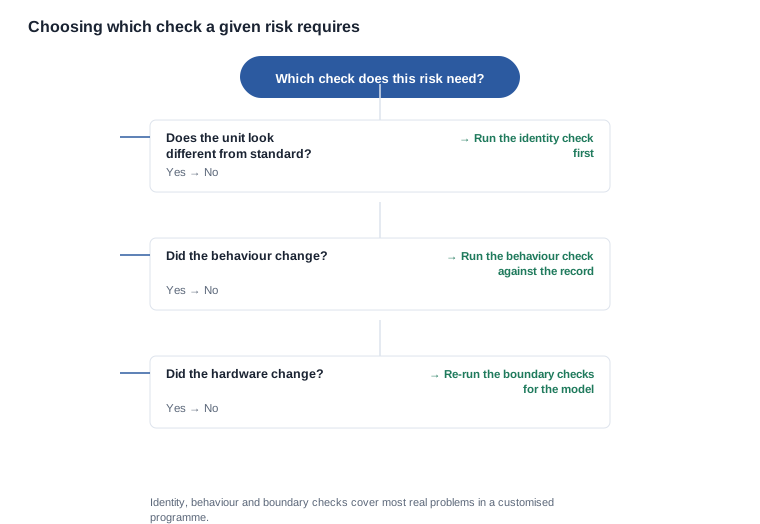
La plupart des problèmes réels détectés dans les programmes personnalisés sont mis en évidence par l’un des trois contrôles suivants. Leur exécution systématique, par rapport à la configuration correcte plutôt qu’à un produit générique, permet de détecter la grande majorité des défaillances.
Le contrôle d’identité. Cette unité correspond-elle à la configuration commandée? Un nom d’appareil, l’emplacement d’un logo, une couleur comparée à sa référence, une insertion dans le carton, un numéro de version du micrologiciel. Ce contrôle paraît élémentaire, mais c’est celui qui est le plus souvent laissé implicite, car une unité standard réussit tous les contrôles d’identité déjà en place dans l’usine. La personnalisation est précisément ce que ces contrôles ne couvrent pas. Le mode de défaillance n’est pas spectaculaire: des unités arrivent avec une apparence correcte, réussissent le contrôle standard et parviennent chez le distributeur avec le mauvais nom ou la couleur du client précédent, ce qui entraîne un retour, une retouche ou la mise au rebut d’un lot.
Le contrôle du comportement. Le comportement modifié fait-il ce qu’indique la fiche de modification? Cela s’applique au micrologiciel, aux écrans de configuration, au comportement d’appairage, ainsi qu’à tout ce qu’un client peut observer. Un contrôle du comportement est un test, et non une inspection. Il nécessite une attente écrite: ce qui doit se produire, avec quelle entrée et quel résultat observable. L’échec le plus courant dans ce domaine est une fonctionnalité qui fonctionne dans la version usine, mais pas dans la version livrée, car l’usine a testé une révision différente de celle qui a été emballée.
Le contrôle des limites. L’unité personnalisée est-elle toujours conforme aux contrôles qui s’appliquaient au produit standard? C’est celui qui protège l’acheteur contre une modification qui dégrade discrètement un autre élément. Un nouveau lot de couleurs, une branche différente, une cellule de batterie différente, un étui de recharge modifié ou un changement de micrologiciel s’inscrivent tous dans un produit qui avait passé un ensemble de contrôles, et l’unité personnalisée doit de nouveau satisfaire à ces contrôles. Le catalogue montre à quel point ce domaine peut être hétérogène. La méthode de recharge est magnétique sur 17 modèles et Type-C sur 7; elle n’est pas publiée du tout pour CY03 et MT6, ni pour CY05 et L1 Pro. Un contrôle de recharge s’applique donc à un sous-ensemble précis de modèles plutôt qu’à l’ensemble de la gamme. Un indice d’étanchéité n’apparaît que sur deux lignes de l’ensemble du catalogue, V06 et S7 à IP54. Ainsi, un acheteur exigeant une protection contre les infiltrations pour un autre modèle demande une caractéristique que les données publiées ne couvrent pas et qui doit être considérée comme non vérifiée jusqu’à ce que le fournisseur fournisse des preuves.
Un quatrième contrôle traverse les trois autres, et c’est celui qui est le plus souvent omis: la cohérence de la documentation. Le manuel, l’illustration de l’emballage, la carte de démarrage rapide, la notice réglementaire et l’annonce correspondent-ils à l’unité présente dans la boîte? Un produit personnalisé génère davantage de documents qu’un produit standard et offre davantage de possibilités d’erreurs documentaires, car les documents ont été produits à un moment différent du produit.
Chacun des trois contrôles est peu coûteux à spécifier, mais coûteux à mettre en œuvre rétroactivement. Le contrôle d’identité nécessite une fiche de configuration recensant par leur nom les éléments personnalisés. Il doit être réalisé sur l’unité et non sur les documents, car ce sont précisément les documents qui sont en cause. Le contrôle du comportement nécessite une attente écrite, et la discipline qu’il impose consiste à formuler l’attente en termes d’entrée et de résultat observable plutôt que de nom de fonctionnalité, car un nom de fonctionnalité est une étiquette, tandis qu’un résultat observable constitue un test. Le contrôle des limites nécessite une liste des contrôles du modèle de base qui s’appliquent, et cette liste est plus longue que ce que la plupart des acheteurs attendent: un changement de couleur affecte la norme d’aspect, un changement de branche ou de charnière affecte les contrôles mécaniques, un changement de batterie ou d’étui affecte les contrôles de recharge et d’autonomie, et un changement de micrologiciel affecte simultanément les contrôles radio et d’alimentation.
Les trois contrôles échouent également de manières différentes, ce qui explique qu’ils soientiolés. Un échec d’identité correspond à une non-conformité et peut généralement être corrigé en retouchant ou réemballant les unités concernées. Un échec de comportement correspond à un défaut de conception ou de fabrication et ne peut en aucun cas être corrigé au niveau de l’inspection. Un échec des limites correspond à un défaut de maîtrise des modifications et doit déclencher un examen de la fiche de modification plutôt que des unités. Les signaler sous un seul numéro de non-conformité fait perdre cette distinction, alors que c’est elle qui détermine l’action à mener.
La personnalisation en ingénierie et l’unité de référence qui définit la qualité attendue
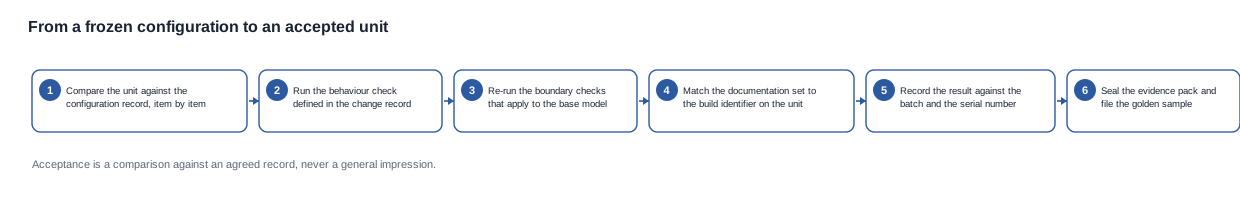
La qualité a besoin d’un objet de référence, et, dans un programme de personnalisation, cet objet est une unité précise et convenue plutôt qu’une description du produit. Si la référence est une formule figurant dans un devis, chaque inspection devient une discussion sur l’interprétation. Si la référence est une unité physique portant un numéro de série que les deux parties ont vu, chaque inspection devient une comparaison.
L’unité de référence est généralement appelée « échantillon de référence », et cette appellation est exacte. Il s’agit de l’exemplaire convenu représentant la conformité. Elle est fabriquée par l’usine, examinée par l’acheteur, validée, puis conservée comme norme de comparaison des unités de production. Trois propriétés importent, et les trois doivent être convenues plutôt que présumées.
Elle est identifiée. L’échantillon possède un numéro de série, un identifiant de version et une date, et ces identifiants sont liés à la version de la spécification et à la version de l’illustration utilisée pour sa fabrication. Sans ce lien, l’échantillon devient une idée générale du produit plutôt qu’un enregistrement d’une décision, et, après deux séries de production, plus personne ne peut dire quelle version il représente.
Il est vu par l’acheteur. Un échantillon que l’usine approuve seule est un échantillon que l’acheteur n’a pas vérifié. Pour une personnalisation, la vérification par l’acheteur consiste à tenir l’appareil physique, à vérifier le nom dans la liste d’appairage, à examiner le logo sous le même éclairage que dans un environnement de vente, à lire le manuel intégralement et à tester le comportement modifié.
Il est figé. L’échantillon représente une version. Lorsqu’un élément change — une couleur, un nom, une révision graphique, une version de firmware — un nouvel échantillon est fabriqué et l’ancien est retiré, les deux étant conservés et identifiés. Un programme comportant un seul échantillon de référence sans date ni historique des versions ne peut démontrer que quoi que ce soit est maîtrisé, faute d’élément de comparaison.
Une question pratique concerne ce qu’un échantillon peut et ne peut pas trancher. Il permet de valider l’apparence, l’identité et le comportement. Il ne permet pas de valider l’autonomie, car un échantillon n’est pas un article d’essai, et il ne permet pas de trancher ce que l’acheteur n’a pas défini. Les lignes publiées du catalogue illustrent bien cette limite: le temps de recharge est indiqué comme étant de deux heures ou moins pour 26 modèles, ce qui constitue un plafond plutôt qu’une mesure; seuls les modèles D17 et ZH12 indiquent une valeur d’environ une heure. Un échantillon de référence peut confirmer qu’un appareil se recharge dans la limite convenue; il ne peut pas permettre une comparaison fiable de l’autonomie de la batterie entre les modèles, et l’acheteur qui tente d’établir une telle comparaison à partir d’échantillons en sera déçu.
Une question connexe concerne la divergence entre l’échantillon et l’unité produite. Ils finiront par diverger, et la réponse honnête est qu’une différence n’est pas automatiquement un défaut. Elle devient un défaut lorsqu’elle dépasse la tolérance convenue lors de l’approbation de l’échantillon. La tolérance protège les deux parties: l’acheteur obtient un produit reproductible plutôt qu’un produit purement nominal, et l’usine n’est pas tenue à une norme qui n’a jamais été consignée. C’est pourquoi l’approbation d’un échantillon de référence devrait être accompagnée d’une courte note de tolérance couvrant les éléments qui varient en production — teinte, ajustement, repérage de l’impression, finition de surface — ainsi que d’une déclaration explicite des éléments qui ne doivent varier en aucun cas, tels que le nom de l’appareil et l’identifiant de la version.
Le seul élément qui ne doit jamais varier est l’identité du produit, et il convient d’être catégorique à ce sujet. Une unité qui indique un mauvais nom d’appareil dans la liste d’appairage ne présente pas un simple écart esthétique: du point de vue du client final, il s’agit d’un produit différent. Elle crée en outre des problèmes de support et de paperasse qu’aucune tolérance d’inspection ne peut absorber. Nous traitons le nom, l’identifiant de la version du firmware et la version des éléments graphiques comme des éléments exigeant une correspondance exacte lors de chaque inspection personnalisée.
La personnalisation technique et les points de gel qui maîtrisent les coûts
Les problèmes de qualité et les problèmes de coûts sont généralement le même problème observé à des moments différents. Une modification arrivant après un point de gel n’est pas interdite, elle est coûteuse, car le travail qui lui est lié doit être répété, revérifié et parfois nécessite de nouveaux outillages. Nommer les points de gel à l’avance constitue le contrôle qualité le moins coûteux accessible à l’acheteur.
La plupart des programmes en comportent quatre, et chacun devrait avoir un déclencheur, un responsable et une conséquence clairement énoncée.
- Le gel de la configuration. Le point auquel l’ensemble des fonctionnalités, le comportement et les options sont fixés pour le programme. Avant ce gel, les modifications sont absorbées par l’ingénierie. Après ce gel, toute modification entraîne une nouvelle version, un nouveau cycle de vérification et une nouvelle base de référence.
- Le gel des éléments graphiques. Le point auquel l’emballage, le manuel, les inserts et les images de la fiche produit sont finalisés. Les délais d’impression et de traduction se situent en amont, de sorte qu’une modification à ce stade a un coût de planification, même lorsque son coût technique est nul.
- Le gel du logiciel. Le point auquel la version destinée à la production est fixée et identifiée. Après ce gel, une correction constitue une version de maintenance, et une version de maintenance implique de décider quelles unités déjà en circulation seront mises à jour.
- Le gel de la commande. Le point auquel la quantité, la configuration et la date cible sont fixées pour une série de production; au-delà, les modifications sont traitées comme des demandes de modification plutôt que comme des amendements.
Le rôle de l’acheteur consiste à savoir quel gel a été franchi lorsqu’une demande arrive et à avoir convenu à l’avance de la marche à suivre lorsqu’un élément doit être modifié après ce gel. L’alternative correspond au schéma le plus coûteux: une modification demandée tardivement, absorbée informellement, jamais consignée et découverte lors de l’audit suivant, lorsque la paperasse décrit un produit qui n’a jamais été fabriqué.
Deux arbitrages méritent d’être explicitement énoncés. Un gel précoce protège le calendrier et le budget, mais risque de conduire à la réalisation du mauvais produit; le gel doit donc intervenir une fois l’exigence réellement stabilisée, et non à l’approche d’une échéance. Un gel tardif préserve la flexibilité, mais déplace les coûts vers les demandes de modification; une demande de modification peu coûteuse prise isolément peut devenir coûteuse au cumul, car chacune rouvre les vérifications.
Le mécanisme qui rend un gel effectif est la demande de modification, et il convient de décrire ce qu’une demande exploitable doit contenir: la demande en une phrase, le motif, les éléments de configuration affectés, les travaux rouverts en conséquence, la vérification révisée qui suit, ainsi que les dates de soumission et de décision. L’objectif de la demande n’est pas de ralentir le programme. Il est de rendre la conséquence visible tant qu’il reste encore le temps de l’absorber. Une modification communiquée oralement le jour de l’emballage n’est pas une demande de modification: c’est une décision prise sans trace, qui sera de nouveau découverte lors de l’inspection ou de l’audit suivant.
Les acheteurs demandent souvent si un gel peut être assoupli. Parfois, c’est possible, et ce n’est pas un problème, à condition que cet assouplissement soit consigné comme un événement assorti d’une conséquence. L’alternative — considérer chaque gel comme inviolable — produit un autre type de défaillance: l’équipe cesse de demander les modifications dont elle a réellement besoin, tandis que l’exigence devient silencieusement incorrecte alors que les documents restent impeccables.
Personnalisation technique et clauses de commande d’achat qui protègent l’acheteur
Les dispositions relatives à la qualité doivent figurer dans la commande d’achat plutôt que dans un e-mail annexe, car c’est le document qui survit au changement de fournisseur, au changement de commercial ou à un litige un an plus tard. Les clauses ci-dessous sont les plus importantes dans un programme de personnalisation, et chacune est formulée de manière à pouvoir réellement être appliquée par une usine.
- La définition de la configuration. La commande renvoie à une fiche de configuration par version, et non par description; cette fiche répertorie chaque élément personnalisé. « Comme discussed » ne constitue pas une spécification.
- Les critères d’acceptation. Les contrôles auxquels les marchandises seront évaluées, l’unité de référence auxquelles elles seront comparées, ainsi que la personne qui valide l’acceptation. Des critères d’acceptation mentionnant « aucun défaut » sont inutilisables, car chaque unité présente quelque chose qu’un inspecteur exigeant peut signaler.
- Le dossier de preuves. Ce que le fournisseur livre avec l’expédition: les résultats d’inspection du lot, l’identifiant de la version du micrologiciel, la version des visuels, une liste de colisage, une plage de numéros de série et des photographies des marchandises emballées. Ce dossier transforme un litige en examen documentaire plutôt qu’en controverse.
- La définition du défaut et la procédure de réclamation. Ce qui constitue un défaut, ce que l’acheteur doit fournir, qui prend en charge le fret, comment un remplacement est crédité et dans quel délai une réclamation doit être déposée. Nous ne publions aucune condition de garantie; la procédure de réclamation doit donc être rédigée par les parties plutôt que reprise d’un modèle.
- L’allocation des unités de rechange et des échantillons. La question de savoir si l’expédition inclut des unités d’inspection et des unités de rechange, et en quelle quantité. Pour un produit personnalisé, il est peu coûteux de convenir de ces éléments lors de la commande, mais coûteux de les ajouter ultérieurement, car il faut réserver la production correspondante.
- La liaison à une version documentaire. La version du manuel, des visuels d’emballage et des notices livrées avec les marchandises. Sans cela, le contrôle de cohérence de la documentation ne dispose d’aucun point de référence.
Un acheteur établissant une présélection constatera que les devis comprenant ces six clauses sont comparables entre eux, contrairement à ceux qui ne les comportent pas. Cela s’avère utile lors d’une négociation, car cela transforme une discussion sur les prix en discussion sur les conditions, et c’est généralement là que se joue l’essentiel des sommes en jeu.
Une clause mérite un développement, car elle génère le plus de désaccords: l’acceptation. Une expédition n’est pas inspectée unité par unité au regard de chaque critère, car cela n’est ni possible ni proportionné à grande échelle; les parties conviennent donc à l’avance d’un plan d’échantillonnage. Ce plan indique combien d’unités sont prélevées dans le lot, quels contrôles s’appliquent à chaque unité et lesquels s’appliquent à un échantillon, qui prélève les unités, et ce que signifie le résultat de l’échantillonnage. C’est cette dernière partie que l’on oublie: un plan précisant que les unités seront inspectées, mais non ce qui se produit en cas d’échec de l’échantillon, laisse les deux parties dans l’incertitude au moment où cela compte le plus. Un plan énonçant la conséquence — reprise, nouvelle inspection, avoir ou remplacement du lot concerné — transforme une conversation tendue en procédure.
La même logique s’applique à ce que fait l’acheteur à l’arrivée d’une expédition. Il doit contrôler la conformité au plan, consigner le résultat et ne pas ouvrir de négociation avec le fournisseur avant que le lot n’ait été évalué selon les critères convenus. Dans cette catégorie, l’immense majorité des litiges qualité ne sont pas des problèmes de qualité à proprement parler, mais des désaccords sur ce qui a été convenu. Pour les éviter, il suffit que l’accord soit suffisamment précis pour pouvoir être vérifié.
Deux points supplémentaires closent la piste de traçabilité. Le premier concerne la conservation: un dossier de preuves généré puis éliminé à la fin du programme n’a aucune valeur pour un audit, car la question à laquelle il répond arrive presque toujours plus tard, une fois que les personnes concernées sont passées à autre chose. Conserver le dossier de configuration, le registre des échantillons, les relevés de contrôle et le journal des réclamations pendant toute la durée de vie du produit coûte très peu et fait toute la différence entre une question à laquelle on peut répondre et une question sans réponse. Le deuxième concerne le lien entre la piste de traçabilité et les pièces qu’elle décrit. Un dossier de lot qui ne peut être associé à une version de production et à une version de marquage constitue un relevé d’événement, et non un dossier de produit; il ne permettra donc pas de trancher une réclamation portant sur une unité précise détenue par un client précis.
Personnalisation de l’ingénierie et piste de preuves auditable par l’acheteur
La dernière étape est celle qui distingue un processus qualité d’une habitude qualité. Une piste auditable signifie que toute unité en circulation peut être reliée à ses composants de fabrication et que le dossier survit aux personnes qui l’ont créé. En pratique, six éléments y contribuent.
- Le dossier de configuration, versionné, avec un historique d’approbation indiquant qui a accepté quoi et à quelle date.
- L’échantillon de référence, identifié et versionné, avec conservation et marquage des versions retirées.
- Le relevé de contrôle pour chaque lot, comprenant les contrôles réussis et ceux qui ne s’appliquaient pas, ces derniers étant souvent plus instructifs que les contrôles réussis.
- Les relevés d’essai pour les comportements modifiés, précisant la version de production, la méthode et le résultat.
- Le dossier de traçabilité, associant les numéros de série à un lot, à une version de production et à une version de marquage.
- Le journal des réclamations, qui constitue également le meilleur système d’alerte précoce à la disposition de l’acheteur, car une hausse du nombre de réclamations dans un domaine donné signale généralement un problème de spécification plutôt qu’un simple coup de malchance.
Rien de tout cela n’est exotique et rien n’exige un laboratoire. L’essentiel est que l’usine considère les preuves comme faisant partie du produit et que l’acheteur les réclame avec sa commande.
Concernant l’assurance qualité des produits personnalisés, notre position est claire. Nous préférons que l’acheteur puisse examiner les contrôles, l’échantillon de référence et le dossier de preuves avant la première série de production plutôt que d’en être informé après coup. Nous préférons également que l’acheteur établisse des critères d’acceptation adaptés à la configuration plutôt que d’accepter une déclaration générique de conformité. Demandez-nous la fiche de contrôle, l’échantillon de référence et le dossier de preuves correspondant à la configuration que vous prévoyez, et nous vous montrerons ce que notre processus produit pour cette version de fabrication spécifique.
Lectures complémentaires
- La demande de personnalisation à laquelle s’appliquent ces contrôles — personnalisation de l’ingénierie
- Ce qui arrive à une unité retournée par la suite — service après-vente


