
Este es un caso hipotético, no un proyecto de cliente, y está redactado como un ejercicio de razonamiento porque el valor del ejemplo reside en el orden del razonamiento. No se describe ningún cliente, no se afirma que haya realizado ningún proyecto y no se presentan cifras como propias. El escenario, el número de modelos y el mercado se han supuesto para que puedan seguirse y reutilizarse los pasos.
El caso merece leerse porque la causa no fue un producto defectuoso, la solución no fue un lote de reemplazo y todas las filas publicadas de la ficha técnica eran idénticas en ambas producción. Nada de lo que un comprador compararía habitualmente había cambiado. El programa fracasó igualmente, y fracasó durante seis meses antes de que alguien lo detectara.
Lo más útil del caso es el último hallazgo, y es la razón por la que el caso se expone en este orden y no como una historia.
Consistencia de calidad de las gafas inteligentes: cuando una ficha técnica fija no basta
El escenario, expuesto con claridad
Una marca de canal realizó un primer pedido de dos modelos de gafas con Audio y hizo un segundo pedido de los mismos dos modelos seis meses después. Las devoluciones del primer pedido fueron bajas y sin nada destacable. Las devoluciones del segundo pedido aumentaron en uno de los modelos y se mantuvieron estables en el otro, y el motivo indicado en cada solicitud fue el mismo: la unidad no se reconecta después de haber pasado un día fuera del estuche de carga.
No había cambiado nada en las especificaciones del producto. La versión del firmware coincidía con la que se había distribuido. El diseño del embalaje correspondía a la misma revisión. La capacidad de la batería, el tiempo de carga, la autonomía nominal, la versión de Bluetooth, el método de carga y la capacidad del estuche eran idénticos en ambas producciones, e idénticos también a las filas publicadas de esos modelos.
La primera reacción del comprador fue pensar que se trataba de un problema de calidad del proveedor, porque un aumento de la tasa de devoluciones en un modelo suele interpretarse como un defecto. No lo era.
Por qué el primer pedido no fue la pista
El primer pedido es la razón por la que el problema sobrevivió tanto tiempo, y conviene entender por qué no se trató como una señal.
Un primer pedido es pequeño y genera pocas unidades a partir de las cuales calcular una tasa. Más importante aún, los datos de devoluciones del primer pedido fueron bajos en términos absolutos, por lo que no había una referencia con la que compararlos ni un umbral que superar. El programa, por tanto, no tenía forma de saber que una tasa había cambiado; solo sabía que el segundo pedido parecía peor. Un programa que hubiera registrado desde el principio una tasa de devoluciones por lote habría detectado el cambio en la primera semana de la segunda producción; un programa que hubiera seguido las devoluciones por trimestre las habría detectado más tarde, y la cifra trimestral se habría diluido por el modelo sano durante el mismo periodo.
Este es el primer punto transferible y se refiere al diseño de la medición, no a los proveedores: una tasa que no mediste no puede alertarte, y una tasa medida con un denominador incorrecto llega demasiado tarde para ser útil.
Lo que Putihó la primera investigación y por qué se quedó bloqueada
La primera línea de investigación fue la evidente: las devoluciones correspondían a un modelo, así que la investigación se concentró en ese modelo. El equipo extrajo unidades del modelo afectado, las probó en el laboratorio y no encontró nada. Los síntomas no se reprodujeron en el banco de pruebas.
Esa es una situación realmente incómoda, y la respuesta equivocada es concluir que las devoluciones son un problema de gestión del cliente. La respuesta correcta es observar lo que no se probó. El síntoma era un fallo de reconexión después de un día fuera del estuche de carga, en uno de los modelos, pero la causa no tenía por qué estar en ese modelo. Los dos modelos del programa compartían cadena de suministro, lista de componentes y fábrica, y una causa del lado compartido se manifestaría en un modelo y no en el otro.
El error del equipo no fue centrarse en el modelo afectado, sino la ausencia de una comparación con el modelo sano y de una comparación con la producción anterior.
Lo que reveló la comparación de las dos producciones
El avance decisivo no fue una prueba mejor, sino una comparación mejor.
Comparar las producciones, no los modelos
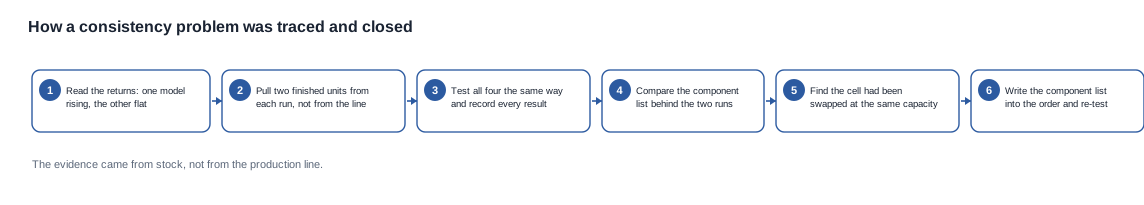
Se extrajeron dos unidades del inventario de cada producción —productos terminados de la fabricación anterior, no producción nueva— y se probaron del mismo modo. Dos de las cuatro unidades de la segunda producción reprodujeron el síntoma en un día. Ninguna de la primera producción lo hizo.
La importancia está en el método de selección. Una fábrica le mostrará una línea en funcionamiento para su configuración, y una línea que funciona hoy es una demostración del estado actual, no una prueba sobre la fabricación anterior. Los productos terminados retirados de una producción anterior sí son pruebas, porque son las unidades que realmente llegaron a los clientes.
La especificación no había cambiado; el suministro sí
La comparación de las dos producciones pasó entonces a la lista de componentes. El proveedor de las baterías había sido sustituido entre ambas producciones, con la misma capacidad nominal.
Todo lo visible para un comprador se había mantenido. La cifra de capacidad de la batería era el mismo número antes y después, porque se había seleccionado un sustituto que coincidiera con la capacidad publicada. El tiempo de carga, la autonomía nominal, el método de carga y la capacidad del estuche no habían cambiado. Todas las filas que un comprador normalmente contrastaría con el catálogo seguían siendo correctas, y los productos seguían superando una inspección de recepción conforme a la especificación publicada.
Ese es el mecanismo que conviene nombrar con precisión: una sustitución realizada con el mismo valor nominal resulta invisible a cualquier comprobación basada en las filas publicadas, porque estas describen el valor, y el valor no había cambiado. Solo cambió el número de pieza detrás del valor, y el número de pieza no constituye una fila publicada.
El comportamiento que cambió
Fuera lo que la batería sustituta hubiera cambiado en el circuito de alimentación, lo cambió de una forma que afectaba la reconexión tras una descarga profunda. Dos unidades de la primera producción y dos de la segunda, con las mismas filas publicadas, pero con un comportamiento diferente en la misma prueba.
Nometros ese comportamiento y no presentaremos una cifra del sector al respecto. Lo que el caso demuestra es la forma del fallo: una diferencia de comportamiento que ninguna fila publicada puede expresar, descoberta únicamente al aplicar el mismo método a unidades de dos producciones diferentes.
Las dos pruebas que ya se habían realizado y lo que descartaron
Antes de comparar las producciones, el equipo había realizado pruebas exhaustivas, y conviene precisar qué descartaron, porque esa exclusión fue la que hizo que el caso pareciera imposible durante seis semanas.
La prueba de laboratorio cargaba la unidad y la ponía en funcionamiento de inmediato, y pasó. Eso descartaba un fallo que aparece en una unidad cargada y utilizada de inmediato, una exclusión real y valiosa. No descartaba un fallo que aparece únicamente después de que la unidad hubiera permanecido inactiva, ni descartaba un fallo que aparece solo en unidades de una producción concreta.
La segunda prueba fue una comprobación de una sola unidad del modelo afectado, tomada de la producción actual, y también pasó. Eso descartaba un fallo en la producción actual de ese modelo en la muestra examinada. No descartaba un fallo específico de la producción anterior, porque no había una producción anterior que contrastar, que es precisamente lo que aborda el control de la unidad retenida.
Ninguna de las dos pruebas estaba mal planteada, y ninguna fue una pérdida de tiempo. El error consistió en tratar dos exclusiones como una exoneración general. Una prueba que pasa descarta las condiciones que ejerció y nada más, y la disciplina de dejar constancia de qué condiciones ejerció una prueba es la misma que más tarde aplicó la hoja de criterios de aceptación a la comprobación de reconexión. El programa tenía un método para sus pruebas de banco, pero no lo tenía para sus criterios de aceptación, por lo que las pruebas de banco eran precisas y los criterios de aceptación podían cumplirse con cualquier cosa que funcionara.
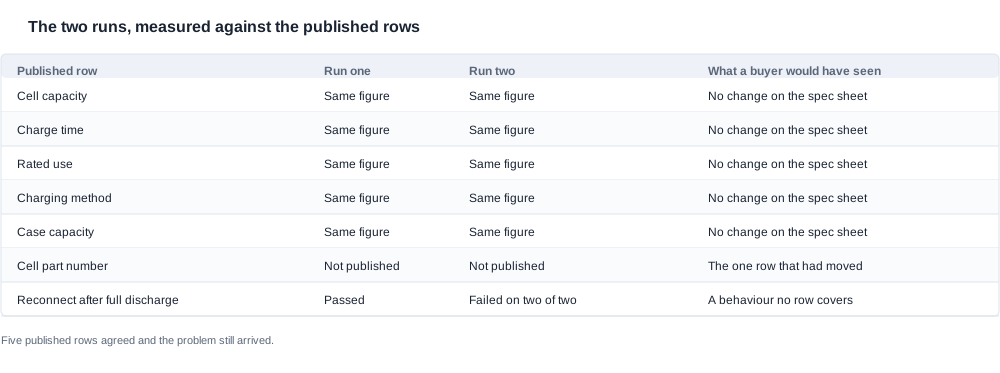
La tabla anterior es el núcleo del caso. Cinco filas publicadas coincidían en ambas producciones, y el problema apareció de todos modos. La sexta fila, el número de pieza de la batería, era la que había cambiado, y es una fila que el catálogo no publica.
Por qué el proveedor no lo discutió
El proveedor no discutió el hallazgo una vez que los dos lotes estuvieron sobre la mesa, y conviene decir por qué, porque esa es la diferencia entre un fallo de calidad y un fallo de control.
El proveedor no había ocultado la sustitución. No había nada falso en la documentación. Faltaba un mecanismo: nadie había pedido al proveedor que obtuviera una aprobación antes de cambiar un componente crítico, por lo que el cambio se había realizado como una decisión de compra habitual, y nadie se había encontrado en posición de advertir que importaba. La ausencia no fue una falta de honestidad. Fue un control que nunca se había documentado, por ninguna de las dos partes.
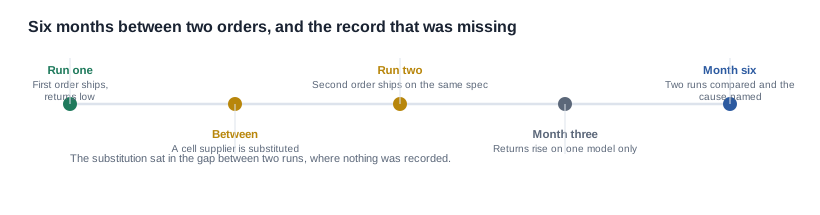
El cronograma muestra dónde se fueron los seis meses. La sustitución se produjo en el intervalo entre dos producciones, durante un período en el que no se estaba elaborando ningún registro porque no había ninguna producción en curso. Cuando apareció el síntoma, la evidencia necesaria para atribuirlo tenía tres meses y hubo que reconstruirla a partir del inventario.
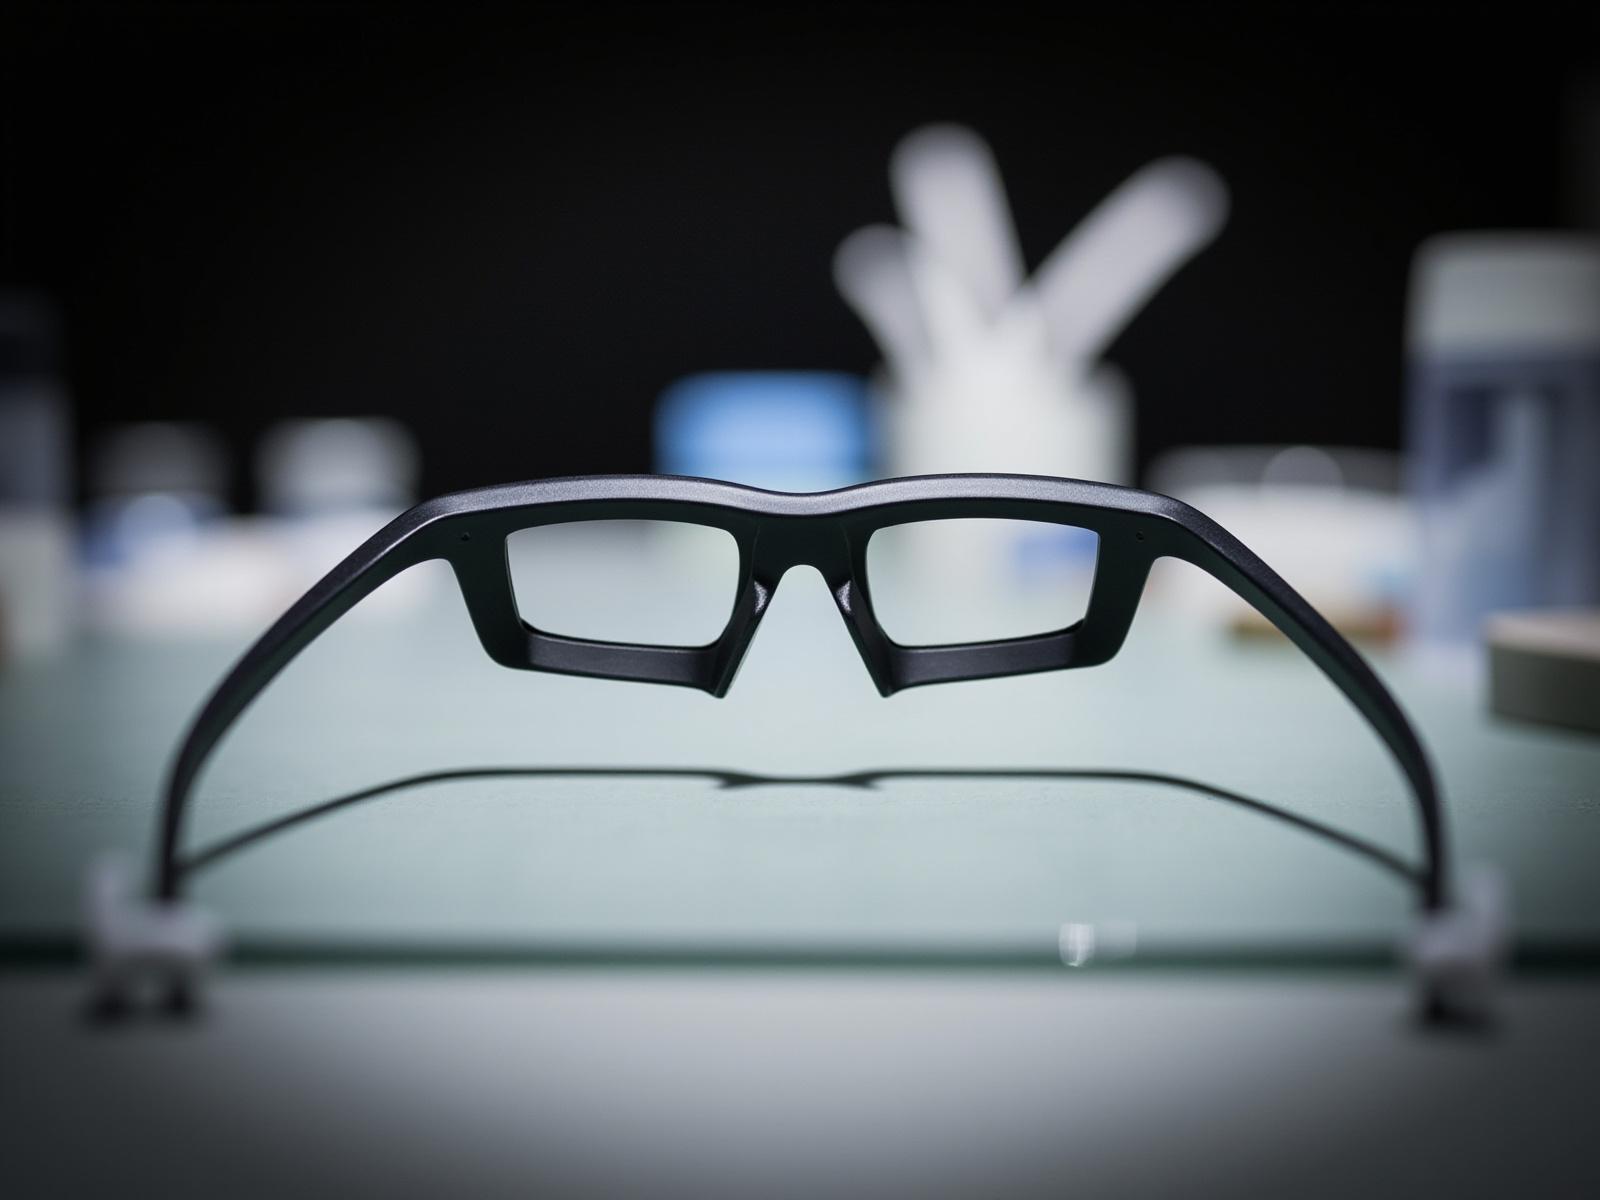
Los tres controles que cerraron el caso
Tres cosas cambiaron, en este orden, y ninguna requirió cambiar de proveedor.
Una lista de componentes adjunta a la orden de compra
Los componentes críticos —la célula entre ellos— estaban identificados por número de pieza en la orden de compra, con una regla que exige la aprobación por escrito de cualquier sustitución antes de utilizarla. La regla es la parte importante. Una lista de componentes sin una regla de aprobación es una descripción; con ella, una sustitución se convierte en una conversación en la que participa el comprador.
Este es el más barato de los tres controles y el que habría evitado todo el fallo. Cuesta una línea en la orden de compra y una firma.
Una hoja de criterios de aceptación con un método, no una descripción
La comprobación de reconexión se redactó como un método —conectar, desconectar, reconectar, dos veces— en lugar de como una descripción de un producto que funciona. Todos los criterios del segundo pedido se habían cumplido sobre el papel, y ninguno habría detectado este fallo, porque «la unidad se reconecta» se cumple con una unidad que se reconecta en el banco de pruebas inmediatamente después de una carga completa.
El método añadió las dos cosas que una descripción no puede transmitir: la condición que provoca el fallo, es decir, una descarga completa, y un número de repeticiones, que distingue un comportamiento de una coincidencia. El número de unidades probadas es pequeño, pero el número de intentos por unidad es lo que hace que el resultado sea repetible.
Una unidad retenida de cada lote
Se conserva una unidad de cada lote de producción y se etiqueta con el lote del que procede, de modo que una comparación futura tenga algo con lo que comparar. Este es el control que habría acortado la investigación de seis meses a seis semanas, porque las unidades del primer lote habrían estado disponibles para compararlas con las del segundo en lugar de descubrirse que no lo estaban.
Retener una unidad por lote cuesta una unidad por lote. Es el control menos caro del conjunto y el que más a menudo se omite.
Lo que costaron los tres controles y por qué se aceptaron
Lo útil de este conjunto es que los tres eran baratos, porque la resistencia que encuentra un comprador al añadir controles casi nunca tiene que ver con el dinero. Tiene que ver con el esfuerzo y con la creencia de que un control que nunca ha detectado nada no vale la documentación.
La lista de componentes cuesta una línea en la orden de compra y una firma para cualquier sustitución. La hoja de criterios de aceptación cuesta una sesión de redacción antes del primer lote de producción y elimina las discusiones posteriores. La unidad retenida cuesta una unidad por lote. En total, los tres controles son menos caros que un envío de devolución, y el argumento a su favor no se formuló por motivos de calidad, sino porque el programa acababa de dedicar seis meses y una nota de crédito a aprender una lección que tres pequeños controles habrían transmits.
La razón por la que se aceptaron es también la razón por la que conviene recomendarlos. Cada uno se vinculó a un momento que el programa ya tenía. La lista de componentes, a la orden de compra; la hoja de aceptación, al primer artículo; y la unidad retenida, al final del lote. Los controles que requieren una reunión nueva, un sistema nuevo o un hábito nuevo se abandonan; los que se vinculan a un paso existente se utilizan.
Lo que enseña este caso y una especificación no puede enseñar
Comparar lotes, no modelos
El síntoma apareció en un modelo y la causa estaba en ambos. Un comprador que hubiera investigado únicamente el modelo afectado no habría encontrado nada, que es exactamente lo que ocurrió durante las primeras seis semanas.
Conviene conservar la forma general de esta lección: un síntoma que aparece en un elemento de un programa constituye una afirmación sobre ese elemento, y la causa se encuentra con frecuencia en el lado compartido. La primera pregunta que debe hacerse ante cualquier desviación inexplicable es qué más comparte el elemento afectado con el que funciona correctamente.
Tomar muestras del inventario, no de la línea
Una fábrica te mostrará una línea en funcionamiento con tu configuración, y una línea en funcionamiento hoy te informa sobre hoy. Los productos terminados retirados de un lote anterior son la prueba, y también son más difíciles de conseguir, lo que explica en parte que no se soliciten con la suficiente frecuencia.
La petición práctica es sencilla: dos unidades del lote anterior y dos del actual, probadas del mismo modo. Merece la pena dejar constancia del derecho a solicitarla en el acuerdo, porque depende de que el proveedor conserve existencias de un lote que ya ha sido entregado.
Redactar el método, no el adjetivo
Todos los criterios del segundo pedido se cumplían sobre el papel, y ninguno habría detectado esto. La comprobación de reconexión necesitaba un método y una cantidad de repeticiones, y necesitaba que la condición que provoca el fallo estuviera escrita en la instrucción.
Esta es la lección general del caso y se aplica a todas las características que especifica el comprador. Un criterio que puede cumplirse describiendo un buen producto no es un criterio; es una forma de aplazar el debate hasta un momento en que resulte más costoso.
Las filas publicadas son un mínimo, no un techo
Todo lo que publica el catálogo describe el valor. No describe la parte que hay detrás del valor y, en una categoría donde la misma cifra nominal aparece en varios productos, la fila publicada no puede indicarle si dos unidades con el mismo número son el mismo producto.
Eso no es una crítica del catálogo y conviene ser precisos al respecto: un conjunto de especificaciones publicadas es una excelente herramienta para acotar opciones, pero una mala herramienta para cerrar la decisión. Le indica qué modelos debe considerar y cómo debería ser una unidad cuando llegue. No le indica si el componente que lleva dentro es aquel para el que se diseñó el programa.
Preparar la comparación antes de necesitarla
La comparación que resolvió este caso —dos unidades del lote anterior y dos del actual, sometidas a la misma prueba— no es una técnica de investigación. Es una routine, y merece la pena establecerla mientras no hay ningún problema.
Tres elementos del programa la convierten en algo rutinario. Conserve una unidad de cada lote y etiquétela con el lote, la fecha y la configuración. Conserve las unidades de un segundo lote en lugar de enviarlas o desecharlas, para que sea posible compararlas. Y registre una sola vez el método de aceptación, de modo que pueda aplicarse a unidades de distintasSeries sin tener que reescribirlo bajo presión de tiempo.
El argumento comercial es sencillo y no depende de que el caso anterior sea habitual. Una tasa de devoluciones que no puede atribuirse a un lote es un costo que no puede delimitarse y, cuando el costo no puede delimitarse, acaba superando el margen del programa. Un programa que puede atribuir una falla a un lote puede detener la producción, issuing credit para el lote afectado y continuar enviando el resto. Un programa que no puede hacerlo emitirá notas de crédito por todo o por nada, y ambas opciones son peores que la que los datos habrían respaldado.
Lo que costó el fallo, en términos comerciales
El costo de este caso no estuvo en las unidades defectuosas, porque no había ninguna falla en el sentido de una unidad que no debería haberse producido. Estuvo en las condiciones comerciales que tuvieron que renegociarse a posteriori.
El primer costo fue la reserva para devoluciones. Un programa que presupuestó una tasa de devoluciones tomando como base el primer lote había reservado una cantidad que resultó ser incorrecta para un modelo, y la diferencia entre la tasa reservada y la tasa real constituyó una reducción directa del margen de todo el segundo pedido, en lugar de una nota de crédito para las unidades afectadas.
El segundo costo fue la reelaboración de la orden de compra y de los criterios de aceptación, que no financió el proveedor porque el proveedor no había incumplido nada. Cada hora dedicada a reconstruir la documentación fue un costo que soportó el comprador, y se produjo en un momento del programa en el que el calendario no tenía margen.
El tercer costo fue el que nadie valorizó: la relación. Un proveedor que impugna un hallazgo plantea un problema comercial, y también lo plantea un proveedor que tiene razón seis meses después y tiene que absorber la nota de crédito y las disculpas. Ninguna de las partes en este caso había hecho nada mal y ambasLingüística Packaging.
La lección comercial es que el punto más barato para comprar certeza en esta categoría es el acuerdo, y que los controles que producen esa certeza cuestan una fracción de una reserva para devoluciones establecida por conjeturas. La alternativa —negociar una tasa de defectos después de que se haya producido una falla— es la forma más cara de establecer una cifra y además establece una cifra para el lote equivocado.
Qué documentaremos y qué no
No publicamos una tasa de defectos ni una cifra de consistencia, porque cualquier número sin denominador y sin método de inspección es una cifra comercial: todos ellos figuran como No publicado en nuestra documentación. No publicaremos una medición de reconexión para una celda que no hemos caracterizado ni presentaremos el caso anterior como una medición de nuestra propia producción, porque es una reconstrucción hipotética escrita para mostrar el orden del razonamiento.
Lo que sí haremos es la parte del proceso que constituye un compromiso y no una estadística. Fijamos los componentes críticos por número de pieza con una regla de aprobación por escrito. Acordamos los criterios de aceptación y sus métodos antes de iniciar la producción, no después del primer envío. Conservamos una unidad de cada serie de producción. Y avisamos al comprador por escrito cuando cambia un componente o una versión del firmware, antes de aplicar el cambio, para que la conversación se mantenga todavía dentro de un costo bajo.
Una sustitución realizada sin conversación es el único modo de fallo que produjo este caso y, además, es el más barato de prevenir. Cuesta una línea en la orden de compra.
La sección sobre consistencia de la calidad de las gafas explica el marco en el que se encuadra este caso.
Lecturas relacionadas
- Qué preguntar antes de pedir: las siete preguntas
- Errores de consistencia: dónde sale mal
- Ejemplo de auditoría de fábrica: el mismo hallazgo por otra vía
Envíenos las dos series y la lista de componentes, y le indicaremos qué filas publicadas concuerdan, qué fila se ha desplazado y qué aspects de la consistencia de la calidad de las gafas inteligentes aún deben cerrarse por escrito.


