
Il s’agit d’un cas hypothétique et non d’un projet client. Il est présenté comme un exercice de raisonnement, car la valeur de l’exemple réside dans l’ordre du raisonnement. Aucun client n’est décrit, aucun projet n’est revendiqué et aucun chiffre n’est présenté comme étant le nôtre. Le scénario, le nombre de modèles et le marché sont supposés afin que les étapes puissent être suivies et réutilisées.
Ce cas mérite d’être lu, car la cause n’était pas un produit défectueux, la solution n’a pas consisted à remplacer un lot et toutes les lignes publiées sur la fiche technique étaient identiques pour les deux séries. Rien de ce qu’un acheteur compare normalement n’avait changé. Le programme a néanmoins échoué, et il a échoué pendant six mois avant que quelqu’un en découvre la cause.
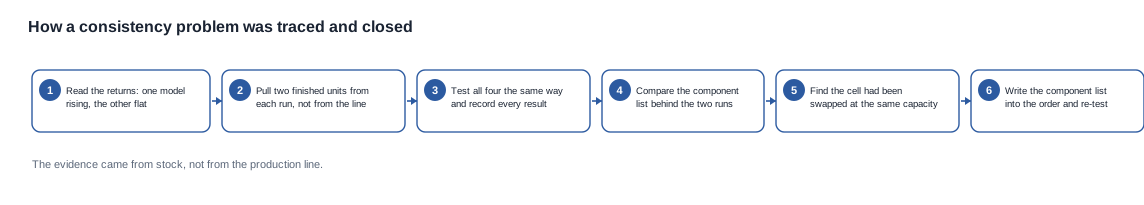
L’élément le plus utile de ce cas est la dernière conclusion, et c’est la raison pour laquelle le cas est présenté dans cet ordre plutôt que sous la forme d’un récit.
Cohérence de la qualité des lunettes connectées: quand une fiche technique fixe ne suffit pas
Le scénario, clairement énoncé
Une marque de distribution a passé un Premier Ordre pour deux modèles de lunettes audio, puis a passé une seconde commande pour les mêmes deux modèles six mois plus tard. Les retours de la première commande étaient faibles et sans particularité. Ceux de la seconde commande ont augmenté pour un modèle et sont restés stables pour l’autre. Sur chaque ticket, la raison indiquée était la même: l’appareil ne se reconnecte pas après avoir passé une journée hors de son étui.
Aucune caractéristique technique du produit n’avait changé. La version du micrologiciel correspondait à celle livrée. Le visuel de l’emballage était issu de la même révision. La capacité de la batterie, le temps de recharge, la durée d’utilisation nominale, la version Bluetooth, la méthode de recharge et la capacité de l’étui étaient identiques pour les deux séries, ainsi qu’aux lignes publiées pour ces modèles.
La première réaction de l’acheteur a été de soupçonner un problème de qualité du fournisseur, car une hausse du taux de retour sur un modèle évoque un défaut. C’était faux.
Pourquoi le Premier Ordre n’était pas l’indice
Le Premier Ordre explique pourquoi le problème a perduré si longtemps, et il est utile de comprendre pourquoi il n’a pas été considéré comme un signal.
Un Premier Ordre est de petite taille et une petite commande fournit peu d’appareils permettant d’établir un taux. Plus important encore, les données de retour du Premier Ordre étaient faibles en valeur absolue: il n’y avait donc aucune référence de comparaison ni aucun seuil à franchir. Le programme ignorait ainsi qu’un taux avait changé; il constatait seulement que la seconde commande semblait plus problématique. Un programme qui aurait enregistré dès le début un taux de retour par lot aurait décelé le changement dès la première semaine de la seconde série. Un programme qui aurait suivi les retours par trimestre l’aurait décelé tard, et le chiffre trimestriel aurait été dilué par le modèle sain sur la même période.
C’est le premier point transposable, et il concerne la conception de la mesure plutôt que les fournisseurs: un taux que vous ne mesurez pas ne peut pas vous alerter, et un taux mesuré avec le mauvais dénominateur arrive trop tard pour être utile.
Ce que la première enquête a supposé, et pourquoi elle était bloquée
La première piste d’enquête était la plus évidente: les retours concernaient un seul modèle, l’enquête s’est donc concentrée sur ce modèle. L’équipe a prélevé des appareils du modèle concerné, les a testés en laboratoire et n’a rien trouvé. Les symptômes ne se reproduisaient pas sur le banc d’essai.
La situation est réellement embarrassante, et la mauvaise réaction consiste à conclure que les retours relèvent d’une mauvaise manipulation par le client. La réaction correcte consiste à remarquer ce qui n’a pas été testé. Le symptôme était un défaut de reconnexion après une journée hors de l’étui, sur un seul modèle, mais la cause ne se situait pas nécessairement sur ce modèle. Les deux modèles du programme partageaient une chaîne d’approvisionnement, une liste de composants et une usine; une cause liée aux éléments communs pourrait se manifester sur un modèle et non sur l’autre.
L’erreur de l’équipe ne tenait pas à la concentration sur le modèle concerné, mais à l’absence de comparaison avec le modèle sain et de comparaison avec la série antérieure.
Ce que la comparaison des deux séries a permis de découvrir
Le tournant n’a pas été un meilleur test, mais une meilleure comparaison.
Comparer les séries, pas les modèles
Deux appareils ont été prélevés dans le stock de chaque série — des produits finis issus de la première production, et non de la production récente — puis testés de la même manière. Deux des quatre appareils de la seconde série ont reproduit le symptôme en moins d’une journée. Aucun appareil de la première série ne l’a reproduit.
L’importance réside dans la méthode de sélection. Une usine vous montrera une ligne de production correspondant à votre configuration, et une ligne lancée aujourd’hui constitue une démonstration de l’état actuel plutôt qu’une preuve concernant une série antérieure. Les produits finis retirés d’une production précédente sont des preuves, car ce sont les unités qui ont effectivement été livrées aux clients.
Les spécifications n’avaient pas changé; l’approvisionnement, oui
La comparaison des deux séries a ensuite porté sur la liste des composants. Le fournisseur de cellules avait été remplacé entre les deux séries, à capacité nominale identique.
Tout ce qui était visible pour un acheteur est resté inchangé. La valeur de capacité des cellules était identique avant et après, car le composant de substitution avait été choisi pour correspondre à la capacité publiée. Le temps de charge, l’autonomie nominale, la méthode de recharge et la capacité du boîtier étaient inchangés. Chaque ligne qu’un acheteur vérifierait normalement par rapport au catalogue indiquait toujours la bonne valeur, et les produits passaient toujours l’inspection à réception par rapport aux spécifications publiées.
C’est précisément le mécanisme qu’il convient de nommer: une substitution effectuée à valeur nominale identique est invisible à tout contrôle fondé sur les lignes publiées, car celles-ci décrivent la valeur, et la valeur n’avait pas changé. Seul le numéro de pièce associé à la valeur avait changé, et le numéro de pièce ne figure pas dans les lignes publiées.
Le comportement qui a changé
Quelle que soit la modification apportée par la cellule de substitution au circuit d’alimentation, elle a eu des répercussions de manière à affecter la reconnexion après une décharge profonde. Deux unités de la première série et deux de la seconde, mêmes lignes publiées, comportements différents lors du même test.
Nous ne disposons d’aucune mesure pour ce comportement et ne présenterons pas de chiffre sectoriel à ce sujet. Ce que ce dossier établit, c’est la nature de la défaillance: une différence de comportement qu’aucune ligne publiée ne peut exprimer, découverte uniquement en appliquant la même méthode à des unités issues de deux séries différentes.
Les deux tests déjà réalisés et ce qu’ils ont exclu
Avant la comparaison des séries, l’équipe avait procédé à des tests approfondis. Il convient de préciser ce que ces tests ont exclu, car cette exclusion a donné l’impression, pendant six semaines, que le dossier était insoluble.
Le test en laboratoire a chargé l’unité, l’a utilisée immédiatement et l’a validé. Cela a exclu un défaut apparaissant sur une unité rechargée puis utilisée sans délai, exclusion réelle et utile. En revanche, il n’a pas exclu un défaut apparaissant uniquement après une période d’inactivité, ni un défaut propre aux unités issues d’une série particulière.
Le second test consistait en un contrôle d’unité unique sur le modèle concerné, prélevé dans la production actuelle; il a également été validé. Cela a exclu un défaut dans la série actuelle de ce modèle, telle qu’échantillonnée. En revanche, il n’a pas exclu un défaut propre à la série antérieure, puisqu’aucune série antérieure n’était disponible pour comparaison — précisément ce que le contrôle de l’unité conservée permet d’aborder.
Aucun des deux tests n’était erroné, et aucun n’a été une perte de temps. L’erreur consistait à considérer deux exclusions comme une exonération générale. Un test validé exclut uniquement les conditions qu’il a exercées, et la discipline consistant à consigner ces conditions est celle que la fiche des critères d’acceptation a ensuite appliquée au contrôle de reconnexion. Le programme disposait d’une méthode pour ses tests de laboratoire, mais pas pour ses critères d’acceptation, d’où des tests précis et des critères d’acceptation pouvant être satisfaits par tout produit fonctionnel.
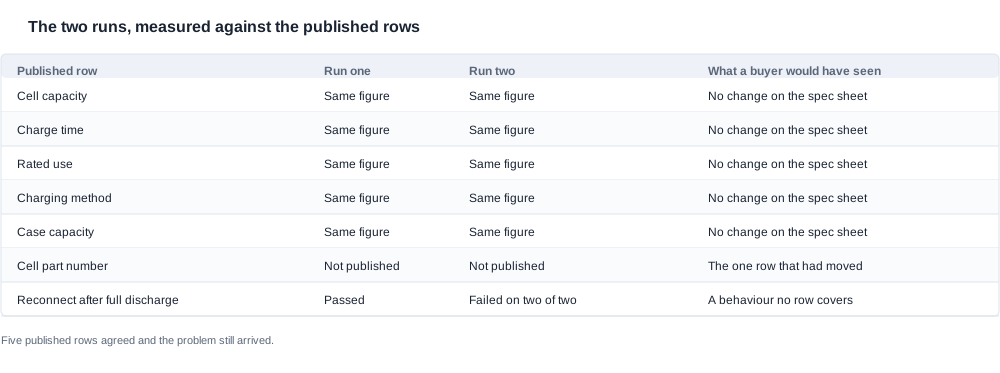
Le tableau ci-dessus constitue le cœur du dossier. Cinq lignes publiées concordaient entre les deux séries, et le problème est pourtant survenu. La sixième ligne — le numéro de pièce de la cellule — était celle qui avait changé; or il s’agit d’une ligne que le catalogue ne publie pas.
Pourquoi le fournisseur n’a pas contesté le résultat
Le fournisseur n’a pas contesté le constat une fois les deux lots présentés, et il convient d’en expliquer la raison, car c’est là que se situe la différence entre un défaut de qualité et un défaut de contrôle.
Le fournisseur n’avait pas dissimulé la substitution. Rien dans les documents n’était faux. Ce qui manquait était un mécanisme: personne n’avait demandé au fournisseur d’obtenir une approbation avant de modifier un composant critique. Le changement avait donc été pris comme une décision d’achat ordinaire, et personne n’était en mesure de remarquer qu’il avait de l’importance. Cette absence ne constituait pas une malhonnêteté, mais un contrôle qui n’avait jamais été consigné, de part et d’autre.
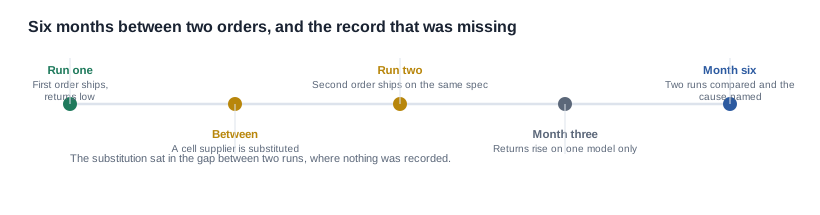
La chronologie montre où les six mois ont été consacrés. La substitution s’est produite dans l’intervalle entre deux séries, pendant une période où aucun document n’était établi, puisqu’aucune production n’était en cours. Au moment où le symptôme est apparu, les preuves nécessaires pour lui attribuer une cause dataient de trois mois et devaient être reconstituées à partir du stock.
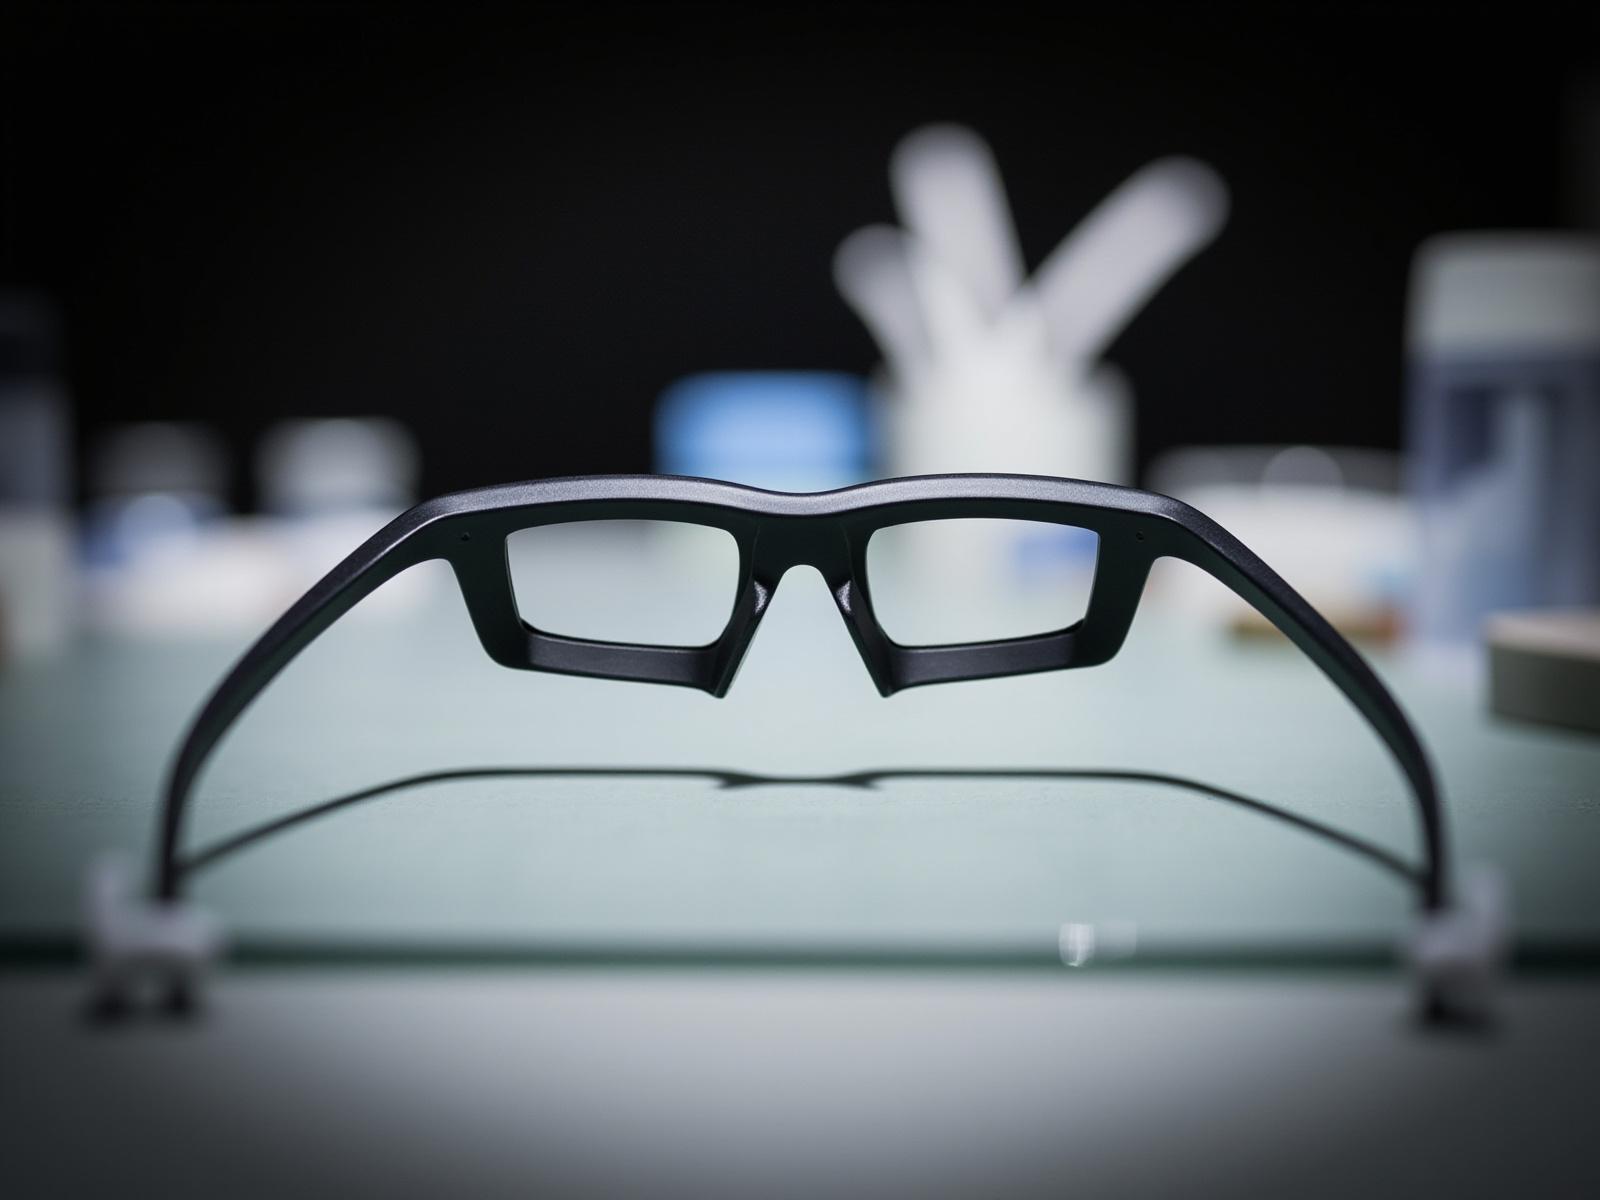
Les trois contrôles qui ont permis de clore le dossier
Trois éléments ont changé, dans cet ordre, et aucun n’a nécessité le recours à un autre fournisseur.
Une liste de composants jointe au bon de commande
Les composants critiques — dont la cellule — étaient désignés par leur numéro de référence dans le bon de commande, avec une règle imposant une validation écrite avant toute substitution. C’est cette règle qui compte. Sans règle d’approbation, une liste de composants n’est qu’une description; avec une règle, toute substitution devient une discussion à laquelle l’acheteur participe.
C’est le moins coûteux des trois contrôles et celui qui aurait empêché la défaillance dans son intégralité. Son coût se limite à une ligne dans le bon de commande et à une signature.
Une fiche de critères d’acceptation définissant une méthode, et non une description
Le contrôle de reconnexion a été formulé comme une méthode — connecter, déconnecter, reconnecter, deux fois — plutôt que comme la description d’un produit fonctionnel. Tous les critères de la deuxième commande avaient été satisfaits sur le papier, et aucun n’aurait détecté ce problème, car « l’unité se reconnecte » est un critère satisfait par une unité qui se reconnecte sur le banc de test immédiatement après une charge complète.
La méthode a ajouté les deux éléments qu’une description ne peut contenir: la condition déclenchant la défaillance, à savoir une décharge complète, et un nombre de répétitions, qui distingue un comportement d’une coïncidence. Le nombre d’unités testées est faible, mais le nombre de tentatives par unité permet de rendre le résultat reproductible.
Une unité conservée pour chaque série
Une unité de chaque série de production est conservée et étiquetée en fonction de la série dont elle est issue, afin que toute comparaison future dispose d’un point de comparaison. C’est le contrôle qui aurait réduit l’enquête de six mois à six semaines, car les unités de la première série auraient été disponibles pour être testées par rapport à celles de la deuxième, au lieu que leur indisponibilité ne soit constatée qu’ensuite.
La conservation d’une unité par série représente un coût d’une unité par série. C’est le contrôle le moins coûteux de l’ensemble et celui qui est le plus souvent omis.
Le coût des trois contrôles et les raisons de leur acceptation
L’intérêt de cet ensemble de contrôles réside dans le fait que les trois étaient peu coûteux, car la résistance rencontrée par un acheteur lors de l’ajout de contrôles porte presque jamais sur l’argent. Elle concerne l’effort nécessaire et la conviction qu’un contrôle n’a jamais détecté de problème ne justifie pas les paperasse à produire.
La liste de composants coûte une ligne dans le bon de commande et une signature pour toute substitution. La fiche de critères d’acceptation coûte une séance de rédaction avant la première série de production et évite les différends ultérieurs. L’unité conservée coûte une unité par série. Au total, les trois contrôles coûtent moins cher qu’un seul retour de marchandises, et leur justification ne reposait pas sur la qualité, mais sur le fait que le programme venait de consacrer six mois et un avoir à une leçon que trois petits contrôles auraient permis d’assimiler.
La raison pour laquelle ils ont été acceptés est également celle qui justifie leur recommandation. Chacun était lié à une étape que le programme connaissait déjà. La liste de composants était liée au bon de commande, la fiche d’acceptation au premier article, et l’unité conservée à la fin de la série. Les contrôles exigeant une nouvelle réunion, un nouveau système ou une nouvelle habitude sont abandonnés; ceux qui s’inscrivent dans une étape existante sont utilisés.
Ce que cet cas enseigne et qu’une spécification ne peut pas transmettre
Comparer les séries, et non les modèles
Le symptôme est apparu sur un seul modèle, mais la cause était présente sur les deux. Un acheteur n’enquêtant que sur le modèle concerné n’aurait rien trouvé, ce qui s’est exactement produit au cours des six premières semaines.
La forme générale de cette leçon mérite d’être retenue: un symptôme apparaissant sur un élément au sein d’un programme concerne cet élément, tandis que la cause se trouve fréquemment dans les éléments communs. La première question à poser devant toute dérive inexpliquée est de déterminer ce que l’élément concerné partage avec l’élément sain.
Prélever des échantillons en stock, et non sur la ligne de production
Une usine vous montrera une ligne de production fonctionnant avec votre configuration, et une ligne qui fonctionne aujourd’hui renseigne sur la situation du jour. Les produits finis prélevés sur une série antérieure constituent les preuves sought; ils sont également plus difficiles à obtenir, ce qui explique en partie qu’ils ne soient pas demandés assez souvent.
La demande pratique est simple: deux unités de la série précédente et deux de la série actuelle, testées de la même manière. Il vaut la peine d’obtenir le droit de l’exiger par écrit dans l’accord, car cela dépend de la conservation, par le fournisseur, du stock d’une série déjà livrée.
Décrire la méthode, et non l’adjectif
Tous les critères du deuxième ordre étaient satisfaits sur le papier, et aucun n’aurait permis de détecter ce problème. Le contrôle de reconnexion nécessitait une méthode et un nombre de répétitions, ainsi que l’inscription dans la consigne de la condition qui provoque la défaillance.
C’est la leçon générale de ce cas, qui s’applique à toutes les caractéristiques spécifiées par un acheteur. Un critère qui peut être satisfait en décrivant un bon produit n’est pas un critère; c’est une façon de reporter le debate au moment où il coûtera plus cher.
Les lignes publiées constituent un plancher, pas un plafond
Tout ce que le catalogue publie décrit la valeur. Il ne décrit pas la composante située derrière la valeur et, dans une catégorie où le même chiffre nominal apparaît sur plusieurs produits, la ligne publiée ne peut pas vous indiquer si deux unités portant le même numéro sont le même produit.
Ce n’est pas une critique du catalogue, et il convient d’être précis à ce sujet: un ensemble de spécifications publié est un excellent outil de présélection, mais un mauvais outil de conclusion. Il vous indique les modèles à examiner et à quoi une unité doit ressembler à son arrivée. Il ne vous dit pas si le composant à l’intérieur de l’unité est bien celui autour duquel le programme a été conçu.
Mettre en place la comparaison avant d’en avoir besoin
La comparaison qui a résolu ce cas — deux unités issues de la série précédente et deux de la série actuelle, testées de la même manière — n’est pas une technique d’enquête. C’est une routine, et cette routine vaut la peine d’être mise en place tant que rien ne va mal.
Trois éléments du programme la rendent systématique. Conservez une unité de chaque série et étiquetez-la avec la série, la date et la configuration. Conservez les unités issues d’une deuxième série au lieu de les expédier ou de les jeter, afin de pouvoir effectuer une comparaison. Enregistrez une seule fois la méthode d’acceptation, afin que la même méthode puisse être appliquée aux unités de différentes séries sans devoir être réécrite sous pression temporelle.
L’argument commercial est simple et ne dépend pas de la représentativité du cas précédent. Un taux de retour qui ne peut être attribué à une série constitue un coût impossible à délimiter, et un coût impossible à délimiter finit par dépasser la marge du programme. Un programme capable d’attribuer un défaut à une série peut l’arrêter, créditer le lot concerné et poursuivre l’expédition du reste. Un programme incapable de le faire devra soit tout créditer, soit ne rien créditer, et ces deux réponses sont moins satisfaisantes que celle que les données auraient permis d JUSTIFIER.
Ce que la défaillance a coûté, en termes commerciaux
Le coût de ce cas ne résidait pas dans les unités défectueuses, car il n’y avait pas de défaut au sens d’une unité qui n’aurait jamais dû être fabriquée. Il résidait dans les conditions commerciales qui ont dû être renégociées après coup.
Le premier coût correspondait à la provision pour retours. Un programme ayant budgété un taux de retour sur la base de la première série avait prévu un chiffre qui s’est révélé incorrect pour un modèle, et l’écart entre le taux prévu et le taux réel a entraîné une réduction directe de la marge sur l’ensemble du deuxième ordre, plutôt qu’un avoir portant uniquement sur les unités concernées.
Le deuxième coût correspondait à la reprise du bon de commande et des critères d’acceptation, qui n’était pas à la charge du fournisseur, car ce dernier n’avait manqué à aucune obligation. Chaque heure consacrée à reconstituer la documentation représentait un coût supporté par l’acheteur, survenu à un moment du programme où le calendrier ne comportait aucune marge.
Le troisième coût est celui que personne n’a chiffré: la relation. Un fournisseur qui conteste un constat pose un problème commercial, tout comme un fournisseur qui a raison six mois plus tard et doit absorber l’avoir et les excuses. Dans ce cas, aucune des deux parties n’avait commis de faute et toutes deux ont ensuite obtenu un programme moins favorable.
La leçon commerciale est que le moment le moins coûteux pour acheter de la certitude dans cette catégorie est celui de l’accord contractuel, et que les contrôles permettant d’obtenir cette certitude coûtent une fraction d’une provision pour retours fondée sur des approximations. L’alternative — négocier un taux de défaut après la survenue d’une défaillance — est la manière la plus coûteuse d’établir un chiffre, et elle établit un chiffre pour le mauvais lot.
Ce que nous consignerons par écrit à ce sujet, et ce que nous ne consignerons pas
Nous ne publions ni taux de défauts ni chiffre de cohérence, car tout nombre dépourvu d’un dénominateur et d’une méthode d’inspection relève du marketing — tous ces chiffres sont non publiés dans notre documentation. Nous ne publierons pas de mesure de reconnexion pour une cellule que nous n’avons pas caractérisée, et ne présenterons pas le cas ci-dessus comme une mesure de notre propre production, puisqu’il s’agit d’une reconstitution hypothétique destinée à illustrer le raisonnement.
Ce que nous ferons, en revanche, relève de l’engagement et non de la statistique. Nous fixons les composants critiques par référence avec une règle d’approbation écrite. Nous convenons des critères d’acceptation et des méthodes avant le début de la production, et non après la première expédition. Nous conservons un exemplaire de chaque série de production. Enfin, nous informons l’acheteur par écrit lorsqu’un composant ou une version du firmware change, avant que cette modification soit utilisée, afin que l’échange ait lieu lorsqu’il est encore peu coûteux.
Le remplacement effectué sans échange préalable constitue le seul mode de défaillance révélé par ce cas, et c’est aussi le moins coûteux à éviter. Il ne coûte qu’une ligne dans le bon de commande.
La section consacrée à la cohérence de la qualité des lunettes connectées présente le cadre dans lequel ce cas s’inscrit.
Lectures complémentaires
- Ce qu’il faut demander avant de commander — les sept questions
- Erreurs de cohérence — les points de défaillance
- Exemple d’audit d’usine — le même constat, une autre démarche
Envoyez-nous les deux séries et la liste des composants: nous vous indiquerons quelles lignes publiées concordent, quelle ligne a évolué et ce qu’il reste à clore par écrit en matière de cohérence de la qualité des lunettes connectées.


