
Oui, et l_elem de la réponse n’est pas le « oui ». L’important, c’est ce que la visite est autorisée à observer et ce que vous ne pourrez toujours pas prouver lorsque vous repartirez en avion. Les acheteurs qui se rendent à Shenzhen pour visiter une usine arrivent généralement avec l’une de deux attentes, et la première est de loin la plus courante: ils veulent vérifier que le fournisseur est réel. Cette partie est la plus simple. La question plus difficile — savoir si l’usine qui vous est montrée est bien celle qui produira votre commande, et si elle la produira au volume demandé avec la qualité présentée — ne peut être tranchée en une matinée sur le terrain. La visite vaut le déplacement pour une autre raison.
Noushews accepterons de recevoir une visite. Cette page explique ce que nous vous montrerons, ce que nous préférerons répondre par écrit et comment organiser le déplacement pour qu’il produise des preuves plutôt que de simples assurances.
Avant les détails, un point de cadrage qui détermine si le déplacement en vaut la peine. Une visite coûte peu au regard de la décision qu’elle éclaire, mais beaucoup par rapport aux solutions de rechange. C’est pourquoi les acheteurs ont tendance à la sauter au pire moment — avant que la commande soit cadrée, lorsqu’il n’y a rien à observer, ou après le paiement des outillages, lorsque les constats arrivent trop tard pour être exploités. La fenêtre où une visite crée le plus de valeur se situe entre les deux: après la définition du produit et de la quantité, avant la libération du bon de commande. Dans cette fenêtre, vous pouvez encore modifier le modèle, la méthode de contrôle, le conditionnement, les accessoires et la structure de paiement; un constat effectué sur le terrain reste alors une modification de spécification plutôt qu’un litige. Le même déplacement six semaines plus tard n’est plus qu’une visite guidée.
Un second point mérite d’être précisé, car il ne correspond pas aux suppositions habituelles: cette catégorie est particulièrement adaptée à une visite et particulièrement mal servie par les documents. Le produit est compact, les étapes de production sont visibles par un non-spécialiste et le coût d’un lot défectueux est supporté par le détenteur du stock. La valeur de la visite est donc proportionnelle au risque de stock que vous êtes sur le point d’assumer — un pilote de commerce électronique à petite échelle n’en a pas besoin, contrairement à un premier conteneur.
Pouvons-nous visiter l’usine: l’objectif réel de la visite
Une visite d’usine constitue un échantillon de l’activité du fournisseur pendant une seule journée et dans un seul sens, présenté par les personnes qui souhaitent votre commande. Ce cadrage peut sembler sévère, et c’est délibérément le cas: la plupart des acheteurs arrivent en attendant quelque chose qui ressemble davantage à un audit. Or un audit possède une structure contradictoire — un périmètre défini, une liste de contrôle établie, des preuves recueillies selon cette liste et des conclusions consignées, qu’elles soient favorables ou non. Une visite est plus souple, et elle n’est utile que si vous venez avec votre propre liste de contrôle.
Voici les objectifs pratiques, classés par ordre d’importance pour un acheteur au stade où le déplacement en vaut la peine.
Établir que la production est physique. Non pas qu’elle soit décrite, photographiée ou annoncée, mais qu’il existe des personnes sur un atelier assemblant des unités, des postesmunis d’équipements de test, une zone de conditionnement et un flux de travail. Toute usine de catalogue dispose quelque part d’une photographie de son atelier, et cette photographie ne vous apprend rien. Une heure sur le terrain vous en apprend énormément, surtout parce que vous pouvez voir combien d’étapes séparent un sachet de composants d’une unité conditionnée, puis le comparer à ce que laissait entendre le devis.
Confirmer les outillages, si vous en possédez. C’est l’utilisation la plus utile d’une visite pour un acheteur qui a déjà payé un moule. Les outillages sont le seul actif de cette catégorie qui soit physiquement identifiable, physiquement stocké et physiquement soumis au risque. Vous pouvez examiner les traces qu’ils présentent, demander où ils sont conservés lorsqu’ils ne sont pas en production et vérifier si la zone de stockage ressemble à un registre d’actifs ou à un simple coin de l’atelier. La page consacrée aux attentes de qualité d’un fabricant OEM de lunettes connectées détaille ce qui doit figurer dans l’accord écrit sur la qualité; les clauses relatives aux outillages sont précisément la partie qu’une visite peut corroborer.
Apprécier la discipline de gestion des commandes. Qu’il s’agisse de suivi unitaire ou par lots, de vérifier l’existence et le bon entretien des enregistrements de contrôle, ou de comparer les rayonnages d’unités finies aux échantillons que vous avez approuvés. Ces éléments ne sont observables que sur place et constituent un meilleur prédicteur de votre propre expérience des défauts que n’importe quel chiffre présenté dans une présentation sur les capacités.
Caler les personnes. Posez la même question deux fois, une fois à quelqu’un sur l’atelier et une fois à quelqu’un au bureau. L’écart entre les deux réponses est instructif d’une manière que ni l’une ni l’autre ne peut l’être seule.
Ce qu’une visite ne peut pas remplacer, c’est l’accord écrit sur la qualité. Les défaillances qui font perdre de l’argent aux acheteurs surviennent au quatrième mois, en volume, sur un lot fabriqué après la visite, sur une ligne équipée différemment. Aucun visiteur n’est présent à ce moment-là.
Il existe aussi une version de la visite qu’il faut reconnaître tôt et refuser: la visite d’accueil. Une journée composée d’une visite des locaux, d’un repas et d’une présentation n’est pas une visite de due diligence et ne doit pas être réservée comme telle. Les indices sont les suivants: l’agenda est organisé autour de vous plutôt que de la ligne de production, le poste d’inspection n’est pas sur le parcours et aucun représentant de l’ingénierie n’est présent. Si c’est la visite qui vous est proposée, la réponse utile consiste à demander l’autre type de visite — une demi-journée sur le terrain avec votre interlocuteur qualité et le responsable de production, puis une réunion en salle. La plupart des fournisseurs accepteront, et ceux qui ne peuvent pas expliquent généralement pourquoi, ce qui constitue également une information.
Un deuxième indice est un atelier où chaque unité visible appartient à un client différent, où rien ne ressemble au modèle que vous chiffrez et où la visite dure deux heures parce qu’il faut contourner beaucoup d’autres travaux. Il s’agit d’une activité légitime — un atelier de sous-traitance avec de nombreux petits clients — et c’est tout à fait adapté à certaines commandes. En revanche, cela vous convient mal si vous avez besoin d’un modèle précis, conforme à une spécification et à un volume donnés, car la ligne qui traitera votre produit n’est pas celle qui vous a été montrée et son temps de réglage dépend du planning de quelqu’un d’autre.
Pourquoi la réponse à « Peut-on visiter l’usine? » est elle-même un signal de due diligence
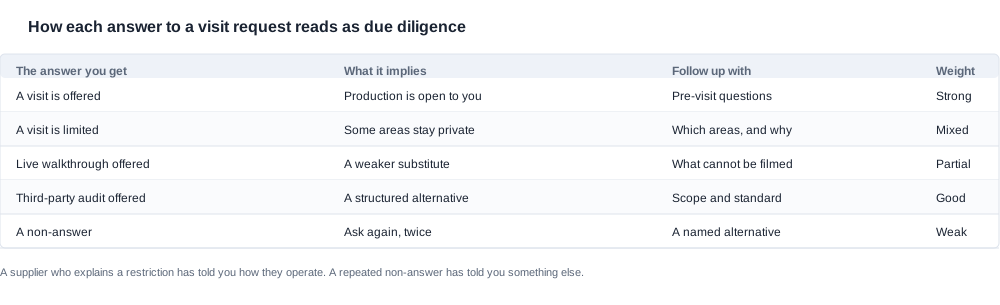
La question est esquivée, parfois avec une justification, parfois sans. Les raisons légitimes sont réelles et méritent d’être distinguées des réponses évasives.
Un atelier de production en activité peut restreindre l’accès pendant des opérations sensibles. La ligne peutwelcome des produits d’un autre client, et vous montrer le produit d’un concurrent constituerait une violation de la confidentialité à laquelle l’autre client s’est légitimement opposerait. Une politique de sécurité du site peut limiter les prises de photographies. Certaines usines sont soumises à des obligations de confidentialité envers leurs clients qui les empêchent de montrer à un visiteur une ligne dédiée à un client particulier. Des règles d’exportation et de gestion des données peuvent s’appliquer à ce qui peut être photographié ou exporté.
Toutes ces justifications sont défendables, et un fournisseur qui en explique une vous aura donné une information utile sur sa façon de fonctionner. En revanche, le schéma récurrent ne l’est pas: une réponse évasive qui reste identique auprès de deux interlocuteurs, ou un fournisseur qui répond que l’usine se trouve ailleurs et ne peut décrire aucunement l’organisation. Une usine qui sous-traite sa production à une autre usine et refuse de décrire cette organisation vous décrit une chaîne d’approvisionnement sur laquelle vous n’avez pas effectué de due diligence.
La solution intermédiaire est courante et réalisable: une visite vidéo en direct, effectuée sur demande, avec des réponses à vos questions pendant la visite. Elle est plus faible qu’une visite physique à trois égards précis. Vous ne pouvez pas vérifier si les outillages sont réellement présents dans le magasin. Vous ne pouvez pas photographier le registre des non-conformités. Et vous ne pouvez pas consulter les relevés d’inspection. Cela reste néanmoins bien meilleur que rien et constitue une solution de repli raisonnable lorsque les déplacements sont réellement impraticables.
Trois questions à poser avant de décider si une visite est possible ou non:
- Une visite est-elle possible et, si ce n’est pas le cas, quelle alternative proposez-vous — une visite vidéo en direct, un audit par un tiers ou un appel de référence avec un client nommé?
- Si une visite est possible, existe-t-il des zones du site que nous ne pourrons pas visiter, et pourquoi?
- Si une visite est possible, qui participera de votre côté et un représentant de l’ingénierie sera-t-il présent, plutôt que des commerciaux uniquement?
La troisième question est la plus incisive à disposition de l’acheteur, car la réponse révèle si la visite est organisée comme un exercice de relations ou comme une session de collecte de preuves. La présence d’un représentant de l’ingénierie signifie que les questions techniques seront traitées par des personnes qui connaissent les réponses. La présence de commerciaux uniquement signifie que votre visite se réduira à une visite des locaux et à un déjeuner.
L’importance d’une visite dépend aussi de votre position dans le cycle d’achat, et la bonne question à poser change en conséquence. Un propriétaire de marque dont l’outillage est déjà payé doit voir l’outillage, le stockage et l’installation sur la ligne de production — tout le reste peut attendre. Un distributeur qui s’engage sur un conteneur doit voir la traçabilité et les contrôles, car son risque porte sur les stocks et sa marge ne survit pas à de nombreux lots qu’il ne peut pas tracer. Un premier importateur qui passe une commande pilote a besoin d’une autre chose: il doit vérifier que l’usine répondra honnêtement à une question gênante, ce qui est une compétence différente de la conduite d’une ligne de production et qui se teste mieux en posant une question que le fournisseur ne souhaite pas voir posée.
Pouvons-nous visiter l’usine et toujours ignorer ce que nous devons savoir?
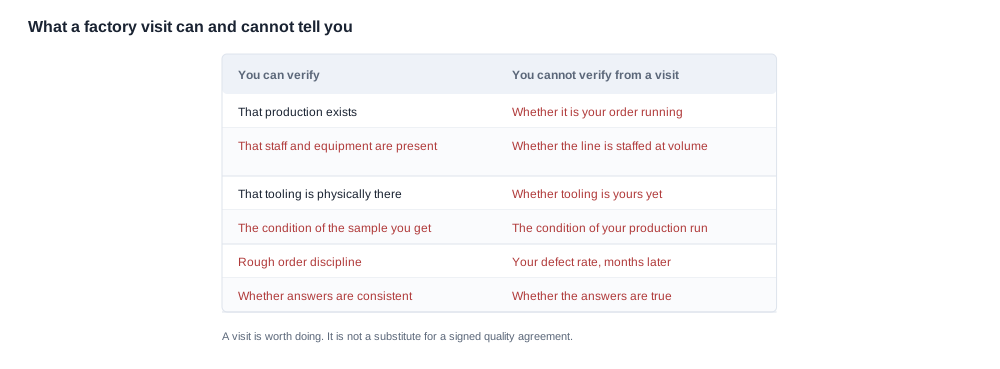
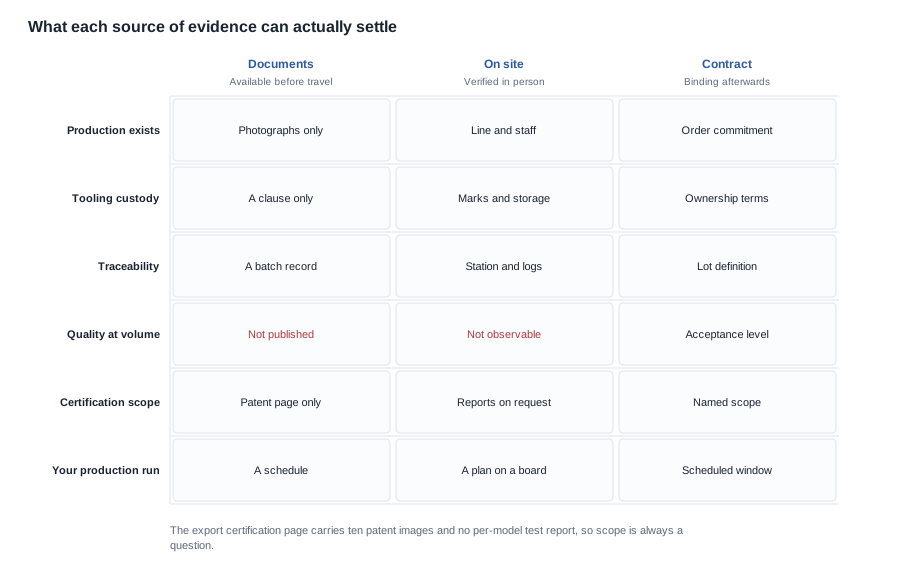
C’est l’aspect qui déçoit le plus souvent les acheteurs; il convient donc de l’énoncer clairement. Une visite règle complètement certaines catégories de questions, en règle d’autres partiellement et laisse un troisième groupe exactement dans le même état.
Éclairci par la présence. Le fait que les opérations d’assemblage, de test et de conditionnement existent et soient assurées par du personnel. Le fait que votre outillage existe et soit identifié. Le fait que des postes de contrôle existent et conservent des enregistrements. Le fait que les personnes avec lesquelles vous travailleriez soient identifiables.
Éclairci partiellement. Le fonctionnement réel de la traçabilité des commandes — vous pouvez voir le mécanisme, mais la preuve de son efficacité dans le temps se trouve dans les enregistrements, pas dans l’atelier. La correspondance entre les échantillons exposés et ceux que vous avez approuvés — vous pouvez comparer un exemplaire, mais pas consulter l’historique de ses modifications. La stabilité de l’usine — un atelier chargé en décembre vous renseigne sur le mois de décembre.
Non éclairci du tout. Le fait que votre commande soit produite sur la ligne que vous avez visitée. Une usine traite le travail de plusieurs clients, et la ligne qui assemble une petite commande de produits Audio peut être différente de celle qui assemble une importante commande de caméras. Le fait que le taux de défauts à votre volume soit comparable à celui que vous avez observé. Le fait qu’une réponse soit vraie. Le fait que les fournisseurs de rang inférieur intervenant dans le produit fini soient fiables. Le fait que la situation financière de l’entreprise avec laquelle vous concludez un contrat tienne tout au long de votre calendrier de paiement.
La catégorie qui surprend souvent est celle de la documentation. Notre propre page de certification à l’exportation est une page composée d’images: elle contient dix images de brevets — huit brevets de dessin et deux modèles d’utilité — mais aucun rapport de test par modèle, aucun numéro de certificat ni aucune indication du champ d’application. Si vous arrivez en attendant un mur de certificats de test pour les modèles que vous demandez, vous serez déçu, et cette déception constitue un indice sur la manière dont il faut lire les documents de tout fournisseur. La photographie d’un certificat prouve qu’un certificat existe. Elle ne prouve pas quel modèle il couvre, selon quelle norme il a été testé ni s’il est toujours dans sa période de validité.
Demandez le numéro du certificat, le modèle qu’il couvre, la norme et la date, puis vérifiez la correspondance du modèle avec la ligne du catalogue que vous achetez. Ce n’est pas de la pédanterie. C’est le test le moins coûteux qui soit disponible pour déterminer si la documentation d’un fournisseur se rattache bien au produit et, dans une catégorie où le même moule est vendu sous plusieurs denominations de marque, un certificat appartenant à un modèle voisin constitue une erreur fréquente et coûteuse. Un fournisseur incapable de fournir ces quatre informations pour le modèle concerné vous a déjà|En dire long sur le reste de sa documentation.
La même prudence s’applique aux spécifications elles-mêmes. Notre catalogue publie un indice de protection IP uniquement pour le V06 et le S7, et aucun autre modèle de la gamme ne porte de marquage IP. Il publie le poids d’un seul modèle. Il ne contient aucune ligne consacrée à la commande tactile capacitive ni aucune ligne consacrée aux traductions. Une visite est réellement utile ici, car vous pouvez prendre l’appareil en main et examiner l’interface. Mais l’argument de fond reste le même: ce qu’un document ne dit pas ne prouve pas l’absence, et une usine qui vous montre un écran tactile ne démontre pas que le catalogue publie une spécification de commande tactile capacitive. Le catalogue et la visite répondent à des questions différentes.
Une dernière catégorie pour laquelle la visite d’atelier donne une lecture trompeuse: la chaîne d’approvisionnement de rang inférieur. Une usine peut assembler un produit fini à partir de composants achetés auprès de quatre autres usines, et le contrôle final des produits finis ne permettra pas de déterminer leur provenance. Si votre risque dépend d’une cellule de batterie précise, d’une révision précise de la carte principale ou d’un fournisseur de lentilles précis, la visite est l’occasion de demander comment ce composant est spécifié, qui le fournit et ce qui se produit lorsque le lot reçu présente un écart de tolérance. Il se peut que vous ne puissiez pas visiter le site du fournisseur de rang inférieur. L’obtention d’une réponse écrite expliquant la méthode de contrôle des articles entrants pour cette pièce constitue généralement le meilleur compromis possible.
Préparer les questions qui font qu’une visite d'usine en vaut le déplacement
Envoyez les questions à l’avance, par écrit, et demandez également les réponses par écrit. Les réponses écrites ont sans doute plus de valeur que la visite, car elles arrivent avant que vous n’ayez engagé les frais de déplacement et constituent une trace que vous pourrez opposer ultérieurement au fournisseur. Quatre questions méritent d’être posées:
- Sur quelle ligne et dans quelle fenêtre de production notre commande est-elle planifiée, et que faut-il respecter pour que ce planning tienne?
- Quelle est la méthode d’inspection des matières entrantes — par lot, à l’unité ou par échantillonnage — et qui la valide?
- À qui appartient l’outillage une fois celui-ci payé, où est-il stocké lorsqu’il n’est pas utilisé et comment est-il identifié?
- Qu’est-ce qui peut évoluer dans la nomenclature entre maintenant et la série de production, et quel préavis recevrons-nous?
Remarquez que chacune peut recevoir une réponse en une phrase et qu’aucune ne peut être tranchée par une photographie. C’est le critère d’une bonne question préalable à une visite: si la réponse serait la même quel que soit le fournisseur interrogé, il ne s’agit pas d’une question de diligence raisonnable.
Planifiez ensuite la journée elle-même. Arrivez avec une liste écrite, répartie en trois groupes, et ne laissez pas le déroulement de la journée modifier cet ordre.
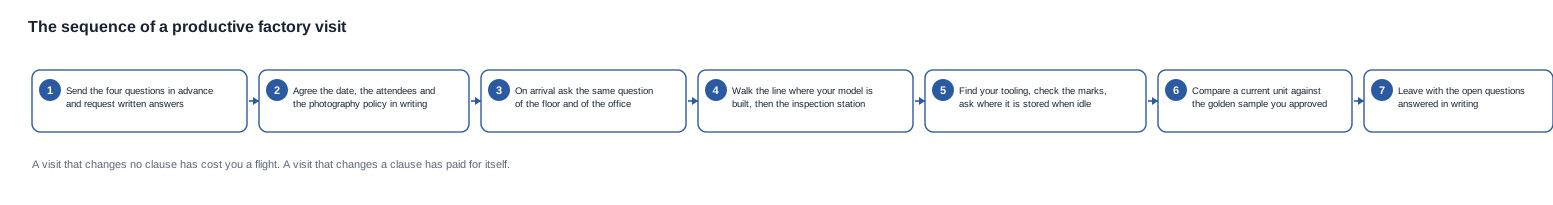
La première heure est consacrée à l’atelier. Procédez dans cet ordre: assemblage, essais, conditionnement, et demandez à voir le poste d’inspection avant les produits finis, car une usine fière de son inspection vous le montrera, tandis qu’une autre le remettra à plus tard.
Le milieu de la journée est consacré aux registres. Demandez à consulter le registre des non-conformités des derniers lots, les enregistrements du contrôle des matières entrantes et le registre de traçabilité des produits finis pour un lot que vous pouvez nommer. Si ces registres n’existent pas, cela n’est pas nécessairement rédhibitoire — les petites opérations fonctionnent avec moins de moyens — mais vous devez le savoir dès maintenant, et non au quatrième mois.
La dernière partie est consacrée à l’échantillon de référence. Apportez l’exemplaire que vous avez validé ou faites en sorte qu’il soit transporté sur place. Placez-le à côté d’un exemplaire actuel. Vérifiez l’ajustement, la finition, le port, les accessoires et l’impression de l’emballage. Les slightest écarts constatés ici sont les defects les moins coûteux que vousopotenz jamais découvrir, car ils sont identifiés avant la commande plutôt qu’après.
Deux détails pratiques importent davantage que les acheteurs ne lreddifient généralement. La photographie: demandez à l’avance si vous êtes autorisé à photographier et à quelles conditions, car une politique découverte à votre arrivée fait perdre une partie de l’intérêt de la visite. Les interlocuteurs: demandez qui participera et exigez que la personne responsable du système qualité soit présente, et pas seulement le responsable commercial. Et le calendrier: une visite au milieu d’un projet vaut bien davantage qu’une visite passée la commande, car, en cours de projet, vous avez encore la possibilité d’influencer les décisions.
Vient ensuite la partie de la visite que la plupart des gens sous-estiment: la prise de notes. Venez à deux si le déplacement le permet et répartissez le travail. Une personne observe et pose les questions; l’autre écrit. Une personne seule qui prend des notes cesse d’observer au bout d’environ quarante minutes, et l’observation la plus valuable de la journée — celle qui en dit plus long que n’importe quelle réponse fournie — apparaît généralement après ce moment. Notez les réponses au fur et à mesure qu’elles sont données, avec les mots employés, et non sous la forme de votre propre résumé. « Sur quelle ligne et dans quelle fenêtre notre commande est-elle planifiée? » vous donnera un numéro de ligne et un mois. « Comment gérez-vous le risque? » vous donnera un récit.
Si vous ne deviez retenir qu’un seul élément de la journée, retenez la liste de ce que vous n’avez pas été autorisé à voir, ainsi que la raison donnée pour chacun. Elle est courte, sans ambiguïté et correspond directement aux clauses qui devront supporter l’essentiel des obligations dans le contrat.
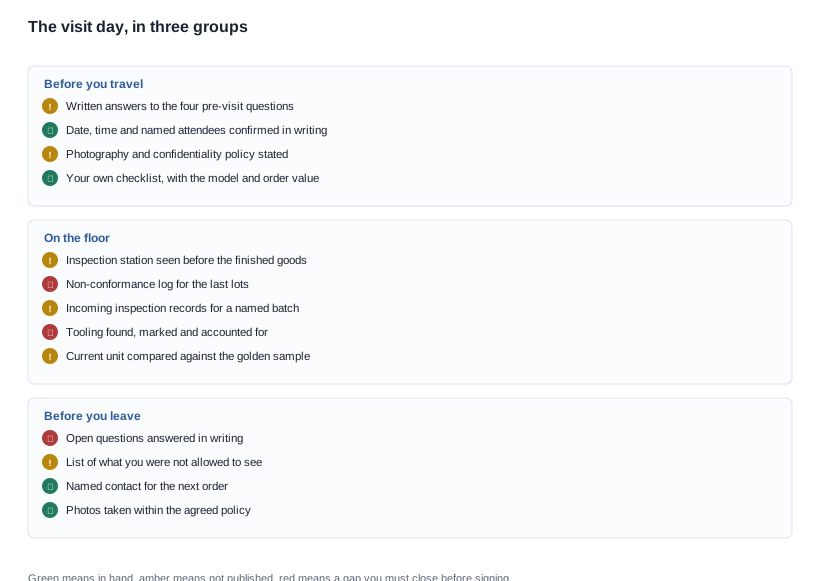
Transformer « Pouvons-nous visiter l’usine? » en décision fondée sur une liste courte
Une visite fournit des éléments factuels à intégrer dans la grille de sélection, et non la simple impression d’avoir fait le bon choix. L’approche par grille de notation est ce qui distingue les acheteurs qui apprécient une visite d’usine de ceux qui reçoivent un chargement défectueux.
Pondérez les éléments factuels comme suit. Présence de la production et du personnel: poids élevé, car cela élimine toute une catégorie de fournisseurs dont les problèmes ne peuvent être corrigés par une négociation ultérieure. Détention et identification de l’outillage: poids élevé si l’outillage fait partie de la commande, sans importance dans le cas contraire. Respect du planning et traçabilité: poids élevé, car c’est le mécanisme qui détermine votre taux de défauts. Certificats et documentation des essais: pondération fondée sur l’exhaustivité et le champ couvert plutôt que sur la simple présence — demandez quel modèle, quelle norme et quelle date. Maturité globale des processus: pondération modérée, avec la réserve qu’un processus mature à petite échelle n’est pas un processus mature à votre échelle.
Les conditions commerciales sont le moment où la valeur de la visite se cashée. Une visite qui se termine avec une bonne impression, sans modification d’une clause, vous a coûté un vol. Une visite qui se termine avec une méthode d’inspection écrite, un contact qualité nommé, une clause de garde des outillages et un niveau d’acceptation défini a modifié le prix de la commande de manière persistante.
La liste à examiner, une fois que vous avez vu l’atelier:
- La méthode d’inspection et le niveau d’acceptation, formulés de manière que les deux parties puissent les appliquer aux mêmes unités.
- Ce qu’il advient d’un lot non conforme — qui tranche, en combien de temps, et si le coût incombe au fournisseur.
- La clause de garde des outillages: propriété, marquage, stockage et sort des outillages en cas de fin de la relation.
- La position relative à la garantie, avec un délai de réponse précisé et une position convenue sur le fret des remplacements.
- Les unités de rechange, leur quantité minimale de commande et la possibilité de les expédier séparément de la commande de vente.
- L’engagement de notification pour toute modification de la nomenclature.
- Un contact désigné pour la prochaine commande, avec l’autorité nécessaire pour répondre le jour même.
Le coût de la certification et le délai de test dépendent du processus et de l’organisme de test, et non de la négociation. Les outillages sont généralement amortis sur une première commande, tandis que les travaux de certification sont établis par famille de produits; un fournisseur qui chiffre les deux d’un seul montant groupé masque la répartition entre les deux — demandez-les séparément afin que le devis soit comparable entre les fournisseurs présélectionnés.
Ce qu’il faut consigner dans la semaine même, tant que les détails sont frais: les réponses à vos questions avant la visite, leur concordance avec ce qui vous a été dit en personne, les photographies que vous avez été autorisé à prendre, les registres qui vous ont été montrés et une liste simple de ce que vous n’avez pas été autorisé à voir. Cette dernière liste est l’élément le plus précieux du dossier. Elle vous indique précisément quelles affirmations de la proposition restent non vérifiées, et donc quelles clauses l’accord doit comporter.
Envoyez ce suivi dans les deux semaines, tant que la visite reste le dernier événement en cours des deux côtés. Une note écrite qui récapitule ce qui a été montré, ce qui a été convenu et ce qui reste à traiter accomplit deux choses utiles: elle empêche la conversation de se réduire à un simple sentiment de bonne volonté et elle fournit au fournisseur une liste simple et précise des tâches à accomplir. Les fournisseurs se souviennent d’un acheteur arrivé avec une liste écrite, car cela facilite leur propre travail. Un acheteur qui arrive avec une liste et repart sans en laisser une semble ne pas avoir prêté attention.
Il vaut également mieux décider à l’avance de la place de la visite dans la négociation. Une visite avant la première discussion sur les prix entretient une relation amicale et fournit des éléments que vous pourrez utiliser plus tard. Une visite après la conclusion des conditions commerciales vous permet d’utiliser les constatations comme condition, ce qui est plus contraignant — à condition que les constatations soient suffisamment précises pour devenir des conditions. « La ligne semblait occupée » n’est pas une condition. « L’inspection est réalisée par lot sur les quatre modèles que nous avons discutés, et le registre d’inspection est conservé pendant douze mois » en est une.
Nous préférons que vous veniez en cours de projet plutôt qu’à la fin, lorsqu’il ne reste plus rien à influencer. Nos propres chiffres publiés sur la capacité, les effectifs et les taux de défauts ne sont pas publiés, et une visite constitue en partie un moyen de les découvrir par vous-même — l’une des raisons pour lesquelles nous estimons qu’elle vaut la peine d’être effectuée. Si votre question porte sur le fait que l’opération derrière notre catalogue est une usine ou un intermédiaire, usine et société de négoce expose les distinctions qui les séparent; il vaut mieux le lire avant de voyager plutôt qu’après.
Lectures complémentaires
- Ce qu’il faut convenir par écrit avant de voyager: attentes qualité d’un fabricant OEM de lunettes connectées
- Les distinctions qu’une usine opère et qu’un intermédiaire ne peut pas opérer: usine et société de négoce
Indiquez-nous l’étape à laquelle vous vous trouvez et le marché concerné; nous vous dirons ce que nous pouvons vous montrer et ce que nous préférons répondre par écrit.


