
Fabricant OEM/ODM de lunettes connectées · Shenzhen, Chine +86 19835872450 sales@cynrin.com
USINE DE SHENZHEN · INGÉNIERIE · PRODUCTION EN SÉRIE

Une fabrication de lunettes connectées conçue pour les marques mondiales

Depuis 2018, CYNRIN se consacre à une seule chose : les lunettes connectées. Notre site de Longgang, qui s’étend sur 20,000 m², réunit R&D, SMT, assemblage, vieillissement, inspection et emballage sous un même toit — si bien que l’équipe d’ingénierie qui valide votre échantillon de référence est la même organisation qui expédie votre commande en volume. Cette page présente honnêtement le parcours de production, y compris les opérations que nous confions délibérément à des partenaires spécialistes habilités.

  • Un programme responsable de bout en bout, de la définition du produit au carton d’export
  • Ingénierie, lignes de production et points de contrôle qualité réunis sur un même site
  • Traçabilité par lot, des matières entrantes aux numéros de série expédiés
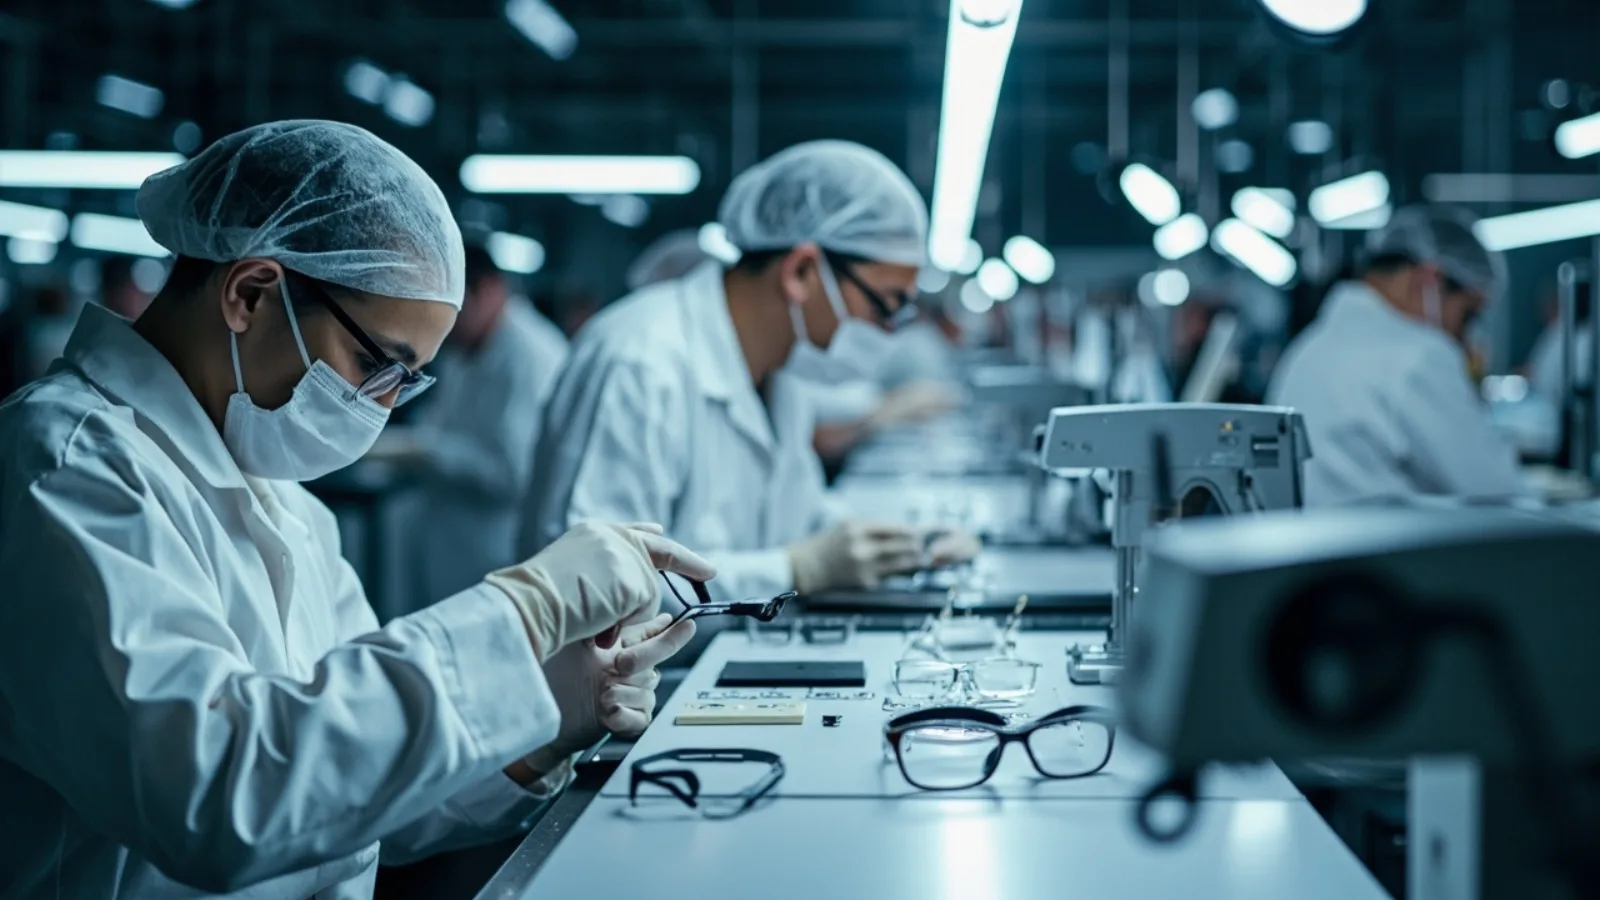
Ligne d’assemblage de lunettes connectées CYNRIN dans l’usine de Longgang
2018Création —_specialisation dans les lunettes connectées dès le premier jour
20,000 m²Site de fabrication, Longgang, Shenzhen
300+Employés dans l’ingénierie et la production
50+Professionnels de la R&D et de l’ingénierie
L’ATELIER DE PRODUCTION, ÉTAPE PAR ÉTAPE

Six postes que votre lot traverse physiquement

Chaque lot expédié suit le même parcours. Rien dans cette liste n’est un simple « badge de service » acheté — chaque poste correspond à un emplacement sur le site de Longgang, avec des responsables désignés, et chaque poste ne transmet le travail qu’après l’enregistrement de son contrôle.

01

Contrôle des matières entrantes (IQC)

Les cellules, jeux de circuits, pilotes, haut-parleurs, charnières, verres et finitions sont vérifiés par rapport au fournisseur approuvé et aux spécifications avant d’atteindre une ligne de production. Les composants à long délai d’approvisionnement sont réservés dès le versement de l’acompte et affectés au programme.

Enregistré : numéros de lot, identifiants de lot fournisseur, résultat de l’inspection d’échantillons et décision — le premier maillon de la chaîne de traçabilité.
02

Placement SMT et PCBA

Les cartes électroniques compactes pour montures sont placées, passé au four à reflow, contrôlées par AOI et vérifiées fonctionnellement. La configuration du programme et la validation de la première carte sont réalisées pour chaque révision, jamais tacitement au-delà d’un changement.

Enregistré : révision de carte, version du programme SMT, résultat AOI et validation du premier article.
03

Assemblage et ajustement de l’étanchéité

L’assemblage des charnières, le passage des câbles flexibles, l’assemblage acoustique, l’ajustement des verres et finitions, les finitions esthétiques et le serrage des vis suivent des instructions de travail standard issues de l’échantillon de référence scellé.

Enregistré : ligne, date, poste de l’opérateur et constats de l’inspection en cours de production (IPQC).
04

Vieillissement et tests fonctionnels

Les unités terminées séjournent sur des racks de vieillissement sous tension, puis passent par les postes de test fonctionnel, acoustique, optique, RF et de charge. Les montures scellées sont soumises à l’exposition à l’eau correspondant à leur indice IP — aucun indice n’est expédié sans avoir été testé.

Enregistré : durée de vieillissement, rendement fonctionnel et ensemble complet des méthodes répertoriées dans le catalogue des tests.
05

Inspection finale (OQC)

Les unités finies sont échantillonnées selon le plan AQL convenu pour les défauts critiques, majeurs et mineurs, puis mesurées par rapport à l’échantillon de référence et à la configuration approuvée. Les lots échouent au point de contrôle sur la base de preuves, et non de relations.

Enregistré : rapport d’inspection AQL, classification des défauts et décision concernant le lot — consultez le fonctionnement des points de contrôle.
06

Emballage de marque et entrepôt

Les unités approuvées sont dotées de vos manuels, étiquettes, accessoires et marquages de carton propres à chaque marché, puis préparées pour une expédition FOB, CIF ou DDP, avec les documents de batterie joints au dossier d’expédition.

Enregistré : quantité emballée, numéros de carton, poids bruts et nets et dossier des documents d’expédition.
LA FRONTIÈRE EN TOUTE TRANSPARENCE

Ce qui se trouve dans le bâtiment — et ce qui ne s’y trouve pas

Les acheteurs nous indiquent que la principale déception lors d’une visite d’usine survient lorsqu’ils découvrent, après le versement de l’acompte, que la moitié de l’« usine » appartenait à un sous-traitant situé à deux districts de distance. Nous définissons cette frontière par écrit avant toute commande, car elle détermine le délai de livraison, la gestion des modifications et le responsable de la qualité.

SUR SITE À LONGGANG

Possédé et géré par CYNRIN

  • R&D, ingénierie ID/EE et validation des prototypes
  • Placement SMT, test PCBA et retouche au niveau de la carte
  • Assemblage final, ajustement de l’étanchéité et finitions esthétiques
  • Racks de vieillissement, postes de test fonctionnel/RF/optique
  • Inspection des matières entrantes et inspection finale selon le plan AQL
  • Emballage de marque, entrepôt de produits finis et coordination des réservations
PARTENAIRES EXTERNES HABILITÉS

Des travaux spécialisés, annoncés en toute transparence

  • Injection de plastique et fabrication de moules pour les programmes d’outillage sur mesure
  • Production de lentilles brutes et partenaires de verres correcteurs
  • Laboratoires indépendants de certification tierce (CE, FCC, CITC et équivalents)
  • Fret d’exportation et dédouanement selon l’Incoterm choisi

Nos partenaires sont habilités et audités par notre équipe d’ingénierie, et leurs travaux sont soumis aux mêmes contrôles d’inspection à l’entrée et à la même norme relative à l’échantillon de référence. Ils ne sont jamais présentés comme réalisés en interne — la page de présentation du site applique la même frontière.

CE QUE COMPREND LE PROGRAMME DE FABRICATION

Bien plus que l’assemblage : le travail entre le bon de commande et le chargement prêt

Examen des plans d’ingénierie lors de la conception pour la fabrication
INGÉNIERIE

Revue DFM et contrôle de la configuration

Votre concept est examiné sous l’angle de la.injectabilité, de l’assemblage, de l’étanchéité et de l’accès aux tests avant l’outillage, et la configuration approuvée — BOM, révision de carte, version du micrologiciel, finitions et emballage — est figée comme norme contractuelle. La carte du processus semaine par semaine présente chaque transfert.
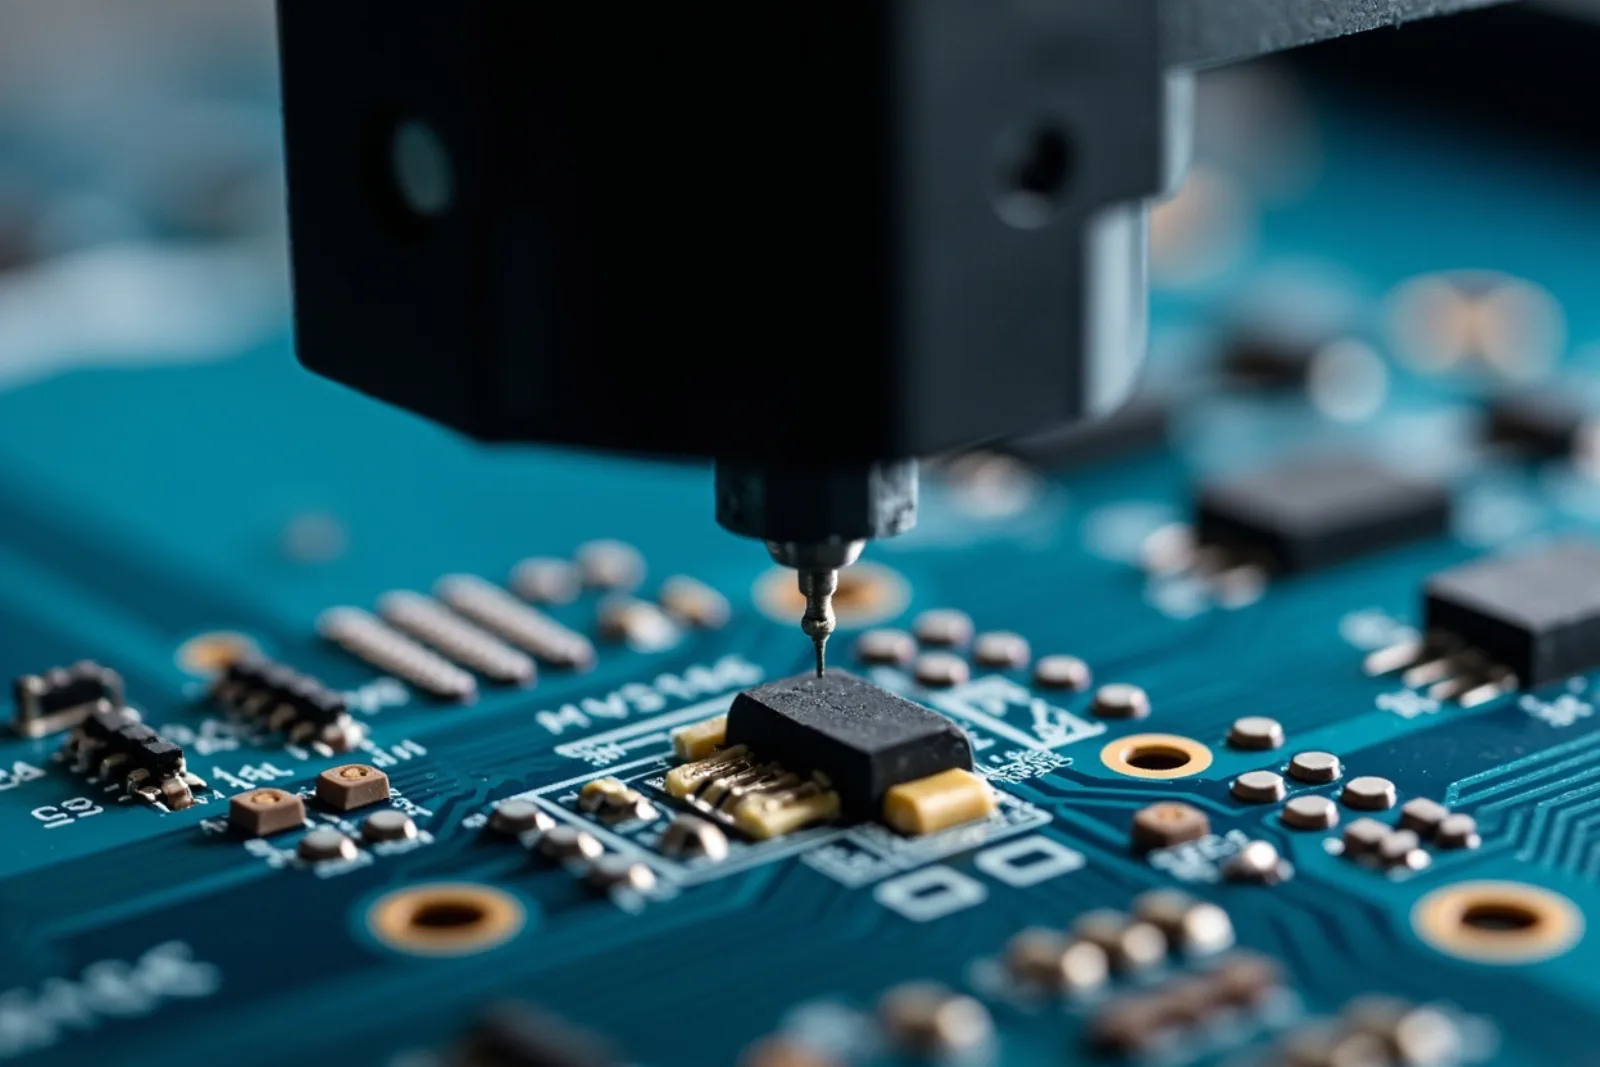
Vue rapprochée du placement SMT de cartes pour lunettes connectées
INGÉNIERIE DE PRODUCTION

NPI, montages et bancs de test

L’introduction de nouveaux produits définit l’agencement de la ligne, les instructions de travail, les montages de test et les points de comparaison avec l’échantillon de référence avant le pilote. La discipline EVT, DVT et PVT est identique, que le produit soit une plateforme de catalogue ou un développement conjoint ODM complet.

Racks de vieillissement sous tension contenant des unités de lunettes connectées
VÉRIFICATION

Points de contrôle, vieillissement et fiabilité

Les tests fonctionnels, environnementaux, mécaniques et de durée de vie sont réalisés avec le niveau de vérification exigé par les arguments du produit — de l’exposition à la sueur et aux chutes aux cycles des charnières et au vieillissement de la batterie. Les méthodes figurent dans le catalogue de fiabilité.

Emballage de vente de marque et préparation des cartons d’exportation
FULFILLMENT

Emballage de marque et préparation au marché

Les boîtes de vente, manuels, langues des étiquettes, la préparation FBA et les marquages des cartons de destination sont produits selon votre dossier marché — y compris les variantes d’étiquettes pour l’UE, le Royaume-Uni, le Golfe ou l’Asie de l’Est — en coordination avec le dossier du centre de conformité.

VOYEZ-LA AVANT DE LA RÉSERVER

Ce qu’il faut observer lors d’une visite d’usine — sur place ou en vidéo

Une visite en direct — ou une visite vidéo planifiée pendant votre production pilote — permet de répondre à des questions auxquelles aucune brochure ne peut répondre : place-t-on de véritables cartes sur place, les racks de vieillissement sont-ils réellement occupés, les postes de test effectuent-ils réellement des mesures et les personnes en production peuvent-elles répondre aux questions sur le processus ?

Nous encourageons les audits synchronisés avec votre propre phase pilote — lorsque la ligne est configurée pour votre produit plutôt que préparée pour des visiteurs. Les mêmes éléments distinguent un véritable fabricant d’une simple salle d’exposition de revendeur ; le guide de vérification fabricant en 15 points indique précisément quoi photographier et demander. Vous pouvez vérifier les affirmations relatives à la capacité avec la méthode de capacité à quatre composantes pendant votre visite.

LES PREUVES LAISSÉES DERRIÈRE UNE EXPÉDITION

Une qualité que vous pouvez auditer deux ans après la livraison

Des faits, pas des promesses : si une unité revient au titre de la garantie, son lot permet de remonter aux lots de matières, à la révision de carte, à la date de production, au dossier de vieillissement et au rapport d’inspection. C’est cette chaîne qui permet de transformer un schéma de défauts en correction d’ingénierie plutôt qu’en litige avec le fournisseur.

Échantillon de référence scellé

La norme signée et scellée qui fixe l’apparence, le marquage, le micrologiciel, les accessoires et l’emballage ; chaque lot OQC est évalué par rapport à celle-ci.

Enregistrements au niveau du lot

La traçabilité par lot relie les plages de numéros de série expédiées aux lots de matières, à la date de production, à la ligne et aux données de test — conservées pendant toute la durée du programme.

Gestion des modifications

Aucun remplacement de composant en toute discrétion : les substitutions sont proposées avec une comparaison technique et appliquées uniquement après approbation écrite.

Après l’expédition, la même boucle reste ouverte : les retours RMA structurés circulent du service après-vente vers l’ingénierie des processus, afin que les données du terrain améliorent le lot suivant au lieu de disparaître dans une boîte de réception du support client.

FAQ SUR LA FABRICATION

Ce que les équipes d’approvisionnement demandent au sujet de l’usine

CYRIN est-il un fabricant ou une société de négoce ?
Un fabricant. La R&D, le SMT, l’assemblage, le vieillissement, l’inspection, l’emballage et l’entrepôt partagent le site de Longgang, et l’entreprise détient en son propre nom le bail de l’usine, les relations liées aux outillages et les dossiers qualité. L’injection de plastique, la production des verres, la certification tierce et le fret sont confiés à des partenaires externes annoncés. La liste complète des preuves — titulaires des certificats, propriété des outillages, questions d’audit — figure dans le guide fabricant et société de négoce.
Quel est le programme de fabrication le plus petit que vous acceptez ?
Les commandes de plateformes de catalogue commencent à 500 unités, les programmes OEM de marque privée à 1,000 unités et les projets ODM entièrement sur mesure avec nouveaux outillages à 3,000–5,000 unités, selon la configuration. Ces seuils reflètent la réalité économique des lignes et des matières plutôt qu’une politique arbitraire ; la page MOQ détaille chaque niveau et explique comment les SKU mixtes sont regroupés.
Quel est le délai entre le bon de commande et le chargement prêt ?
Les échantillons sont expédiés en environ 5–15 jours ; la production de catalogue et de marque prend généralement 15–40 jours selon le niveau du programme, la disponibilité des matières et la combinaison de SKU ; les projets ODM sur mesure suivent un calendrier de développement d’environ 16 semaines, la certification étant menée en parallèle. Les calendriers exacts pour votre configuration figurent sur la page des délais de livraison et dans le calendrier du processus.
Pouvons-nous visiter ou auditer l’usine avant de passer commande ?
Oui, et les acheteurs le devraient. Les visites de l’atelier sur place et les visites vidéo en direct planifiées sont toutes deux disponibles, idéalement pendant votre phase pilote, lorsque la ligne est configurée pour votre produit. Vous pouvez inspecter la configuration SMT, le taux d’occupation des racks de vieillissement, les postes de test et le flux de produits finis, et vérifier les affirmations de capacité selon la méthode présentée sur la page de capacité de production.
Quelles parties du produit fabriquez-vous vous-mêmes ?
Nous réalisons l’ingénierie et l’assemblage en interne : placement PCBA, test de carte, assemblage final, ajustement de l’étanchéité, vieillissement, tests fonctionnel/RF/optique, inspection et emballage de marque. L’injection de plastique et les moules, les lentilles brutes, les tests de certification indépendante et le fret d’exportation sont fournis par des partenaires habilités et annoncés, puis soumis à notre inspection à l’entrée. Cette frontière est indiquée dans le devis, et ne se découvre jamais en cours de programme.
Quels documents qualité accompagnent une expédition ?
Le dossier d’expédition comprend le rapport d’inspection finale AQL selon le plan convenu, les dossiers de lot et de traçabilité, les résultats des tests fonctionnels et de fiabilité applicables, les documents de conformité au marché (rapports de test, déclarations et étiquettes selon le périmètre) ainsi que les documents de transport des batteries, le cas échéant. Le système complet de preuves est décrit dans le guide de la qualité en cours de production et les dossiers de marché dans le centre de conformité.

Confiez votre produit à une usine spécialisée uniquement dans les lunettes.

Envoyez votre cahier des charges, vos plans ou vos spécifications cibles. L’ingénierie vous répondra avec un avis DFM, un niveau de programme et un calendrier adapté à votre dossier marché.

Discuter sur WhatsApp
Your experience on this site will be improved by allowing cookies.