
Dans cette catégorie, l’usine effectue une grande partie du travail, et la majeure partie de ce travail est réalisée par les acheteurs plutôt que par les fournisseurs. Lorsqu’un acheteur inscrit « factory direct » sur une demande de devis, il demande généralement trois choses distinctes à la fois: un prix unitaire plus faible, un délai plus court entre la commande et l’expédition, ainsi que la garantie qu’une personne réelle contrôle le processus. Ces trois éléments sont dissociés, et c’est au point où ils le sont que se joue la véritable négociation.
Les usines ne se ressemblent pas toutes. Certaines réalisent l’assemblage, le flashage du micrologiciel, l’étalonnage et les tests finaux dans un même site, et achètent des cellules, des circuits imprimés et des montures. D’autres disposent d’une seule ligne d’assemblage et sous-traitent les essais à un laboratoire. D’autres encore possèdent leurs propres moules et sous-traitent tout le reste. Toutes sont des usines, toutes sont légitimes, et elles diffèrent par des aspects qui déterminent la réussite de votre programme. Une comparaison entre une usine et une société de négoce qui s’arrête à l’étiquette ne permettra pas de repérer toutes ces différences.
Cet article adopte donc une approche plus granulaire que la comparaison habituelle entre deux modèles. Il cartographie les étapes traversées par une commande de lunettes connectées, indique où se situe généralement le contrôle à chaque étape, puis pose la question pratique: quelles différences déterminent réellement le résultat de votre programme, et lesquelles ne sont que du bruit.
L’autre moitié de l’article porte sur la manière d’interpréter les différences sans en surinterpréter l’importance, car, dans cette catégorie, la tentation est forte de considérer chaque différence comme un défaut. Une usine qui ne possède pas ses propres molds n’est pas pour autant plus faible qu’une usine qui en possède. Une usine qui sous-traite les tests finaux n’est pas pour autant moins sérieuse. Ce qui compte, c’est de déterminer si la différence concerne la partie de la commande dont dépend votre programme.
Usine et société de négoce: ce qu’une usine contrôle réellement, étape par étape
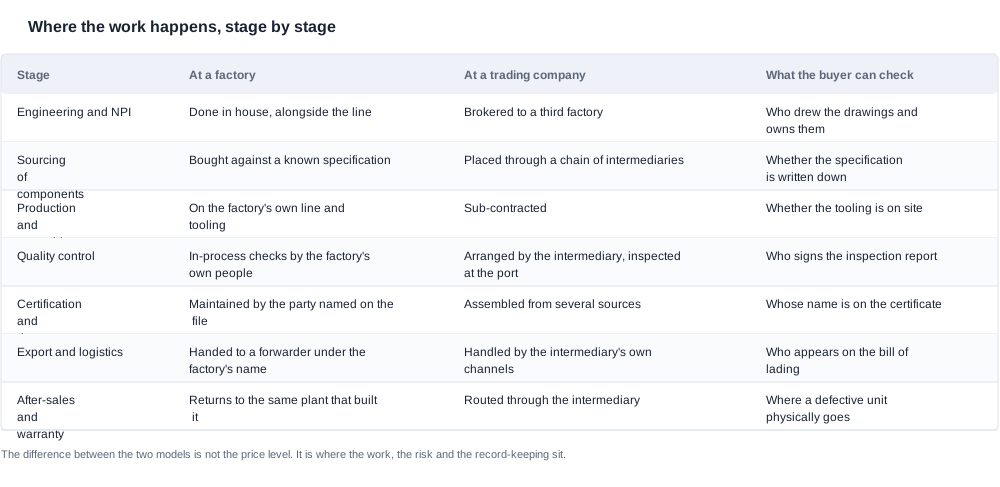
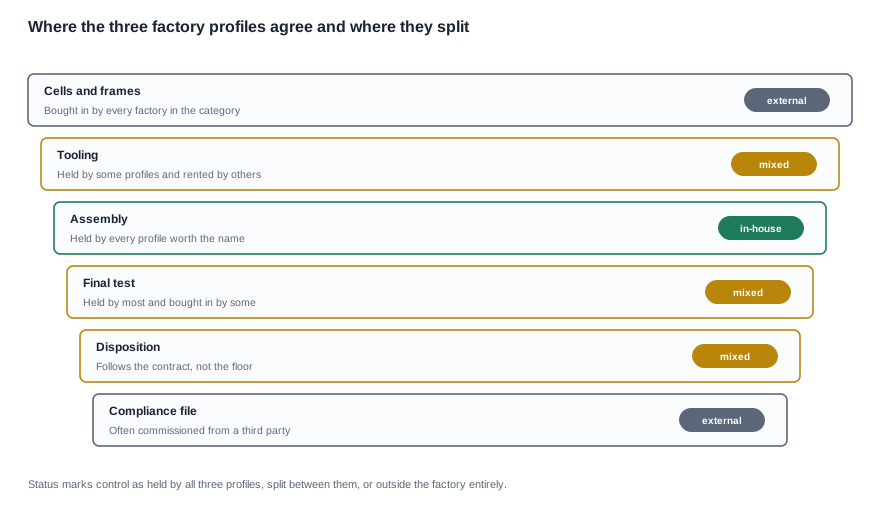
Dans cette catégorie, le contrôle ne constitue pas une réalité unique. Il est préférable de le décrire comme un profil plutôt que comme une étiquette. Neuf étapes acheminent un produit d’un bon de commande jusqu’au client, et, à chacune d’elles, l’usine peut réaliser l’étape, la partager ou n’y participer en aucun cas.
Approvisionnement des cellules. Personne, dans cette catégorie, ne fabrique ses propres cellules au lithium. Tous les fournisseurs les achètent. La différence entre une usine solide et une usine moins solide ne tient pas au fabricant de la cellule, mais au fait que la référence de la cellule soit définie, que le contrôle des articles entrants soit documenté en fonction de cette référence et que le fichier de transport de la cellule soit disponible pour la cellule exactement montée. C’est également ici que se trouve l’essentiel de la variation du catalogue. Dans notre propre gamme, la méthode de recharge est publiée pour 24 modèles sur 28: dix-sept par magnétisme et sept en Type-C. Elle n’est pas publiée pour CY05 et L1 Pro, ni pour MT6 et CY03.
Approvisionnement des montures et des éléments optiques. Les montures sont généralement achetées à un fabricant de montures, et les éléments optiques — lentilles, filtres, revêtements — généralement à un fournisseur de lentilles. Les lunettes avec caméra de notre gamme sont équipées de verres photochromes sur un seul modèle, le V03 Pro, qui propose trois choix de couleur, tandis que le V06 présente quatre couleurs. Le nombre d’options qu’un fournisseur accepte de prendre en charge constitue un indicateur raisonnable de la part de ce composant qu’il spécifie réellement, plutôt qu’il ne l’accepte simplement.
Outillage. C’est ici que la différence est la plus nette, car l’outillage est un actif et les actifs font l’objet d’un suivi. Une usine qui possède les moules peut vous indiquer le nombre de cavités, le nombre de shots et l’historique de maintenance, et peut modifier l’outil. Une usine qui ne le possède pas vous communiquera le nom de son partenaire et organisera la mise en relation. Aucune des deux situations ne pose problème, à condition que l’organisation et les droits de modification figurent dans le bon de commande.
Assemblage. Il s’agit de l’étape qui intéresse le plus les acheteurs et que la plupart des usines conservent en interne. La question posée est de savoir si la dernière opération est réalisée sur site et qui la valide.
Flashage du micrologiciel. Dans de nombreuses usines, cette opération est effectuée sur un poste distinct confié à un partenaire et demeure généralement invisible pour l’acheteur, car le produit fonctionne. Elle devient visible au moment où une version du micrologiciel doit être modifiée sur un lot partiellement assemblé.
Étalonnage. Cette opération est rarement réalisée en interne dans une petite usine, mais l’est fréquemment dans une grande usine. Elle est pertinente pour tout produit dont le résultat doit être identique d’une unité à l’autre.
Tests finaux et réception. C’est là que sont définis les critères de réception, et donc là que se déroule l’échange sur la qualité. Une usine dotée de son propre poste de test peut décider de l’orientation du produit. Une usine qui n’en dispose pas dépend d’un laboratoire d’essais, ce qui signifie que la décision d’acceptation ou de rejet suit le circuit de la sous-traitance.
Conditionnement. Il est généralement acheté comme service plutôt que réalisé en interne, et constitue rarement le point de défaillance du programme.
Traitement après-vente. L’endroit où un appareil retourné est physiquement envoyé, ainsi que la personne pouvant l’examiner. C’est l’étape qui détermine la rapidité avec laquelle une défaillance peut être diagnostiquée, et c’est généralement la dernière que les acheteurs pensent à examiner.
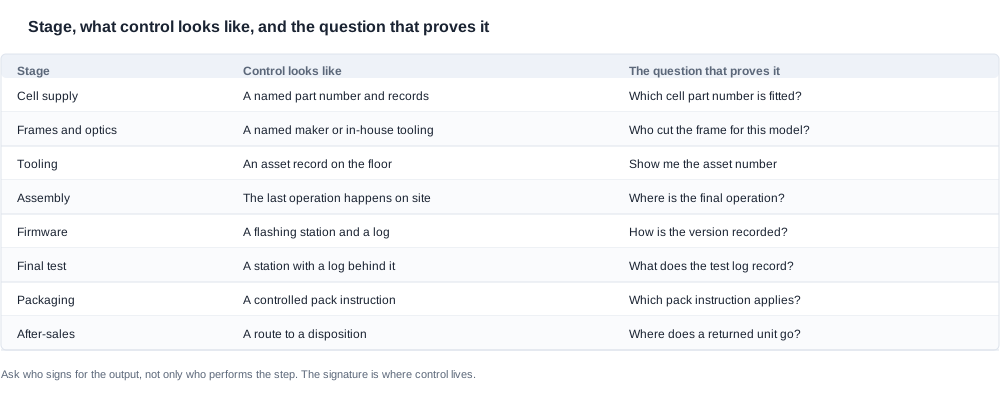
Lorsqu’on parcourt le profil de bout en bout, deux éléments deviennent évidents. Premièrement, une usine qui assure l’assemblage et les tests finaux tout en sous-traitant les outillages est une structure très courante et, pour la plupart des programmes, parfaitement adaptée. Deuxièmement, les étapes où le contrôle est généralement faible — les cellules, les montures, l’optique et l’emballage — sont les mêmes pour tous, ce qui explique qu’elles permettent rarement de départager deux candidats. Les étapes qui les distinguent sont l’assemblage, les tests finaux et le traitement après-vente.
Usine ou société de négoce: trois profils d’usine et leurs domaines de prédilection
Étudier le profil d’une seule usine reste abstrait. En pratique, les usines rencontrées par les acheteurs se répartissent en trois structures récurrentes, chacune étant réellement performante dans un domaine et réellement moins adaptée dans un autre.
Le producteur intégré. Il possède ses outillages, exploite sa propre ligne d’assemblage, réalise lui-même le flashing et les tests finaux, et achète les cellules, les PCB et les composants standard. Ce profil est le plus performant lorsque la conception mécanique est stabilisée et que les volumes sont réels: les tolérances sont contrôlées en interne, les modifications sont apportées par les personnes qui ont fabriqué les outillages, et un problème de qualité peut être suivi au sein d’un même bâtiment. Il est moins adapté à la flexibilité et aux faibles volumes, car sa structure de coûts suppose que la ligne fonctionne en continu.
L’usine d’assemblage et de tests. Elle achète les montures et les éléments optiques, conserve ou loue les outillages, et réalise elle-même l’assemblage, le flashing et les tests finaux. C’est le profil le plus courant dans cette catégorie et celui qui convient aux configurations standard, à un coût unitaire compétitif et à un programme devant avancer rapidement. Sa principale faiblesse est mécanique: si les exigences impliquent une modification du moule, une nouvelle géométrie de monture ou une pile optique différente, le travail quitte le bâtiment, et ni les coûts ni les délais ne relèvent alors du même périmètre que la ligne de production.
L’atelier flexible. Petites lignes, faibles investissements en outillages, travaux personnalisés à turnaround rapide et volonté de produire de petites séries. Ce profil est adapté aux prototypes, aux tests de marché et à la première série de production d’une configuration réellement nouvelle. Sa faiblesse est la reproductibilité à grande échelle, ainsi que la discipline que l’acheteur doit appliquer: ce qui a été validé sur la ligne d’échantillons doit l’être sur la ligne de production, car il s’agit rarement du même processus.
L’identification du profil est un exercice rapide qui mérite d’être effectué avant la discussion sur les prix plutôt qu’après. Demandez combien de lignes produisent l’article, si les outillages sont présents sur le site, si la poste de tests finaux est sur place et quelle est la plus petite série acceptée par l’usine. Quatre réponses situent le fournisseur dans l’une des trois structures, et cette structure vous indique le type de négociation qui vous attend.
Elle vous indique également quoi négocier. Avec un producteur intégré, la negotiation porte sur les engagements en volumes et les paliers tarifaires, car la structure de coûts récompense la continuité. Avec une usine d’assemblage et de tests, elle porte sur le périmètre mécanique — ce qui reste en interne et ce qui est acheté, ainsi que le prix de chaque élément. Avec un atelier flexible, elle porte sur la transition vers la production en volumes, et plus précisément sur les conditions à remplir avant que la série de production ne remplace la série d’échantillons.
L’erreur à éviter est de considérer une incompatibilité de profil comme un jugement sur la qualité. Une usine d’assemblage et de tests sollicitée pour un programme personnalisé à forte dominante mécanique n’est pas un fournisseur de moindre qualité: c’est simplement une structure inadaptée au travail. La bonne réponse consiste à choisir un autre profil ou à réduire le périmètre, et non à ajouter de la pression.
La différence entre usine et société de négoce à chaque étape de la commande
À chaque étape, la question utile n’est pas « le font-ils? », mais « qui valide le résultat? ». Une usine qui sous-traite une étape peut néanmoins valider le résultat, car le contrat et les critères d’acceptation relèvent de l’usine. Un intermédiaire qui sous-traite une étape ne le peut pas, car les critères d’acceptation relèvent du partenaire qui a fabriqué le produit. Cette seule distinction vaut davantage que l’ensemble des échanges sur les capacités.
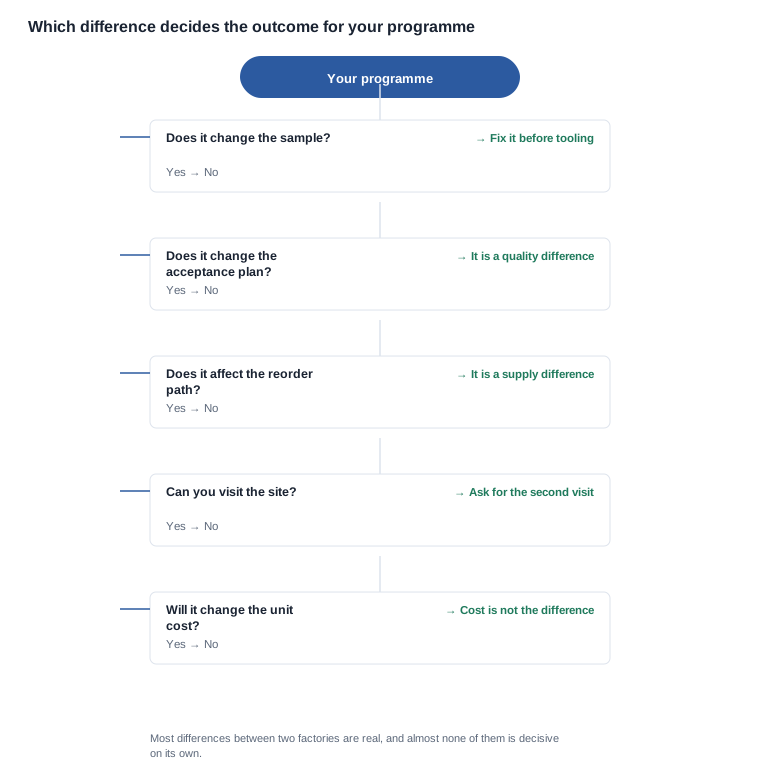
À chaque étape, posez donc trois questions dans cet ordre. Qui réalise l’opération? Qui valide le résultat? Que devient le résultat s’il échoue? Si les réponses désignent une même entité, une même entité et un même recours, le contrôle est intact. S’il s’agit de trois entités différentes, vous êtes en présence de trois transferts, chacun ajoutant un jour de retard et une part d’ambiguïté à toute défaillance.
L’application de ce principe à notre propre gamme montre que la question porte surtout sur la réponse à la troisième partie. Dans notre catalogue, une capacité de Recharge est publiée pour cinq modèles: CY05 et L1 Pro, ainsi que CY03 — chacun à 1400 mAh, L2 Utral à 900 mAh ou 1400 mAh, et MT6 à 1200 mAh dans un étui pliable. KY06 et MT5 disposent d’un étui, mais aucune capacité n’est publiée. V03 Pro et S7, ainsi que V03 et V06, n’ont aucune ligne consacrée à un étui. Pour les modèles avec caméra, la capacité de la Batterie varie de 220 mAh à 290 mAh, et l’autonomie nominale est d’environ cinq à huit heures, sans condition de test publiée; le chiffre est donc comparable en apparence, mais pas dans sa signification. Un indice de protection contre les ingressions est publié uniquement pour V06 et S7. Le poids de la monture est publié uniquement pour MT6, à 158 g pour les lunettes seules, hors étui pliable de 1200 mAh.
Chacune de ces lacunes représente un point où l’acheteur doit obtenir un engagement plutôt que lire une donnée. Chacune correspond à une question ayant la même structure: qui le valide?
Où l’écart entre une usine et une société de négoce apparaît dans votre programme
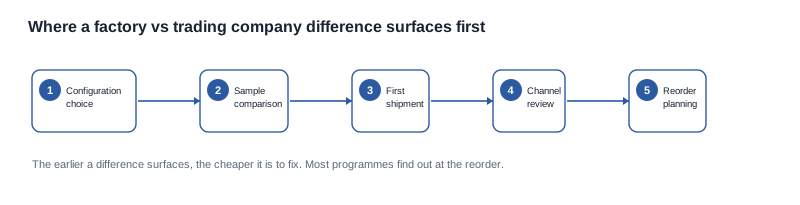
La différence entre deux usines n’a d’intérêt que si elle se manifeste à un moment de votre calendrier. Elle apparaît généralement à quatre moments, et les connaître permet de déterminer quelle différence rechercher.
Lors de la configuration. Deux usines peuvent prendre en charge des configurations différentes à partir du même modèle de départ, et l’écart se traduit alors par une réponse technique plutôt que par une réponse sur la qualité. C’est ici que la structure de la gamme compte: notre catalogue comprend huit modèles Audio, trois modèles de sport, onze modèles de Lunettes avec caméra et trois modèles pour enfants, ainsi que des lunettes AR et des références électrochromes et à conduction osseuse qui ne comportent aucune désignation de modèle. Un acheteur ayant supposé que la « gamme de Lunettes avec caméra ».includes trois entrées sans désignation de modèle et quatre modèles avec caméra dépourvus de toute ligne consacrée à un étui de Recharge. Découvrir cela pendant la configuration coûte peu; le découvrir après la commande des outillages, non.
Lors de la comparaison des échantillons. Deux échantillons issus de deux usines, avec la même fiche technique, différeront par des aspects que celle-ci ne décrit pas: l’ajustement, le son des haut-parleurs, le comportement de la caméra en faible lumière, le comportement de l’indicateur de Batterie. C’est normal et ce n’est pas un défaut. C’est le moment de rédiger les critères d’acceptation, car un critère rédigé après avoir vu les échantillons est un critère élaboré pour correspondre aux échantillons.
Lors de la première expédition. L’écart, jusque-là théorique, devient un problème documentaire: la note de libération, le rapport de test, la liste des modèles figurant dans le dossier, l’emballage, l’étiquetage pour votre marché. C’est ici que se révèle la profondeur de la documentation, d’une manière qu’aucun questionnaire ne peut anticiper.
Lors de la réapprovisionnement. Le moment le plus coûteux, car tout est déjà engagé. Le réapprovisionnement consiste à déterminer si le site ayant fabriqué la première série fabriquerera la seconde, avec la même configuration, les mêmes fichiers et au prix que vous avez déjà accepté. Si la réponse est non, toute la qualification doit être refaite.
La consigne pratique qui en découle est de prévoir un second échange avec chaque fournisseur candidat, précisément après avoir examiné son échantillon et avant de passer la première commande. Dans une comparaison entre une usine et une société de négoce, ce second échange permet de faire apparaître les différences alors qu’elles coûtent encore peu.
Les différences entre une usine et une société de négoce qui méritent d’être vérifiées lors d’une première commande
Voici les vérifications qui valent la peine d’être effectuées, dans l’ordre qui fournit le plus d’informations. Chacune coûte peu, produit un document ou une réponse nominative et peut être réalisée avant que vous ne vous engagiez.
- Le site de fabrication de votre modèle précis. Pas l’adresse de l’entreprise ni la structure du groupe, mais le site qui assemblera votre configuration.
- Les étapes d’assemblage et de test final. Sont-elles réalisées sur site, et qui valide la dernière opération?
- Le propriétaire des outillages, le nombre de cavités et la procédure de modification. Et si la durée de propriété figure dans le bon de commande.
- La référence de la cellule, et l’existence de registres de contrôle à réception pour cette référence.
- La gestion des versions du micrologiciel — comment un changement de version est enregistré et appliqué à un lot.
- Les critères d’acceptation par écrit, avec le niveau d’échantillonnage, les preuves que vous devez fournir et la personne qui prend en charge le fret en cas d’échec.
- L’échantillon de référence et le dossier d’approbation qui y fait référence.
- Le document couvrant votre modèle sur votre marché cible. Lisez la liste des modèles qui y est imprimée.
- Le parcours après-vente. Où une unité retournée est-elle physiquement acheminée et qui l’examine?
- Le processus de réapprovisionnement. Le même site fabrique-t-il la seconde série, et qu’est-ce qui pourrait modifier ce point?
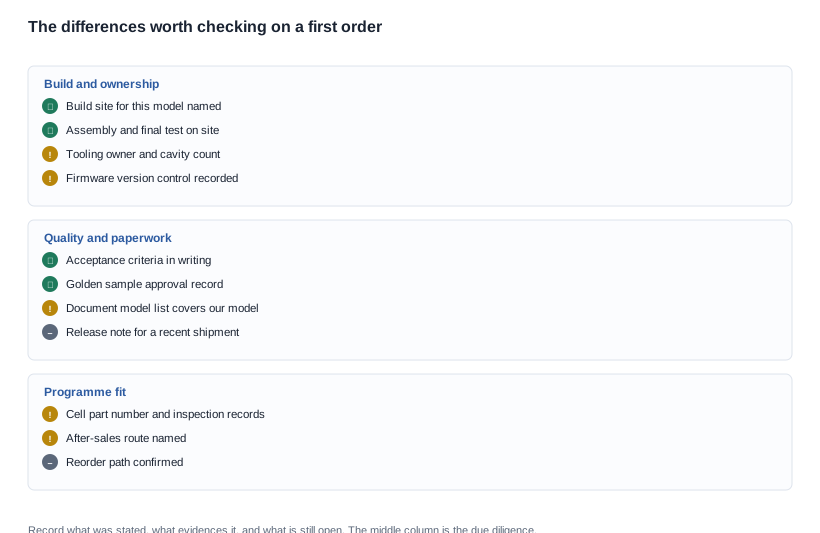
Pour chaque contrôle, consignez trois éléments: ce qui a été indiqué, le document qui le prouve et ce qui reste à clarifier. La colonne centrale transforme une discussion sur les capacités en véritable diligence raisonnable. C’est aussi la colonne qui est vide pour la plupart des fournisseurs lors d’une première commande — ce qui constitue en soi un constat, tout à fait normal.
Interpréter la différence entre une usine et une société de négoce sans en surinterpréter la portée
La dernière discipline relève de l’interprétation. C’est celle qui distingue une comparaison utile d’une simple liste d’inquiétudes.
Une différence de contrôle n’est pas une différence de qualité. Une usine qui sous-traite les tests finaux n’a pas, de ce seul fait, produit un produit de moindre qualité. Elle a déplacé une étape à l’extérieur, et les conséquences concernent principalement la rapidité du traitement d’un produit non conforme, plutôt que le produit lui-même.
La force de l’un peut devenir une faiblesse ailleurs. L’usine qui intègre toutes les opérations est plus lente à évoluer et plus difficile à réorienter; l’usine qui en externalise une grande partie change plus rapidement, mais diagnose plus lentement les problèmes. L’élément le plus important dépend de la stabilité de votre programme ou de son caractère encore évolutif, et cette décision relève de votre entreprise plutôt que du fournisseur.
Les lacunes documentaires ne prouvent pas une insuffisance des capacités. Notre propre catalogue en est un exemple parlant: il ne présente aucune ligne consacrée au capacitive-touch, aux fonctions d’IA, à la traduction, aux microphones ou aux codecs, et ne mentionne jamais CE, FCC, RoHS, RED et EN 18031. Sa page consacrée aux certifications d’exportation est une page illustrée contenant dix images de certificats de brevet, huit brevets de dessin et deux modèles d’utilité. Rien de tout cela ne signifie que les travaux sous-jacents ne sont pas réalisés; cela signifie simplement que le catalogue n’en consigne qu’une partie. Évaluez un fournisseur selon sa disposition à mettre par écrit les informations manquantes pour votre modèle, et non selon la présence ou non de ces éléments sur son site Web.
Interprétez la différence au regard de votre programme, et non d’un idéal abstrait. La question n’est jamais « est-ce une bonne usine? », mais « cette différence concerne-t-elle la partie de la commande de laquelle dépend mon programme? ». Pour un distributeur qui réapprovisionne un modèle déjà validé, l’approvisionnement des cellules et le contrôle du firmware sont quasiment sans importance, tandis que la rapidité du traitement des non-conformités est déterminante. Pour une marque qui lance une nouvelle configuration assortie d’engagements marketing, la réponse technique et les critères d’acceptation prévalent.
Le choix dépend de trois questions auxquelles vous devez pouvoir répondre avant de solliciter un fournisseur: de quelle partie de la commande votre programme dépend-il réellement, que ferez-vous si cette partie pose problème et quelle part de la relation pouvez-vous remplacer si c’est le cas. Une fois ces questions posées, la comparaison entre usine et société de négoce cesse d’être une recherche du meilleur fournisseur idéal et devient une recherche du fournisseur dont les faiblesses ne recoupent pas vos risques. En définitive, le fournisseur dont les forces coïncident avec vos risques est le plus dangereux de la liste.
Les ressources associées ici abordent le même sujet sous différents angles: le fonctionnement des sociétés de négoce décrit la couche intermédiaire de l’intérieur, comment distinguer les deux présente les six échanges qui permettent d’identifier le modèle, les conséquences sur les coûts transposent ces différences en termes financiers et les questions d’audit d’usine les transforment en questions à poser sur le terrain. La rubrique Usine ou société de négoce regroupe l’exhaustive comparaison.
Lectures associées
- Usine ou société de négoce — la rubrique à l’origine de cette cartographie étape par étape
- Questions fréquentes — les huit questions de diagnostic
- Premiers pas — les quatre premiers échanges, dans l’ordre
- Signaux d’alerte — les indicateurs à surveiller dans la réponse d’un fournisseur
Indiquez-nous l’étape de laquelle votre programme dépend le plus, et nous vous dirons lesquels de ces contrôles nous pouvons confirmer par écrit.


