
La plupart des guides publiés sur cette question commencent par les équipements, alors que ce n’est pas le bon point de départ. Les machines peuvent être louées, sous-traitées ou partagées entre plusieurs sites; une entreprise peut photographier une ligne qu’elle n’exploite pas; une liste de stocks peut être imprimée. Les personnes, en revanche, ne peuvent pas être photographiées. C’est pourquoi le contrôle qui distingue réellement un fabricant d’un intermédiaire n’est pas un comptage des machines, mais une question portant sur l’identité de l’employeur de la partie indiquée sur votre bon de commande. Les contrôles des workers et des installations permettant de distinguer une usine d’une société de négoce doivent donc être compris comme un ensemble de questions sur les processus, plutôt que sur les locaux.
Usine ou société de négoce: ce qu’une visite permet d’établir et ce qu’elle ne permet pas
Une visite tranche une question plus restrictive que ce que la plupart des acheteursikkwaient à attendre. Elle permet d’établir si une seule organisation contrôle le processus de fabrication de votre commande: si les personnes qui assemblent l’appareil sont employées par la partie avec laquelle vous contractez, si les outillages servant à former le boîtier appartiennent à cette partie, si une unité défectueuse est transmise à un service devant la consigner, et si les équipements de test se trouvent au sein de l’organisation ayant signé le devis. Ces quatre éléments sont observables en un après-midi, et ils déterminent ce qui vous arrive au quatrième mois.
Une visite ne règle pas la question des documents. Elle ne peut pas établir un numéro de certificat, la chimie d’une batterie, la base d’un test d’étanchéité ou une capacité de production, car il ne s’agit pas de caractéristiques d’un local, mais de caractéristiques d’un dossier. Un dossier se vérifie en le consultant, et non en se tenant devant lui. Tout fournisseur qui organise une visite autour d’un certificat imprimé vous indique que, dans son organisation, la visite et le dossier sont une seule et même chose, ce qui constitue en soi un constat.
Cette distinction est importante sur le plan commercial, car les deux modèles tarifent le risque différemment. Une usine absorbe le risque de son propre processus et chiffre son propre coût. Un intermédiaire chiffre une marge et négocie la capacité d’un tiers. Les deux sont légitimes. En revanche, il n’est pas légitime de signer un contrat sans savoir à qui vous achetez, car les recours en cas de lot défectueux, la fermeté du délai de livraison et la propriété d’un moule diffèrent entre les deux.
Il existe un troisième cas qui mérite d’être nommé, et il est plus fréquent que les acheteurs ne le pensent: une usine qui se comporte comme un intermédiaire. Sa production est réelle et ses employés sont bien salariés, mais le devis est préparé par un service commercial qui n’a aucun pouvoir sur le planning, et votre demande de modification est transmise à un partenaire plutôt qu’à une ligne de production. Les questions concernant les workers réussissent, tandis que les questions commerciales échouent. Les deux series de questions doivent être menées, et c’est pourquoi cet article les traite séparément.
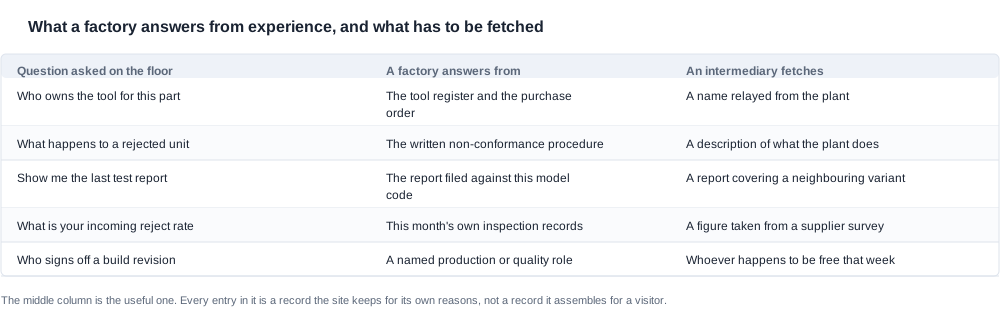
La colonne centrale de ce tableau est la plus utile. Chaque entrée correspond à un enregistrement que le site conserve pour ses propres raisons — parce qu’il a besoin du numéro pour acheter des composants, planifier la maintenance ou répondre à une réclamation client — et non à un document constitué pour la visite. C’est cette distinction qui explique pourquoi une même question reçoit deux réponses très différentes, et pourquoi un fournisseur incapable de produire les éléments de la colonne centrale n’a pas nécessairement commis une faute; il décrit simplement une relation qu’il ne contrôle pas.
Deux lignes méritent une attention particulière, car ce sont celles que les acheteurs négligent le plus souvent et dont ils se repentent le plus souvent. La ligne consacrée aux unités rejetées constitue le test de contrôle qualité le plus économique accessible au visiteur: un site doté d’une véritable procédure de non-conformité vous montrera le formulaire, et celui-ci est plus convaincant que n’importe quelle description d’un système qualité. La ligne consacrée à la révision de fabrication est celle qui permet de prédire si votre demande de modification recevra une réponse en un jour ou en une semaine, car une fonction désignée disposant de l’autorité pour signer n’est pas la même chose qu’un service commercial qui se contente de transmettre un courriel.
La visite, dans l’ordre qui fournit le plus d’informations
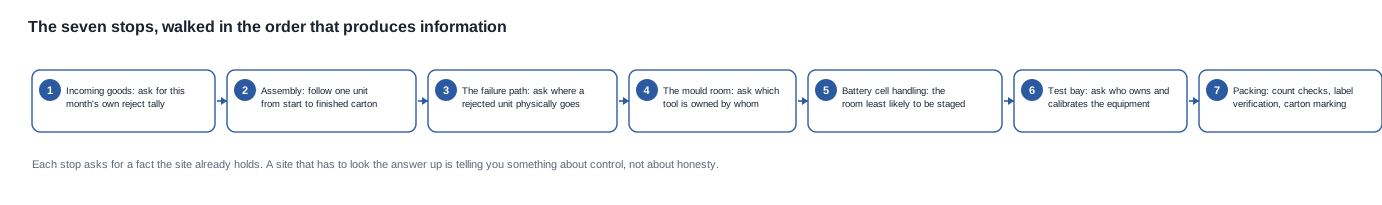
Parcourez le bâtiment dans le sens de circulation du produit, et non selon l’itinéraire prévu pour la visite. Un itinéraire préparé commence au comptoir d’accueil et se termine dans la salle d’exposition; un parcours de production commence à la réception des marchandises et se termine à un carton scellé. L’ordre ci-dessous fournit le plus d’informations par heure, car chaque étape correspond à un lieu où un processus existe ou est décrit.
1. Les marchandises entrantes. Demandez le taux de rejet des entrées de ce mois pour l’usine elle-même, puis demandez à quelle période le chiffre correspond. Une usine considère cette donnée comme un indicateur opérationnel courant, car elle influence ses propres décisions d’achat. Un intermédiaire peut répéter un chiffre issu d’un audit fournisseur sans pouvoir préciser de quel audit il s’agit ni quand il a été réalisé. Posez ensuite une question concrète: quel fournisseur contribue le plus aux rejets. Un site capable de répondre immédiatement possède des enregistrements d’achat.
2. Le flux d’assemblage. Ne vous arrêtez pas à un poste: suivez une seule unité depuis le début jusqu’au carton finalisé. L’objectif n’est pas d’évaluer la vitesse de quiconque, mais de vérifier si chacun peut décrire l’étape suivante sans hésitation et si le poste censé effectuer un contrôle le fait réellement. Une ligne où la réponse est toujours connue appartient à une organisation qui maîtrise son processus.
3. Le circuit de traitement des non-conformités. C’est l’arrêt le plus révélateur dans l’usine, et celui que l’on a généralement tendance à ignorer. Demandez où va une unité lorsqu’elle échoue à un contrôle, qui consigne l’incident et que devient le registre au bout de trente jours. Ces trois réponses ensemble décrivent le système de management de la qualité. Un site qui affirme que les unités sont renvoyées au début de la chaîne sans enregistrement indique que le pilotage des processus est informel, et qu’un pilotage informel a un coût prévisible à grande échelle.
4. La salle des outillages. Un outillage que vous ne pouvez pas identifier est un outillage que vous ne contrôlez pas. Demandez la référence d_actif d’un outillage précis, le nombre de cavités et la personne qui en est responsable. Demandez ensuite ce que devient cet outillage si le projet prend fin. Une propriété des outillages laissée à l’oral constitue le point non résolu le plus fréquent dans ce secteur, et c’est précisément celui qui devient coûteux lorsque la relation est déjà sous tension.
5. La manipulation des cellules de batterie. Tous les modèles de notre gamme fonctionnent sur batterie, ce qui fait de la manipulation des cellules au lithium un processus réel soumis à des contrôles réels, dans l’une des salles les moins/aménagées de l’usine. Vérifiez si les cellules arrivent identifiées et séparées, si une cellule endommagée dispose d’un circuit de traitement défini et si quelqu’un peut indiquer la limite de température de stockage. Un site qui manipule les cellules avec précaution mais ne peut pas énoncer une limite possède une habitude, et non une procédure — or c’est précisément l’habitude qui subsiste lorsque la personne qui l’applique part.
6. La zone de test. Les déclarations relatives aux systèmes qualité ne coûtent rien; les essais qui les étayent ont un coût. Demandez qui est responsable des équipements de test, qui les étalonne et quand ils ont été étalonnés pour la dernière fois. Demandez ensuite à voir une étiquette d’étalonnage ou un registre. Un site qui possède et étalonne lui-même ses équipements décrit un processus; celui qui envoie des échantillons ailleurs décrit une relation de sous-traitance. Cette différence doit être intégrée à votre évaluation.
7. L’emballage. Terminez au poste d’emballage. Ce n’est pas l’étape la plus spectaculaire, mais c’est là que les dernières erreurs sont détectées: contrôles de comptage, vérification des étiquettes, marquage des cartons et configuration des palettes. C’est aussi là que de nombreuses affirmations d’usine deviennent concrètes, car l’emballage est une opération répétable dont le taux de défaillance connu doit être géré par l’organisation, que quelqu’un soit présent ou non.
Si le temps vous le permet, un arrêt supplémentaire vaut davantage que les sept précédents: demandez à consulter un enregistrement de non-conformité du dernier trimestre. Le fait que vous soyez autorisé ou non à le consulter, et qu’il comporte ou non une décision et une signature, vous en apprend davantage sur l’organisation qu’une heure de visite.
Présentez un ordre du jour au lieu d’accepter la visite guidée. La manière la plus fréquente de perdre une journée lors d’une visite d’usine est de laisser l’hôte fixer le parcours, car l’itinéraire proposé est précisément celui qui évite le circuit de traitement des non-conformités et la zone des batteries. Transmettez à l’avance les sept arrêts sous forme de liste et demandez qu’ils soient respectés dans cet ordre. Un fournisseur qui accepte immédiatement indique que ce parcours était déjà possible; un fournisseur qui doit le réorganiser vous apprend quelque chose sur ce que l’itinéraire par défaut dissimulait. Si une visite est refusée ou reportée, demandez quel arrêt en est la cause, car la réponse localise le problème avec davantage de précision qu’un simple refus.
Comptez les questions qui ont permis d’obtenir un document. Pas les registres présentés devant vous, mais les documents que vous auriez pu emporter, ou à défaut photographier. Une visite durant laquelle toutes les réponses ont été uniquement verbales et aucun document n’a été produit vous a coûté une journée et ne vous a laissé que des impressions; une visite durant laquelle trois documents ont été obtenus vous laisse des éléments que vous pourrez vérifier plus tard, de manière indépendante, sans avoir à interroger qui que ce soit à nouveau. Trois documents lors d’une visite d’usine constituent un bon résultat.
Posez deux fois la même question, mais différemment. Demandez qui valide une révision de production, puis, vingt minutes plus tard, dans un autre service du bâtiment, demandez à la personne que vous rencontrez ce qui se passe lorsqu’une révision arrive. Le fait que les deux réponses concordent vaut davantage que chacune prise isolément, car la concordance prouve l’existence d’un processus partagé, tandis que la divergence montre que les deux services ne communiquent pas. Une divergence n’est pas rédhibitoire — nombreuses sont les bonnes usines où la frontière entre ingénierie et production est mince — mais elle doit être consignée plutôt que passée sous silence.
La seule question sur les effectifs qui mérite d’être posée directement
Il existe une seule question sur les effectifs qui distingue une usine d’un intermédiaire, et il convient de la poser sans détour: qui gère votre production, et sont-ils employés par vous?
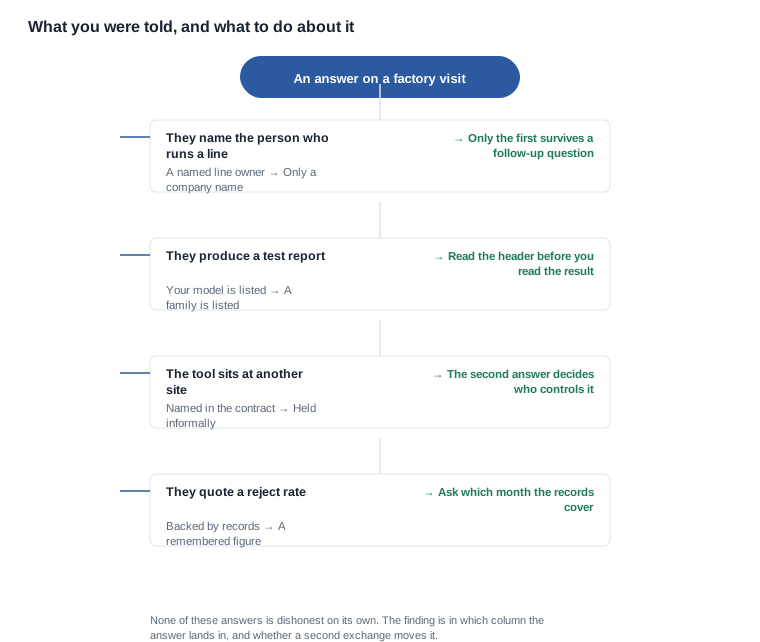
La réponse n’est pas une formalité, car elle indique où se situe le savoir-faire opérationnel. Si la personne qui planifie votre commande travaille pour vous, alors ce savoir-faire se trouve au sein de l’organisation avec laquelle vous avez conclu un contrat, il vous est accessible et il survit à la fin du projet. Si la réponse est que la production est gérée par un partenaire, alors ce savoir-faire se situe en dehors de votre organisation, vous ne pouvez pas l’interroger et il peut disparaître à la fin de votre commande — précisément au moment où une commande récurrente en dépend.
Deux questions de suivi permettent de nettement préciser la réponse. Demandez à qui l’acheteur appeler si une unité tombait en panne deux mois après la livraison. Dans une usine, l’appel aboutit aux personnes qui ont fabriqué l’unité, et la réponse s’appuie sur des enregistrements plutôt que sur des souvenirs. Chez un intermédiaire, l’appel est transmis, et la réponse doit être reconstituée avant de pouvoir vous être communiquée.
Puis posez la version plus difficile: combien de personnes qui dirigent la ligne de production sont sur la paie de votre fournisseur, et combien appartiennent à une société de prestation de main-d’œuvre. Il ne s’agit pas d’une accusation. Une usine qui fait appel à de la main-d’œuvre contractuelle pendant les périodes de pointe fonctionne normalement et vous le dira clairement, car il s’agit d’une décision de gestion des coûts ordinaires. Ce qui distingue une réponse authentique d’une réponse préparée, c’est la présence d’un mécanisme: un plan documenté de renforcement des effectifs en période de pointe, une proportion chiffrée, une explication de qui forme et supervise les équipes.
La version finale est celle que la plupart des acheteurs ne posent jamais, et c’est celle qui permet de prédire la deuxième commande: à qui appartient le savoir-faire du processus qui n’est consigné nulle part? Chaque usine possède une couche informelle: quel lot fonctionne bien sur quel poste, quelles pièces de quel fournisseur arrivent préchargées, quel niveau de finition que tout le monde comprend sans document. Si cette couche appartient à l’organisation de votre fournisseur, vous achetez l’accès à un actif. Si elle appartient à un partenaire, votre achat dépend d’une relation que votre bon de commande ne régit pas.
À quoi ressemble une réponse préparée
Une réponse préparée n’est pas un mensonge. C’est la description d’un processus qui existe quelque part, communiquée par une personne qui n’en est pas responsable. Apprendre à la reconnaître relève davantage de la forme que de la méfiance, car les deux types de réponse présentent des structures différentes.
Des adjectifs plutôt que des faits. "Avancé", "professionnel" et "de niveau mondial" décrivent une revendication; une référence d’actif, une date et une fonction identifiée décrivent un fait. Lorsque vous entendez le premier type de réponse, les questions à poser portent sur la mesure: combien, à quelle fréquence, qui l’enregistre et où l’enregistrement est conservé.
Généralisation plutôt que précision. "Nous travaillons avec plusieurs usines partenaires" est une affirmation vraie, mais aussi une esquive, car elle refuse d’indiquer laquelle fabrique votre commande. La question de suivi qui permet d’y répondre consiste à préciser une quantité: et pour une commande de cette taille, laquelle? Un site incapable d’indiquer le site correspondant à votre quantité précise vous dit que l’allocation relève de la décision de quelqu’un d’autre.
Récence. Le test isolé le plus fiable dans cette catégorie consiste à demander un rapport d’essai et à lire son en-tête. Examinez le numéro du rapport, le nom du laboratoire et la liste des modèles imprimés sur le document lui-même. Les documents de cette catégorie sont fréquemment établis par famille ou par conception électrique plutôt que par nom commercial; un rapport couvrant une autre variante vous renseigne donc sur un autre produit. Vous n’essayez pas de prendre qui que ce soit en faute; vous vérifiez si le document décrit les marchandises que vous recevrez.
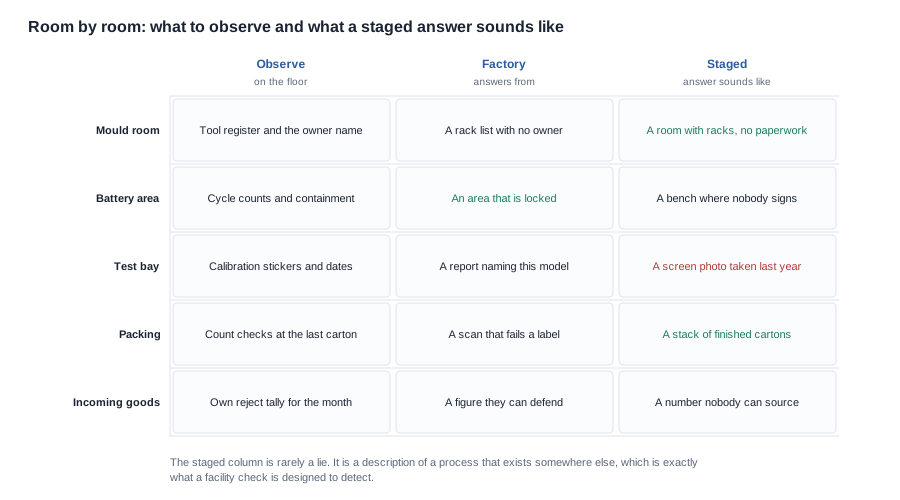
La matrice ci-dessus associe chaque pièce aux preuves qu’une usine produit et à la version que ressemble une réponse préparée. Remarquez que la colonne des réponses préparées n’est pas absurde. Une zone de confinement vide mais verrouillée et une salle de moulage équipée de rayonnages mais dépourvue de documents sont toutes deux des configurations bâties plausibles. Ce qui leur manque, c’est l’enregistrement que l’organisation conserve, que visite ou non un visiteur soit présent.
Une discipline utile ici consiste à séparer ce qui vous a été montré de ce qui vous a été dit, puis à consigner ces éléments séparément avant de partir. Presque tous les désaccords rétrospectifs concernant une visite d’usine remontent à un visiteur qui, par la suite, n’a pas su distinguer une démonstration d’une affirmation. Une courte note prise sur place ne coûte rien et vaut inestimable trois mois plus tard.
Les solutions de remplacement à distance lorsque les déplacements ne sont pas possibles
Les déplacements ne sont pas toujours possibles, et une évaluation à distance est réellement moins concluante, et pas simplement plus lente. Elle ne peut pas établir qui emploie qui. Elle peut établir quelque chose de plus restreint, mais tout aussi utile: si les réponses sont précises, sourcées et reproductibles, ce qui permet d’écarter la plupart des fournisseurs impossibles à classifier avant d’avoir dépensé de l’argent pour un billet d’avion.
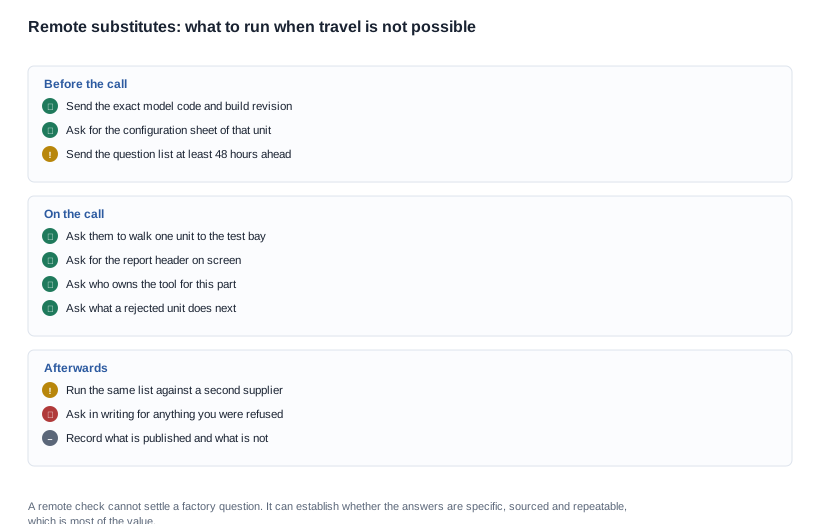
La meilleure solution de remplacement à distance est une visite en direct plutôt qu’une présentation de diapositives. Demandez un appel vidéo au cours duquel une personne parcourt l’installation, des marchandises entrantes jusqu’à l’emballage, avec la caméra braquée sur le sol, et posez trois questions pendant la visite plutôt que de les programmer pour plus tard. L’intérêt ne réside pas dans le fait de voir le bâtiment, mais dans la capacité de la personne présente en ligne à répondre à une question sans quitter le cadre. Une organisation qui maîtrise son processus répond à son poste de travail.
La deuxième solution de remplacement est documentaire et ne nécessite aucun appel. Demandez la fiche de configuration de l’unité exacte qui serait fabriquée, la nomenclature avec les versions des composants et la procédure de gestion des non-conformités. Il s’agit de documents plutôt que de démonstrations: ils peuvent donc être lus au lieu d’être mis en scène. Un document qu’un fournisseur est incapable de produire constitue en soi un élément d’information.
La troisième solution est comparative. Appliquez la même courte liste à deux fournisseurs et comparez côte à côte la précision de leurs réponses, car la formulation vague d’un seul fournisseur est beaucoup plus difficile à détecter sans point de comparaison. Les questions à leur poser comprennent le site de production, le propriétaire de l’outillage, la date d’étalonnage et la liste des modèles figurant dans le rapport le plus récent.
La quatrième solution fait intervenir un tiers et constitue la seule capable d’atteindre les éléments que contrôle un fournisseur. Un audit indépendant selon une norme clairement identifiée, ou la référence d’un client furnished par une marque ayant mis en œuvre un programme de production, plutôt que par un distributeur ayant acheté un conteneur, permet d’obtenir des informations que le fournisseur ne volunteered pas spontanément. Définissez vous-même l’ordre du jour plutôt que d’accepter celui qui vous est proposé.
Ce qu’aucune méthode à distance ne permet de trancher, c’est la question du personnel. Les relations d’emploi se vérifient sur place ou pas du tout, et tout fournisseur qui propose une solution à distance pour cette question précise vous indique où chercher la réponse.
Lors d’une inspection: ce que nous montrons et ce que nous ne montrerons pas
Nous sommes un fabricant, et la manière honnête de le présenter consiste à être précis sur ce que cela prouve plutôt qu’à demander à un acheteur de nous croire sur parole. Si vous nous rendez visite, nous vous montrerons des lignes à l’arrêt ainsi que des lignes en fonctionnement, et nous expliquerons la différence entre les deux plutôt que de vous y esquiver. Nous vous permettrons de poser la question sur les non-conformités, et nous vous indiquerons l’emplacement des enregistrements, ainsi que là où il n’en existe pas.
Nous dirons également dès maintenant ce qu’une visite ne permettra pas d’établir pour notre gamme, car cette liste est identique à chaque fois et il vaut mieux la présenter à l’avance que la découvrir au cours de la visite:
- chimie des cellules de batterie, durée de vie en cycles et possibilité de remplacement — non publiée pour aucun de nos vingt-huit modèles;
- mesures acoustiques et caractéristiques des transducteurs — non publiées;
- poids des montures au-delà d’un chiffre unique, celui du MT6 à 158 g;
- base des essais d’étanchéité — une indication de catalogue IP54 figure sur deux modèles sport, sans norme, laboratoire ni lot à l’appui;
- numéro de chaque certificat, organisme émetteur et période de validité.
Aucun de ces éléments ne figure dans les documents presented relative à nos installations, car ils ne figurent pas dans nos sources disponibles. Un fournisseur qui produit un numéro de certificat le jour de la visite fabrique ce document dans la matinée, mais ne détient pas un certificat existant, et vousseriez.count sur lui pendant un an.
Nous dirons clairement que le réflexe derrière ces vérifications est le bon, à une nuance près: vérifiez le processus plutôt que les locaux. Une société de négoce peut présenter un bâtiment convaincant. Elle ne peut pas présenter un flux de production qu’elle n’exploite pas, et la différence entre les deux devient visible en trente minutes si vous suivez l’itinéraire du produit plutôt que celui conçu pour la visite.
Les critères que nous proposerons sont assez simples à appliquer à n’importe quel fournisseur: nommer le site, nommer la partie employante, produire trois documents et répondre à la question sur le processus de gestion des défaillances sans hésiter. Quatre signaux d’alerte subsistent une fois ces vérifications effectuées: une réponse qui arrive uniquement sous forme d’adjectifs, un rapport dont l’en-tête mentionne une autre variante, un outil sans responsable et un planning dont aucun rôle désigné n’a la maîtrise. Chacun peut être contourné au moyen d’une clause. La présence de trois d’entre eux doit interrompre l’évaluation, et les questions à poser sur la manière de procéder à cette évaluation sont aussi importantes que les réponses.
Les acheteurs demandent souvent si cela vaut la peine de consacrer une journée de déplacement par rapport à une inspection à distance moins coûteuse. L’arbitrage honnête est le suivant: une visite ne peut pas raccourcir un programme, et un contrôle à distance ne peut pas établir la maîtrise des opérations; il faut donc choisir le risque que l’on préfère assumer dans le bon de commande. La plupart des acheteurs qui réalisent une première commande à distance, puis une commande récurrent après une visite, indiquent que le second programme a été le moins coûteux, car les constats sont parvenus pendant la négociation plutôt qu’après celle-ci.
La distinction commerciale générale est présentée dans usine ou société de négoce. La version à distance de ces contrôles figure dans ce qu’il faut vérifier lors d’un appel vidéo, et les documents à vérifier de manière indépendante sont présentés dans la vérification des fournisseurs.
Lectures complémentaires
- Vérifier avant de se déplacer — ce qu’il faut vérifier lors d’un appel vidéo
- Où se situe la limite de l’externalisation — que faut-il externaliser
- Ce qu’une visite sur site ne peut pas établir — la vérification des fournisseurs
Indiquez-nous les questions que vous prévoyez de poser et nous vous dirons lesquelles nous pouvons traiter sur-le-champ.


