
Une run pilote de développement ODM est facile à demander et difficile à spécifier, et l’écart entre ces deux états est celui où la plupart des programmes pilotes dépensent de l’argent sans obtenir d’informations. Un acheteur demande vingt unités, reçoit vingt unités, puis découvre que ces vingt unités ne peuvent pas répondre à la question qui les justifiait. La cause est rarement une usine qui refuse de coopérer. Le pilote a été spécifié comme une quantité alors qu’il aurait dû l’être comme une décision.
Un run pilote répond à une seule question. La question à laquelle il doit répondre dépend de ce qui n’a pas encore été établi et, dans cette catégorie, les éléments non établis sont principalement ceux que les données publiées ne contiennent pas: le poids de la monture pour tout modèle autre qu’un seul, le modèle du capteur, le champ de vision, la spécification vidéo, les caractéristiques des microphones, les performances de l’objectif, les numéros de rapport d’ingress protection et le matériau des joints ne figurent pas dans notre catalogue. Le catalogue ne publie aucune ligne de certification pour aucun modèle, ni aucun numéro de certificat: la portée applicable à un modèle donné sur un marché donné est un document à demander et à classer avant la commande, plutôt qu’une indication que l’acheteur peut lire sur une page. Un run pilote de développement ODM ici n’est donc pas une formalité avant la production. C’est le mécanisme par lequel une spécification cesse d’être une description pour devenir une base sur laquelle peuvent reposer un bon de commande, une clause de garantie et un dossier de conformité.
Run pilote de développement ODM: trois pilotes souvent confondus
L’erreur de spécification la plus courante dans cette catégorie consiste à considérer un pilote comme une seule activité. Il en existe trois, avec des quantités, des bases d’acceptation et des livrables différents, et un programme qui en lance un lorsqu’il en fallait un autre perd à la fois du temps et de l’argent.
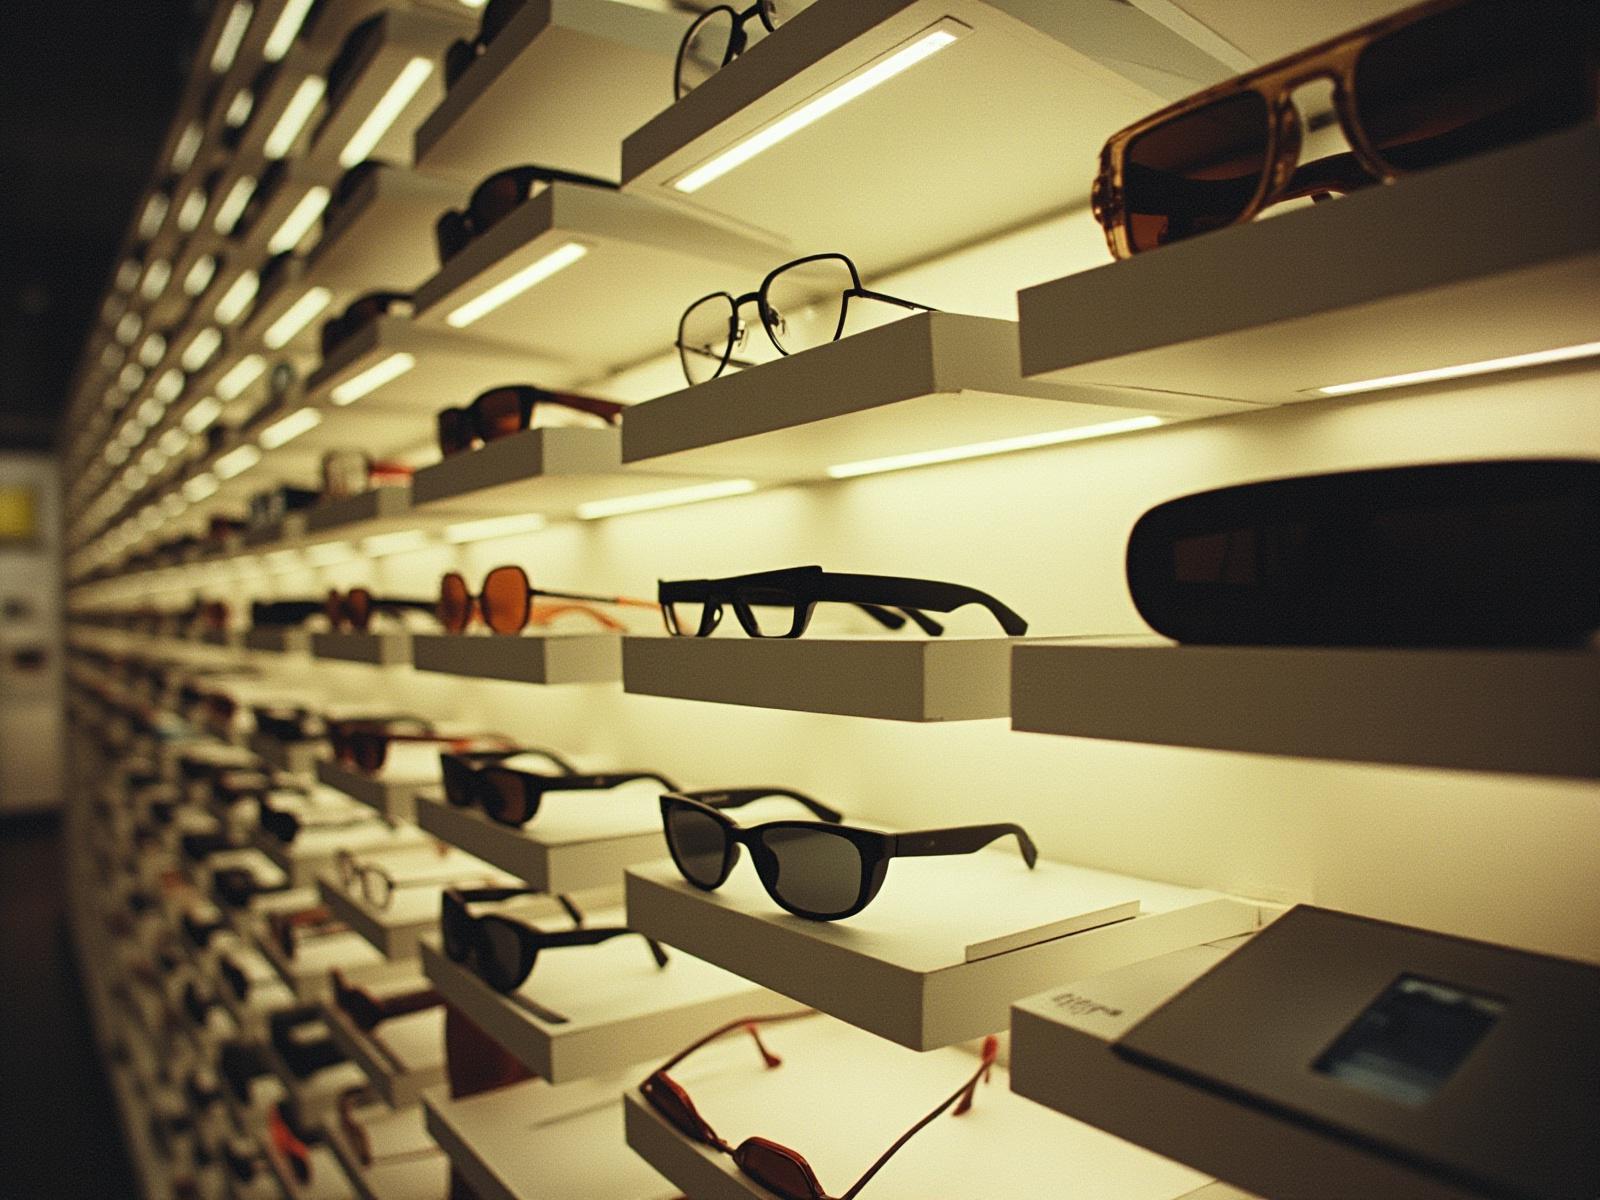
Le pilote de procédé est une série courte dont l’objectif est de vérifier si la ligne de production peut respecter les tolérances et si la norme relative à la première pièce est atteignable. Son livrable est un taux de rendement et une liste des défauts. Sa base d’acceptation est la cohérence entre les unités, et non les performances du produit. Un pilote de procédé qui revient sans anomalie vous indique que la ligne est capable; il ne vous apprend rien sur la conformité de la conception à l’exigence, car celle-ci n’a jamais été testée. C’est le pilote qui permet de détecter un problème de fabrication, et c’est celui que la plupart des usines sont équipées à réaliser rapidement.
Le pilote d’évaluation est une série courte dont l’objectif est de produire des unités permettant de mesurer les résultats selon les propres critères d’acceptation de l’acheteur. Ses livrables sont des preuves: une répartition du poids sur un échantillon, une évaluation de la caméra dans des conditions définies, une plage de tailles, une mesure acoustique, un nouveau test d’ingress protection. Sa base d’acceptation est constituted par les critères rédigés par l’acheteur, car les données publiées ne les contiennent pas. C’est le pilote qui comble les lacunes de spécification et, dans cette catégorie, c’est celui qui compte réellement, car les lacunes sont là où se situe le risque.
Le pilote de terrain est une petite série placée dans l’environnement réel du client et utilisée par de vrais utilisateurs. Ses livrables sont des données comportementales: un taux de retour sur une période, un profil d’interaction, une semaine d’utilisation réelle dans une salle de classe, un entrepôt ou une surface de vente. Sa base d’acceptation est ce qui se produit lors de l’utilisation, et non ce que rapporte un banc d’essai. C’est le pilote que la plupart des programmes négligent, et c’est le seul qui puisse vous dire si le produit résout le problème, par opposition au fait de se conformer à une spécification que l’acheteur a lui-même rédigée.
Les trois sont séquentiels dans un programme correctement mené et indépendants dans un programme mal mené. Un échec courant consiste à lancer le pilote de procédé, à se réjouir du taux de rendement et à traiter ce résultat comme s’il s’agissait de celui du pilote d’évaluation. Les deux réponses ne sont pas interchangeables, et un acheteur qui accepte la première à la place de la seconde ne comble aucune lacune.
Le coût de cette confusion n’est pas abstrait. Un pilote de procédé est peu coûteux, rapide et rassurant, car ses critères relèvent de l’usine et que son résultat est généralement favorable. Un pilote d’évaluation est plus lent et plus susceptible de produire une réponse dérangeante, car ses critères appartiennent à l’acheteur et que les instruments utilisés peuvent ne pas être ceux que l’usine emploie habituellement. Les programmes dérivent vers le premier type pour exactement cette raison, puis découvrent lors de la revue avant production que les questions de spécification restent ouvertes alors que l’outillage est déjà engagé. Décider quel pilote une question requiert, avant que quiconque ne construise quoi que ce soit, represents l’heure la moins coûteuse de tout le programme.
Choisir le pilote réellement requis par votre question ouverte
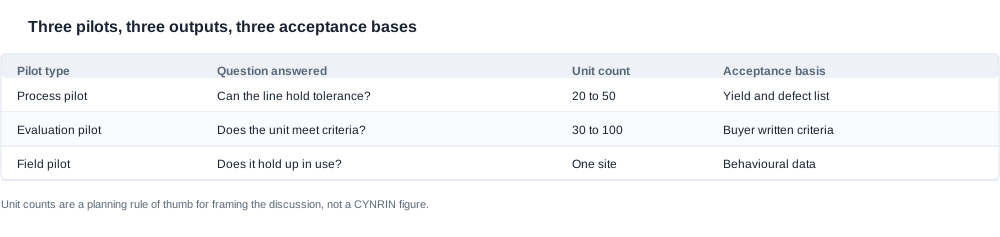
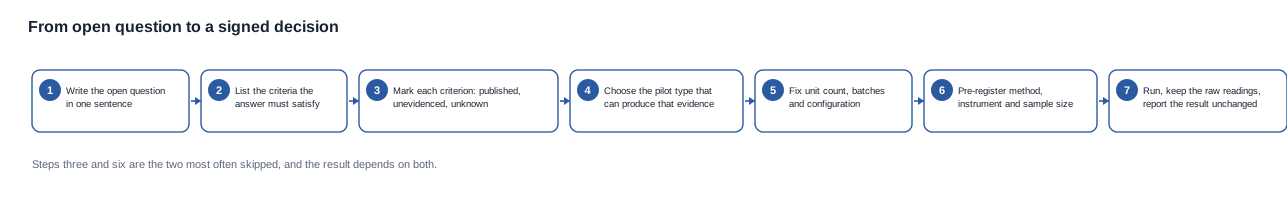
Le choix est plus facile que les programmes ne le laissent croire, car la question est presque toujours déjà formulée quelque part dans la documentation de l’acheteur. Partez des critères d’acceptation, et non du nombre d’unités.
Étape 1: rédiger la question ouverte en une seule phrase. Si elle ne peut pas l’être, le pilote porte plus d’une question et ne permettra d’y répondre à aucune. « La capacité de la batterie est-elle suffisante? » est une question. « La batterie, la caméra et l’acoustique sont-elles adaptées? » représente trois questions avec trois plans d’échantillonnage différents et trois conséquences en cas d’échec distinctes.
Étape 2: classer chaque critère selon l’état des preuves. Les données publiées sont déjà établies et ne nécessitent pas de pilote. Les données annoncées mais non étayées nécessitent un pilote. Les données que personne n’a formulées nécessitent d’abord un critère écrit, car il n’existe rien à tester. Dans notre propre catalogue, cette colonne intermédiaire est longue: les performances acoustiques, les performances de l’objectif, les preuves d’étanchéité et les spécifications de la caméra sont toutes annoncées ou sous-entendues plutôt que publiées.
Étape 3: déterminer si la question peut être traitée en laboratoire. Le poids, les dimensions, le temps de charge, le comportement des interfaces et l’étanchéité sont des questions de laboratoire. La détermination des tailles sur un éventail de morphologies crâniennes relève du laboratoire et d’un panel. La fatigue induite par les rappels, un environnement audio soumis au bruit ambiant réel, une longue session de travail et le taux de retour sont des questions de terrain qui ne peuvent être condensées dans un planning de laboratoire, quelle que soit la volonté du fournisseur.
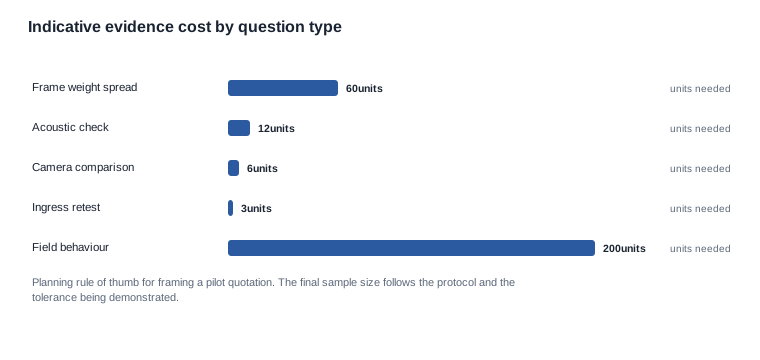
Étape 4: déduire le nombre d’unités de l’affirmation à démontrer, et non d’un chiffre rond. Une variation de poids entre des unités issues de plusieurs lots exige un nombre d’unités suffisant pour l’observer. Une comparaison de caméras entre deux configurations nécessite peu d’unités, mais celles-ci doivent être identiques des deux côtés. Une classe ou un site nécessite une unité de cette classe ou de ce site. Les chiffres ronds tels que dix ou vingt sont presque toujours hérités d’un budget plutôt que déduits d’une affirmation, et constituent la raison la plus fréquente pour laquelle un résultat de pilote est ensuite expliqué ou minimisé.
Étape 5: décider à l’avance des conséquences en cas d’échec. Un pilote sans conséquence définie en cas d’échec produit un résultat qui sera interprété. Il ne s’agit pas d’une critique de l’usine: c’est ce qui arrive à tout résultat présenté sans seuil associé. La conséquence doit être consignée avant la fabrication des unités, car ensuite l’acheteur est commercialement attaché à l’une des réponses possibles.
Il existe une sixième étape que les acheteurs expérimentés ajoutent et que la plupart des fournisseurs ne demandent pas: préciser, dans le planning, d’où viendraient physiquement les unités pilotes. Un pilote issu d’une série de préproduction concurrence les outillages, le micrologiciel et la documentation pour les mêmes journées. Un pilote issu du premier lot de production n’est en concurrence avec rien, mais arrive plus tard et ne peut pas influer sur la conception. Ce compromis relève d’une décision de programme, et non de l’usine; il doit figurer dans le devis plutôt que dans le premier courriel suivant la signature du bon de commande. Si un pilote est planifié entre le gel de la conception et l’évaluation de conformité, attendez-vous à ce que la documentation, plutôt que la fabrication, soit sur le chemin critique, et demandez lequel des deux détermine réellement la date.
Rédiger le protocole du pilote avant la fabrication des unités
Le protocole est l’élément qui transforme une série d’essais en preuves. Il doit comporter six éléments, et un programme qui les consigne avant la fabrication obtient un résultat qu’il peut citer; un programme qui les consigne après obtient un récit.
Les critères, chiffrés et assortis de seuils. « La batterie fonctionne de manière acceptable » ne peut pas échouer. « L’autonomie nominale reste dans la limite publiée pour la charge de travail indiquée, mesurée sur des unités issues de la configuration évaluée » le peut. Chaque paramètre non étayé de la spécification doit apparaître comme une ligne dans ce tableau, avec une méthode, un seuil et une décision associée.
La règle de sélection des unités. Quels lots, quelles positions dans le lot, quelle configuration. Les unités prélevées d’une seule série à la fin d’une fabrication longue constituent l’échantillon le plus faible possible, car elles partagent tout ce qui varie d’un lot à l’autre. Lorsque l’objectif du pilote est de démontrer la capacité du processus, c’est précisément l’échantillon recherché; lorsqu’il s’agit de caractériser le produit, c’est précisément l’échantillon à éviter.
La méthode de mesure et l’instrument. Deux équipes peuvent obtenir des valeurs différentes sur les mêmes unités et avoir chacune raison, car l’une a mesuré après un cycle de préchauffage et l’autre à froid. La méthode doit figurer dans le protocole, avec le conditionnement, la charge de travail, les conditions ambiantes et le nombre de répétitions.
Le conditionnement mérite une ligne à part, car c’est généralement là que l’on tranche les litiges de mesure. Un résultat relatif à la batterie dépend de la durée de fonctionnement de l’appareil, de ce qu’il a fait et du temps de repos avant le début de la mesure. Un résultat de température de surface dépend des conditions ambiantes et de la durée de fonctionnement de la charge. Un résultat acoustique dépend de l’environnement de mesure, et un banc à ciel ouvert ne correspond pas à l’environnement d’une rue. Rien de tout cela n’exige des dispositions exotiques: ce sont simplement des détails qui sont tranchés par whoever mesure en premier, et ils devraient l’être par le protocole. Lorsqu’une valeur doit figurer dans un dossier technique, enregistrez l’identification de l’instrument de mesure ainsi que le relevé, car une mesure non traçable ne constitue pas une preuve lors d’un examen de diligence raisonnable, même si elle est exacte.
La taille de l’échantillon, avec le motif consigné. Non pas « 20 unités », mais « 20 unités, car l’affirmation porte sur une dispersion au sein d’un lot, et une dispersion nécessite plus d’une unité par position ». Consigner le motif rend le nombre défendable lorsque le résultat est contesté et permet de voir clairement lorsque le nombre a été repris plutôt que calculé.
Les données brutes, et non le résumé. Un rapport pilote qui fournit une valeur unique sans la distribution correspond à un résumé, et les résumés sont précisément le lieu où les résultats favorables subsistent tandis que les résultats défavorables disparaissent. Demandez les relevés par unité.
L’engagement en matière de communication des résultats. Ce que le fournisseur s’engage à faire lorsqu’un résultat n’atteint pas le seuil: arrêter, ajuster et relancer, signaler et poursuivre, ou signaler et suspendre. De notre côté, nous réaliserons un essai pilote selon des critères écrits et communiquerons le résultat sans le modifier, y compris lorsque la conclusion honnête est que les données publiées restent la meilleure description du produit après les essais.
Ce qu’un essai pilote ne peut pas établir dans cette catégorie
Un essai pilote est une exercice délimité, et la misunderstandings la plus coûteuse dans cette catégorie consiste à le traiter comme un essai complet. Voici quatre choses qu’il ne peut pas faire, quel que soit le nombre d’unités produites.
Il ne démontrera pas la consistance de la production à grande échelle. Un essai pilote établit que le processus est capable de réaliser quelque chose. La capacité à grande échelle découle de données de production au rythme nominal, de données de capability sur une période soutenue et d’un plan de contrôle, qu’aucune série courte ne permet d’obtenir. Un essai pilote de vingt unités constitue une indication et rien de plus; un fournisseur qui présente le rendement d’un essai pilote comme le rendement de production avance une affirmation que les données ne soutiennent pas.
Il ne montrera pas le comportement sur toute la durée de vie du produit. La dégradation de la batterie, le vieillissement des joints, l’usure des charnières, la dérive des cycles de charge et la fatigue du châssis dépendent tous du temps. Un essai pilote mesuré durant la deuxième semaine ne dit rien de la quarantième. Lorsque la durabilité compte, les éléments de preuve relèvent d’un programme distinct doté de son propre calendrier, qui devrait être lancé tôt précisément parce qu’il est lent.
Il ne corrigera pas la situation de la documentation. Un dossier technique, une déclaration de conformité et la situation des certificats dépendent de la documentation, et non des essais. Un essai pilote peut produire des mesures qui alimentent un dossier, mais ne peut pas produire le dossier lui-même. Le catalogue ne publie aucune ligne de certification pour aucun modèle; l’essai pilote ne dispose donc d’aucun élément de référence à ce sujet, et aucune série pilote ne modifie ce qui manque. Seul un document déposé pour une référence de modèle et un marché nommés le permet.
Il ne vous dira pas si le marché veut le produit. Un essai pilote peut vous dire que l’unité est conforme, qu’elle fonctionne et qu’elle survit à la série. La demande s’établit par un test commercial doté d’une structure, d’un coût et d’un profil de risque différents; mélanger les deux dans un même programme signifie généralement que la question commerciale reçoit une réponse issue de l’ingénierie.
Une cinquième limite propre à cette catégorie mérite d’être nommée directement. Un essai pilote construit avec des unités de préproduction et selon des critères de préproduction reproduira les lacunes qu’il est conçu pour combler, car les unités elles-mêmes sont Transitionales comme la spécification, en se fondant sur les mêmes hypothèses non étayées. Ce n’est pas une raison de se passer de l’essai pilote. C’est une raison de fixer la référence du modèle et la configuration évaluée avant la série, afin que le résultat décrive la configuration qui sera effectivement livrée.
Et il y en a un sixième, celui que l’on découvre le plus souvent tardivement. Un pilote présente les unités qui lui sontsubmitted. Si un composant est remplacé après le pilote — parce que l’original devient indisponible, qu’un fournisseur modifie ses spécifications ou qu’une seconde source est qualifiée pour des raisons de coûts — le résultat du pilote décrit alors un produit qui n’existe plus, et l’écart se rouvre silencieusement. C’est pourquoi une règle de maîtrise des modifications doit figurer dans l’accord de pilote plutôt que dans le manuel qualité général: un remplacement qui était raisonnable à l’époque peut invalider simultanément les preuves, l’évaluation et le dossier technique. La règle qui protège ici un programme est simple à énoncer et facile à négliger. Toute modification d’un composant dans une configuration évaluée déclenche un examen documenté des preuves invalidées par cette modification. L’examen est bref. C’est son non-respect qui six mois plus tard.trigger la discussion sur l’application ou non du certificat à l’unité présente dans le carton.
Questions à poser à un fournisseur avant de vous engager dans une série pilote
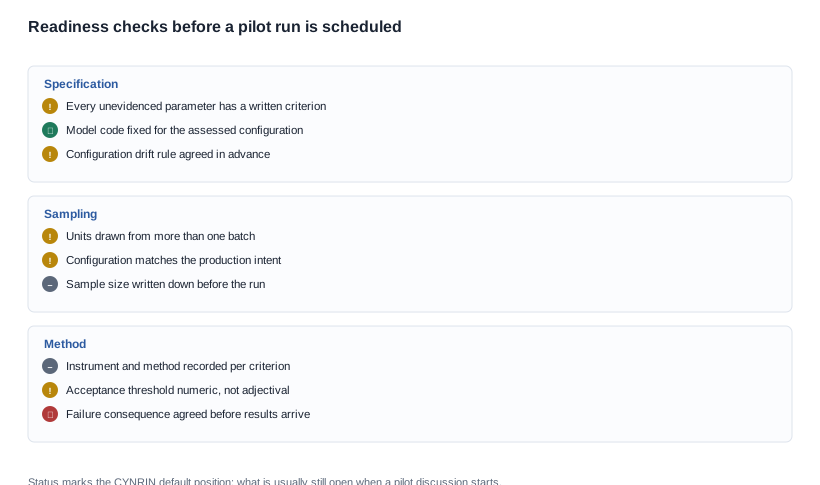
La liste ci-dessous est celle que nous voudrions voir answered avant même la rédaction de notre propre bon de commande. Elle est formulée de manière à permettre au fournisseur d’y répondre directement; un fournisseur qui répond directement vous indique quelque chose sur la manière dont le programme sera conduit.
- Que prouve ce pilote et qu’établit-il explicitement pas? Une réponse claire mentionne les deux aspects. Une réponse qui ne mentionne que le premier est une réponse commerciale.
- Quels critères sont publiés, lesquels ne sont étayés par aucune preuve et lesquels sont inconnus des deux parties? Cela oblige à faire apparaître les lacunes de spécification au moment où elles sont encore peu coûteuses à combler.
- Combien d’unités, issues de quels lots, dans quelle configuration, et pourquoi ce nombre? La raison compte davantage que le nombre.
- S’agit-il de la configuration qui sera évaluée aux fins de conformité, et le code modèle est-il figé? Si la réponse est non, le résultat ne sera pas transposable au produit expédié.
- Quelle est la méthode de mesure, l’instrument utilisé et les conditions de préparation? Si deux fournisseurs mesureraient la même propriété différemment, les résultats ne seront pas comparables et le critère devra être reformulé.
- Quel est le seuil d’acceptation de chaque critère, en valeurs numériques? Les adjectifs ne sont pas des seuils.
- Fournirez-vous les mesures brutes par unité plutôt qu’un résumé? Une distribution permet de prendre des décisions; une moyenne masque l’unité non conforme.
- Que se passe-t-il si le pilote n’atteint pas le seuil? Arrêter, ajuster et relancer; signaler et poursuivre; ou signaler et suspendre. Chacune de ces options est légitime. Le problème vient de ne pas savoir laquelle s’applique.
- Quels éléments figurent sur le chemin critique de cette série? Il s’agit généralement d’une itération d’outillage, d’un problème de disponibilité d’un composant ou d’une dépendance documentaire, et chacun d’eux a un impact différent sur le calendrier.
- Combien de cycles d’outillage prévoyez-vous, et qu’est-ce qui en déclenche un autre? Un premier outillage pour une nouvelle forme est rarement conforme du premier coup, et le nombre de cycles influe à la fois sur les coûts et les délais.
- Quelles décisions sont figées à ce stade, et qui tient à jour le registre des décisions? Dans un développement ODM, les décisions perdues sont généralement celles que chaque partie supposait que l’autre avait consignées.
- Quel est le coût unitaire au volume prévu, détaillé par poste? Un prototype est le premier moment où il est possible d’obtenir un chiffre réel plutôt qu’une estimation, et ce chiffre vaut souvent davantage que le pilote lui-même.
Douze questions constituent le minimum opérationnel, et la quatrième et la huitième sont celles qui révèlent le plus souvent l’état réel du programme. Un fournisseur capable de répondre précisément aux deux est un fournisseur dont les résultats de pilote peuvent être invoqués de manière fiable dans une discussion contractuelle. Un fournisseur qui en est incapable vous indique que le pilote sera une démonstration plutôt qu’un test, ce qui constitue un résultat acceptable à condition que ce soit une décision et non une surprise.
Quatre types de réponses méritent d’être considérés comme des signaux d’alerte, et il convient de les nommer parce que chacune paraît raisonnable prise isolément. Le premier consiste à proposer un nombre d’unités avant l’existence de critères, ce qui signifie que ce nombre provient d’une grille tarifaire et non d’une exigence. Le deuxième consiste à décrire un seuil en termes qualitatifs — excellent, conforme aux attentes, en ligne avec la cible — ce qui signifie que le résultat sera caractérisé plutôt que mesuré. Le troisième consiste à proposer un pilote sur des unités qui seront produites après l’évaluation de conformité, ce qui inverse l’ordre utile: le pilote doit éclairer la spécification soumise à évaluation, et non confirmer une spécification déjà figée. Le quatrième consiste à refuser d’indiquer les conséquences en cas d’échec, généralement sous prétexte de flexibilité. La flexibilité appliquée à un résultat conforme est une qualité commerciale; la flexibilité appliquée à un résultat non conforme est un litige non résolu qui attend une échéance.
Le schéma inverse mérite également d’être relevé. Les fournisseurs qui répondent à la troisième question en expliquant la logique de l’échantillonnage, et à la sixième en proposant de convenir de la méthode avant la production plutôt qu’après, travaillent généralement à partir d’un processus réel et non d’un script. Lors d’un entretien de diligence, ce comportement constitue en soi une preuve, et il est plus instructif qu’une réponse rapide à la première question.
Où s’achèvent nos données publiées et ce que nous nous engagerons à consigner par écrit
Notre propre position publiée définit le cadre de cet article. Elle est plus mince à certains endroits et plus ferme à d’autres qu’un document marketing ne le laisserait penser. Nous publions les autonomies homologuées, les choix de couleurs, les caractéristiques structurelles, les interfaces de recharge, les temps de charge, les capacités de batterie, les niveaux de gamme des caméras et les capacités des étuis pour notre gamme. Nous publions le poids d’une monture pour un modèle du catalogue — 158 g pour le MT6 — et « non publié » pour les autres. Le modèle du capteur, le champ de vision, les caractéristiques vidéo, les données relatives aux microphones, les performances de l’objectif, les numéros de rapport d’étanchéité et le matériau des joints d’étanchéité sont « non publiés ». En matière de conformité, rien dans le texte du catalogue ne mentionne CE, FCC ou RoHS, et aucune ligne n’associe une déclaration de conformité à un modèle; le champ d’application pertinent pour chaque modèle sur chaque marché doit donc être fourni sous forme de document joint à la commande, plutôt que présenté comme une ligne que l’acheteur peut lire dans ce document.
Nous ne publions ni nos délais de production pilote, ni nos coûts de développement, ni nos coûts d’outillage, ni nos quantités minimales de commande, ni notre capacité de production; une demande portant sur ces chiffres recevra une réponse honnête plutôt qu’un chiffre. Ce sur quoi nous nous engagerons par écrit est plus ciblé et plus utile: nous passerons en revue les douze questions ci-dessus pour une conception précise, vous indiquerons lesquelles peuvent recevoir une réponse dès aujourd’hui, lesquelles nécessitent une fabrication et lesquelles sont les plus susceptibles d’être à l’origine d’un retard du programme. Nous rapporterons les résultats du pilote, quel qu’en soit le résultat.
En pratique, un pilote dans cette catégorie est d’autant plus pertinent que les données publiées sont limitées — le poids de la monture, les caractéristiques de la caméra, les performances acoustiques, les performances de l’objectif et les preuves d’étanchéité. Ce sont les lacunes qu’un pilote peut combler, et celles vers lesquelles il devrait être orienté plutôt que consacré à reconfirmer des chiffres déjà publiés.
Lectures complémentaires
- Développement ODM
- La phase de prototype dans un programme ODM
- Processus de développement étape par étape
- Puis-je commencer avec une petite commande de test?
Dites-nous ce que le pilote doit établir et nous vous indiquerons de quel type il s’agit et ce qu’il peut répondre de manière réaliste.


