
La raison pour laquelle une phase de développement de prototype ODM présente davantage de risques que l'étape équivalente d'un programme OEM tient à un seul mot: la responsabilité. Dans une collaboration OEM standard, la conception existe déjà et l'usine sait déjà comment la fabriquer; le prototype ne fait donc que confirmer ce qui est connu. Dans le cadre d'un ODM, la conception appartient à l'acheteur et le prototype constitue le premier point de rencontre entre cette conception et la plateforme, l'outillage, les processus et les capacités de test existants de l'usine. Presque tous les problèmes surviennent à ce stade parce que l'on a supposé que les deux étaient compatibles, alors qu'elles ne l'étaient pas. Cet article présente ce que cette phase doit trancher, comment déterminer tôt si elle y parvient et quelles questions poser pendant son déroulement plutôt qu'après.
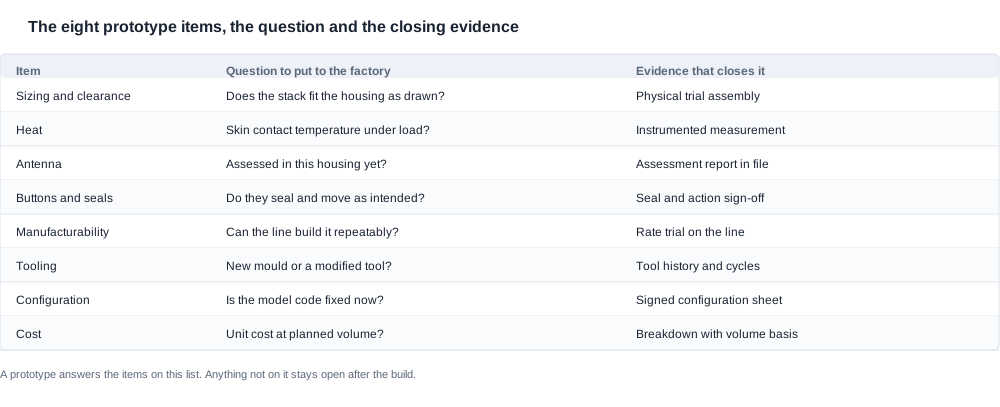
Phase de développement de prototype ODM: les huit points à trancher
Un prototype n'est pas une démonstration. C'est un instrument et, comme tout instrument, il possède une liste définie de ce qu'il est capable de mesurer. Tout ce qui ne figure pas sur cette liste reste non résolu, quel que soit le nombre d'unités produites. Les huit points ci-dessous déterminent si le programme peut se poursuivre, et chacun est associé à une question précise et à un élément de preuve spécifique qui permet de le clore.
1. Encombrement et dégagement de montage. Vérifier si les composants électroniques occupent le boîtier conformément aux plans. Cela peut sembler anodin, mais il s'agit du défaut le plus fréquent, car une conception établie dans un outil CAD ne tient pas compte de la chaîne des tolérances, des fixations, du cheminement des câbles ni de la séquence de montage. L'écart entre le plan et la pièce physique est généralement découvert au moment de la fabrication de l'outillage, ce qui constitue l'endroit le plus coûteux pour le découvrir.
2. Chaleur. Vérifier si l'ensemble fonctionne à une température que le châssis peut supporter. Le boîtier constitue le chemin thermique vers la peau; la conception doit donc indiquer où la chaleur se dissipe. La question utile à poser concerne la température de surface au point de contact avec la peau en pleine charge, et non au repos. Une mesure au repos est confortable, facile à obtenir et utterly useless pour la décision.
3. Antenne. Vérifier si la radio se comporte correctement dans ce châssis. Le boîtier fait partie de l'environnement de l'antenne; une conception jamais évaluée dans son boîtier final laisse donc une question radio en suspens. Demandez si une évaluation est nécessaire avant la fabrication de l'outillage, car, une fois celui-ci réalisé, la réponse devient coûteuse d'une manière qui n'a rien à voir avec son prix.
4. Boutons, ports et joints d'étanchéité. Vérifier s'ils assurent l'étanchéité et fonctionnent correctement. Un bouton intégré à un boîtier étanche est une pièce mobile traversant une ouverture; il s'agit donc d'une question de conception et non de fabrication. La sensation tactile d'un bouton dépend du jeu, de la course et de la force du dôme, autant de paramètres fixés par l'outillage. Par conséquent, une décision subjective prise verbalement lors de la revue du prototype devient définitive lorsque l'outillage est fermé.
5. Fabriquabilité. Vérifier si la ligne de production peut fabriquer la pièce conformément aux plans, à un rythme reproductible. C'est à ce stade qu'un plan peut se révéler impossible à fabriquer tel qu'il est écrit, et ce constat est bien moins coûteux ici qu'après la planification de la première série de production.
6. Outillage. Vérifier s'il faut créer un nouveau moule ou modifier un outillage existant. Un outillage modifié est plus rapide et moins coûteux, mais il conserve l'historique de ce qu'il a fabriqué auparavant. Il convient donc de le vérifier lors d'une revue de diligence plutôt que de le découvrir lors du premier essai de production.
7. Configuration de conformité. Vérifier si le prototype correspond à la configuration qui sera évaluée. Un code modèle doit être fixé à ce stade, car l'évaluation s'applique à une configuration donnée et toute modification ultérieure impose une nouvelle évaluation. Dans cette catégorie, le texte du catalogue ne mentionne ni CE, ni FCC, ni RoHS et n'indique aucune ligne de conformité pour un modèle particulier. Une modification tardive de la configuration ne peut donc pas remettre en cause les mentions publiées: elle change ce que l'acheteur doit obtenir par écrit.
8. Coût. Déterminer à quoi ressemble le coût unitaire à l'échelle de production. Le prototype est le premier point permettant d'obtenir un chiffre réel plutôt qu'une estimation. Dans de nombreux programmes, ce chiffre vaut davantage que le prototype lui-même, car c'est sur lui que repose le reste de l'analyse de rentabilité.
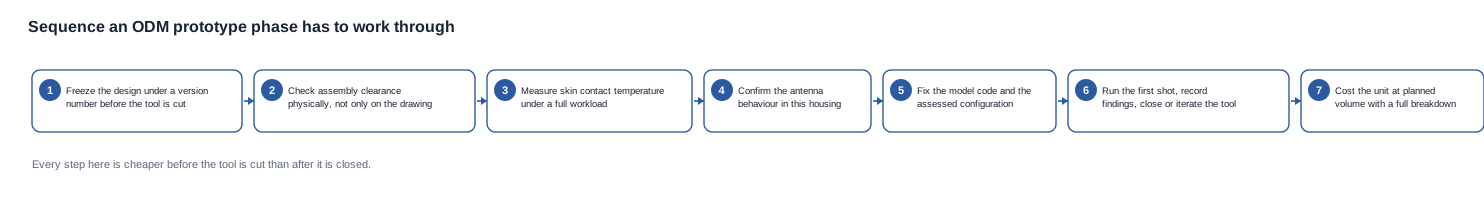
Les huit ne sont pas huit tâches à traiter dans l’ordre, car leurs coûts en cas de détection tardive sont très différents. Trois d’entre elles — le dimensionnement et les dégagements, la dissipation thermique et l’antenne — ne peuvent recevoir de réponse que par une pièce physique. Elles sont donc critiques pour le calendrier et doivent être traitées avant de valider l’outillage. Trois autres — la fabricabilité, la règle de substitution et la configuration — peuvent être analysées avant toute découpe, et le fait d’y répondre tôt ne coûte rien. Les deux dernières, le coût et l’acceptation, sont des conclusions plutôt que des questions, et elles n’acquièrent de sens que lorsque les six autres ont produit quelque chose à chiffrer et quelque chose à accepter. Ordonner les huit de cette manière plutôt que selon leur numérotation fait la différence entre une phase de prototype qui éclaire le programme et une phase qui se contente de le confirmer.
Pourquoi la phase de prototype ODM échoue plus souvent que l’équivalent OEM
Quatre différences structurelles expliquent l’essentiel de ces échecs, et chacune peut être intégrée au programme sous la forme d’une contremeasure pratique, plutôt que découverte après coup.
Le design n’a jamais été construit par quiconque. Dans une collaboration OEM, le design dispose d’un historique de production, aussi ancien soit-il. Dans une collaboration ODM, une usine applique son propre jugement d’ingénieur à la conception de l’acheteur. Ce jugement est généralement pertinent et parfois différent des intentions initiales, l’écart ne devenant visible que lorsqu’une action physique devient nécessaire.
La plateforme sous-jacente est le résultat d’un compromis. Un prototype ODM est généralement construit sur une plateforme existante, car repartir de rien coûte plus cher et prend plus de temps. Une plateforme fournit une radio validée, un système de batterie validé, une méthode d’assemblage validée et une méthode de test validée — ainsi que des hypothèses relatives à l’usage, au cycle de fonctionnement, à la charge thermique et au contexte utilisateur, établies pour un autre produit. Le rôle du prototype est de déterminer quelles hypothèses la nouvelle conception enfreint.
Deux organisations détiennent le journal des décisions. Dans une collaboration OEM, l’usine le conserve généralement. Dans une collaboration ODM, les décisions de conception appartiennent à l’acheteur, les décisions de fabrication à l’usine, et les décisions perdues sont précisément celles que chaque partie supposait avoir consignées par l’autre. Un journal partagé, assorti d’un numéro de version et d’un responsable désigné, ne coûte rien et évite la source la plus fréquente de discussions s’étendant sur plusieurs semaines.
Personne n’a consigné ce que le prototype ne prouve pas. Les prototypes attirent l’optimisme. Un programme qui énumère les questions auxquelles le prototype ne répondra pas — la capacité du processus en production, la longévité, l’état de la documentation, la proposition commerciale — est bien plus robuste qu’un programme qui considère la réussite de la construction comme un jalon en soi.
Deux autres différences structurelles méritent d’être mentionnées, car elles sont moins visibles et tout aussi coûteuses. La première est que les spécifications de l’acheteur peuvent arriver sous une forme que l’usine ne peut pas exploiter: une référence visuelle, des chiffres publiés par un concurrent ou un document d’exigences rédigé avant que quiconque n’ait établi si ces exigences étaient physiquement réalisables ensemble. Une bonne usine ne réinterprète pas discrètement un tel document. Elle construit ce qui est écrit et signale l’écart, ce qui peut conduire à une conversation coûteuse et quelque peu embarrassante. La seconde est qu’il n’existe aucun historique de coûts permettant un contrôle de vraisemblance. Dans un programme récurrent, le coût unitaire précédent sert de référence. Dans un premier programme ODM, la seule référence est un devis; la première véritable discussion sur les coûts est donc aussi le premier moment où chacun vérifie si le devis constituait un chiffre ou une position — ce qui est une raison de plus de demander le détail plutôt que le total.
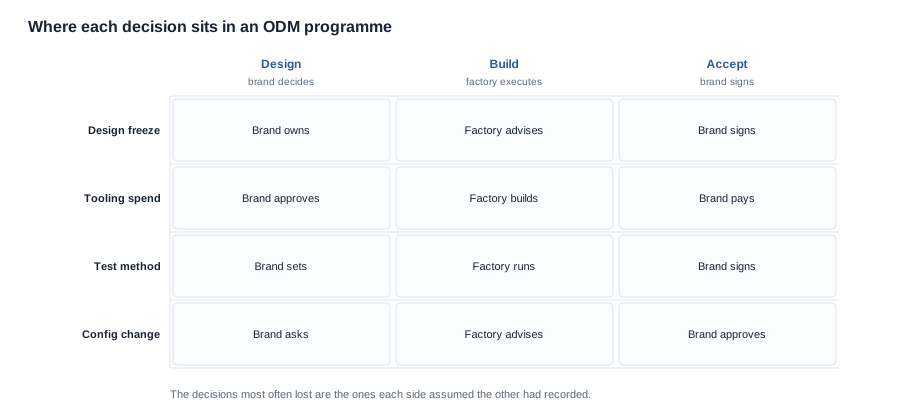
Quatre schémas d’échec récurrents à cette phase
L’outillage est découpé avant que la conception ne soit arrêtée. La tentation est réelle, car la création d’un outillage marque un engagement, et l’engagement donne l’impression d’un progrès. La contremeasure consiste à figer la conception, et ce gel doit prendre la forme d’un document doté d’un numéro de version et d’une signature, plutôt que d’une décision prise en réunion. Si le gel se limite à une réunion, il sera rouvert lors de la suivante, par la personne qui aura besoin de le rouvrir.
Le premier outillage nécessite plusieurs itérations. Un premier outillage destiné à une forme nouvelle est rarement correct du premier coup. Le coût d’une itération correspond au temps d’outillage, au matériau et à la perturbation du calendrier, cette dernière étant généralement le poste le plus élevé. Lorsqu’une usine annonce un seul cycle d’outillage pour une forme nouvelle, elle propose généralement un chiffrage erroné; la réponse honnête consiste à présenter une fourchette de prévision, avec le seuil déclenchant chaque cycle supplémentaire.
La configuration conforme dérive après l’outillage. La cause classique est un composant devenu indisponible et remplacé par un autre. Il s’agit d’une petite modification aux conséquences importantes, car elle éloigne la configuration testée de celle qui sera commercialisée. C’est précisément à cela que sert une règle de gestion des modifications, et la règle déterminante est celle qui précise quelles preuves sont invalidées par un remplacement.
Le coût est communiqué sans ventilation. Un coût unitaire chiffré au stade du prototype est généralement un montant unique couvrant tous les postes, et il ne peut pas être négocié en l’absence de détail. Demandez la ventilation — amortissement de l’outillage, coût des composants, assemblage, essais, emballage, micrologiciel, frais généraux — et l’échange passe d’une contestation chiffrée à une discussion sur la structure. Lorsque l’hypothèse de volume sous-jacente au montant n’est pas indiquée, ce montant ne constitue pas un devis et ne doit pas être intégré à un dossier décisionnel.
Chacun des quatre points dispose d’une contre-mesure qui coûte presque rien si elle est mise en place tôt, mais beaucoup si elle l’est tard. Il est donc préférable de les traiter comme des règles de programme plutôt que comme des enseignements à tirer après coup.
Pour une réduction de l’outillage avant le gel, la contre-mesure consiste à obtenir une signature. Un document de gel de conception comportant un numéro de version, une date et un approbateur désigné coûte une réunion et transforme un débat sur les intentions en une vérification de version. Pour les itérations de l’outillage, la contre-mesure consiste à formaliser les attentes: une plage de cycles attendue, le déclencheur précis de chaque cycle supplémentaire et l’identité du décideur. Un fournisseur qui propose une plage assortie de déclencheurs modélise le travail; un fournisseur qui annonce un seul cycle protège une date. Pour la dérive de la configuration, la contre-mesure consiste à définir une règle de remplacement précisant les preuves invalidées par une modification — l’évaluation, le dossier technique, les résultats d’essais, la position relative de la garantie — plutôt qu’une simple obligation de notification. Une notification sans conséquences explique que l’écart se rouvre plus tard. Pour le coût, la contre-mesure consiste à structurer le chiffrage: une ventilation, une base de volume explicite et une analyse de sensibilité à la moitié de ce volume. Un fournisseur qui fournit ces trois éléments a chiffré le programme; un fournisseur qui n’en fournit qu’un a simplement établi une ligne de devis.
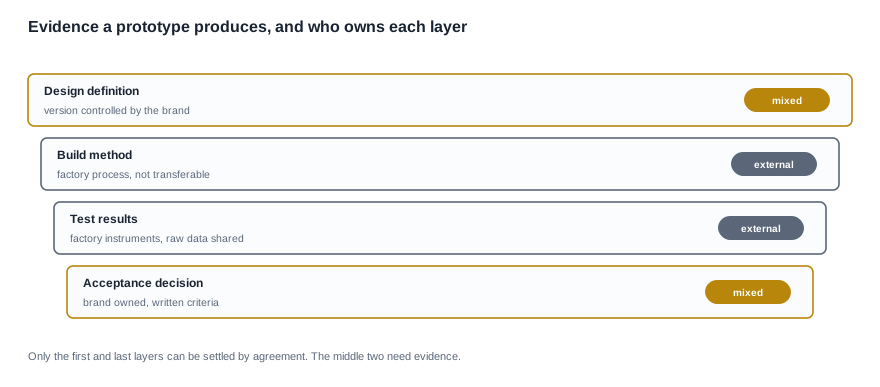
Examiner les huit points avec un fournisseur
À ce stade, ce que l’acheteur peut faire de plus utile consiste à poser les huit points sous forme de questions accompagnées de réponses écrites, plutôt que de réaliser une revue de conception Verbal aboutissant à un résultat oral. Voici quatorze questions utiles, dans l’ordre où elles deviennent généralement pertinentes:
- Ce prototype a-t-il été conçu pour prouver quoi, et ne prouve-t-il pas explicitement quoi?
- Quelles décisions de conception restent ouvertes, et lesquelles sont gelées sous un numéro de version?
- Où est documentée la pile de tolérances, et le dégagement d’assemblage a-t-il été vérifié physiquement ou uniquement sur le plan?
- Quelle est la température de surface au point de contact avec la peau dans des conditions de charge complète, et comment a-t-elle été mesurée?
- Le module radio a-t-il été évalué dans ce boîtier, ou cette évaluation reste-t-elle à réaliser?
- Quelles preuves d’étanchéité cette configuration comporte-t-elle, et sont-elles reprises ou nouvellement générées?
- Combien de cycles d’outillage sont attendus, et qu’est-ce qui déclenche précisément un cycle supplémentaire?
- Le code modèle est-il fixé à ce stade, et le prototype correspond-il à la configuration qui sera évaluée?
- Quels composants proviennent d’une source unique, et quelle règle de remplacement s’applique si l’un d’eux devient indisponible?
- Quel est le coût unitaire au volume prévu, et quelle est la ventilation de ce montant?
- Sur quelle hypothèse de volume repose le coût, et que devient-il à la moitié de ce volume?
- Quel est le journal des décisions, qui le tient à jour et comment puis-je y accéder?
- Lesquels des huit points pouvez-vous étayer dès aujourd’hui, et lesquels nécessitent une fabrication?
- Lesquels des huit points pensez-vous devoir déterminer le calendrier?
Les deux dernières questions sont celles qui distinguent un fournisseur qui applique un processus d’un fournisseur qui se contente de le décrire. La première indique où réside le véritable risque du programme avant tout engagement financier; la seconde révèle si le fournisseur a modélisé le programme ou s’il se contente d’y réagir.
Les réponses elles-mêmes contiennent des informations, et il vaut mieux les lire pour en dégager la structure que leur contenu. Une réponse solide à la question sur les tolérances nomme la pile de contacts, la position où elle a été vérifiée et ce qui a été mesuré. Une réponse faible affirme simplement que l’assemblage était correct. Une réponse solide à la question sur le temps de cycle des outils fournit une fourchette assortie de déclencheurs; une réponse faible donne un seul chiffre. Une réponse solide à la question sur la configuration indique le code modèle et la voie d’évaluation; une réponse faible se contente de dire que la certification est prise en charge. Lorsqu’une réponse est réellement inconnue, la meilleure approach consiste à indiquer une méthode pour y remédier plutôt qu’à fournir une estimation; une estimation proposée à la place d’une méthode constitue le signal le plus clair, dans tout l’échange, que le programme est géré par de l’optimisme.
Utilisées auprès de plusieurs fournisseurs, ces quatorze questions constituent les critères de présélection plutôt qu’un comparatif d’adjectifs. Le compromis à garder à l’esprit est la vitesse contre les preuves: une usine qui ne répond à rien rapidement perdra un programme où la vitesse était nécessaire, tandis qu’une usine qui répond rapidement à tout sans nommer de méthode perdra un programme exigeant des preuves. Les signes qu’un fournisseur décrit un processus au lieu de le mettre en pratique apparaissent toujours aux mêmes trois endroits — aucune méthode indiquée, aucun déclencheur associé à une date et aucune conséquence énoncée en cas de non-respect d’un critère —; il convient donc de conserver ces trois éléments d’un entretien à l’autre comme des signaux d’alerte, plutôt que de les redécouvrir à chaque fois.
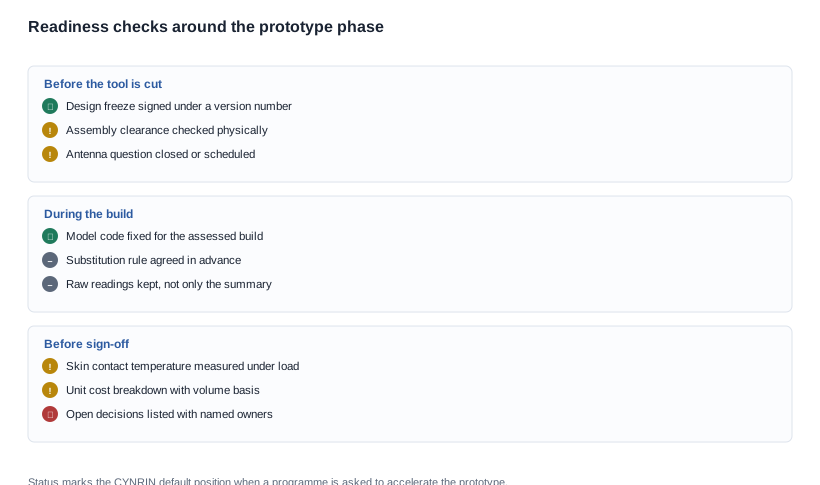
Auditer l’affirmation « nous avons réalisé un prototype » lors d’un audit fournisseur
Lorsque vous évaluez une usine plutôt que vous ne lui confiez une production, l’affirmation relative au prototype elle-même doit être vérifiée. Les prototypes précédents d’une usine constituent la meilleure preuve disponible de la manière dont elle exécutera les vôtres; leur inspection est peu coûteuse au regard du reste de l’audit.
Cinq documents méritent d’être demandés, dans cet ordre. Le dossier de fabrication du prototype, qui indique si les unités ont été fabriquées avec des outillages de production ou avec un outillage d’échantillonnage distinct, ce dernier constituant une preuve bien plus faible que le premier. Les données brutes de mesure portant sur au moins un critère, qui révèlent si l’usine mesure et enregistre les résultats ou produit de simples conclusions. Les conditions de propriété des outillages, car un outil financé par un client et laissé dans l’usine représente autant un actif qu’un levier de négociation. Le journal des modifications pour toute configuration déjà livrée, qui montre si l’usine a déjà substitué un composant après une évaluation et comment elle a géré cette situation. Le dossier de clôture de ce qui a mal fonctionné sur le dernier programme, plus éclairant que toute liste de capacités, car il montre ce qui se produit en cas d’échec.
Quatre constats méritent d’être considérés comme graves. Une usine incapable de produire le dossier de fabrication d’un prototype pour son propre travail passé vous indique que ses prototypes ne font pas l’objet d’un enregistrement systématique. Une usine dont les données de mesure se résument à une seule valeur globale par test ne produira pas, à la demande, de relevés unitaires pour votre série pilote. Une usine dont les outils appartiennent à des clients partis détient des outillages qu’elle n’a aucune base contractuelle pour réutiliser. Enfin, une usine sans aucun dossier de clôture d’échec est une usine qui n’a jamais connu de défaillance sérieuse ou qui n’a consigné aucune; la première hypothèse étant peu probable, la seconde constitue l’hypothèse de travail la plus utile.
Ce que nous pouvons étayer aujourd’hui et ce que nous publions
Nos propres limites méritent d’être clairement énoncées, car ce sont les mêmes limites que tout acheteur de cette catégorie devrait tester. Notre catalogue publie les données produit sur lesquelles la conception est fondée: les options de couleur, les capacités de batterie, les interfaces de recharge, les niveaux de gamme des caméras, les capacités des étuis, les autonomies nominales, les caractéristiques structurelles et les temps de recharge. Nous publions le poids d’une monture pour un modèle — 158 g pour le MT6 — et « non publié » pour les autres. Le modèle du capteur, le champ de vision, les spécifications vidéo, les caractéristiques des microphones, les performances des objectifs, les numéros de rapport d’étanchéité et le matériau des joints sont « non publiés ».
Ce que nous ne publions pas, ce sont nos délais de réalisation des prototypes, nos coûts de développement, nos coûts d’outillage, nos quantités minimales de commande ou nos capacités de production. Ces éléments restent confidentiels en interne, et tout acheteur à qui quelqu’un les propose devrait considérer cette proposition elle-même comme une information.
Ce que nous nous engageons à faire, c’est examiner avec vous les huit points ci-dessus au regard d’une conception précise, puis vous indiquer lesquels nous pouvons traiter dès aujourd’hui, lesquels nécessitent une fabrication et lesquels sont les plus susceptibles de faire glisser le programme. La phase prototype est un test, pas une présentation; un programme qui arrive au stade du prototype avec une conception encore ouverte n’a pas achevé la phase des exigences: il l’a commencée deux fois.
Il convient de préciser concrètement à quoi ressemble une réponse écrite à chacune des huit questions, car la différence entre une réponse exploitable et une réponse inutilisable réside généralement dans un détail plutôt que dans un désaccord. Pour le dimensionnement et le dégagement, une réponse exploitable indique la chaîne de tolérances, la méthode de vérification et la valeur mesurée au point le plus critique. Pour la dissipation thermique, elle indique le point de mesure, la charge de travail et l’instrument utilisé. Pour l’antenne, elle joint soit l’évaluation applicable à ce boîtier, soit une date et un moyen d’en réaliser une. Pour les boutons et les joints, elle précise la force d’enclenchement et l’état d’étanchéité pour lequel la conception est validée. Pour la fabricabilité, elle indique le temps de cycle démontré sur la ligne et le taux de défauts constaté lors de l’essai. Pour l’outillage, elle précise si l’outillage est neuf ou modifié, ce qu’il produisait auparavant s’il a été modifié, et le nombre de cycles nécessaires pour obtenir une pièce stable. Pour la configuration, elle donne le code modèle et confirme que la configuration évaluée et celle du prototype sont identiques. Pour le coût, elle fournit la répartition, la base de volume et la sensibilité à la moitié de ce volume. Un fournisseur capable de fournir ces huit éléments par écrit avant la première pièce décrit un programme et ne se contente pas de vendre un prototype; cette distinction est la plus utile à établir à ce stade.
Lectures complémentaires
- Développement ODM
- Les étapes d’un programme de développement
- Les productions pilotes et la manière de les spécifier
- Puis-je commencer par une petite commande d’essai
Envoyez-nous la conception et les questions en suspens, et nous vous indiquerons lesquels des huit éléments détermineront le calendrier.


