
Un audit d’usine de lunettes connectées a une seule fonction: déterminer si le processus du fournisseur peut respecter une spécification écrite en l’absence de tout représentant de l’acheteur. Ce n’est ni une visite guidée ni un échange sur les capacités. Cinq questions permettent de faire l’essentiel du travail, et cet article les examine chacune sous une forme directement exploitable par l’acheteur: ce que la question révèle, comment la poser pour que la réponse ne puisse être préparée à l’avance, à quoi ressemble une bonne réponse et quoi inscrire dans la commande lorsque la réponse est insuffisante. Deux peuvent être vérifiées à partir de documents, trois ne le peuvent pas, et le fait de savoir lesquelles permet de déterminer si une visite justifie le déplacement et le temps passé.
Audit d’usine de lunettes connectées: les cinq questions et le responsable de la réponse
Les cinq questions d’audit
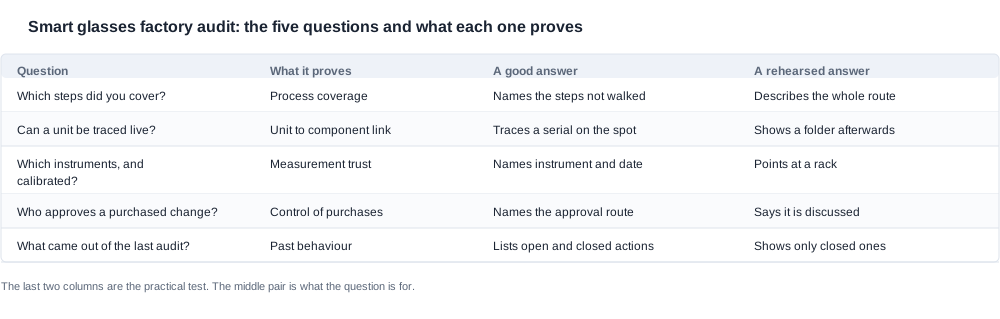
Les cinq questions portent sur le périmètre de la visite d’usine, la traçabilité en direct, les équipements de mesure, le contrôle des composants achetés et le registre des améliorations. La première demande quelles étapes de production ont réellement été couvertes et lesquelles ne l’ont pas été; un fournisseur qui reconnaît lui-même ses lacunes a répondu honnêtement, tandis qu’un fournisseur qui décrit l’ensemble du parcours n’a pas répondu. La deuxième demande si un appareil fini peut être relié, en direct et le jour même, au lot de ses composants. La troisième demande quels instruments sont utilisés pour les mesures critiques et s’ils sont étalonnés. La quatrième demande qui autorise une modification d’un composant acheté, c’est là que se situe l’essentiel du risque de substitution dans cette catégorie. La cinquième demande ce qu’a produit le dernier audit et quelles actions restent ouvertes, car un fournisseur qui ne présente que des actions clôturées vient d’indiquer où se trouve la partie intéressante.
Ces cinq questions sont efficaces dans cette catégorie parce que les informations publiées sont particulièrement détaillées sur le produit et particulièrement silencieuses sur le processus. Le catalogue publie 28 modèles avec leurs capacités de batterie, temps de charge, autonomies, interfaces de charge, classes de caméra, capacités des étuis de charge et couleurs disponibles; la partie produit du dossier de l’acheteur peut donc être complétée sans audit. En revanche, le catalogue ne publie ni le nombre de lignes, ni la capacité, ni le rendement, ni le taux de défauts, ni le statut d’étalonnage, ni les capacités de traçabilité, ni le circuit d’approbation des pièces achetées. C’est précisément cette partie que l’audit doit couvrir, et c’est pourquoi un audit d’usine de lunettes connectées dans cette catégorie relève de l’évaluation du processus plutôt que du produit.
Qui pose les questions et ce que la visite doit produire
Le lecteur est un acheteur côté marque, un acheteur de canal de distribution ou un importateur. La situation habituelle est la suivante: deux ou trois devis se trouvent sur le bureau, le modèle est quasiment arrêté, et l’acheteur doit choisir entre un fournisseur qui décrit un bon processus et un fournisseur qui en applique réellement un. La crainte sous-jacente est rarement liée à un mauvais prix. Il s’agit plutôt d’une livraison qui diffère de l’échantillon approuvé, d’un circuit documentaire qui bloque les marchandises à une frontière ou d’une première commande qui se transforme en problème de retours dont personne n’a évalué le coût.
Le résultat d’un audit d’usine de lunettes connectées n’est donc pas une note. Il s’agit d’une liste des défaillances qui devraient survenir pour que l’acheteur reçoive une mauvaise commande, chacune rattachée à une étape du processus pouvant être vérifiée ultérieurement par l’acheteur lui-même. C’est très différent d’une simple impression d’usine, et c’est ce qui distingue un acheteur capable d’inscrire une action corrective dans la commande d’un acheteur qui ne peut qu’inscrire une réclamation.
Ce que l’acheteur apporte lors de la visite
Le visiteur arrive avec une configuration définie, et non avec une simple catégorie de produit. Dans cette gamme, les configurations sont assez précises pour être consignées: présence ou absence d’un étui de charge dans la boîte et capacité de celui-ci, existence d’une ligne dédiée à l’étui de charge pour ce modèle, interface de charge applicable, classe de caméra et marché de destination des appareils. Le catalogue publie une interface de charge pour 24 des 28 modèles, répartis entre la charge magnétique pour 17 modèles et le Type C pour 7 modèles, mais ne publie aucune ligne relative à l’interface pour le MT6 et le L1 Pro, ainsi que pour le CY03 et le CY05, même si les quatre modèles indiquent une capacité d’étui de charge. Cette lacune constitue un point légitime à résoudre lors d’un audit et correspond exactement au type de sujet qu’une visite générale sur les capacités ne permet jamais d’aborder.
Un deuxième élément à fournir est le poids publié. Un seul modèle de la gamme publie un poids: le MT6, à 158 g pour le corps des lunettes, notamment la cellule de 265 mAh et la caméra, hors boîtier de recharge pliable et sans poids publié pour ce boîtier. Aucun autre modèle ne publie de poids, et ni le capteur de la caméra, ni le champ de vision, ni la fréquence d’images, ni le taux de défauts ne sont publiés pour aucun modèle. Un acheteur qui arrive avec une fiche technique elaboration uniquement à partir de lignes publiées arrive avec un document exact, et c’est lors d’un audit que les lignes restantes sont complétées.
Ce que chacune des cinq questions permet réellement de prouver
Question une: quelles étapes de production la visite de terrain a-t-elle couvertes et lesquelles n’ont pas été parcourues
C’est la question qui détermine si le reste de la visite a la moindre valeur, et c’est celle qui est le plus souvent négligée parce qu’elle semble administrative. Le périmètre écrit du fournisseur est comparé à l’itinéraire de production réel du modèle en cours de fabrication, et l’écart entre les deux constitue le résultat le plus utile de l’ensemble de l’échange.
Une bonne réponse indique les étapes qui n’ont pas été couvertes. Cela peut sembler être une faiblesse, mais c’est tout le contraire: un fournisseur capable de préciser quelles étapes il a exclues de la visite, et pourquoi, possède un processus qu’il connaît suffisamment bien pour avoir des limites. Une réponse répétée décrit l’ensemble du processus de manière abstraite, sans aucune exclusion, ce qui signifie généralement que le périmètre a été rédigé avant que le processus ne soit compris.
Question deux: peut-on remonter en temps réel jusqu’au lot de composants d’une unité terminée
La traçabilité est le contrôle qui underpinne toutes les autres affirmations d’une usine. Si une unité ne peut pas être reliée à ses composants, alors l’analyse des défauts, une décision de rappel, une question de certification et une réclamation client restent sans réponse, et l’acheteur se retrouve à détenir le problème sans détenir les documents associés.
Le test est effectué le jour même et n’est pas décrit à l’avance. Une bonne réponse retrace sur place un numéro de série, le long du processus, jusqu’aux numéros de lot des composants achetés présents dans cette unité, puis jusqu’au enregistrement du contrôle à réception. Une réponse répétée produit un dossier. Les deux peuvent être authentiques, mais une seule prouve que le processus est effectivement en place, plutôt que simplement documenté.
Question trois: quels instruments effectuent les mesures critiques et sont-ils étalonnés
Cette question paraît étroite, mais c’est elle qui détermine si les chiffres du fournisseur ont du sens. Les mesures importantes dans cette catégorie sont la capacité de la cellule et son comportement de charge, l’autonomie, la sortie de la caméra, ainsi que l’interface de charge et le fonctionnement du boîtier. Si les instruments utilisés pour établir ces chiffres ne sont pas étalonnés, les chiffres restent des nombres, mais ce ne sont pas des mesures.
Une bonne réponse indique, pour chaque mesure critique, l’instrument utilisé, la date d’étalonnage et l’intervalle d’étalonnage. Une réponse répétée désigne une étagère d’instruments et affirme que tout est entretenu. Lorsque la réponse est faible, le contrôle pratique consiste à exiger que les certificats d’étalonnage des instruments critiques soient versés au dossier de la commande: c’est un document facile à obtenir et une lacune coûteuse à découvrir plus tard.
Question quatre: qui approuve une modification d’un composant acheté
C’est là que se situe réellement le risque de substitution dans cette catégorie. Un modèle de caméra avec boîtier de recharge et le même modèle de caméra sans ligne relative au boîtier sont deux produits commerciaux différents; un modèle dont la ligne relative à l’interface de charge est absente doit faire l’objet d’une confirmation de l’interface plutôt que d’une supposition. Si un composant acheté peut être modifié sans approbation consignée, alors chaque document faisant référence au composant d’origine décrit un produit qui n’existe plus.
Une bonne réponse indique le circuit d’approbation, la fonction qui signe l’approbation et ce qui arrive à la documentation concernée lorsqu’une modification est approuvée. Une réponse répétée affirme que la modification est discutée, ou que le fournisseur est prudent, ou qu’elle arrive rarement. Le contrôle consiste à inscrire une clause de modification dans la commande, et c’est celle qui protège le plus le dossier de preuves.
Question cinq: qu’est-il ressorti du dernier audit et quelles actions restent ouvertes
Le registre des mesures correctives est la preuve la moins coûteuse dont nous disposons sur le comportement d’un fournisseur lorsqu’un problème survient, et c’est la question qui distingue le plus fiablement un processus réel d’une simple description. Une bonne réponse recense les actions closes et les actions encore ouvertes, avec leurs responsables et leurs dates, et explique l’objet des actions ouvertes. Une réponse répétée ne présente que les actions closes, parce que ce sont celles qui donnent une bonne image.
Quelles questions nécessitent une visite et lesquelles nécessitent un document
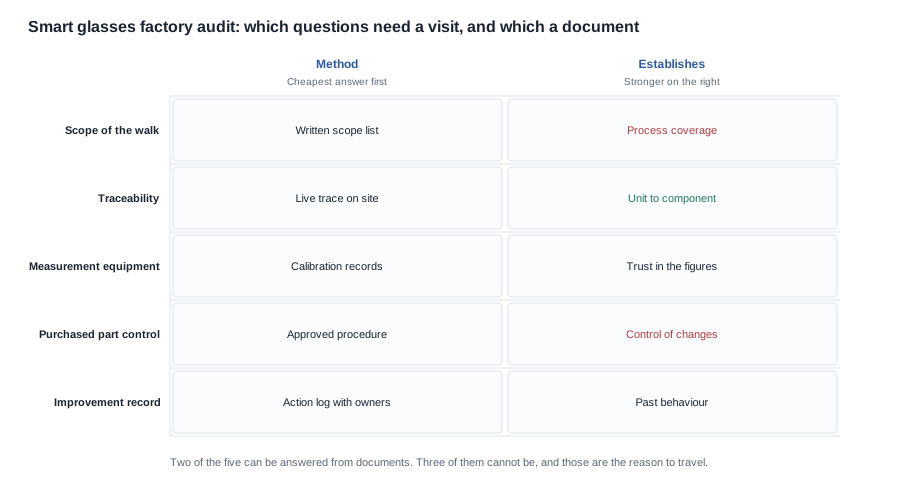
Deux des cinq questions portent sur des documents, et les trois autres non
Le test pratique pour déterminer s’il faut se déplacer est simple: deux des cinq questions peuvent être répondues par écrit avant que quiconque réserve un vol, et trois ne le peuvent pas. Demander lesquelles relèvent de chaque catégorie fait toute la différence entre une visite qui produit des constats et une visite qui se limite à une visiteguided.
La question du périmètre est une question documentaire. Le périmètre écrit existe avant la visite et peut être comparé au parcours au sein des propres bureaux de l’acheteur; c’est l’écart entre les deux que la visite doit ensuite vérifier. Le registre des améliorations relève également des documents, car un tableau de suivi des actions avec des responsables et des dates peut être demandé puis consulté. Ces deux éléments peuvent être sollicités dès la première série de questions d’une demande de devis, et un fournisseur qui y répond correctement vous a déjà communiqué davantage que la plupart des fournisseurs ne le font pendant une visite.
Les trois autres questions ne peuvent pas être répondues à partir d’un document, car chacune porte sur un processus actif. La traçabilité doit être vérifiée. L’étalonnage doit être étayé par des dates concernant des instruments désignés. Le contrôle des composants achetés doit être démontré sur une pièce arrivée dans le magasin. Aucune de ces vérifications ne relève de la bonne volonté: ce sont des vérifications de procédures, et une procédure est décrite par un document plutôt que démontrée par celui-ci.
Ce que doit contenir la première série de questions écrites
Un acheteur qui pose les bonnes questions dès la première série établit quelle offre est complète, et la liste est courte. La première question demande le périmètre écrit de la visite de production la plus récente et les étapes de production qu’elle a couvertes. La deuxième demande s’il est possible de tracer en direct un produit fini jusqu’au lot de composants correspondant. La troisième demande quels instruments sont utilisés pour les mesures critiques et s’ils sont étalonnés. La quatrième demande comment une modification de composant acheté est approuvée et qui la signe. La cinquième demande quelles actions correctives ont découlé du dernier audit et lesquelles restent en cours. La sixième demande, pour le modèle concerné, quels éléments de la spécification restent ouverts chez le fournisseur et lesquels sont documentés.
La sixième question est celle qui relie l’audit au programme, et, dans cette catégorie, elle comporte une réponse précise pour chaque modèle. Le catalogue publie les lignes électriques des 28 modèles et le temps de charge de chacun d’eux, dont 26 indiqués comme plafonds de deux heures ou moins, et les D17 et ZH12 comme’environ une heure. Il publie une interface de charge pour 24 modèles et aucune ligne d’interface pour quatre. Il publie un indice d’étanchéité sur deux modèles, les V06 et S7, et sur aucun autre. Les points ouverts sont donc connus à l’avance, et l’audit est le lieu où les clore, plutôt que de les découvrir.
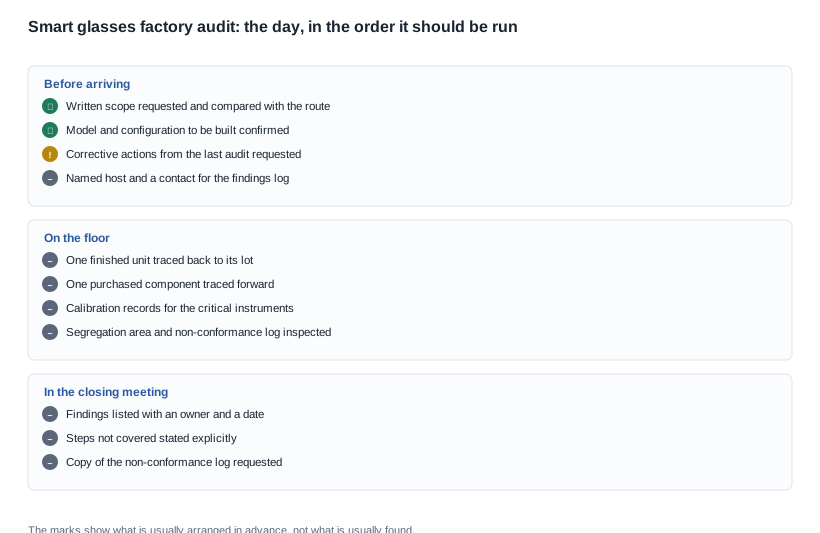
La journée d’audit et les éléments à consigner
Dérouler la journée dans un ordre fixe
L’ordre ci-dessous est celui qui fonctionne, et il place délibérément les éléments concrets avant les présentations. Le premier groupe est ce qui doit être organisé avant l’arrivée de quiconque, car un audit dont le périmètre n’a pas été défini à l’avance porte sur le mauvais processus. Le deuxième groupe correspond au travail sur le terrain. Le troisième est la réunion de clôture, et le seul point qui compte vraiment est la liste des étapes non couvertes, car c’est à l’acheteur de l’exploiter ensuite.
Comment choisir entre deux fournisseurs au vu des éléments obtenus
Lorsque deux offres comportent les mêmes réponses aux cinq questions, la décision cesse de porter sur l’usine et commence à porter sur le programme. La séquence ci-dessous indique comment procéder; il s’agit délibérément d’une méthode de comparaison plutôt que d’une méthode de notation, car deux fournisseurs qui répondent aux mêmes questions dans le même ordre peuvent malgré tout être comparés sur la base de ce qu’ils ont réellement déclaré.
- Vérifiez d’abord la réponse au périmètre, car c’est celle qui recadre tout le reste. Si le périmètre écrit d’un fournisseur couvre l’ensemble du parcours et que l’autre indique ses exclusions, le second devis est le plus fiable, quel que soit le prix unitaire.
- Demandez, pour la configuration chiffrée, à quel modèle de la gamme de chaque fournisseur elle se situe et si les éléments dont il dispose sont spécifiques au modèle ou à l’entreprise. Dans cette catégorie, le catalogue publie une certification d’exportation au niveau de l’entreprise, mais aucune ligne de certification par modèle: un fournisseur qui répond avec une page consacrée à son entreprise a donc répondu à une autre question.
- Comparez les réponses relatives à la traçabilité, et non les allégations de qualité. Un fournisseur capable de suivre un exemplaire en direct a démontré une compétence; un fournisseur qui décrit un système de traçabilité a démontré l’existence d’un document.
- Établissez le coût total des lignes non renseignées, car une spécification incomplète représente un coût qui reste hors du prix unitaire. Lorsque le catalogue ne publie ni le poids, ni le capteur de la caméra, ni le champ de vision, ni le taux de défauts d’un modèle, le coût de compléter cette ligne suppose une demande, un échantillon et une attente; cela doit être intégré à la comparaison.
- Déterminez avant l’arrivée des éléments probants quels signaux d’alerte sont éliminatoires et lesquels sont acceptables. Un fournisseur incapable de répondre à une question se trouve dans une situation différente d’un fournisseur qui y répond avec un plan.
- Consignez le résultat sous la forme d’une décision assortie d’une justification, car c’est ce qu’un collègue vous demandera six semaines plus tard, lorsque la commande aura mal tourné.
Les pièges mérite d’être désignés explicitement, car les mêmes trois reviennent sans cesse. Comparer des devis qui ont répondu à des questions différentes. Traiter un document d’entreprise comme s’il était spécifique au modèle. Acheter la configuration la moins chère qui ne peut être étayée par des preuves, alors qu’il s’agit de l’option la plus coûteuse de la catégorie et de la plus difficile à détecter avant l’expédition des marchandises.
Les documents qu’il vaut la peine de copier
Quatre documents méritent qu’une copie soit demandée, et chacun devient ensuite un point de contrôle. Le registre des non-conformités, car une zone de retouches sans registre des éléments repris constitue un processus de dérogation dépourvu de visibilité. Les certificats d’étalonnage des instruments critiques, car ils font la différence entre une mesure et une simple affirmation. Les enregistrements de contrôle à réception d’un composant acheté, car ils relient le système qualité du fournisseur à la spécification pour laquelle l’acheteur paie. Et les actions correctives en cours, car une action assortie d’un responsable et d’une date peut être suivie par l’acheteur, tandis qu’une action clôturée ne peut être que lue.
Les traces qui donnent à un audit toute sa valeur
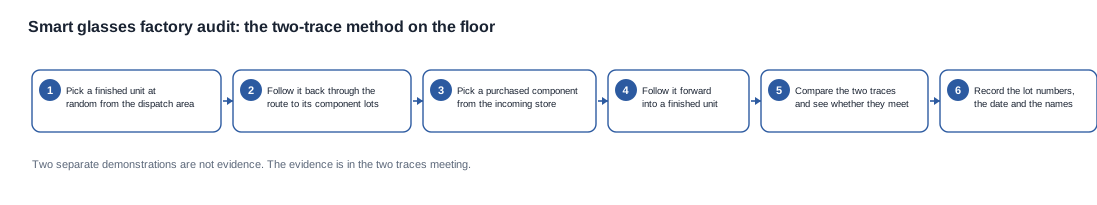
Suivez un exemplaire vers l’amont et un composant vers l’aval
La méthode la plus efficace sur le terrain consiste à réaliser deux traces. Prélevez au hasard un exemplaire fini dans la zone d’expédition et remontez son parcours jusqu’aux lots de composants utilisés pour le fabriquer. Prenez ensuite un composant acheté dans le magasin de réception et suivez son parcours jusqu’à un exemplaire fini. La preuve réside dans la rencontre des deux traces. Deux démonstrations distinctes, chacune effectuée avec courtoisie, ne équivalent pas à une trace unique qui boucle.
Deux éléments rendent cette méthode particulièrement efficace dans la catégorie des objets connectés. Premièrement, la configuration doit être identifiée au moment du prélèvement, car un exemplaire accompagné d’un étui dans son emballage et un exemplaire dépourvu d’étui ne constituent pas le même produit pour l’emballage, le transport ou toute déclaration relative au contenu du carton. Deuxièmement, la trace du composant doit inclure la batterie, car la référence de la batterie est l’élément qui change le plus souvent sans être signalé et celui dont dépendent la plupart des documents.
Le calendrier qui transforme une visite en point de contrôle
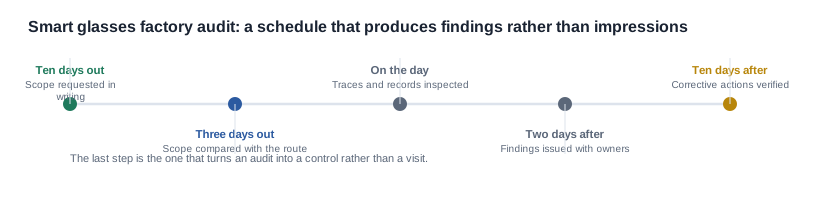
Un audit qui se termine par un rapport sans aucun suivi produit un document qui ne sera pas lu. Le calendrier ci-dessous constitue le minimum nécessaire pour rendre les constatations exploitables, et la dernière étape détermine si la visite justifiait son coût.
Ce que nous publions et ce que l’acheteur doit nous demander
La réponse courte: le matériel publié correspond à la partie de la spécification que nous pouvons soutenir, tandis que le reste relève du dossier propre au fournisseur. Nous publions ce qu’indique notre documentation, signalons les lignes non renseignées et ne complétons jamais une ligne incomplète avec une valeur typique issue des données générales d’un fournisseur. Un acheteur qui fonde une réclamation sur un nombre estimé découvre l’erreur sur le terrain plutôt que dans le devis, et la correction coûte davantage que la question ne l’aurait coûté.
Les données que nous ne publions pour aucun modèle de cette gamme sont les suivantes: le modèle du capteur d’appareil photo, le champ de vision, la fréquence d’images, le taux de défauts, la capacité de production, le rendement et le nombre de lignes. Le poids unitaire est publié pour un seul modèle, le MT6, à 158 g pour le corps des lunettes, notamment avec la cellule de 265 mAh et la caméra, hors étui de recharge pliable et sans que le poids de l’étui lui-même soit publié. Aucun autre modèle de la gamme ne publie de poids; un acheteur qui en a besoin doit le demander pour le modèle concerné plutôt que de le déduire à partir d’un modèle voisin.
Ce que nous ne ferons pas, c’est citer un procédé d’après une photographie ou combler un manque de spécification par un chiffre qui ne peut être rattaché à un document. Ce que nous ferons, c’est partir d’une configuration, d’une quantité et d’un marché, puis vous indiquer quelles parties sont établies, lesquelles restent ouvertes et lesquelles doivent provenir d’un sous-fournisseur. Le glossaire de l’audit d’usine constitue le vocabulaire de travail pour la visite, le tableau comparatif des capacités de production présente les chiffres qu’un acheteur peut vérifier et l’article détaillant les risques d’approvisionnement, étape par étape reçoit les informations issues de la visite. La section consacrée aux audits d’usine présente le cadre plus large.
Envoyez-nous les modèles, les quantités et le marché cible, et nous vous indiquerons quelles configurations existent, lesquelles restent ouvertes au regard des données publiées et laquelle des cinq questions déterminera la comparaison pour votre programme.


