
La conséquence sur la qualité d’une quantité minimale de commande n’est pas une dégradation des marchandises. C’est que, plus le lot est important, moins les résultats sont prévisibles à spécification identique, et c’est précisément cette prévisibilité sur laquelle votre régime d’acceptation reposait discrètement. Une première commande assez faible pour être inspectée de manière exhaustive ne vous apprend presque rien sur la quatrième commande, plus importante, produite lors d’une série plus longue et contrôlée sur la base d’un échantillon. Le coût qualité d’un minimum ne correspond donc pas au taux de défauts des unités reçues, mais à l’écart entre les unités reçues et celles que vous recevrez.
En conclusion: chiffrez le coût du régime qualité, et non celui des défauts. Cela signifie que le niveau d’acceptation, les étapes de contrôle, la traçabilité et la conservation des échantillons sont autant de postes de coûts qui évoluent avec le lot. Les clauses de spécification qui les protègent doivent donc figurer dans la commande plutôt que dans un manuel qualité.
MOQ des lunettes connectées: le coût qualité du volume choisi
La conclusion, formulée pour être utilisée dans une revue achats
Choisissez le régime d’acceptation avant de choisir la quantité, car c’est le régime auquel la quantité doit s’adapter. Une spécification prévoyant un échantillon convenu, un contrôle du premier article, un échantillon de lot, un numéro de série sur chaque carton et un échantillon conservé est une spécification capable d’absorber un lot important. Une spécification sans ces dispositions ne peut être vérifiée qu’en inspectant l’ensemble des unités, une stratégie qu’un petit lot rend abordable et qu’un lot important rend impossible. Le coût total d’un minimum inclut cette différence, et la plupart des acheteurs chiffrent le prix unitaire et les frais de mise en production tout en laissant le régime de contrôle hors du calcul.
L’acheteur qui gère ce problème, et ce qu’il gère réellement
Le lecteur est un responsable des achats ou un acheteur par catégorie qui a reçu la consigne de réduire les retours, ou qui a constaté une hausse du taux de défauts sur une commande récurrent et cherche à comprendre pourquoi la première commande était conforme. Ce second cas mérite d’être mentionné, car la réponse est rarement une baisse de la qualité de l’usine. Il s’agit généralement d’une diminution de la vérification: la première commande était assez faible pour être inspectée minutieusement, la commande récurrent était plus importante et a été contrôlée sur la base d’un échantillon, or cet échantillon concernait une configuration différente de celle qui avait été approuvée.
Le problème est donc d’abord un problème de documentation, avant d’être un problème de production. La spécification est généralement correcte. Ce qui manque, c’est la chaîne reliant une unité entreposée à l’approbation qui a servi de référence pour sa fabrication. Cette chaîne s’affaiblit à mesure que le lot s’agrandit, car on suppose qu’un lot plus important nécessite moins de vérifications, et non davantage.
Il existe également un aspect commercial, et c’est celui qui met l’acheteur en difficulté. Un acheteur qui négocie ferme le prix unitaire, puis accepte le régime de contrôle par défaut, économise de l’argent sur une ligne tout en acceptant un coût attendu supérieur sur une autre. Ce compromis reste invisible, car le second coût survient plus tard, au niveau du canal des retours, et il est supporté par le budget de quelqu’un d’autre.
Pourquoi un minimum modifie la qualité d’un lot
Trois mécanismes, qu’il convient de distinguer car ils appellent des corrections différentes.
L’ensemble des matières s’élargit. Une série plus importante puise dans un ensemble plus large de matières premières entrantes, et la tolérance d’un composant accepté au début d’une courte série peut être davantage sollicitée au cours d’une série longue. Ce n’est pas un défaut, mais une conséquence statistique liée à un échantillon plus large.
La ligne dérive. Une ligne de production exécutant une seule configuration pendant une longue période accumule des variations de procédé qu’une courte série n’aurait pas connues. Cette dérive apparaît d’abord dans les attributs visibles — couleur, repérage de l’impression, teinte des verres — et enfin dans les attributs fonctionnels. La dérive visible génère des réclamations; la dérive fonctionnelle génère des retours.
Les configurations se multiplient. C’est le mécanisme le plus souvent négligé, car il découle de la gamme plutôt que du volume. Lorsqu’un minimum est chiffré par configuration, un programme comportant plusieurs variantes ne constitue pas un seul lot plus important, mais plusieurs lots, chacun devant être mis en production, approuvé et inspecté. Le nombre de séries de production, et donc le nombre d’opportunités de dérive, est proportionnel au nombre de variantes.
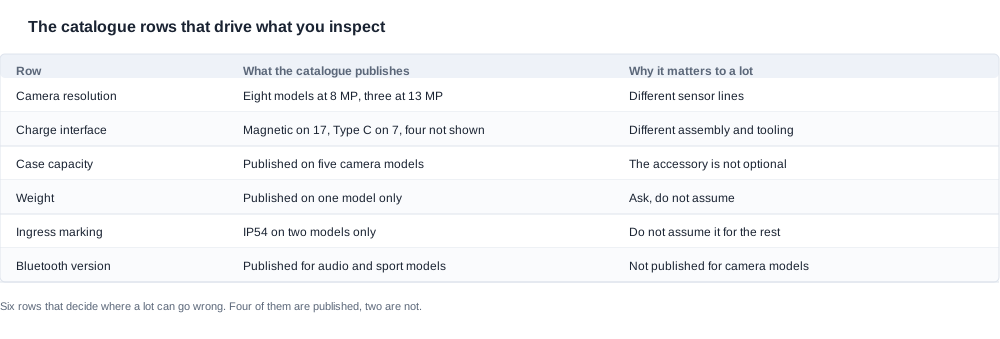
Les lignes publiées qui déterminent les éléments à inspecter
Six lignes et ce que chacune détermine
Le tableau ci-dessus présente les lignes publiées qui ont un lien direct avec les points où les écarts peuvent survenir, et, dans chaque cas, les conséquences pour l’inspection diffèrent. La résolution, par exemple, répartit les onze modèles de caméras en huit publiés à 8 MP et trois à 13 MP, ce qui signifie qu’un lot ne peut pas être vérifié par rapport à une seule référence sur l’ensemble de la gamme de caméras sans une spécification qui indique la gamme de capteurs. L’interface de recharge répartit le catalogue en dix-sept entrées avec recharge magnétique, sept avec Type C et quatre qui ne la publient pas du tout, ce qui signifie que, pour ces quatre entrées non publiées, la méthode d’assemblage doit être établie à partir d’un échantillon plutôt que d’un document.
La ligne consacrée aux accessoires est plus importante qu’elle n’y paraît. Cinq des onze modèles de caméras publient une capacité d’étui de recharge — le CY05, le L1 Pro et le CY03, chacun à 1400 mAh, le L2 Utral à 900 ou 1400 mAh, et le MT6 avec un étui pliable de 1200 mAh — tandis que le KY06 et le MT5 sont-commercialisés avec un étui dont la capacité n’est pas publiée, et que le V03 Pro est publié sans aucun étui. Lorsque la capacité est publiée, l’étui constitue un point de contrôle vérifiable lors de l’inspection. Lorsqu’elle ne l’est pas, l’étui devient un point de contrôle non vérifiable, et le seul moyen de combler cette lacune est de convenir d’un échantillon de référence.
Les lignes publiées pour un seul modèle et la règle qui en découle
Deux lignes de ce tableau ne sont publiées que pour un petit nombre de modèles. Le marquage d’étanchéité apparaît sur deux modèles du catalogue, le V06 et le S7, et un acheteur qui l’interprète comme un attribut de catégorie produira une spécification qui revendique une protection que le produit ne possède pas. Le poids n’apparaît que pour un seul modèle: il est publié pour le corps des lunettes, notamment la batterie et la caméra, le boîtier de recharge pliable de 1200 mAh du MT6 étant indiqué comme un élément distinct dont le propre poids n’est pas publié. Cette ligne est celle qui est le plus souvent mal interprétée comme le poids d’une monture, et une annexe de spécification fondée sur cette mauvaise interprétation ne survivra pas à une inspection.
La règle qui en découle s’applique à chaque cellule non publiée dans chaque tableau: une ligne non publiée ne doit pas être interpolée à partir d’un modèle voisin. Demandez la valeur pour la configuration que vous commandez et, si le fournisseur ne peut pas la fournir, consignez-la comme non publiée plutôt que de reprendre une valeur provenant d’une version apparentée. La référence sur la cohérence qualité présente ce que nous pouvons étayer directement, et le guide de la structure des MOQ traite de l’aspect commercial de la même question.
Les valeurs publiées et les lacunes qu’elles laissent
Deux limites méritent d’être formulées avec précision, car il s’agit du type de lacunes qu’un plan qualité comble par une hypothèse. La première est qu’un temps de recharge publié ne comporte ni état de départ ni critère de fin: le catalogue ne précise pas l’état de charge à partir duquel le chronomètre démarre, ni le niveau de charge considéré comme complet; un temps de recharge ne peut donc pas servir à déterminer un intervalle de maintenance au cours d’une équipe. La seconde est que les durées d’utilisation publiées sont des autonomies nominales et non des résultats de test: selon le modèle, les entrées relatives aux caméras indiquent cinq à huit heures, six à huit heures ou environ sept heures, et aucune ne précise le cycle d’utilisation qui sous-tend la valeur.
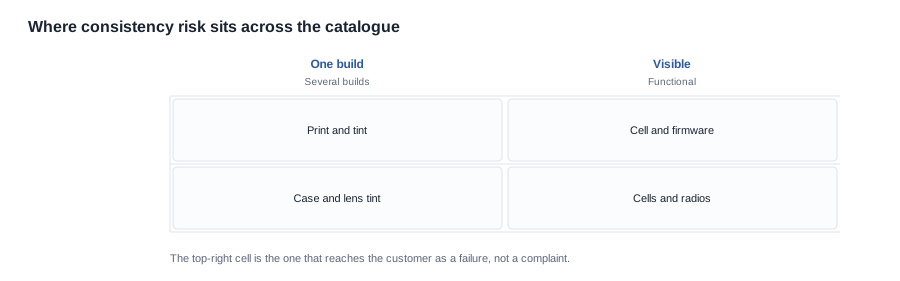
Où se situe le risque de cohérence dans la gamme
Les quatre quadrants
La matrice ci-dessus répartit le risque en quatre cas, à partir de deux axes ayant une importance commerciale: le nombre de versions contenues dans le programme et le caractère visible ou fonctionnel de ce qui varie. Une version unique dont la variation est visible — registration de l’impression, correspondance des couleurs — constitue un problème qualité qui génère des retours et est généralement détecté lors du contrôle à réception. Une version unique dont la variation est fonctionnelle — comportement de la cellule, comportement radio, micrologiciel — pose un problème plus complexe, car elle ne sera pas visible à l’inspection à réception et se manifestera sur le terrain.
Le quadrant difficile est celui qui comporte plusieurs versions et une variation fonctionnelle, car chaque version nécessite sa propre approbation, sa propre référence et son propre périmètre d’inspection, et parce que le nombre total de possibilités de dérive augmente avec le nombre de versions plutôt qu’avec le nombre d’unités. C’est également le quadrant dans lequel un programme entre discrètement, en ajoutant une couleur ou une option d’étui à un plan existant.
Le quadrant dans lequel se situe votre programme
Déterminez-le avant de passer la commande, car le quadrant détermine l’étendue de l’inspection, et l’étendue de l’inspection détermine le coût. La question à poser est la suivante: combien de configurations distinctes contient le Premier Ordre? Un modèle dans un seul coloris avec une seule option de boîtier correspond à une seule configuration; le même modèle avec trois coloris et deux options de boîtier correspond à six configurations, chacuneosts ses propres réglages, sa propre approbation et son propre contrôle du premier article.
La deuxième question concerne les attributs susceptibles d’évoluer et ceux que le client remarquerait. Le catalogue publié apporte une réponse partielle: les coloris existent et varient selon les modèles, l’interface de recharge diffère selon la gamme, et l’option de verre varie à son tour sur les modèles qui la proposent. Il s’agit d’une spécification comportant plusieurs attributs variables, donc d’une spécification dans laquelle l’échantillon de référence et la traçabilité des lots pèsent davantage que dans un programme à configuration unique.
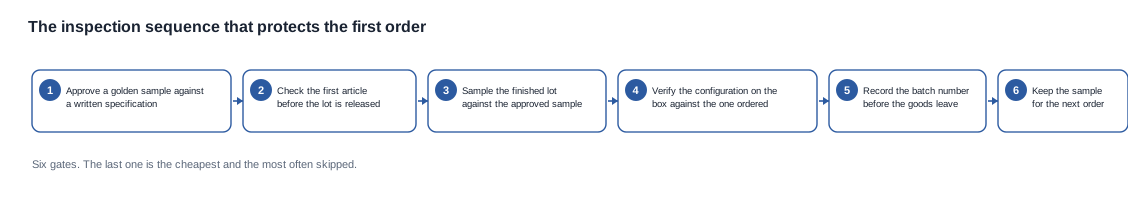
La séquence d’inspection qui protège le Premier Ordre
Six étapes, dans cet ordre
- Approuvez un échantillon de référence par rapport à une spécification écrite. Il ne doit s’agir ni d’une photo ni d’une description, mais d’un exemplaire physique détenu par les deux parties, signé et daté, avec la spécification en pièce jointe.
- Contrôlez le premier article avant la libération du lot. C’est l’étape qui permet de détecter une modification de configuration effectuée pendant la production, et c’est celle qui est le plus souvent négligée lorsque le calendrier est serré.
- Échantillonnez le lot fini par rapport à l’échantillon approuvé. Et non par rapport à la seule spécification. La spécification indique ce qui a été commandé; l’échantillon indique ce qui a été accepté.
- Vérifiez que la configuration indiquée sur l’emballage correspond à celle commandée. Un emballage décrivant une variante différente de celle contenue à l’intérieur constitue un défaut qui atteint le client avant le produit lui-même.
- Enregistrez le numéro de lot avant le départ des marchandises. La traçabilité des lots permet de traiter une réclamation future, et c’est l’élément le moins coûteux à ajouter sur cette liste, mais le plus coûteux à intégrer ultérieurement.
- Conservez l’échantillon pour la commande suivante. L’échantillon conservé sert de référence pour l’inspection de la commande de réapprovisionnement, et c’est la seule référence qui survive à un changement de personnel.
Le niveau d’acceptation est une décision commerciale, et non technique
Le niveau d’acceptation est le mécanisme qui détermine la part du lot à examiner, et il est fréquemment défini par défaut plutôt que choisi délibérément. Son enjeu commercial est facile à formuler: un niveau plus strict coûte davantage en temps d’inspection et impose à l’usine une plus grande part de la charge liée à un défaut détecté, tandis qu’un niveau plus souple coûte moins cher et transfère davantage de cette charge à l’acheteur et au canal de distribution.
Le bon niveau dépend de deux éléments qu’un acheteur peut réellement établir. Le premier est le nombre de configurations contenues dans le lot, car plus il y a de configurations, plus le lot peut présenter des incohérences internes et plus il y a d’éléments à contrôler. Le second est le coût en aval d’un défaut dans cette catégorie, qui ne correspond pas à la valeur de l’unité, mais au coût du retour, du second envoi, de l’ajustement du canal de distribution et de la perte du client qui ne rachète pas.
Ce qu’il faut demander avant de commander, c’est quel est le niveau d’acceptation, qui le signe, que se passe-t-il en cas d’échec et s’il est renégocié lors de la commande de réapprovisionnement ou reconduit tacitement. Un niveau reconduit sans discussion est défini par la personne qui a passé la première commande, et il s’agit généralement de quelqu’un d’autre que la personne qui assume aujourd’hui les conséquences.
Quand le canal des retours fait partie du régime qualité
Un défaut détecté lors de l’inspection à la réception représente un coût. Un défaut qui atteint un client représente un coût d’une autre nature, car il se paie dans le canal des retours et dans la confiance de la personne qui a acheté le produit. Dans cette catégorie, le coût des retours n’est pas symétrique: une unité défectueuse Commercialisée via des places de marché en ligne doit être récupérée, inspectée, réétiquetée ou détruite, et la place de marché elle-même peut imposer ses propres conditions à l’annonce.
Cette asymétrie constitue une bonne raison de définir le niveau d’acceptation avant de déterminer la quantité, plutôt qu’après. Un niveau d’acceptation plus strict est coûteux en temps d’inspection, mais économique en matière de retours; un niveau plus souple présente la situation inverse. L’équilibre recommandé pour un programme dépend du nombre de configurations qu’il contient et du coût en aval d’un défaut pour ce canal particulier; ces deux éléments sont connus avant la commande. Un acheteur qui laisse la décision au réglage par défaut a pris sa décision sans disposer des informations nécessaires.
Il y a une autre conséquence de la taille des lots qui relève de cette section plutôt que de la partie commerciale: le coût d’une inspection augmente avec le nombre de versions distinctes, et non avec le nombre d’unités. Ainsi, un programme comportant trois coloris d’un même modèle a un coût d’inspection par unité inférieur à celui d’un programme proposant trois modèles dans un seul coloris, ce qui est l’inverse de ce que laisserait penser le seul volume. C’est l’argument le plus clair en faveur d’une gamme étroite plutôt que large lorsque le budget de vérification est fixe.
Les clauses qui garantissent la qualité tout au long de la commande
Ce qu’il faut inscrire sur la commande
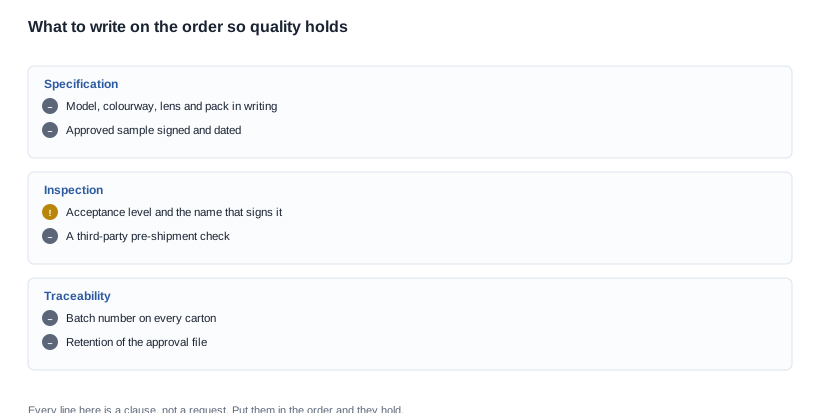
Chaque ligne de cette liste de contrôle est une clause et non une simple demande, et toute la distinction réside là: une demande envoyée par e-mail exprime une intention, tandis qu’une clause inscrite sur une commande offre à l’acheteur un élément concret auquel se référer à l’arrivée des marchandises et que le fournisseur peut chiffrer. L’annexe de spécification doit indiquer le modèle, le coloris, l’option de verre, le conditionnement et la position des accessoires; elle doit joindre l’échantillon approuvé en tant que référence signée; elle doit préciser le niveau d’acceptation et le nom du signataire; et elle doit exiger un numéro de lot sur chaque carton.
Deux clauses méritent d’être ajoutées au-delà de la liste de contrôle. La première est une clause de gestion des changements: toute substitution d’une cellule, d’un capteur, d’un module radio ou d’un élément du boîtier réouvre l’approbation, car chacun de ces composants présente une tolérance différente et une position réglementaire distincte. La seconde est une clause de conservation du dossier d’approbation, assortie d’une durée définie, afin que la référence servant à évaluer la commande de réplication existe toujours.
Les clauses qui sont souvent omises
Trois clauses sont plus souvent omises que les autres, et chacune l’est pour une raison qui semble raisonnable.
La clause relative au numéro de lot. Elle est omise parce qu’elle ressemble à un détail logistique. Or ce n’est pas le cas: sans elle, un défaut détecté dans le canal de distribution ne peut pas être relié à une fenêtre de production, et chaque réclamation devient une négociation plutôt qu’un processus.
La clause de gestion des changements. Elle est omise parce qu’elle semble exprimer une méfiance. En pratique, c’est elle qui rend toute substitution visible, et une substitution visible peut être évaluée avant d’atteindre un client.
La clause de conservation. Elle est omise parce qu’elle aucun coût visible pour le fournisseur ni pour l’acheteur. Sa valeur est entièrement tournée vers l’avenir, ce qui explique précisément pourquoi elle tend à être perdue lorsque la personne qui l’a rédigée change de fonction.
La cohérence et les éléments que nous pouvons attester
Notre position
Nous publions les données au niveau du modèle permettant d’établir un régime de cohérence: les interfaces, les temps de recharge, les classes de résolution, les capacités des cellules, les options de boîtier, les durées d’utilisation nominales, l’indication de protection contre la pénétration sur les deux modèles qui en sont équipés, ainsi que le poids du seul modèle pour lequel il est publié. Nous ne publions ni les prix, ni les quantités de commande minimales, ni les délais de livraison, car ces trois éléments sont confirmés pour chaque demande et dépendent de la configuration.
Nous nous engageons en revanche à vous indiquer lesquels de ces chiffres peuvent être attestés pour la configuration que vous commandez et lesquels ne le peuvent pas. Nous vous fournirons également, sur demande, la procédure d’approbation et d’inspection applicable à une série de production, afin qu’elle puisse être inscrite sur la commande plutôt que décrite lors d’une réunion. Nous préférons que les acheteurs adoptent des clauses que nous pouvons attester plutôt que des clauses dont nous ne pouvons pas confirmer le contenu. L’article sur les coûts cachés traite de l’autre aspect du même calcul: ce que l’engagement coûte avant même l’arrivée des marchandises.
Verres, boîtier et quantité du premier ordre
Envoyez le modèle, le nombre de coloris, les options de verres et de boîtier, le marché de destination, la quantité du premier ordre, le nombre de versions distinctes prévues dans le plan, ainsi que la date à laquelle les marchandises doivent arriver. Nous vous répondrons avec la quantité minimale pour cette configuration, les frais de mise en place détaillés, les paliers de prix, ainsi que l’étendue de l’inspection et de l’approbation que nous proposerions pour le nombre de versions que vous avez décrit. Si vous envoyez un échantillon à évaluer, nous vous indiquerons ce que nous pouvons confirmer à partir de celui-ci et ce qui nécessite encore un document.
Lectures complémentaires
- Coûts cachés derrière la quantité minimale — l’engagement avant l’arrivée des marchandises
- Tableau comparatif pour les acheteurs — comment comparer deux devis critère par critère
- Conseils pratiques avant de commander — le document de référence qui porte les spécifications


