
Une commande pilote est à la fois un test du produit et du fournisseur, et l’erreur que la plupart des programmes commettent consiste à considérer la seconde comme déjà validée. Une commande pilote est assez petite pour qu’une bonne usine paraisse remarquable : l’équipe connaît intimement le produit, les composants sont en stock, la ligne est configurée pour une seule tâche, et tout problème est résolu par l’une des personnes qui l’ont fabriqué. Le passage à l’échelle élimine ces quatre conditions simultanément.
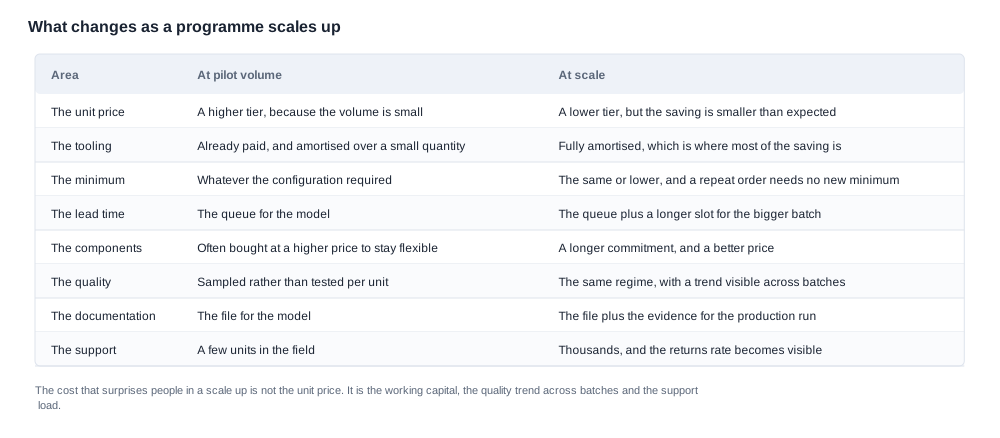
Le passage à l’échelle est le moment où les hypothèses formulées à l’échelle de la commande pilote cessent d’être vraies. Les trois qui sautent sont rarement celles qu’un acheteur attend, et ce ne sont pas non plus celles qui figurent sur un bon de commande. Il s’agit du fonds de roulement, de l’évolution de la qualité entre les lots et de la charge de support qui arrive après le règlement de la facture.
Cet article explique ce qui change réellement entre une commande pilote et une série de production, ainsi que ce qui doit être réglé avant la commande plus importante plutôt qu’après. Le prix unitaire, la quantité minimale de commande et le délai de production, ainsi que les conditions de garantie et les coûts d’outillage, sont confirmés pour chaque demande plutôt que publiés ici. L’argumentation porte donc sur la structure du changement plutôt que sur un chiffre.
Passage à l’échelle d’un fabricant OEM de lunettes connectées : cinq éléments qui changent avec le volume
Cinq éléments évoluent lorsqu’un programme passe de la commande pilote à la série de production. Pour réfléchir utilement à cet exercice, il convient de les séparer de ceux qui ne changent pas du tout.
Ce qui change. Le prix unitaire, car la base d’amortissement évolue et l’engagement sur les composants change. Le cycle de trésorerie, car l’acompte augmente avec la valeur et que le calendrier s’allonge. Le comportement de la qualité, car la série est plus longue, plus importante et plus susceptible de s’étendre sur une deuxième ligne ou un deuxième lot de composants. La charge de support, car une base installée plus importante génère davantage de pannes, tant en valeur absolue qu’en pourcentage. Et le planning, car un lot plus important nécessite un créneau plus long, et le créneau réservé n’est plus celui dont vous avez besoin.
Ce qui ne change pas. La spécification ne s’améliore pas parce que vous en commandez davantage. L’outillage ne s’améliore pas. Le périmètre de la documentation ne diminue pas. La chimie des cellules, la condition du test de charge et la condition du test d’autonomie restent exactement aussi peu publiées à dix fois le volume qu’elles l’étaient à l’échelle de la commande pilote, car aucune de ces données ne dépend du volume. Les options de couleurs publiées restent inchangées : trois pour une entrée de caméra, quatre pour une autre, et la tentation de lancer quatre déclinaisons chromatiques à grande échelle parce qu’une entrée publie par hasard quatre couleurs revient à créer quatre configurations plutôt qu’à acheter quatre moulages.
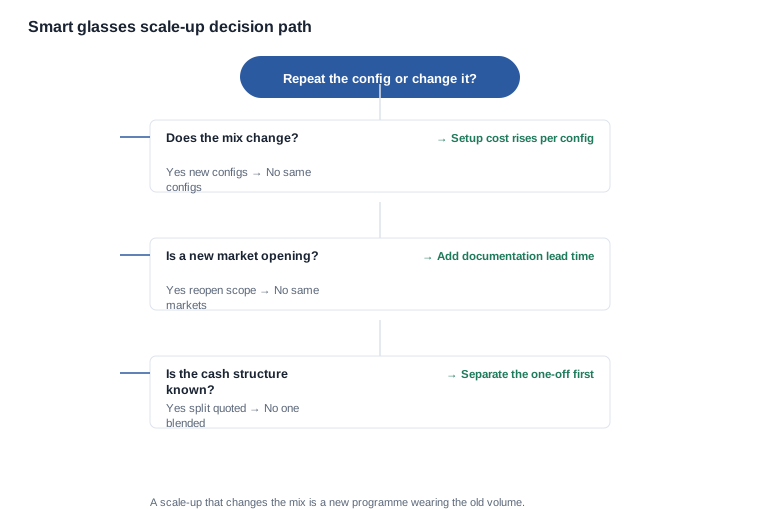
C’est ce dernier point qui est le plus souvent négligé. Le passage à l’échelle d’une seule configuration relève d’une décision d’achat. Le passage à l’échelle d’un ensemble de configurations relève d’une décision opérationnelle, car chaque configuration possède sa propre installation, sa propre fiche d’instructions et son propre stock. Un acheteur qui passe d’un modèle à l’échelle pilote à six modèles en production n’a pas multiplié les quantités par six. Il a multiplié par six la charge d’installation et Bumi que les remises sur volume couvrent ce surcoût.
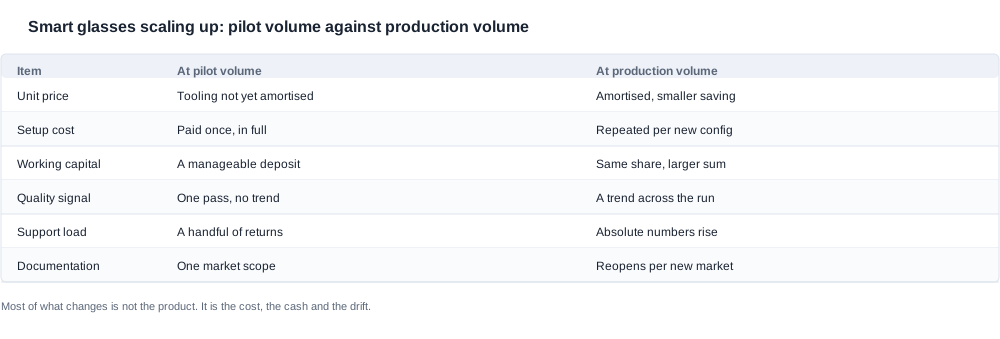
Un changement de second ordre qui compte davantage que ceux de premier ordre. Le passage à l’échelle coïncide généralement avec un changement de marché, de canal de distribution ou de marque. Il s’agit de trois changements distincts qui s’ajoutent au changement de volume, et chacun rouvre un sujet. Un nouveau marché rouvre le périmètre de la documentation, car aucune ligne de certification par modèle n’est publiée pour une quelconque entrée et qu’il n’existe rien à vérifier modèle par modèle ; la page de certification à l’exportation contient un ensemble de dix images de certificats de brevet, dont aucune n’est associée à une liste de modèles. Un nouveau canal rouvre l’emballage, les langues du manuel et l’étiquetage, et le catalogue ne comporte aucune ligne de traduction sur laquelle s’appuyer. Une nouvelle marque rouvre les visuels, les validations et l’enregistrement des comptes au nom de votre entreprise.
La question qu’un acheteur devrait poser avant de passer à l’échelle n’est donc pas « pouvons-nous commander davantage ». C’est « que changeons-nous en même temps que le volume ».
L’exercice le plus utile avant une commande de passage à l’échelle consiste à établir une courte revue écrite de la commande pilote en trois colonnes : ce que vous avez démontré, ce que vous avez appris et ce que vous ignorez encore. La première colonne doit être brève, et c’est précisément l’objectif. Une commande pilote démontre un petit nombre de choses. Si la commande pilote en a démontré quinze, il ne s’agissait pas d’une commande pilote, mais d’une série de production, et ce qui suit constitue une commande de réapprovisionnement plutôt qu’un passage à l’échelle.
La deuxième colonne est celle qui détermine les choix de configuration. C’est là que les données de terrain montrent réellement le temps de charge selon votre charge de travail, le confort sur une journée entière et le comportement de l’autonomie lorsque le produit est utilisé comme vos clients l’utilisent, plutôt que selon les hypothèses des spécifications. C’est à ce stade que les chiffres publiés et votre propre expérience se rejoignent, sans que les deux soient toujours identiques. Nos chiffres d’autonomie publiés pour la version avec caméra se situent entre cinq et huit heures, sans condition de test associée ; le pilote est donc le seul moment où un chiffre publié devient votre chiffre.
La troisième colonne doit déterminer le volume de la commande. Chaque point non résolu dans cette colonne devient une variable différente à dix fois le volume, et certains prendront une ampleur qui entraîne des coûts supplémentaires. Une question non tranchée sur la documentation pour un second marché, une position d’approvisionnement en composants non confirmée et une question de pièces de rechange sans réponse gagnent toutes en importance lorsque le volume augmente.
Puis écrivez une ligne qui indique l’objectif réel du passage à l’échelle. Pas « développer l’activité », qui est un motif et non un objectif. Quelque chose comme « appliquer la configuration du pilote aux prévisions complètes de la première année pour un seul marché, sans modifier la répartition des versions ». Cette ligne unique constitue le critère d’acceptation de toutes les décisions ultérieures et empêche une commande de passage à l’échelle de se transformer discrètement en un autre programme de lunettes connectées.
Pourquoi l’économie sur le prix unitaire des lunettes connectées est inférieure à ce que laisse prévoir le volume
Un acheteur qui commande mille unités, puis dix mille, s’attend généralement à obtenir un prix proportionnellement plus avantageux. La raison pour laquelle il ne l’est pas tient au fait que les frais d’outillage ont déjà été supportés au volume du pilote. Le moule a été réalisé pour le pilote, et ce coût est désormais amorti sur une quantité plus importante, ce qui constitue une économie réelle, mais plus modeste que ne le laisse prévoir le volume. Tous les autres postes de la nomenclature de composants évoluent beaucoup plus lentement, car ils sont achetés à un prix négocié sur la base d’un engagement plus faible.
Les économies qui se matérialisent proviennent de trois sources, qu’il convient de distinguer, car leur comportement diffère.
- Amortissement de l’outillage. Un coût unique réparti sur davantage d’unités. C’est l’économie la plus simple et la plus prévisible, car le coût unique est déjà sunk.
- Tarification des composants sur un engagement de volume plus élevé. Une économie réelle, mais conditionnée à la volonté du fournisseur de maintenir cet engagement et à l’absence d’évolution du composant sur le marché.
- Suppression des coûts de mise en place. C’est le poste le plus élevé et le moins visible, car ces coûts ne figurent pas du tout dans le prix unitaire. Ils comprennent la programmation initiale, l’inspection du premier article, les travaux de certification propres à la configuration du pilote, ainsi que la préparation des visuels et de l’emballage.
Le troisième poste mérite une attention accrue, car il explique également pourquoi l’économie ne se répète pas. Une fois la mise en place effectuée pour une configuration, elle demeure acquise pour cette configuration. L’économie réalisée sur une commande répétée de la même configuration est donc bien inférieure à celle de la première commande, et l’économie issue d’une commande répétée d’une configuration différente est proche de zéro, car une nouvelle configuration implique une nouvelle mise en place, même à volume élevé. C’est le raisonnement arithmétique qui explique pourquoi un passage à l’échelle doublant le volume, mais modifiant la répartition des versions, peut coûter davantage par unité que le pilote. Cela surprend les personnes qui pensaient que le volume était la seule variable.
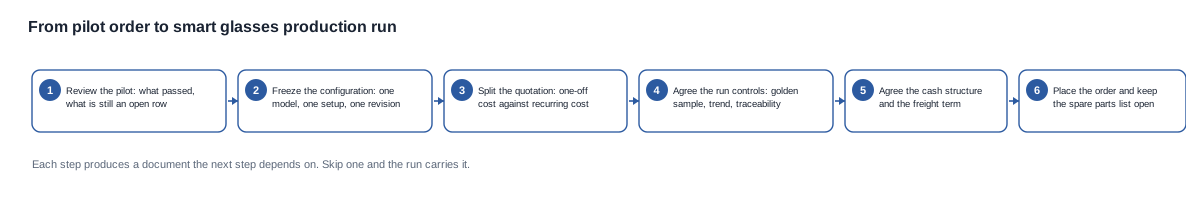
Il vaut la peine de consigner les critères de sélection d’un passage à l’échelle avant la réception du devis, car ils sont plus simples qu’ils n’y paraissent. Quel modèle allez-vous amplifier en premier ? Que faudrait-il vérifier à propos de ce modèle pour qu’il soit le bon choix ? Et quel risque acceptez-vous si la réponse est négative ? Cette étape de vérification est peu coûteuse, car l’alternative consiste à recourir à un second fournisseur, et un second fournisseur dans cette catégorie coûte davantage que la vérification elle-même. Parmi ces trois réponses, c’est généralement la question du modèle qui est la moins certaine, et c’est celle qu’il faut trancher avant d’engager le volume, plutôt qu’après.
La consigne pratique consiste à demander un devis séparant les coûts uniques des coûts récurrents, avec indication du volume d’amortissement. Un fournisseur incapable de les séparer n’a pas modélisé le passage à l’échelle. Un acheteur qui accepte un prix global unique constatera que l’économie du passage à l’échelle est Samaritaine, au moment précis où il est le moins en mesure de la négocier.
Le besoin en fonds de roulement des lunettes connectées, qui constitue le véritable coût
À l’échelle pilote, le dépôt constitue un montant gérable. À l’échelle de production, la donne change : il faut débourser avant même que le produit n’existe.
Dans cette catégorie, la structureCommerciale consiste généralement en un dépôt à la commande et au solde avant l’expédition. Une commande pilote de mille unités peut engager un cinquième de la valeur. Une commande de production de dix mille unités engage le même cinquième d’un montant bien supérieur, quatre mois plus tôt. Ajoutez le cycle de stock et le tableau est complet : une marque qui a planifié son budget autour du prix unitaire a planifié autour d’une ligne qui n’est pas la plus importante sur la facture.
Les questions à poser sont précises. Le solde est-il dû avant l’expédition ou à la livraison ? Le dépôt correspond-il à un pourcentage fixe de la valeur ou à un montant fixe par unité, et une commande plus importante modifie-t-elle ce pourcentage ? L’incoterm modifie-t-il le calendrier des décaissements, puisqu’une expédition FOB paie les marchandises et le fret à deux dates différentes, tandis qu’un terme rendu paie en une seule fois ? Et, par-dessus tout, que devient le cycle de stock en cas de retard de livraison, car une expédition retardée avec un solde déjà payé pose un problème de trésorerie et non de suministro ?
Il existe un effet sur le fonds de roulement propre à cette catégorie, sans rapport avec le fournisseur. Chaque référence de notre gamme est alimentée par Batterie, ce qui signifie que le calendrier d’expédition n’est pas entièrement à la discrétion de l’acheteur et que les obligations de Conformité et de transport suivent les marchandises plutôt que les documents. Aucune référence de la gamme ne publie la chimie de ses cellules, sa durée de vie en cycles ni sa remplaçabilité. Le cycle de remplacement sur le terrain, qui détermine la fréquence des réapprovisionnements et le niveau de stock à conserver, ne peut donc pas être modélisé à partir du catalogue. Il faut le demander explicitement.
Le deuxième piège de fonds de roulement est celui qui piège une marque dans sa deuxième année plutôt que dans la première. L’augmentation de l’échelle consiste souvent à s’engager sur un volume réparti entre plusieurs configurations afin d’atteindre un palier tarifaire. Ce volume devient ensuite du stock, sur un marché où lesiatornières lentes à vendre sont précisément celles qui ont nécessité cet engagement de mise en place, tandis que le prix négocié suppose que vous les écoulerez toutes. Un palier tarifaire atteint en conservant un mauvais mix n’est pas une remise, mais une remise assortie d’un problème d’inventaire.
Dérive de la qualité entre les lots de lunettes connectées, masquée par le volume pilote
C’est la défaillance qui fait le plus de dégâts et se remarque le moins, parce qu’il lui faut du temps pour apparaître et qu’elle ne ressemble pas à un défaut.
Une commande pilote est de faible volume, est souvent assemblée à partir de composants déjà en stock et est inspectée par une petite équipe qui connaît bien le produit. Une production en série est plus importante, s’étend sur une période plus longue, peut utiliser une deuxième ligne de production et recours à des composants provenant d’un autre lot. Chacun de ces changements est normal et légitime. Chacun offre au produit la possibilité de dériver.
La défaillance spécifique consiste en un lot d’unités légèrement décalé d’une manière qui ne fait échouer aucun test. Une couleur dont le ton diffère légèrement. Un ajustement qui varie d’un millimètre. Une version de micrologiciel dont un seul paramètre par défaut a été modifié. Une Batterie issue d’un lot présentant une résistance interne légèrement différente. Un pilote de quelques centaines d’unités ne le révèlera pas, faute de comparaison. Le problème se manifeste sous forme de taux de retour dans le canal de distribution, six mois après le lancement, et est imputé au produit plutôt qu’au lot.
Il existe une variante liée au catalogue qui passe facilement inaperçue. Pour la plupart des références de la gamme, le temps de Recharge publié est de deux heures ou moins, et deux références affichent un temps plus proche d’une heure. Il s’agit d’un plafond et non d’une moyenne mesurée, d’un chiffre auquel aucune condition d’essai n’est associée. Une production en série qui se situe systématiquement au plafond ressemble, sur le papier, à un problème fournisseur, alors que rien ne va mal. C’est précisément pourquoi le contrôle doit porter sur la condition de mesure, et non sur le chiffre.
La défense repose sur trois éléments. Exigez qu’un échantillon de référence issu du pilote approuvé soit conservé et comparez-y le produit, plutôt que de le comparer à une unité de production neuve. Demandez une tendance sur l’ensemble de la production plutôt qu’un simple résultat conforme ou non conforme à la fin, car une tendance révèle la dérive avant le client. Demandez précisément ce que l’usine mesure au cours d’une production. Une usine capable de rendre compte d’une mesure en cours de production est une usine qui a déjà rencontré ce problème : impossible de signaler une tendance que l’on ne mesure pas.
La charge de support qui arrive après la facture des lunettes connectées
À titre pilote, cent unités déployées sur le terrain génèrent une poignée de retours, et une poignée de retours représente un nombre de conversations que le fondateur ou une petite équipe peut gérer. À dix fois ce volume, le même pourcentage correspond à cent retours, et le même pourcentage d’une base installée plus importante se traduit aussi par un nombre absolu plus élevé de défaillances de toutes sortes, y compris celles que personne n’avait anticipées.
C’est ici qu’un accord parfaitement adapté à l’échelle pilote ne l’est plus. Le processus de remplacement, la liste des pièces détachées, le délai de réponse et les modalités de transport de fret étaient tous dimensionnés pour un petit nombre d’unités déployées sur le terrain, et les mêmes clauses seront sous tension à grande échelle. La clause qui cède en premier est presque toujours celle qui concerne la prise en charge du fret de retour, car, à volume pilote, la réponse était « la personne la plus proche », tandis qu’à volume de production, elle doit suivre une règle.
La mesure à prendre consiste à convenir de la structure d’assistance avant la grande commande plutôt qu’après, et à faire de la liste des pièces détachées un livrable de la phase pilote plutôt qu’une question qui apparaît lorsqu’un distributeur demande un embout de remplacement. Une liste de pièces détachées établie pendant la phase pilote recense les pièces réelles d’un produit réel. Une liste établie après une réclamation recense des pièces qui n’ont jamais été vérifiées par rapport à quoi que ce soit.
Il existe un effet de second ordre qu’il convient de nommer. La charge d’assistance ne porte pas uniquement sur les défaillances, mais aussi sur les questions. Une base installée plus importante génère davantage de demandes, davantage de « comment appairer ceci », davantage de « que signifie ce voyant » et davantage de « où puis-je obtenir un câble de rechange ». À volume pilote, elles sont traitées par des personnes qui connaissent le produit. À grande échelle, elles sont prises en charge par les personnes disponibles, et la différence entre une équipe d’assistance formée au produit et une autre qui ne l’a pas été se traduit par votre taux de retour, pour des raisons sans rapport avec la qualité.
Il existe un troisième élément de la charge d’assistance propre aux produits portés, qui apparaît tardivement. Les lunettes sont portées sur un visage, sous la chaleur, sous la pluie et dans une poche, et les modes de défaillance qui en découlent diffèrent de ceux qu’une usine constate sur un banc d’essai. La protection contre l’intrusion est le point où cela se manifeste, et il convient d’être précis quant aux informations publiées : exactement deux références de notre gamme publient un indice de protection contre l’intrusion, toutes deux IP54, et aucune autre référence du catalogue n’en publie un. Ainsi, pour la grande majorité de la gamme, le fait que le produit résiste à une éclaboussure ou à une averse ne constitue pas une information publiée et ne peut être déduit d’une spécification. C’est une question à poser au fournisseur et, à grande échelle, elle devient une question relative au taux de retour.
Telle est la forme générale de la conversation sur l’assistance à grande échelle. Les caractéristiques les plus importantes sur le terrain sont précisément celles pour lesquelles la spécification de l’usine est la plus lacunaire. Le poids d’une monture n’apparaît que sur une seule référence et concerne les lunettes seules, à l’exclusion de l’étui. Le comportement acoustique n’est publié pour aucune référence de la gamme. Le fait que le produit prenne en charge une commande tactile capacitive n’est publié nulle part dans le catalogue, pas plus que lAvailability ou non d’une traduction du manuel. Face à une réclamation à laquelle elle ne peut opposer aucune source, une équipe d’assistance évitera la question ou inventera une réponse, et dans les deux cas, cela est pire que de dire clairement que l’information n’est pas publiée.
La structure qui résiste à une montée en échelle est une annexe d’assistance écrite jointe au programme : la liste des pièces détachées avec les quantités et une base de prix, les définitions des défaillances déclenchant un remplacement, les preuves que l’acheteur doit fournir avec un retour, les délais de réponse et la période pendant laquelle les pièces restent disponibles. Aucun élément de cette liste n’a besoin d’être convenu en fonction d’un nombre précis aujourd’hui. L’essentiel est que la structure existe avant l’arrivée du volume, car le coût de l’ajout ultérieur d’une liste de pièces détachées se paie dans la file des retours plutôt que dans le contrat.
Il existe ici un compromis qu’il convient de nommer. Le renforcement de la structure d’assistance augmente le coût unitaire, et un acheteur qui vient de consacrer la négociation à une remise sur volume ne dispose presque plus de moyens à y consacrer. C’est précisément pourquoi l’annexe d’assistance doit être finalisée avant la négociation commerciale plutôt qu’après. Au moment où le prix unitaire est convenu, le fournisseur a déjà intégré la flexibilité au prix, et la flexibilité qu’il vous reste à demander est précisément celle qui lui coûte quelque chose.
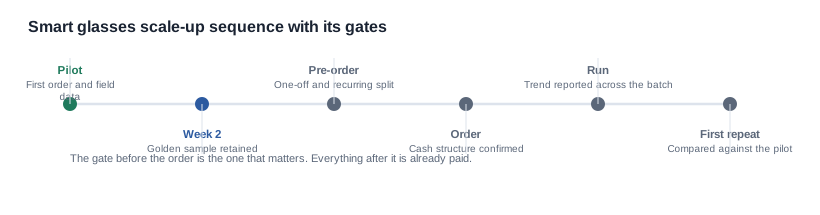
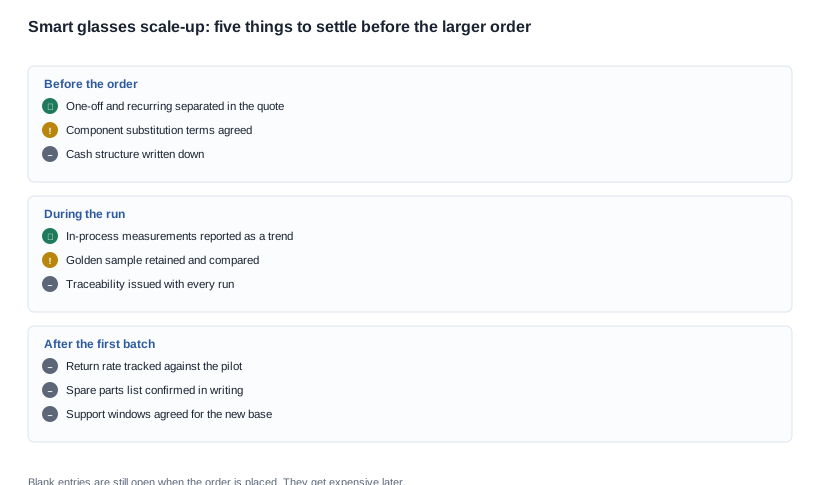
Ce qu’il faut convenir avant la commande de montée en échelle des lunettes connectées
Cinq éléments, et les cinq doivent faire l’objet de la conversation avant le bon de commande plutôt qu’après.
- Les coûts uniques et récurrents séparés, avec le volume d’amortissement indiqué et le coût de mise en place par configuration identifié. Sans cela, impossible de distinguer une économie de volume d’un changement de configuration.
- La situation d’approvisionnement des composants pour la quantité supérieure, y compris ce qui se produit si une pièce est substituée et comment elle vous parvient avant d’atteindre l’entrepôt.
- Le régime qualité tout au long de la série: ce qui est mesuré en cours de processus, quelle tendance est communiquée et ce qu’est l’échantillon de référence.
- La structure des flux de trésorerie: acompte, solde, conditions de fret et conséquences d’une expédition tardive.
- La structure du support pour la base installée accrue, y compris la liste des pièces de rechange, les délais de réponse et la partie qui prend en charge le fret de retour.
Il existe un sixième point que les acheteurs ajoutent souvent tardivement et regrettent d’avoir ajouté prématurément: le changement de marché, de canal ou de marque simultané à l’évolution du volume. Si un second marché s’ouvre, le champ de la documentation pour ce marché constitue une question distincte, avec un délai distinct, et c’est celui qui est le plus susceptible de retarder une expédition pourtant prévue dans les temps.
La négociation elle-même est plus simple que les acheteurs ne lnt, car les arguments sont structurels et non émotionnels. Vous demandez un devis à deux colonnes au lieu d’une, un rapport de tendance au lieu d’un simple résultat conforme, une liste de pièces de rechange au lieu d’une promesse et une structure des flux de trésorerie plutôt qu’un prix. Chacune de ces demandes est raisonnable et chacune vous apporte davantage qu’une remise d’une ampleur comparable.
Une montée en échelle doit être chiffrée et planifiée comme une étape distincte, et non comme une version plus grande du pilote. Les données produit que nous publions constituent la base de cette montée en échelle: les capacités des cellules, les durées de fonctionnement nominales, les capacités des boîtiers, les options de couleur, les caractéristiques structurelles, les interfaces de recharge, les niveaux de gamme des caméras et les temps de charge, ainsi que les sept points de personnalisation. Nous ne publions ni notre capacité de production, ni nos délais de production, ni nos quantités minimales de commande, ni nos prix unitaires, ni nos coûts d’outillage. Une montée en échelle est donc chiffrée pour une configuration et un volume spécifiques, plutôt que publiée comme une position générale.
Ce que nous ferons, c’est prendre un modèle, une configuration et un volume spécifiques, puis chiffrer la montée en échelle en séparant les coûts uniques des coûts récurrents et en nommant les dépendances.
Lectures complémentaires
- Les niveaux d’engagement — OEM standard de bout en bout
- La structure des coûts par phase — répartition des coûts ODM
- Le contrôle de production qui détecte les dérives — points de contrôle qualité
- L’assistance après-vente dans le cadre d’une montée en échelle — support après-vente
Envoyez le modèle, la configuration et le volume, et nous chiffrerons la montée en échelle en séparant les coûts uniques.


