
La capacité de production de lunettes connectées est chiffrée par un seul nombre, et ce nombre constitue la partie la moins fiable de l’ensemble du devis. Une usine peut déclarer qu’elle produit deux cent mille unités par mois et être totalement sincère, tout enandis que ce chiffre ne vous est d’aucune utilité, car la véritable question n’est jamais le nombre d’unités par mois dans l’absolu. La véritable question est le nombre d’unités dans votre configuration, avec votre coloris, votre boîtier de recharge, la documentation requise pour votre marché de destination, au cours du mois où votre détaillant s’est déjà engagé.
Le test qui distingue une affirmation exploitable d’un simple chiffreTrees Promotionnel est simple : pouvez-vous décomposer le chiffre et identifier la ligne de production, l’organisation des équipes, le temps de cycle et l’hypothèse sous-jacente ? Un chiffre de capacité qui arrive sans ces quatre éléments est un chiffre promotionnel, et le traiter comme un engagement constitue l’erreur la plus coûteuse possible dans cette catégorie.
Ainsi, les documents à demander ne relèvent pas d’une liste générale. Il s’agit d’une demande de décomposition. Cet article explique ce qu’il faut demander, dans quel ordre, à quoi ressemble une bonne réponse, à quoi ressemble une mauvaise réponse, et où se situe la discussion commerciale une fois les documents reçus.
Capacité de production de lunettes connectées : ce qu’une affirmation doit montrer avant que vous ne planifiiez
Le lecteur de cet article est un responsable des achats employed par la marque, un acheteur de canal ou un importateur, et il se trouve dans l’une des trois situations suivantes. Un détaillant s’est engagé sur une date de mise en vente et le calendrier proposé ne correspond pas. Deux fournisseurs ont chiffré la même configuration avec des dates sensiblement différentes, dont l’une est correcte pour une raison qui n’apparaît pas dans le devis. Ou un programme récurrent s’est bien déroulé et quelqu’un souhaite doubler le volume sans vérifier si l’usine est en mesure de l’absorber.
Sous ces trois situations se pose une seule question : l’affirmation de capacité concerne-t-elle l’usine ou votre commande ? Un chiffre portant sur l’ensemble de l’usine décrit ce que celle-ci pense pouvoir réaliser dans le meilleur cas, avec les configurations les plus faciles à produire et la documentation qu’elle a déjà déposée. Votre commande correspond à une seule configuration, éventuellement avec un boîtier de recharge qui modifie la nomenclature d’emballage, éventuellement avec un coloris qui n’est pas encore en production et éventuellement destinée à un marché de destination dont les formalités n’ont pas encore été lancées.
Ces deux chiffres ne sont pas les mêmes, et c’est dans l’écart entre eux que se manqué une date de lancement.
Trois facteurs font que cet écart est plus important que ne le prévoyent les acheteurs. Premièrement, dans cette catégorie, la capacité est consommée par le nombre de configurations distinctes plutôt que par le volume total d’unités. Notre catalogue répertorie vingt-huit références de produits, chacune correspondant à une configuration avec son propre ensemble de matériaux, sa propre spécification d’emballage et son propre périmètre de documentation. Les onze modèles équipés d’une caméra comportent à eux seuls trois capacités de boîtier de recharge publiées, et les quatre coloris publiés pour le V06 constituent quatre ensembles de matériaux supplémentaires au sein d’une seule référence.
Deuxièmement, la contrainte n’est souvent pas la ligne d’assemblage. Une usine dont la ligne d’assemblage est inactive, mais pour laquelle le module de caméra est en rupture de stock, dispose d’une capacité nulle pour un programme doté d’une caméra, indépendamment de ce que la ligne pourrait produire. L’approvisionnement des composants limite la production avant la main-d’œuvre.
Troisièmement, le créneau de production correspond à une allocation mensuelle, concurremment attribuée à d’autres commandes. Deux cent mille unités par mois dans l’ensemble de l’usine ne signifient pas que deux cent mille unités sont disponibles pour vous au cours du mois où vous en avez besoin.
Rien de tout cela ne remet en cause la capacité comme base de décision. Cela signifie simplement qu’elle doit être étayée par des preuves.
Les cinq réponses qui rendent une affirmation de capacité exploitable
Avant que cet article n’aborde les documents, il convient de définir à quoi ressemble une demande complète, car « envoyez-nous votre documentation relative à la capacité de production » n’est pas une demande qui produit une réponse.
Une réponse exploitable précise cinq éléments. L’unité dans laquelle le chiffre est exprimé, et s’il s’agit d’un chiffre journalier, par équipe ou mensuel. La structure sous-jacente, à savoir les lignes, les équipes et la manière dont le travail est réparti entre elles. Le temps de cycle pour une configuration comparable. La contrainte, c’est-à-dire la pièce achetée qui limiterait la production en dessous du chiffre annoncé. Et la règle d’allocation qui détermine à quelle commande la capacité est attribuée lorsqu’un mois est complet.
Une réponse contenant les cinq éléments peut être vérifiée au regard de votre commande et convertie en calendrier de production. Une réponse ne contenant que les deux premiers éléments relève du simple argument commercial, et un acheteur qui fonde une date de lancement sur cette base planifie en fonction d’une hypothèse.
Qui consulte une affirmation de capacité et quelle décision est en attente
Les discussions sur la capacité interviennent tard dans le processus d’approvisionnement et sont souvent traitées comme une formalité, car, au moment d’aborder la capacité, la configuration est généralement déjà figée et la date déjà inscrite dans l’agenda de quelqu’un. C’est cette séquence qui fait de la capacité l’élément le plus coûteux à négliger tardivement, mais le moins coûteux à correctement anticiper tôt.
Voici l’enchaînement des étapes à l’origine du problème. Une date est fixée à partir d’un plan commercial. Cette date est communiquée à un fournisseur, qui établit un planning en fonction. Le planning est décomposé en composants, dont un créneau de production. Le créneau est attribué en fonction de ce qui se déroule simultanément. Le plan commercial a été élaboré en supposant qu’un créneau était disponible, car aucun élément de la discussion n’avait établi que tel était le cas.
La solution consiste à faire anticiper la vérification de la capacité plutôt qu’à la défendre plus tard. Avant d’accepter une date, la configuration doit être suffisamment précise pour que le fournisseur puisse indiquer la ligne de production qui l’assurera, les pièces qui l’alimenteront et le coût du changement de série. Il s’agit d’une demande de document, qui est peu coûteuse.
Un second lecteur mérite d’être mentionné: la personne qui signe le bon de commande. On lui demandera pourquoi le programme a été retardé, et la réponse qu’elle pourra donner dépendra entièrement du contenu du dossier. Si celui-ci contient une déclaration de capacité accompagnée de son mode de calcul et d’une règle d’attribution, elle pourra désigner le mois où l’attribution a été décidée. S’il ne contient qu’un chiffre figurant dans un e-mail, elle ne pourra que répéter ce chiffre, qui se révélera n’avoir été qu’un souhait.
Pourquoi deux devis pour une même production divergent
Trois mécanismes expliquent presque tous les cas dans lesquels deux fournisseurs chiffrent une même configuration, alors que seul l’un des deux a raison.
Des périmètres différents derrière un même total. Un fournisseur chiffre uniquement le modèle. L’autre chiffre le modèle avec son étui de Recharge de 1400 mAh, ce qui ajoute une opération d’assemblage, une modification de la liste de colisage et un ensemble de pièces distinct. Les deux chiffres sont sincères, mais ils ne sont pas comparables, car les productions ne sont pas identiques.
Des hypothèses de contraintes différentes. Un fournisseur dispose de la pièce achetée en stock et peut lancer sa production dès la confirmation de la commande. L’autre achète la pièce en fonction de la commande. Les deux déclarent une capacité de ligne, mais l’un est limité par un cycle d’approvisionnement qui n’a pas encore commencé.
Des statuts d’attribution différents. Un fournisseur a réservé un créneau au cours du mois, car la configuration est proche d’une autre déjà en cours. L’autre dispose en principe d’un créneau, mais pas en pratique. Le second devis n’est pas malhonnête: il porte sur un mois qui n’a pas été attribué.
Le troisième mécanisme est celui qu’une demande de document permet de détecter, contrairement à une simple comparaison des prix. Lorsque vous comparez deux prix, vous comparez un créneau réservé à un créneau non réservé, et le second est moins cher pour une raison précise.
Les huit attributs qu’un document de capacité doit trancher
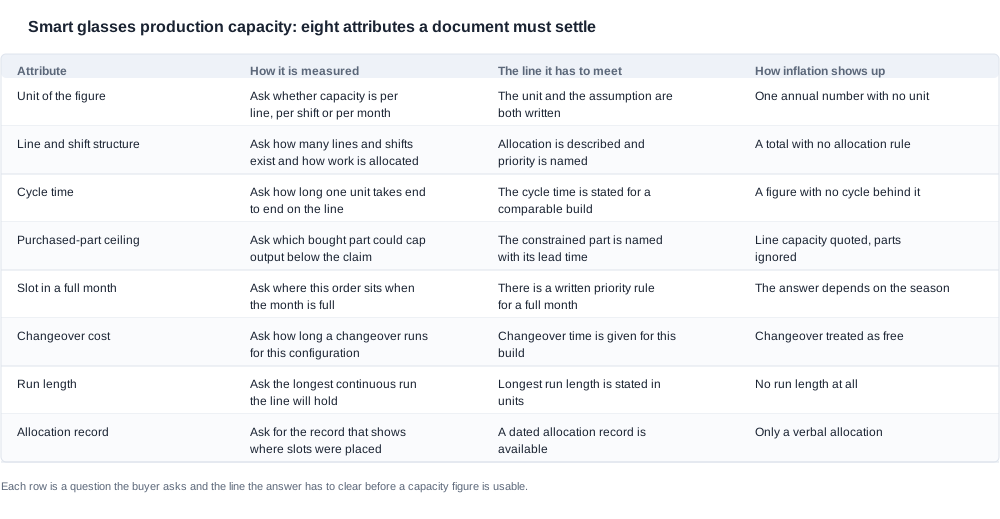
Le tableau ci-dessous constitue la version opérationnelle de la liste des critères de capacité. Chaque ligne indique comment l’attribut est mesuré, le seuil que la réponse doit atteindre et la manière dont un chiffre gonflé se manifeste dans la pratique. Il s’agit d’une liste de contrôle documentaire plutôt que d’une série de questions, car la différence tient au fait qu’un document est fourni par écrit et peut être joint à la commande.
| Attribut | Mode de mesure | Seuil à atteindre | Manifestation d’une surestimation |
|---|---|---|---|
| Unité du chiffre | Demander si la capacité est calculée par ligne, par poste ou par mois | L’unité et l’hypothèse sont toutes deux indiquées par écrit | Un chiffre annuel sans unité |
| Structure des lignes et des postes | Demander combien de lignes et de postes existent et comment le travail est attribué | La règle d’attribution est décrite et la priorité est précisée | Un total dépourvu de règle d’attribution |
| Temps de cycle | Demander combien de temps une unité nécessite de bout en bout sur la ligne | Le temps de cycle est indiqué pour une production comparable | Un chiffre sans temps de cycle sous-jacent |
| Plafond lié aux pièces achetées | Demander quelle pièce achetée pourrait limiter la production en dessous de la capacité annoncée | La pièce contrainte est nommée avec son délai d’approvisionnement | Capacité de ligne annoncée, pièces ignorées |
| Créneau dans un mois saturé | Demander où se situe cette commande lorsque le mois est complet | Une règle de priorité écrite s’applique aux mois complets | La réponse dépend de la saison |
| Coût du changement de série | Demander combien de temps dure un changement de série pour cette configuration | Le temps de changement de série est indiqué pour cette production | Le changement de série est considéré comme gratuit |
| Longueur de série | Demander quelle est la plus longue série continue que la ligne peut accepter | La longueur de série maximale est indiquée en unités | Aucune longueur de série |
| Enregistrement des attributions | Demander le documentRegistre zeigt, wo Zeitfenster vergeben wurden | Un enregistrement des attributions daté est disponible | Une attribution uniquement verbale |
Deux lignes méritent une deuxième lecture : le plafond de pièces achetées et le registre d’allocation. Toutes deux semblent relever du détail administratif jusqu’à ce qu’une expédition arrive en retard et qu’il devienne évident laquelle des deux constituait la contrainte déterminante depuis le début.
La ligne consacrée aux changements de série est celle où les configurations rentabilisent leur coût. Un programme comportant quatre coloris dans une même fenêtre exige au moins quatre changements de série, et la durée de changement de série n’est pas la même pour chaque association. La V06 propose quatre coloris, la V03 Pro trois, et la L2 Utral est livrée avec un boîtier de 900 mAh ou de 1400 mAh. Chacun correspond à un ensemble de matériel distinct avec sa propre préparation, et une usine qui annonce un temps de changement de série unique pour l’ensemble du programme propose un délai qui ne s’applique pas à la majeure partie de celui-ci.
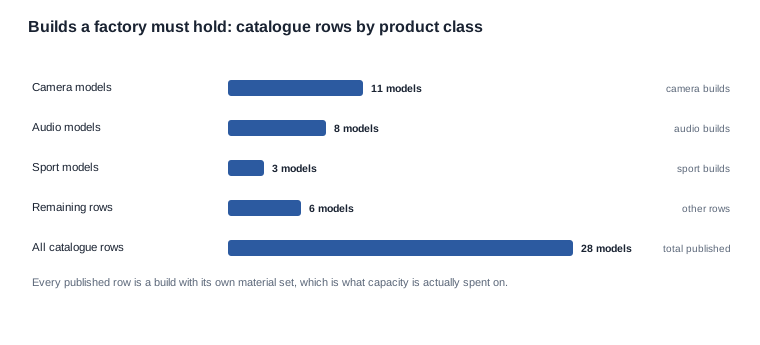
Les barres ci-dessus comptent les lignes plutôt que les unités, et c’est précisément le point. Dans cette catégorie, la capacité est consommée par des séries de production distinctes. Un catalogue de vingt-huit lignes ne représente pas un seul poste de production ; il correspond à jusqu’à vingt-huit ensembles de matériel pour lesquels une ligne doit être préparée. Un acheteur qui commande sur plusieurs lignes au cours d’une même fenêtre déclenche plusieurs changements de série, que quelqu’un les ait désignés ou non.
Ce que le catalogue publié tranche, et ce qu’il ne tranche pas
Notre position sur la capacité mérite d’être clairement exposée ici, car elle détermine les questions qui valent la peine de nous poser et celles qui sont plus adaptées à une autre usine.
Nous publions les données relatives aux modèles : le niveau de résolution de chaque modèle de caméra, la configuration de la batterie, la méthode de recharge, la capacité du boîtier de recharge lorsqu’elle est publiée, l’autonomie annoncée et le nombre de coloris des modèles où cette information est indiquée. Nous ne publions ni notre nombre de lignes de production, ni notre organisation des équipes, ni nos temps de cycle, ni l’état de notre stock de composants, ni notre production mensuelle, et nous ne le ferons pas, car chacun de ces éléments dépend de la commande qui nous est confiée plutôt que d’une caractéristique de l’usine.
Il ne s’agit pas d’une esquive, et c’est la même raison pour laquelle un devis ne contient jamais de prix unitaire standard. Un chiffre de capacité qui ne s’applique à personne en particulier est moins utile que l’absence de tout chiffre, car on vous le rappellera à la quatrième semaine comme s’il s’agissait d’un engagement.
Vérifier l’affirmation : six documents dans l’ordre où ils doivent arriver
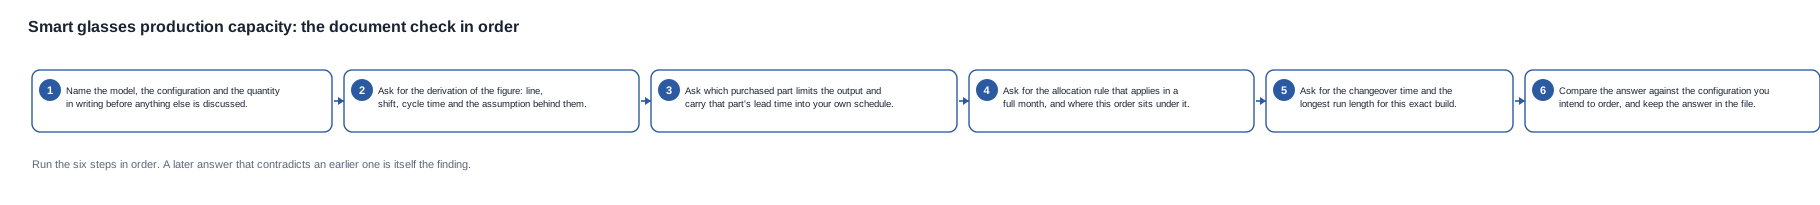
La demande est plus efficace lorsqu’elle est séquentielle plutôt que présentée sous la forme d’une liste unique, car les questions suivantes n’ont de sens qu’une fois les précédentes honnêtement répondues. Chaque étape ci-dessous comporte une condition de completion que vous pouvez vérifier sans visiter l’usine.
-
La fiche de configuration de votre commande. Modèle, coloris, option de boîtier de recharge, version duconditionnement et marché de destination, le tout consigné et confirmé par le fournisseur. Condition de completion : le fournisseur vous renvoie la même chaîne de configuration. Si celle-ci change entre deux courriels, rien de ce qui suit n’est comparable.
-
Le calcul justifiant le chiffre de capacité. Quelles lignes de production et quelles équipes existent, le temps de cycle d’une série comparable et l’hypothèse sous-jacente au total. Condition de completion : vous pouvez multiplier le temps de cycle par l’organisation des équipes et obtenir un résultat proche du chiffre annoncé. Un calcul qui ne se concilie pas correspond à un chiffre issu d’une autre source.
-
La liste des contraintes liées aux composants. Quelles pièces achetées limiteraient la production en dessous de la capacité annoncée, ainsi que leurs délais de livraison. Condition de completion : au moins une pièce est nommée, assortie d’un délai de livraison, et ce délai figure dans le planning qui vous est communiqué. Une liste de contraintes sans délais de livraison associés n’est qu’un relevé d’inquiétudes, et non une contrainte.
-
La règle d’allocation pour un mois complet. Ce qu’il advient d’un créneau lorsque le mois est sursouscrit, comment la priorité est déterminée et l’avis que vous recevez en cas de réaffectation de votre créneau. Condition de completion : la règle est consignée et mentionne la position de votre commande plutôt que de décrire un principe général.
-
La fiche de changement de série. La durée d’un changement de série pour cette production précise et la longueur de la série continue la plus longue, exprimée en unités. Condition de completion : les chiffres sont fournis pour votre configuration et la longueur de série est suffisante pour couvrir votre commande en une seule fois.
-
Le registre d’allocation. Un registre daté montrant l’affectation des créneaux au cours d’un mois récent, expurgé si nécessaire. Condition de completion : il existe et il est daté. C’est le seul document qui transforme une affirmation de capacité en fait historique, et c’est aussi celui auquel on refuse le plus souvent de vous donner accès.
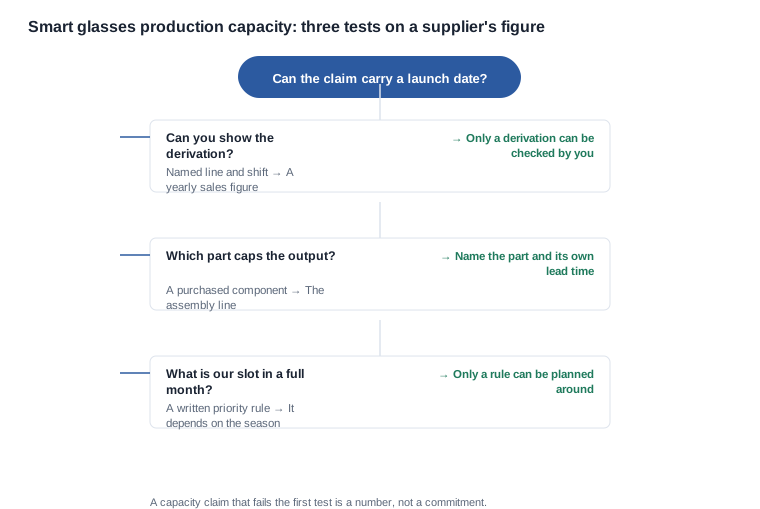
Les trois tests figurant dans le diagramme sont ceux à appliquer à toute donnée chiffrée reçue, quel que soit le document d’origine. Une donnée qui ne peut pas être décomposée échoue au premier test : il s’agit d’un nombre et non d’un engagement. Une donnée dont le plafond correspond à un composant acheté avec un long délai d’approvisionnement réussit le premier test, mais doit être planifiée comme un problème de composant et non de production. Une donnée dépourvue de règle d’allocation réussit aux deux premiers tests, mais échouera encore le mois où elle sera décisive.
Effectuez les six étapes dans l’ordre présenté ci-dessus plutôt que par lots. Un fournisseur qui répond avec enthousiasme à l’étape six et de manière vague à l’étape quatre vous indique quelque chose sur la manière dont les réponses ont été établies ; vous devez en tenir compte pour évaluer les autres.
Les signaux d’alerte qui apparaissent avant même les six étapes
Une courte liste de réponses devrait empêcher l’acheteur de passer à la question suivante. Il convient de les nommer, car chacune paraît raisonnable prise isolément.
"Notre capacité est flexible." La flexibilité n’est pas un chiffre et ne peut pas être vérifiée. Demandez l’unité et l’hypothèse sous-jacente.
"Nous pouvons généralement intégrer une série." « Généralement » ne constitue pas un engagement, et une série coincée dans un mois est une série dont le changement de série n’est pas rémunéré.
"Cela dépend de la saison." C’est parfois vrai, mais toujours peu utile, car cela décrit une contrainte sans vous fournir la règle d’allocation qui vous permettrait de planifier en fonction de celle-ci.
"C’est standard pour ce type de produit." Un chiffre générique proposé à la place d’une justification applicable à votre configuration est une réponse qui ne peut pas être rapprochée de votre commande.
"Nous confirmerons le créneau dès réception de l’acompte." Un créneau confirmé après le versement de l’acompte est un créneau que vous ne pouvez pas vérifier avant ce versement, alors que c’est le seul moment où sa vérification a de la valeur.
Aucune de ces réponses n’est un refus et aucune n’exige une visite du site pour être traitée. Toutes trouvent leur résolution dans la même demande de document.
Comment comparer deux déclarations de capacité qui semblent différentes
Deux devis pour une même configuration présenteront rarement leur capacité sous la même forme. L’acheteur qui les compare doit donc les normaliser avant toute comparaison. L’ordre des opérations compte, car la première étape détermine si la seconde est même valide.
La première étape consiste à confirmer que les deux déclarations portent sur la même configuration, jusque-là y compris l’option du boîtier de Recharge et le nombre de coloris. Si ce n’est pas le cas, l’écart entre leurs chiffres ne traduit en rien une différence de capacité et la comparaison s’arrête là. La deuxième étape consiste à ramener les deux déclarations à la même unité — un chiffre par mois comparé à un chiffre par mois — et à consigner les hypothèses de chacune concernant les équipes et le temps de cycle. La troisième étape consiste à identifier le composant acheté qui plafonne chaque déclaration, car son délai d’approvisionnement constitue dans les deux cas la véritable donnée de planification ; une déclaration sans contrainte identifiée est une déclaration qui ne peut servir de base à une planification.
Le coût total de la comparaison, et du programme qu’elle sous-tend, n’est pas le prix unitaire. Il correspond au prix unitaire, majoré du coût de la procédure documentaire et de la réserve pour retours. L’arbitrage entre ces éléments est tranché dans le devis, et non après la première expédition. L’évaluation d’une déclaration de capacité isolément est plus simple que l’évaluation de deux déclarations ensemble ; c’est pourquoi la plupart des acheteurs sautent l’étape de normalisation.
Ce qu’il faut régler avant de commander
Avant de passer commande, l’ensemble des documents est limité et l’ordre de traitement n’est pas négociable : d’abord la chaîne de configuration, puis la justification, puis la contrainte, puis la règle d’allocation, puis la fiche de changement de série, puis le registre d’allocation. Six documents, dans cet ordre, chacun joint au dossier de commande plutôt que conservé dans une boîte de réception.
Un fournisseur qui répond aux six lors du premier échange a réussi la vérification préalable la plus importante dans cette catégorie, car cela démontre que l’usine est capable de décrire son propre fonctionnement d’une manière vérifiable par l’acheteur. Un fournisseur qui ne répond à aucune n’a pas refusé d’être audité ; il a simplement refusé de formuler une déclaration susceptible d’être testée.
Les signaux d’alerte à conserver sont ceux mentionnés ci-dessus, et l’arbitrage à.signalier est le suivant : une déclaration de capacité accompagnée d’une justification visible vaut davantage qu’une date plus courte sans justification, car cette dernière doit être défendue plutôt que respectée.
Où les programmes de production échouent avant la fabrication des produits
Les défaillances ci-dessous sont celles qui parviennent à l’acheteur comme une surprise. Chacune est présentée sous la forme d’un symptôme, d’une cause racine et du contrôle qui permet de l’éviter.
Le chiffre issu des ventes de l’an dernier. Un total est cité sans unité, sans méthode de calcul et sans hypothèse, et il s’avère décrire les expéditions plutôt que la capacité de production. Le contrôle consiste à Require la ligne, l’équipe, le temps de cycle et l’hypothèse, puis à les rapprocher vous-même. Un chiffre qui ne se rapproche pas est un chiffre qui ne correspond à rien de réel.
Le mois déjà attribué. La commande a été enregistrée dans une période dont les créneaux avaient été affectés à d’autres programmes, et le fournisseur le découvre au moment de confirmer le créneau. Le contrôle consiste à Require cette information à l’étape quatre, comme condition contractuelle et non par politesse : obtenir par écrit la règle de priorité et l’avis de réaffectation avant de verser l’acompte.
La pièce qui a plafonné la ligne. La capacité d’assemblage était disponible, mais un seul composant acheté établissait la limite réelle. Le planning a donc glissé du délai de livraison de ce composant, sans que le devis en tienne compte. Le contrôle consiste à Require cette information à l’étape trois, avec la liste des contraintes jointe au planning plutôt que conservée séparément.
Le changement de série que personne n’a chiffré. Quatre déclinaisons de couleur sur une seule fenêtre ont consommé le créneau que la commande supposait libre, et la quatrième a été expédiée deux semaines après les autres. Le contrôle consiste à Require cette information à l’étape cinq, en vérifiant que la longueur de série correspond à la quantité commandée afin qu’une production en une seule passe soit réellement possible.
Le document qui n’a jamais été demandé. Tout ce qui se situait au-dessus du niveau usine était réglé, mais le registre d’allocation n’a jamais été demandé. Un an plus tard, il est donc impossible de montrer quand le créneau a réellement été réservé. Le contrôle consiste à Require cette information à l’étape six. C’est le moins coûteux des six contrôles, car demander le document ne coûte rien et le produire ne coûte presque rien.
Aucune de ces situations ne justifie un changement de fournisseur. Chacune justifie une ligne supplémentaire dans le bon de commande, ce qui constitue une solution bien moins coûteuse qu’un apprentissage tiré après le paiement des marchandises.
Priorité, conditions et la limite que nous ne franchirons pas
La question commerciale liée à la capacité est celle de la priorité, et la priorité est une condition contractuelle, non une marque de bonne volonté. Les mentions à obtenir sont la date de réservation du créneau, la règle applicable durant un mois contraint, le délai de préavis pour libérer un créneau et le recours applicable lorsqu’un créneau est manqué pour des raisons relevant du contrôle de l’usine.
Les engagements de volume constituent la voie habituelle pour obtenir une priorité, mais le piège est qu’un prévisionnel n’est pas un engagement. Si la règle de priorité exige un engagement de volume et que vous ne disposez que d’un prévisionnel, vous n’avez pas acheté de priorité ; vous avez consigné un chiffre que le fournisseur pourra vous opposer ultérieurement. Précisez clairement lequel des deux vous signez.
Deux conditions méritent d’être combattues. Une clause de priorité ouverte, dans laquelle le fournisseur se réserve le droit de réaffecter votre créneau à sa discrétion, lui permet de conserver le risque tout en vous en transmettant les conséquences. Et une garantie de capacité formulée comme un engagement de moyens, qui paraît vous protéger, mais n’a aucune portée. Lorsque ni l’une ni l’autre ne peut être évitée, la solution consiste à intégrer le risque lié au planning dans votre propre modèle plutôt que de le supposer inexistant, et à savoir avant de signer que c’est bien ce que vous avez fait.
La demande de renseignements doit donc comporter un bref ensemble de questions, dont chaque réponse modifie le prix ou le planning :
-
Quelle est l’unité du chiffre de capacité et quelle est la méthode de calcul sous-jacente ?
-
Quels composants achetés pourraient limiter la production en dessous de ce chiffre, et quels sont leurs délais de livraison ?
-
À quel créneau avons-nous droit durant un mois contraint et quelle est la règle de priorité écrite ?
-
Quelle est la durée d’un changement de série pour notre configuration et quelle est la longueur de série maximale ?
-
Pouvons-nous consulter un registre d’allocation daté pour un mois récent, avec les passages sensibles masqués si nécessaire ?
Un acheteur qui pose les cinq questions dès le premier échange ne fait pas preuve de belligérance. Il détermine lesquels des devis qui lui sont présentés sont suffisamment complets pour être comparés, et un fournisseur qui répond aux cinq vous aura renseigné sur le fonctionnement de ses opérations avec une précision qu’aucune visite sur site n’aurait apportée.
Où se situent nos propres engagements
Formulé clairement : les données publiées sur le modèle constituent la partie de la spécification que nous pouvons soutenir, et tout le reste concernant la capacité relève du dossier interne du fournisseur. Nous publions les données du modèle, mais ne publions ni la capacité, ni le nombre de lignes, ni les temps de cycle, car ces éléments dépendent de la commande plutôt que du produit.
Ce que nous ferons, c’est partir d’une configuration, d’une quantité, d’un marché de destination et d’une date, puis vous indiquer quel lot de production votre configuration génère, quels lots de matériaux elle mobilise et où les données publiées sur l’autonomie de Recharge et d’utilisation limitent le produit lui-même. Lorsque la réponse se trouve dans l’usine plutôt que dans le catalogue, nous le dirons au lieu de substituer un chiffre typique que vous ne pouvez pas vérifier.
Il y a un élément de capacité que le catalogue tranche effectivement, et il mérite d’être nommé, car il modifie ce que vous demandez. Les configurations publiées diffèrent de manière à déterminer le nombre de lots de production que vous achetez : trois options d’étui de Recharge pour les modèles de caméra, dont une capacité d’étui publiée, une Recharge magnétique et une Recharge Type-C réparties sur la gamme, ainsi qu’un ensemble de modèles pour lesquels le mode de Recharge n’est pas publié du tout. Chacun de ces points relève d’une question de configuration à trancher avant de pouvoir répondre à une question de capacité, car la capacité dépend du lot de production.
Deux devis, à trois semaines d’intervalle
Considérons un étui instead d’un projet client. Un responsable des achats côté marque a besoin d’un modèle de caméra avec étui de Recharge pour une date fixe de mise en vente chez un distributeur, et dispose de deux devis qui diffèrent de trois semaines pour une même configuration.
La première étape consiste à ne pas accepter la date la plus courte. Il s’agit d’établir que les deux devis portent sur le même lot de production. Le premier devis concerne le modèle avec l’étui de 1400 mAh ; le second concerne le modèle avec l’étui de 900 mAh, moins cher parce que son lot de matériaux est plus réduit. Cette seule vérification dissout l’essentiel de l’écart de trois semaines avant même que quiconque n’ait discuté des priorités.
La deuxième étape est la justification. Le fournisseur ayant proposé la date la plus longue fournit une ligne de production, un organisation des équipes et un temps de cycle qui aboutissent à un chiffre sensiblement inférieur à son chiffre principal, et désigne le module de caméra comme contrainte, avec un délai de livraison qui s’inscrit dans son propre planning. Le fournisseur ayant proposé la date la plus courte fournit un chiffre principal, sans justification.
La troisième étape est la règle d’attribution. Le fournisseur ayant proposé la date la plus longue dispose d’une règle écrite pour les mois contraints ainsi que d’un registre d’attribution daté montrant où les créneaux ont effectivement été placés. Le fournisseur ayant proposé la date la plus courte décrit la priorité comme étant gérée au cas par cas.
À l’issue de ce processus, la décision ne consiste pas à choisir la date à accepter. Elle est la suivante : le premier devis s’appuie sur un planning dont la structure est visible, tandis que le second se limite à une date dépourvue de structure sous-jacente ; une date sans structure est une date qui sera défendue plutôt que respectée. L’acheteur retient la date la plus longue assortie du registre d’attribution, fige la configuration avec l’étui de 1400 mAh, car l’emballage du distributeur est déjà conçu autour de ce carton, et négocie le nombre de changements de production en retirant le second coloris du lot de lancement pour l’ajouter lors d’une réapprovisionnement.
La décision commerciale portait sur le coloris, et non sur la date. C’est généralement ainsi que ces dossiers se résolvent une fois les documents réunis.
Envoyez-nous les modèles, les quantités et le marché cible, et nous vous indiquerons quelles configurations existent, lesquelles sont ouvertes au regard des données publiées et quels éléments de la question de la capacité doivent recevoir une réponse écrite avant qu’une date puisse être arrêtée.
Lectures complémentaires
- Les huit champs de capacité et leur logique — capacité de production
- Les erreurs que ces documents révèlent — erreurs courantes en matière de capacité
- Trouver les réponses sur site — SOP d’audit d’usine
Envoyez la configuration, la quantité et le marché, et nous vous dirons quels éléments de la question de la capacité sont tranchés par le catalogue et lesquels relèvent du fournisseur, qui doit y répondre par écrit.


