
La cohérence de la qualité des lunettes connectées signifie que les unités d’une livraison ultérieure correspondent à celles de la première, et qu’elle est décidée au Premier Ordre plutôt qu’au second. La réponse brève est la suivante: la cohérence est garantie par deux documents et une unité de référence, et le reste consiste à vérifier que ces éléments disent toujours la même chose. Un acheteur qui dispose d’une spécification écrite indiquant la configuration exacte, d’un échantillon de référence conservé plutôt que jeté et d’un dossier de lot reliant une unité à la fabrication dont elle est issue se trouve en très bonne position avant l’expédition du premier conteneur. Un acheteur qui dispose d’une page de catalogue, d’un prix et d’une bonne impression ne l’est pas. Ce guide s’adresse au responsable des achats qui passe une première commande dans cette catégorie, ou à l’acheteur de canal qui prend en charge un nouveau fournisseur. Il présente les points où la cohérence se rompt réellement, les deux documents qui font foi et l’unique test disponible avant une seconde commande. La section sur la cohérence de la qualité traite du même sujet plus en profondeur, et la liste de contrôle rassemble les questions dans un formulaire pouvant être envoyé directement à un fournisseur.
Ce que signifie la cohérence de la qualité des lunettes connectées pour un Premier Ordre
La cohérence signifie la prévisibilité, pas la qualité
La cohérence ne mesure pas la qualité des unités. Elle mesure leur degré de prévisibilité, et la prévisibilité est une propriété du processus plutôt que d’une unité prise isolément. Une usine peut produire d’excellentes unités et rester un fournisseur incohérent si chaque lot est bon d’une manière légèrement différente. La conséquence pour l’acheteur est précise: le Premier Ordre peut être géré par inspection, mais pas le second, car le canal a entre-temps appris à quoi s’attendre et toute différence se traduit par une réclamation.
C’est pourquoi le Premier Ordre est celui qui détermine le programme. Tout ce qui rend une commande ultérieure prévisible doit être consigné dès la première, car une référence non conservée ne peut pas être reconstituée et une spécification non écrite ne peut pas être imposée.
Pourquoi c’est au Premier Ordre que la cohérence est décidée
La raison pratique est que les éléments de preuve n’existent qu’une fois, puis cessent d’exister. Un échantillon de référence est une unité physique: il est soit archivé, soit envoyé dans une boîte dans un entrepôt, où il finit généralement par être jeté. Une spécification écrite est une page: elle est soit présente dans le dossier de l’acheteur avec une date, soit conservée dans la mémoire de quelqu’un, et la mémoire ne constitue pas une preuve lorsqu’un client se plaint huit mois plus tard.
La seconde raison est que le Premier Ordre est le moment où le fournisseur développe encore ses propres habitudes pour ce programme. La première commande d’une nouvelle configuration est généralement réalisée avec davantage d’attention que la cinquième, d’une part parce que l’usine apprend, et d’autre part parce que la validation de l’échantillon par l’acheteur bloque la production. Cette attention est uncadeau, et la manière de l’exploiter consiste à s’assurer que tout ce qui a été appris durant ce processus est consigné.
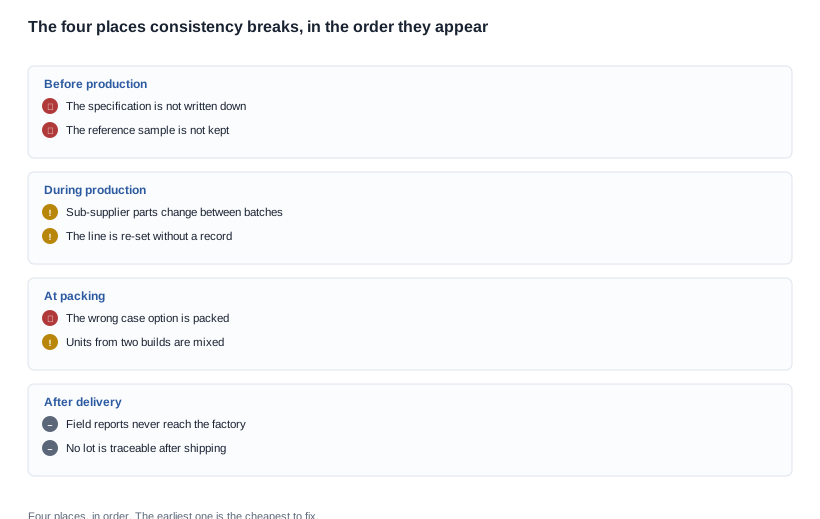
Les quatre points de rupture de la cohérence, dans l’ordre d’apparition
Avant la production et pendant celle-ci
La spécification n’est pas écrite. C’est la première rupture, et la plus fréquente. La configuration a été convenue lors d’une conversation, d’un devis, d’une commande d’échantillon et d’un plan, et chacun de ces éléments n’en a capturé qu’une partie. Aucun n’a décrit l’intégralité de la fabrication, et la partie manquante est précisément celle qui finira par dériver.
La spécification doit indiquer le modèle, la configuration, la couleur, l’option de boîtier, le mode de recharge et le marché de destination, avec les attributes dont dépend le programme formulés sous forme de limites plutôt que de descriptions. Dans cette catégorie, l’espace de configuration est suffisamment large pour qu’une spécification incomplète revienne presque à une supposition. La gamme publiée comprend vingt-huit références, dont onze avec caméra, et parmi ces onze, la seule option de boîtier de recharge varie entre un boîtier de neuf cents milliampères-heure, un boîtier de mille quatre cents milliampères-heure, un boîtier pliable de mille deux cents milliampères-heure, un boîtier dont la capacité n’est pas publiée et l’absence de boîtier. Quatre des onze références avec caméra n’indiquent aucun mode de recharge, ce qui signifie que, pour ces fabrications, l’itinéraire de recharge doit être défini par le programme plutôt que repris d’une page de catalogue.
L’échantillon de référence n’est pas conservé. La deuxième rupture est la référence, et c’est celle qui est la plus facile à corriger et la plus souvent négligée. L’échantillon approuvé sert à valider la spécification, puis il est placé dans une boîte, la boîte est entreposée, puis l’entrepôt est réorganisé. Un programme sans référence est un programme où la norme pour chaque livraison future dépend de la mémoire de la dernière personne ayant manipulé les marchandises.
Les pièces des sous-fournisseurs changent d’un lot à l’autre. C’est la troisième rupture, et elle échappe au contrôle de l’usine. La batterie, le module de caméra, le boîtier et la monture proviennent tous d’un autre site, et une source approuvée par un fournisseur peut changer sans que l’usine n’informe l’acheteur, notamment lorsqu’une pièce est achetée par l’intermédiaire d’un agent. La protection du programme consiste à spécifier les caractéristiques des matières entrantes dont il dépend et à exiger que l’usine informe l’acheteur en cas de changement de source. L’article consacré au tableau comparatif présente les caractéristiques de cette catégorie de produits qu’il convient de maîtriser.
La ligne est réinitialisée sans enregistrement. Un changement d’équipe, un nouvel opérateur, un réglage d’outillage ou un passage à une autre série laissent tous le processus dans un état légèrement différent. Aucun n’est à proprement parler un défaut. Tous peuvent expliquer une différence entre les unités, et un programme qui ne les enregistre pas ne peut pas expliquer une non-conformité ultérieure.
Lors de l’emballage et après la livraison
La mauvaise option de boîtier est emballée. L’emballage est le moment où la configuration devient concrète et le lieu où une fabrication auparavant correcte peut devenir incorrecte. L’emballage d’un boîtier d’une capacité donnée dans une configuration conçue pour une autre constitue une erreur fréquente et entièrement évitable, car l’option de boîtier figure dans la spécification et la ligne d’emballage peut être amenée à la vérifier.
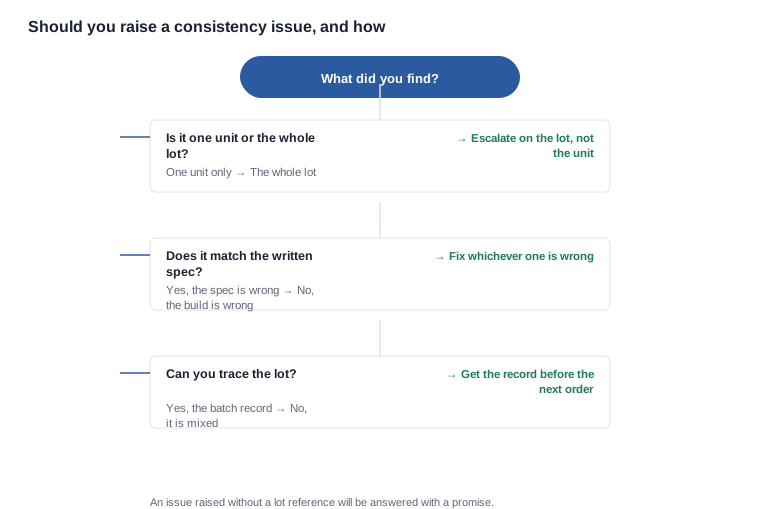
Des unités provenant de deux séries sont mélangées. Deux lots du même modèle, emballés ensemble, deviennent impossibles à distinguer une fois les cartons fermés. Les conséquences apparaissent plus tard, lorsqu’une réclamation ne peut être reliée à un lot et que l’ensemble de l’expédition doit être retenu à titre de suspect. Une seule marque d’identification apposée sur l’emballage et maintenue de manière constante tout au long de l’expédition élimine complètement ce problème.
Les rapports de terrain n’atteignent jamais l’usine. La dernière rupture est celle qui boucle la boucle, et c’est celle qui est le plus souvent absente. Si un rapport de canal est transmis à un contact commercial et s’arrête là, l’usine n’en est jamais informée, et la même réclamation revient avec la commande suivante. Un circuit clairement défini pour un rapport déterminé, avec une réponse attendue, transforme le retour d’information en moyen de maîtrise.
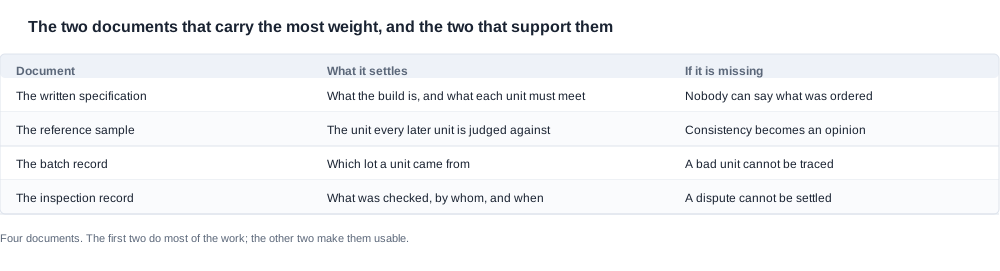
Les deux documents qui pèsent le plus lourd
La spécification écrite
La spécification est le premier des deux documents, et c’est celui qui détermine la nature des marchandises. Un acheteur qui en dispose peut indiquer, en cas de litige, ce qui a été commandé exactement, tandis qu’une usine qui en dispose ne peut être surprise par une exigence qu’elle n’a jamais vue.
La version efficace est brève: elle indique d’abord la fabrication, puis les limites. La partie consacrée à la fabrication couvre le modèle, la configuration, la couleur, l’option de boîtier, la méthode de recharge et le marché. La partie consacrée aux limites couvre les caractéristiques dont dépend le programme, ainsi que la méthode de mesure et la condition associée à chacune. Une limite dépourvue d’une méthode et d’une condition n’est pas une limite, mais une préférence, et elle ne peut pas être invoquée lorsqu’un client conteste le produit.
La partie de la spécification qui est le plus souvent omise est la condition. Le temps de recharge publié dans notre catalogue illustre bien pourquoi: le temps de recharge est indiqué pour les vingt-huit entrées — vingt-six à deux heures ou moins, et le D17 et le ZH12 à environ une heure — mais le catalogue ne précise ni l’état de charge initial ni le point à partir duquel la recharge est considérée comme terminée. Le temps de recharge ne peut donc pas être comparé entre les modèles sous forme de nombre d’heures d’interruption. Il en va de même pour l’autonomie et pour une limite de cohérence. La condition n’est pas une note en bas de page du chiffre. C’est le chiffre.
L’échantillon de référence et les enregistrements qui les étayent
Le deuxième document est un document physique: l’échantillon de référence, qui est l’unité approuvée conservée sous un numéro, datée et enregistrée, et jamais vendue. C’est l’élément auquel chaque unité ultérieure est comparée, et c’est ce qui rend une discussion sur la qualité résoluble plutôt que purement rhétorique.
Deux enregistrements l’étayent, et sans eux la référence ne constitue qu’un contrôle partiel. L’enregistrement de lot relie un appareil au lot dont il est issu, ce qui permet d’isoler une non-conformité plutôt que de subir une perte totale. L’enregistrement d’inspection indique ce qui a été contrôlé, par qui et quand, ce qui permet de régler une divergence avec l’usine au lieu de tourner en rond.
Les quatre documents doivent figurer dans le dossier de l’acheteur pour le programme, et non dans celui du fournisseur, et chaque partie doit conserver une copie de la référence. Lorsque l’acheteur ne peut pas les obtenir, il faut reconnaître honnêtement que le programme ne dispose pas encore d’un système qualité et que la première commande est une commande d’apprentissage plutôt qu’une commande de production.
Le seul test disponible avant une deuxième commande
En quoi consiste le test
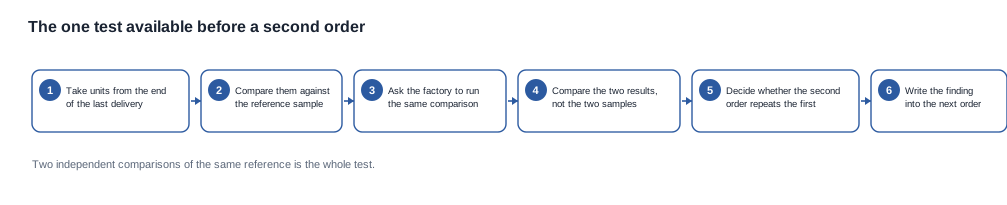
Il existe un test auquel l’acheteur peut recourir avant de s’engager dans une commande de réapprovisionnement, et il est assez simple pour être réalisé sans laboratoire. Prélevez un petit nombre d’appareils à la fin de la dernière livraison et comparez-les à l’échantillon de référence. Demandez ensuite à l’usine d’effectuer la même comparaison sur des appareils provenant du même lot, puis comparez les deux ensembles de résultats.
L’intérêt du test réside dans la seconde moitié. Comparer les appareils de l’acheteur à la référence indique à l’acheteur si les produits ont évolué. Comparer les résultats de l’acheteur à ceux de l’usine lui permet de vérifier si l’usine constate la même situation; une divergence entre les deux constitue le constat le plus précieux que l’acheteur puisse obtenir, car elle signifie que le problème se situe dans la mesure plutôt que dans les produits eux-mêmes.
Ce que le résultat vous indique
Trois résultats possibles, chacun conduisant à une conclusion différente.
Si les appareils de l’acheteur et ceux de l’usine sont tous deux conformes à la référence, le programme est cohérent et la deuxième commande peut être passée. Si les appareils de l’acheteur diffèrent de la référence tandis que ceux de l’usine lui correspondent, le problème vient de la mesure, de la manipulation des échantillons ou du transport, et l’acheteur doit le résoudre avant qu’il ne se transforme en réclamation client. Si les appareils de l’acheteur correspondent à la référence mais pas ceux de l’usine, l’usine présente une dérive que l’acheteur ne constate pas, et la deuxième commande doit être suspendue jusqu’à ce que cette situation soit comprise.
Le test fournit également quelque chose de moins coûteux qu’une réclamation: un chiffre que l’acheteur peut intégrer à la commande suivante. Les acheteurs qui le réalisent peuvent déclarer, au moment de passer la commande de réapprovisionnement, que la dernière livraison a été contrôlée par rapport à la référence à une date et avec un résultat précis, et préciser les attributs contrôlés. Un acheteur qui ne l’a pas réalisé peut seulement indiquer que les produits semblaient acceptables, ce qui ne constitue pas une base suffisante pour une deuxième commande.
Ce que coûte la cohérence et ce qu’il faut négocier
Les conditions étayées par les deux documents
Les deux documents constituent également les preuves qui rendent les conditions commerciales exécutoires, et un acheteur qui les détient négocie un accord différent de celui qui ne les possède pas.
La clause d’acceptation vient en premier. Une réclamation relative à la qualité n’est Recevable que s’il existe une référence fixe à laquelle la contester. Inscrite dans l’accord, l’unité de référence devient la norme pour toutes les livraisons futures, et chaque discussion ultérieure sur la qualité devient une comparaison plutôt qu’une simple opinion. Cela réduit la dépendance de l’acheteur quant à la manière dont le fournisseur qualifie les produits, un avantage dont l’importance croît avec la troisième commande.
Le point de contrôle des modifications vient en deuxième. Dès que la spécification indique ce qui est figé par la production, l’accord peut suivre: une modification après le gel est une modification de la spécification, avec des conséquences établies en termes de délai et de coût. Sans une version écrite de la production, le gel devient un point de désaccord que l’acheteur doit gagner à chaque fois.
Les enregistrements et leur conservation constituent le troisième élément. Un programme incapable de rattacher un lot à une production ne peut régler une réclamation terrain, et une réclamation qu’il ne peut pas régler se traduit par un avoir au prix de l’acheteur. Les demandes à formuler sont simples: quels enregistrements l’usine conserve-t-elle, pendant combien de temps, sous quelle forme, et l’acheteur en reçoit-il une copie à la fin de la série?
Les compromis qu’un acheteur de première commande peut réellement faire
Trois décisions sont possibles à un stade précoce, et chacune représente un choix réel plutôt qu’une simple préférence. Une liste d’attributs plus restrictive signifie moins d’attributs à inspecter et moins d’éléments sur lesquels tenir l’usine responsable par la suite. Un échantillon plus large offre davantage de confiance dans chaque lot, mais un coût unitaire plus élevé. Une règle de réaction plus stricte assure une meilleure protection du client et des preuves, tout en immobilisant moins de fonds de roulement dans les lots retenus.
Le coût total d’un programme de cohérence comprend le temps d’inspection et d’essai dans la fenêtre de production, le fonds de roulement immobilisé dans des lots isolés, le coût des reprises, ainsi que les retours qu’un programme doté d’un plan de contrôle opérationnel n’a pas à gérer. Ces quatre montants sont généralement supérieurs à ce que prévu un acheteur, et la raison pour laquelle il vaut la peine de les prendre en charge est qu’ils ne surviennent qu’une seule fois. Un programme qui consigne dès le Premier Ordre son système de cohérence paie le coût d’inspection une seule fois, et jamais le coût des discussions: c’est la version la moins chère de la qualité dans cette catégorie.
Avant de commander, la question à poser est de savoir quelle partie assume le risque: l’usine, l’acheteur ou le client. La réponse doit être consignée par écrit, car une réponse non écrite laisse le risque au client, et le client est précisément la partie qui ne peut pas mettre en œuvre le plan de contrôle.
Ce qu’une première commande doit acheter au fournisseur
Trois éléments, tous raisonnablement demandables dès une première commande. Un unité de référence avec une date d’enregistrement, conservée par les deux parties. Un dossier de lot qui relie un unité au lot dont elle provient. Et une spécification écrite de la production que le programme commande. Un fournisseur qui fournit ces trois éléments indique à l’acheteur qu’il prévoit une commande récurrente; un fournisseur incapable d’en fournir ne serait-ce qu’un seul lui dit autre chose.
Ce que nous dirons et ne dirons pas au sujet de la qualité
Ce que nous pouvons affirmation
Nous publions la spécification au niveau de la configuration de chaque modèle de notre catalogue. Pour les modèles avec caméra et Audio, cela signifie le niveau de résolution, la Batterie, l’option de boîtier lorsqu’elle existe, la méthode de Recharge lorsque le catalogue l’indique, le temps de charge et l’autonomie dans les conditions de mesure. Lorsque le catalogue n’enregistre pas une donnée, nous indiquerons qu’il ne l’enregistre pas et la traiterons comme un élément que l’acheteur doit demander, plutôt que de combler le manque avec une valeur typique.
Nous fournirons une unité de référence avec une date d’enregistrement pour une configuration désignée, et préciserons quels attributs sont déterminés par la production et lesquels dépendent de la série.
Les chiffres qui n’existent que pour une production qui n’existe pas
Nous ne publions ni taux de défauts, ni taux de reprises, ni taux de rendement, ni taux de réussite pour la gamme, et ne citerons aucun de ces chiffres à un acheteur qui n’a pas précisé de configuration. Ils dépendent tous de la combinaison de modèles, des matériaux entrants et de la série concernée: un chiffre publié serait donc exact pour une production qui n’existe pas et trompeur pour celle qui existe.
Nous n’indiquons pas non plus de numéro de certificat, de valeur de rapport d’essai ni de portée de certification pour un modèle, car le catalogue ne comporte aucune ligne de certification par modèle et la page de certification de l’entreprise ne constitue pas une déclaration au niveau du modèle. Les acheteurs de cette catégorie demandent couramment des informations sur CE, FCC et RoHS; la réponse est que la portée applicable à un modèle et à un marché fait l’objet d’un document à demander et à classer avant la commande. Lorsqu’un modèle n’a pas de poids publié, nous indiquerons que son poids n’est pas publié et demanderons à l’acheteur de le requesting, plutôt que de citer un chiffre impossible à tracer.
Ce qu’il faut nous envoyer pour démarrer une première commande
Envoyez le modèle, la configuration, la quantité, le marché de destination et la date de lancement, et nous vous indiquerons quels éléments de la production sont arrêtés, lesquels restent ouverts et lesquels doivent être fournis par un sous-fournisseur. Nous vous dirons également quels attributs le programme doit contrôler, à quoi ressemble une unité de référence pour cette production et ce que nous souhaiterions voir figurer dans l’accord. L’article qui en a le plus besoin présente les situations d’achat dans lesquelles la cohérence est le facteur déterminant plutôt qu’un simple détail.
Lectures complémentaires
- cohérence de la qualité des lunettes
- Liste de contrôle de la cohérence de la qualité des lunettes connectées
- Tableau comparatif
- Qui en a le plus besoin
Envoyez le modèle, la configuration et le marché, et nous vous dirons quels éléments de la production sont arrêtés et lesquels relèvent de votre décision.


