
Le délai de livraison des lunettes connectées appelle une réponse légèrement déplaisante, et ce n’est pas celle que la plupart des acheteurs attendent. La question n’est pas de savoir si le fournisseur est rapide. La question est de savoir qui absorbe le coût lorsque la date est repoussée de trois semaines. Si ce coût vous incombe et ne peut pas être récupéré, vous avez besoin d’un délai de livraison — et vous devez le obtenir avec le facteur limitant clairement identifié. Si le coût est absorbé par la flexibilité d’un partenaire ou par votre propre stock, un délai de livraison ne vous apporte rien; ce qu’il vous faut réellement, c’est un seuil de déclenchement pour une nouvelle commande.
Cette distinction détermine davantage de programmes que la taille des commandes, la localisation du fournisseur ou le degré de confiance accordé à une date communiquée. Deux acheteurs peuvent travailler sur le même modèle avec la même usine, tandis que l’un a besoin d’un planning et l’autre d’un seuil de déclenchement.
Nous ne publions aucun délai de livraison, aucun chiffre de capacité ni aucun rythme de production; cet article porte donc sur le type de réponse dont chaque programme a besoin, plutôt que sur une durée particulière.
Délai de livraison des lunettes connectées: déterminez qui absorbe le coût d’un retard
Deux types de dates, dont un seul nécessite un délai de livraison
Dans cette catégorie, il existe deux types de dates de livraison, et les acheteurs les confondent constamment parce qu’ils se présentent sous la même forme: un nombre sur un devis.
Une date ferme dépend d’un facteur que vous ne contrôlez pas: une saisonnalité de vente, un salon professionnel, un plan de gamme d’un partenaire, une fenêtre d’expédition, une date de dépôt réglementaire. Lorsqu’une date ferme est repoussée de trois semaines, la perte vous incombe, elle est immédiate et ne peut être récupérée par aucun argument commercial ultérieur. C’est le seul type de date pour lequel un délai de livraison constitue un véritable outil d’achat, et même dans ce cas, la réponse utile est une date accompagnée de l’étape qui la détermine.
Une date flexible est une date que vous êtes libre de déplacer. Pour une première commande d’essai, une commande de réassort basada sur le stock existant ou tout programme sans échéance externe, un retard de trois semaines constitue un désagrément plutôt qu’une perte. Dans cette situation, un délai de livraison est un paramètre d’un modèle de marge, et le chiffre utile est celui qui déclenche une nouvelle commande, non celui qui décrit la production.
La conséquence pratique est qu’un acheteur qui demande un délai de livraison sans savoir qui supporte le retard recevra un chiffre utterly useless pour prendre sa décision. C’est pourquoi la question doit être posée avant d’aborder le planning, et non après la réception de la première date, qui se révèle être une simple estimation.
Où la perte liée à une livraison tardive retombe réellement
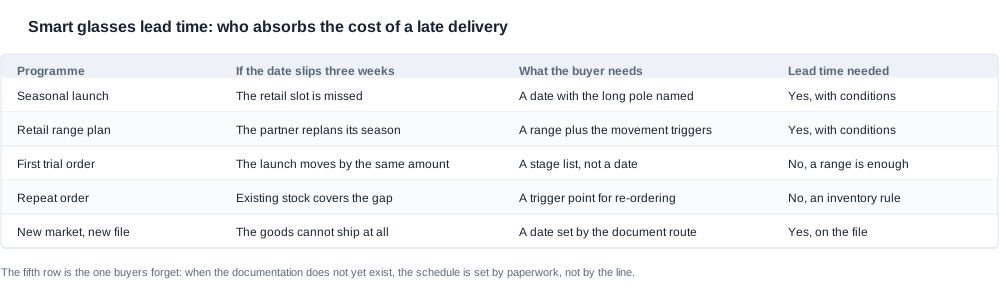
Examinez les cinq formes de programme du tableau: la variable déterminante reste la même. Lorsque la perte liée à un retard est récupérable, le planning n’est pas la contrainte; lorsqu’elle ne l’est pas, le planning est le seul élément qui compte.
Le lancement saisonnier est le cas le plus clair. Une saison manquée est perdue pour une année, le plan marketing a été construit sur la base de la date, et le stock doit être déprécié ou conservé plus longtemps que prévu. C’est ici qu’un délai de livraison assorti de conditions mérite l’effort de la demande.
Le plan de gamme constitue la même pression à un degré près. Un partenaire planifie sa propre saison en fonction de votre date et demandera ce qui la fait bouger. Une date seule est une promesse que vous ne pouvez ni tenir ni expliquer; une date accompagnée de ses conditions est une réponse que vous pouvez défendre lors d’une revue de gamme.
La première commande d’essai est le cas où les acheteurs consacrent le plus souvent des efforts inutiles. Pour une première commande, la contrainte déterminante est rarement la ligne de production: ce sont la configuration, la documentation et l’échantillon, étapes qui précèdent généralement la production. Optimiser le planning avant qu’elles soient résolues revient à optimiser le mauvais élément et à produire une date à la fois précise et dénuée de sens.
La commande de réassort est le cas où le délai de livraison importe le moins. Les étapes qui ont consommé le temps de la première commande sont derrière vous, le temps restant concerne surtout les matériaux, et le stock couvre généralement un écart de trois semaines. Le chiffre utile est le seuil de déclenchement d’une nouvelle commande, et le risque à gérer est celui du stock plutôt que celui du planning.
La cinquième ligne est celle qui prend les acheteurs au dépourvu: un nouveau marché de destination où la documentation n’existe pas encore. Les marchandises ne peuvent pas être expédiées tant que le dossier est incomplet; le planning est donc déterminé par les formalités administratives plutôt que par la production, et un planning fondé sur la capacité de l(factory) sera faussé par la totalité de la durée de la préparation documentaire.
De quoi est composé un délai de livraison lorsqu’aucun chiffre n’est publié
Les sept maillons et celui qui détermine la durée
Un délai de livraison n’est pas un chiffre, c’est une chaîne de sept maillons, dont un seul est généralement situé à l’usine.
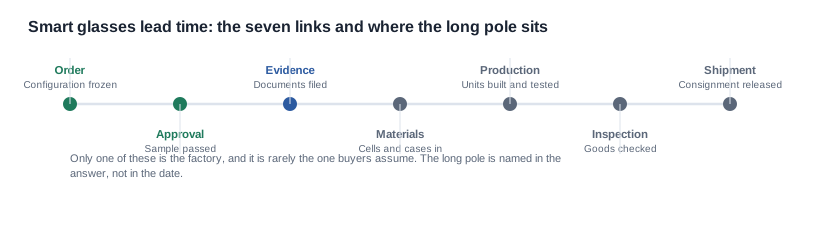
Les maillons, dans l’ordre où ils se présentent, sont: le gel de la configuration; l’approbation de l’échantillon au regard d’une liste écrite; le dépôt des preuves de conformité; la mise en place des matériaux — cellules, boîtiers, emballages; l’assemblage et les essais des unités; le contrôle des produits finis; et la libération de l’expédition. La plupart des acheteurs ne modélisent que le cinquième maillon, puis mesurent leur planning par rapport à une promesse qui concernait en réalité le troisième.
Le maillon critique est celui qui est actuellement le plus lent, et il change. Pour un Premier Ordre sur un nouveau marché, il s’agit souvent des preuves. Pour une commande récurrente avec une configuration stable, ce sont généralement les matériaux, car la ligne produit un modèle standard. Pour un programme personnalisé, il peut s’agir des visuels ou du micrologiciel, éléments qui ne figurent pas dans un planning de production.
Les deux étapes systématiquement confondues avec la production
Deux des sept maillons sont totalement invisibles en tant que travail d’usine, et c’est précisément pourquoi ils sont sous-estimés.
Le premier est l’étape documentaire. Les preuves de conformité, le dossier de transport des batteries pour les cellules au lithium, la déclaration de destination et l’examen de l’étiquetage sont tous des éléments de planning et se trouvent tous sur le chemin critique d’un programme destined à un nouveau marché. Aucun ne produit d’unités, aucun ne figure donc sur le planning de l’usine, et un acheteur qui établit son planning à partir du seul planning de l’usine découvrira les semaines manquantes au moment où elles ne pourront plus être comprimées.
Le second est l’étape d’approbation. Un échantillon testé au regard d’une liste écrite, des visuels approuvés, une version de micrologiciel validée — ce sont des jours qui s’écoulent sans rien consommer, car aucune capacité de production n’est utilisée. Dans une catégorie où la configuration change entre le devis et la première série de production, c’est souvent là que le planning se joue.
Il existe un troisième élément, plus discret, qu’il convient de mentionner: le circuit des emballages et des visuels. Un programme de marque privée comporte un cycle d’approbation des visuels, un cycle d’impression, une livraison des supports imprimés à l’usine et un changement de ligne de conditionnement. Rien de tout cela ne figure dans le catalogue publié, mais tout est réel, et tout est invisible pour un acheteur qui n’a pas demandé la liste des étapes.
Demander un planning sous une forme vérifiable
Quatre questions et les réponses auxquelles il faut se fier
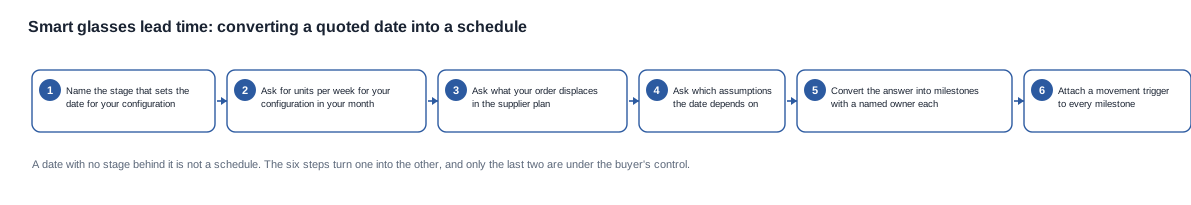
- Quelle étape détermine la date pour notre configuration? Un fournisseur qui nomme une étape dispose d’un planning. Un fournisseur qui parle de « la ligne » n’a pas encore examiné le programme.
- Quel est le nombre d’unités par semaine pour notre configuration au cours de notre mois? Un taux applicable à toute l’usine ou un total quotidien ne répond pas à une question de planification, car cela ne vous dit rien de ce que votre commande vient perturber.
- Que votre commande perturbe-t-elle dans le planning? C’est la question qui révèle si le créneau est réel, et celle à laquelle on esquive le plus souvent.
- De quelles trois hypothèses la date dépend-elle? La configuration, l’état de la documentation et la situation des matériaux. Une date assortie de trois hypothèses constitue un plan; une date sans hypothèses n’est qu’un souhait.
Deux des quatre questions méritent d’être poussées plus loin. La question sur les perturbations permet de distinguer un véritable créneau d’une simple réponse de politesse: un fournisseur disposant d’une réelle capacité inutilisée peut indiquer ce que votre commande repousse, tandis qu’un fournisseur qui n’en dispose pas répondra de manière vague. La question sur les hypothèses est importante, car elle indique à l’acheteur quelles parties du planning sont réellement fixées par l’autre partie et lesquelles relèvent de sa propre gestion.
Les deux réponses qui montrent que le fournisseur dispose d’un chiffre et non d’un simple plan
Un planning exploitable peut être vérifié au regard de quatre éléments. Il nomme une configuration. Il nomme l’étape qui détermine la date. Il indique ce qui fait avancer cette étape. Et il précise le nombre d’unités pour la commande de l’acheteur, plutôt qu’une moyenne de l’usine.
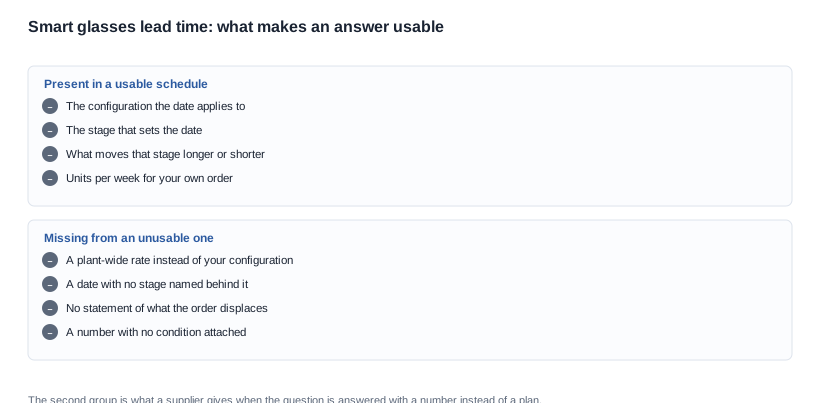
Face à ces quatre critères, une réponse faible présente une forme reconnaissable. Une date sans étape qui la sous-tend. Un taux pour l’ensemble de l’usine. Rien sur les perturbations. Et un chiffre sans condition — « environ six semaines » sans mentionner la configuration, l’état de la documentation ni la situation des matériaux.
Il existe un cinquième manquement, facile à passer inaperçu parce qu’il semble rigoureux: un planning exprimé sous forme de fourchette, sans conditions, ce qui revient à un chiffre unique entouré d’une marge plus large. Une fourchette n’est utile que si l’acheteur sait ce qui fait varier ses bornes. Sinon, elle ne traduit pas une incertitude, mais une ambiguïté.
Comment comparer les réponses de deux fournisseurs différents concernant le planning
Deux acheteurs qui comparent des devis dans cette catégorie comparent régulièrement le mauvais champ. La date est le champ le plus facile à lire et le moins informatif, car les deux fournisseurs répondent à une question portant sur des programmes différents: l’un planifie autour d’une configuration standard avec les matériaux existants, l’autre autour d’un ensemble en marque privée avec un cycle d’impression dont personne n’a planifié la date. Les critères qui distinguent réellement les deux réponses sont les quatre ci-dessus — configuration, principal facteur de retard, élément susceptible de le déplacer et unités de commande de l’acheteur — et une présélection fondée sur ces quatre critères ne classera pas les dates à tort.
Trois règles pratiques s’appliquent à leur comparaison. Premièrement, normaliser avant de comparer: consigner les deux réponses selon la même configuration, sinon la comparaison mesurera la différence entre deux programmes plutôt que celle entre deux fournisseurs. Deuxièmement, comparer les principaux facteurs de retard plutôt que les durées totales, car deux fournisseurs proposant la même durée totale mais des principaux facteurs de retard différents représentent des risques complètement différents pour un acheteur soumis à une date fixe. Troisièmement, chiffrer le coût total du planning, à savoir le coût matériel du stockage anticipé, le coût de la voie documentaire et celui d’une modification du planning, car une date plus courte qui impose un stockage plus précoce ne constitue pas un programme plus court.
Les questions à poser sont les mêmes dans les deux cas, et les réponses dignes de confiance sont celles qui nomment une étape. Les signaux d’alerte sont également constants: un tarif applicable à toute l’usine, une date sans étape correspondante, aucune information sur le déplacement du planning et un chiffre sans condition associée. Le moment de transformer une question en exigence relève du programme plutôt que du fournisseur: il faut intervenir lorsque la date est arrêtée et que le principal facteur de retard incombe à l’acheteur ou à un tiers, car le planning doit alors être piloté plutôt que négocié.
Les arbitrages mérite d’être décrits précisément, car ce sont ceux qui se reproduisent. Une date serrée proposée par un fournisseur n’ayant pas indiqué le principal facteur de retard est pire qu’une date souple assortie de ce facteur, car la première paraît exploitable alors qu’elle ne l’est pas. De même, un planning convenu sans seuil de déclenchement d’un déplacement n’est pas un planning: c’est une date(actualisable, autrement dit un programme pilote qui n’a pas été reconnu comme tel.
Ce que les lignes publiées révèlent sur le planning
Là où la configuration influe sur le planning
Les lignes du catalogue publié ne sont pas des lignes de planning, mais elles déterminent l’étape de planning active, et un acheteur qui les interprète comme des données de planificationsera mal son achat.
L’interface de recharge est publiée pour 24 des 28 modèles — 17 avec recharge magnétique et 7 avec Type C. Les MT6 et CY05, ainsi que les L1 Pro et CY03, ne publient aucune ligne d’interface, même si les quatre modèles publient une capacité de boîtier de charge. Pour ces quatre modèles, la question du connecteur constitue un paramètre du planning plutôt qu’une ligne publiée, car la réponse peut nécessiter un outillage différent ou une autre voie de conditionnement.
Le boîtier de charge est publié dans trois états différents sur les 11 modèles avec caméra. Cinq publient une capacité, deux publient un boîtier sans capacité et quatre ne publient aucune ligne de boîtier — les S7 et V03 Pro, ainsi que les V06 et V03. Un modèle publié avec deux capacités de boîtier — le L2 Utral possède réellement une capacité de 900 ou 1400 mAh — produit deux ensembles de matériaux et deux voies de conditionnement; il s’agit d’un élément de l’étape matériaux, et non d’un détail de spécification.
La version radio n’est publiée pour aucun des 11 modèles avec caméra, et le texte du catalogue ne comporte aucune ligne sur le toucher pour aucun modèle, que ce soit le K01 ou un autre. Le comportement tactile de la branche constitue donc une question à poser au fournisseur plutôt qu’une donnée du catalogue. Pour un programme avec caméra, cela signifie que les paramètres radio relèvent de l’étape documentaire du planning, que le marché de destination en ait besoin ou non.
Pourquoi le temps de recharge et le temps d’utilisation sont des lignes de planning et non des lignes destinées aux consommateurs
Le temps de recharge est publié pour les 28 modèles: 26 sont indiqués avec un plafond de deux heures ou moins, tandis que les D17 et ZH12 sont indiqués à environ une heure. Un plafond de deux heures ou moins constitue une limite supérieure, et les deux modèles les plus rapides ne doivent pas être présentés comme si les deux autres dépassaient deux heures.
Le point de planning est différent et plus utile. Le temps de charge publié ne mentionne ni état initial ni critère de fin, il ne peut donc être converti en durée d’une interruption en cours de poste, ni être utilisé comme indicateur de rotation des dossiers. Un acheteur qui planifie les horaires de travail doit demander séparément l’état initial et le critère de fin; tant qu’il ne l’a pas fait, la valeur publiée lui indique uniquement que l’appareil peut être entièrement chargé en deux heures ou moins, sans rien dire de ce qui se passe entre-temps.
L’autonomie est l’autre ligne publiée qui relève du planning opérationnel. Elle est publiée par modèle et détermine le nombre d’appareils qu’un utilisateur transporte sur un poste, ce qui influe à son tour sur le volume de la commande de réapprovisionnement et sur la profondeur du stock tampon. C’est une donnée de planification, et c’est la ligne qui justifie le point de déclenchement des stocks dans un programme à dates flottantes.
Exemple concret: un créneau de lancement impossible à décaler
Rien de ce qui suit ne décrit une commande réelle. L’entreprise, les dates et les volumes sont illustratifs, et l’objectif de l’exemple est de présenter la séquence des décisions plutôt que son résultat.
Un acheteur côté marque doit assurer un lancement aligné sur une saison commerciale. La date de la saison ne peut pas être décalée, car le plan d’assortiment du distributeur est publié. Le modèle est un modèle avec caméra de la classe 8 MP, la commande correspond à un premier ordre pour ce modèle sur ce marché, et l’acheteur dispose d’un seul devis de fournisseur assorti d’une date.
La première étape consiste à tester les pertes. La saison est verrouillée: un retard de trois semaines est irrécupérable et retombe sur l’acheteur. Il s’agit d’une date immuable, et l’acheteur a besoin d’un planning plutôt que d’un point de déclenchement.
La deuxième étape consiste à identifier le goulot d’étranglement. La question de savoir quelle étape fixe la date pour cette configuration renvoie une étape qui n’est pas la production: la déclaration de destination et l’examen de l’étiquetage n’ont pas été lancés, parce que l’acheteur est l’importateur enregistré sur ce marché et que le document est le sien. L’étape documentaire devient donc le goulot d’étranglement, ce qui signifie que le rythme de production de l’usine n’est pas la contrainte.
La troisième étape consiste à vérifier la configuration. Le modèle publie une ligne relative au boîtier, la voie d’emballage est donc arrêtée, et le modèle fait partie du groupe qui publie une ligne relative à l’interface: le connecteur est donc connu. L’acheteur consigne ces deux informations dans la liste des jalons et cesse d’en demander confirmation au fournisseur.
La quatrième étape consiste à évaluer la situation des composants. La commande nécessite les visuels imprimés du lot en marque privée, et le cycle d’impression se situe entre la validation des visuels et le changement d’emballage. L’acheteur lui ajoute un jalon, avec un responsable, car il s’agit d’une étape dont le fournisseur n’est pas propriétaire et sur laquelle il ne communiquera donc pas.
La cinquième étape consiste à convertir le planning. La date est convertie en six jalons, chacun avec un responsable et un déclencheur de mouvement, et les deux premiers — la déclaration et l’examen de l’étiquetage — relèvent de l’acheteur. Les actions de l’acheteur sont désormais manifestement sur le chemin critique, ce qui correspond à une situation différente de celle dans laquelle il se trouvait au départ, lorsqu’il estimait attendre de l’usine.
Le résultat intéressant est que l’urgence de l’acheteur aurait dû porter sur ses propres formalités administratives, et non sur le planning du fournisseur. Un acheteur qui aurait commencé par demander une date plus serrée aurait négocié le mauvais maillon.
La liste de contrôle pour les acheteurs sur les délais de livraison reprend les quatre questions ci-dessus, et l’exemple concret des délais de livraison fait passer une deuxième forme de programme à travers les mêmes étapes.
Le délai de livraison que nous ne consignerons pas par écrit
La limite que nous nous fixons est la suivante: nous ne publions ni délai de livraison, ni capacité de production, ni cadence de production, car notre position interne à leur sujet n’est pas arrêtée; une date que nous ne pouvons pas engager par écrit ne constitue pas un délai de livraison. Nous ne présenterons pas une estimation de production comme un engagement de planning, et nous ne chiffrerons pas la durée d’une étape que nous ne contrôlons pas.
Ce que nous publions, ce sont les données de configuration sur lesquelles un planning est élaboré: la capacité des cellules, le temps de charge et l’autonomie pour les 28 modèles, une interface de charge pour 24 d’entre eux, une classe de résolution de caméra pour les 11 modèles avec caméra, une capacité de boîtier de charge pour cinq de ces modèles, un indice de protection contre les corps solides et liquides sur deux lignes et le poids du boîtier pour un modèle. Ce que nous ne pouvons pas publier, c’est le planning lui-même; l’écart entre ces deux listes correspond exactement à la part du délai de livraison que l’acheteur doit demander.
L'aspect capacité de cette même question est traité dans l’évaluation de la capacité de production, et le cadre plus général dans le délai de livraison et planning de production.
Dites-nous ce que vous prévoyez, sur quel marché cela sera lancé et ce qui se passe si la date est décalée. Nous vous indiquerons si vous avez besoin d’un calendrier ou d’un point de déclenchement — et quelle des sept étapes est la plus susceptible d’être votre principal goulot d’étranglement.


