
स्मार्ट चश्मों के फ़्रेम मटेरियल: कहाँ शेड्यूल टूटती है
इस उत्पाद श्रेणी में लीड टाइम पर चर्चा आमतौर पर इलेक्ट्रॉनिक्स के इर्द-गिर्द होती है, जो प्रायः ग़लत होती है। इलेक्ट्रॉनिक्स ख़रीदा हुआ हिस्सा होते हैं, जिसका साइकिल टाइम किसी और का होता है, और उनका साइकिल टाइम सबको दिखाई देता है। बिल्ड को बार-बार रोकने वाला हिस्सा फ़्रेम होता है, क्योंकि टूलिंग, साइज़िंग, फ़िनिशिंग, निरीक्षण और अनुरूपता फ़ाइल—सब एक ही तारीख पर फ़्रेम में मिलते हैं।
फ़्रेम की शेड्यूल में आने वाली समस्याओं का ग़लत मूल्य इतना अक्सर क्यों आँका जाता है? क्योंकि वे शेड्यूल की समस्याएँ तब तक ऐसा दिखाई नहीं देतीं, जब तक वे पहले से शेड्यूल की समस्या न बन जाएँ। बैठक में छोटे-से समायोजन जैसा दिखने वाला बदलाव यांत्रिक रूप से एक साथ टूलिंग, दस्तावेज़ और निरीक्षण का सवाल होता है। ये तीनों अलग-अलग संगठनों के अधीन हैं और वे एक-दूसरे के साथ कोई कतार साझा नहीं करते।
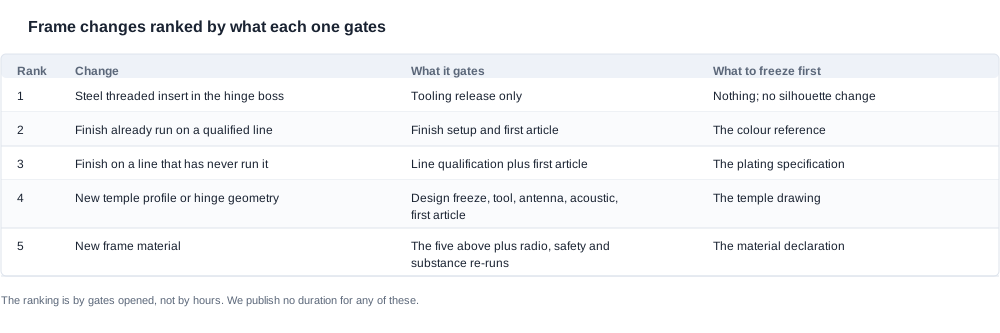
इसलिए फ़्रेम मटेरियल और लीड टाइम उन बदलावों की एक छोटी सूची है, जिसे इस आधार पर क्रमबद्ध किया गया है कि हर बदलाव कितने अनुमोदन-द्वार खोलता है, और हर एक के लिए अनुमोदन-संबंधी प्रश्न भी दिया गया है। यही क्रम उपयोगी हिस्सा है, क्योंकि इससे ख़रीदार को पता चलता है कि पहले किस बदलाव की कोशिश करें और किस बदलाव पर बातचीत नहीं बल्कि शेड्यूल के अनुसार चलना पड़ेगा।
हम किसी भी कॉन्फ़िगरेशन के लिए सप्ताहों में कोई लीड टाइम और न ही कोई उत्पादन शेड्यूल प्रकाशित करते हैं; इसका कारण इस लेख के अंत में बताया गया है। हम वह मूलभूत तथ्य प्रकाशित करते हैं जो इनमें से अधिकांश आँकड़ों को नियंत्रित करता है: कैटलॉग का हर मॉडल चार्ज टाइम प्रकाशित करता है—इनमें से 26 दो घंटे या उससे कम के साथ और 2 लगभग एक घंटे के साथ हैं—और हर मॉडल बैटरी क्षमता प्रकाशित करता है। ये दो पंक्तियाँ ही टेम्पल सेक्शन तय करती हैं, और इसलिए टूलिंग की आवश्यकता भी तय करती हैं।
इस अंतिम बिंदु को आमतौर पर मिलने वाले ध्यान से कुछ अधिक मिलना चाहिए, क्योंकि यही वह जगह है जहाँ ख़रीद और इंजीनियरिंग का निर्णय मिलते हैं। बैटरी क्षमता प्रकाशित है, इसलिए बे-वॉल्यूम ज्ञात है, इसलिए सेक्शन ज्ञात है, इसलिए टूलिंग की आवश्यकता ज्ञात है—और जिस प्रोग्राम ने पहले ही सेल कॉन्फ़िगरेशन तय कर लिया है, उसने शेड्यूल का अधिकांश हिस्सा पहले ही तय कर लिया है। जिस प्रोग्राम में सेल को बेहतर रनटाइम या किसी अलग सप्लायर के लिए देर से बदलने का इरादा है, वह घटक प्रतिस्थापन नहीं कर रहा। वह टूलिंग का प्रश्न फिर से खोल रहा है, और इसका शेड्यूल ख़रीद आर्डर की तरह नहीं बल्कि इस रूप में बनाया जाना चाहिए।
इस क्रम का एक दूसरा उपयोग पोर्टफ़ोलो योजना में है। किसी प्रोग्राम में शायद ही केवल एक फ़्रेम बदलाव हो; आमतौर पर उसमें फ़िनिश बदलाव, नए रंग, केस पर निर्णय और चैनल की ओर से नए टेम्पल विकल्प की माँग होती है, और ये सब उसी तिमाही में आते हैं। अनुमोदन-द्वारों के आधार पर, न कि माँग की तारीख के आधार पर इन्हें क्रमबद्ध करने से ख़रीदार को पता चलता है कि इनमें से कौन-से समानांतर रूप से चल सकते हैं और कौन-से वास्तव में चार अलग-अलग रूपों में एक ही बदलाव हैं। एक ही लाइन पर नया रंग और फ़िनिश बदलाव अक्सर एक ही अनुमोदन-द्वार को दो बार देखने का मामला होते हैं, और इन्हें मिलाने से दोनों में से किसी एक पर कड़ी बातचीत की तुलना में अधिक शेड्यूल बचत मिलती है।
उपलब्ध सबसे सस्ता बदलाव: हिंज बॉस में थ्रेडेड इंसर्ट
शेड्यूल पर न्यूनतम असर, और पहले इसी की कोशिश करें।
मज़बूत बॉस में स्टील का थ्रेडेड इंसर्ट लगाने के लिए न टूलिंग चाहिए, न सिल्हूट में बदलाव, न ध्वनिक पुनर्ट्यूनिंग, न एंटीना का स्थान बदलना और न फ़्रेम स्टैक के लिए नई घोषणा। यह मौजूदा मोल्ड में किए गए मोल्ड में घटक बदलाव है। यदि संरचनात्मक समीक्षा का कारण हिंज की मज़बूती या टेम्पल में दरार है, तो यह सूची के बाकी सभी विकल्पों की तुलना में बहुत कम लागत और समय में इसका समाधान करता है।
ख़रीदार इसे छोड़ देते हैं क्योंकि यह किसी तस्वीर में दिखाई नहीं देता और फ़्रेम में सुधार जैसा नहीं लगता। उत्पाद सूची में यह अदृश्य रहता है, लेकिन इस उत्पाद श्रेणी में उपलब्ध सबसे कुशल एकल बदलाव यही है। इसका एक दूसरे-क्रम का लाभ भी है, जिसकी माँग ख़रीदार शायद ही करते हैं: मज़बूत बॉस जोड़ के आसपास टॉलरेंस स्टैक बदल देता है, इसलिए पूरी उत्पादन श्रृंखला में हिंज का टॉर्क अधिक दोहराने योग्य हो जाता है, और दोहराने योग्य टॉर्क ही निरीक्षण मानक को लागू करने योग्य बनाता है।
व्यावसायिक दृष्टि से मुख्य बात यह है कि यह बदलाव, बाकी बदलावों की तरह नहीं, बातचीत के ज़रिए तय किया जा सकता है। यह फ़ाइल फिर से नहीं खोलता, अधिकांश मामलों में नए फ़र्स्ट आर्टिकल की आवश्यकता नहीं होती, और इसे मौजूदा लाइन पर लागू किया जा सकता है। यदि कोई सप्लायर संरचनात्मक हिंज सुधार के लिए लंबा शेड्यूल बताता है, तो पूछें क्या क्या स्वीकृति मानदंड स्टील इंसर्ट वाले मज़बूत बॉस से पूरा किया जा सकता है। अकेले यह प्रश्न शेड्यूल से एक अनुमोदन-द्वार नियमित रूप से हटा देता है।
फ़िनिश और टेम्पल प्रोफ़ाइल, उनके खोले गए अनुमोदन-द्वारों के अनुसार क्रमबद्ध
दूसरा स्थान: पहले से योग्य लाइन पर फ़िनिश बदलाव। कम असर, लेकिन एक शर्त के साथ: फ़िनिश ऐसी प्लेटिंग लाइन पर प्राप्य होना चाहिए जो इसके लिए पहले से योग्य हो।
जिस रंग की लाइन पहले से उसी रंग में चल रही है, उससे मेल खाते रंग का उपयोग एक सेटअप है। जिस रंग की लाइन ने वह रंग पहले कभी नहीं चलाया है, वह लाइन क्वालिफिकेशन है—यह एक अलग प्रोजेक्ट है, जिसकी अलग कतार और अलग जोखिम है। इन दोनों को अलग करने वाला सवाल सरल है और इसे शुरुआत में पूछना उचित है: क्या यह रंग क्वालिफाइड लाइन पर चलाया जा रहा है, या इसे क्वालिफाई करने की जरूरत है? जो सप्लायर इस सवाल का जवाब नहीं दे सकता, उसे उत्तर पता नहीं है और वह इसे कार्यक्रम के दौरान ही जान पाएगा।
रैंक तीन: नया टेंपल प्रोफ़ाइल, नया हिंज ज्योमेट्री या नया लेंस माउंट। इसका प्रभाव अधिक है और यही कारण है कि प्रोजेक्ट देर से पूरे होते हैं।
नए प्रोफ़ाइल का अर्थ है टूलिंग। टूलिंग का अर्थ है कि टूल की कटाई से पहले डिज़ाइन को फ़्रीज़ करना होगा, जिसका अर्थ है कि डिज़ाइन का निर्माण संभव होना चाहिए, जो अक्सर इसका मतलब है कि फ़र्स्ट आर्टिकल से पता चलता है कि ड्रॉइंग के अनुसार मोल्डिंग संभव नहीं थी। टूल के अलावा, प्रोफ़ाइल बदलने से एंटीना कीप-आउट, बैटरी की मात्रा और एक्साउस्टिक कैविटी प्रभावित होते हैं। इनमें से हर एक कनेक्टिविटी, रनटाइम या ऑडियो का दोबारा टेस्ट करवा सकता है। और वह बदलाव जो कथित रूप से केवल फ़्रेम को प्रभावित करता है, प्रायः तीन चीज़ों को प्रभावित करता है। ये दोबारा टेस्ट भी क्रिटिकल पथ पर होते हैं, क्योंकि ये फ़ैक्ट्री स्लॉट नहीं, बल्कि टेस्ट लैबोरेटरी की कतारें हैं।
रैंक चार: अलग फ़्रेम मटेरियल। प्रोफ़ाइल बदलने की तुलना में इसका दायरा और भी व्यापक है, क्योंकि इससे पूरे मैकेनिकल सेट को दोबारा क्वालिफाई करना पड़ता है—फ़्लेक्स व्यवहार, हिंज टेंशन, फ़िनिश एडहेज़न और ड्रॉप परफ़ॉर्मेंस सब कुछ दोबारा सिद्ध करना होता है—और फ़्रेम स्टैक के लिए सब्सटेंस डिक्लेरेशन तथा जहाँ ज्योमेट्री भी बदलती है, वहाँ रेडियो असेसमेंट दोबारा शुरू होता है।
अनुमान की तुलना में गेट काउंट बेहतर रैंकिंग क्यों है
बदलावों को अनुमानित दिनों के बजाय खुलने वाले गेट के आधार पर रैंक करना जानबूझकर किया गया है। सप्लायर से मिला दिनों का अनुमान ऐसा अनुमान है जो प्रतिबद्धता की तरह दिखाया गया है; यह किससे पूछा जाए, इसके अनुसार बदलता है और इसकी जाँच नहीं की जा सकती। गेट काउंट प्रोग्राम की अपनी संरचना से निकाला जाता है और तथ्यों के आधार पर इस पर बहस की जा सकती है: यदि बदलाव एंटीना कीप-आउट को नहीं हिलाता, तो रेडियो असेसमेंट गेट नहीं है और काउंट घट जाता है।
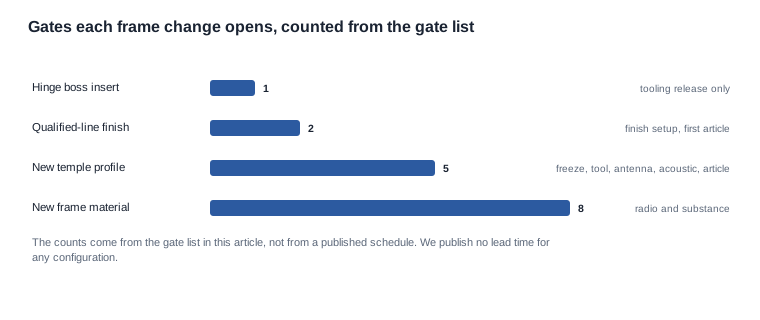
चार्ट में दिए गए काउंट नीचे दी गई गेट सूची से आए हैं और हम इन्हीं का पक्ष लेंगे:
- हिंज बॉस में थ्रेडेड इंसर्ट एक गेट खोलता है: बॉस में संशोधन के साथ प्रोडक्शन टूलिंग की रिलीज़।
- पहले से क्वालिफाइड लाइन पर नया फ़िनिश दो गेट खोलता है: फ़िनिश सेटअप और फ़र्स्ट आर्टिकल।
- नया टेंपल प्रोफ़ाइल पाँच गेट खोलता है: डिज़ाइन फ़्रीज़, टूल रिलीज़, एंटीना कीप-आउट चेक, एक्साउस्टिक कैविटी चेक और फ़र्स्ट आर्टिकल।
- नया फ़्रेम मटेरियल आठ गेट खोलता है: उपरोक्त पाँच के अतिरिक्त, रेडियो असेसमेंट, सेफ़्टी री-टेस्ट और सब्सटेंस डिक्लेरेशन।
इस रैंकिंग का उपयोग करने वाला खरीदार किसी भी प्रस्तावित बदलाव के लिए कह सकना चाहिए कि वह इनमें से कौन-सा है—और जो सप्लायर काउंट पर बहस करता है, वह आमतौर पर प्रोग्राम की संरचना पर बहस कर रहा होता है। यह बातचीत खरीद आदेश से पहले कर लेना उपयोगी है, उसके बाद नहीं।
नया फ़्रेम मटेरियल पूरी फ़ाइल में क्या-क्या दोबारा खोलता है
क्योंकि मटेरियल बदलना एक प्रोडक्ट बदलाव है, इसलिए आठ गेट सभी फ़ैक्ट्री के अंदर नहीं होते और शेड्यूल तय करने से पहले इन्हें अलग करना उचित है।
फ़ैक्ट्री के अंदर: डिज़ाइन फ़्रीज़, टूल रिलीज़, फ़र्स्ट आर्टिकल और संशोधित बॉस के साथ प्रोडक्शन टूलिंग की रिलीज़। ये वे गेट हैं जिनके लिए सप्लायर ज़िम्मेदार होता है और आमतौर पर स्लॉट का वादा कर सकता है।
टेस्ट प्रोग्राम के अंदर: रेडियो असेसमेंट, सेफ़्टी री-टेस्ट और सब्सटेंस डिक्लेरेशन। ये स्लॉट नहीं, बल्कि कतारें हैं और इनका संबंध लैबोरेटरी की क्षमता से है, सप्लायर से नहीं। इनकी अवधि को सप्लायर नियंत्रित नहीं कर सकता, इसलिए लॉन्च तिथि के करीब मटेरियल बदलने वाला प्रोग्राम लैबोरेटरी के कैलेंडर पर जुआ खेल रहा होता है।
दोनों से बाहर: खरीद आदेश में स्वीकृति मानदंड और रखे गए नमूने का बेसलाइन। यदि मटेरियल बदलता है, तो बाद की डिलीवरी की तुलना जिस बेसलाइन यूनिट से की जा रही थी, वह अब प्रतिनिधिक नहीं हो सकती। नए मटेरियल का फ़र्स्ट आर्टिकल पुराने की तुलना नहीं, बल्कि एक नया बेसलाइन है। जो प्रोग्राम नए फ़र्स्ट आर्टिकल की पुरानी यूनिट से तुलना करते हैं, वे उन अंतरों को खोजने में हफ़्ते बर्बाद करते हैं जो वैसे भी मौजूद थे।
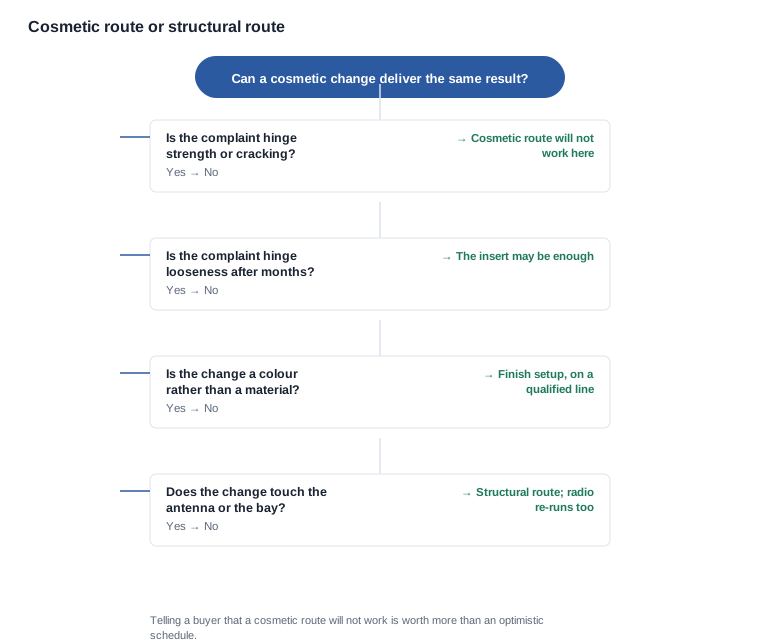
कॉस्मेटिक रूट कब पर्याप्त है और कब यह एक ट्रैप है
खरीदार को बताना कि कॉस्मेटिक बदलाव परिणाम नहीं देगा, यह आशावादी शेड्यूल से अधिक मूल्यवान है। सप्लायर से इस सवाल का स्पष्ट उत्तर अवश्य माँगना चाहिए।
हिंज की मज़बूती या टेम्पल में दरार की आवश्यकता को फ़िनिश, रंग या स्टिकर से पूरा नहीं किया जा सकता। यदि स्वीकृति मानदंड चक्र संख्या या भार है, तो बदलाव संरचनात्मक होना चाहिए और समय-सारणी उसी के अनुसार बनाई जानी चाहिए।
कई महीनों की सेवा के बाद हिंज का ढीला होना इंसर्ट से सुधर सकता है, लेकिन यदि समस्या का कारण स्वयं ज्यामिति है, तो इंसर्ट से भी नहीं। यह पूछना कि ढीलापन फ़ास्टनर की समस्या है या ज्यामिति की, और उत्तर गिने गए चक्र परीक्षण से देखा जा सकता है।
रंग या दिखावट में बदलाव सजावटी है, और स्वीकृति का माध्यम फ़िनिश सेटअप है — बशर्ते लाइन पहले से ही उस रंग के लिए योग्य हो। यदि नहीं, तो यह बदलाव योग्यता से जुड़ा है और समय-सारणी में यह स्पष्ट होना चाहिए।
ऐसा कोई भी बदलाव जो एंटीना के कीप-आउट क्षेत्र या सेल की मात्रा को प्रभावित करता है, चाहे वह देखने में कितना भी सजावटी लगे, संरचनात्मक है, क्योंकि इससे रेडियो वातावरण और बे में बदलाव आता है, और दोनों के अपने अलग-अलग स्वीकृति माध्यम हैं।
सबसे लंबी एकल आइटम का पता लगाना और उसके स्वामी का नाम रखना
कभी भी यह नहीं पूछना चाहिए कि “फ़्रेम बदलने में कितना समय लगता है”। सही प्रश्न है: “इस समय-सारणी में सबसे लंबी एकल आइटम कौन सी है और उसका स्वामी कौन है”।
टूलिंग बदलाव आमतौर पर दिखाई देने वाला उत्तर होता है, लेकिन अक्सर बाधा करने वाला नहीं होता। अधिक बार प्रभावी अदृश्य आइटम हैं: प्लेटिंग लाइन की योग्यता, टूल संशोधन की आवश्यकता वाली फ़र्स्ट-आर्टिकल विफलता, और फ़्रेम बदलाव से प्रेरित पुनः-परीक्षण। ये तीनों अलग-अलग संगठनों से संबंधित हैं, और ऐसी समय-सारणी जो इन्हें स्वामियों के बिना एक साथ सूचीबद्ध करती है, इस तथ्य को छिपा देती है कि कार्यक्रम केवल अपनी सबसे धीमी और सबसे कम नियंत्रण योग्य आइटम के बराबर लंबा है।
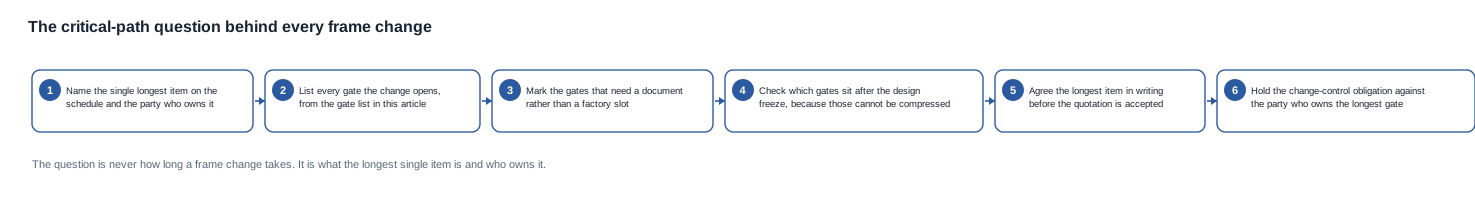
यह प्रश्न ऐसी समय-सारणी में बदलने के लिए छह चरणों को लगता है जिसे खरीदार स्वीकार कर सकता है।
- सबसे लंबी एकल आइटम का नाम रखें और उसके स्वामी पक्ष का नाम रखें। न औसत आइटम और न ही कारखाने की आइटम; वह आइटम जो तारीख तय करता है।
- उन हर स्वीकृति माध्यम की सूची बनाएँ जिन्हें यह बदलाव खोलता है, इस लेख की स्वीकृति माध्यम सूची से, और उन्हें चिह्नित करें जिन्हें कारखाने की समय-स्लॉट के बजाय दस्तावेज़ की आवश्यकता है।
- उन स्वीकृति माध्यमों को चिह्नित करें जो डिज़ाइन फ़्रीज़ के बाद आते हैं, क्योंकि उन्हें कारखाने की क्षमता बढ़ाकर समय में नहीं समाया जा सकता। इन्हें केवल तारीख बदलकर आगे-पीछे किया जा सकता है।
- कोटेशन स्वीकार करने से पहले सबसे लंबी आइटम को लिखित रूप से सहमत करें, इसमें जवाबदेह व्यक्ति और देरी होने पर क्या होगा, यह भी शामिल करें। ऐसी समय-सारणी जिसकी महत्वपूर्ण आइटम के साथ कोई उपचारात्मक उपाय न जुड़ा हो, योजना नहीं बल्कि आशा है।
- कारखाने की समय-सारणी और दस्तावेज़ों की समय-सारणी को अलग करें, और दोनों की आवश्यकता रखें। ऐसा आपूर्तिकर्ता जो लैबोरेटरी की प्रतीक्षा-सूची शामिल कार्यक्रम के लिए केवल कारखाने की तारीख का उद्धरण देता है, उसने समय-सारणी का आधा हिस्सा ही दिया है।
- बदलाव-नियंत्रण की ज़िम्मेदारी सबसे लंबे स्वीकृति माध्यम के स्वामी पर रखें। यह महत्वपूर्ण है क्योंकि सबसे लंबा स्वीकृति माध्यम अक्सर कारखाने का नहीं होता, और ऐसा अनुबंध जो हर ज़िम्मेदारी कारखाने पर रखता है, लैबोरेटरी की प्रतीक्षा-सूची की ज़िम्मेदारी ऐसे पक्ष पर रख देता है जो इसे नियंत्रित नहीं करता।
छहों चरणों के नीचे अंतर्निहित वाणिज्यिक बात यह है कि फ़्रेम कार्यक्रम में वार्ता-शक्ति इकाई मूल्य में नहीं होती। यह स्वीकृति माध्यमों की सूची, डिज़ाइन फ़्रीज़ की तारीख, आपके द्वारा प्रतिबद्ध किए जाने वाले कॉन्फ़िगरेशन की संख्या और रिटेंड-सैंपल बेसलाइन में होती है। यही वे संख्याएँ हैं जिन्हें आपूर्तिकर्ता वास्तव में बदल सकता है।
ऐसी समय-सारणी के लिए पूछे जाने वाले प्रश्न जिसकी पुष्टि की जा सके
कोई समय-सारणी तभी उपयोगी है जब खरीदार बाद में उसकी जाँच कर सके, और अधिकांश फ़्रेम समय-सारणियाँ इस परीक्षण में विफल हो जाती हैं, क्योंकि वे गतिविधियों की सूची होती हैं, प्रतिबद्धताओं की नहीं। सात प्रश्न समय-सारणी को जाँचने योग्य बनाते हैं, और यही वे प्रश्न हैं जिन्हें उसी ईमेल में पूछना चाहिए जिसमें तारीख भी माँगी जाती है।
- कौन-सी एकल चीज़ तारीख तय करती है, और उसका ज़िम्मेदार कौन है? अगर उत्तर में गतिविधि बताई जाती है, न कि ज़िम्मेदार व्यक्ति, तो शेड्यूल में अभी कोई महत्वपूर्ण मार्ग नहीं है।
- कौन-सी चीज़ें लैबोरेटरी कतार हैं, फ़ैक्ट्री स्लॉट नहीं? दोनों अलग-अलग संगठनों द्वारा निर्धारित होते हैं और इन्हें एक ही संख्या बताना जोखिम छिपा देता है।
- टूल जारी करने से पहले क्या फ़्रीज़ करना होगा? डिज़ाइन फ़्रीज़, सेल कॉन्फ़िगरेशन, रंगों की संख्या, केस शामिल होना और मॉडल का नाम।
- किन गेट्स को समय से पहले पूरा किया जा सकता है, और किन्हें केवल तारीख बदलकर आगे बढ़ाया जा सकता है? जो सप्लायर कहता है कि सब कुछ समय से पहले पूरा किया जा सकता है, उसने गेट्स की गिनती नहीं की है।
- हर गेट पर स्वीकृति का मानदंड क्या है, और इसे कौन हस्ताक्षरित करता है? बिना मानदंड वाला गेट बिना अर्थ के वाली तारीख है।
- अगर फ़र्स्ट आर्टिकल फेल हो जाए और टूल में बदलाव करना पड़े, तो तारीख का क्या होगा? यह इस श्रेणी में देरी का सबसे आम कारण है, और शेड्यूल में इसे शायद ही शामिल किया गया होता है।
- शेड्यूल की लेखा इकाई क्या है — प्रति कॉन्फ़िगरेशन, प्रति रंग या प्रति मॉडल? चार रंगों और दो कॉन्फ़िगरेशन वाले कार्यक्रम में आठ शेड्यूल होते हैं, एक नहीं; और एक ही तारीख बताने वाले सप्लायर ने सबसे आसान वाली तारीख बताई है।
इस ट्रेड-ऑफ़ को निपटाने का तरीका एक क्लासिक है: कमज़ोर फ़र्स्ट-आर्टिकल मानदंड के ज़रिए खरीदी गई छोटी शेड्यूल जोखिम तारीख से डिफ़ेक्ट दर तक स्थानांतरित कर देती है। यह ट्रेड-ऑफ़ खरीदार द्वारा स्पष्ट रूप से, लिखित रूप में तय किया जाना चाहिए — और इसे एक-एक गेट पर पता लगाने के बजाय कार्यक्रम स्तर पर एक बार तय किया जाना चाहिए।
फ़्रेम शेड्यूल के लिए नेगोशिएशन चेकलिस्ट
कोटेशन स्वीकार करने से पहले छह बातें तय होनी चाहिए, और हर एक ऐसा प्रश्न है जिसके उत्तर से कीमत या तारीख बदल जाती है।
- डिज़ाइन फ़्रीज़ की तारीख, और इससे क्या लॉक होता है। सेल कॉन्फ़िगरेशन, रंग, केस, मॉडल का नाम, टेम्पल विकल्प।
- कितने कॉन्फ़िगरेशन प्रतिबद्ध हैं, और हर कॉन्फ़िगरेशन के लिए न्यूनतम संख्या क्या है। प्रतिबद्ध कॉम्बिनेशन संख्या हर कॉन्फ़िगरेशन की न्यूनतम संख्या को उस तरह बदलती है, जिस तरह प्रतिबद्ध यूनिट संख्या नहीं बदलती।
- सबसे लंबे गेट की ज़िम्मेदारी, उसके साथ उपचार भी।
- फ़र्स्ट-आर्टिकल विफलता का उपचार, और क्या टूल में बदलाव बताई गई तारीख के भीतर है।
- डॉक्यूमेंट शेड्यूल, जिसे फ़ैक्ट्री शेड्यूल से अलग बताया जाए और जिसमें दोबारा मूल्यांकन का दायरा स्पष्ट हो।
- चेंज-कंट्रोल नियम, ताकि बाद में होने वाला महत्वपूर्ण बदलाव अचानक न आए, बल्कि उसकी कीमत तय हो।
इन्हें कब उठाना है, यह भी एक नेगोशिएशन है। पहली कोटेशन से पहले इन सभी को उठाने पर आम तौर पर बताई गई तारीख लंबी और कार्यक्रम की लागत कम होती है; डिज़ाइन फ़्रीज़ के बाद इन्हें उठाने पर बताई गई तारीख छोटी और कार्यक्रम की लागत अधिक होती है, क्योंकि तब बस पैसा ही एकमात्र उपलब्ध साधन बचता है।
फ़्रेम की विनिर्देशों और तारीखों के बारे में हम क्या बता सकते हैं और क्या नहीं
हम अपनी श्रृंखला के किसी भी मॉडल के लिए फ़्रेम सामग्री का संघटन, वॉल गेज, हिंज निर्माण का विवरण या टेम्पल के आयाम प्रकाशित नहीं करते। पूरे कैटलॉग में एकमात्र यांत्रिक आँकड़ा MT6 चश्मा यूनिट का 158 g वज़न है, जिसमें 265 mAh सेल और कैमरा शामिल है, लेकिन फोल्डेबल चार्जिंग केस शामिल नहीं है; चार्जिंग केस में 1200 mAh की क्षमता है और उसका अपना वज़न प्रकाशित नहीं है।
हम इस साइट पर लीड टाइम, न्यूनतम ऑर्डर मात्रा या यूनिट कीमत भी निश्चित संख्याओं के रूप में प्रकाशित नहीं करते। यह कोई छिपाने की नीति नहीं है। बिना किसी कॉन्फ़िगरेशन के बताई गई लीड टाइम सूचना नहीं होती: फ़्रेम सामग्री, इलेक्ट्रॉनिक्स बे के हिस्से की शंप, रंग विकल्पों की संख्या, कॉन्फ़िगरेशन की संख्या और यह कि केस उत्पाद का हिस्सा है या नहीं — सब इस उत्तर को बदल देते हैं; एक ही मॉडल नंबर वाले दो कार्यक्रम इस श्रृंखला के दो विपरीत सिरों पर हो सकते हैं।
इसका अर्थ है कि फ़्रेम से जुड़ी लीड टाइम पर बातचीत उस जानकारी से शुरू होनी चाहिए जो हमारे पास नहीं है, और इसे संभालने का ईमानदार तरीका किसी अनुमान के आधार पर योजना बनाने के बजाय निर्माता से यांत्रिक विनिर्देश माँगना है। हमारा रुख है कि हम बदलाव को वर्गीकृत करेंगे, बताएँगे कि यह किस गेट को प्रभावित करता है, सबसे लंबी चीज़ की पहचान करेंगे और उसके ज़िम्मेदार का नाम बताएँगे, तथा यह भी बताएँगे कि कब कोई सजावटी तरीका संरचनात्मक तरीके से वही परिणाम देता है — क्योंकि कार्यक्रम के पहले महीने में यही सबसे मूल्यवान चीज़ है जो कोई सप्लायर दे सकता है।
अगर आप हमें फ़्रेम में हुआ बदलाव और कॉन्फ़िगरेशन भेजते हैं, तो हम बताएँगे कि यह किस गेट को प्रभावित करता है और पहले क्या फ़्रीज़ करना होगा। इंजीनियरिंग का तरीका और महत्वपूर्ण बदलाव कहाँ तक पहुँचता है, इसका विवरण इंजीनियरिंग कस्टमाइज़ेशन के तहत दिया गया है, और हर मॉडल के लिए हमारे पास मौजूद जानकारी सामग्री और एर्गोनॉमिक्स के तहत दी गई है।
संबंधित पाठ
- फ़्रेम सामग्री से जुड़ी समस्याएँ और उनके समाधान
- तुलना के लिए फ़्रेम सामग्री के विनिर्देश
- इंजीनियरिंग कस्टमाइज़ेशन की समयसीमा
हमें बताइए कि फ़्रेम में क्या बदलाव होगा और हम यह बताएँगे कि इससे क्या नियंत्रित होगा और पहले किसे फ़्रीज़ करना होगा।


