
Materialien der Smart-Brillenfassungen: Wo der Zeitplan ins Stocken gerät
Bei den discussions über die Lieferzeiten in dieser Produktkategorie drehen sie sich meist um die Elektronik, was in der Regel falsch ist. Die Elektronik ist ein Zukaufteil mit der Durchlaufzeit eines anderen Anbieters, und dessen Durchlaufzeit ist für alle sichtbar. Was einen Fertigungsauftrag wiederholt stoppt, ist das Gestell, denn im Gestell treffen Werkzeugkonstruktion, Größenanpassung, Oberflächenveredelung, Prüfung und die Konformitätsakte auf demselben Termin zusammen.
Der Grund dafür, dass Probleme mit dem Zeitplan des Gestells so häufig falsch kalkuliert werden, ist, dass sie nicht wie Zeitplanprobleme aussehen, solange sie noch keine sind. Eine Änderung, die in einer Besprechung nach einer kleinen Anpassung aussieht, ist technisch gleichzeitig eine Frage der Werkzeugkonstruktion, der Dokumentation und der Prüfung. Die drei Aspekte liegen in der Verantwortung von drei verschiedenen Organisationen, die keinen gemeinsamen Bearbeitungsstapel teilen.
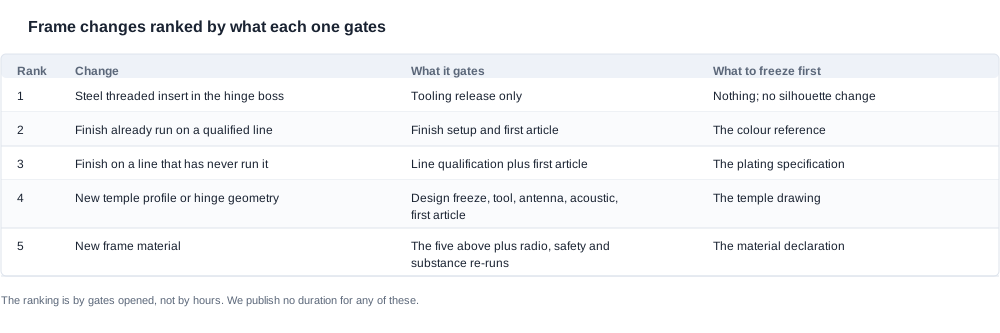
Daher ist Gestellmaterialien und Lieferzeit eine kurze Liste von Änderungen, geordnet nach der Anzahl der Freigabepunkte, die jede von ihnen auslöst, wobei für jede die entscheidende Frage genannt wird. Die Rangfolge ist der nützliche Teil, denn sie zeigt Einkäufern, welche Änderung sie zuerst versuchen sollten und welche Änderung um den Termin herum geplant werden muss, statt ausgehandelt zu werden.
Wir geben für keine Konfiguration eine Lieferzeit in Wochen und keinen Produktionsplan an; der Grund dafür wird am Ende dieses Artikels genannt. Was wir veröffentlichen, ist der strukturelle Sachverhalt, der die meisten dieser Zahlen bestimmt: Für jedes Modell im Katalog wird eine Ladezeit angegeben, bei sechsundzwanzig Modellen beträgt sie zwei Stunden oder weniger und bei zwei Modellen etwa eine Stunde, und für jedes Modell wird die Akkukapazität angegeben. Diese beiden Zeilen sind die Eingangsgrößen, die den Bügelabschnitt und damit die Anforderungen an das Werkzeug festlegen.
Dieser letzte Punkt verdient mehr Aufmerksamkeit, als ihm gewöhnlich zuteilwird, weil hier eine Einkaufsentscheidung auf eine Engineering-Entscheidung trifft. Die Akkukapazität ist veröffentlicht, daher lässt sich das Aufnahmenvolumen bestimmen, folglich auch der Abschnitt und damit die Anforderung an das Werkzeug – und ein Programm, das die Zellkonfiguration bereits festgelegt hat, hat bereits den größten Teil des Zeitplans festgelegt. Ein Programm, das die Zelle später ändern will, etwa für eine längere Laufzeit oder einen anderen Lieferanten, nimmt keine bloße Komponentenänderung vor. Es öffnet die Frage der Werkzeugkonstruktion erneut und sollte auch entsprechend eingeplant werden, nicht als Bestellung.
Die Rangfolge hat einen zweiten Nutzen für die Portfolioplanung. Ein Programm enthält selten nur eine Änderung am Gestell; üblicherweise treffen innerhalb desselben Quartals eine Änderung der Oberflächenveredelung, eine Farbvariation, eine Entscheidung über die Hülle und ein Wunsch des Vertriebs nach einer neuen Option für den Bügel ein. Ordnet man sie nach Freigabepunkten statt nach Anfragedatum, erkennt der Einkauf, welche parallel bearbeitet werden können und welche in Wahrheit eine einzige Änderung in vier Verkleidungen sind. Eine Farbvariation und eine Änderung der Oberflächenveredelung in derselben Linie sind häufig derselbe Freigabepunkt, zweimal betrachtet. Ihre Zusammenfassung bringt mehr Zeitplan als eine härtere Verhandlung für eine der beiden Änderungen ein.
Die günstigste verfügbare Änderung: ein Gewindeeinsatz in der Scharnierbuchse
Minimale Auswirkung auf den Zeitplan und die erste Option, die ausprobiert werden sollte.
Ein Stahlgewindeeinsatz in einer verstärkten Buchse erfordert kein Werkzeug, keine Änderung der Silhouette, keine akustische Nachjustierung, keine Verlagerung der Antenne und keine neue Konformitätserklärung für den Gestellaufbau. Es handelt sich um eine Komponentenänderung in einer bestehenden Form. Wenn eine technische Überprüfung wegen der Scharnierfestigkeit oder wegen Rissen am Bügel erfolgt, wird dies mit einem Bruchteil der Kosten und der Zeit aller anderen Optionen auf der Liste gelöst.
Der Grund, warum Einkäufer diese Option übersehen, ist, dass sie auf einem Foto nicht sichtbar ist und nicht wie eine Verbesserung des Gestells klingt. In einem Produkteintrag ist sie unsichtbar und zugleich die effizienteste einzelne Änderung, die in dieser Produktklasse verfügbar ist. Hinzu kommt ein sekundärer Vorteil, den Einkäufer selten ansprechen: Eine verstärkte Buchse verändert den Toleranzstapel rund um die Verbindung und sorgt daher tendenziell dafür, dass das Scharnierdrehmoment während der gesamten Fertigung gleichmäßiger bleibt. Ein reproduzierbares Drehmoment wiederum ermöglicht es, einen Prüfstandard verbindlich durchzusetzen.
Der kaufmännische Punkt ist, dass sich diese Änderung im Gegensatz zu den anderen verhandeln lässt. Sie eröffnet die Akte nicht erneut, erfordert in den meisten Fällen kein neues Erstbemusterungsmuster und kann in eine bestehende Fertigungslinie eingeführt werden. Wenn ein Lieferant für eine technische Verbesserung des Scharniers eine lange Lieferzeit nennt, sollte der Einkauf fragen, ob eine verstärkte Buchse mit Stahlgewindeeinsatz stattdessen die Abnahmekriterien erfüllen würde. Allein diese Frage nimmt dem Zeitplan routinemäßig einen Freigabepunkt.
Oberflächenveredelungen und Bügelprofile, geordnet nach den ausgelösten Freigabepunkten
Platz zwei: eine Änderung der Oberflächenveredelung in einer bereits qualifizierten Linie. Geringe Auswirkung unter einer Bedingung: Die Oberflächenveredelung muss auf einer Beschichtungslinie möglich sein, die bereits dafür qualifiziert ist.
Eine Farbe, die zu einer Linie passt, auf der diese Farbe bereits läuft, ist ein Setup. Dieselbe Farbe auf einer Linie, auf der sie noch nie lief, ist eine Linienqualifizierung – ein anderes Projekt mit einer anderen Warteschlange und einem anderen Risiko. Die Frage, die beide voneinander trennt, ist einfach und sollte früh gestellt werden: Läuft diese Farbe auf einer qualifizierten Linie, oder muss sie qualifiziert werden? Ein Lieferant, der diese Frage nicht beantworten kann, kennt die Antwort nicht und wird es während des Programms herausfinden.
Platz drei: ein neues Scharnierprofil, eine neue Scharniergeometrie oder eine neue Glashalterung. Hohe Auswirkung und der Grund, warum Projekte sich verzögern.
Ein neues Profil bedeutet Werkzeugbau. Werkzeugbau bedeutet, dass das Design eingefroren werden muss, bevor das Werkzeug geschnitten wird, was wiederum bedeutet, dass das Design herstellbar sein muss – was häufig einen Erstling erfordert, der zeigt, dass das Formen so, wie es gezeichnet wurde, nicht machbar war. Über das Werkzeug hinaus verschiebt eine Profiländerung den Antennen-Sperrbereich, das Akkuvolumen und die Akustikhöhle. Jeder dieser Faktoren kann eine erneute Prüfung der Konnektivität, der Laufzeit oder des Audios erzwingen. Und die Änderung, die angeblich nur das Gestell betrifft, wirkt häufig auf drei Dinge. Auch diese erneuten Prüfungen liegen auf dem kritischen Pfad, denn es sind Warteschlangen in einem Testlabor und keine Maschinenplätze im Werk.
Platz vier: ein anderes Gestellmaterial. Noch umfangreicher als eine Profiländerung, weil dadurch der gesamte mechanische Aufbau neu qualifiziert werden muss – das Verformungsverhalten, die Scharnierspannung, die Haftung der Oberflächenbehandlung und die Fallleistung müssen sämtlich neu nachgewiesen werden. Zudem wird die Stoffdeklaration für den Gestellaufbau neu geöffnet und, sofern sich die Geometrie mit dem Material ändert, auch die Funkbewertung.
Warum die Anzahl der Freigaben eine bessere Rangfolge ist als eine Schätzung
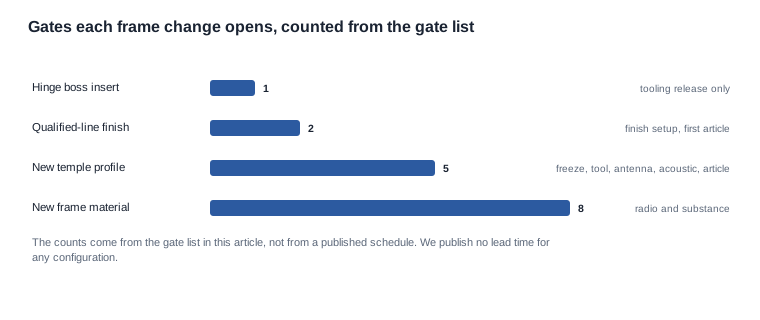
Änderungen nach der Anzahl der ausgelösten Freigaben statt nach einer geschätzten Anzahl von Tagen zu ordnen, ist Absicht. Eine Tagesschätzung eines Lieferanten ist eine Vermutung, verkleidet als Zusage. Sie ändert sich je nachdem, wen man fragt, und sie lässt sich nicht überprüfen. Die Anzahl der Freigaben ergibt sich dagegen aus der Struktur des Programms und lässt sich anhand der Fakten diskutieren: Wenn die Änderung den Antennen-Sperrbereich nicht verschiebt, ist die Funkbewertung keine Freigabe und die Anzahl sinkt.
Die Werte in der Grafik stammen aus der folgenden Freigabeliste und sind die Zahlen, die wir vertreten würden:
- Ein Gewindeeinsatz im Scharnierauge löst eine Freigabe aus: die Freigabe der Produktionswerkzeuge einschließlich der Anpassung des Scharnierauges.
- Eine Oberflächenbehandlung auf einer bereits qualifizierten Linie löst zwei aus: das Setup der Oberflächenbehandlung und den Erstling.
- Ein neues Scharnierprofil löst fünf aus: das Designfreeze, die Werkzeugfreigabe, die Prüfung des Antennen-Sperrbereichs, die Prüfung der Akustikhöhle und den Erstling.
- Ein neues Gestellmaterial löst acht aus: die fünf genannten sowie die Funkbewertung, die erneute Sicherheitsprüfung und die Stoffdeklaration.
Ein Einkäufer, der diese Rangfolge verwendet, sollte bei jeder vorgeschlagenen Änderung angeben können, um welche es sich handelt. Und ein Lieferant, der die Anzahl bestreitet, bestreitet in der Regel die Programmstruktur. Dieses Gespräch ist vor der Bestellung besser zu führen als danach.
Was ein neues Gestellmaterial in der gesamten Akte erneut öffnet
Da eine Materialänderung eine Produktänderung ist, liegen nicht alle acht Freigaben im Werk. Es lohnt sich, sie voneinander zu trennen, bevor der Terminplan festgeschrieben wird.
Im Werk: das Designfreeze, die Werkzeugfreigabe, den Erstling und die Freigabe der Produktionswerkzeuge einschließlich des angepassten Scharnierauges. Für diese Freigaben ist der Lieferant verantwortlich und kann in der Regel einen Termin zusagen.
Im Testprogramm: die Funkbewertung, die erneute Sicherheitsprüfung und die Stoffdeklaration. Dies sind Warteschlangen und keine festen Termine; sie hängen von der Kapazität eines Labors ab, nicht von der des Lieferanten. Der Lieferant kann ihre Dauer nicht kontrollieren. Deshalb ist ein Programm, bei dem kurz vor dem Starttermin das Material geändert wird, ein Spiel mit dem Kalender eines Labors.
Außerhalb beider Bereiche: die Abnahmekriterien in der Bestellung und die Referenz auf Basis zurückbehaltener Muster. Wenn sich das Material ändert, ist die Bezugseinheit, mit der spätere Lieferungen verglichen wurden, möglicherweise nicht mehr repräsentativ. Der Erstling mit dem neuen Material ist dann eine neue Referenz und kein Vergleich mit dem alten. Programme, die den neuen Erstling als Vergleich mit der altenen Einheit behandeln, verschwenden Wochen damit, Unterschiede zu entdecken, die ohnehin unvermeidbar waren.
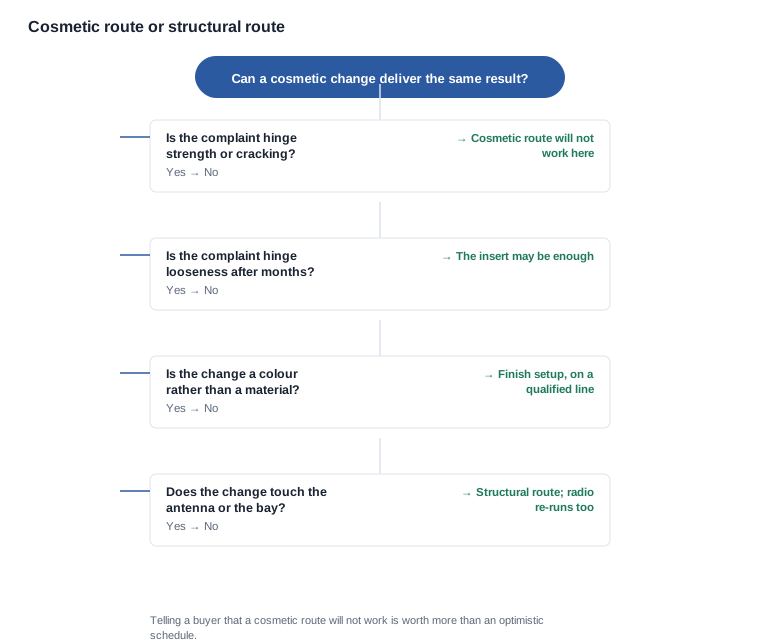
Wann ein kosmetischer Weg ausreicht und wann er eine Falle ist
Einem Einkäufer zu sagen, dass eine kosmetische Änderung das gewünschte Ergebnis nicht erreicht, ist mehr wert als ein optimistischer Terminplan. Zudem sollte ein Lieferant ausdrücklich gebeten werden, diese Frage zu beantworten.
Eine Anforderung an die Scharnierfestigkeit oder einen Bruch der Bügel lässt sich nicht durch eine Oberflächenbehandlung, eine Farbe oder ein Aufkleber erfüllen. Wenn das Abnahmekriterium eine Anzahl von Zyklen oder eine Last ist, muss die Änderung strukturell sein und der Terminplan entsprechend aufgebaut werden.
Eine Lockerung des Scharniers nach mehreren Monaten im Einsatz kann durch einen Einsatz behoben werden, aber nicht, wenn die Geometrie selbst die Ursache ist. Die entscheidende Frage lautet, ob es sich um ein Problem mit der Befestigung oder um ein geometrisches Problem handelt. In einem Zyklenprüfungstest mit definierter Anzahl lässt sich dies beobachten.
Eine Änderung der Farbe oder des Erscheinungsbilds ist rein kosmetisch und erfordert eine Freigabe der Oberflächenbehandlung – vorausgesetzt, die Produktionslinie ist bereits für diese Farbe qualifiziert. Andernfalls handelt es sich um eine Qualifizierung, was im Terminplan auch ausdrücklich stehen sollte.
Eine Änderung, die den Antennenbereich oder den Platz für die Zelle berührt, ist unabhängig von ihrer kosmetischen Wirkung strukturell, da sie die Funkumgebung und das Aufnahmefach verändert. Für beide Aspekte gibt es eigene Freigaben.
Den längsten einzelnen Arbeitsschritt ermitteln und seinen Verantwortlichen benennen
Die Frage lautet niemals: „Wie lange dauert eine Änderung am Gestell?“, sondern: „Was ist der längste einzelne Arbeitsschritt in diesem Terminplan und wer ist dafür verantwortlich?“
Eine Werkzeugänderung ist meist die sichtbare Antwort, aber häufig nicht die entscheidende. Die unsichtbaren Arbeitsschritte, die den Terminplan häufiger bestimmen, sind die Qualifizierung einer Galvaniklinie, eine Abweichung beim Erstteil, die eine Werkzeugänderung erfordert, sowie eine erneute Prüfung, die durch die Gestelländerung selbst ausgelöst wird. Jeder dieser drei Punkte liegt in einer anderen Organisation. Ein Terminplan, der sie ohne Verantwortliche gemeinsam aufführt, verdeckt die Tatsache, dass das Programm nur so lange dauert wie sein langsamster und am wenigsten steuerbarer Arbeitsschritt.
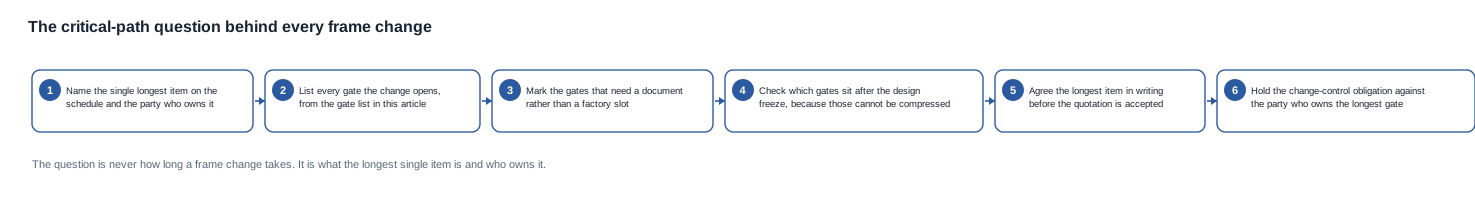
Sechs Schritte machen aus dieser Frage einen Terminplan, den ein Einkäufer akzeptieren kann.
- Den einzelnen längsten Arbeitsschritt benennen und die Partei, die dafür verantwortlich ist. Nicht den durchschnittlichen Arbeitsschritt und nicht den des Werks, sondern denjenigen, der den Termin bestimmt.
- Alle Freigaben auflisten, die durch die Änderung ausgelöst werden – aus der Freigabeliste in diesem Artikel – und kennzeichnen, welche ein Dokument statt eines Werksplatzes erfordern.
- Die Freigaben markieren, die nach dem Designfreeze liegen, da diese nicht durch zusätzliche Werkskapazität verkürzt werden können. Sie lassen sich nur durch eine Verschiebung des Termins verschieben.
- Den längsten Arbeitsschritt schriftlich vereinbaren, bevor das Angebot angenommen wird – einschließlich der Frage, wer dafür verantwortlich ist und was bei einer Verzögerung geschieht. Ein Terminplan ohne Abhilfe für seinen kritischen Arbeitsschritt ist eine Hoffnung und kein Plan.
- Den Werksterminplan vom Dokumententerminplan trennen und beide verlangen. Wenn ein Lieferant einen Werkstermin für ein Programm nennt, das eine Laborwarteschlange umfasst, hat er lediglich die Hälfte des Terminplans angeboten.
- Die Pflicht zur Änderungskontrolle der Partei zuweisen, die für die längste Freigabe verantwortlich ist. Dies ist wichtig, weil die längste Freigabe häufig nicht im Werk liegt. Ein Vertrag, der sämtliche Pflichten dem Werk auferlegt, überträgt die Pflicht für eine Laborwarteschlange an eine Partei, die sie nicht steuern kann.
Der kaufmännische Kern dieser sechs Schritte besteht darin, dass der Verhandlungsspielraum in einem Gestellprogramm nicht im Stückpreis liegt, sondern in der Freigabeliste, dem Datum des Designfreezes, der Anzahl der zugesagten Konfigurationen und der Grundlage aus Rückstellmustern. Diese Zahlen kann ein Lieferant tatsächlich beeinflussen.
Fragen für einen überprüfbaren Terminplan
Ein Terminplan ist nur dann nützlich, wenn der Einkäufer ihn später überprüfen kann. Die meisten Terminpläne für Gestelle fallen bei dieser Prüfung durch, weil sie eine Liste von Tätigkeiten und nicht eine Liste von Zusagen enthalten. Sieben Fragen machen aus einem Terminplan etwas Überprüfbares. Diese Fragen sollten in derselben E-Mail gestellt werden, in der auch der Termin angefragt wird.
- Welcher Einzelposten legt den Termin fest, und wer ist dafür verantwortlich? Wenn die Antwort eine Aktivität statt einen Verantwortlichen nennt, gibt es für den Zeitplan noch keinen kritischen Pfad.
- Welche Positionen sind Labor-Warteschlangen und keine Werkskapazitäten? Beide werden von unterschiedlichen Organisationen geplant; werden sie als eine einzige Zahl angeboten, wird das Risiko verschleiert.
- Was muss vor der Freigabe des Werkzeugs eingefroren werden? Designfreeze, Zellenkonfiguration, Farbanzahl, Einbeziehung der Hülle und Modellbezeichnung.
- Welche Freigabepunkte lassen sich komprimieren und welche lassen sich nur durch eine Terminverschiebung verschieben? Wer als Lieferant behauptet, alles könne komprimiert werden, hat die Freigabepunkte nicht mitgezählt.
- Wie lautet das Abnahmekriterium an jedem Freigabepunkt, und wer zeichnet es ab? Ein Freigabepunkt ohne Kriterium ist ein bedeutungsloser Termin.
- Was geschieht mit dem Termin, wenn das Erstbemusterungsteil fehlschlägt und das Werkzeug geändert werden muss? Dies ist die häufigste Ursache für Verzögerungen in dieser Kategorie und selten im ursprünglichen Zeitplan berücksichtigt.
- Was ist die Bezugsgröße des Zeitplans – pro Konfiguration, pro Farbe oder pro Modell? Ein Programm mit vier Farben und zwei Konfigurationen hat acht Zeitpläne statt einen, und ein Lieferant, der einen einzigen Termin anbietet, hat den einfachsten angeboten.
Der auszuhandelnde Zielkonflikt ist der klassische: Ein kürzerer Zeitplan, der durch ein lockereres Abnahmekriterium für das Erstbemusterungsteil erkauft wird, verlagert das Risiko vom Termin auf die Fehlerquote. Dieser Zielkonflikt sollte vom Käufer ausdrücklich und schriftlich geregelt werden – und zwar einmal auf Programmebene, statt ihn Freigabepunkt für Freigabepunkt zu entdecken.
Checkliste für die Verhandlung des Zeitplans für das Gestell
Bevor das Angebot angenommen wird, sollten sechs Punkte geklärt werden, und bei jedem davon verändert die Antwort entweder den Preis oder den Termin.
- Der Designfreeze-Termin und die damit festgelegten Punkte. Zellenkonfiguration, Farben, Hüllen, Modellbezeichnung, Option für die Bügel.
- Die zugesagte Anzahl an Konfigurationen und das Minimum je Konfiguration. Eine zugesagte Anzahl an Kombinationen verschiebt das Minimum je Konfiguration anders als eine zugesagte Stückzahl.
- Die Verantwortung für den längsten Freigabepunkt, einschließlich einer entsprechenden Abhilfemaßnahme.
- Die Abhilfemaßnahme bei einem Fehlschlag des Erstbemusterungsteils und die Frage, ob eine Werkzeugänderung im angebotenen Termin enthalten ist.
- Der Dokumentationszeitplan, getrennt vom Werkszeitplan angeboten, mit ausdrücklicher Benennung des Umfangs der Neubewertung.
- Die Regelung des Änderungsmanagements, damit eine spätere Materialänderung eine kostenpflichtige Maßnahme und keine Überraschung ist.
Wann diese Punkte zur Sprache gebracht werden, ist selbst Teil der Verhandlung. Werden sie alle vor dem ersten Angebot angesprochen, resultieren in der Regel ein längerer angebotener Termin und geringere Programmkosten. Werden sie erst nach dem Designfreeze angesprochen, resultieren ein kürzerer angebotener Termin und höhere Programmkosten, weil dann nur noch der Preis als Hebel zur Verfügung steht.
Was wir über Gestellspezifikationen und Termine sagen können und was nicht
Wir veröffentlichen für kein Modell unseres Sortiments die Zusammensetzung des Gestellmaterials, die Wandstärke, Details zur Scharnierkonstruktion oder die Abmessungen der Bügel. Die einzige technische Angabe im gesamten Katalog ist ein Gewicht von 158 g für die MT6 Brilleneinheit, das die 265 mAh-Zelle und die Kamera einschließt, jedoch nicht die faltbare Ladehülle; die Ladehülle fasst 1200 mAh, und ihr eigenes Gewicht wird nicht veröffentlicht.
Wir veröffentlichen auf dieser Website außerdem keine Lieferzeit, Mindestbestellmenge oder Stückpreis als feste Zahlen. Das ist keine Verschleierungspolitik. Eine Lieferzeit ohne zugrunde liegende Konfiguration ist keine Information: Das Gestellmaterial, der Querschnitt im Bereich der Elektronik, die Anzahl der Farbausführungen, die Anzahl der Konfigurationen und die Frage, ob eine Hülle zum Produkt gehört, verändern jeweils die Antwort. Zwei Programme mit derselben Modellnummer können daher an entgegengesetzten Enden der Spanne liegen.
Das bedeutet, dass jede Diskussion über die Lieferzeit eines Gestells mit Informationen beginnen muss, über die wir nicht verfügen. Der ehrliche Umgang damit besteht darin, die technische Spezifikation beim Hersteller anzufordern, statt auf Grundlage einer Annahme zu planen. Unsere Position ist, dass wir die Änderung kategorisieren, die daran gekoppelten Freigabepunkte angeben, den längsten Durchlaufzeiten identifizieren, den Verantwortlichen benennen und Sie darüber informieren, wann eine kosmetische Lösung dasselbe Ergebnis wie eine strukturelle Lösung erreicht – denn das ist das wertvollste, was ein Lieferant im ersten Monat eines Programms bieten kann.
Wenn Sie uns die Gestelländerung und die Konfiguration senden, teilen wir Ihnen mit, welche Freigabepunkte davon betroffen sind und was zuerst eingefroren werden muss. Der technische Lösungsweg und der Ablauf einer Materialänderung sind unter Engineering-Anpassung beschrieben. Die Angaben, die wir für jedes Modell vorliegen haben, sind unter Materialien und Ergonomie aufgeführt.
Weiterführende Informationen
- Probleme und Lösungen bei Gestellmaterialien
- Vergleichbare Spezifikationen für Gestellmaterialien
- Zeitplan für Engineering-Anpassungen
Teilen Sie uns die Änderung am Gestell mit, und wir sagen Ihnen, was sie freigibt und was zuerst eingefroren werden muss.


