
Matériaux des montures de lunettes connectées: là où le planning déraille
Les discussions sur les délais de production dans cette catégorie de produits portent généralement sur les composants électroniques, ce qui est presque toujours incorrect. Les composants électroniques sont achetés auprès d’un tiers, dont le délai de production est visible par tous. Ce qui bloque régulièrement la production, c’est la monture, car c’est là que l’outillage, le dimensionnement, la finition, le contrôle et le dossier de conformité convergent tous vers une même date.
Les problèmes de planning liés aux montures sont si souvent mal chiffrés parce qu’ils ne ressemblent à des problèmes de planning qu’une fois qu’ils en sont déjà un. Un changement qui paraît être une simple modification en réunion constitue, sur le plan mécanique, une question d’outillage, de documentation et de contrôle à la fois. Chacun de ces trois aspects relève d’une organisation différente, qui ne partagent pas la même file d’attente.
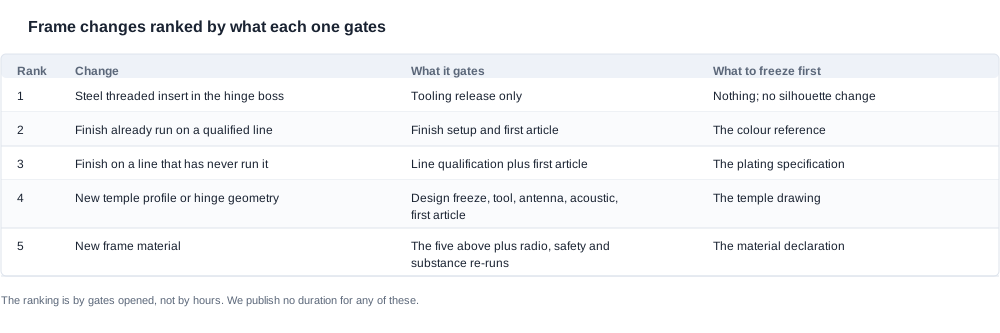
Ainsi, les matériaux des montures et le délai de production font l’objet d’une courte liste de changements, classés selon le nombre de points de validation que chacun ouvre, avec une question de validation indiquée pour chacun. Le classement est la partie la plus utile, car il indique à l’acheteur quel changement essayer en premier et quel changement doit être intégré au planning plutôt que négocié.
Nous ne publions aucun délai de production en semaines pour une configuration donnée, ni aucun planning de fabrication, et la raison est indiquée à la fin de cet article. Nous publions en revanche le fait structurel qui détermine l’essentiel de ces chiffres: chaque modèle du catalogue indique un temps de charge, dont vingt-six sont de deux heures ou moins et deux d’environ une heure, ainsi qu’une capacité de batterie. Ces deux lignes constituent les paramètres qui déterminent la section des branches et, par conséquent, l’outillage nécessaire.
Ce dernier point mérite une attention plus importante que celle qu’il reçoit habituellement, car c’est là que se rencontrent une décision d’achat et une décision d’ingénierie. La capacité de batterie étant publiée, le volume de la baie peut être connu, la section également, de même que les besoins en outillage — et un programme ayant déjà fixé la configuration des cellules a déjà fixé l’essentiel du planning. Un programme prévoit de modifier les cellules tardivement, pour obtenir une meilleure autonomie ou faire appel à un autre fournisseur, n’effectue pas un simple changement de composant. Il rouvre la question de l’outillage et doit être planifié comme tel, plutôt que comme une commande d’achat.
Le classement présente une seconde utilité: la gestion de portefeuille. Un programme comporte rarement un seul changement de monture; il comprend généralement un changement de finition, l’ajout d’une couleur, une décision sur l’étui et une demande de la voie de distribution pour une nouvelle option de branche, tous arrivant au cours du même trimestre. Les classer selon les points de validation plutôt que selon la date de demande indique à l’acheteur lesquels peuvent être réalisés en parallèle et lesquels constituent en réalité un seul changement déguisé en quatre. L’ajout d’une couleur et un changement de finition sur une même ligne correspondent souvent au même point de validation observé deux fois; les regrouper fait gagner davantage de temps de planning que de négocier plus fortement l’un ou l’autre.
Le changement le moins coûteux possible: un insert fileté dans le bossage de la charnière
Impact minimal sur le planning et première solution à essayer.
L’insertion d’un insert en acier fileté dans un bossage renforcé ne nécessite aucun outillage, aucune modification de silhouette, aucun réajustement acoustique, aucun déplacement d’antenne et aucune nouvelle déclaration pour la pile de conformité de la monture. Il s’agit d’un changement de composant dans un moule existant. Si la raison d’une revue structurelle est la résistance de la charnière ou la fissuration des branches, cette solution répond au besoin pour une fraction du coût et du délai de toutes les autres options de la liste.
Les acheteurs négligent cette solution parce qu’elle n’apparaît pas sur une photographie et ne ressemble pas à une amélioration de la monture. Elle est invisible dans une fiche produit, alors qu’il s’agit du changement isolé le plus efficace disponible dans cette catégorie de produits. Elle présente également un avantage secondaire que les acheteurs, réclament: un bossage renforcé modifie la chaîne de tolérances autour de la jonction, ce qui tend à rendre le couple de la charnière plus reproductible tout au long de la série. Un couple reproductible est précisément ce qui permet d’appliquer rigoureusement une norme de contrôle.
Sur le plan commercial, ce changement se négocie contrairement aux autres. Il ne rouvre pas le dossier, n’exige généralement pas de nouvelle pièce premier article et peut être introduit sur une ligne existante. Si un fournisseur propose un délai long pour une amélioration structurelle de la charnière, demandez plutôt si un bossage renforcé avec un insert en acier permettrait d’atteindre le critère d’acceptation. Cette seule question permet régulièrement de retirer un point de validation du planning.
Finitions et profils de branches, classés selon les points de validation qu’ils ouvrent
Deuxième rang: un changement de finition sur une ligne déjà qualifiée. Impact faible, à une condition: la finition doit être réalisable sur une ligne de traitement de surface déjà qualifiée pour ce type de finition.
Une couleur correspondant à une ligne qui a déjà produit cette couleur relève d’un réglage. La même couleur sur une ligne qui ne l’a jamais produite constitue une qualification de ligne : il s’agit d’un projet différent, avec une file d’attente et un niveau de risque distincts. La question permettant de les distinguer est simple et mérite d’être posée tôt : Cette couleur est-elle produite sur une ligne qualifiée, ou doit-elle être qualifiée ? Un fournisseur incapable de répondre à cette question ignore la réponse et le découvrira au cours du programme.
Classement trois : un nouveau profil de branche, une nouvelle géométrie de charnière ou un nouveau montage de verre. Impact élevé, et raison pour laquelle les projets prennent du retard.
Un nouveau profil signifie la création d’un outillage. La création d’un outillage signifie que la conception doit être figée avant la découpe de l’outillage, ce qui signifie qu’elle doit être industrialisable, ce qui implique souvent un premier article révélant que le moulage n’était pas réalisable tel que dessiné. Au-delà de l’outillage lui-même, un changement de profil déplace la zone de dégagement de l’antenne, le volume de la batterie et la cavité acoustique. Chacun de ces changements peut imposer de nouveaux essais de connectivité, d’autonomie ou de qualité audio. Le changement soi-disant limité à la monture affecte fréquemment trois éléments, et ces nouveaux essais se trouvent également sur le chemin critique, car il s’agit de files d’attente dans un laboratoire d’essai plutôt que de créneaux en usine.
Classement quatre : un matériau de monture différent. Portée encore plus large qu’un changement de profil, car il oblige à requalifier l’ensemble des aspects mécaniques — comportement à la flexion, tension des charnières, adhérence de la finition et résistance aux chutes doivent tous être rétablis — et rouvre la déclaration relative aux substances pour l’ensemble de la monture ainsi que, lorsque la géométrie évolue avec lui, l’évaluation radioélectrique.
Pourquoi le nombre de gates est un meilleur classement qu’une estimation
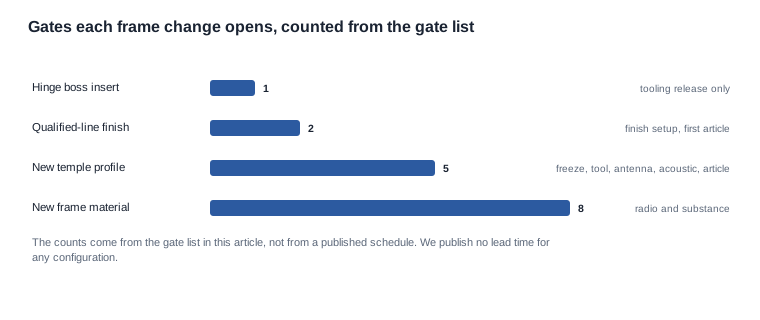
Classer les changements selon le nombre de gates ouverts plutôt que selon un nombre estimé de jours est un choix délibéré. Une estimation en jours fournie par un fournisseur est une supposition déguisée en engagement : elle varie selon la personne interrogée et ne peut pas être vérifiée. Le nombre de gates découle de la structure même du programme et peut être discuté sur la base des faits : si le changement ne déplace pas la zone de dégagement de l’antenne, l’évaluation radioélectrique ne constitue pas un gate et le nombre diminue.
Les valeurs du graphique proviennent de la liste de gates ci-dessous et sont celles que nous défendrions :
- Un insert fileté dans le bossage de la charnière ouvre un gate : la libération de l’outillage de production avec la modification du bossage.
- Une finition sur une ligne déjà qualifiée ouvre deux gates : le réglage de la finition et le premier article.
- Un nouveau profil de branche ouvre cinq gates : le gel de la conception, la libération de l’outillage, le contrôle de la zone de dégagement de l’antenne, le contrôle de la cavité acoustique et le premier article.
- Un nouveau matériau de monture ouvre huit gates : les cinq précédents, plus l’évaluation radioélectrique, le nouvel essai de sécurité et la déclaration relative aux substances.
Un acheteur utilisant ce classement devrait pouvoir indiquer, pour tout changement proposé, auquel de ces cas il correspond. Un fournisseur qui conteste le nombre conteste généralement la structure du programme ; il est donc utile d’avoir cette conversation avant le bon de commande plutôt qu’après.
Ce qu’un nouveau matériau de monture rouvre dans le dossier
Comme un changement de matériau constitue un changement de produit, les huit gates ne se trouvent pas tous à l’intérieur de l’usine. Il est donc utile de les séparer avant de confirmer le planning.
À l’intérieur de l’usine : le gel de la conception, la libération de l’outillage, le premier article et la libération de l’outillage de production avec le bossage modifié. Ce sont les gates dont le fournisseur est responsable et pour lesquels il peut généralement engager un créneau.
Dans le programme d’essais : l’évaluation radioélectrique, le nouvel essai de sécurité et la déclaration relative aux substances. Il s’agit de files d’attente, et non de créneaux, qui relèvent de la capacité d’un laboratoire plutôt que de celle du fournisseur. Leur durée n’est pas sous le contrôle du fournisseur, ce qui explique qu’un programme prévoyant un changement de matériau peu avant une date de lancement mise sa réussite sur le calendrier du laboratoire.
En dehors des deux : les critères d’acceptation du bon de commande et la référence constituant l’échantillon conservé. Si le matériau change, l’unité de référence servant à comparer les livraisons ultérieures peut ne plus être représentative, et le premier article portant le nouveau matériau constitue une nouvelle référence plutôt qu’une comparaison avec l’ancienne. Les programmes qui traitent le premier article portant le nouveau matériau comme une comparaison avec l’ancienne unité consacrent des semaines à découvrir des différences qui étaient de toute façon présentes.
Quand une option esthétique suffit et quand elle constitue un piège
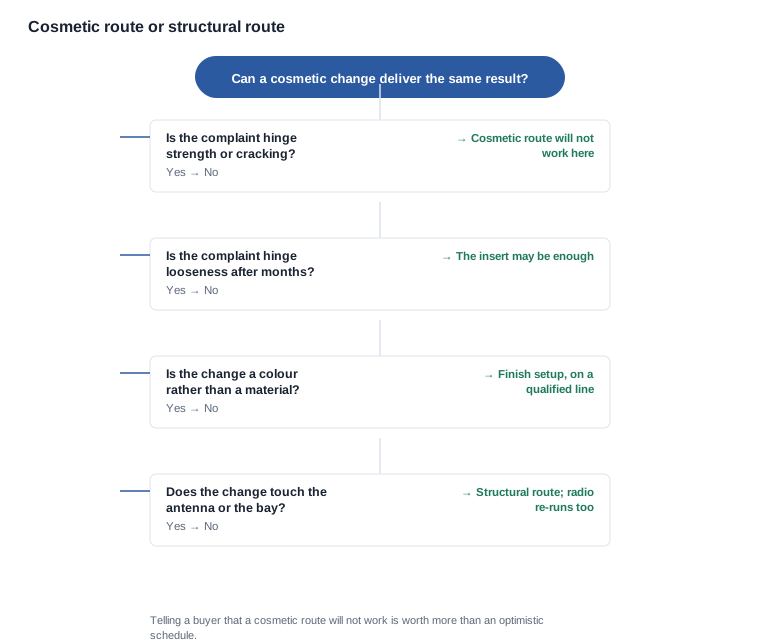
Indiquer à un acheteur qu’un changement esthétique ne permettra pas d’atteindre le résultat recherché vaut davantage qu’un calendrier optimiste. Il s’agit d’une question à laquelle le fournisseur doit répondre explicitement.
Une exigence de résistance de la charnière ou de fissuration des branches ne peut pas être satisfaite par une finition, une couleur ou un autocollant. Si le critère d’acceptation est un nombre de cycles ou une charge, la modification doit être structurelle, et le planning doit être construit en conséquence.
Un desserrage de la charnière après plusieurs mois d’utilisation peut être résolu par un insert, mais ne le sera pas si la géométrie en est elle-même la cause. La question à poser est de savoir si le desserrage provient d’un problème de fixation ou de géométrie, et la réponse est observable lors d’un essai de comptage de cycles.
Une modification de la couleur ou de l’apparence est cosmétique, et la validation repose sur un réglage de finition — à condition que la ligne soit déjà qualifiée pour cette couleur. Si ce n’est pas le cas, la modification exige une qualification, et le planning doit l’indiquer.
Toute modification qui touche la zone de dégagement de l’antenne ou le volume de la batterie est structurelle, quelle que soit son apparence cosmétique, car elle modifie l’environnement radioélectrique et la baie de montage, qui ont chacune leurs propres validations.
Identifier l’élément le plus long et désigner son responsable
La question à poser n’est jamais « combien de temps prend une modification de monture ». Il s’agit plutôt de savoir quel est l’élément le plus long dans ce planning et qui en est responsable.
Une modification d’outillage est généralement la réponse visible, mais elle est souvent moins déterminante. Les éléments invisibles qui dominent plus souvent sont la qualification d’une ligne de traitement de surface, l’échec d’un premier échantillon nécessitant une modification de l’outillage et un nouvel essai triggered par la modification de la monture elle-même. Chacun de ces trois éléments relève d’une organisation différente, et un planning qui les regroupe sans désigner de responsable masque le fait que le programme ne dure que le temps de son élément le plus lent et le moins maîtrisable.
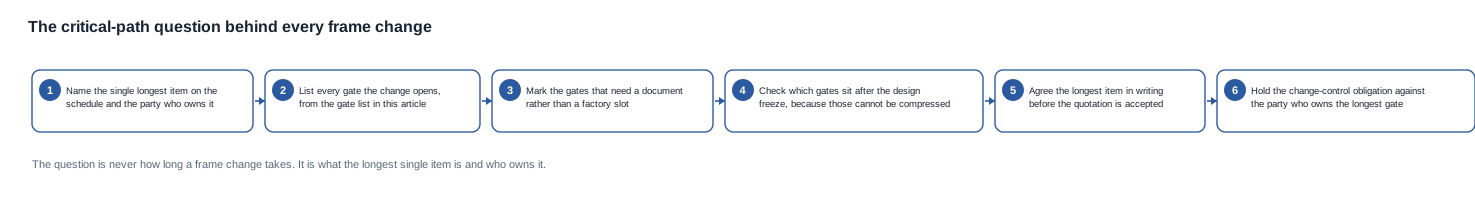
Six étapes transforment cette question en un planning qu’un acheteur peut accepter.
- Identifier l’élément le plus long et la partie qui en est responsable. Pas l’élément moyen ni celui de l’usine, mais celui qui fixe la date.
- Recenser toutes les validations ouvertes par la modification, à partir de la liste des validations de cet article, et signaler celles qui nécessitent un document plutôt qu’un créneau en usine.
- Repérer les validations situées après le gel de la conception, car elles ne peuvent pas être compressées en ajoutant de la capacité de production. Seule une modification de la date peut les faire avancer.
- Convenir par écrit de l’élément le plus long avant d’accepter le devis, y compris de la partie qui en est responsable et des conséquences en cas de retard. Un planning sans solution de repli pour son élément critique est un espoir, pas un plan.
- Séparer le planning de production du planning documentaire, et exiger les deux. Un fournisseur qui annonce une date de production pour un programme comprenant une file d’attente en laboratoire n’a chiffré que la moitié du planning.
- Imposer l’obligation de maîtrise des modifications à la partie responsable de la validation la plus longue. C’est important car la validation la plus longue relève souvent pas de l’usine, et un contrat plaçant toutes les obligations sur l’usine fait porter à une partie qui ne la maîtrise pas la responsabilité d’une file d’attente en laboratoire.
Le point commercial sous-jacent à ces six étapes est que le pouvoir de négociation dans un programme de montures ne réside pas dans le prix unitaire. Il réside dans la liste des validations, la date de gel de la conception, le nombre de configurations que vous vous engagez à fournir et la référence des échantillons conservés. Ce sont les chiffres qu’un fournisseur peut réellement faire varier.
Les questions à poser pour obtenir un planning vérifiable
Un planning n’est utile que si l’acheteur peut le vérifier ultérieurement, et la plupart des plannings de montures échouent à ce test parce qu’ils constituent une liste d’activités plutôt qu’une liste d’engagements. Sept questions transforment un planning en un document vérifiable, et ce sont les questions à poser dans le même courriel que celui demandant la date.
- Quel élément unique fixe la date, et qui en est responsable ? Si la réponse désigne une activité plutôt qu’un responsable, le planning n’a encore aucun chemin critique.
- Quels éléments relèvent des files d’attente en laboratoire plutôt que des créneaux de production ? Les deux sont planifiés par des organisations différentes, et les présenter comme un nombre unique masque le risque.
- Qu’est-ce qui doit être figé avant la libération de l’outillage ? Le gel de la conception, la configuration de la cellule, le nombre de couleurs, l’inclusion du boîtier et la désignation du modèle.
- Quelles étapes peuvent être compressées, et lesquelles ne peuvent être déplacées qu’en déplaçant la date ? Un fournisseur qui affirme que tout peut être compressé n’a pas compté les étapes.
- Quel est le critère d’acceptation à chaque étape, et qui le signe ? Une étape sans critère correspond à une date dénuée de sens.
- Que se passe-t-il pour la date si la pièce d’essai initiale échoue et que l’outillage doit être modifié ? C’est la cause la plus fréquente de retard dans cette catégorie, et elle est rarement inscrite dans le planning initial.
- Quelle est l’unité de compte du planning — par configuration, par couleur ou par modèle ? Un programme avec quatre couleurs et deux configurations comprend huit plannings, et non un seul ; un fournisseur qui annonce une date unique a proposé le planning le plus simple.
L’arbitrage à négocier est celui, classique, d’un planning plus court obtenu au prix d’un critère plus souple pour la pièce d’essai initiale, qui transfère le risque de la date vers le taux de défauts. Cet arbitrage doit être posé explicitement, par écrit, par l’acheteur — et il doit l’être une seule fois, au niveau du programme, plutôt que d’être découvert étape après étape.
Une liste de contrôle pour négocier le planning des montures
Avant d’accepter le devis, six éléments doivent être clarifiés, et chacun correspond à une question dont la réponse modifie le prix ou la date.
- La date de gel de la conception et ce qu’elle verrouille. Configuration de la cellule, couleurs, boîtiers, désignation du modèle, option de branches.
- Le nombre de configurations engagées et le minimum par configuration. Un nombre de combinaisons engagées modifie le minimum par configuration d’une manière qu’un nombre d’unités engagées ne le fait pas.
- La responsabilité de l’étape la plus longue, avec une solution de recours associée.
- La solution de recours en cas d’échec de la pièce d’essai initiale, et si une modification de l’outillage est comprise dans la date annoncée.
- Le planning documentaire, chiffré séparément du planning de production, avec la portée de la réévaluation précisée.
- La règle de gestion des modifications, afin qu’une modification matérielle ultérieure constitue un poste chiffré plutôt qu’une surprise.
Le moment auquel soulever ces points constitue lui-même une négociation. Les soulever tous avant le premier devis entraîne généralement une date annoncée plus longue et un coût de programme inférieur ; les soulever après le gel de la conception produit une date annoncée plus courte et un coût de programme supérieur, car le seul levier restant est alors l’argent.
Ce que nous pouvons et ne pouvons pas vous dire sur les spécifications et les dates des montures
Nous ne publions aucune composition de matériau de monture, aucune épaisseur de paroi, aucun détail de construction de charnière ni aucune dimension de branches pour les modèles de notre gamme. La seule donnée mécanique de l’ensemble du catalogue est un poids de 158 g pour l’unité de lunettes MT6, qui comprend la cellule de 265 mAh ainsi que la caméra, mais exclut le boîtier de recharge pliable ; ce dernier contient une batterie de 1200 mAh, et son propre poids n’est pas publié.
Nous ne publions pas non plus de délai de fabrication, de quantité minimale de commande ni de prix unitaire sous forme de chiffres fixes sur ce site. Il ne s’agit pas d’une politique de dissimulation. Un délai annoncé sans configuration correspondante ne constitue pas une information : le matériau de la monture, la section au niveau du logement électronique, le nombre de déclinaisons de couleur, le nombre de configurations et l’inclusion ou non d’un boîtier dans le produit modifient tous la réponse, et deux programmes portant le même numéro de modèle peuvent se situer aux deux extrémités de la fourchette.
Cela signifie qu’une discussion sur le délai de fabrication d’une monture doit partir d’informations que nous ne détenons pas, et la manière honnête de traiter cette situation consiste à demander les spécifications mécaniques au fabricant plutôt que de planifier sur la base d’une hypothèse. Notre position est que nous classerons la modification, indiquerons l’étape qu’elle conditionne, identifierons l’élément le plus long et nommerons son responsable ; nous vous dirons également lorsqu’une solution esthétique permet d’obtenir le même résultat qu’une solution structurelle — car c’est la prestation la plus utile qu’un fournisseur puisse offrir durant le premier mois d’un programme.
Si vous nous transmettez la modification de la monture et la configuration, nous vous indiquerons l’étape qu’elle conditionne et ce qui doit être figé au préalable. La voie d’ingénierie et le circuit de validation d’une modification matérielle sont présentés sous l’ingénierie de la personnalisation, et les données dont nous disposons pour chaque modèle sont récapitulées sous matériaux et ergonomie.
Lectures associées
- problèmes et solutions liés aux matériaux des montures
- spécifications des matériaux de monture à comparer
- calendrier de l’ingénierie de la personnalisation
Indiquez-nous la modification de la monture et nous vous dirons ce qu’elle conditionne et ce qui doit être figé en priorité.


