
Materiali delle montature degli smart glasses: dove si sballa il programma
Le discussioni sui tempi di consegna in questa categoria di prodotti si concentrano sull’elettronica, il che di solito è errato. L’elettronica è un componente acquistato, il cui tempo di ciclo dipende da qualcun altro ed è visibile a tutti. A fermare ripetutamente la produzione è invece la montatura, perché è sulla montatura che stampi, misure, finitura, ispezione e fascicolo di conformità convergono tutti sulla stessa data.
Il motivo per cui i problemi di programma della montatura vengono così spesso valutati in modo errato è che non appaiono come problemi di programma finché non sono già problemi di programma. Una modifica che in una riunione sembra un piccolo aggiustamento è, sul piano meccanico, contemporaneamente una questione di stampi, documentazione e ispezione. Le tre questioni sono di competenza di tre organizzazioni diverse, che non condividono una coda di lavoro.
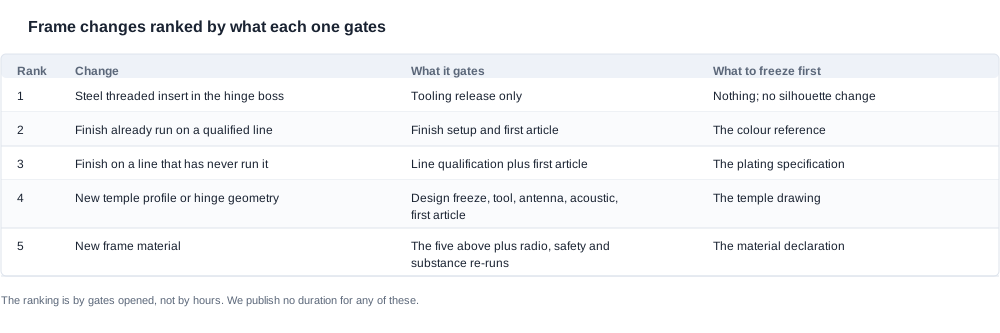
Quindi materiali della montatura e tempi di consegna è un breve elenco di modifiche, classificate in base al numero di gate che ciascuna apre, con per ogni modifica indicata la domanda vincolante. La classificazione è la parte utile, perché indica all’acquirente quale modifica provare per prima e quale deve essere pianificata attorno ad altre attività anziché negoziata.
Non pubblichiamo tempi di consegna in settimane per alcuna configurazione, né programmi di produzione, e il motivo è indicato alla fine di questo articolo. Pubblichiamo invece il fatto strutturale che determina la maggior parte di questi valori: ogni modello del catalogo indica un tempo di ricarica, ventisei dei quali pari o inferiore a due ore e due pari a circa un’ora, e ogni modello indica la capacità della batteria. Queste due righe sono gli input che determinano la sezione dell’asta e quindi gli input che determinano gli stampi.
Quest’ultimo punto merita più attenzione di quanta ne riceva di solito, perché è qui che una decisione di acquisto incontra una decisione ingegneristica. La capacità della batteria è pubblicata, quindi il volume del vano è determinabile, quindi lo spessore della sezione è determinabile e quindi il requisito di stampaggio è determinabile: un programma che ha già fissato la configurazione della cella ha già fissato gran parte del programma di produzione. Un programma che intende cambiare la cella tardivamente, per ottenere un’autonomia maggiore o rivolgersi a un fornitore diverso, non sta effuando una sostituzione di componente. Sta riaprendo la questione degli stampi e deve essere pianificata di conseguenza, non come un ordine di acquisto.
La classificazione ha anche un secondo impiego: la pianificazione del portafoglio. Un programma raramente prevede una sola modifica alla montatura; di solito prevede una modifica della finitura, l’aggiunta di un colore, una decisione sulla custodia e una richiesta del canale per una nuova opzione di asta, tutte arrivate nello stesso trimestre. Ordinarle in base ai gate anziché alla data della richiesta consente all’acquirente di capire quali possono essere eseguite in parallelo e quali sono in realtà un’unica modifica presentata in quattro abiti diversi. L’aggiunta di un colore e una modifica della finitura sulla stessa linea sono spesso lo stesso gate visto due volte: unirle vale più ai fini del programma di produzione rispetto a negoziare con maggiore durezza l’una o l’altra.
La modifica più economica disponibile: un inserto filettato nel rinforzo della cerniera
Impatto minimo sul programma e prima cosa da provare.
Un inserto in acciaio filettato inserito in un rinforzo non richiede stampi, variazioni della silhouette, nuova regolazione acustica, spostamento dell’antenna né una nuova dichiarazione per lo stack della montatura. È una modifica di componente in uno stampo esistente. Se il motivo di una revisione strutturale è la resistenza della cerniera o la rottura dell’asta, questa soluzione affronta il problema a una frazione del costo e del tempo richiesti da qualsiasi altra modifica dell’elenco.
Il motivo per cui gli acquirenti la saltano è che non compare in una fotografia e non suona come un miglioramento della montatura. È invisibile in una scheda prodotto ed è la singola modifica più efficiente disponibile in questa classe di prodotti. C’è anche un beneficio di secondo ordine che gli acquirenti raramente richiedono: un rinforzo modificato cambia la catena delle tolleranze intorno alla giunzione, rendendo tendenzialmente la coppia della cerniera più ripetibile durante l’intera produzione; una coppia ripetibile è ciò che rende applicabile e verificabile uno standard di ispezione.
Il punto commerciale è che questa modifica è negoziabile in un modo che le altre non lo sono. Non riapre il fascicolo, nella maggior parte dei casi non richiede un nuovo primo articolo e può essere introdotta su una linea esistente. Se un fornitore propone un programma lungo per un miglioramento strutturale della cerniera, chiedete se un rinforzo con inserto in acciaio consentirebbe di soddisfare il criterio di accettazione. Quella domanda, da sola, elimina di routine un gate dal programma.
Finiture e profili delle aste, classificati in base ai gate che aprono
Seconda posizione: una modifica della finitura su una linea già qualificata. Impatto ridotto, con una condizione: la finitura deve essere realizzabile su una linea di placcatura già qualificata per essa.
Un colore abbinato a una linea che già lo produce è un semplice setup. Lo stesso colore su una linea che non lo ha mai prodotto richiede una qualificazione della linea, che è un progetto diverso, con una coda di lavoro e un rischio differenti. La domanda che li distingue è semplice e vale la pena porla inizialmente: questo colore viene prodotto su una linea qualificata oppure deve essere qualificato? Un fornitore che non è in grado di rispondere non conosce la risposta e la scoprirà durante il programma.
Terzo posto: un nuovo profilo del temple, una nuova geometria della cerniera o un nuovo supporto delle lenti. Impatto elevato, è il motivo per cui i progetti subiscono ritardi.
Un nuovo profilo richiede uno stampo. Lo stampo implica che il design debba essere congelato prima che venga realizzato il tooling, il che significa che il design deve essere producibile e spesso richiede un primo articolo che rivela che lo stampaggio non era realizzabile come progettato. Oltre allo stampo stesso, la modifica di un profilo sposta il keepout dell’antenna, il volume della batteria e la cavità acustica. Ciascuno di questi elementi può richiedere una nuova prova di connettività, autonomia o audio; inoltre, la modifica che presumibilmente riguarda soltanto la montatura spesso influisce su tre aspetti. Anche queste nuove prove si trovano sul percorso critico, perché sono code di lavoro presso un laboratorio di prova e non slot in fabbrica.
Quarto posto: un materiale della montatura diverso. Impatto ancora maggiore rispetto alla modifica di un profilo, perché richiede di riqualificare l’intero insieme meccanico — comportamento a flessione, tensione della cerniera, adesione della finitura e resistenza alle cadute devono essere tutti ristabiliti — e perché riapre la dichiarazione delle sostanze per l’insieme della montatura e, quando la geometria cambia insieme al materiale, anche la valutazione radio.
Perché il numero di controlli è una classificazione migliore di una stima
Classificare le modifiche in base ai controlli aperti anziché al numero stimato di giorni è una scelta deliberata. Una stima in giorni fornita da un fornitore è un’ipotesi presentata come un impegno, cambia a seconda di chi viene interrogato e non può essere verificata. Il numero di controlli deriva invece dalla struttura stessa del programma e può essere discusso in base ai fatti: se la modifica non sposta il keepout dell’antenna, la valutazione radio non costituisce un controllo e il conteggio diminuisce.
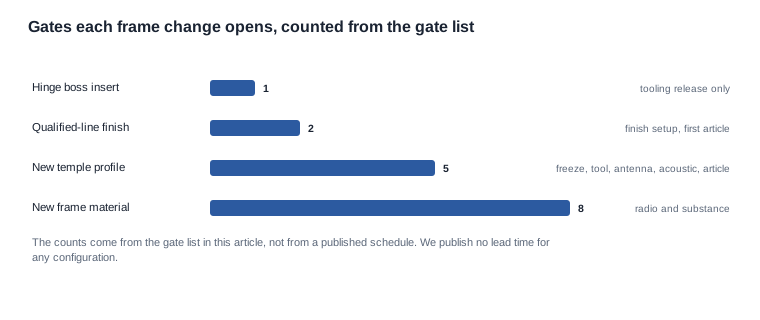
I conteggi nel grafico derivano dall’elenco dei controlli riportato di seguito e sono quelli che difenderemmo:
- Un inserto filettato nel boss della cerniera apre un controllo: il rilascio del tooling di produzione con la modifica del boss.
- Una finitura su una linea già qualificata ne apre due: il setup della finitura e il primo articolo.
- Un nuovo profilo del temple ne apre cinque: il congelamento del design, il rilascio dello stampo, il controllo del keepout dell’antenna, il controllo della cavità acustica e il primo articolo.
- Un nuovo materiale della montatura ne apre otto: i cinque precedenti, più la valutazione radio, la nuova prova di sicurezza e la dichiarazione delle sostanze.
Un acquirente che utilizza questa classificazione dovrebbe essere in grado di indicare, per ogni modifica proposta, a quale categoria appartiene; un fornitore che contesta il conteggio sta normalmente contestando la struttura del programma, una conversazione utile da avviare prima dell’ordine di acquisto anziché dopo.
Che cosa riapre un nuovo materiale della montatura in tutto il fascicolo
Poiché una modifica del materiale è una modifica del prodotto, gli otto controlli non sono tutti interni alla fabbrica ed è utile distinguerli prima di impegnare il calendario.
All’interno della fabbrica: il congelamento del design, il rilascio dello stampo, il primo articolo e il rilascio del tooling di produzione con il boss modificato. Sono i controlli di cui il fornitore è responsabile e per i quali può generalmente impegnarsi a rispettare uno slot.
All’interno del programma di prova: la valutazione radio, la nuova prova di sicurezza e la dichiarazione delle sostanze. Si tratta di code di lavoro, non di slot, e dipendono dalla capacità di un laboratorio anziché da quella del fornitore. La loro durata non è controllata dal fornitore, motivo per cui un programma che modifica il materiale poco prima della data di lancio scommette sul calendario di un laboratorio.
Al di fuori di entrambi: i criteri di accettazione nell’ordine di acquisto e la baseline del campione trattenuto. Se il materiale cambia, l’unità di riferimento con cui si confrontavano le consegne successive potrebbe non essere più rappresentativa; il primo articolo realizzato con il nuovo materiale costituisce una nuova baseline anziché un confronto con quella precedente. I programmi che trattano il nuovo primo articolo come un confronto con la vecchia unità impiegano settimane a scoprire differenze che sarebbero sempre esistite.
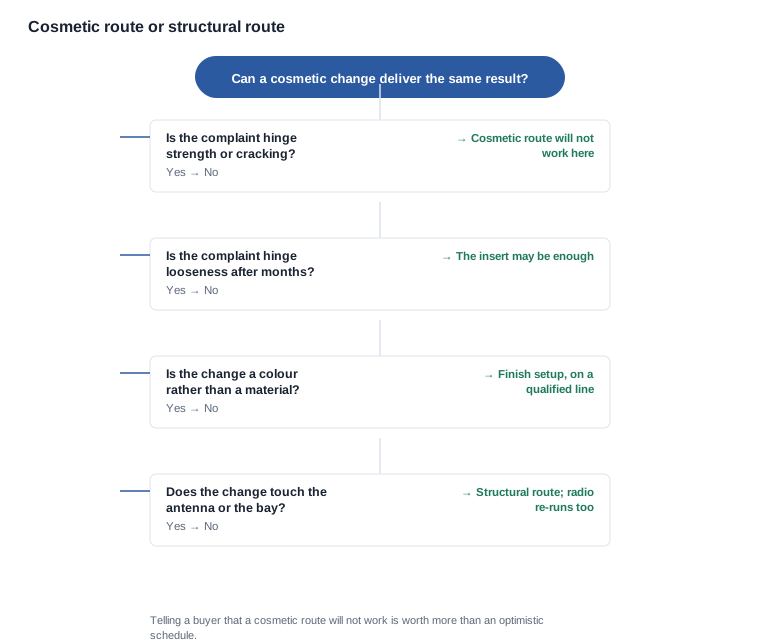
Quando è sufficiente un percorso estetico e quando è una trappola
Dire a un acquirente che una modifica estetica non consentirà di ottenere il risultato desiderato vale più di un calendario ottimistico; è una domanda che al fornitore dovrebbe essere chiesto di formulare esplicitamente.
Un requisito di resistenza della cerniera o di spaccatura del braccio non può essere soddisfatto da una finitura, un colore o un decal. Se il criterio di accettazione è un numero di cicli o un carico, la modifica deve essere strutturale e il piano deve essere costruito di conseguenza.
Un allentamento della cerniera dopo mesi di utilizzo può essere risolto con un inserto, ma non lo è se la causa è la geometria stessa. La domanda da porsi è se l’allentamento dipende dal sistema di fissaggio o dalla geometria; la risposta è osservabile in un test di cicli conteggiati.
Una modifica del colore o dell’aspetto è cosmetica e il punto di controllo è la configurazione della finitura, purché la linea sia già qualificata per quel colore. In caso contrario, si tratta di una qualificazione e il piano deve indicarlo.
Una modifica che interessa l’area riservata all’antenna o il volume della batteria è strutturale, indipendentemente da quanto possa sembrare cosmetica, perché sposta l’ambiente radio e il vano, entrambi soggetti ai propri controlli.
Individuare l’attività singola più lunga e definire chi ne è responsabile
La domanda da porsi non è mai «quanto tempo richiede una modifica della montatura». È «qual è l’attività singola più lunga in questo piano e chi ne è responsabile».
Una modifica degli stampi è solitamente la risposta visibile, ma spesso non è quella vincolante. Le attività invisibili che più spesso dominano sono la qualificazione di una linea di placcatura, un rejects iniziale che richiede la modifica dello stampo e una nuova prova innescata dalla modifica stessa della montatura. Ciascuna delle tre appartiene a un’organizzazione diversa e un piano che le elenca insieme senza indicare i responsabili nasconde il fatto che il programma dura quanto la sua attività più lenta e meno controllabile.
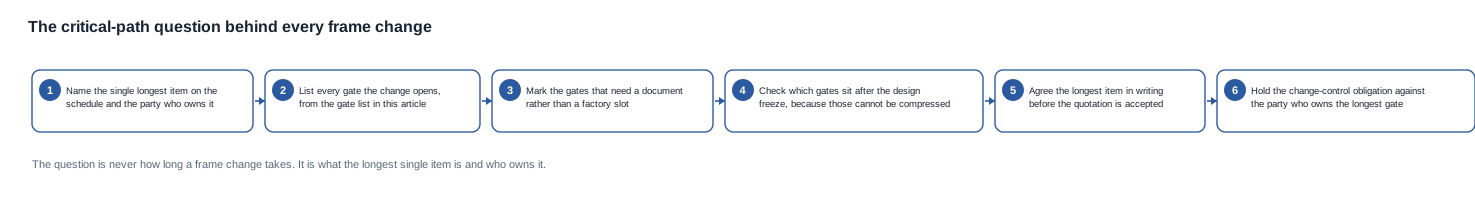
Sei passaggi trasformano questa domanda in un piano che l’acquirente può accettare.
- Indicare l’attività singola più lunga e la parte che ne è responsabile. Non l’attività media e nemmeno quella dello stabilimento, ma quella che determina la data.
- Elencare ogni controllo aperto dalla modifica, partendo dall’elenco dei controlli di questo articolo, e contrassegnare quelli che richiedono un documento anziché uno slot in stabilimento.
- Contrassegnare i controlli successivi al blocco della progettazione, perché non possono essere accelerati aumentando la capacità produttiva. Possono essere spostati soltanto spostando la data.
- Concordare per iscritto l’attività più lunga prima di accettare il preventivo, indicando chi ne risponde e cosa accade in caso di ritardo. Un piano privo di una soluzione per l’attività critica è una speranza, non un piano.
- Separare il piano di stabilimento dal piano documentale e richiedere entrambi. Un fornitore che quota una data di produzione per un programma che comprende una coda in laboratorio ha quotato metà del piano.
- Assegnare l’obbligo di gestione delle modifiche alla parte responsabile del controllo più lungo. È importante perché il controllo più lungo spesso non compete allo stabilimento e un contratto che attribuisce ogni obbligo allo stabilimento impone a una parte che non lo controlla la responsabilità per una coda in laboratorio.
Il punto commerciale sottostante a tutti e sei i passaggi è che il capitale negoziale in un programma di montature non risiede nel prezzo unitario, bensì nell’elenco dei controlli, nella data di blocco della progettazione, nel numero di configurazioni che ci si impegna a realizzare e nel livello di riferimento dei campioni conservati. Sono questi i numeri che un fornitore può effettivamente spostare.
Le domande da porsi per ottenere un piano verificabile
Un piano è utile soltanto se l’acquirente può controllarlo in seguito; la maggior parte dei piani di montatura non supera questa verifica perché è un elenco di attività anziché di impegni. Sette domande trasformano un piano in qualcosa di verificabile e sono quelle da formulare nella stessa email in cui si chiede la data.
- Quale singolo elemento stabilisce la data e chi ne è responsabile? Se la risposta indica un’attività anziché un responsabile, il programma non ha ancora un percorso critico.
- Quali elementi sono code di laboratorio anziché slot di produzione? Le due cose sono pianificate da organizzazioni diverse e presentarle come un unico numero nasconde il rischio.
- Cosa deve essere congelato prima che lo stampo possa essere rilasciato? Congelamento del design, configurazione della cella, numero di colori, inclusione della custodia e designazione del modello.
- Quali gate possono essere compressi e quali possono essere spostati solo spostando la data? Un fornitore che afferma che tutto può essere compresso non ha considerato i gate.
- Qual è il criterio di accettazione a ogni gate e chi lo firma? Un gate senza criteri è una data priva di significato.
- Cosa accade alla data se il primo articolo fallisce e lo stampo deve essere modificato? Questa è la causa più comune di ritardo in questa categoria ed è raramente presente nel programma originale.
- Qual è l'unità di conto del programma — per configurazione, per colore o per modello? Un programma con quattro colori e due configurazioni ha otto programmi, non uno, e un fornitore che quota una sola data ha quotato quello più semplice.
Il compromesso da negoziare è quello classico: un programma più breve, acquistato con un criterio di accettazione del primo articolo meno rigoroso, trasferisce il rischio dalla data al tasso di difetti. Questo compromesso dovrebbe essere preso esplicitamente e per iscritto dall'acquirente — e una sola volta, a livello di programma, anziché essere scoperto un gate alla volta.
Checklist di negoziazione per il programma delle montature
Prima di accettare il preventivo, dovrebbero essere definiti sei elementi, ciascuno dei quali è una domanda la cui risposta modifica il prezzo o la data.
- La data di congelamento del design e ciò che essa blocca. Configurazione della cella, colori, custodie, designazione del modello, opzione dell'asta.
- Il numero di configurazioni impegnate e il minimo per configurazione. Un numero impegnato di combinazioni modifica il minimo per configurazione in modo diverso rispetto a un numero impegnato di unità.
- La responsabilità del gate più lungo, con una soluzione associata.
- La soluzione in caso di fallimento del primo articolo e l'eventuale inclusione di una modifica dello stampo nella data quotata.
- Il programma della documentazione, quotato separatamente dal programma di produzione, con indicato l'ambito della rivalutazione.
- La regola di gestione delle modifiche, in modo che una successiva modifica materiale diventi un evento quotato anziché una sorpresa.
Anche il momento in cui sollevare questi aspetti è oggetto di negoziazione. Sollevarli tutti prima del primo preventivo produce in genere una data quotata più lunga e un costo del programma inferiore; sollevarli dopo il congelamento del design produce una data quotata più breve e un costo del programma superiore, perché a quel punto l'unica leva rimasta è il denaro.
Ciò che possiamo e non possiamo dirvi su specifiche e date delle montature
Non pubblichiamo la composizione dei materiali delle montature, lo spessore delle pareti, i dettagli costruttivi delle cerniere né le dimensioni delle aste per alcun modello della nostra gamma. L'unico dato meccanico dell'intero catalogo è un peso di 158 g per l'unità degli occhiali MT6, che include la cella da 265 mAh e la fotocamera ed esclude la custodia di ricarica pieghevole; la custodia di ricarica contiene 1200 mAh e il suo peso non è pubblicato.
Non pubblichiamo nemmeno tempi di consegna, quantità minime d'ordine o prezzi unitari come valori fissi su questo sito. Non si tratta di una politica di occultamento. Un tempo di consegna quotato senza una configurazione a supporto non è un'informazione: il materiale della montatura, la sezione dedicata all'elettronica, il numero di varianti di colore, il numero di configurazioni e l'eventuale inclusione di una custodia nel prodotto cambiano tutti la risposta, e due programmi con lo stesso numero di modello possono trovarsi agli estremi opposti dell'intervallo.
Questo significa che una conversazione sui tempi di consegna relativi a una montatura deve partire da informazioni che non possediamo e il modo onesto di gestirla è richiedere al produttore la specifica meccanica, anziché pianificare in base a un'assunzione. La nostra posizione è che classificheremo la modifica, indicheremo ciò che essa vincola, identificheremo l'elemento più lungo e chiariremo chi ne è responsabile, oltre a dirvi quando una soluzione estetica ottiene lo stesso risultato di una soluzione strutturale — perché è la cosa più preziosa che un fornitore possa offrire nel primo mese di un programma.
Se ci inviate la modifica della montatura e la configurazione, vi diremo ciò che essa vincola e ciò che deve essere congelato per primo. La soluzione ingegneristica e il percorso di una modifica materiale sono descritti alla voce personalizzazione ingegneristica, mentre i dati che disponiamo per ogni modello sono indicati alla voce materiali ed ergonomia.
Letture correlate
- problemi e soluzioni relativi ai materiali delle montature
- specifiche dei materiali delle montature da confrontare
- cronologia della personalizzazione ingegneristica
Indicateci la modifica della montatura e ti diremo cosa attiva e cosa deve essere congelato per primo.


