
このカテゴリーにおける品質管理は、一般的な電子製品の品質管理とは異なります。違いは、製品が手に取るものではなく、頭に装着して使う点にあります。スマートフォンでは目立たない欠陥 — どちらかのチャンネルの音がわずかに大きい、ドライバーが1ミリメートルずれている、タッチ操作の反応がわずかに遅れる — であっても、頭に装着すればすぐに分かります。装着している人が、アンテナ、音響空洞、測定器のすべてを同時に兼ねているためです。したがって、オープンイヤーオーディオグラスのスマートグラスの品質管理は、主に検査工程の設計と許容公差の設定に関するものとなります。検査ベンチでは、頭上に装着“All set”現れないものだからです。

バイヤー向けの商務的な整理は、シンプルで少し気まずい内容です。品質体制にはコストがかかり、治具と許容公差のコストは、それを導入することで返品コストのごく一部にすぎません。バランス検査工程を省略した は、治具のコストを節約する代わりに返品率で払うことになります。これはより悪い取引であり、後から修正する 難しいもので”す。
オープンイヤーオーディオグラス:4つのレイヤー、そのうち1つは落とされる
優れた製品と不良製品が検査ベンチ上で同じに見える理由
このカテゴリーの検査工程は、基準が文書化されていない限り、主観的に運営されます。
Returned良品率しかありません。傾向分析することはできず、特定の工程に原因を帰属させることもできず、監査することもできません。同じ検査工程でも基準が文書化されていれば数値が生まれ、その数値をロット、勤務シフト、原材料バッチと関連づけてグラフ化できます。
だからこそ、交渉する価値があるのは検査そのもの_FIELDではなく検査指示書です。各工程と合否基準が記載された指示書は、監査と改善が可能です。確認すべき項目だけを列挙した指示書は、議論の対象にしかなりません。
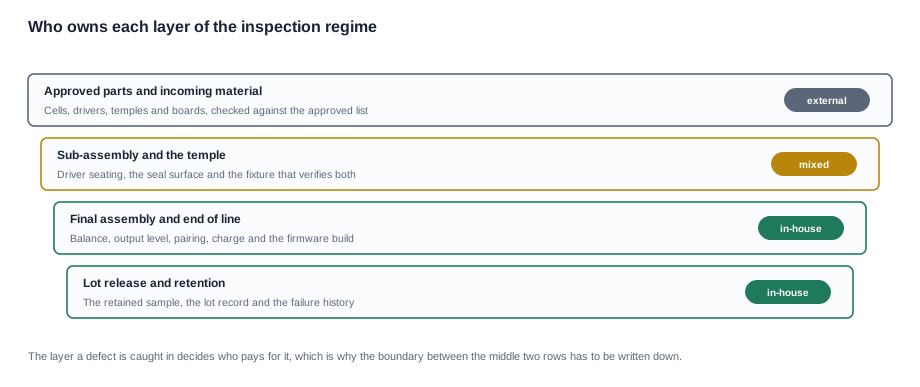
4つのレイヤーと、それぞれの責任範囲
受け入れ検査。 セル、ドライバー、テンプル、基板、機構部品を、承認済み部品リストおよび図面と照合します。このレイヤーは構成 し、代替部品がロットになる前の段階将它唯一のリスクを確認できるレイヤーです。
半製品とテンプル。 ドライバーの組み付け、シール面、ピボット、機構部品を確認します。
チャンネルバランス、出力レベル、接続と再接続、充電経路、操作の反応、ファームウェアビルドを確認します。ほとんどは全製品で実施する必要があります。処理が速く、ここで発生)}-した不具合は返品につながり、.visual検査では確認できない項目 '',
ロットリリースと保持。 全製品では実行すると時間がかかりすぎる稼働テストとマイク測定、保管サンプル、ロット記録、不具合履歴です。このレイヤーは、サンプル検査結果を出荷済み製品と照合することで、他'')
最初に落とされるレイヤー
私たちの経験では、数量圧力によって最初に落とされるのは最終組立ではなく、工程終端検査での治具を活用した作業です。労働力ではなく設備投資を必要とするからです。また、このカテゴリーで最も多く返品される不具合 ― チャンネルバランスの異常 — を見つけるレイヤーでもあります。この不具合は製品を装着した数秒以内に明白となり、回避できません。支持スクリプトで解決できる「音がおかしい」という説明 返品を生むだけではありません。
この取引の商務的な構造は、より良い品質管理システムを求めるのではなく(factory向けにはこの形で伝えるべきです。治具は、それによって防げる返品率に対する一度限りのコストであり、検査指示書の中で投資効果が最も明確な項目です。
代替部品を検出する受け入れ検査
受け入れ検査のレイヤーには、他のどのレイヤーも担えない役割が1つあります。届いた部品が、発注した部品と一致していることを確認することです。複数のモデルが同じ無線世代、異なるセル構成、2種類の充電インターフェースを共有する製品群では、代替部品の混入は容易被、後工程での検出は困難です。
4つの検査項目が、その価値の大部分を担います。
セルは部品番号とバッチで管理する。 セルの構成によって、動作時間区分、充電インターフェース、充電時間、-のテンプル部における質量配分が決定されます。当社のカタログは、同じ区分内におけるバリエーションの大きさを示しています。4モデルには100 および115 の単一セルが、7モデルには55 2、70 2、90 2の2セル構成が採用されています。
ドライバーは部品番号で管理する。 これはカテゴリー全体で最も結果に影響が大きい入荷検査であり、音響仕様を守るための検査です。ファクター形状が正しく特性が異なるドライバーは、目視検査を通過し、最終工程の機能検査も通過します。しかし、その違いは、重是天秤と出力レベルの工程でのみ判明します。これらの工程が存在し、許容差が設定されていればの話です。
テンプルと機構改訂。 テンプルには音響チャンバーを組み込むため、テンプルの改訂は音響性能の改訂であると同時に、治具・金型の改訂でもあります。入荷検査では、図面変更と在庫の不整合によって、生産ラインで舊改訂のテンプルが使用されるケースを検出する必要があります。
変更連絡。 代替品の発見を捕まえるのは、その義務がなければ、比較は将来届くものを管理する仕組みではなく、実際に届いたものを監査する作業になります。
セルとドライバー:入荷時に誤りが生じ得る2つの部品
その他の入荷品目は、相対的に許容範囲が広いです。基板は正し能将改訂であるかそうでなく、最終工程で明確に不良として検出されます。充電インターフェースは目視で分かります。テンプルのハードウェアは寸法検査で確認できます。
セルとドライバーは、内部抵抗や共振特性の違いによって、外観では見えないまま後工程まで影響するため、異なる性質を持ちます。内部抵抗が異なるセルでは、充電時の挙動と動作時の挙動にわずかな差が生じ、その差異は設定されていない許容範囲内に収まる程度です。共振特性が異なるドライバーでは、周波数特性に測定可能な差が生じる一方、肉眼、接続、充電によって区別することはできません。
検査指示書における実務上の帰結として、この2部品は、バージョン管理された承認済みリストと部品番号を照合して確認する必要があります。
公開値と照合できない項目
検査指示書を作成する前に、購買担当者が把握しておくべき、入荷検査層の正当な限界があります。ほとんどのパラメータについては、照合対象の公開値がカタログに記載されていません。ドライバーの特性、セルの放電挙動、完成品の音響出力、オーディオ区分のモデルの重量について、いずれも公開値がありません。
カタログ全体を通じて記録されている重量は1つだけで、MT6の本体フレームが158 gです。この数値には、そのモデルの265 セルとカメラが含まれ、1200 の折りたたみ式充電ケースは含まれていません。ケースの重量は公開されておらず、このシリーズには裸フレームの重量を公開したモデルもありません。
したがって、オーディオ区分の入荷時または工程内重量検査は、公開数値との照合にはできません。実施できるのは、最初に承認されたロットから保管した基準品との整合性検査です。これにより、正しい数値を知っているかのように装うことなく、生産ライン全体の変動を検出できます。これは仕様書による管理よりは弱い管理ですが、何も ないよりは格段に優れています。この違いを検査指示書に明記し、後で適合性検査と混同されないようにする必要があります。
ライン検査・最終工程検査と、その背後にある治具
治具と規定された頭部位置が必要な工程
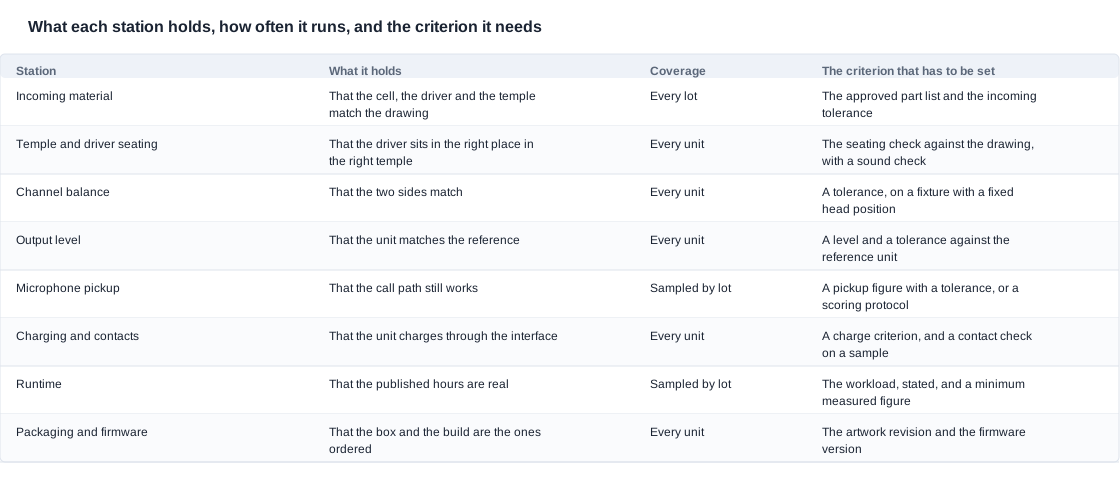
治具があるからこそ、有意義な測定レベル測定が可能になる です。頭部の位置が規定されていなければ、出力レベルの測定値は製品だけでなく、フレームを保持している作業者の影響も大きく受けるため、同じ製品でも2人の検査員が異なる数値を記録します。
治具が必要な工程はチャンネルバランスと出力レベルであり、理由はどちらも同じです。オープンイヤー製品では、音響特性がトランスデューサーと頭部の幾何学的関係に依存するため、数値に意味を持たせるにはその幾何学的関係を一定に保つ必要があります。
したがって治具は贅沢ではありません。
チャンネルバランスと、設定すべき許容差
チャンネルバランスはこのカテゴリーで最も重要な検査工程であり、1つの製品に含まれる2つのドライバーは自然に一致しないため、許容差は仮定するのではなく設定する必要があります。
バイヤーが設定すべき基準は、規定の参照信号を規定のレベルで治具上で測定した際の両側出力の最大差です。音がバランス.平衡に聞こえるかという判断ではなく、数値として示す必要があります。判断は傾向分析できず、監査もできませんが、数値は製品ごとに記録し、ロット別にグラフ化して、不具合を素材ロットや勤務シフトまで追跡できます。
出力レベルと、比較対象の基準機
同じ治具上で基準機と出力レベルを比較することで、差し替えられたドライバーを検出できます。そのため、治具と保管した基準機を併せて用意する必要があります。基準機の値がドリフトすれば、ドリフトを承認する基準になるため、基準機は初回承認ロットから取得し、定期に再検査する必要があります。
合格ラインはバイヤーが設定するレベルと許容差からなります。この数値は、いずれのサプライヤーもカテゴリーに相当する数値を公開していないため、いかなるサプライヤーの公開数値とも比較できないことを明確にしておく価値があります。レベル測定は、同一生産工程内のドリフトを検出するためにあるものであり、サプライヤー間で製品を比較するためのものではありません。
別々のチェックリストに記載される操作部とシール
テンプルの capacitive control は、音響シールを形成する表面に物理的な形状を導入するため、操作部と音響性能は独立した2つの項目ではなく、同じデザイン要素です。シリーズ内のどのモデルも容量式タッチの項目を公開していないため、このチェックリストを作成する前に、サプライヤーと操作部の仕様を確定する必要があります。カタログが公開しているのは、G07とYK12のスリムまたは取り外し可能なテンプルです。操作部が確定すると、その操作部とテンプル表面のは理論上の課題ではなく、実際に確認すべき課題となります。
ほとんど誰もこれを検査していません。操作部は電子部品のチェックリストに、シールは音響性能的チェックリストに記載されており、この2つのチェックリストは担当部署が異なるからです。検出できるのは、複合検査です。操作部を押し、その後、シールとレベルを再確認します。
これによって防げる不具合は、コストが高く、誤って分類されます。しかし本当の原因は、誰も保護する必要がある –
サンプリングの論理と、サンプリングできない検査項目
サンプリングできない3つの検査項目
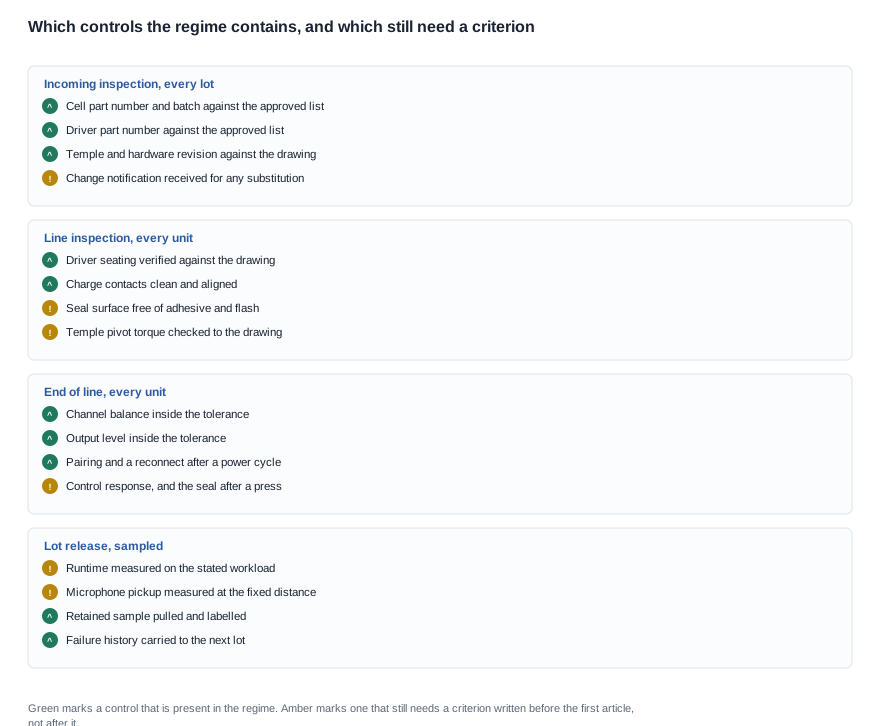
サンプリングはカバー範囲とコストのトレードオフであり、不具合がまれであり、かつ結果に重大な影響がある検査項目にのみ適しています。このカテゴリーの3つの検査項目は、この条件を満たしません。
チャンネルバランスは全製品で検査する必要があります。
出力レベルも、全製品で検査する必要があります。理由は同じであり、ドライバーの差し替えを検出できる工程だからです。
充電経路も、全製品で検査する必要があります。接点は、充電試験の後ではなく前に清掃して検査し、製品が実際に出荷される状態のまま確認する必要があります。
電源のオン/オフ後の接続と再接続も、全製品で行う必要があります。リストの中で最も低コストの工程であり、投入した作業量に対する成果が最も高い工程だからです。
サンプリングできる項目は、処理時間ではなく時間unitが長い項目です。具体的には、規定の作業負荷における稼働時間と、一定距離でのマイク収音性能です。
一律の方式ではなく、リスクベースの方針
大多数の検査体制では一律サンプリングが標準的ですが、ほぼ常に誤りです。外観上の傷とチャネルのアンバランスを同等の事象として扱っているからです。リスクベースの方針では、各工程の重みは欠陥が実際に発生させる損失に応じて設定されます。
重みは、買い手がすでに保有する情報から簡単に算出できます。欠陥区分ごとの返品率に、送料・梱包費・チャネルマージンを含めた返品コストを掛け、さらにサンプル検査によって発見されていたはずの確率をもう一度掛けます。これにより各工程の数値が得られ、その数値が大きい工程に予算を配分します。
商業上の要点は、欠陥流出率が同じであれば、リスクベースの方針は一貫方式より安価だということです。つまり、同じ費用でより広い範囲をカバーする条件として合意できます。一般論ではなく、買い手自身の返品履歴に基づいて作成されているからです。
ロット記録と、残 の層が他の層を機能させる理由
ロット出荷時には、二つのことを実行する必要があります。まず、サンプリング結果をロットに記録して引き継ぎ、ロットごとにやり直すのではなく、ロットacrossで欠陥率の推移を追跡できるようにします。次に、留存サンプルを取り出し、ラベル付けして保管する必要があります。
留存サンプルの役割は、見た目以上のものです。
変更管理と、トランスデューサの変更が工程を再開させる理由
変更通知に含めるべき項目
この分野の変更通知は形式的な手続きではありません。複数の工程が特定の構成に対してのみ有効であるためです。トランスデューサを変更すると、バランス許容差と出力基準は設定対象だった製品に対して校正されなくなります。チャンバーの形状を変更するとシールが変化し、レベルはシールに依存します。DSPチューニングまたはデフォルトの処理状態を変更すると出力レベルが変わり、基準品は実製品のビルドを再現しなくなります。ファームウェアを変更すると再接続動作が変わり、ペアリング工程を新しいビルドに対して再実施する必要があるかもしれません。
したがって、変更通知には少なくとも、トランスデューサ、チャンバーの形状、テンプルのデザイン、セル構成、DSPチューニングとデフォルト処理状態、ファームウェアビルド、アプリのバージョンが必要です。また、各項目について、どの工程が無効になるのかを明記しなければなりません。
この最後の部分があることで、変更通知は飾りではなく有用な文書になります。「ドライバーを変更しました」という通知は、何かが起きたことを伝えるだけですが、「ドライバーを変更したため、出力レベルの基準とバランス許容差を再設定し、最初の3ロットは全数検査を行う必要がある」という通知は、何をすべきかを示しています。
買い手がこのプロセスに参加しなければならない理由
そのため、該当条項は書簡ではなく発注書に含められなければなりません。通知義務に法的効力がなければ単なる要望であり、要望は管理手段ではありません。
この条項で重要な三つの部分は、事前通知、起動条件となる項目のリスト、および再開する工程の指定です。
変更は、これまで設定されていなかった基準を再設定する機会でもあるからです。変更を境に、「 差はこの値に、基準品はこれにし、最初の数ロットは全数検査を行う」と自然に表明できるからです。
私たちが実施している検査と、買い手が確認を求めるべき事項
交渉可能な文書としての検査指示書
検査手順と合否基準は協議して決めることができ、生産開始前に合意しておくほうが、返品の傾向 現れてから工程を追加するより大幅に低コストです。サンプリング計画も協議可能であり、リスクに基づいた計画は均一な計画よりコスト 。
バイヤーに確認していただきたい事項を順に表示すると、各検査工程と合否基準を併記した一覧、治具仕様とヘッド位置、バランスおよび出力レベルの許容差、リファレンスユニットの入手元と再検査スケジュール、稼働時の負荷、ファームウェアビルドと既知課題一覧、変更通知手順と検査工程の無効化リスト、ロット記録の形式と保存の-です。
このうち2つは文書ではなく契約的事項です。保管したユニットと治具はバイヤーの監査に利用できるようにし、検査基準に不合格となったロットの費用負担は、前払金支付的際ではなく、その前に決定しておく必要があります。
当社が公開している内容と、まだ設定していない検査工程の要件
当社は、カタログに記載している音響測定方法を公開しています。具体的には、オープンイヤー構造指向性オーディオ、知能ノイズ低減、およびオーディオグレードの5モデルにおけるサラウンドサウンドです。また、典型的なデバイスの測定値を書き込むのではなく、これらの測定項目の横に空欄の測定行を公開しています。当社は、確立していない漏音量、ドライバーサイズ、チャネルバランスの許容差を公開しません。合否基準が設定されていない検査工程が稼働していると 冲击力しません。
当社は、 管理体制にもコストがかかり、治具と許容差のコストは、それが防止する返品コストのごく一部にすぎないことを率直にお伝えします。これは社内で行う説明であり、ライン項目を検討しているバイヤーへの説明でもあります。
即座お答えできる4つのご質問
-
検査手順をお送りください。 ここで説明する検査工程のうち、どの工程が該当するか、各検査工程が実際にどの公開行を検証するか、および合否基準を読み取るのではなく設定する必要がある箇所についてお答えします。
-
不具合内容別の返品履歴をお送りください。 誓う どの説明がどの検査工程に対応するか、またそのうち.defectではなく境界値に起因するものがどれかについてお答えします。
-
治具についてお問い合わせください。 ヘッド位置、リファレンスユニット、その再検査頻度をお答えします。また、それらの回答のうち当社ライン固有の内容と一般的内容を区別してお伝えします。
-
どの変更によって検査工程が無効化されるかお問い合わせください。 変更通知を発生させる項目と、それぞれが再有効化する検査工程を一覧でご提示します。この一覧があれば、バイヤーは最初から交渉をやり直すことなく条項を的心态確保できます。
技術的な背景はオープンイヤーオーディオ、製品範囲はBluetoothオーディオグラス、サンプル側の測定手順はオープンイヤーオーディオの測定方法、検査工程が共有すべき用語はオープンイヤーオーディオ用語集、どの検査工程が重要かを判断するユースケース対応は用途別オープンイヤーオーディオにあります。
関連する記事
- 検査工程が共有すべき用語 — オープンイヤーオーディオ用語集
- 測定について — オープンイヤーオーディオの測定方法
- ユースケースによる選択 — 用途別オープンイヤーオーディオ
検査手順をお送りいただければ、8つの検査工程のうちどれが該当するか、および合否基準をまだ設定する必要がある箇所についてお答えします。


